ഒരു ഉൽപ്പന്ന ഫോട്ടോയിൽ നിന്നും ബാഹ്യ അളവുകളിൽ നിന്നും ഒരു WPC മോൾഡ് തിരഞ്ഞെടുക്കാൻ കഴിയില്ല. ടൂളിംഗ് വുഡ്-പ്ലാസ്റ്റിക് ഫോർമുല, പ്രൊഫൈൽ സെക്ഷൻ, ഔട്ട്പുട്ട്, എക്സ്ട്രൂഡർ ഡിസ്ചാർജ്, കാലിബ്രേഷൻ രീതി, കൂളിംഗ് ലൈൻ, ഫിനിഷ്ഡ് ബോർഡ് അല്ലെങ്കിൽ പ്രൊഫൈലിനായി ഉപയോഗിക്കുന്ന പെർഫോമൻസ് ടെസ്റ്റുകൾ എന്നിവയുമായി പൊരുത്തപ്പെടണം.


പെട്ടെന്നുള്ള ഉത്തരം
വാങ്ങാൻ എWPC എക്സ്ട്രൂഷൻ പൂപ്പൽ, ടോളറൻസുകൾ, സമ്പൂർണ്ണ പോളിമർ, വുഡ്-ഫില്ലർ ഫോർമുല, മെറ്റീരിയൽ തയ്യാറാക്കൽ രീതി, ടാർഗെറ്റ് ഔട്ട്പുട്ടും ലൈൻ വേഗതയും, എക്സ്ട്രൂഡർ ഇൻ്റർഫേസ്, ഡൗൺസ്ട്രീം കൂളിംഗ് ലേഔട്ട്, ഫിനിഷ്ഡ്-പ്രൊഡക്റ്റ് സ്വീകാര്യത പ്ലാൻ എന്നിവ ഉപയോഗിച്ച് അവസാന ക്രോസ്-സെക്ഷൻ അയയ്ക്കുക. ഡ്രോയിംഗിൽ ദൃശ്യമായ പ്രതലങ്ങൾ, നിർണായകമായ ഭിത്തികൾ, ആന്തരിക വാരിയെല്ലുകൾ, അറകൾ, ആരം, ഏതെങ്കിലും എംബോസിംഗ് അല്ലെങ്കിൽ സാൻഡിംഗ് അലവൻസ് എന്നിവ അടയാളപ്പെടുത്തുക.
ഡ്രൈ ഡൈമൻഷണൽ റിപ്പോർട്ടിൽ നിന്ന് മാത്രം ഉപകരണം സ്വീകരിക്കരുത്. ഉദ്ദേശിച്ച വരിയിലൂടെ അംഗീകരിച്ച ഫോർമുല പ്രവർത്തിപ്പിക്കുക, പ്രൊഫൈൽ തണുപ്പിക്കട്ടെ, തുടർന്ന് അളവുകൾ, ഭിത്തിയുടെയും വാരിയെല്ലിൻ്റെയും കനം, നേർരേഖ, വളച്ചൊടിക്കൽ, ഉപരിതല അവസ്ഥ, നീളം എന്നിവയുടെ പിണ്ഡം എന്നിവ അളക്കുക. ഉൽപ്പന്ന പ്രകടന പരിശോധനകൾ പൂർത്തിയായ ഉൽപ്പന്ന നിർമ്മാതാവിൻ്റെ ഉത്തരവാദിത്തമായി തുടരും.
ഒരു രൂപീകരണ സംവിധാനം വാങ്ങുക, സ്റ്റീലിൻ്റെ ഒറ്റപ്പെട്ട ബ്ലോക്കല്ല
WPC മെൽറ്റ് എക്സ്ട്രൂഡറിൽ നിന്ന് പുറത്തുപോകുമ്പോൾ എക്സ്ട്രൂഷൻ മോൾഡ് ഹോട്ട് പ്രൊഫൈൽ സൃഷ്ടിക്കുന്നു. ആ പ്രൊഫൈൽ ഇപ്പോഴും മൃദുവും ആകൃതി മാറ്റാൻ കഴിവുള്ളതുമാണ്. കാലിബ്രേറ്ററുകൾ, കൂളിംഗ് വിഭാഗങ്ങൾ, പിന്തുണ, ഹാൾ-ഓഫ്, കട്ടിംഗ് ഉപകരണങ്ങൾ എന്നിവ പിടിച്ച് സ്ഥിരപ്പെടുത്തുക. ഒരു ബെഞ്ചിൽ ശരിയെന്ന് തോന്നുന്ന ഒരു ഡൈയ്ക്ക് ആ താഴത്തെ ഭാഗങ്ങൾ പൊരുത്തപ്പെടുന്നില്ലെങ്കിൽ ഒരു അസ്ഥിരമായ പ്രൊഫൈൽ ഉണ്ടാക്കാം.
നൻഹയ്യയുടെ WPC മോൾഡ് റേഞ്ച് കഠിനവും മിനുക്കിയതുമായ പ്രതലങ്ങളുള്ള സ്റ്റീൽ ബോഡികൾ ഉപയോഗിക്കുന്നു. അച്ചുകൾ CNC മെഷീൻ ചെയ്തതും ഹീറ്റ് ട്രീറ്റ്മെൻ്റുള്ളതുമാണ്, കൂടാതെ ഓപ്ഷണൽ കൂളിംഗ് ചാനലുകളും ലഭ്യമാണ്. വുഡ് ഫില്ലർ ഉപയോഗിച്ച് പിഇ അല്ലെങ്കിൽ പിപിയിൽ നിന്ന് നിർമ്മിച്ച ഡെക്കിംഗ്, ഫെൻസിങ്, പാനലുകൾ, ഔട്ട്ഡോർ-ഫർണിച്ചർ ഘടകങ്ങൾ എന്നിവ ഉൾപ്പെടെയുള്ള ഷീറ്റുകൾ, ബോർഡുകൾ, പ്രൊഫൈലുകൾ എന്നിവ ഉൽപ്പന്ന സ്കോപ്പ് ഉൾക്കൊള്ളുന്നു.
| ഇനം വാങ്ങുക | അതിൻ്റെ ജോലി | ഉദ്ധരണിയിൽ എന്താണ് ദൃശ്യമാകേണ്ടത് |
|---|---|---|
| അഡാപ്റ്ററും ഇൻലെറ്റും | എക്സ്ട്രൂഡർ ഡിസ്ചാർജ് പ്രൊഫൈൽ ഫ്ലോ പാതയിലേക്ക് ബന്ധിപ്പിക്കുന്നു | ഫ്ലേഞ്ച്, ബോൾട്ട് പാറ്റേൺ, രജിസ്റ്റർ, സീൽ, മെൽറ്റ് ഇൻലെറ്റ്, സെൻ്റർ ഹൈറ്റ്, ഹീറ്റർ, സെൻസർ വിശദാംശങ്ങൾ |
| എക്സ്ട്രൂഷൻ ഡൈ | ഉരുകുകയും ഹോട്ട് പ്രൊഫൈൽ വിഭാഗത്തെ രൂപപ്പെടുത്തുകയും ചെയ്യുന്നു | ബോഡി, ഇൻസേർട്ട് ഡ്രോയിംഗുകൾ, മെറ്റീരിയൽ, ട്രീറ്റ്മെൻ്റ്, ഹീറ്റിംഗ് സോണുകൾ, ഫ്ലോ-സർഫേസ് ഫിനിഷും അഡ്ജസ്റ്റ്മെൻ്റ് പോയിൻ്റുകളും |
| കാലിബ്രേറ്റർ അല്ലെങ്കിൽ സൈസിംഗ് ടൂളിംഗ് | ആദ്യകാല തണുപ്പിക്കൽ സമയത്ത് നിർണായകമായ പ്രതലങ്ങളെയും അളവുകളെയും പിന്തുണയ്ക്കുന്നു | വിഭാഗങ്ങളുടെ എണ്ണം, കോൺടാക്റ്റ് ഉപരിതലങ്ങൾ, വാക്വം അല്ലെങ്കിൽ വാട്ടർ കണക്ഷനുകൾ, ക്രമീകരണവും മൗണ്ടിംഗും |
| തണുപ്പിക്കൽ ഉപകരണം | പ്രൊഫൈൽ പിന്തുണയ്ക്കുമ്പോൾ ചൂട് നീക്കംചെയ്യുന്നു | കൂളിംഗ് ചാനലുകൾ, ജല ആവശ്യകതകൾ, ടാങ്ക് അല്ലെങ്കിൽ പ്ലേറ്റ് ലേഔട്ട്, കണക്ഷൻ വലുപ്പങ്ങൾ |
| ഭാഗങ്ങൾ മാറ്റുക | ആസൂത്രിതമായ ഉൽപ്പന്ന വകഭേദങ്ങളെ അനുവദിക്കുന്നു അല്ലെങ്കിൽ പതിവ് വസ്ത്രങ്ങൾ മാറ്റിസ്ഥാപിക്കുന്നു | ഡ്രോയിംഗ് നമ്പറുകൾ, അനുയോജ്യത മാട്രിക്സ്, സ്പെയർ ക്വാണ്ടിറ്റി, മാറ്റം നടപടിക്രമം |
| കൈകാര്യം ചെയ്യലും പിന്തുണയും | ടൂളിംഗ് സ്ഥാപിക്കുകയും എക്സ്ട്രൂഡർ കണക്ഷൻ പരിരക്ഷിക്കുകയും ചെയ്യുന്നു | പാർട്ട് വെയ്റ്റുകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, സ്റ്റാൻഡ്, റെയിലുകൾ, സെൻ്റർലൈൻ അഡ്ജസ്റ്റ്മെൻ്റ്, സ്റ്റോറേജ് ഫിക്ചറുകൾ |
| ഡോക്യുമെൻ്റേഷൻ | നിർമ്മാണം, ഇൻസ്റ്റാളേഷൻ, പ്രവർത്തനം, ഭാവി മാറ്റിസ്ഥാപിക്കൽ എന്നിവ നിയന്ത്രിക്കുന്നു | അംഗീകൃത ഡ്രോയിംഗുകൾ, മെറ്റീരിയലുകളുടെ ബിൽ, പരിശോധന റെക്കോർഡുകൾ, മാനുവൽ, സ്പെയർ പാർട്സ് ലിസ്റ്റ് |
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:"ഒരു കൂട്ടം WPC പൂപ്പൽ" എന്ന വാചകം വില താരതമ്യം ചെയ്യാൻ വളരെ അവ്യക്തമാണ്. ഒരു വിതരണക്കാരന് ചൂടായ ഡൈ ബോഡി മാത്രം ഉദ്ധരിക്കാം. മറ്റൊന്നിൽ അഡാപ്റ്റർ, നിരവധി കാലിബ്രേറ്ററുകൾ, കൂളിംഗ് പ്ലേറ്റുകൾ, പിന്തുണകൾ, സ്പെയർ ഹീറ്ററുകൾ, കമ്മീഷനിംഗ് ഗൈഡൻസ് എന്നിവ ഉൾപ്പെട്ടേക്കാം. മൊത്തം താരതമ്യം ചെയ്യുന്നതിന് മുമ്പ് ഒരു ലൈൻ-ഇനത്തിൻ്റെ വ്യാപ്തി താരതമ്യം ചെയ്യാൻ ഞങ്ങൾ വാങ്ങുന്നയാളോട് ആവശ്യപ്പെടുന്നു.



അവസാന പ്രൊഫൈൽ ഡ്രോയിംഗ് ആരംഭ പോയിൻ്റാണ്
ഒരു കാറ്റലോഗ് ഫോട്ടോ ഉൽപ്പന്ന കുടുംബത്തെ കാണിക്കുന്നു, എന്നാൽ ഇത് ടൂളിംഗ് നിയന്ത്രിക്കുന്ന വിവരങ്ങൾ മറയ്ക്കുന്നു. അളവുകളും സഹിഷ്ണുതകളും ഉള്ള ഒരു സെക്ഷൻ വ്യൂ ഞങ്ങൾക്ക് ആവശ്യമാണ്. ക്ലിപ്പുകൾ, ഫാസ്റ്റനറുകൾ, ഫ്രെയിമുകൾ അല്ലെങ്കിൽ മറ്റ് പ്രൊഫൈലുകൾ എന്നിവയുമായി ഇണചേരുന്ന പ്രതലങ്ങളെ ഡ്രോയിംഗ് തിരിച്ചറിയണം, കാരണം ആ സവിശേഷതകൾ പലപ്പോഴും അലങ്കാര മുഖത്തേക്കാൾ കർശനമായ നിയന്ത്രണം അർഹിക്കുന്നു.
ഒരു പൊള്ളയായ പ്രൊഫൈലിനായി, ഓരോ മതിലും വെബ് അളവും നൽകുക. ആന്തരിക അറകൾ ഒരു കലാപരമായ പാറ്റേണായി ഉപേക്ഷിക്കരുത്. അവയുടെ ജ്യാമിതി മെറ്റീരിയൽ വിതരണം, തണുപ്പിക്കൽ, കാഠിന്യം, പ്രൊഫൈൽ ഭാരം എന്നിവയെ ബാധിക്കുന്നു.
- മൊത്തത്തിലുള്ള വീതി, ഉയരം, പ്രൊഫൈൽ ഓറിയൻ്റേഷൻ
- എല്ലാ പുറം മുഖത്തും ഭിത്തിയുടെ കനം
- ആന്തരിക വെബ് കനവും സ്ഥാനവും
- അറയുടെ വലിപ്പം, അളവ്, ജ്യാമിതി
- കോർണറും ആന്തരിക ആരങ്ങളും
- ഗ്രോവുകൾ, നാവുകൾ, ക്ലിപ്പുകൾ, ഫാസ്റ്റനർ സോണുകൾ
- ക്രിട്ടിക്കൽ ടോളറൻസുകളും ഇൻസ്പെക്ഷൻ ഡാറ്റയും
- അനുവദനീയമായ വില്ലും വളച്ചൊടിക്കലും നേരും
- ഒരു യൂണിറ്റ് നീളത്തിന് ടാർഗെറ്റ് പിണ്ഡം
- ദൃശ്യമായ മുഖങ്ങളും ഉപരിതല വൈകല്യ പരിധികളും
- എംബോസിംഗ്, സാൻഡിംഗ് അല്ലെങ്കിൽ ബ്രഷിംഗ് അലവൻസ്
- കട്ട് നീളവും താഴത്തെ കട്ടിംഗ് രീതിയും
- ദൃഢമായ, പൊള്ളയായ, തൊപ്പി അല്ലെങ്കിൽ കോ-എക്സ്ട്രൂഡ് നിർമ്മാണം
- അംഗീകൃത മാസ്റ്റർ സാമ്പിളും പുനരവലോകന തീയതിയും
കോൾഡ് ഫിനിഷ്ഡ് പ്രൊഫൈലിൻ്റെ പകർപ്പായി ഡൈ ഓപ്പണിംഗ് മെഷീൻ ചെയ്യരുത്.ഡൈ സ്വെൽ, ഡ്രോഡൗൺ, കാലിബ്രേഷൻ, കൂളിംഗ് എന്നിവയിലൂടെ ഹോട്ട് ഡബ്ല്യുപിസി വിഭാഗത്തിന് മാറ്റമുണ്ടാകാം. ടൂളിംഗ് നഷ്ടപരിഹാരം യഥാർത്ഥ ഫോർമുല, ഔട്ട്പുട്ട്, ഡൗൺസ്ട്രീം സിസ്റ്റം എന്നിവയ്ക്ക് ചുറ്റും വികസിപ്പിക്കണം.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:വൃത്തിയുള്ള 3D റെൻഡറിംഗ് വിൽപ്പനയ്ക്ക് ഉപയോഗപ്രദമാണ്, പക്ഷേ ഇത് ഒരു മോശം നിർമ്മാണ രേഖയാണ്. ഏത് പ്രതലങ്ങളാണ് മറ്റൊരു ഭാഗവുമായി ഒത്തുചേരുന്നത്, ഏത് മതിലാണ് ശക്തിയെ നിയന്ത്രിക്കുന്നത്, ഏത് മുഖമാണ് ഉപഭോക്താവ് കാണുന്നത്, പ്ലാൻ്റിന് വ്യതിയാനം എവിടെയാണ് സ്വീകരിക്കാൻ കഴിയുക എന്ന് ഞങ്ങൾ ചോദിക്കുന്നു. എല്ലാ വരികളിലും ഒരേ ഇറുകിയ സഹിഷ്ണുത നൽകുന്നതിനേക്കാൾ ആ മുൻഗണനാ മാപ്പ് കൂടുതൽ ഉപയോഗപ്രദമാണ്.


WPC എന്നത് ഒരു അസംസ്കൃത വസ്തുവല്ല, ഫോർമുലകളുടെ ഒരു കുടുംബമാണ്
ഒരു ടൂളിംഗ് നിർമ്മാതാവിന് WPC എന്ന അക്ഷരങ്ങളേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. പോളിമർ PE, PP അല്ലെങ്കിൽ PVC ആയിരിക്കാം. മരം ഘടകം സ്പീഷീസ്, കണങ്ങളുടെ രൂപം, വലിപ്പം വിതരണം, ഈർപ്പം അവസ്ഥ എന്നിവയിൽ വ്യത്യാസപ്പെട്ടിരിക്കും. മിനറൽ ഫില്ലർ, ലൂബ്രിക്കൻ്റ്, കപ്ലിംഗ് ഏജൻ്റ്, പിഗ്മെൻ്റ്, സ്റ്റെബിലൈസർ, ഫോമിംഗ് ഏജൻ്റ് അല്ലെങ്കിൽ റീസൈക്കിൾ ചെയ്ത മെറ്റീരിയൽ എന്നിവയും ഫോർമുലകളിൽ അടങ്ങിയിരിക്കാം.
നൻഹയ്യയുടെ WPC മോൾഡ് പേജ്, വുഡ് ഫില്ലറുള്ള PE, PP എന്നിവയെ ടാർഗെറ്റ് മെറ്റീരിയലുകളായി തിരിച്ചറിയുന്നു. ഇതിൻ്റെ ഉൽപ്പന്നവും ആപ്ലിക്കേഷൻ ശ്രേണിയും പിവിസി ഫോം ബോർഡും പ്രത്യേക പിഇ വുഡ്-പ്ലാസ്റ്റിക് പ്രോസസ്സിംഗും ഉൾക്കൊള്ളുന്നു. കൃത്യമായ ഉൽപ്പാദന സൂത്രവാക്യം നൽകുക, അതിനാൽ പൂപ്പൽ അതിൽ പ്രവേശിക്കുന്ന മെറ്റീരിയലിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു.
| ഫോർമുല ഇൻപുട്ട് | എന്തുകൊണ്ട് ടൂളിംഗ് വിതരണക്കാരന് അത് ആവശ്യമാണ് | എന്താണ് അയയ്ക്കേണ്ടത് |
|---|---|---|
| മാട്രിക്സ് പോളിമർ | മാറ്റങ്ങൾ മെൽറ്റ് സ്വഭാവം, താപനില വിൻഡോ, ഡ്രോഡൗൺ, കൂളിംഗ് പ്രതികരണം | കൃത്യമായ റെസിൻ ഗ്രേഡ്, വിതരണക്കാരൻ്റെ ഡാറ്റ ഷീറ്റും ശതമാനവും |
| മരം ഘടകം | ഫീഡ് സ്വഭാവം, ഒഴുക്ക് പ്രതിരോധം, ഈർപ്പം ലോഡ്, ഉപരിതല രൂപം എന്നിവയെ ബാധിക്കുന്നു | മരത്തിൻ്റെ തരം, മാവ് അല്ലെങ്കിൽ ഫൈബർ, കണിക ശ്രേണി, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പത്തിൻ്റെ അവസ്ഥ, ശതമാനം |
| മിനറൽ ഫില്ലർ | വിസ്കോസിറ്റി, ഭാരം, വസ്ത്രം, ഉപരിതലം എന്നിവ മാറ്റുന്നു | മെറ്റീരിയലിൻ്റെ പേര്, കണികാ ഡാറ്റ, ചികിത്സ, ശതമാനം |
| ലൂബ്രിക്കൻ്റും പ്രോസസ്സിംഗ് സഹായവും | സ്വാധീനം പ്രകാശനം, മർദ്ദം, ഉപരിതലവും താഴത്തെ ചികിത്സയും മരിക്കുന്നു | ഉൽപ്പന്നത്തിൻ്റെ പേര്, കൂട്ടിച്ചേർക്കൽ നിരക്ക്, മിക്സിംഗ് ക്രമം |
| കപ്ലിംഗ് ഏജൻ്റും സ്റ്റെബിലൈസറും | സംയുക്തവും അന്തിമ ഉൽപ്പന്ന പ്രകടനവും മാറ്റുന്നു | ഗ്രേഡും ശതമാനവും കൂടാതെ ഏതെങ്കിലും പ്രോസസ്സിംഗ് നിയന്ത്രണങ്ങളും |
| പിഗ്മെൻ്റ് അല്ലെങ്കിൽ തൊപ്പി പാളി | ദൃശ്യമായ ഉപരിതലം, താപ പ്രതികരണം, കോ-എക്സ്ട്രൂഷൻ ലേഔട്ട് എന്നിവയെ ബാധിക്കുന്നു | വർണ്ണ സംവിധാനം, പാളി കനം ലക്ഷ്യം, കോ-എക്സ്ട്രൂഡർ പൊസിഷൻ, ഫ്ലോ റേഷ്യോ |
| റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം | വിസ്കോസിറ്റി, മലിനീകരണം, ഈർപ്പം വ്യത്യാസം എന്നിവ ചേർക്കാൻ കഴിയും | ഉറവിടം, തയ്യാറാക്കൽ, പരമാവധി ശതമാനം, ഒരുപാട് വ്യത്യാസം |
| ഫോമിംഗ് സിസ്റ്റം | സാന്ദ്രത വികസനം, മർദ്ദം, ഡൈമൻഷണൽ വീണ്ടെടുക്കൽ എന്നിവ മാറ്റുന്നു | സമ്പൂർണ്ണ ഫോർമുലേഷൻ, ടാർഗെറ്റ് ഡെൻസിറ്റി, പ്രോസസ്സിംഗ് വിൻഡോ |
യു.എസ്. ഡിപ്പാർട്ട്മെൻ്റ് ഓഫ് അഗ്രികൾച്ചറിൻ്റെ ഫോറസ്റ്റ് പ്രൊഡക്ട്സ് ലബോറട്ടറി, പ്രോസസ്സിംഗിന് മുമ്പ്, ഒരു പ്രത്യേക കോമ്പൗണ്ടിംഗ് ഘട്ടത്തിലോ അല്ലെങ്കിൽ ഇൻ-ലൈൻ എക്സ്ട്രൂഷൻ പ്രക്രിയയിലോ WPC ഈർപ്പം നീക്കം ചെയ്തേക്കാമെന്ന് വിശദീകരിക്കുന്നു. WPC നിർമ്മാതാക്കൾ സിംഗിൾ സ്ക്രൂ, വൺ-സ്റ്റെപ്പ് ട്വിൻ-സ്ക്രൂ കോമ്പൗണ്ടിംഗ്, പ്രൊഫൈലിംഗ്, ടാൻഡം സിസ്റ്റങ്ങൾ എന്നിവയുൾപ്പെടെ വിവിധ ഉപകരണ റൂട്ടുകൾ ഉപയോഗിക്കുന്നുണ്ടെന്നും അതിൻ്റെ സാങ്കേതിക അധ്യായം കുറിക്കുന്നു. പൂപ്പൽ അതിൻ്റെ ഉരുകൽ വിതരണം ചെയ്യുന്ന റൂട്ടുമായി പൊരുത്തപ്പെടണം.
റഫറൻസ് ഫോർമുല നിയമം:ടൂളിംഗ് കരാറിൽ ഒരു അംഗീകൃത ഫോർമുലയും തയ്യാറാക്കൽ രീതിയും ഇടുക. ഭാവിയിലെ മാറ്റങ്ങൾ സാധ്യമാണ്, എന്നാൽ സമ്മർദ്ദം, ഉപരിതലം, അളവുകൾ അല്ലെങ്കിൽ ഔട്ട്പുട്ട് എന്നിവ മാറുമ്പോൾ ടീമിന് ഒരു അടിസ്ഥാനം ആവശ്യമാണ്.
ആർഎഫ്ക്യുവിൽ ഈർപ്പം അതിൻ്റെ സ്വന്തം ലൈൻ അർഹിക്കുന്നു. കുമിളകൾ, പിൻഹോളുകൾ, അച്ചിൽ അസ്ഥിരമായ പ്രതലം എന്നിവ സംഭരണത്തിലോ ഉണക്കുമ്പോഴോ മിശ്രിതമാക്കുമ്പോഴോ ഭക്ഷണം നൽകുമ്പോഴോ വായുസഞ്ചാരത്തിലോ ആരംഭിക്കാം. മിനുക്കിയ ഫ്ലോ ഉപരിതലത്തിന് സംയുക്തത്തിൽ അവശേഷിക്കുന്ന വെള്ളം നീക്കം ചെയ്യാൻ കഴിയില്ല.
WPC ഉരുകുന്നത് ഉൽപ്പാദിപ്പിക്കുന്ന രീതിയുമായി പൂപ്പൽ പൊരുത്തപ്പെടുത്തുക
സിംഗിൾ-സ്ക്രൂ പ്രൊഫൈലറിലൂടെ പ്രവർത്തിക്കുന്ന ഒരു മുൻകൂർ WPC പെല്ലറ്റ്, ഒരു ഇരട്ട-സ്ക്രൂ പ്രക്രിയയിൽ മിശ്രിതവും ആകൃതിയും ഉള്ള ഒരു ഉണങ്ങിയ മിശ്രിതത്തിൽ നിന്ന് വ്യത്യസ്തമായി അച്ചിൽ എത്തുന്നു. ഔട്ട്പുട്ടിന് വ്യത്യസ്ത മർദ്ദം സ്ഥിരത, താപനില വിതരണം, സ്ക്രീൻ നിയന്ത്രണത്തോടുള്ള സംവേദനക്ഷമത എന്നിവ ഉണ്ടായിരിക്കാം. പ്രൊഫൈൽ മാത്രമല്ല, എക്സ്ട്രൂഡറും അഡാപ്റ്ററും അവലോകനം ചെയ്യാൻ മോൾഡ് വിതരണക്കാരനോട് ആവശ്യപ്പെടുക.
| പ്രൊഡക്ഷൻ റൂട്ട് | സാധാരണ വാങ്ങൽ ഫോക്കസ് | മോൾഡ് ഇൻലെറ്റിൽ ആവശ്യമായ വിവരങ്ങൾ |
|---|---|---|
| മുൻകൂട്ടി തയ്യാറാക്കിയ ഉരുളകളും സിംഗിൾ-സ്ക്രൂ പ്രൊഫൈലിംഗും | സ്ഥിരമായ കൈമാറ്റം, ഉരുകൽ, സമ്മർദ്ദം സൃഷ്ടിക്കൽ, പ്രൊഫൈൽ രൂപീകരണം | പെല്ലറ്റ് ഗ്രേഡ്, ഈർപ്പം, സ്ക്രൂ വ്യാസം, ഔട്ട്പുട്ട്, ഉരുകൽ താപനില, മർദ്ദം പരിധി, ഫിൽട്ടറേഷൻ |
| ഒറ്റ-ഘട്ട ഇരട്ട-സ്ക്രൂ കോമ്പൗണ്ടിംഗും പ്രൊഫൈലിംഗും | തീറ്റ, മിശ്രിതം, ഈർപ്പം നീക്കം ചെയ്യൽ, തുടർച്ചയായ ഒരു റൂട്ടിൽ രൂപീകരണം | സമ്പൂർണ്ണ ഫോർമുല, ഫീഡർ പ്ലാൻ, വെൻ്റിങ്, സ്ക്രൂ കോൺഫിഗറേഷൻ, ഡിസ്ചാർജ് മർദ്ദം, താപനില, നിരക്ക് വ്യത്യാസം |
| ടാൻഡം എക്സ്ട്രൂഷൻ | അന്തിമ മർദ്ദം, പ്രൊഫൈലിംഗ് ഡ്യൂട്ടി എന്നിവയിൽ നിന്ന് കോമ്പൗണ്ടിംഗ് അല്ലെങ്കിൽ ഡ്രൈയിംഗ് ഡ്യൂട്ടി വേർതിരിക്കുക | ട്രാൻസ്ഫർ രീതി, സെക്കൻഡ്-എക്സ്ട്രൂഡർ ഡാറ്റ, മെൽറ്റ് അവസ്ഥ, കൺട്രോൾ ലോജിക്, അപ്സെറ്റ് ഹാൻഡ്ലിംഗ് |
| കോ-എക്സ്ട്രൂഡഡ് ക്യാപ് അല്ലെങ്കിൽ ഫങ്ഷണൽ ലെയർ | പ്രൊഫൈലിന് ചുറ്റുമുള്ള സ്ഥിരതയുള്ള ലെയർ വിതരണവും അഡീഷനും | കോർ, ക്യാപ് ഫോർമുലകൾ, ഫ്ലോ റേഷ്യോ, ഇൻലെറ്റ് ഓറിയൻ്റേഷൻ, വ്യക്തിഗത മർദ്ദം, ലെയർ കനം സ്വീകാര്യത |
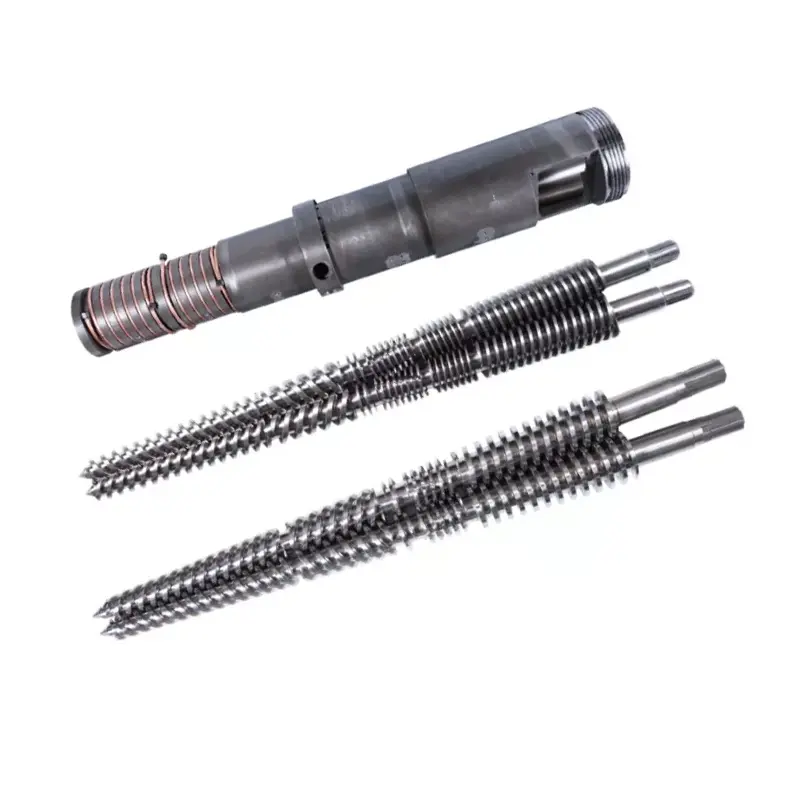
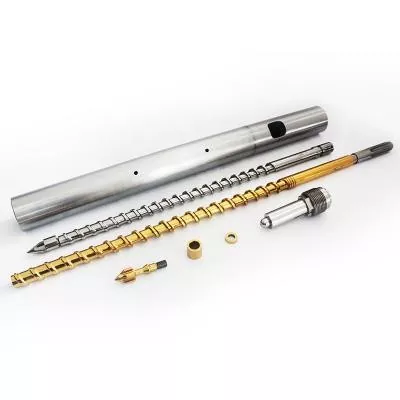
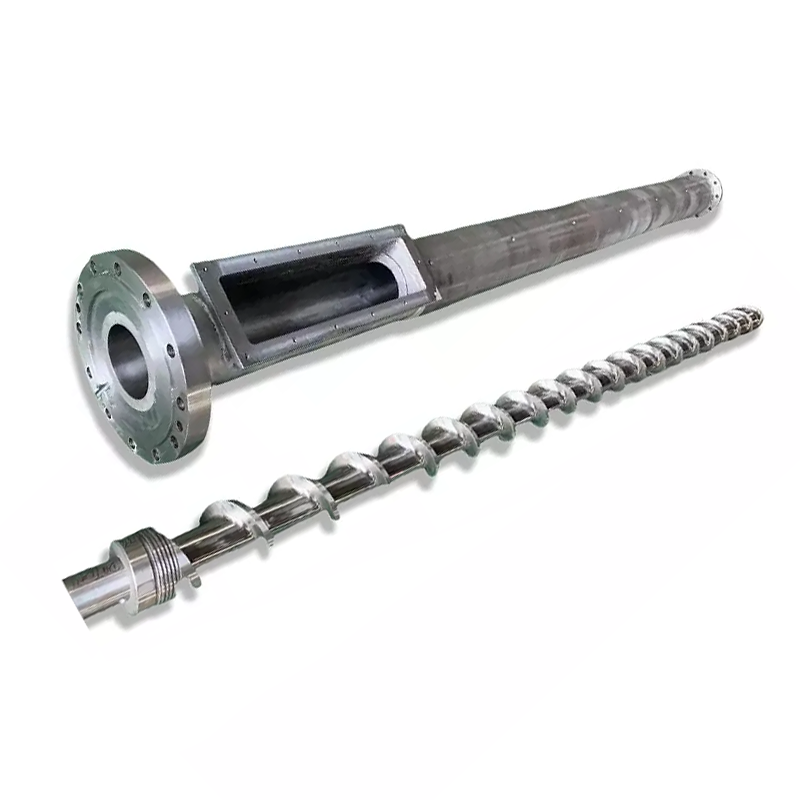
നൻഹയ്യ വിതരണം ചെയ്യുന്നുഒറ്റ സ്ക്രൂകൾ, സമാന്തര ഇരട്ട സ്ക്രൂകൾ, കോണാകൃതിയിലുള്ള ഇരട്ട-സ്ക്രൂ ബാരലുകൾഒപ്പംപ്ലാസ്റ്റിക് എക്സ്ട്രൂഡർ മെഷീനുകൾ. പ്രോസസ്സ് ജോലി പ്രകാരം പ്ലാസ്റ്റിസിംഗ് വിഭാഗം തിരഞ്ഞെടുക്കുക. വിഭാഗത്തിന് നിലനിർത്താൻ കഴിയുന്ന ഉരുകൽ അവസ്ഥയ്ക്ക് ചുറ്റും പൂപ്പൽ രൂപകൽപ്പന ചെയ്യുക.
ഉരച്ചിലുകൾക്കും ധാതുക്കൾ നിറഞ്ഞതുമായ ഫോർമുലകൾക്കായി, പൂപ്പൽ നിയന്ത്രണം വർദ്ധിപ്പിക്കുന്നതിന് മുമ്പ് സ്ക്രൂ, ബാരൽ വെയർ പാക്കേജ് അവലോകനം ചെയ്യുക. നൻഹയ്യയുടെ നിലവിലുള്ള ഗൈഡ്,WPC എക്സ്ട്രൂഷനുള്ള സ്ക്രൂ ബാരൽ: മരം-പ്ലാസ്റ്റിക് വസ്ത്രങ്ങൾ എങ്ങനെ നിർത്താം, ഈ ലേഖനത്തിലെ പ്രൊഫൈൽ ടൂളിംഗ് തീരുമാനങ്ങൾ തനിപ്പകർപ്പാക്കാതെ വായുസഞ്ചാരം, താപനില, ഉപരിതല തിരഞ്ഞെടുപ്പ് എന്നിവ ഉൾക്കൊള്ളുന്നു.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു പുതിയ പൂപ്പൽ സമ്മർദ്ദം ഉയർത്തുമ്പോൾ, മരിക്കുന്നത് ഉടൻ തന്നെ കുറ്റപ്പെടുത്തുന്നു. ചിലപ്പോൾ നിയന്ത്രണം തെറ്റാണ്. ചിലപ്പോൾ സ്ക്രൂവിന് അഭ്യർത്ഥിച്ച നിരക്കിൽ ഒരു യൂണിഫോം, പൂർണ്ണമായി തയ്യാറാക്കിയ ഉരുകി നൽകാൻ കഴിയില്ല. മാറ്റങ്ങൾക്ക് മുമ്പും ശേഷവും ഞങ്ങൾ മർദ്ദം താരതമ്യം ചെയ്യുന്നു, സ്ക്രീനും മെറ്റീരിയലിൻ്റെ അവസ്ഥയും പരിശോധിക്കുക, ഫ്ലോ പാത്ത് വീണ്ടും മുറിക്കുന്നതിന് മുമ്പ് യഥാർത്ഥ നെറ്റ് ഔട്ട്പുട്ട് സ്ഥിരീകരിക്കുക.

ഡൈ എക്സിറ്റിൽ പ്രൊഫൈൽ ഫ്ലോ ഒരുമിച്ച് എത്തണം
ഒരു WPC പ്രൊഫൈലിൽ കട്ടിയുള്ള പുറം ഭിത്തികൾ, നേർത്ത ആന്തരിക വെബുകൾ, ആഴത്തിലുള്ള ഗ്രോവുകൾ, ഒരു വിഭാഗത്തിൽ ചെറിയ കോണുകൾ എന്നിവ അടങ്ങിയിരിക്കാം. ഓരോ പാതയും വ്യത്യസ്തമായ ഒഴുക്കിനെ പ്രതിരോധിക്കുന്നു. ഉരുകുന്നത് ഒരു പ്രദേശത്ത് വളരെ വേഗത്തിലും മറ്റൊന്ന് വളരെ സാവധാനത്തിലും എത്തുകയാണെങ്കിൽ, പ്രൊഫൈലിന് വലിക്കാനോ വളച്ചൊടിക്കാനോ കീറാനോ അസമമായ സാന്ദ്രതയും ഉപരിതലവും കാണിക്കാനോ കഴിയും.
ടൂളിംഗ് ഡിസൈൻ വിഭാഗത്തെ സന്തുലിതമാക്കുന്നതിന് ട്രാൻസിഷൻ ആകൃതിയും പ്രാദേശിക ഒഴുക്ക് പ്രതിരോധവും ഉപയോഗിക്കുന്നു. എല്ലാ ആന്തരിക പോയിൻ്റിലും ഒരേ വേഗതയല്ല ലക്ഷ്യം. അമിതമായ തിരുത്തലുകളില്ലാതെ കാലിബ്രേറ്ററിന് പിന്തുണയ്ക്കാൻ കഴിയുന്ന എക്സിറ്റിലെ സ്ഥിരതയുള്ള പ്രൊഫൈലാണ് ലക്ഷ്യം.
പുറം മതിലുകൾ
ദൃശ്യമാകുന്ന മുഖങ്ങൾക്ക് സ്ഥിരമായ വിതരണവും ഡൈ ലിപ്പിൽ ഉചിതമായ പ്രതലവും ആവശ്യമാണ്. കട്ടിയുള്ള ഭാഗങ്ങൾ കാലിബ്രേറ്ററിലേക്ക് കൂടുതൽ താപം വഹിക്കുകയും നേർത്ത സവിശേഷതകളേക്കാൾ സാവധാനത്തിൽ തണുക്കുകയും ചെയ്യും.
ആന്തരിക വെബുകൾ
നേർത്ത വാരിയെല്ലുകൾ അപൂർണ്ണമായ പൂരിപ്പിക്കൽ അല്ലെങ്കിൽ കീറലിന് ഇരയാകുന്നു. അവയുടെ ഫീഡ് പാതകളും ജംഗ്ഷനുകളും ഡൗൺസ്ട്രീം പിന്തുണയും ടൂളിംഗിലും സ്വീകാര്യത ഡ്രോയിംഗുകളിലും ദൃശ്യമായിരിക്കണം.
തോപ്പുകളും കോണുകളും
ചെറിയ ഫീച്ചറുകൾക്ക് ലോക്കൽ ഫ്ലോ വർദ്ധിപ്പിക്കാനും പ്രശ്നങ്ങൾ പൂർത്തിയാക്കാനും കഴിയും. ഫങ്ഷണൽ അരികുകൾ അടയാളപ്പെടുത്തുക, അങ്ങനെ ടൂൾ തിരുത്തൽ, വിമർശനാത്മകമല്ലാത്ത പ്രതലം മെച്ചപ്പെടുത്തുന്നതിനുപകരം ഫിറ്റിനെ സംരക്ഷിക്കുന്നു.



ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു പൂപ്പൽ തിരുത്തലിന് അളന്ന കാരണം ഉണ്ടായിരിക്കണം. പ്രൊഫൈൽ ഭാരമുള്ളതും നേർത്തതും വേഗതയേറിയതും വേഗത കുറഞ്ഞതും വികലമായതും എവിടെയാണെന്ന് ഞങ്ങൾ അടയാളപ്പെടുത്തുന്നു, തുടർന്ന് നിയന്ത്രിത ഘട്ടങ്ങളിൽ ഉത്തരവാദിത്ത ഫ്ലോ ഏരിയ മാറ്റുക. പ്രൊഫൈൽ "തെറ്റായി കാണപ്പെടുന്നു" എന്നതിനാൽ ഒരു ഡൈ ലിപ് പൊടിക്കുന്നത് ഒരു തകരാറിനെ മറ്റൊന്നിലേക്ക് മാറ്റുകയും അടുത്ത സെറ്റിന് ആവശ്യമായ റെക്കോർഡ് നീക്കം ചെയ്യുകയും ചെയ്യും.
കാലിബ്രേഷനും തണുപ്പിക്കലും തണുത്ത പ്രൊഫൈൽ നിർണ്ണയിക്കുന്നു
എക്സ്ട്രൂഷൻ ഡൈ ഒരു ചൂടുള്ള വിഭാഗമായി മാറുന്നു. താപം മെറ്റീരിയലിൽ നിന്ന് പുറത്തുപോകുമ്പോൾ കാലിബ്രേറ്റർ നിർണായകമായ പ്രതലങ്ങൾ സ്ഥാപിക്കുകയും പിന്തുണയ്ക്കുകയും ചെയ്യുന്നു. പ്ലേറ്റുകൾ, ടാങ്കുകൾ അല്ലെങ്കിൽ സ്പ്രേ സെക്ഷനുകൾ എന്നിവയിലൂടെ തണുപ്പിക്കൽ തുടരുന്നു, കൂടാതെ ഹോൾ-ഓഫ് നിയന്ത്രിത ടെൻഷനിൽ പ്രൊഫൈലിനെ നീക്കുന്നു. ഈ ഘടകങ്ങൾ ഒരു മധ്യരേഖയും സ്പീഡ് റഫറൻസും പങ്കിടണം.
നൻഹയ്യ അതിൻ്റെ WPC മോൾഡുകളിൽ ഓപ്ഷണൽ കൂളിംഗ് ചാനലുകൾ വാഗ്ദാനം ചെയ്യുന്നു. ഓരോ സർക്യൂട്ടിൻ്റെയും ഉദ്ദേശ്യം, ഇൻലെറ്റിൻ്റെയും ഔട്ട്ലെറ്റിൻ്റെയും വലുപ്പം, ജലത്തിൻ്റെ ഗുണനിലവാരം, പ്രവർത്തന താപനില, ലഭ്യമായ ഒഴുക്ക് എന്നിവ വ്യക്തമാക്കുക. സ്കെയിലോ അവശിഷ്ടങ്ങളോ ശേഖരിക്കാവുന്ന ചാനലുകൾ വൃത്തിയാക്കുന്നതിനുള്ള ആക്സസ് പ്ലാൻറ് പ്ലാൻ ചെയ്യണം.
| താഴത്തെ ഇൻപുട്ട് | പ്രൊഫൈലിൽ പ്രഭാവം | വാങ്ങുന്നയാളുടെ ഡാറ്റ നൽകണം |
|---|---|---|
| കാലിബ്രേറ്റർ കോൺടാക്റ്റും പിന്തുണയും | സെക്ഷൻ തണുപ്പിക്കുമ്പോൾ തിരഞ്ഞെടുത്ത പുറം മുഖങ്ങൾ, തോപ്പുകൾ, അരികുകൾ അല്ലെങ്കിൽ അറകൾ എന്നിവ പിടിക്കുന്നു | കാലിബ്രേറ്റർ ഡ്രോയിംഗ്, ദൈർഘ്യം, ഘട്ടങ്ങളുടെ എണ്ണം, വാക്വം രീതി, ക്രമീകരിക്കൽ ശ്രേണി |
| കൂളിംഗ്-വാട്ടർ അവസ്ഥ | ചൂട്-നീക്കം ചെയ്യൽ നിരക്കും ഡൈമൻഷണൽ സ്റ്റബിലൈസേഷനും മാറ്റുന്നു | വിതരണ താപനില പരിധി, ഒഴുക്ക്, മർദ്ദം, ജലത്തിൻ്റെ ഗുണനിലവാരം, പുനഃചംക്രമണ സംവിധാനം |
| ഡൈയിൽ നിന്ന് കാലിബ്രേറ്ററിലേക്കുള്ള ദൂരം | വലുപ്പം മാറ്റുന്നതിന് മുമ്പ് പിന്തുണയ്ക്കാത്ത ഹോട്ട് പ്രൊഫൈൽ സ്വഭാവം മാറ്റുന്നു | ലൈൻ ലേഔട്ട്, ക്രമീകരണ ശ്രേണി, സ്റ്റാർട്ട്-അപ്പ് ആക്സസ് |
| ഹാൾ-ഓഫ് തരവും വിന്യാസവും | ലൈൻ വേഗത ക്രമീകരിക്കുകയും പ്രൊഫൈൽ അസമമായി വലിക്കുകയും ചെയ്യാം | ബെൽറ്റ് അല്ലെങ്കിൽ ട്രാക്ക് ലേഔട്ട്, സ്പീഡ് റേഞ്ച്, കോൺടാക്റ്റ് നീളം, മധ്യഭാഗത്തെ ഉയരം |
| കട്ടിംഗും സ്റ്റാക്കിംഗും | പ്രാഥമിക തണുപ്പിക്കലിന് ശേഷം ചലനം വെളിപ്പെടുത്താനോ സൃഷ്ടിക്കാനോ കഴിയും | നീളം, സോ അല്ലെങ്കിൽ കട്ടർ തരം, സപ്പോർട്ട് ടേബിൾ, സ്റ്റാക്കിംഗ് രീതി എന്നിവ മുറിക്കുക |
ഡൈ എക്സിറ്റിൽ തണുത്ത അളവുകൾ വാഗ്ദാനം ചെയ്യരുത്.തണുപ്പിച്ചതിന് ശേഷം എവിടെ, എപ്പോൾ ഓരോ അളവും അളക്കുമെന്ന് സമ്മതിക്കുക. അംഗീകാര സാമ്പിളുകൾക്കും ഉൽപ്പാദന നിയന്ത്രണത്തിനും ഒരേ കണ്ടീഷനിംഗ്, അളക്കൽ രീതി ഉപയോഗിക്കുക.
യുഎസ്ഡിഎ ഫോറസ്റ്റ് പ്രോഡക്ട്സ് ലബോറട്ടറിയുടെ പ്രൊഫൈൽ-എക്സ്ട്രൂഷൻ ഗവേഷണം, ഉരുകിയ WPC ഒരു ഡൈയിലൂടെ രൂപപ്പെടുത്തിയ ഒരു പ്രക്രിയയെ വിവരിക്കുന്നു, തുടർന്ന് സൈസിംഗ് ഡൈ, വാട്ടർ സ്പ്രേ ടാങ്ക്, പുള്ളർ എന്നിവ. ആ ക്രമം ഉപയോഗപ്രദമായ ഒരു ഓർമ്മപ്പെടുത്തലാണ്: പൂപ്പൽ ഒരു ഇനമായി വാങ്ങുമ്പോൾ പോലും, രൂപീകരണ ഫലം മുഴുവൻ വരിയിലുമാണ്.
പൂപ്പൽ നിർമ്മാണം, ചികിത്സ, പരിശോധന എന്നിവ വ്യക്തമാക്കുക
നൻഹയ്യ അതിൻ്റെ ഡബ്ല്യുപിസി മോൾഡുകൾ ഉരുക്കിൽ നിന്ന് നിർമ്മിക്കുന്നു, ഒപ്പം ജോലി ചെയ്യുന്ന സ്ഥലങ്ങൾക്കായി കഠിനവും മിനുക്കിയതുമായ പ്രതലങ്ങളുള്ള ഉയർന്ന കരുത്തുള്ള അലോയ് സ്റ്റീൽ വിവരിക്കുന്നു. ഓരോ പൂപ്പലും CNC മെഷീൻ ചെയ്ത് ഹീറ്റ് ട്രീറ്റ് ചെയ്ത് പോളിഷ് ചെയ്തതാണ്. അന്തിമ ഉടമ്പടി ആ പൊതു ഉൽപ്പന്ന ആട്രിബ്യൂട്ടുകളെ ഘടക-തല ആവശ്യകതകളാക്കി മാറ്റണം.
- ഓരോ പ്രധാന ഘടകത്തിനും മെറ്റീരിയൽ ഗ്രേഡ്
- താപ-ചികിത്സയും കാഠിന്യവും വ്യാപ്തി
- പൂർത്തിയായ കാഠിന്യം ആവശ്യകതയും ടെസ്റ്റ് സ്ഥലവും
- ഫ്ലോ-ഉപരിതല ഫിനിഷ് ആവശ്യകത
- നിർണായക അളവുകളും സഹിഷ്ണുതയും
- രജിസ്റ്ററുകൾ, ഡോവലുകൾ, അസംബ്ലി റഫറൻസുകൾ
- ഹീറ്റർ അളവ്, പവർ, വോൾട്ടേജ്, കണക്ടറുകൾ
- തെർമോകൗൾ തരം, സ്ഥാനം, കേബിൾ വിശദാംശങ്ങൾ
- പ്രഷർ, മെൽറ്റ്-ടെമ്പറേച്ചർ പോർട്ടുകൾ
- കൂളിംഗ്-ചാനൽ ഡ്രോയിംഗും പ്രഷർ ടെസ്റ്റും
- ഫാസ്റ്റനർ മെറ്റീരിയൽ, ഗ്രേഡ്, സ്പെയർ അളവ്
- മാറ്റിസ്ഥാപിക്കാവുന്ന ഇൻസേർട്ട്, വെയർ-പാർട്ട് നിർവചനം
- തുരുമ്പ് സംരക്ഷണം, പാക്കിംഗ്, സംഭരണ രീതി
- മെറ്റീരിയൽ, ചികിത്സ, ഡൈമൻഷണൽ റെക്കോർഡുകൾ
എല്ലായിടത്തും സാധ്യമായ ഏറ്റവും കഠിനമായ ഉപരിതലം ആവശ്യപ്പെടരുത്. ഡൈ ബോഡി, ഇൻസെർട്ടുകൾ, ഫാസ്റ്റനറുകൾ, അഡാപ്റ്റർ, സപ്പോർട്ട് എന്നിവയ്ക്ക് വ്യത്യസ്ത ജോലികളുണ്ട്. സ്പെസിഫിക്കേഷൻ ഉപരിതല അവസ്ഥ, അടിവസ്ത്ര ശക്തി, റിപ്പയർ രീതി, നാശം എക്സ്പോഷർ എന്നിവ പ്രതീക്ഷിക്കുന്ന മരവും ധാതുക്കളുടെയും ഉള്ളടക്കവുമായി സംയോജിപ്പിക്കണം.


വിതരണക്കാരൻ്റെ യോഗ്യതയിൽ നൻഹയ്യയുടെ യോഗ്യതയും ഉൾപ്പെടാംഉൽപ്പാദന ഉപകരണങ്ങൾ, സർട്ടിഫിക്കറ്റ് വിവരങ്ങൾഒപ്പംഇൻസ്റ്റാളേഷനും പരിപാലന പിന്തുണയും. ഒരു പൊതു കാറ്റലോഗ് പ്രസ്താവനയെ ആശ്രയിക്കുന്നതിനുപകരം ആവശ്യമായ രേഖകളും പിന്തുണയും വാങ്ങൽ ഓർഡറിൽ ഇടുക.
ഉത്തരവാദിത്ത മേഖല കണ്ടെത്തുന്നതിന് വൈകല്യ പാറ്റേൺ ഉപയോഗിക്കുക
WPC പ്രൊഫൈൽ വൈകല്യങ്ങൾ അസംസ്കൃത വസ്തുക്കൾ, മിക്സർ, ഫീഡർ, സ്ക്രൂ ആൻഡ് ബാരൽ, പൂപ്പൽ, കാലിബ്രേറ്റർ, കൂളിംഗ് സെക്ഷൻ അല്ലെങ്കിൽ ഹാൾ-ഓഫ് എന്നിവയിൽ ആരംഭിക്കാം. ക്രോസ്-സെക്ഷനിലെ ഒരു തകരാറിൻ്റെ സ്ഥാനവും കാലക്രമേണ അതിൻ്റെ മാറ്റവും ഉപയോഗപ്രദമായ സൂചനകൾ നൽകുന്നു. താപനിലയും വേഗതയും ടൂളിംഗും ഒരുമിച്ച് മാറ്റുന്നതിന് മുമ്പ് അവ രേഖപ്പെടുത്തുക.
| നിരീക്ഷിച്ച വൈകല്യം | പൂപ്പൽ പരിശോധനകൾ | മറ്റ് ലൈൻ പരിശോധനകൾ | സംഭരണ പാഠം |
|---|---|---|---|
| പ്രൊഫൈൽ ഒരു ആവർത്തിക്കാവുന്ന ദിശയിൽ വളച്ചൊടിക്കുന്നു | ഫ്ലോ ബാലൻസ്, മതിൽ നഷ്ടപരിഹാരം, ഡൈ അലൈൻമെൻ്റ്, ഡിസ്ചാർജ് അവസ്ഥ | കാലിബ്രേറ്റർ സ്ഥാനം, കൂളിംഗ് ബാലൻസ്, ഹാൾ-ഓഫ് അലൈൻമെൻ്റ് | പൂർണ്ണ തണുപ്പിച്ചതിന് ശേഷം അളന്ന സ്വീകാര്യത ഇനം വളച്ചൊടിക്കുക |
| ഒരു മതിൽ അല്ലെങ്കിൽ വാരിയെല്ല് നേർത്തതാണ് | പ്രാദേശിക നിയന്ത്രണം, തിരുകൽ സ്ഥാനം, നിക്ഷേപം, തേയ്മാനം അല്ലെങ്കിൽ കേടായ ഒഴുക്ക് ഉപരിതലം | ഫോർമുല സ്ഥിരത, ഈർപ്പം, സ്ക്രീൻ അവസ്ഥ, ഔട്ട്പുട്ട് സ്ഥിരത | ഡ്രോയിംഗിൽ എല്ലാ നിർണായക മതിലും വാരിയെല്ലും അടയാളപ്പെടുത്തുക |
| ആന്തരിക വെബ് ബ്രേക്കുകൾ | വെബ് ഫീഡ് പാത്ത്, ജംഗ്ഷൻ ഡിസൈൻ, എക്സിറ്റ് സപ്പോർട്ട് | ഈർപ്പം, മലിനീകരണം, ഉരുകൽ തയ്യാറാക്കൽ, വേഗത, പിന്തുണയില്ലാത്ത ദൂരം | റൺ ടെസ്റ്റിൽ ഒരു ക്രോസ്-സെക്ഷൻ കട്ട് ഇൻസ്പെക്ഷൻ ഉൾപ്പെടുത്തുക |
| പരുക്കൻ അല്ലെങ്കിൽ കീറിപ്പറിഞ്ഞ പ്രതലം | ഡൈ-ലിപ് ഫിനിഷ്, ഡെപ്പോസിറ്റ്, താപനില, പ്രാദേശിക ഒഴുക്ക് | ഫോർമുല, ലൂബ്രിക്കൻ്റ് ബാലൻസ്, ഈർപ്പം, വ്യാപനം, ലൈൻ വേഗത | പേരിട്ടിരിക്കുന്ന ഫോർമുലയ്ക്ക് കീഴിൽ ഒരു ഭൗതിക ഉപരിതല സാമ്പിൾ അംഗീകരിക്കുക |
| കുമിളകൾ അല്ലെങ്കിൽ പിൻഹോളുകൾ | ഹോൾഡ്-അപ്പ് സോണുകളും പ്രാദേശിക അമിത ചൂടാക്കലും | മരം ഈർപ്പം, ഉണക്കൽ, ഭക്ഷണം, വായുസഞ്ചാരം, അസ്ഥിരമായ നീക്കം | ടെസ്റ്റ് പ്ലാനിൽ ഈർപ്പം തയ്യാറാക്കലും വെൻ്റ് പ്രകടനവും രേഖപ്പെടുത്തുക |
| തവിട്ട് അല്ലെങ്കിൽ കറുപ്പ് അടയാളങ്ങൾ | ഡെഡ് സോണുകൾ, നിക്ഷേപങ്ങൾ, അമിതമായ പ്രാദേശിക താപനില, ക്ലീനിംഗ് കേടുപാടുകൾ | ബാരൽ നിക്ഷേപങ്ങൾ, താപ ചരിത്രം, ഷട്ട്ഡൗൺ പ്രാക്ടീസ്, മലിനമായ ഫീഡ് | ഡോക്യുമെൻ്റഡ് സ്റ്റാർട്ട്-അപ്പ്, ഷട്ട്ഡൗൺ, ക്ലീനിംഗ് നടപടിക്രമങ്ങൾ എന്നിവ ആവശ്യപ്പെടുക |
| ഒരു ഓട്ടത്തിനിടയിൽ അളവുകൾ നീങ്ങുന്നു | താപ ചലനം, അയഞ്ഞ ക്രമീകരണം, തേയ്മാനം, തണുപ്പിക്കൽ-ചാനൽ അവസ്ഥ | ഔട്ട്പുട്ട്, ഊഷ്മാവ്, മർദ്ദം, വാക്വം, വെള്ളം, ഹാൾ-ഓഫ് വേഗത | ഒരു നേരത്തെയുള്ള സാമ്പിളല്ല, സ്ഥിരമായ ഓട്ടത്തിലൂടെ സമയബന്ധിതമായ സാമ്പിൾ ഉപയോഗിക്കുക |
| ഉയർന്ന മർദ്ദവും കുറഞ്ഞ ഔട്ട്പുട്ടും | നിയന്ത്രിത ഒഴുക്ക്, തടഞ്ഞ പാത, അനുയോജ്യമല്ലാത്ത സംക്രമണം അല്ലെങ്കിൽ കുറഞ്ഞ ഡൈ താപനില | സ്ക്രീൻ തടസ്സം, ധരിച്ച സ്ക്രൂ, ഫീഡ് പരിമിതി, മെറ്റീരിയൽ വിസ്കോസിറ്റി | പ്രഷർ ലൊക്കേഷനും ഉപയോഗിക്കാവുന്ന ഒരു ഓപ്പറേറ്റിംഗ് വിൻഡോയും നിർവ്വചിക്കുക |
പ്രായോഗിക ഡയഗ്നോസ്റ്റിക് രീതി:എക്സ്ട്രൂഡേറ്റിലും അവസാന പ്രൊഫൈലിലും മുകളിൽ, താഴെ, ഇടത്, വലത് എന്നിവ അടയാളപ്പെടുത്തുക. കാലിബ്രേറ്ററിലൂടെ ഒരേ ഓറിയൻ്റേഷൻ രേഖപ്പെടുത്തുക. ഒരു ലൈൻ ഘടകത്തിന് ശേഷം തകരാർ കറങ്ങുകയോ മാറുകയോ ചെയ്യുകയാണെങ്കിൽ, പൂപ്പൽ ക്രമീകരിക്കാനുള്ള പൊതുവായ നിർദ്ദേശത്തേക്കാൾ മികച്ച ആരംഭ പോയിൻ്റ് അന്വേഷണത്തിന് ഉണ്ട്.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു വൈകല്യത്തെ "ഉപരിതലം മോശമാണ്" എന്ന് മാത്രം വിവരിക്കുമ്പോൾ നമ്മൾ ജാഗ്രത പാലിക്കുന്നു. അത് എവിടെയാണ് ദൃശ്യമാകുന്നത്, തുടർച്ചയായതാണോ, സ്റ്റാർട്ടപ്പിന് ശേഷം എപ്പോൾ തുടങ്ങും, ഏത് ഫോർമുലയാണ് പ്രവർത്തിക്കുന്നത്, സമ്മർദ്ദത്തിന് എന്ത് സംഭവിക്കും എന്ന് ഞങ്ങൾ ചോദിക്കുന്നു. ഓറിയൻ്റേഷനും നിലനിർത്തിയ വിഭാഗവും ഉള്ള ഒരു അടുത്ത ഫോട്ടോ പലപ്പോഴും ഒരു നീണ്ട സന്ദേശത്തേക്കാൾ കൂടുതൽ സമയം ലാഭിക്കുന്നു.

WPC എക്സ്ട്രൂഷൻ മോൾഡ് RFQ ചെക്ക്ലിസ്റ്റ്
ഒരു സമ്പൂർണ്ണ RFQ ഉദ്ധരണികളെ താരതമ്യപ്പെടുത്തുകയും എഞ്ചിനീയറിംഗ് ടീമിന് വ്യക്തമായ ഒരു റഫറൻസ് വ്യവസ്ഥ നൽകുകയും ചെയ്യുന്നു. ഉൽപ്പന്ന ഡ്രോയിംഗ്, ഫോർമുല, ലൈൻ ലേഔട്ട്, സ്വീകാര്യത പ്രമാണം എന്നിവയിലുടനീളം ഒരു പുനരവലോകന നമ്പർ ഉപയോഗിക്കുക.
- പൂർത്തിയായ ഉൽപ്പന്നം തിരിച്ചറിയുക.സ്റ്റേറ്റ് ഡെക്കിംഗ്, ഫെൻസിങ്, ഡോർ ഫ്രെയിം, സീലിംഗ്, പാനൽ, ട്രിം അല്ലെങ്കിൽ മറ്റൊരു പ്രൊഫൈൽ. പ്രയോഗത്തെക്കുറിച്ചും ഏതൊക്കെ പ്രതലങ്ങളാണ് ദൃശ്യമായിരിക്കുന്നതെന്നും പ്രവർത്തനക്ഷമമാണെന്നും വിശദീകരിക്കുക.
- നിയന്ത്രിത ക്രോസ്-സെക്ഷൻ അറ്റാച്ചുചെയ്യുക.അളവുകൾ, ഭിത്തികൾ, വാരിയെല്ലുകൾ, അറകൾ, ദൂരങ്ങൾ, ഡാറ്റകൾ, ടോളറൻസുകൾ, നേർരേഖകൾ, വളച്ചൊടിക്കൽ, ഓരോ ദൈർഘ്യത്തിനും ലക്ഷ്യ പിണ്ഡം എന്നിവ ഉൾപ്പെടുത്തുക.
- സമ്പൂർണ്ണ ഫോർമുല നൽകുക.പോളിമർ ഗ്രേഡ്, വുഡ് തരം, ഉള്ളടക്കം, മിനറൽ ഫില്ലർ, ലൂബ്രിക്കൻ്റ്, കപ്ലിംഗ് ഏജൻ്റ്, സ്റ്റെബിലൈസർ, പിഗ്മെൻ്റ്, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, ഏതെങ്കിലും ഫോമിംഗ് അല്ലെങ്കിൽ ക്യാപ്-ലെയർ സിസ്റ്റം എന്നിവ ലിസ്റ്റ് ചെയ്യുക.
- മെറ്റീരിയൽ തയ്യാറാക്കൽ വിവരിക്കുക.ഉണക്കൽ, മിക്സിംഗ്, കോമ്പൗണ്ടിംഗ്, പെല്ലറ്റിംഗ്, സംഭരണം, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പം-നിയന്ത്രണ വിവരങ്ങൾ എന്നിവ നൽകുക.
- എക്സ്ട്രൂഷൻ റൂട്ട് നിർവ്വചിക്കുക.സ്റ്റേറ്റ് സിംഗിൾ സ്ക്രൂ, പാരലൽ ട്വിൻ, കോണാകൃതിയിലുള്ള ഇരട്ട അല്ലെങ്കിൽ ടാൻഡം; സ്ക്രൂ വ്യാസം; ഔട്ട്പുട്ട്; ലൈൻ വേഗത; ഫിൽട്ടറേഷൻ; സാധാരണ മർദ്ദം; താപനില വിൻഡോയും.
- മെക്കാനിക്കൽ ഇൻ്റർഫേസ് നിയന്ത്രിക്കുക.ഫ്ലേഞ്ച്, രജിസ്റ്റർ, ബോൾട്ട് സർക്കിൾ, മെൽറ്റ് ഇൻലെറ്റ്, സീലിംഗ് ഫെയ്സ്, സെൻ്റർ ഹൈറ്റ്, സപ്പോർട്ട്, ലിഫ്റ്റിംഗ്, സ്പേസ് എൻവലപ്പ് എന്നിവ അറ്റാച്ചുചെയ്യുക.
- ഇലക്ട്രിക്കൽ, യൂട്ടിലിറ്റി ഡാറ്റ ലിസ്റ്റ് ചെയ്യുക.വോൾട്ടേജ്, ഫ്രീക്വൻസി, ഹീറ്റർ നിയന്ത്രണം, തെർമോകോൾ തരം, കേബിൾ സ്റ്റാൻഡേർഡ്, കൂളിംഗ്-വാട്ടർ താപനില, ഒഴുക്ക്, മർദ്ദം, ഗുണനിലവാരം എന്നിവ നൽകുക.
- താഴെയുള്ള ലേഔട്ട് കാണിക്കുക.കാലിബ്രേറ്റർ വിഭാഗങ്ങൾ, വാക്വം അല്ലെങ്കിൽ വാട്ടർ കണക്ഷനുകൾ, കൂളിംഗ് ടാങ്കുകൾ, സപ്പോർട്ട് ടേബിളുകൾ, ഹാൾ-ഓഫ്, എംബോസിംഗ് യൂണിറ്റ്, കട്ടർ, ലഭ്യമായ ക്രമീകരണം എന്നിവ ഉൾപ്പെടുത്തുക.
- ഉപരിതല പ്രവർത്തനം നിർവ്വചിക്കുക.ഉൽപ്പന്നം ലൈനിൽ മിനുസമാർന്നതാണോ, എംബോസ് ചെയ്താണോ, മണലാണോ ബ്രഷ് ചെയ്തിട്ടുണ്ടോ എന്നും ദ്വിതീയ പ്രക്രിയ എത്ര മെറ്റീരിയൽ നീക്കം ചെയ്യുന്നുവെന്നും വ്യക്തമാക്കുക.
- വിതരണം ചെയ്ത എല്ലാ ഘടകങ്ങളും ലിസ്റ്റ് ചെയ്യുക.പ്രത്യേക അഡാപ്റ്റർ, ഡൈ ബോഡി, ഇൻസെർട്ടുകൾ, കാലിബ്രേറ്ററുകൾ, കൂളിംഗ് പ്ലേറ്റുകൾ, ഹീറ്ററുകൾ, സെൻസറുകൾ, സീലുകൾ, ഫാസ്റ്റനറുകൾ, സ്റ്റാൻഡുകൾ, ടൂളുകൾ, സ്പെയറുകൾ.
- സാങ്കേതിക ഫയൽ അഭ്യർത്ഥിക്കുക.ഡ്രോയിംഗുകൾ, മെറ്റീരിയലുകളുടെ ബിൽ, മെറ്റീരിയൽ, ട്രീറ്റ്മെൻ്റ് റെക്കോർഡുകൾ, പരിശോധന റിപ്പോർട്ട്, ഇലക്ട്രിക്കൽ ലിസ്റ്റ്, കൂളിംഗ് ഡയഗ്രം, മാനുവൽ, സ്പെയർ പാർട്സ് ലിസ്റ്റ് എന്നിവ ഉൾപ്പെടുത്തുക.
- സ്വീകാര്യത പരീക്ഷ എഴുതുക.ഫോർമുല, പ്രൊഫൈൽ, ഔട്ട്പുട്ട്, വേഗത, റൺ ദൈർഘ്യം, പ്രോസസ്സ് റെക്കോർഡുകൾ, സാമ്പിൾ ഫ്രീക്വൻസി, ഡൈമൻഷണൽ പരിധികൾ, ഉപരിതല സാമ്പിൾ, ഫിനിഷ്ഡ്-പ്രൊഡക്റ്റ് ടെസ്റ്റുകൾ എന്നിവയ്ക്ക് പേര് നൽകുക.
മാറ്റിസ്ഥാപിക്കാനുള്ള മുന്നറിയിപ്പ്:പുതിയ സെറ്റിൻ്റെ ഒരേയൊരു നിർവചനമായി ഒരു തേയ്ച്ച പൂപ്പൽ ഉപയോഗിക്കരുത്. യഥാർത്ഥ ഡ്രോയിംഗുകൾ, മെഷീൻ-ഇൻ്റർഫേസ് അളവുകൾ, നല്ല നിലനിർത്തിയ പ്രൊഫൈൽ, മാറ്റിസ്ഥാപിക്കാനുള്ള കാരണം എന്നിവ സംയോജിപ്പിക്കുക. തേഞ്ഞുപോയ ഫ്ലോ സവിശേഷതകൾ പകർത്തുന്നത് പഴയ വൈകല്യത്തെ പുനർനിർമ്മിക്കും.
ഒരു PVC അല്ലെങ്കിൽ WPC ബോർഡ് ലൈനിനായി, അവലോകനം ചെയ്യുകപിവിസി ബോർഡ് കോണാകൃതിയിലുള്ള ഇരട്ട-സ്ക്രൂ ബാരൽടൂളിംഗ് പാക്കേജിനൊപ്പം. ഉയർന്ന ഔട്ട്പുട്ട് അല്ലെങ്കിൽ കോമ്പൗണ്ടിംഗ് ചുമതലകൾക്കായി, താരതമ്യം ചെയ്യുകസഹ-ഭ്രമണം ചെയ്യുന്ന സമാന്തര ഇരട്ട-സ്ക്രൂ ബാരൽവിശാലവുംസമാന്തര ഇരട്ട-സ്ക്രൂ ശ്രേണി. ഈ ലിങ്കുകൾ ഉപകരണങ്ങളുടെ തിരഞ്ഞെടുപ്പിനെ പിന്തുണയ്ക്കുന്നു; അന്തിമ തിരഞ്ഞെടുപ്പ് ഇപ്പോഴും ഫോർമുലയെയും പ്രോസസ്സ് റൂട്ടിനെയും ആശ്രയിച്ചിരിക്കുന്നു.
നിയന്ത്രിത പ്രൊഡക്ഷൻ റൺ ഉപയോഗിച്ച് പൂപ്പൽ സ്വീകരിക്കുക
ഘടക പരിശോധനയോടെ ആരംഭിക്കുക, തുടർന്ന് ലൈനിൽ രൂപപ്പെടുന്ന ഫലം തെളിയിക്കുക. മറ്റൊരു പോളിമർ, മരത്തിൻ്റെ അളവ്, ഈർപ്പം അവസ്ഥ അല്ലെങ്കിൽ ലൂബ്രിക്കൻ്റ് സിസ്റ്റം എന്നിവയ്ക്ക് മർദ്ദം, ഉപരിതലം, ഡൈമൻഷണൽ വീണ്ടെടുക്കൽ എന്നിവ മാറ്റാൻ കഴിയുമെന്നതിനാൽ അംഗീകരിച്ച WPC ഫോർമുല പ്രധാനമാണ്.
| സ്വീകാര്യത ഘട്ടം | എന്താണ് സ്ഥിരീകരിക്കേണ്ടത് | നിലനിർത്താൻ റെക്കോർഡ് |
|---|---|---|
| പ്രമാണ അവലോകനം | ഡ്രോയിംഗ് റിവിഷനുകൾ, ഘടക ലിസ്റ്റ്, മെറ്റീരിയൽ ആൻഡ് ട്രീറ്റ്മെൻ്റ് സ്കോപ്പ്, ഹീറ്ററുകൾ, സെൻസറുകൾ, കൂളിംഗ് സർക്യൂട്ടുകൾ, സ്പെയറുകൾ, മാനുവലുകൾ | ഒപ്പിട്ട പ്രമാണ രജിസ്റ്റർ |
| ബെഞ്ച് പരിശോധന | ക്രിട്ടിക്കൽ ഇൻ്റർഫേസുകൾ, രജിസ്റ്ററുകൾ, ഓപ്പണിംഗുകൾ, ഇൻസെർട്ടുകൾ, സീലിംഗ് ഫേസുകൾ, ഫാസ്റ്റനറുകൾ, ഫ്ലോ പ്രതലങ്ങൾ, അസംബ്ലി ഓറിയൻ്റേഷൻ | പാർട്ട് നമ്പറുകളുമായി ബന്ധിപ്പിച്ചിരിക്കുന്ന ഡയമൻഷണൽ, വിഷ്വൽ റിപ്പോർട്ട് |
| ഇൻസ്റ്റലേഷൻ | സെൻ്റർ ഉയരം, ഫ്ലേഞ്ച് ഫിറ്റ്, പിന്തുണ, ലിഫ്റ്റിംഗ് ആക്സസ്, ഹീറ്റർ വയറിംഗ്, സെൻസറുകൾ, വാട്ടർ കണക്ഷനുകൾ, കാലിബ്രേറ്ററുകളിലേക്കുള്ള വിന്യാസം | ഇൻസ്റ്റാളേഷൻ ചെക്ക്ലിസ്റ്റും ഫോട്ടോഗ്രാഫുകളും |
| ചൂട്-അപ്പ് | സോൺ ഐഡൻ്റിഫിക്കേഷൻ, കൺട്രോളർ റെസ്പോൺസ്, സെൻസർ റീഡിംഗ്, കറൻ്റ് ഡ്രോ, ലീക്കേജ്, കൂളിംഗ്-ചാനൽ അവസ്ഥ | സോൺ മാപ്പും സ്ഥിരതയുള്ള വായനകളും |
| പ്രൊഡക്ഷൻ റൺ | അംഗീകൃത ഫോർമുല, ഫീഡ് തയ്യാറാക്കൽ, ഔട്ട്പുട്ട്, ലൈൻ വേഗത, താപനില, മർദ്ദം, മോട്ടോർ ലോഡ്, കൂളിംഗ്, ഹാൾ-ഓഫ് അവസ്ഥകൾ | സമയാധിഷ്ഠിത പ്രോസസ്സ് ഷീറ്റും നിലനിർത്തിയ അസംസ്കൃത വസ്തുക്കളുടെ സാമ്പിളും |
| പ്രൊഫൈൽ പരിശോധന | ബാഹ്യ അളവുകൾ, ഭിത്തിയുടെയും വാരിയെല്ലിൻ്റെയും ഭാഗങ്ങൾ, നേരായ, വളച്ചൊടിക്കൽ, ഉപരിതലം, നിറം, നീളം, പിണ്ഡം, ഇണചേരൽ ഘടകങ്ങൾക്ക് അനുയോജ്യം | കട്ട് സ്ഥാനവും ഉൽപ്പാദന സമയവുമായി ബന്ധിപ്പിച്ച അളവുകൾ |
| മാറ്റവും വീണ്ടെടുക്കലും | അംഗീകരിച്ച ക്രമീകരണം, സാധാരണ സ്റ്റോപ്പ്, റീസ്റ്റാർട്ട്, അല്ലെങ്കിൽ ദൈനംദിന ഉൽപ്പാദനത്തിന് പ്രാധാന്യം നൽകുമ്പോൾ ഒരു വലുപ്പമോ നിറമോ മാറ്റുക | ഓപ്പറേറ്റർ സൈൻ-ഓഫും ശേഷിക്കുന്ന പ്രവർത്തന ലിസ്റ്റും |
പൂർത്തിയായ ഉൽപ്പന്നത്തിന് പ്രൊഫൈൽ അളവുകൾക്കപ്പുറമുള്ള പരിശോധനകൾ ആവശ്യമായി വന്നേക്കാം.ASTM D7031WPC ഉൽപ്പന്നങ്ങളുടെ മെക്കാനിക്കൽ, ഫിസിക്കൽ പ്രോപ്പർട്ടികൾ വിലയിരുത്തുന്നതിനുള്ള ഒരു ഗൈഡ് ആണ്, കൂടാതെ ഉപയോക്താക്കൾ ആപ്ലിക്കേഷന് അനുയോജ്യമായ ടെസ്റ്റുകൾ തിരഞ്ഞെടുക്കണമെന്ന് അത് പ്രസ്താവിക്കുന്നു.ASTM D7032-21WPC, പ്ലാസ്റ്റിക്-ലംബർ ഡെക്ക് ബോർഡുകൾ, സ്റ്റെയർ ട്രെഡുകൾ, ഗാർഡുകൾ, ഹാൻഡ്റെയിലുകൾ എന്നിവയുടെ പ്രകടന റേറ്റിംഗുകൾ ഉൾക്കൊള്ളുന്നു.
പ്രകൃതിദത്ത നാരുകളാൽ ഉറപ്പിച്ച കോമ്പോസിറ്റ് ഡെക്ക് ബോർഡുകൾക്കായി,ISO 16616:2015ടെസ്റ്റ് രീതികൾ നൽകുന്നു, അതേസമയംISO 19821:2017വിലാസങ്ങൾ സ്പാൻ റേറ്റിംഗ്. കരാർ എഴുതുന്നതിന് മുമ്പ് ബാധകമായ പതിപ്പ്, ദേശീയ കോഡ്, ഉൽപ്പന്ന വ്യാപ്തി എന്നിവ സ്ഥിരീകരിക്കുക. പൂപ്പൽ പൂർത്തിയായ ഉൽപ്പന്നത്തിൻ്റെ അനുസരണം വഹിക്കുന്നില്ല.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഏറ്റവും മികച്ച കൈമാറ്റം ഒരു സ്ഥിരതയുള്ള പ്രോസസ്സ് വിൻഡോയും കണ്ടെത്താവുന്ന സാമ്പിളുകളുടെ ഒരു കൂട്ടവുമാണ്. ഏത് ഫോർമുലയാണ് ഓടിയത്, ലൈൻ എത്ര വേഗത്തിലാണ് നീങ്ങിയത്, എവിടെ മർദ്ദം തീർന്നു, എങ്ങനെ കൂളിംഗ് സജ്ജീകരിച്ചു, ഓരോ സാമ്പിൾ മുറിക്കുമ്പോഴും അറിയാൻ ഞങ്ങൾ ആഗ്രഹിക്കുന്നു. ഒരു മേശപ്പുറത്ത് വച്ചിരിക്കുന്ന മനോഹരമായ ഒരു ബോർഡ് ലൈനിന് അത് ആവർത്തിക്കാനാകുമോ എന്ന് വിശദീകരിക്കുന്നില്ല.

പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു WPC എക്സ്ട്രൂഷൻ മോൾഡ് ഉദ്ധരിക്കാൻ എന്ത് വിവരങ്ങളാണ് വേണ്ടത്?
ടോളറൻസുകൾ, പൂർണ്ണമായ WPC ഫോർമുല, മെറ്റീരിയൽ തയ്യാറാക്കൽ രീതി, എക്സ്ട്രൂഡർ, അഡാപ്റ്റർ വിശദാംശങ്ങൾ, ടാർഗെറ്റ് ഔട്ട്പുട്ടും ലൈൻ വേഗതയും, കൂളിംഗ്, ഹാൾ-ഓഫ് ലേഔട്ട്, ഉപരിതല ആവശ്യകതകൾ, മാറ്റാനുള്ള പ്ലാൻ, ലഭ്യമായ യൂട്ടിലിറ്റികൾ, അളക്കാവുന്ന സ്വീകാര്യത പരിശോധന എന്നിവ ഉപയോഗിച്ച് അന്തിമ പ്രൊഫൈൽ ഡ്രോയിംഗ് അയയ്ക്കുക. ഒരു ഫിസിക്കൽ ഉൽപ്പന്ന സാമ്പിൾ ഉപയോഗപ്രദമാണ്, പക്ഷേ അത് നിയന്ത്രിത ഡ്രോയിംഗ് മാറ്റിസ്ഥാപിക്കരുത്.
ഒരു WPC മോൾഡിന് PE, PP, PVC അധിഷ്ഠിത വുഡ് കോമ്പോസിറ്റുകൾ പ്രവർത്തിപ്പിക്കാൻ കഴിയുമോ?
ഒരേ ഫിനിഷ്ഡ് ആകാരം മെറ്റീരിയലുകളെ പരസ്പരം മാറ്റാവുന്നതല്ല. PE, PP, PVC അടിസ്ഥാനമാക്കിയുള്ള WPC ഫോർമുലേഷനുകൾ ഒഴുക്ക്, താപനില വിൻഡോ, ലൂബ്രിക്കേഷൻ, ഡ്രോഡൗൺ, കൂളിംഗ് പ്രതികരണം എന്നിവയിൽ വ്യത്യാസപ്പെട്ടിരിക്കും. ഒരു ടൂളിംഗ് ബോഡിയും പ്രത്യേക ഇൻസെർട്ടുകളും പ്രായോഗികമാണോ അതോ സമർപ്പിത ടൂളിംഗ് സുരക്ഷിതമാണോ എന്ന് തീരുമാനിക്കുന്നതിന് മുമ്പ് ഞങ്ങൾ കൃത്യമായ ഫോർമുലയും പ്രോസസ്സിംഗ് റൂട്ടും അവലോകനം ചെയ്യുന്നു.
ഒരു WPC എക്സ്ട്രൂഷൻ മോൾഡിൽ കാലിബ്രേറ്റർ ഉൾപ്പെടുന്നുണ്ടോ?
ഉദ്ധരിച്ച വ്യാപ്തി പറയണം. എക്സ്ട്രൂഷൻ ഡൈ ഹോട്ട് മെൽറ്റിനെ രൂപപ്പെടുത്തുന്നു, അതേസമയം കാലിബ്രേറ്റർ, കൂളിംഗ് സെക്ഷനുകൾ, ഹാൾ-ഓഫ് എന്നിവ പ്രൊഫൈൽ തണുപ്പിക്കുമ്പോൾ ഹോൾഡ് ചെയ്യുകയും സ്ഥിരപ്പെടുത്തുകയും ചെയ്യുന്നു. ഡൈ, അഡാപ്റ്ററുകൾ, കാലിബ്രേറ്ററുകൾ, കൂളിംഗ് പ്ലേറ്റുകൾ, സീലുകൾ, ഹീറ്ററുകൾ, സെൻസറുകൾ, മാറ്റ ഭാഗങ്ങൾ എന്നിവ തിരിച്ചറിയുന്ന ഒരു ലൈൻ-ഇനം ടൂളിംഗ് ലിസ്റ്റ് ആവശ്യപ്പെടുക.
എന്തുകൊണ്ടാണ് WPC പ്രൊഫൈൽ പൂപ്പലിന് ശേഷം വളച്ചൊടിക്കുകയോ കുമ്പിടുകയോ ചെയ്യുന്നത്?
അസന്തുലിതമായ ഡൈ ഫ്ലോ, അസന്തുലിതമായ മതിൽ അല്ലെങ്കിൽ വെബ് സെക്ഷനുകൾ, അസമമായ തണുപ്പിക്കൽ, കാലിബ്രേറ്റർ വിന്യാസം, അസ്ഥിരമായ ഔട്ട്പുട്ട്, ഏകീകൃതമല്ലാത്ത താപനില അല്ലെങ്കിൽ തെറ്റായി ക്രമീകരിച്ച ഹാൾ-ഓഫ് എന്നിവയിൽ നിന്ന് ട്വിസ്റ്റോ വില്ലോ വരാം. നിരവധി വേരിയബിളുകൾ ക്രമീകരിക്കുന്നതിന് മുമ്പ് വക്രീകരണത്തിൻ്റെ ദിശയും സമയവും അളക്കുക. പൂർണ്ണമായ രൂപീകരണവും തണുപ്പിക്കൽ സംവിധാനവും പരിശോധിക്കേണ്ടതാണ്.
WPC അച്ചുകൾക്കായി ഏത് മെറ്റീരിയലാണ് നൻഹയ്യ ഉപയോഗിക്കുന്നത്?
നൻഹയ്യയുടെ WPC മോൾഡ് പേജ് സ്റ്റീൽ പട്ടികപ്പെടുത്തുകയും കഠിനവും മിനുക്കിയതുമായ പ്രതലങ്ങളുള്ള ഉയർന്ന കരുത്തുള്ള അലോയ് സ്റ്റീൽ വിവരിക്കുകയും ചെയ്യുന്നു. ഓപ്ഷണൽ കൂളിംഗ് ചാനലുകൾ ഉപയോഗിച്ച് ഓരോ പൂപ്പലും CNC മെഷീൻ ചെയ്ത് ചൂട് ചികിത്സിക്കുന്നു. അംഗീകൃത ഉദ്ധരണി, പ്രോജക്റ്റിനായുള്ള കൃത്യമായ ഗ്രേഡ്, ചികിത്സയുടെ വ്യാപ്തി, ഒഴുക്ക്-ഉപരിതല ഫിനിഷ്, പരിശോധനാ രേഖകൾ എന്നിവ തിരിച്ചറിയണം.
ഒരു പൊള്ളയായ WPC ഡെക്കിംഗ് പ്രൊഫൈൽ എങ്ങനെ വ്യക്തമാക്കണം?
പുറം അളവുകൾ, ഭിത്തിയുടെയും വാരിയെല്ലിൻ്റെയും കനം, കാവിറ്റി ജ്യാമിതി, റേഡിയസ്, ക്രിട്ടിക്കൽ ടോളറൻസുകൾ, ദൃശ്യമായ മുഖങ്ങൾ, എംബോസിംഗ് അല്ലെങ്കിൽ സാൻഡിംഗ് അലവൻസ്, ടാർഗെറ്റ് പിണ്ഡം, അന്തിമ ഉൽപ്പന്ന ടെസ്റ്റ് സ്റ്റാൻഡേർഡ് എന്നിവ ഉപയോഗിച്ച് പൂർണ്ണമായ ക്രോസ്-സെക്ഷൻ നൽകുക. ഏതൊക്കെ അളവുകൾ പ്രവർത്തനക്ഷമമാണെന്ന് അടയാളപ്പെടുത്തുക, അതുവഴി ക്രമീകരണം ഏറ്റവും പ്രധാനപ്പെട്ടത് എവിടെയാണെന്ന് ടൂളിംഗ് നിർമ്മാതാവിന് അറിയാം.
WPC ഡെക്കിംഗ് സ്റ്റാൻഡേർഡ് പാലിക്കൽ പൂപ്പലിന് ഉറപ്പുനൽകാൻ കഴിയുമോ?
ഇല്ല. പൂപ്പൽ പ്രൊഫൈൽ രൂപീകരണത്തെ നിയന്ത്രിക്കുന്നു, എന്നാൽ അന്തിമ ഉൽപ്പന്ന പ്രകടനവും ഫോർമുല, കോമ്പൗണ്ടിംഗ്, ഈർപ്പം നിയന്ത്രണം, എക്സ്ട്രൂഷൻ അവസ്ഥകൾ, കൂളിംഗ്, പ്രൊഡക്ഷൻ ക്വാളിറ്റി സിസ്റ്റം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. തിരഞ്ഞെടുത്ത ASTM, ISO അല്ലെങ്കിൽ നാഷണൽ സ്റ്റാൻഡേർഡ് പോലെയുള്ള ബാധകമായ ആവശ്യകതകൾക്ക് നിർമ്മാതാവ് പൂർത്തിയായ ഡെക്കിംഗ് പരിശോധിക്കണം.
ഒരു WPC എക്സ്ട്രൂഷൻ മോൾഡ് എങ്ങനെ സ്വീകരിക്കണം?
അംഗീകൃത ഡ്രോയിംഗുകൾ, മെറ്റീരിയലുകൾ, ട്രീറ്റ്മെൻ്റ്, ഇൻ്റർഫേസുകൾ, ഹീറ്ററുകൾ, സെൻസറുകൾ, ഫ്ലോ പ്രതലങ്ങൾ, ഭാഗങ്ങൾ മാറ്റുക എന്നിവ പരിശോധിക്കുക. തുടർന്ന് ഒരു പേരുള്ള പ്രൊഫൈൽ, ഔട്ട്പുട്ട്, ലൈൻ സ്പീഡ് എന്നിവയിൽ സമ്മതിച്ച പ്രൊഡക്ഷൻ ഫോർമുല പ്രവർത്തിപ്പിക്കുക. പ്രോസസ്സ് അവസ്ഥകൾ രേഖപ്പെടുത്തുകയും ശീതീകരിച്ച പ്രൊഫൈലിൻ്റെ അളവുകൾ, ഭിത്തി, വാരിയെല്ല് ഭാഗങ്ങൾ, നേരായ, വളച്ചൊടിക്കൽ, ഉപരിതലം, നീളം, പിണ്ഡം, ഉൽപ്പന്ന സ്പെസിഫിക്കേഷൻ ആവശ്യമായ ഏതെങ്കിലും പരിശോധനകൾ എന്നിവ അളക്കുക.
നൻഹയ്യയുടെ നിലവിലെ WPC പൂപ്പൽ, സ്ക്രൂ ബാരൽ, ഉപകരണങ്ങൾ, സേവന പേജുകൾ എന്നിവയിൽ നിന്ന് തയ്യാറാക്കിയ സാങ്കേതിക ഉള്ളടക്കം. ബാഹ്യ സാങ്കേതിക പിന്തുണ ഔദ്യോഗിക USDA, ASTM, ISO ഉറവിടങ്ങളിൽ പരിമിതപ്പെടുത്തിയിരിക്കുന്നു. അന്തിമ ടൂളിംഗ് അളവുകൾ, മെറ്റീരിയലുകൾ, ചികിത്സ, ലൈൻ സ്കോപ്പ്, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ എന്നിവ അംഗീകൃത പ്രോജക്റ്റ് ഡോക്യുമെൻ്റുകളാൽ നിയന്ത്രിക്കപ്പെടുന്നു.