കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡറുകൾ: ഞങ്ങൾ എന്താണ് താരതമ്യം ചെയ്യുന്നത്?
എന്താണ് കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ?
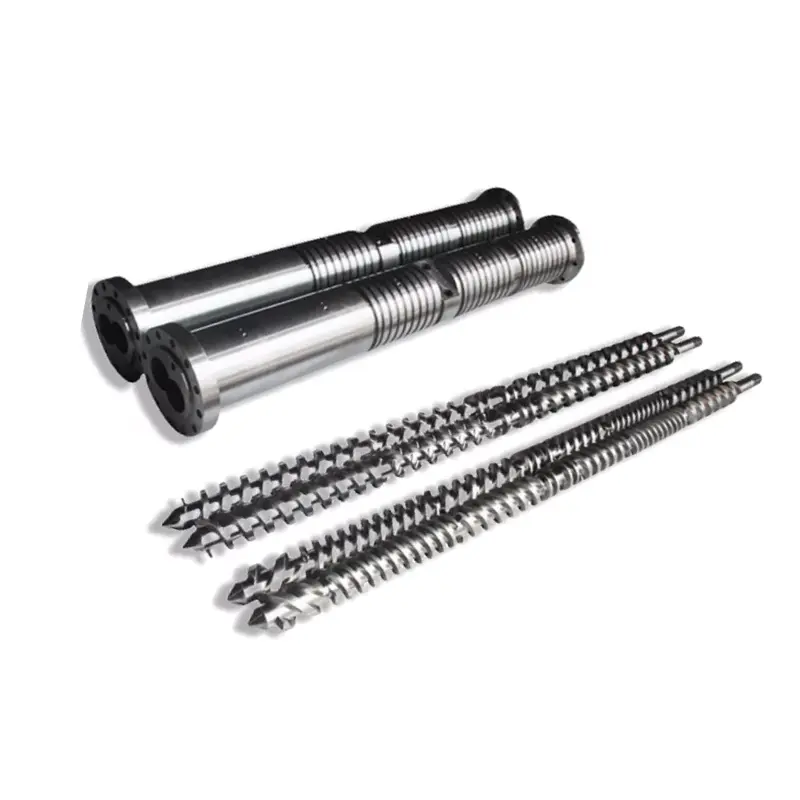
ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡറിന് സ്ക്രൂകൾ ഉണ്ട്, അവയുടെ പുറം വ്യാസം പ്രോസസ്സിംഗ് ദൈർഘ്യത്തിൽ മാറുന്നു. ഇവിടെ ചർച്ച ചെയ്യുന്ന പരമ്പരാഗത പിവിസി ക്രമീകരണത്തിൽ, ഫീഡ് അവസാനം വലുതും ഡിസ്ചാർജ് അവസാനം ചെറുതുമാണ്. "കോണിക്കൽ സ്ക്രൂ എക്സ്ട്രൂഡർ" പോലെയുള്ള ഒരു വിവരണം ഇപ്പോഴും ഭ്രമണ ദിശ, ഇൻ്റർമെഷിംഗ് ക്രമീകരണം, പ്രയോഗം എന്നിവ സ്ഥിരീകരിക്കേണ്ടതുണ്ട്.
എന്താണ് സമാന്തര ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ?
ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡറിന് സമാന്തര സ്ക്രൂ അക്ഷങ്ങളും പ്രോസസ്സിംഗ് വിഭാഗത്തിൽ സ്ഥിരമായ നാമമാത്രമായ ബാഹ്യ വ്യാസവുമുണ്ട്. ചാനൽ ജ്യാമിതി ഇപ്പോഴും മാറാം. "സമാന്തരം" എന്ന വാക്ക്, സ്ക്രൂകൾ ഒരുമിച്ച് കറങ്ങുന്നുണ്ടോ അല്ലെങ്കിൽ വിപരീത ദിശകളിലേക്ക് തിരിയുന്നുണ്ടോ, അല്ലെങ്കിൽ മെഷീൻ കോമ്പൗണ്ടിംഗ് അല്ലെങ്കിൽ നേരിട്ട് ഉൽപ്പന്നം പുറത്തെടുക്കാൻ ഉദ്ദേശിച്ചുള്ളതാണോ എന്ന് നിങ്ങളോട് പറയുന്നില്ല.
നസ്താജും വിൽസിൻസ്കിയും കോ-റൊട്ടേറ്റിംഗ്, കൌണ്ടർ-റൊട്ടേറ്റിംഗ് ട്വിൻ-സ്ക്രൂ എക്സ്ട്രൂഷനെ വേർതിരിക്കുന്നു.കൌണ്ടർ-റൊട്ടേറ്റിംഗ് എക്സ്ട്രൂഷൻ സ്കെയിൽ-അപ്പിനെക്കുറിച്ചുള്ള 2024 ഗവേഷണം. അവരുടെ ചർച്ച PVC പൗഡർ പ്രോസസ്സിംഗ് ഒരു പ്രധാന എതിർ-റൊട്ടേറ്റിംഗ് ആപ്ലിക്കേഷനായി തിരിച്ചറിയുന്നു. ആ പ്രക്രിയ വ്യത്യാസം അർത്ഥവത്തായ ഒരു താരതമ്യത്തിൻ്റെ ആരംഭ പോയിൻ്റാണ്.
വാങ്ങൽ ചുമതല സ്ഥിരമായി നിലനിർത്തുക
പിവിസി ഡ്രൈ-ബ്ലെൻഡ് എക്സ്ട്രൂഷനായി, ഒരേ ഉൽപ്പന്ന ആവശ്യകതകൾക്ക് കീഴിലുള്ള പ്രസക്തമായ കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ കോൺഫിഗറേഷനുകൾ താരതമ്യം ചെയ്യുക. രണ്ടിനും സമാന്തര സ്ക്രൂകൾ ഉള്ളതിനാൽ, ഒരു കൌണ്ടർ-റൊട്ടേറ്റിംഗ് പൈപ്പ് മെഷീനിലേക്ക് ഹൈ-സ്പീഡ് കോ-റൊട്ടേറ്റിംഗ് കോമ്പൗണ്ടിംഗ് ക്ലെയിം കൈമാറരുത്. നിങ്ങളുടെ ചുമതല സംയുക്ത ഉൽപ്പാദനമാണെങ്കിൽ, ഞങ്ങളുടെ വിശാലമായത് ഉപയോഗിക്കുകമെറ്റീരിയൽ, എക്സ്ട്രൂഷൻ-സിസ്റ്റം തിരഞ്ഞെടുക്കൽ ഗൈഡ്ആദ്യം പ്രക്രിയ സ്ഥാപിക്കാൻ.
ഒരു പുതിയ ലൈനിനായി, മെഷീൻ വിതരണക്കാരൻ മുഴുവൻ ഓപ്പറേറ്റിംഗ് കോൺഫിഗറേഷനും നിർവചിക്കേണ്ടതുണ്ട്. മാറ്റിസ്ഥാപിക്കാനുള്ള ഘടകങ്ങൾക്കായി, ഇൻസ്റ്റാൾ ചെയ്ത മെഷീനും അതിൻ്റെ ഡ്രോയിംഗുകളും ഉപയോഗിച്ച് ഞങ്ങൾ ആരംഭിക്കുന്നു. ഒരു സ്ക്രൂ-ആൻഡ്-ബാരൽ ഉദ്ധരണിക്ക് മറ്റൊരു മെഷീൻ ആർക്കിടെക്ചർ അനുയോജ്യമാണോ എന്ന് സ്വയം സ്ഥാപിക്കാൻ കഴിയില്ല.
ജ്യാമിതി, മധ്യദൂരം, മോഡൽ വലുപ്പങ്ങൾ എന്നിവ എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു
ഉപയോഗപ്രദമായ ജ്യാമിതീയ വ്യത്യാസം, മെറ്റീരിയലിന് ഇടം ഉള്ളതും അസംബ്ലി ചേരേണ്ട സ്ഥലവുമാണ്. പരമ്പരാഗത കോണാകൃതിയിലുള്ള ക്രമീകരണത്തിൽ, സ്ക്രൂ അക്ഷങ്ങളുടെ വ്യാസവും വേർതിരിവും പ്രോസസ്സിംഗ് ദൈർഘ്യത്തിൽ വ്യത്യാസപ്പെടുന്നു. ഒരു സമാന്തര ക്രമീകരണത്തിൽ, അക്ഷങ്ങൾ സമാന്തരമായി നിലകൊള്ളുന്നു. ഒരു വിവരണവും ചാനൽ ഡെപ്ത്, ലോക്കൽ കംപ്രഷൻ, വർക്കിംഗ് ക്ലിയറൻസ് അല്ലെങ്കിൽ പൂർണ്ണമായ മർദ്ദം ഡ്യൂട്ടി എന്നിവ വ്യക്തമാക്കുന്നില്ല.
വ്യാസമുള്ള ജോഡി ഒരു ശേഷി റേറ്റിംഗ് അല്ല
ഞങ്ങളുടെകോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ ശ്രേണിΦ65/Φ132, Φ80/Φ156 എന്നിവയുൾപ്പെടെയുള്ള ജോഡികളെ പട്ടികപ്പെടുത്തുന്നു. ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ്, ഡ്രോയിംഗ് തിരിച്ചറിയുന്ന അവസാനവും അനുബന്ധ പ്രോസസ്സിംഗ് ദൈർഘ്യവും സ്ഥിരീകരിക്കുക. രണ്ടാമത്തെ സംഖ്യ പൈപ്പ് വ്യാസമായോ നീളവും വ്യാസവും തമ്മിലുള്ള അനുപാതമായോ വായിക്കരുത്. എൽ/ഡി അളവില്ലാത്തതാണ്; ഒരു വ്യാസം നീളമുള്ള യൂണിറ്റ് വഹിക്കുന്നു.
ദിപിവിസി പൈപ്പ് സമാന്തര സ്ക്രൂ ബാരൽഇഷ്ടാനുസൃതമാക്കലിനൊപ്പം Φ45 മുതൽ Φ150 mm വരെയും L/D 32 മുതൽ 38 വരെയും പേജ് ലിസ്റ്റ് ചെയ്യുന്നു. ഉൽപ്പന്നത്തിൻ്റെ പ്രസിദ്ധീകരിച്ച ഓപ്ഷനുകൾ ഇവയാണ്. അവർ തത്തുല്യമായ കോണാകൃതിയിലുള്ള വലിപ്പമോ സാർവത്രിക ഔട്ട്പുട്ട് ശ്രേണിയോ സ്ഥാപിക്കുന്നില്ല.
ഡ്രൈവും സപ്പോർട്ട് ക്രമീകരണവും ഉൾപ്പെടുത്തുക
പ്രോസസ്സിംഗ് യൂണിറ്റ് ഡ്രോയിംഗിനൊപ്പം ഗിയർബോക്സ് ഔട്ട്പുട്ട് ലേഔട്ട്, കണക്ഷൻ വിശദാംശങ്ങൾ, അനുവദനീയമായ ഓപ്പറേറ്റിംഗ് എൻവലപ്പ് എന്നിവ ഞങ്ങൾ അഭ്യർത്ഥിക്കും. ബെയറിംഗ് സ്പേസ് അല്ലെങ്കിൽ വലിയ ഫീഡ്-എൻഡ് വ്യാസം പരിശോധിച്ചുറപ്പിച്ച ടോർക്ക്, വേഗത, ത്രസ്റ്റ് സ്പെസിഫിക്കേഷന് എന്നിവയ്ക്ക് പകരമാവില്ല. ഒരു ഫോട്ടോയിൽ നിന്ന് മെക്കാനിക്കൽ ശേഷി അനുമാനിക്കുന്നതിനുപകരം സമ്പൂർണ്ണ നിർദ്ദേശങ്ങൾ താരതമ്യം ചെയ്യുക.


കോണാകൃതി vs പാരലൽ ട്വിൻ സ്ക്രൂ എക്സ്ട്രൂഡർ: സമാനമായ ഒരു താരതമ്യം
ഒരേ പിവിസി ജോലിക്കായി നിർദ്ദേശിക്കപ്പെടുമ്പോൾ രണ്ട് കോൺഫിഗറേഷനുകളും മൂല്യനിർണ്ണയത്തിന് അർഹമാണ്. യഥാർത്ഥ സ്ക്രൂ പ്രൊഫൈൽ, ഫീഡ് ക്രമീകരണം, ഡ്രൈവ്, ഓപ്പറേറ്റിംഗ് അവസ്ഥകൾ എന്നിവ വിതരണക്കാരൻ തിരിച്ചറിഞ്ഞതിന് ശേഷം മാത്രമേ അവയുടെ സാധ്യതയുള്ള ഗുണങ്ങൾ ഉപയോഗപ്രദമാകൂ. ഓരോ വരിയിലും ഒരു സാർവത്രിക വിജയിയെ നൽകുന്നതിനുപകരം, നിർദ്ദേശങ്ങൾ താരതമ്യം ചെയ്യാൻ ഞങ്ങൾ ഇനിപ്പറയുന്ന പട്ടിക ഉപയോഗിക്കും.
| തീരുമാനം | കോണാകൃതിയിലുള്ള കോൺഫിഗറേഷൻ | സമാന്തര കോൺഫിഗറേഷൻ | ആവശ്യപ്പെടാനുള്ള തെളിവ് |
|---|---|---|---|
| മെറ്റീരിയൽ ഉപഭോഗം | ഉദ്ദേശിച്ച പൊടി മിശ്രിതം ഉപയോഗിച്ച് ഫീഡ്-എൻഡ് ജ്യാമിതിയും ഉപയോഗയോഗ്യമായ ഉപഭോഗവും പരിശോധിക്കുക. | ഒരേ മിശ്രിതത്തിനായി ഫീഡ് ഓപ്പണിംഗ്, ചാനൽ പ്രൊഫൈൽ, ഫീഡിംഗ് സിസ്റ്റം എന്നിവ പരിശോധിക്കുക. | ഫീഡ് ഫോം, ബൾക്ക് ഡെൻസിറ്റി, സ്ഥിരതയുള്ള ഫീഡ്-റേറ്റ് റെക്കോർഡ്. |
| ഫ്യൂഷൻ, താപ ചരിത്രം | വേഗത, പൂരിപ്പിക്കൽ, താപനില നിയന്ത്രണം എന്നിവ ഉപയോഗിച്ച് മാറുന്ന ജ്യാമിതി വിലയിരുത്തുക. | തിരഞ്ഞെടുത്ത പ്രോസസ്സിംഗ് ദൈർഘ്യവും പ്രാദേശിക ചാനൽ ജ്യാമിതിയും വിലയിരുത്തുക. | നിർവചിക്കപ്പെട്ട മെറ്റീരിയൽ, പ്രോസസ്സ് വിൻഡോ, പൂർത്തിയായ ഉൽപ്പന്ന ഫലങ്ങൾ. |
| വെൻ്റിങ്ങ് | വെൻ്റിൻറെ സ്ഥാനവും അവിടെ ആവശ്യമായ പ്രക്രിയ വ്യവസ്ഥകളും സ്ഥിരീകരിക്കുക. | വെൻ്റ് സ്ഥാനവും ഡൗൺസ്ട്രീം പ്രഷർ-ബിൽഡിംഗ് ഡ്യൂട്ടിയും സ്ഥിരീകരിക്കുക. | ട്രയൽ നിരീക്ഷണങ്ങളും സമ്മതിച്ച വെൻ്റ്-സിസ്റ്റം വ്യവസ്ഥകളും. |
| മർദ്ദവും ഡ്രൈവ് ലോഡും | യഥാർത്ഥ ഡ്രൈവ്, പ്രോസസ്സിംഗ് യൂണിറ്റ് പരിധികൾ ഉപയോഗിക്കുക. | യഥാർത്ഥ ഡ്രൈവ്, പ്രോസസ്സിംഗ് യൂണിറ്റ് പരിധികൾ ഉപയോഗിക്കുക. | വിതരണക്കാരൻ അംഗീകരിച്ച പ്രവർത്തന എൻവലപ്പും ഡൈ ഡ്യൂട്ടിയും. |
| ഔട്ട്പുട്ട് ശ്രേണി | ആവശ്യമായ ഉൽപ്പന്ന വലുപ്പത്തിൽ സ്വീകാര്യമായ ഔട്ട്പുട്ട് സ്ഥിരീകരിക്കുക. | അതേ ഗുണനിലവാര പരിധിയിൽ അംഗീകരിച്ച ഔട്ട്പുട്ട് സ്ഥിരീകരിക്കുക. | സ്ഥിരതയുള്ള ഏറ്റവും കുറഞ്ഞതും കൂടിയതുമായ പ്രൊഡക്ഷൻ പോയിൻ്റുകൾ. |
| ഊർജ്ജം | കാൻഡിഡേറ്റ് ഓപ്പറേറ്റിംഗ് പോയിൻ്റ് അളക്കുക. | കാൻഡിഡേറ്റ് ഓപ്പറേറ്റിംഗ് പോയിൻ്റ് അളക്കുക. | പ്രഖ്യാപിത അതിർത്തിയും സമയ കാലയളവും ഉള്ള ഒരു അംഗീകൃത കിലോയ്ക്ക് kWh. |
| ധരിക്കുകയും മാറ്റിസ്ഥാപിക്കുകയും ചെയ്യുക | ഇണചേരൽ ഭാഗങ്ങളും അനുവദനീയമായ ക്രമീകരണ വ്യവസ്ഥകളും പരിശോധിക്കുക. | രണ്ട് സ്ക്രൂകളും രണ്ട് ബാരൽ ബോറുകളും പരിശോധിക്കുക. | പൊസിഷൻഡ് വെയർ മാപ്പും റീപ്ലേസ്മെൻ്റ് സ്കോപ്പും. |
| നിക്ഷേപം | ഇൻസ്റ്റാളേഷൻ, ഓക്സിലറികൾ, ആവശ്യമായ ഉൽപ്പാദന ശ്രേണി എന്നിവ ഉൾപ്പെടുത്തുക. | ഒരേ പ്രോജക്റ്റ് സ്കോപ്പ് ഉൾപ്പെടുത്തുക. | തത്തുല്യമായ ഒഴിവാക്കലുകളും സ്വീകാര്യത നിബന്ധനകളും ഉള്ള ഇനം ഉദ്ധരണികൾ. |
അവൻ്റെ സംഗ്രഹത്തിൽസമാന്തരവും കോണാകൃതിയിലുള്ളതുമായ എക്സ്ട്രൂഷൻ്റെ താരതമ്യം, S. Seifert കോൺഫിഗറേഷൻ, താമസ സമയം, പിവിസി എൻഡ് ഉപയോഗങ്ങൾക്കെതിരെയുള്ള ഷിയർ എന്നിവ വിലയിരുത്തുന്നു. അത് ഒരു പ്രോസസ്സ്-നിർദ്ദിഷ്ട താരതമ്യത്തെ പിന്തുണയ്ക്കുന്നു; ഒരു പുതിയ വാങ്ങലിനായി ഒരു സാർവത്രിക പൈപ്പ്-വലിപ്പം കട്ട്ഓഫ് അല്ലെങ്കിൽ ഊർജ്ജ സംരക്ഷണ ശതമാനം നൽകുന്നില്ല.
നിങ്ങളുടെ പിവിസി ഫോർമുലേഷൻ തീരുമാനത്തെ എങ്ങനെ മാറ്റുന്നു
മെഷീനിൽ എന്താണ് പ്രവേശിക്കുന്നത്, എന്താണ് ഡൈയിൽ നിന്ന് വിടേണ്ടത് എന്നിവ ഉപയോഗിച്ച് സ്പെസിഫിക്കേഷൻ ആരംഭിക്കുക. രണ്ട് നിർദ്ദേശങ്ങൾ താരതമ്യം ചെയ്യാൻ "കർക്കശമായ പിവിസി" വളരെ വിശാലമാണ്. റെസിൻ ഗ്രേഡ്, ഫില്ലർ തരം, ലോഡിംഗ്, സ്റ്റെബിലൈസർ, ലൂബ്രിക്കേഷൻ സിസ്റ്റം, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, ഫീഡ് ഫോം, തയ്യാറാക്കൽ രീതി എന്നിവ ഞങ്ങൾ അഭ്യർത്ഥിക്കും. പാചകക്കുറിപ്പ് റിവിഷൻ രേഖപ്പെടുത്തുക, അങ്ങനെ ട്രയലും ഉദ്ധരണിയും ഒരേ മെറ്റീരിയലിനെ വിവരിക്കുന്നു.
കോമ്പോസിഷൻ യൂണിറ്റുകൾ വ്യക്തമായി സൂക്ഷിക്കുക
phr-ൽ ഒരു ലോഡിംഗ് അർത്ഥമാക്കുന്നത് റെസിൻ ഓരോ നൂറ് ഭാഗങ്ങളുടെയും ഭാഗങ്ങൾ, മുഴുവൻ സംയുക്തത്തിൻ്റെ ഭാരത്തിൻ്റെ ശതമാനമല്ല. ഒരു ലളിതമായ കോമ്പോസിഷൻ ഉദാഹരണമെന്ന നിലയിൽ, മറ്റ് ചേരുവകളൊന്നുമില്ലാതെ, 100 മാസ് പാർട്സ് റെസിനും 50 പാർട്സ് ഫില്ലറും, മൊത്തം പിണ്ഡത്തിൻ്റെ അടിസ്ഥാനത്തിൽ 50 ÷ 150 = 33.3% ഫില്ലർ അടങ്ങിയിരിക്കുന്നു. മറ്റ് ചേരുവകൾ ചേർക്കുന്നത് ആ ശതമാനം മാറ്റുന്നു. ഈ ഗണിതശാസ്ത്രം രണ്ട് മെഷീനുകൾക്കും സുരക്ഷിതമായ ലോഡിംഗ് സ്ഥാപിക്കുന്നില്ല.
ഫീഡ് സ്ഥിരത എങ്ങനെ വിലയിരുത്തുമെന്ന് ചോദിക്കുക. മാറ്റമില്ലാത്ത പോളിമർ പേരിന് പിന്നിൽ മറയ്ക്കുന്നതിന് പകരം ബൾക്ക് ഡെൻസിറ്റിയിലോ തീറ്റ തയ്യാറാക്കലിലോ ഉള്ള മാറ്റം രേഖപ്പെടുത്തണം. ഒരു വിതരണക്കാരൻ വ്യത്യസ്ത ജ്യാമിതി ശുപാർശ ചെയ്താൽ, തിരിച്ചറിഞ്ഞ മെറ്റീരിയൽ അവസ്ഥയും ഉൽപ്പാദന ചുമതലയുമായി ബന്ധപ്പെട്ട ഒരു വിശദീകരണം ആവശ്യമാണ്.
ഉപയോഗപ്രദമായ ഫ്യൂഷൻ ആൻഡ് വെൻ്റിങ് വിൻഡോ നിർവചിക്കുക
നസ്താജിൻ്റെയും വിൽസിൻസ്കിയുടെയുംഎതിർ-ഭ്രമണം എക്സ്ട്രൂഷൻ പഠനംതാപനില, ഉരുകൽ വികസനം, ത്രൂപുട്ട് എന്നിവ കപ്പിൾഡ് സ്കെയിലിംഗ് ലക്ഷ്യങ്ങളായി കണക്കാക്കുന്നു. ഇൻ്റർമെഷിംഗ് സിസ്റ്റങ്ങളിലെ ചോർച്ച പ്രവാഹങ്ങളെയും ഇത് വിവരിക്കുന്നു. അതിനാൽ, ശൂന്യമായ ഒരു ചാനൽ വോളിയത്തിൽ നിന്ന് പൂർണ്ണമായ പ്രക്രിയ ഞങ്ങൾ അനുമാനിക്കില്ല, അല്ലെങ്കിൽ യൂണിറ്റിനൊപ്പം മെറ്റീരിയൽ വികസനം പരിഗണിക്കാതെ സ്ക്രൂ വേഗത വ്യക്തമാക്കില്ല.
ഏത് പ്രഷർ, മെറ്റീരിയൽ-ടെമ്പറേച്ചർ റീഡിംഗുകൾ എടുക്കും, അവ എവിടെ നിന്ന് എടുക്കും, ഉൽപ്പന്ന സാമ്പിളുകൾ ആ റീഡിംഗുകളുമായി എങ്ങനെ ബന്ധപ്പെടുത്തും എന്നിവ സമ്മതിക്കുക. ബാരൽ സെറ്റ് പോയിൻ്റുകൾ മാത്രം ആ റെക്കോർഡ് നൽകുന്നില്ല. ഒരു ഉപയോഗപ്രദമായ ഓപ്പറേറ്റിംഗ് വിൻഡോ ആവശ്യമായ ഉൽപ്പന്നം കടന്നുപോകുന്ന അവസ്ഥകളെ തിരിച്ചറിയുന്നു, മെഷീൻ പ്രവർത്തിക്കുന്നത് എവിടെയാണെന്ന് മാത്രമല്ല.
ഉൽപ്പന്ന പരിശോധനകൾ അവയുടെ യഥാർത്ഥ പരിധിക്കുള്ളിൽ ഉപയോഗിക്കുക
ASTM D2152-23കർക്കശമായ പിവിസി പൈപ്പിലെയും അസെറ്റോൺ ഇമ്മർഷൻ വഴി രൂപപ്പെടുത്തിയ ഫിറ്റിംഗുകളിലെയും സംയോജനത്തിൻ്റെ പര്യാപ്തതയെ അഭിസംബോധന ചെയ്യുന്നു. മതിയായ സംയോജനത്തിൽ നിന്ന് താപ ശോഷണത്തെ വേർതിരിച്ചറിയാൻ ഇതിന് കഴിയില്ലെന്നും മറ്റ് ഭൗതികമോ രാസപരമോ ആയ പരിശോധനകൾ മാറ്റിസ്ഥാപിക്കുന്നില്ലെന്നും അതിൻ്റെ പ്രസിദ്ധീകരിച്ച പരിമിതികൾ പറയുന്നു. ഇത് മൊത്തത്തിലുള്ള ഉൽപ്പന്ന-ഗുണനിലവാര സർട്ടിഫിക്കറ്റല്ല. ബാധകമായ ഏതൊരു സോൾവെൻ്റ് പരിശോധനയും യോഗ്യതയുള്ള ഉദ്യോഗസ്ഥരോടും ആവശ്യമായ സുരക്ഷാ നിയന്ത്രണങ്ങളോടും കൂടിയാണ്.
പ്രസക്തമായ സോളിഡ്-വാൾ PVC-U പ്രഷർ-പൈപ്പ് പ്രോജക്റ്റിനായി,ISO 1452-2:2009പൈപ്പ് സവിശേഷതകളും അനുബന്ധ ടെസ്റ്റ് പാരാമീറ്ററുകളും വ്യക്തമാക്കുന്നു. ഇത് സ്ക്രൂ ജ്യാമിതി തിരഞ്ഞെടുക്കുന്നില്ല. സ്വീകാര്യമായ ഔട്ട്പുട്ട് എന്താണെന്ന് തീരുമാനിക്കുന്നതിന് മുമ്പ് ബാധകമായ ഉൽപ്പന്ന നിലവാരം, പതിപ്പ്, വിപണി ആവശ്യകതകൾ എന്നിവ അംഗീകരിക്കുക.
വിൽക്കാവുന്ന ഔട്ട്പുട്ടിന് ചുറ്റുമുള്ള എക്സ്ട്രൂഡറിൻ്റെ വലുപ്പം
ഉൽപ്പാദന ലക്ഷ്യം ഉൽപ്പന്ന ഷെഡ്യൂളിൽ നിന്നായിരിക്കണം. ഏറ്റവും വലിയ പൈപ്പോ ഉയർന്ന കാറ്റലോഗ് നമ്പറോ മാത്രമല്ല, ആവശ്യമായ ഔട്ട്പുട്ട് ശ്രേണി ഞങ്ങൾ ആവശ്യപ്പെടും. ഒരു ഉയർന്ന ഔട്ട്പുട്ട് പോയിൻ്റ് പാലിക്കുന്ന ഒരു ലൈനിന് ചെറിയ ഉൽപ്പന്നങ്ങൾക്കോ മന്ദഗതിയിലുള്ള പ്രവർത്തനത്തിനോ മറ്റൊരു ഫോർമുലേഷനോ വേണ്ടി ഒരു പ്രത്യേക അവലോകനം ആവശ്യമായി വന്നേക്കാം.
ലൈൻ സ്പീഡ് മാസ് ഫ്ലോയിലേക്ക് വിവർത്തനം ചെയ്യുക
ഒരു തുടർച്ചയായ ഉൽപ്പന്നത്തിന്, ഒരു മീറ്ററിന് യഥാർത്ഥ പിണ്ഡം ലൈൻ വേഗത കൊണ്ട് ഗുണിച്ച് മിനിറ്റുകളെ മണിക്കൂറുകളാക്കി മാറ്റുക. നിർദ്ദിഷ്ട ഉൽപ്പന്ന ഭാരമോ പരിശോധിച്ചുറപ്പിച്ച അളവോ ഉപയോഗിക്കുക. ഒരു യഥാർത്ഥ വാങ്ങൽ ആവശ്യകത കണക്കാക്കുമ്പോൾ ഒരു ജനറിക് സാന്ദ്രതയോ ഭിത്തിയുടെ കനമോ കരുതരുത്.
ആവശ്യമായ ഉൽപ്പന്ന പ്രവാഹം (kg/h) = ഒരു മീറ്ററിന് പിണ്ഡം (kg/m) × ലൈൻ വേഗത (m/min) × 60
3.0 മീ/മിനിറ്റിൽ 2.0 കി.ഗ്രാം/മീ ഭാരമുള്ള ഒരു ചിത്രീകരണ പൈപ്പിന് 360 കി.ഗ്രാം/മണിക്കൂറാണ് ലക്ഷ്യം. 4.0 മീ/മിനിറ്റിൽ, അതേ ഉൽപ്പന്നത്തിന് 480 കിലോഗ്രാം / മണിക്കൂർ ആവശ്യമാണ്. ഇവ ആസൂത്രണ ഇൻപുട്ടുകളാണ്, നൻഹയ്യ ട്രയൽ ഫലങ്ങളല്ല. ഒരു പ്രത്യേക കോണാകൃതിയിലുള്ളതോ സമാന്തരമോ ആയ യന്ത്രം ഗുണനിലവാര ആവശ്യകത നിറവേറ്റുമോ എന്ന് ഒരു കണക്കുകൂട്ടലും നമ്മോട് പറയുന്നില്ല.
ബാക്കിയുള്ള വരി പരിശോധിക്കുക
മിക്സിംഗും ഫീഡ് തയ്യാറാക്കലും അപ്സ്ട്രീം അവലോകനം ചെയ്യുക, തുടർന്ന് കാലിബ്രേഷൻ, കൂളിംഗ്, ഹാൾ-ഓഫ്, ഡൗൺസ്ട്രീം മുറിക്കൽ. നിർദ്ദിഷ്ട ഉൽപ്പാദന പോയിൻ്റുകൾ സ്ഥിരീകരിക്കാൻ ഉത്തരവാദിത്തമുള്ള ഉപകരണ വിതരണക്കാരോട് ആവശ്യപ്പെടുക. നിലവിലുള്ള ഒരു കൂളിംഗ് വിഭാഗം നിലവിലെ ഉൽപ്പന്ന വേഗതയെ മാത്രമേ പിന്തുണയ്ക്കുന്നുള്ളൂ എങ്കിൽ, കൂടുതൽ എക്സ്ട്രൂഡർ ഔട്ട്പുട്ട് അംഗീകരിക്കുന്നത് ഉയർന്ന ലൈൻ വേഗതയെ അംഗീകരിക്കില്ല.
പ്രഷർ ഡ്യൂട്ടിയും താരതമ്യത്തിൽ ഉൾപ്പെടുന്നു. ഉൽപന്നം മാറ്റുകയോ മരിക്കുകയോ ചെയ്യുന്നത്, ആവശ്യമുള്ള കിലോഗ്രാം/എച്ച് അതേപടി നിലനിൽക്കുമ്പോഴും മെഷീൻ്റെ ചുമതല മാറ്റാൻ കഴിയും. ഓരോ പ്രൊഡക്ഷൻ പോയിൻ്റിലും ടൂളിംഗും മെഷർമെൻ്റ് ലൊക്കേഷനും രേഖപ്പെടുത്തുക, അതുവഴി ശേഷി ക്ലെയിം വ്യാഖ്യാനിക്കാവുന്നതാണ്.
ഒരു പ്രൊഡക്ഷൻ ശ്രേണി താരതമ്യം ചെയ്യുക
സ്വീകാര്യമായ ഉൽപ്പന്നവുമായി ആവശ്യമായ ശ്രേണി പ്രദർശിപ്പിക്കാൻ കഴിയുന്ന കോൺഫിഗറേഷൻ ഞങ്ങൾ ഷോർട്ട്ലിസ്റ്റ് ചെയ്യും, തുടർന്ന് അതിൻ്റെ ചെലവുകൾ താരതമ്യം ചെയ്യുക. അനിയന്ത്രിതമായ സുരക്ഷാ ശതമാനം ചേർക്കരുത്, തിരഞ്ഞെടുത്ത മെഷീനിലേക്ക് വിളിക്കുക. ഏതൊരു കരുതൽ ശേഷിയും വിതരണക്കാരൻ അവലോകനം ചെയ്ത നിർവചിക്കപ്പെട്ട ഭാവി ഉൽപ്പന്നം, ഡ്യൂട്ടി അല്ലെങ്കിൽ പ്രവർത്തന ആവശ്യകതയുമായി പൊരുത്തപ്പെടണം.
ഊർജ്ജം, തേയ്മാനം, മൊത്തം പ്രവർത്തന ചെലവ് എന്നിവ താരതമ്യം ചെയ്യുക
മോട്ടോർ റേറ്റിംഗ് എന്നത് ഒരു കപ്പാസിറ്റി സ്പെസിഫിക്കേഷനാണ്, അളന്ന ഊർജ്ജ ബില്ലല്ല. ഉപയോഗപ്രദമായ ട്വിൻ സ്ക്രൂ എക്സ്ട്രൂഡർ ഊർജ്ജ ഉപഭോഗ താരതമ്യത്തിനായി, മീറ്ററിൽ എന്താണ് ഉൾപ്പെടുന്നത് എന്ന് നിർവ്വചിക്കുക: ഡ്രൈവും ഹീറ്ററുകളും, പൂർണ്ണമായ എക്സ്ട്രൂഡർ അല്ലെങ്കിൽ മുഴുവൻ ലൈൻ. ആ അതിർത്തി മാറ്റമില്ലാതെ നിലനിർത്തുകയും സ്റ്റാർട്ടപ്പും നിരസിച്ച ഉൽപ്പാദനവും ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ എന്ന് വ്യക്തമാക്കുകയും ചെയ്യുക.
അംഗീകൃത ഉൽപ്പന്നം ഉപയോഗിച്ച് ഊർജ്ജം വിഭജിക്കുക
നിർദ്ദിഷ്ട ഊർജ്ജം (kWh/kg അംഗീകരിച്ചു) = ഇടവേളയിൽ അളന്ന ഊർജ്ജം ÷ അതേ ഇടവേളയിൽ സ്വീകരിച്ച ഉൽപ്പന്ന പിണ്ഡം
ഇനിപ്പറയുന്ന ഒരു മണിക്കൂർ ഉദാഹരണം സാങ്കൽപ്പികമാണ്. രണ്ട് സ്ഥാനാർത്ഥികളും ഒരേ ഉൽപ്പന്ന സ്വീകാര്യത മാനദണ്ഡവും ഊർജ്ജ-മീറ്റർ അതിർത്തിയും ഉപയോഗിക്കുന്നു. മൊത്തത്തിലുള്ള ത്രൂപുട്ടും അംഗീകൃത-ഔട്ട്പുട്ട് കാര്യക്ഷമതയും വ്യത്യസ്ത നിഗമനങ്ങളിലേക്ക് നയിച്ചേക്കാവുന്നത് എന്തുകൊണ്ടാണെന്ന് ഇത് കാണിക്കുന്നു.
| ഒരു മണിക്കൂർ ആസൂത്രണം ഉദാഹരണം | സ്ഥാനാർഥി എ | സ്ഥാനാർഥി ബി |
|---|---|---|
| പ്രഖ്യാപിത അതിർത്തിക്കുള്ളിലെ ഊർജ്ജം | 100 kWh | 120 kWh |
| മൊത്ത ഉൽപ്പന്ന പിണ്ഡം | 500 കിലോ | 600 കിലോ |
| സ്വീകാര്യമായ ഉൽപ്പന്ന പിണ്ഡം | 480 കിലോ | 540 കിലോ |
| മൊത്തം കിലോയ്ക്ക് ഊർജ്ജം | 0.200 kWh/kg | 0.200 kWh/kg |
| അംഗീകൃത കിലോയ്ക്ക് ഊർജ്ജം | 0.208 kWh/kg | 0.222 kWh/kg |
B ഇടവേളയിൽ കൂടുതൽ സ്വീകാര്യമായ മെറ്റീരിയൽ നൽകുന്നു; A അംഗീകൃത കിലോഗ്രാമിന് കുറച്ച് ഊർജ്ജം ഉപയോഗിക്കുന്നു. അത് ഒരു വാങ്ങൽ ഇടപാടാണ്, ജ്യാമിതി വിജയിക്കുമെന്നതിൻ്റെ തെളിവല്ല. ആവശ്യപ്പെടുന്ന ഉൽപ്പാദന നിരക്ക് പ്രസ്താവിക്കുകയും ഉൽപ്പാദന ഷെഡ്യൂളുമായി ബന്ധപ്പെട്ട പ്രവർത്തന പോയിൻ്റുകളിൽ താരതമ്യം ആവർത്തിക്കുകയും ചെയ്യുക.
വസ്ത്ര സംരക്ഷണം പ്രത്യേകം വ്യക്തമാക്കുക
ഞങ്ങളുടെപിവിസി ബോർഡ് കോണാകൃതിയിലുള്ള ഉൽപ്പന്ന പേജ്38CrMoAlA, നൈട്രൈഡിംഗ് അല്ലെങ്കിൽ ബൈമെറ്റാലിക് ചികിത്സാ ഓപ്ഷനുകൾ എന്നിവ പട്ടികപ്പെടുത്തുന്നു. ആ തിരഞ്ഞെടുപ്പുകൾ ഒരു സേവന-ജീവിത ഗുണിതം സ്ഥാപിക്കുന്നില്ല. ഒരു അലോയ് ലേബൽ മാത്രം തിരഞ്ഞെടുക്കുന്നതിനുപകരം, യഥാർത്ഥ ഫോർമുലേഷനും വസ്ത്രധാരണ സ്ഥലത്തിനുമെതിരെ ഞങ്ങൾ പ്രവർത്തന ഉപരിതലങ്ങൾ, മെറ്റീരിയൽ സിസ്റ്റം, പരിശോധന ആവശ്യകതകൾ എന്നിവ വ്യക്തമാക്കും.
നിരസിച്ച മെറ്റീരിയൽ, മാറ്റുന്ന സമയം, ആസൂത്രിതമായ അറ്റകുറ്റപ്പണികൾ, മാറ്റിസ്ഥാപിക്കാനുള്ള സാധ്യത എന്നിവ ചെലവ് താരതമ്യത്തിൽ ഉൾപ്പെടുത്തുക. ആ ഇൻപുട്ടുകൾക്കായി യഥാർത്ഥ പ്രവർത്തന രേഖകളോ വ്യക്തമായി തിരിച്ചറിഞ്ഞ എസ്റ്റിമേറ്റുകളോ ഉപയോഗിക്കുക. കുറഞ്ഞ വാങ്ങൽ വില, നിർദ്ദിഷ്ട അസംബ്ലി ഉൽപ്പാദന ശ്രേണി പാലിക്കുന്നുണ്ടോ അല്ലെങ്കിൽ ഇൻസ്റ്റാൾ ചെയ്ത ഉപകരണങ്ങൾക്ക് അനുയോജ്യമാണോ എന്ന് ഉത്തരം നൽകുന്നില്ല.
നിങ്ങളുടെ പിവിസി ആപ്ലിക്കേഷനായി ഒരു ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ എങ്ങനെ തിരഞ്ഞെടുക്കാം
പ്രോസസ് അല്ലെങ്കിൽ മെക്കാനിക്കൽ തെളിവുകൾ വഴി ഇതുവരെ രണ്ടു ജ്യാമിതികളും ഒഴിവാക്കിയിട്ടില്ലെങ്കിൽ ഷോർട്ട്ലിസ്റ്റിൽ രണ്ട് ജ്യാമിതികളും നിലനിർത്താനാണ് ഞങ്ങളുടെ ശുപാർശ. തുടർന്ന് യഥാർത്ഥ ആപ്ലിക്കേഷൻ ഉപയോഗിച്ച് അനുയോജ്യമല്ലാത്ത കോൺഫിഗറേഷനുകൾ നീക്കം ചെയ്യുക. "പൈപ്പ്," "പ്രൊഫൈൽ", "ബോർഡ്" എന്നിവ ഉൽപ്പന്ന കുടുംബങ്ങളെ തിരിച്ചറിയുന്നു, പൂർണ്ണമായ എക്സ്ട്രൂഷൻ സ്പെസിഫിക്കേഷനുകളല്ല.
പിവിസി പൈപ്പ് എക്സ്ട്രൂഷൻ
ഞങ്ങൾ രണ്ടും പ്രസിദ്ധീകരിക്കുന്നു aപിവിസി പൈപ്പ് കോണാകൃതിയിലുള്ള സ്ക്രൂ ബാരൽകൂടാതെ എപിവിസി പൈപ്പ് സമാന്തര സ്ക്രൂ ബാരൽ. കോൺഫിഗറേഷനുകൾ താരതമ്യം ചെയ്യുന്നതിനുള്ള ഒരു കാരണമാണിത്, ഓരോ പൈപ്പിനും ഓരോ വലുപ്പവും അനുയോജ്യമാണെന്ന വാഗ്ദാനമല്ല. ഉൽപ്പന്ന അളവുകൾ, ഫോർമുലേഷൻ, പ്രഷർ ഡ്യൂട്ടി, ആവശ്യമായ സ്ഥിരതയുള്ള ഔട്ട്പുട്ട് പോയിൻ്റുകൾ എന്നിവ ഉപയോഗിച്ച് ആരംഭിക്കുക.
കോണാകൃതിയിലുള്ള പൈപ്പ് പേജിൽ 16 മുതൽ 63 മില്ലിമീറ്റർ, 50 മുതൽ 110 മില്ലിമീറ്റർ, 90 മുതൽ 160 മില്ലിമീറ്റർ വരെയുള്ള ആപ്ലിക്കേഷൻ ബാൻഡുകൾ ഉൾപ്പെടുന്നു. ആ നമ്പറുകൾ ലിസ്റ്റുചെയ്ത പൈപ്പ് ആപ്ലിക്കേഷനുകളെ വിവരിക്കുന്നു. അവ സ്ക്രൂ വ്യാസങ്ങളല്ല, കോണാകൃതിയിലുള്ള യന്ത്രങ്ങൾക്ക് സാർവത്രിക പരമാവധി പൈപ്പ് വലുപ്പം സ്ഥാപിക്കരുത്.
പ്രൊഫൈലുകളും ബോർഡുകളും
ഒരു പ്രൊഫൈലിനായി, സെക്ഷൻ ഡ്രോയിംഗ്, മീറ്ററിന് ഭാരം, കാലിബ്രേഷൻ ക്രമീകരണം, ഡൈമൻഷണൽ സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവ ഉൾപ്പെടുത്തുക. ഒരു ബോർഡിന്, അത് കട്ടിയുള്ളതോ നുരയോ ഉള്ളതാണോ എന്ന് തിരിച്ചറിയുകയും സ്വീകാര്യമായ കനം, പ്രസക്തമായ ഇടങ്ങളിൽ സാന്ദ്രത, ഉപരിതലം, ഡൈമൻഷണൽ ആവശ്യകതകൾ എന്നിവ നിർവ്വചിക്കുകയും ചെയ്യുക. ഉൽപ്പന്ന നിർമ്മാണത്തിലെ മാറ്റം ഒരു പുതിയ പ്രോസസ്സ് അവലോകനത്തിന് അർഹമാണ്.
ഞങ്ങളുടെപിവിസി ഫോം-ബോർഡ് സ്ക്രൂ സ്പെസിഫിക്കേഷൻ ഗൈഡ്മാറ്റിസ്ഥാപിക്കാനുള്ള സംക്ഷിപ്തത്തെ കൂടുതൽ വിശദമായി ഉൾക്കൊള്ളുന്നു. ഒരു പൊതു ജ്യാമിതി താരതമ്യത്തിൽ നിന്ന് ആ ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട അവലോകനം ഞങ്ങൾ വേറിട്ട് നിർത്തും. പിവിസി അധിഷ്ഠിത വുഡ് കോമ്പോസിറ്റുകൾക്ക് അവരുടെ സ്വന്തം ഫോർമുലേഷൻ അവലോകനം ആവശ്യമാണ്; രണ്ട് ഉൽപ്പന്നങ്ങളെയും WPC എന്ന് വിളിക്കുന്നതിനാൽ മാത്രം PE- അല്ലെങ്കിൽ PP അടിസ്ഥാനമാക്കിയുള്ള സംയുക്തത്തിൽ നിന്ന് ഒരു നിഗമനം കൈമാറരുത്.
തിരഞ്ഞെടുപ്പ് എപ്പോൾ വീണ്ടും തുറക്കണം
പാചകക്കുറിപ്പ്, ഫീഡ് ഫോം, ഗുണനിലവാര ലക്ഷ്യം അല്ലെങ്കിൽ ഉൽപ്പന്ന ഷെഡ്യൂൾ എന്നിവ മാറുമ്പോൾ സ്പെസിഫിക്കേഷൻ വീണ്ടും സന്ദർശിക്കുക. ഒരു മാറ്റമില്ലാത്ത നിലവിലുള്ള പ്രക്രിയയ്ക്കായി, ഒരു മെഷീൻ പരിവർത്തനം നിർദ്ദേശിക്കുന്നതിന് മുമ്പ് ശരിയായി പൊരുത്തപ്പെടുന്ന ഒരു മാറ്റിസ്ഥാപിക്കൽ വിലയിരുത്തണം. വിപുലീകരിച്ച പ്രൊഡക്ഷൻ ടാസ്ക്കിനായി, സ്ക്രൂ ജ്യാമിതിയിലൂടെ മാത്രം മാറ്റം വാഗ്ദാനം ചെയ്യുന്നതിനുപകരം പൂർണ്ണമായ ലൈൻ അവലോകനം ചെയ്യാൻ മെഷീൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുക.
നിലവിലുള്ള ഒരു കോണാകൃതിയിലുള്ള ലൈൻ ഇതിനകം ആവശ്യമായ ഗുണനിലവാരവും ഔട്ട്പുട്ട് ശ്രേണിയും ഉൾക്കൊള്ളുന്നുവെങ്കിൽ, ഞങ്ങൾ ആദ്യം പൊരുത്തപ്പെടുന്ന കോണാകൃതിയിലുള്ള മാറ്റിസ്ഥാപിക്കൽ വിലയിരുത്തും, ഒരു സമാന്തര പരിവർത്തനം ഒരു യാന്ത്രിക നവീകരണമായി വിൽക്കരുത്. തൃപ്തികരമായ ഒരു സമാന്തര രേഖയ്ക്കും ഇതേ ന്യായവാദം ബാധകമാണ്. ഒരു പുതിയ പ്രൊഡക്ഷൻ ഡ്യൂട്ടിക്കായി, പ്രദർശിപ്പിച്ച ആപ്ലിക്കേഷൻ ഫിറ്റ് ഉള്ള കോൺഫിഗറേഷൻ തിരഞ്ഞെടുക്കുക; ഉയർന്ന വാങ്ങൽ വിലയോ വലിയ നാമമാത്ര വ്യാസമോ ആ പ്രകടനമല്ല.
നിങ്ങൾക്ക് നിലവിലുള്ള സ്ക്രൂയും ബാരലും മാറ്റിസ്ഥാപിക്കാനോ പരിവർത്തനം ചെയ്യാനോ കഴിയുമോ?
ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരലും ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ ബാരലും പരസ്പരം മാറ്റാവുന്ന അസംബ്ലികളല്ല. പരിവർത്തനം ചർച്ച ചെയ്യുന്നതിനുമുമ്പ്, ഒരു പൂർണ്ണമായ മെഷീൻ അവലോകനം നേടുക. ഗിയർബോക്സ് ഔട്ട്പുട്ട് ക്രമീകരണം, ഷാഫ്റ്റ് കണക്ഷനുകൾ, ബാരൽ മൗണ്ടിംഗ്, പ്രോസസ്സിംഗ്-യൂണിറ്റ് ലേഔട്ട് എന്നിവ ആ അവലോകനത്തിൽ ഉൾപ്പെടുന്നു, ഒപ്പം ഫീഡിംഗ്, വെൻ്റിംഗ്, ഹീറ്റിംഗ്, കൂളിംഗ് ഇൻ്റർഫേസുകൾ.
ഞാൻ മറ്റൊരു സ്ക്രൂ ജ്യാമിതി ശുപാർശ ചെയ്യുന്നതിന് മുമ്പ്
ഞാൻ ഒരു PVC എക്സ്ട്രൂഷൻ പ്രശ്നം അവലോകനം ചെയ്യുമ്പോൾ, ഞങ്ങൾ യഥാർത്ഥ പ്രോസസ്സ് പുനഃസ്ഥാപിക്കുകയാണോ അതോ മറ്റൊരു ജോലി ചെയ്യാൻ മെഷീനോട് ആവശ്യപ്പെടുകയാണോ എന്നതാണ് എൻ്റെ ആദ്യത്തെ ചോദ്യം. ജീർണിച്ച ഘടകങ്ങൾ മാറ്റിസ്ഥാപിക്കുന്നതിനും ഉൽപാദന ശേഷി വർദ്ധിപ്പിക്കുന്നതിനും വ്യത്യസ്ത തെളിവുകൾ ആവശ്യമാണ്. ലൈൻ അസ്ഥിരമായതിനാൽ കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ സ്ക്രൂകൾക്കിടയിൽ മാറുന്നത് ഞാൻ ശുപാർശ ചെയ്യുന്നില്ല.
ഔട്ട്പുട്ടിൽ ഏറ്റക്കുറച്ചിലുണ്ടെങ്കിൽ, ഫോർമുലേഷൻ റിവിഷൻ, ഫീഡിംഗ് അവസ്ഥകൾ, ഓപ്പറേറ്റിംഗ് റെക്കോർഡുകൾ, പൂർത്തിയായ ഉൽപ്പന്ന പരിശോധന ഫലങ്ങൾ എന്നിവ അഭ്യർത്ഥിച്ചുകൊണ്ടാണ് ഞാൻ ആരംഭിക്കുന്നത്. എനിക്ക് മർദ്ദം, താപനില, സ്ക്രൂ സ്പീഡ് എന്നിവയും അതേ കാലയളവിൽ രേഖപ്പെടുത്തപ്പെട്ട സ്വീകാര്യമായ ഔട്ട്പുട്ടും വേണം. ഇന്നലത്തെ പീക്ക് ഔട്ട്പുട്ടും ഇന്നത്തെ ശരാശരിയുമായി താരതമ്യം ചെയ്യുന്നത് മെറ്റീരിയലോ ഉൽപ്പന്നമോ മാറിയിട്ടുണ്ടോ എന്ന് എനിക്ക് വളരെ കുറച്ച് മാത്രമേ പറയൂ.
അടുത്തതായി, ഞാൻ മെക്കാനിക്കൽ കോൺഫിഗറേഷൻ അവലോകനം ചെയ്യുന്നു. ഡ്രോയിംഗ് പാക്കേജ് റൊട്ടേഷൻ ദിശ, സ്ക്രൂ ജ്യാമിതി, മധ്യ ദൂരം, ഡ്രൈവ് കണക്ഷനുകൾ, ബാരൽ ഇൻ്റർഫേസുകൾ എന്നിവ തിരിച്ചറിയണം. മാറ്റിസ്ഥാപിക്കാനുള്ള അസംബ്ലിക്ക്, രണ്ട് സ്ക്രൂകളിലും രണ്ട് ബാരൽ ബോറുകളിലും പേരിട്ടിരിക്കുന്ന സ്ഥാനങ്ങളുമായി ബന്ധിപ്പിച്ച അളവുകളും എനിക്ക് ആവശ്യമാണ്. ഒരു മോഡൽ നമ്പർ ഒരു ആരംഭ റഫറൻസാണ്, നിർമ്മാണത്തിനുള്ള അനുമതിയല്ല.
തുടർന്ന് സാധ്യമായ പ്രവർത്തനങ്ങൾ ഞാൻ വേർതിരിക്കുന്നു. ഒരു തീറ്റ പ്രശ്നത്തിന് ഒരു ഫീഡിംഗ് അന്വേഷണം ആവശ്യമാണ്. സംശയാസ്പദമായ വസ്ത്രത്തിന് പൊരുത്തപ്പെടുന്ന പരിശോധനാ റിപ്പോർട്ട് ആവശ്യമാണ്. ഒരു മാറിയ ഫോർമുലേഷന് ഒരു പ്രോസസ്സ് അവലോകനം ആവശ്യമാണ്. ടാർഗെറ്റ് ഔട്ട്പുട്ട് വർദ്ധിച്ചിട്ടുണ്ടെങ്കിൽ, ഒരു വലിയ പ്രോസസ്സിംഗ് യൂണിറ്റ് ഞാൻ ശുപാർശ ചെയ്യുന്നതിന് മുമ്പ് കൂളിംഗ്, ഹാൾ-ഓഫ്, കട്ടിംഗ് ഉപകരണങ്ങൾ എന്നിവ ചർച്ചയിൽ പ്രവേശിക്കണം.
ഒരു ഓർഡർ തുടരുന്നതിന് മുമ്പ്, രണ്ട് സ്വീകാര്യത ഘട്ടങ്ങൾ ഞാൻ അംഗീകരിക്കും: മെക്കാനിക്കൽ ഫിറ്റ്, പ്രൊഡക്ഷൻ പെർഫോമൻസ്. അസംബ്ലി മെഷീനുമായി പൊരുത്തപ്പെടുന്നുണ്ടോയെന്ന് ആദ്യത്തേത് പരിശോധിക്കുന്നു; നിർവചിക്കപ്പെട്ട വ്യവസ്ഥകളിൽ സമ്മതിച്ച മെറ്റീരിയൽ സ്വീകാര്യമായ ഉൽപ്പന്നം ഉൽപ്പാദിപ്പിക്കുന്നുണ്ടോയെന്ന് രണ്ടാമത്തേത് പരിശോധിക്കുന്നു. ആ തീരുമാനങ്ങൾ വെവ്വേറെ സൂക്ഷിക്കുന്നത്, വാങ്ങുന്നയാൾക്ക് യഥാർത്ഥ പ്രശ്നത്തിൽ നിന്ന് പ്രതിരോധിക്കാവുന്ന മാറ്റിസ്ഥാപിക്കൽ സ്പെസിഫിക്കേഷനിലേക്കുള്ള വ്യക്തമായ വഴി നൽകുന്നു.
ക്രമീകരണം ഒരു സാർവത്രിക വസ്ത്രം റിപ്പയർ ആയി കണക്കാക്കരുത്
ഏതൊരു അക്ഷീയ ക്രമീകരണവും മെഷീൻ നിർമ്മാതാവിൻ്റെ അനുവദനീയമായ നടപടിക്രമങ്ങളും പരിധികളും പാലിക്കണം. ഔട്ട്പുട്ട് വീണ്ടെടുക്കുന്നത് വരെ ഒരു കോണാകൃതിയിലുള്ള സെറ്റ് നീക്കരുത്. പരിശോധനയ്ക്കും സ്ക്രൂ നീക്കം ചെയ്യലിനും, പ്ലാൻ്റിൻ്റെ അംഗീകൃത ഐസൊലേഷൻ, കൂളിംഗ്, ലിഫ്റ്റിംഗ് നടപടിക്രമങ്ങൾ യോഗ്യതയുള്ള ഉദ്യോഗസ്ഥരെ ഉപയോഗിച്ച് ഉപയോഗിക്കുക. ഞങ്ങളുടെസമാന്തര ഇരട്ട-സ്ക്രൂ ക്ലിയറൻസും വെയർ ഗൈഡുംപൊരുത്തപ്പെടുന്ന മെഷർമെൻ്റ് റെക്കോർഡ് എങ്ങനെ സംഘടിപ്പിക്കാമെന്ന് വിശദീകരിക്കുന്നു.
ഒരു RFQ-നും പ്രൊഡക്ഷൻ ട്രയലിനും നിങ്ങൾ എന്താണ് അയയ്ക്കേണ്ടത്?
കാറ്റലോഗ് നമ്പറുകളിൽ നിന്ന് മാത്രം മാറ്റിസ്ഥാപിക്കാൻ ഞാൻ എന്തുകൊണ്ട് അംഗീകരിക്കുന്നില്ല
നൻഹയ്യയുടെ പ്രസിദ്ധീകരിച്ച കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ സ്ക്രൂ-ബാരൽ ഓപ്ഷനുകൾ താരതമ്യം ചെയ്യുമ്പോൾ, ഞാൻ ആദ്യം സ്പെസിഫിക്കേഷൻ ഫോർമാറ്റുകൾ വേർതിരിക്കുന്നു. കോണാകൃതിയിലുള്ള ശ്രേണിയിൽ Φ65/Φ132, Φ80/Φ156 എന്നിങ്ങനെയുള്ള വ്യാസമുള്ള ജോഡികൾ ഉൾപ്പെടുന്നു. ഈ കാറ്റലോഗ് എൻട്രികൾ കാൻഡിഡേറ്റ് കോൺഫിഗറേഷനുകൾ തിരിച്ചറിയുന്നു; അവർ മറ്റൊരു അസംബ്ലിയുമായി തത്തുല്യമായ ഔട്ട്പുട്ട് അല്ലെങ്കിൽ പരസ്പരം മാറ്റാനുള്ള കഴിവ് സ്ഥാപിക്കുന്നില്ല.നൻഹയ്യ കോണാകൃതിയിലുള്ള സവിശേഷതകൾ
പിവിസി പൈപ്പ് പാരലൽ സ്ക്രൂ-ബാരൽ പേജ് Φ45 മുതൽ Φ150 മില്ലിമീറ്റർ വരെ വ്യാസമുള്ള ശ്രേണിയും 32 മുതൽ 38 വരെയുള്ള എൽ/ഡി അനുപാതവും ഇഷ്ടാനുസൃതമാക്കൽ ലഭ്യമാണ്. ആ കണക്കുകൾ ആ ഉൽപ്പന്ന ഓഫർ വിവരിക്കുന്നു, എല്ലാ സമാന്തര ഇരട്ട-സ്ക്രൂ എക്സ്ട്രൂഡറുകളല്ല.നൻഹയ്യ പിവിസി പൈപ്പ് സമാന്തര സവിശേഷതകൾ
രണ്ട് വിവരണങ്ങളിലും "65" അടങ്ങിയിരിക്കുന്നതിനാൽ 65/132 കോണാകൃതിയിലുള്ള അസംബ്ലിക്ക് പകരമായി 65 എംഎം സമാന്തര കോൺഫിഗറേഷൻ പരിഗണിക്കാനാവില്ല. രണ്ടാമത്തെ കോണാകൃതിയിലുള്ള വ്യാസം എൽ/ഡി അനുപാതമോ ഫിനിഷ്ഡ് പൈപ്പ് വ്യാസമോ ആയി ഞാൻ വ്യാഖ്യാനിക്കില്ല.
ഈ സ്പെസിഫിക്കേഷൻ അവലോകനത്തിൽ നിന്നുള്ള എൻ്റെ നിഗമനം, ഉൽപ്പന്നങ്ങളുടെ ഷോർട്ട്ലിസ്റ്റ് ചെയ്യാൻ കാറ്റലോഗിന് സഹായിക്കാനാകുമെന്നാണ്, പക്ഷേ അതിന് ഒരു പരിവർത്തനം അംഗീകരിക്കാൻ കഴിയില്ല. ഒരു അസംബ്ലി ശുപാർശ ചെയ്യുന്നതിന് മുമ്പ്, എനിക്ക് മെഷീൻ കോൺഫിഗറേഷൻ, ഇൻ്റർഫേസ് ഡ്രോയിംഗുകൾ, ഫോർമുലേഷൻ, പ്രൊഡക്ഷൻ ടാർഗെറ്റ് എന്നിവ ആവശ്യമാണ്. തുടർന്നും സ്ഥിരീകരണം ആവശ്യമുള്ള പ്രോസസ്സ് പ്രകടനത്തിൽ നിന്ന് ഡൈമൻഷണൽ കോംപാറ്റിബിളിറ്റി ഞാൻ വേർതിരിക്കും.
അത് വാങ്ങുന്നയാൾക്ക് താരതമ്യത്തിൽ നിന്ന് വ്യക്തമായ ഒരു ഫലം നൽകുന്നു: സ്ക്രൂ ജ്യാമിതി മാറ്റുന്നത് ഉൽപ്പാദനം വർദ്ധിപ്പിക്കുകയോ ഊർജ്ജ ഉപഭോഗം കുറയ്ക്കുകയോ ചെയ്യുമെന്ന പിന്തുണയില്ലാത്ത വാഗ്ദാനത്തിനുപകരം, നിർവചിക്കപ്പെട്ട ഡ്രോയിംഗ്-റിവ്യൂവും ട്രയൽ സ്കോപ്പും.
താരതമ്യപ്പെടുത്താവുന്ന സ്പെസിഫിക്കേഷൻ തയ്യാറാക്കി സാധൂകരിക്കുക
-
ഉൽപ്പന്നവും രൂപീകരണവും നിർവ്വചിക്കുക
ഉൽപ്പന്ന ഡ്രോയിംഗ്, പാചകക്കുറിപ്പ് പുനരവലോകനം, ഫീഡ് ഫോം, ബാധകമായ ഗുണനിലവാര ആവശ്യകതകൾ എന്നിവ തിരിച്ചറിയുക. അതിൻ്റെ യൂണിറ്റുകൾക്കൊപ്പം ഫില്ലർ ലോഡിംഗ് രേഖപ്പെടുത്തുകയും ഉദ്ദേശിച്ച ഉൽപ്പന്ന ശ്രേണി ഉൾപ്പെടുത്തുകയും ചെയ്യുക.
-
ലൈൻ നിയന്ത്രണങ്ങൾ സ്ഥിരീകരിക്കുക
ആവശ്യമായ അംഗീകൃത ഔട്ട്പുട്ട് പോയിൻ്റുകൾ പ്രസ്താവിക്കുകയും അവയെ പിന്തുണയ്ക്കേണ്ട ഭക്ഷണം, ഡ്രൈവ്, ടൂളിംഗ്, കൂളിംഗ്, ഹാൾ-ഓഫ്, കട്ടിംഗ് അവസ്ഥകൾ എന്നിവ തിരിച്ചറിയുകയും ചെയ്യുക.
-
മെഷീനും ഡ്രോയിംഗുകളും പരിശോധിക്കുക
മെഷീൻ ഐഡൻ്റിറ്റി, റൊട്ടേഷൻ ക്രമീകരണം, സ്ക്രൂ, ബാരൽ ഡ്രോയിംഗുകൾ, ഡ്രൈവ് കണക്ഷനുകൾ, മൗണ്ടിംഗ് ഇൻ്റർഫേസുകൾ, മാറ്റിസ്ഥാപിക്കുന്ന ഭാഗങ്ങൾക്കായി പൊസിഷൻ ചെയ്ത വസ്ത്ര അളവുകൾ എന്നിവ നൽകുക.
-
ഓരോ കാൻഡിഡേറ്റ് കോൺഫിഗറേഷനും നിർവചിക്കുക
ജ്യാമിതി, മെറ്റീരിയലുകൾ, പ്രവർത്തന പ്രതലങ്ങൾ, പ്രസക്തമായ സഹായകങ്ങൾ, ഉദ്ധരണി ഒഴിവാക്കലുകൾ എന്നിവ തിരിച്ചറിയാൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുക. ഏതെങ്കിലും പൂർണ്ണ-മെഷീൻ മാറ്റങ്ങളിൽ നിന്ന് ഘടക വ്യാപ്തി വേർതിരിക്കുക.
-
ട്രയൽ വ്യവസ്ഥകളും രേഖകളും അംഗീകരിക്കുക
മെറ്റീരിയൽ, ഉൽപ്പന്നം, സാമ്പിൾ കാലയളവ്, ഊർജ്ജ പരിധി എന്നിവ പരിഹരിക്കുക. പേരുനൽകിയ സ്ഥലങ്ങളിലെ വേഗത, മർദ്ദം, താപനില എന്നിവ രേഖപ്പെടുത്തുക, മൊത്തവും അംഗീകൃതവുമായ ഔട്ട്പുട്ട്, നിരസിക്കുക, വെൻ്റ് അവസ്ഥകൾ, ഉൽപ്പന്ന-പരിശോധന ഫലങ്ങൾ.
-
മെക്കാനിക്കൽ ഫിറ്റും ഉൽപ്പാദനവും വെവ്വേറെ സ്വീകരിക്കുക
അംഗീകൃത ഡ്രോയിംഗിനെതിരെ വിതരണം ചെയ്ത അസംബ്ലി പരിശോധിക്കുക, തുടർന്ന് സമ്മതിച്ച ഗുണനിലവാരവും ഔട്ട്പുട്ട് മാനദണ്ഡവും അനുസരിച്ച് ഉത്പാദനം വിലയിരുത്തുക. പരിശോധിച്ച കോൺഫിഗറേഷനുമായി ബന്ധിപ്പിച്ചിട്ടുള്ള രണ്ട് സ്വീകാര്യത റെക്കോർഡുകൾ സൂക്ഷിക്കുക.
നൻഹയ്യയ്ക്ക് ഒരു പിവിസി സ്ക്രൂ ആൻഡ് ബാരൽ ബ്രീഫ് അയയ്ക്കുക
കോണാകൃതിയിലുള്ളതോ സമാന്തരമോ ആയ ഘടകങ്ങൾക്ക്, മെഷീൻ വിവരങ്ങൾ, ഫോർമുലേഷൻ, ഉൽപ്പന്ന ഡ്രോയിംഗ്, നിലവിലെ പ്രൊഡക്ഷൻ റെക്കോർഡുകൾ എന്നിവ അയയ്ക്കുക. നിലവിലുള്ള ഒരു പ്രക്രിയ പുനഃസ്ഥാപിക്കണോ അതോ മാറിയ ഡ്യൂട്ടി വിലയിരുത്തണോ എന്ന് പ്രസ്താവിക്കുക, അതിനാൽ ഘടക നിർദ്ദേശം ശരിയായ ചുമതലയെ അഭിസംബോധന ചെയ്യുന്നു.
ഷൗഷൻ നൻഹയ്യ പ്ലാസ്റ്റിക് മെഷിനറി കമ്പനി, ലിമിറ്റഡ്.
ഇമെയിൽ:info@nhyscrew.com
സ്ഥാനം: ഡിങ്ഹായ് ജില്ല, ഷൗഷാൻ, ഷെജിയാങ്, ചൈന.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
പാരലൽ ട്വിൻ സ്ക്രൂ എക്സ്ട്രൂഡറുകൾ എപ്പോഴും സഹ-ഭ്രമണം ചെയ്യുന്നതാണോ?
നമ്പർ. സമാന്തരം സ്ക്രൂ-ആക്സിസ് ജ്യാമിതിയെ വിവരിക്കുന്നു, അതേസമയം സഹ-ഭ്രമണവും എതിർ-ഭ്രമണവും ചലനത്തെ വിവരിക്കുന്നു. ഉപകരണങ്ങൾ താരതമ്യം ചെയ്യുമ്പോൾ രണ്ട് ഫീൽഡുകളും വ്യക്തമാക്കുക. ഈ പിവിസി സെലക്ഷൻ ടാസ്ക്കിനായി, മറ്റൊരു തരത്തിലുള്ള ട്വിൻ-സ്ക്രൂ മെഷീനിൽ നിന്നുള്ള കപ്പാസിറ്റി, മിക്സിംഗ് അല്ലെങ്കിൽ എനർജി ക്ലെയിമുകൾ ഉപയോഗിക്കുന്നതിന് മുമ്പ് പ്രസക്തമായ കോൺഫിഗറേഷനും ഡയറക്ട് എക്സ്ട്രൂഷൻ ഡ്യൂട്ടിയും സ്ഥാപിച്ചിരിക്കണം.
കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ പിവിസിക്ക് എപ്പോഴും മികച്ചതാണോ?
ഇല്ല. ഒരു പിവിസി ഫോർമുലേഷനും ഉൽപ്പന്ന ആവശ്യകതയും സ്വയം ഒരു ജ്യാമിതി തിരഞ്ഞെടുക്കുന്നില്ല. സമ്മതിച്ച തീറ്റ, ഗുണനിലവാരം, ഉൽപ്പാദന വ്യവസ്ഥകൾ എന്നിവയ്ക്ക് കീഴിലുള്ള നിർദ്ദിഷ്ട കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ കോൺഫിഗറേഷനുകൾ താരതമ്യം ചെയ്യുക. മാറ്റിസ്ഥാപിക്കുന്നതിന്, ഒരു പ്രോസസ്സ് താരതമ്യത്തിന് മറ്റൊരു ആർക്കിടെക്ചർ അംഗീകരിക്കുന്നതിന് മുമ്പ് ഇൻസ്റ്റാൾ ചെയ്ത മെഷീനും അംഗീകൃത ഇൻ്റർഫേസുകളും തിരഞ്ഞെടുക്കുന്നത് നിയന്ത്രിക്കുന്നു.
ഒരു കിലോഗ്രാമിന് കുറഞ്ഞ ഊർജ്ജം ഉപയോഗിക്കുന്ന ഡിസൈൻ ഏതാണ്?
ജ്യാമിതി ലേബൽ ഉത്തരം സ്ഥാപിക്കുന്നില്ല. പ്രസ്താവിച്ച ഉപകരണ അതിർത്തി ഉപയോഗിച്ച് ഒരേ ഇടവേളയിൽ ഊർജ്ജവും സ്വീകാര്യമായ ഉൽപ്പന്ന പിണ്ഡവും അളക്കുക. ഉൽപ്പാദന ഷെഡ്യൂളിന് ആവശ്യമായ പ്രവർത്തന പോയിൻ്റുകൾ താരതമ്യം ചെയ്യുക. ആ സമയത്ത് ഒരു അംഗീകൃത കിലോഗ്രാമിന് കൂടുതൽ kWh ഉപയോഗിക്കുമ്പോൾ ഒരു യന്ത്രത്തിന് കൂടുതൽ അംഗീകൃത കി.ഗ്രാം/എച്ച് നൽകാൻ കഴിയും.
ഒരു കോണാകൃതിയിലുള്ള സ്ക്രൂവും ബാരലും ഒരു സമാന്തര സെറ്റ് മാറ്റിസ്ഥാപിക്കാൻ കഴിയുമോ?
അവ പരസ്പരം മാറ്റാവുന്ന അസംബ്ലികളല്ല. ഒരു പരിവർത്തനത്തിന് മെഷീൻ ആർക്കിടെക്ചർ, ഗിയർബോക്സ് ഔട്ട്പുട്ടുകൾ, ഷാഫ്റ്റ് കണക്ഷനുകൾ, മൗണ്ടിംഗ്, പ്രോസസ്സ് ഇൻ്റർഫേസുകൾ എന്നിവയുടെ അവലോകനം ആവശ്യമാണ്. ഒരു സാധാരണ റീപ്ലേസ്മെൻ്റ് ഓർഡറിനായി, ഇൻസ്റ്റാൾ ചെയ്ത മെഷീനായി പൊരുത്തപ്പെടുന്ന അസംബ്ലി വ്യക്തമാക്കുക. ഒരു കാറ്റലോഗ് മോഡൽ നമ്പറിൽ നിന്നോ പങ്കിട്ട വ്യാസ മൂല്യത്തിൽ നിന്നോ പരിവർത്തനം അംഗീകരിക്കരുത്.
65/132 പോലുള്ള ഒരു മോഡൽ നമ്പർ നിങ്ങളോട് എന്താണ് പറയുന്നത്?
നൻഹയ്യ Φ65/Φ132 ഒരു കോണാകൃതിയിലുള്ള സ്ക്രൂ-ആൻഡ്-ബാരൽ വ്യാസമുള്ള ജോഡിയായി പട്ടികപ്പെടുത്തുന്നു. ഡ്രോയിംഗിലെ ഡൈമൻഷൻ ലൊക്കേഷനുകളും പൂർണ്ണ ജ്യാമിതിയും സ്ഥിരീകരിക്കുക. പദവി മാത്രം പ്രോസസ്സിംഗ് ദൈർഘ്യം, ഭ്രമണം ദിശ, ഔട്ട്പുട്ട്, പൈപ്പ് വലിപ്പം അല്ലെങ്കിൽ പരസ്പരം മാറ്റാൻ സ്ഥാപിക്കുന്നില്ല. രണ്ടാമത്തെ വ്യാസം അളവില്ലാത്ത എൽ/ഡി അനുപാതമല്ല.
രണ്ട് കോൺഫിഗറേഷനുകളും താരതമ്യം ചെയ്യാൻ എന്ത് വിവരങ്ങൾ ആവശ്യമാണ്?
ഫോർമുലേഷൻ റിവിഷൻ, ഫീഡ് ഫോം, ഉൽപ്പന്ന ഡ്രോയിംഗ്, ഗുണനിലവാര ആവശ്യകതകൾ, ആവശ്യമായ അംഗീകൃത ഔട്ട്പുട്ട് ശ്രേണി എന്നിവ നൽകുക. മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള ജോലികൾക്കായി മെഷീൻ കോൺഫിഗറേഷനും ഇൻ്റർഫേസുകളും ഉൾപ്പെടുത്തുക. ഓരോ വിതരണക്കാരനോടും അതിൻ്റെ നിർദ്ദിഷ്ട ഉപകരണ സ്കോപ്പും ട്രയൽ അവസ്ഥയും പ്രസ്താവിക്കാൻ ആവശ്യപ്പെടുക, തുടർന്ന് മെക്കാനിക്കൽ ഫിറ്റ്, ഉൽപ്പന്ന സ്വീകാര്യത, പ്രവർത്തന ചെലവ് എന്നിവ പ്രത്യേക തീരുമാനങ്ങളായി താരതമ്യം ചെയ്യുക.