വാർത്ത

കോണാകൃതിയിലുള്ള ട്വിൻ സ്ക്രൂ ബാരൽ: സ്പെസിഫിക്കേഷനുകൾ, ആപ്ലിക്കേഷനുകൾ, സെലക്ഷൻ എന്നിവയ്ക്കുള്ള പൂർണ്ണ ഗൈഡ്


പെട്ടെന്നുള്ള ഉത്തരം

ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ എന്നത് ഒരു ടേപ്പർഡ്, ട്വിൻ-ബോർ എക്സ്ട്രൂഷൻ ഘടകമാണ്, അതിൽ രണ്ട് കോണാകൃതിയിലുള്ള സ്ക്രൂകൾ പൊരുത്തപ്പെടുന്ന കോണാകൃതിയിലുള്ള ബാരലിനുള്ളിൽ കറങ്ങുന്നു. ടേപ്പർഡ് ജ്യാമിതി കുറഞ്ഞ നീളത്തിൽ ശക്തമായ തീറ്റയും ഉയർന്ന കംപ്രഷനും നൽകുന്നു, അതിനാലാണ്കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂവും ബാരലുംPVC പൈപ്പ്, പ്രൊഫൈൽ, ഷീറ്റ്, WPC എക്സ്ട്രൂഷൻ എന്നിവയ്ക്കുള്ള സ്റ്റാൻഡേർഡ് ചോയ്സ് ആണ്.

നിങ്ങൾ ഒരു പിവിസി അല്ലെങ്കിൽ മരം-പ്ലാസ്റ്റിക് ലൈൻ പ്രവർത്തിപ്പിക്കുകയാണെങ്കിൽ,കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽനിങ്ങളുടെ ഔട്ട്‌പുട്ട്, മെൽറ്റ് ക്വാളിറ്റി, റണ്ണിംഗ് കോസ്റ്റ് എന്നിവ നേരിട്ട് തീരുമാനിക്കുന്ന ഭാഗങ്ങളിൽ ഒന്നാണ്. തെറ്റായ വലുപ്പം, മെറ്റീരിയൽ അല്ലെങ്കിൽ ക്ലിയറൻസ് തിരഞ്ഞെടുക്കുക, വസ്ത്രം, സ്ക്രാപ്പ്, പ്രവർത്തനരഹിതമായ സമയം എന്നിവയിൽ നിങ്ങൾ പണം നൽകണം. ഈ ഗൈഡ് ഒരു കോണാകൃതിയിലുള്ള സ്ക്രൂ ബാരൽ എങ്ങനെ പ്രവർത്തിക്കുന്നു, നിങ്ങൾ വാങ്ങുമ്പോൾ പ്രാധാന്യമുള്ള സവിശേഷതകൾ, അത് എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നുസമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ, കൂടാതെ ഒരെണ്ണം എങ്ങനെ തിരഞ്ഞെടുക്കാം, ഇൻസ്റ്റാൾ ചെയ്യാം, പരിപാലിക്കാം - എല്ലാ ദിവസവും ഈ ഭാഗങ്ങൾ മെഷീൻ ചെയ്യുന്ന ഒരു ഫാക്ടറിയുടെ വീക്ഷണകോണിൽ നിന്നാണ് എഴുതിയത്.

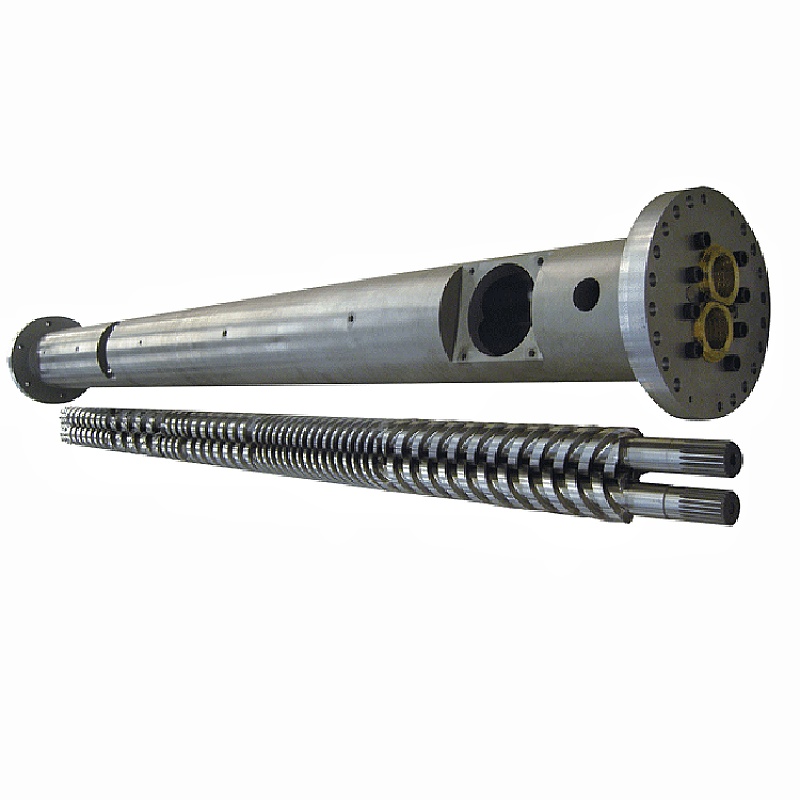
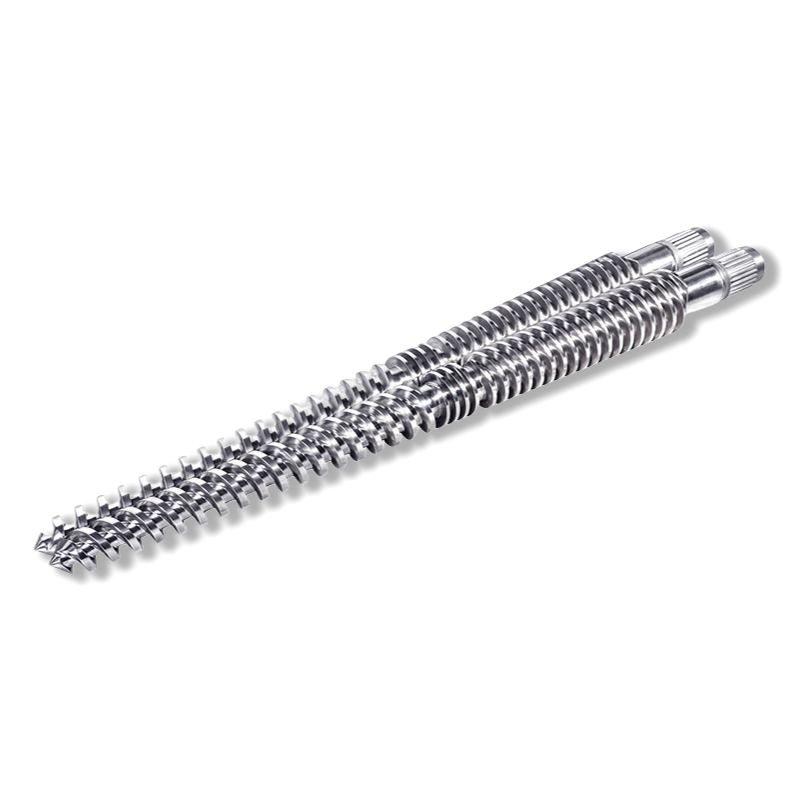
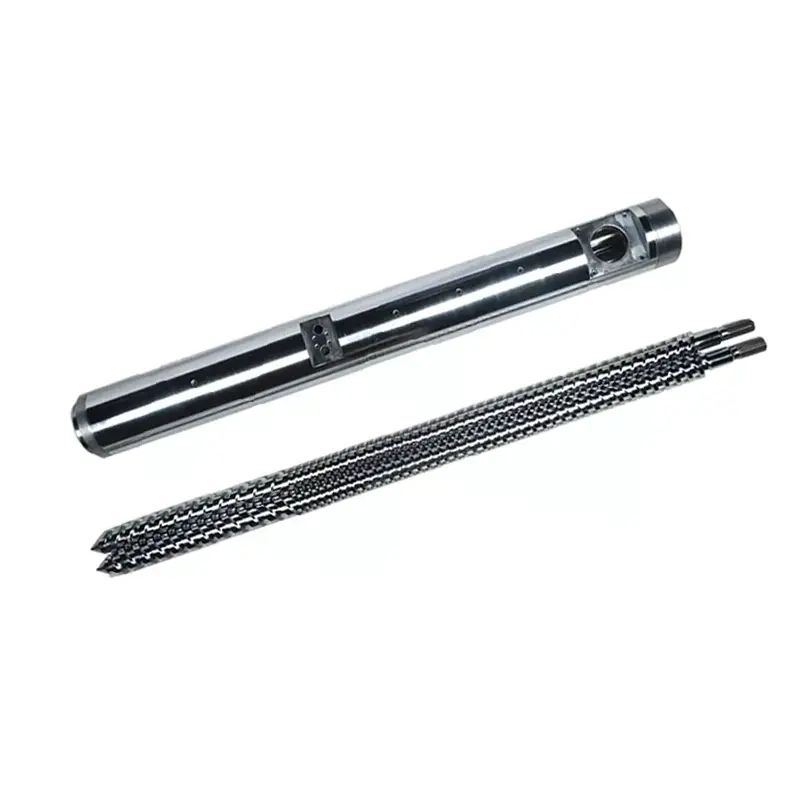
Conical twin screw barrel manufactured by Nanhaiya
ഒരു കോണാകൃതിയിലുള്ള ട്വിൻ സ്ക്രൂയും ബാരൽ സെറ്റും - ടേപ്പർഡ് ബോറുകൾ ചൂട് സെൻസിറ്റീവ് പിവിസിക്ക് അനുയോജ്യമായ ഹ്രസ്വ-ദൈർഘ്യമുള്ള കംപ്രഷൻ നൽകുന്നു.

ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ എങ്ങനെ പ്രവർത്തിക്കുന്നു

ഒരുകോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ, രണ്ട് സ്ക്രൂകൾ ഒരു ചെറിയ കോണിൽ വശങ്ങളിലായി ഇരിക്കുന്നു, ഫീഡ് അറ്റത്ത് വീതിയും ഡൈ അറ്റത്ത് ഇടുങ്ങിയതുമാണ്. ബാരലിന് പൊരുത്തപ്പെടാൻ പാകത്തിൽ ബോറടിക്കുന്നു. അസംസ്കൃത വസ്തുക്കൾ വലിയ വ്യാസമുള്ള ഫീഡ് സോണിൽ നിന്ന് ചെറിയ വ്യാസമുള്ള മീറ്ററിംഗ് സോണിലേക്ക് നീങ്ങുമ്പോൾ, ഇൻ്റർമെഷിംഗ് ഫ്ലൈറ്റുകൾ അറിയിക്കുകയും മിക്സ് ചെയ്യുകയും ചെയ്യുമ്പോൾ, ചുരുങ്ങുന്ന വോളിയം അതിനെ കംപ്രസ് ചെയ്യുകയും പ്ലാസ്റ്റിക്കുകയും ചെയ്യുന്നു. രണ്ട് സ്ക്രൂകളും കൌണ്ടർ-റൊട്ടേറ്റ് ചെയ്യുകയും പൂർണ്ണമായും ഇൻ്റർമെഷ് ചെയ്യുകയും ചെയ്യുന്നതിനാൽ, കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂവും ബാരലും ഏതാണ്ട് പോസിറ്റീവ്-ഡിസ്‌പ്ലേസ്‌മെൻ്റ് പമ്പ് പോലെയാണ് പ്രവർത്തിക്കുന്നത് - കുറഞ്ഞ, മൃദുലമായ കത്രികയിൽ സ്ഥിരമായ ഔട്ട്‌പുട്ട്, ഇത് പിവിസി പോലുള്ള ചൂട് സെൻസിറ്റീവ് പോളിമറുകളെ സംരക്ഷിക്കുന്നു.

പ്രക്രിയ മൂന്ന് ഘട്ടങ്ങളായി വിഭജിക്കുന്നു:

  1. തീറ്റയും കൈമാറ്റവും- വലിയ ഫീഡ്-എൻഡ് വ്യാസം ഒരു വലിയ ഇൻടേക്ക് വോളിയം നൽകുന്നു, അതിനാൽ പൊടി മിശ്രിതങ്ങളും കുറഞ്ഞ ബൾക്ക്-ഡെൻസിറ്റി മെറ്റീരിയലും (പിവിസി ഡ്രൈ-ബ്ലെൻഡ് പോലെ) ബ്രിഡ്ജിംഗ് കൂടാതെ വിശ്വസനീയമായി വലിച്ചെടുക്കുന്നു.
  2. കംപ്രഷൻ & പ്ലാസ്റ്റിസൈസിംഗ്- ടേപ്പർ നീളത്തിൽ ചാനൽ വോളിയം കുറയ്ക്കുകയും മെറ്റീരിയൽ ഒതുക്കുകയും വായു പുറന്തള്ളുകയും സംയോജിത ചൂടിലൂടെയും മെക്കാനിക്കൽ ജോലിയിലൂടെയും ഉരുകുകയും ചെയ്യുന്നു.
  3. മീറ്ററിംഗ് & ഡിസ്ചാർജ്- ഇടുങ്ങിയ മീറ്ററിംഗ് സോൺ സ്ഥിരമായ മർദ്ദം ഉണ്ടാക്കുകയും നിയന്ത്രിത നിരക്കിൽ ഡൈയിലൂടെ ഏകീകൃതവും ഏകതാനവുമായ ഉരുകൽ തള്ളുകയും ചെയ്യുന്നു.

സ്ക്രൂകൾ സ്ഥാപിക്കുന്നതിനേക്കാൾ കൂടുതൽ ബാരൽ ചെയ്യുന്നു. ശരിയായ ഊഷ്മാവിൽ ഓരോ ഘട്ടവും നിലനിർത്തുന്ന ഹീറ്ററും കൂളിംഗ് സോണുകളും ഇത് വഹിക്കുന്നു. നൻഹയ്യ ബാരലുകൾ ഒരു മൾട്ടി-സോൺ ഹീറ്റിംഗ്, കൂളിംഗ് ഡിസൈൻ ഉപയോഗിക്കുന്നു - സാധാരണയായി ഫീഡ്, കംപ്രഷൻ, ഹോമോജനൈസേഷൻ സോണുകൾ - ഓപ്ഷണൽ വാക്വം വെൻ്റിംഗ് ഉപയോഗിച്ച് ഉരുകിയതിൽ നിന്ന് ഈർപ്പവും അസ്ഥിരതയും പുറത്തെടുക്കുന്നു, ഇത് നിറച്ചതും ഹൈഗ്രോസ്കോപ്പിക് സംയുക്തങ്ങൾക്കും പ്രധാനമാണ്.

വാങ്ങുന്നതിന് മുമ്പ് പരിശോധിക്കേണ്ട പ്രധാന സവിശേഷതകൾ

രണ്ട് കോണാകൃതിയിലുള്ള ബാരലുകൾക്ക് സമാനമായി കാണാനും വ്യത്യസ്തമായി പ്രവർത്തിക്കാനും കഴിയും. ഫിറ്റ്, ഔട്ട്പുട്ട്, വെയർ ലൈഫ് എന്നിവ തീരുമാനിക്കുന്ന സ്പെസിഫിക്കേഷനുകൾ ഇവയാണ് - ഏത് ഉദ്ധരണിയിലും നിങ്ങൾ സ്ഥിരീകരിക്കേണ്ട നമ്പറുകൾ.

പ്രത്യേക ഇനം എന്താണ് അർത്ഥമാക്കുന്നത് എന്തുകൊണ്ട് അത് പ്രധാനമാണ്
വ്യാസ അനുപാതം ഫീഡ്-എൻഡ് / ഡൈ-എൻഡ് വ്യാസം, ഉദാ. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 എംഎം മെഷീൻ ക്ലാസും ഔട്ട്‌പുട്ട് ബാൻഡും സജ്ജമാക്കുന്നു - നിങ്ങളുടെ എക്‌സ്‌ട്രൂഡർ മോഡലുമായി കൃത്യമായി പൊരുത്തപ്പെടണം
എൽ/ഡി അനുപാതം ഫലപ്രദമായ പ്രോസസ്സിംഗ് നീളവും വ്യാസവും ദൈർഘ്യമേറിയ ഫലപ്രദമായ ദൈർഘ്യം = പൂർണ്ണമായ സംയോജനത്തിനും ഡീഗ്യാസിംഗിനും കൂടുതൽ താമസ സമയം
മെറ്റീരിയൽ ഗ്രേഡ് 38CrMoAlA നൈട്രൈഡ് സ്റ്റീൽ, W6Mo5Cr4V2, HIP പൗഡർ സ്റ്റീൽ അല്ലെങ്കിൽ ബൈമെറ്റാലിക് പൂരിപ്പിച്ച/പിവിസി സംയുക്തങ്ങൾക്കെതിരെ നേരിട്ട് ഡ്രൈവുകൾ വെയർ ലൈഫ്, കോറഷൻ റെസിസ്റ്റൻസ്
ഉപരിതല ചികിത്സയും കാഠിന്യവും നൈട്രൈഡിംഗ്, ക്രോം പ്ലേറ്റിംഗ്, ബൈമെറ്റാലിക് അലോയ് അല്ലെങ്കിൽ ടങ്സ്റ്റൺ-കാർബൈഡ് സ്പ്രേ നൻഹയ്യ എത്താൻ ടങ്സ്റ്റൺ ചേർത്ത അലോയ് ലെയർ സ്പ്രേ ചെയ്യുന്നു62 HRCബാരലിനുള്ളിൽ ഒരു സാധാരണ 58 HRC
അലോയ് പാളി ആഴം ധരിക്കുന്ന പ്രതിരോധശേഷിയുള്ള ആന്തരിക പാളിയുടെ കനം നൻഹയ്യയുടെ ബൈമെറ്റാലിക് ലെയർ 2.5–3 മില്ലീമീറ്റർ ആണ് — ആഴത്തിലുള്ള പാളി എന്നാൽ ദൈർഘ്യമേറിയ ഉപയോഗയോഗ്യമായ സേവന വിൻഡോ എന്നാണ് അർത്ഥമാക്കുന്നത്
സ്ക്രൂ/ബാരൽ ക്ലിയറൻസ് ഫ്ലൈറ്റ് ടിപ്പും ബോർ ഭിത്തിയും തമ്മിലുള്ള വിടവ് വളരെ വലുത് = മർദ്ദനഷ്ടവും കുറഞ്ഞ ഉൽപാദനവും; ഇറുകിയതും കൃത്യവുമായ വിടവ് കാര്യക്ഷമതയെ ഉയർന്ന നിലയിലാക്കുന്നു
സഹിഷ്ണുത / നേരായ പൂർത്തിയായ ഭാഗത്തിൻ്റെ മെഷീനിംഗ് കൃത്യത സ്ഥിരമായതും ആവർത്തിക്കാവുന്നതുമായ ഫിറ്റിനായി ±0.0005 mm വരെ കോണാകൃതിയിലുള്ള ഇരട്ട ബാരലുകൾ നൻഹയ്യ കൈവശം വയ്ക്കുന്നു
ഔട്ട്പുട്ട് കപ്പാസിറ്റി (kg/h) വലുപ്പത്തിനനുസരിച്ച് റേറ്റുചെയ്ത ത്രൂപുട്ട് ചുവടെയുള്ള വാങ്ങുന്നയാൾ നമ്പർ - നിങ്ങളുടെ ലൈൻ വേഗതയും ഉൽപ്പന്നവുമായി ഇത് പൊരുത്തപ്പെടുത്തുക
പൊതു വ്യവസായ കുറിപ്പ്:45/90 അല്ലെങ്കിൽ 65/132 (മില്ലീമീറ്ററിൽ ഫീഡ്/ഡൈ വ്യാസം) പോലെയുള്ള കോണാകൃതിയിലുള്ള വലിപ്പം SJZ-തരം കോണാകൃതിയിലുള്ള മെഷീനുകളിൽ സാധാരണമാണ്, അതിനാൽ ഈ രീതിയിൽ വ്യക്തമാക്കിയ ബാരൽ നിലവിലുള്ള ഒരു എക്‌സ്‌ട്രൂഡറുമായി പൊരുത്തപ്പെടുത്താനാകും. ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് എല്ലായ്പ്പോഴും ഒരു ഡ്രോയിംഗ് അല്ലെങ്കിൽ സാമ്പിളിനെതിരെ സ്ഥിരീകരിക്കുക. ഞങ്ങളുടെ സ്റ്റാൻഡേർഡ് വലുപ്പങ്ങൾ നിങ്ങൾക്ക് കാണാൻ കഴിയുംകോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽപേജ്.

കോണാകൃതിയും സമാന്തര ഇരട്ട സ്ക്രൂ ബാരലും

വാങ്ങുന്നവർ ചോദിക്കുന്ന ഏറ്റവും സാധാരണമായ ചോദ്യം അവർക്ക് ഒരു കോണാകൃതി ആവശ്യമാണോ അതോ എ എന്നതാണ്സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ. രണ്ടും ഇരട്ട-സ്ക്രൂ ആണ്, രണ്ടും ഇൻ്റർമെഷ് ആണ് - എന്നാൽ ജ്യാമിതി വ്യത്യസ്ത ജോലികൾക്ക് അനുയോജ്യമാണ്. ചുരുക്കത്തിൽ: പൈപ്പ്, പ്രൊഫൈൽ, ബോർഡ് എന്നിവയുടെ നേരിട്ടുള്ള പിവിസി/ഡബ്ല്യുപിസി എക്സ്ട്രൂഷനിൽ കോണാകൃതി മികവ് പുലർത്തുന്നു; കോമ്പൗണ്ടിംഗ്, മാസ്റ്റർബാച്ച്, വളരെ ഉയർന്ന ഫില്ലർ ഫോർമുലേഷനുകൾ എന്നിവയ്ക്ക് സമാന്തരം ശക്തമാണ്.

ഘടകം കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ
ഫീഡ് പെരുമാറ്റം വലിയ ഫീഡ് ഓപ്പണിംഗ് - കുറഞ്ഞ ബൾക്ക്-ഡെൻസിറ്റി പൊടിക്ക് മികച്ച ഉപഭോഗം കോമ്പൗണ്ടിംഗിനും പെല്ലറ്റ് ഫീഡുകൾക്കും കൂടുതൽ ഏകീകൃത ഭക്ഷണം
കംപ്രഷൻ ടേപ്പർഡ് ജ്യാമിതിയിൽ നിർമ്മിച്ച ഉയർന്ന കംപ്രഷൻ ഒരു നിശ്ചിത വ്യാസത്തിൽ കൂടുതൽ സ്ഥിരമായ കംപ്രഷൻ
ചൂട് / കത്രിക സൗമ്യവും നിയന്ത്രിതവുമായ പ്രോസസ്സിംഗ് - ചൂട് സെൻസിറ്റീവ് പിവിസിക്ക് നല്ലതാണ് ഉയർന്ന കത്രിക - തീവ്രമായ മിശ്രണത്തിനും വിസർജ്ജനത്തിനും നല്ലത്
സാധാരണ ഉപയോഗം പിവിസി പൈപ്പ്, പ്രൊഫൈൽ, ഷീറ്റ്, WPC, റെസിൻ ടൈൽ മാസ്റ്റർബാച്ച്, കോമ്പൗണ്ടിംഗ്, ഉയർന്ന CaCO₃, ഗ്ലാസ് നിറച്ച ജോലി
മെയിൻ്റനൻസ് വസ്ത്രധാരണവും ക്ലിയറൻസും ടേപ്പറിൽ സൂക്ഷ്മ നിരീക്ഷണം ആവശ്യമാണ് പലപ്പോഴും എളുപ്പമുള്ള ജ്യാമിതി സ്റ്റാൻഡേർഡൈസേഷനും മൂലക മാറ്റിസ്ഥാപിക്കലും

ഉപയോഗപ്രദമായ ഒരു നിയമം: നിങ്ങളുടെ അന്തിമ ഉൽപ്പന്നമാണെങ്കിൽആണ്എക്‌സ്‌ട്രുഡേറ്റ് (ഒരു പൈപ്പ് അല്ലെങ്കിൽ ഡയയിൽ നിന്ന് നേരെയുള്ള ഒരു ബോർഡ്), ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരലാണ് സാധാരണയായി ശരിയായ ഉപകരണം. നിങ്ങൾ ഉരുളകൾ നിർമ്മിക്കുകയോ ആവശ്യപ്പെടുന്ന ഒരു അഡിറ്റീവ് പാക്കേജ് ചിതറിക്കുകയോ ചെയ്യുകയാണെങ്കിലോ, ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ നോക്കുക - പ്രത്യേകിച്ച് ഉയർന്ന കാർബണേറ്റ് ലോഡിംഗുകൾക്കുള്ള എതിർ-റൊട്ടേറ്റിംഗ് തരം. നിങ്ങളുടെ ലൈനിൽ ഏതാണ് അനുയോജ്യമെന്ന് ഉറപ്പില്ലേ? ഞങ്ങളുടെഒറ്റ സ്ക്രൂ, കോണാകൃതിയിലുള്ളതും സമാന്തരവുമായ ശ്രേണികളെല്ലാം ഇതിൽ കാണിച്ചിരിക്കുന്നുഉൽപ്പന്ന പേജ്.

സാധാരണ ആപ്ലിക്കേഷനുകൾ

ശക്തമായ ഭക്ഷണം, ഉയർന്ന കംപ്രഷൻ, മൃദുലമായ കത്രിക എന്നിവ സംയോജിപ്പിക്കുന്നതിനാൽ, കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂവും ബാരലും കർക്കശ-പിവിസി, മരം-പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷൻ എന്നിവയുടെ വർക്ക്ഹോഴ്സാണ്. ഇത് മികച്ച രീതിയിൽ പ്രവർത്തിക്കുന്നു:

  • പിവിസി പൈപ്പ്- ഡ്രൈ-ബ്ലെൻഡ് പിവിസിയിൽ നിന്നുള്ള ജലവിതരണം, ഡ്രെയിനേജ്, പൈപ്പ് പൈപ്പ്.
  • പിവിസി പ്രൊഫൈൽ- വിൻഡോ, ഡോർ പ്രൊഫൈലുകൾ, എഡ്ജ് ബാൻഡിംഗ്, ട്രിം.
  • പിവിസി ബോർഡും ഷീറ്റും- ഫോം ബോർഡ്, മാർബിൾ-ലുക്ക് ഷീറ്റ്, ഫ്രീ-ഫോം ബോർഡ് (ഞങ്ങളുടെപിവിസി ബോർഡ് കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ).
  • WPC (മരം-പ്ലാസ്റ്റിക് സംയുക്തം)- മരം-ഫൈബർ നിറച്ച സംയുക്തങ്ങളിൽ നിന്നുള്ള ഡെക്കിംഗ്, മതിൽ പാനലുകൾ, പ്രൊഫൈലുകൾ.
  • PE അടിസ്ഥാനമാക്കിയുള്ളതും റെസിൻ-ടൈൽ ഉൽപ്പന്നങ്ങളും- കോറഗേറ്റഡ് റെസിൻ റൂഫിംഗ് ടൈൽ, PE-നിറഞ്ഞ പ്രൊഫൈലുകൾ എന്നിവയുൾപ്പെടെ.
  • പിവിസി പെല്ലറ്റിംഗ്- താഴത്തെ ഉപയോഗത്തിനായി പിവിസി ഡ്രൈ-ബ്ലെൻഡിനെ ഗ്രാനുലുകളാക്കി മാറ്റുന്നു.
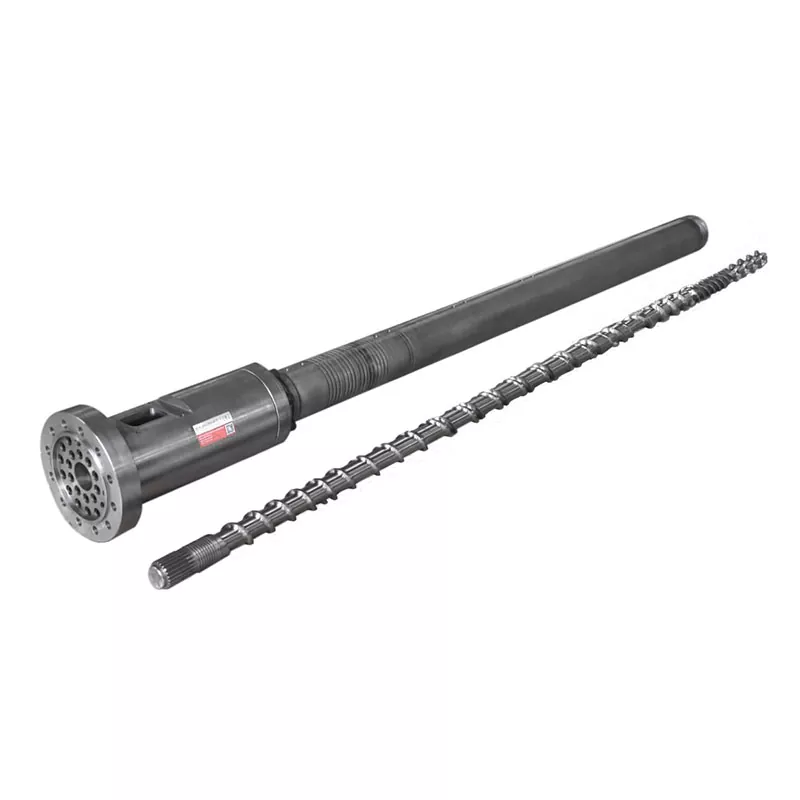
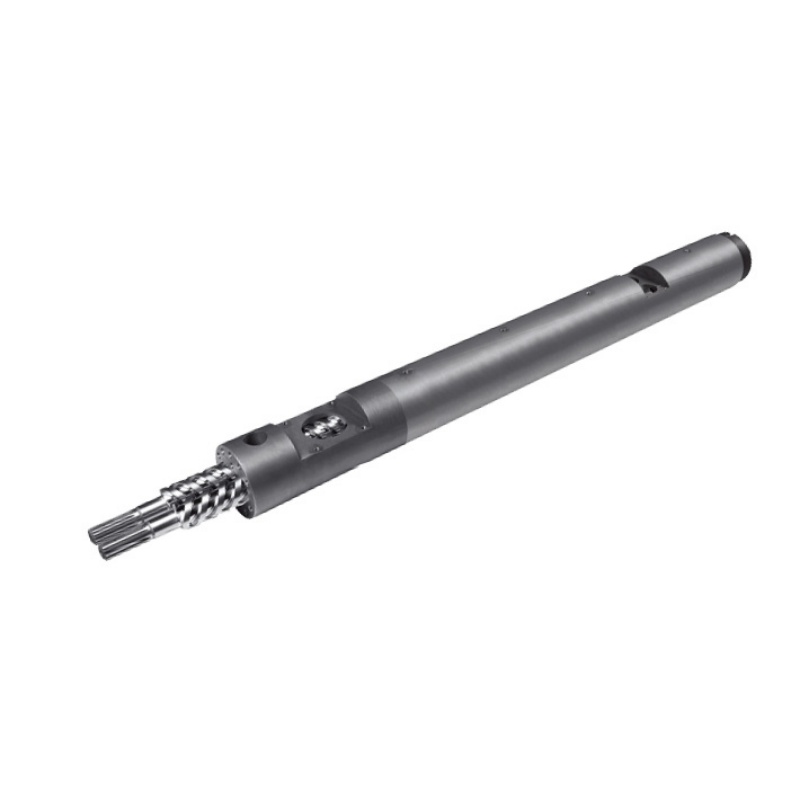
PVC board conical twin screw barrel for foam and marble sheet extrusion
പിവിസി ബോർഡിനും ഫോം-ഷീറ്റ് എക്‌സ്‌ട്രൂഷനുമായി കോൺഫിഗർ ചെയ്‌തിരിക്കുന്ന കോണാകൃതിയിലുള്ള ഇരട്ട സ്‌ക്രൂ ബാരൽ.

ശരിയായ കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ എങ്ങനെ തിരഞ്ഞെടുക്കാം

തിരഞ്ഞെടുക്കൽ മൂന്ന് ചോദ്യങ്ങളിലേക്കാണ് വരുന്നത്: നിങ്ങൾ ഏത് മെറ്റീരിയലാണ് പ്രവർത്തിപ്പിക്കുന്നത്, നിങ്ങൾക്ക് എന്ത് ഔട്ട്‌പുട്ട് ആവശ്യമാണ്, നിങ്ങളുടെ ഫോർമുലേഷൻ എത്രത്തോളം അപകീർത്തികരമാണ്? ഒരു ആരംഭ പോയിൻ്റായി താഴെയുള്ള മാട്രിക്സ് ഉപയോഗിക്കുക, തുടർന്ന് നിങ്ങളുടെ മെഷീൻ്റെ കൃത്യമായ വലുപ്പം സ്ഥിരീകരിക്കുക.

നിങ്ങളുടെ മെറ്റീരിയൽ / ആവശ്യം നിർദ്ദേശിച്ച കോൺഫിഗറേഷൻ ഉപരിതല / മെറ്റീരിയൽ തിരഞ്ഞെടുപ്പ്
കർക്കശമായ പിവിസി പൈപ്പും പ്രൊഫൈലും നിങ്ങളുടെ എക്‌സ്‌ട്രൂഡറിന് വലുപ്പമുള്ള സാധാരണ കോണാകൃതിയിലുള്ള ജ്യാമിതി (ഉദാ. 55/110, 65/132) വൃത്തിയുള്ളതും കുറഞ്ഞതുമായ PVC-യ്‌ക്കായി Nitrided 38CrMoAlA
PVC + ഉയർന്ന CaCO₃ ഫില്ലർ ദൃഢതയുള്ള വെയർ സോണോടുകൂടിയ കോണാകൃതി, അല്ലെങ്കിൽ സമാന്തര എതിർ-ഭ്രമണത്തിലേക്ക് ചുവടുവെക്കുക ഉരച്ചിലിനുള്ള ബൈമെറ്റാലിക് / ടങ്സ്റ്റൺ-കാർബൈഡ് ലെയർ (62 HRC).
WPC / മരം-ഫൈബർ സംയുക്തങ്ങൾ ശക്തമായ വെൻ്റിംഗും വസ്ത്ര സംരക്ഷണവും ഉള്ള കോണാകൃതി Bimetallic - വുഡ് ഫൈബർ + ഫില്ലറുകൾ വളരെ ഉരച്ചിലുകളാണ്
പിവിസി ഫോം ബോർഡ് / ഷീറ്റ് നിയന്ത്രിത ഉരുകിയ താപനിലയ്ക്കും സ്ഥിരമായ മർദ്ദത്തിനും കോണാകൃതിയിലുള്ള ട്യൂൺ ഫില്ലർ നിലയെ ആശ്രയിച്ച് നൈട്രൈഡ് അല്ലെങ്കിൽ ബൈമെറ്റാലിക്
ഒരേ കാൽപ്പാടിൽ ഉയർന്ന ഔട്ട്പുട്ട് വലിയ വ്യാസം അനുപാതം കൂടാതെ/അല്ലെങ്കിൽ കൂടുതൽ ഫലപ്രദമായ നീളം മണിക്കൂറുകളും ഫില്ലർ ലോഡും പ്രവർത്തിപ്പിക്കുന്നതിനുള്ള കാഠിന്യം പൊരുത്തപ്പെടുത്തുക

ഉത്തരം എന്തായാലും, നിങ്ങളുടെ നിലവിലുള്ള മെഷീനുമായി ബാരലിനെ പൊരുത്തപ്പെടുത്തുക എന്നതാണ് ഏറ്റവും പ്രധാനപ്പെട്ട ഘട്ടം. കോണാകൃതിയിലുള്ള ഭാഗങ്ങൾ അവ പ്രവർത്തിപ്പിക്കുന്ന എക്‌സ്‌ട്രൂഡറിന് ഫലപ്രദമായി ഇഷ്‌ടാനുസൃതമാണ്, അതിനാൽ ഒരു ഡ്രോയിംഗ് - അല്ലെങ്കിൽ പ്രധാന അളവുകളുള്ള ഒരു സാമ്പിൾ (ഫീഡ്/ഡൈ വ്യാസം, മധ്യ ദൂരം, മൊത്തത്തിലുള്ള നീളം, ഫ്ലേഞ്ച് വിശദാംശങ്ങൾ) - "ആവശ്യത്തിന് അടുത്ത്" എന്നതിന് പകരം കൃത്യമായ-ഫിറ്റ് റീപ്ലേസ്‌മെൻ്റ് ഉദ്ധരിക്കാൻ ഞങ്ങളെ അനുവദിക്കുന്നു. ഘടകത്തേക്കാൾ മുഴുവൻ വരിയും നിങ്ങൾക്ക് വേണമെങ്കിൽ, ഞങ്ങളും നിർമ്മിക്കുന്നുപൂർണ്ണമായ എക്സ്ട്രൂഡർ മെഷീനുകൾ.

ഇൻസ്റ്റാളേഷനും വയറിംഗും അടിസ്ഥാനകാര്യങ്ങൾ

ചതുരാകൃതിയിലുള്ളതും വൃത്തിയുള്ളതും ശരിയായി ചൂടാക്കിയതും ഇൻസ്റ്റാൾ ചെയ്താൽ മാത്രമേ കൃത്യമായ ബാരൽ പ്രവർത്തിക്കൂ. ചുവടെയുള്ള ഘട്ടങ്ങൾ ഒരു പൊതു അവലോകനമാണ് - എല്ലായ്പ്പോഴും നിങ്ങളുടെ മെഷീൻ ബിൽഡറുടെ മാനുവൽ, ലോക്ക്-ഔട്ട് നടപടിക്രമങ്ങൾ പിന്തുടരുക.

  1. പവർ ഡൗൺ & ലോക്ക് ഔട്ട്.പഴയ ബാരൽ നീക്കം ചെയ്യുന്നതിനുമുമ്പ് ഡ്രൈവും എല്ലാ ഹീറ്ററുകളും ഒറ്റപ്പെടുത്തുക. നിങ്ങൾ ആരംഭിക്കുന്നതിന് മുമ്പ് പൂജ്യം ഊർജ്ജം സ്ഥിരീകരിക്കുക.
  2. ഇണചേരൽ മുഖങ്ങൾ വൃത്തിയാക്കുക.പഴയ സീലാൻ്റ്, കാർബൺ, ബർറുകൾ എന്നിവ ഫ്ലേഞ്ചുകളിൽ നിന്നും ലൊക്കേറ്റിംഗ് ഫേസിൽ നിന്നും നീക്കം ചെയ്യുക, അങ്ങനെ പുതിയ ബാരൽ സീറ്റുകൾ വികലമാകാതെ.
  3. മൗണ്ട് ചെയ്ത് വിന്യസിക്കുക.ഗിയർബോക്‌സ്/ഫീഡ് ഹൗസിംഗിലേക്ക് കോണാകൃതിയിലുള്ള ബാരൽ ഘടിപ്പിക്കുക, ഏകാഗ്രത പരിശോധിക്കുകയും പവർ പ്രയോഗിക്കുന്നതിന് മുമ്പ് സ്ക്രൂകൾ കൈകൊണ്ട് സ്വതന്ത്രമായി തിരിയുകയും ചെയ്യുന്നു.
  4. ഹീറ്റർ സോണുകൾ വയർ ചെയ്യുക.ഓരോ സോണിലും ബാൻഡ് ഹീറ്ററുകളും കൂളിംഗും വീണ്ടും കണക്റ്റുചെയ്യുക (ഫീഡ് → കംപ്രഷൻ → മീറ്ററിംഗ്), കൂടാതെ ഓരോ തെർമോകോളും ശരിയായ കൺട്രോളർ ചാനലിലേക്ക് ജോടിയാക്കുക, അങ്ങനെ ഒരു സോണും ക്രോസ്-വയർ ചെയ്യപ്പെടില്ല.
  5. ഒരു സോക്ക് പ്രൊഫൈൽ സജ്ജമാക്കുക.ബാരൽ സാവധാനത്തിൽ താപനിലയിലേക്ക് കൊണ്ടുവരിക, സ്റ്റീൽ കുതിർക്കാൻ അനുവദിക്കുകയും സ്ക്രൂകൾ ആരംഭിക്കുന്നതിന് മുമ്പ് ഉരുകുകയും തുല്യമാക്കുകയും ചെയ്യുക - തണുപ്പ് ആരംഭിക്കുന്നത് ടോർക്ക് കേടുപാടുകൾ വരുത്തും.
ഹീറ്റർ-സോൺ ടിപ്പ്:ഫീഡ് സോണിനെ തണുപ്പിച്ച് ഡൈയുടെ നേരെ താപനില ഉയർത്തുക. അസമമായതോ തെറ്റായി മാപ്പ് ചെയ്‌തതോ ആയ സോണുകളാണ് കുതിച്ചുയരുന്നതിനും കറുത്ത വരകൾക്കും ഏറ്റവും സാധാരണമായ കാരണങ്ങളിലൊന്ന് - ഏതെങ്കിലും ബാരൽ മാറ്റത്തിന് ശേഷം രണ്ട് തവണ പരിശോധിക്കേണ്ടതാണ്.

ട്രബിൾഷൂട്ടിംഗും ധരിക്കലും

മിക്ക കോണാകൃതിയിലുള്ള ബാരൽ പ്രശ്‌നങ്ങളും സ്വയം അസ്ഥിരമായ ഔട്ട്‌പുട്ട്, അമിത ചൂടാക്കൽ അല്ലെങ്കിൽ തരംതാഴ്ന്ന ഉൽപ്പന്നമായി സ്വയം പ്രഖ്യാപിക്കുന്നു. രോഗലക്ഷണത്തിൽ നിന്ന് പരിഹരിക്കാനുള്ള സാധ്യതയിലേക്ക് വേഗത്തിൽ നീങ്ങാൻ ഈ പട്ടിക ഉപയോഗിക്കുക.

ലക്ഷണം കാരണമാകാം പരിഹരിക്കുക
ഔട്ട്പുട്ട് ചാഞ്ചാട്ടം / കുതിച്ചുയരുന്നു ഫീഡ് പൊരുത്തക്കേട്, ക്ഷീണിച്ച ഫ്ലൈറ്റുകൾ അല്ലെങ്കിൽ താപനില ഡ്രിഫ്റ്റ് ഫീഡ് പരിശോധിക്കുക, സോൺ ടെമ്പുകൾ പരിശോധിക്കുക, സ്ക്രൂ/ബാരൽ ക്ലിയറൻസ് അളക്കുക
അമിത ചൂടാക്കൽ ഹീറ്റർ അസന്തുലിതാവസ്ഥ, അധിക ഘർഷണം, അല്ലെങ്കിൽ തണുപ്പിക്കൽ തടഞ്ഞു ഓരോ സോണും കൂളിംഗ് സർക്യൂട്ടും പരിശോധിക്കുക; തെർമോകോളുകൾ വീണ്ടും മാപ്പ് ചെയ്യുക
മോശം പ്ലാസ്റ്റിക്കിംഗ് തെറ്റായ സ്ക്രൂ സെറ്റപ്പ് അല്ലെങ്കിൽ ഒരു തേഞ്ഞ ബാരൽ ബോർ കോൺഫിഗറേഷൻ പരിശോധിക്കുക; വസ്ത്രങ്ങളിൽ നിന്ന് വലുതാക്കിയ ക്ലിയറൻസ് പരിശോധിക്കുക
കറുത്ത വരകൾ / വരകൾ ഡീഗ്രേഡഡ് മെറ്റീരിയൽ കൈവശം വച്ചിരിക്കുന്ന ഡെഡ് സ്പോട്ടുകൾ, അല്ലെങ്കിൽ ബോർ സ്കോർ ശുദ്ധീകരിക്കുകയും നന്നായി വൃത്തിയാക്കുകയും ചെയ്യുക; ബോറും സ്ക്രൂ ഉപരിതലവും പരിശോധിക്കുക
അമിതമായ / വേഗത്തിലുള്ള വസ്ത്രധാരണം അബ്രസീവ് ഫില്ലർ, മോശം അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ അണ്ടർ-സ്പെക്ക് കാഠിന്യം ഒരു ബൈമെറ്റാലിക് / ടങ്സ്റ്റൺ-കാർബൈഡ് ബാരലിലേക്ക് അപ്ഗ്രേഡ് ചെയ്യുക; പരിപാലനം ശക്തമാക്കുക

ധരിക്കുന്നത് സാധാരണമാണ് - ഇത് സാവധാനവും പ്രവചിക്കാവുന്നതുമാക്കുക എന്നതാണ് ലക്ഷ്യം. അബ്രസീവ് ഫില്ലറുകൾ (CaCO₃, വുഡ് ഫൈബർ, ഗ്ലാസ്) ബോറിനെ ആക്രമിക്കുകയും വേഗത്തിൽ പറക്കുകയും ചെയ്യുന്നു, അതുകൊണ്ടാണ് ആഴമേറിയതും കഠിനവുമായ ആന്തരിക പാളി സ്വയം പ്രതിഫലം നൽകുന്നത്. 62 HRC ടങ്‌സ്റ്റൺ-ചേർത്ത ഉപരിതലം സാധാരണ 58 HRC ഫിനിഷിനെ അപേക്ഷിച്ച് ആ സംയുക്തങ്ങൾക്കെതിരെ കൂടുതൽ നേരം നിലനിൽക്കും, ഇത് പുനർനിർമ്മാണങ്ങൾക്കിടയിലുള്ള ഇടവേള നീട്ടുന്നു.

മെയിൻ്റനൻസ് ചെക്ക്‌ലിസ്റ്റ്

ഹ്രസ്വവും പതിവുള്ളതുമായ പരിശോധനകൾ ചെലവേറിയ പരാജയങ്ങളെ തടയുന്നു. നിങ്ങളുടെ ദിനചര്യയിൽ ഇവ നിർമ്മിക്കുക:

ഇടവേള പരിശോധിക്കുക ആക്ഷൻ
ഓരോ ഷിഫ്റ്റും സോൺ താപനിലയും ആമ്പിയറും ലോഗ് റീഡിംഗുകൾ; ബേസ്‌ലൈനിൽ നിന്നുള്ള ഏതെങ്കിലും വ്യതിചലനം അന്വേഷിക്കുക
പ്രതിവാരം മെൽറ്റ് ക്വാളിറ്റിയും ഉപരിതല ഫിനിഷും പുതിയ സ്ട്രീക്കുകൾ, ജെല്ലുകൾ അല്ലെങ്കിൽ ഔട്ട്പുട്ട് മാറ്റത്തിനായി കാണുക
പ്രതിമാസ ശുദ്ധീകരണവും വിഷ്വൽ ബോർ/സ്ക്രൂ പരിശോധനയും ചത്ത പാടുകൾ വൃത്തിയാക്കുക; സ്കോറിംഗ് അല്ലെങ്കിൽ നിറം മാറ്റത്തിനായി നോക്കുക
ത്രൈമാസിക സ്ക്രൂ/ബാരൽ ക്ലിയറൻസ് വിടവ് അളക്കുക; വസ്ത്രങ്ങളുടെ നിരക്ക് ട്രാക്കുചെയ്യുന്നതിന് സ്പെസിഫിക്കേഷനുമായി താരതമ്യം ചെയ്യുക
ആവശ്യാനുസരണം ഹീറ്റർ & തെർമോകൗൾ സമഗ്രത മോശം ഉൽപ്പന്നത്തിന് കാരണമാകുന്നതിന് മുമ്പ് പരാജയപ്പെട്ട ബാൻഡുകൾ/സെൻസറുകൾ മാറ്റിസ്ഥാപിക്കുക

പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ

എന്താണ് കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ?

യോജിച്ച കോണാകൃതിയിലുള്ള ബാരലിനുള്ളിൽ രണ്ട് കോണാകൃതിയിലുള്ള സ്ക്രൂകൾ കറങ്ങുന്ന ഒരു ടേപ്പർഡ് ട്വിൻ-ബോർ എക്സ്ട്രൂഷൻ ഘടകമാണിത്. പിവിസി പൈപ്പ്, പ്രൊഫൈൽ, ഷീറ്റ്, ഡബ്ല്യുപിസി എക്സ്ട്രൂഷൻ എന്നിവയ്ക്ക് കോണാകൃതിയിലുള്ള സ്ക്രൂ ബാരലിനെ അനുയോജ്യമാക്കുന്ന തരത്തിൽ, ടാപ്പർ മെറ്റീരിയലിനെ കംപ്രസ്സുചെയ്യുകയും പ്ലാസ്റ്റിക് ചെയ്യുകയും ചെയ്യുന്നു.

ഏത് മെറ്റീരിയലുകൾക്കാണ് ഇത് ഏറ്റവും മികച്ചത്?

കർക്കശമായ പിവിസി (പൈപ്പ്, പ്രൊഫൈൽ, ബോർഡ്, ഷീറ്റ്), മരം-പ്ലാസ്റ്റിക് സംയുക്തം, പിഇ അടിസ്ഥാനമാക്കിയുള്ള പ്രൊഫൈലുകൾ, റെസിൻ ടൈൽ, കൂടാതെ പിവിസി പെല്ലറ്റൈസിംഗ്. ഇത് ലോ-ബൾക്ക്-ഡെൻസിറ്റി ഡ്രൈ-ബ്ലെൻഡ് പൊടികൾ കൈകാര്യം ചെയ്യുന്നു, പ്രത്യേകിച്ചും അതിൻ്റെ വലിയ ഫീഡ്-എൻഡ് ഉപഭോഗത്തിന് നന്ദി.

സമാന്തര ഇരട്ട സ്ക്രൂ ബാരലിൽ നിന്ന് ഇത് എങ്ങനെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു?

ഒരു കോണാകൃതിയിലുള്ള ബാരൽ നേർത്ത കത്രിക ഉപയോഗിച്ച് ഉയർന്ന കംപ്രഷൻ നിർമ്മിക്കുന്നു, നേരിട്ടുള്ള PVC/WPC എക്‌സ്‌ട്രൂഷന് അനുയോജ്യമാണ്. എസമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽസ്ഥിരമായ വ്യാസവും ഉയർന്ന കത്രികയും നിലനിർത്തുന്നു, ഇത് കോമ്പൗണ്ടിംഗ്, മാസ്റ്റർബാച്ച്, വളരെ ഉയർന്ന ഫില്ലർ ഫോർമുലേഷനുകൾ എന്നിവയ്ക്ക് അനുയോജ്യമാണ്.

സ്ക്രൂവും ബാരലും തമ്മിലുള്ള സാധാരണ ക്ലിയറൻസ് എന്താണ്?

ഫ്ലൈറ്റ് ടിപ്പും ബോർ ഭിത്തിയും തമ്മിലുള്ള ചെറിയ വിടവാണ് ക്ലിയറൻസ്. ഇത് ഒരു പുതിയ ഭാഗത്ത് ഇറുകിയതും കൃത്യവുമാണ്; തേയ്മാനം, ഔട്ട്പുട്ട്, പ്രഷർ ഡ്രോപ്പ് എന്നിവയിൽ നിന്ന് അത് തുറക്കുന്നതിനാൽ. ആനുകാലികമായി ഇത് അളക്കുന്നത് ബാരൽ വസ്ത്രങ്ങൾ ട്രാക്കുചെയ്യുന്നതിനുള്ള ഏറ്റവും വ്യക്തമായ മാർഗമാണ്.

ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ എങ്ങനെ ഇൻസ്റ്റാൾ ചെയ്യാം?

പവർ ഡൌൺ ചെയ്ത് ലോക്ക് ഔട്ട് ചെയ്യുക, ഇണചേരൽ മുഖങ്ങൾ വൃത്തിയാക്കുക, മൌണ്ട് ചെയ്യുക, വിന്യസിക്കുക, അങ്ങനെ സ്ക്രൂകൾ സ്വതന്ത്രമായി തിരിക്കുക, ഓരോ ഹീറ്റർ സോണും തെർമോകോളും ശരിയായി വയർ ചെയ്യുക, തുടർന്ന് ബാരൽ സാവധാനം താപനിലയിലേക്ക് കൊണ്ടുവരികയും സ്ക്രൂകൾ ആരംഭിക്കുന്നതിന് മുമ്പ് മുക്കിവയ്ക്കുകയും ചെയ്യുക.

കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരലുകളിൽ തേയ്മാനം സംഭവിക്കുന്നത് എന്താണ്?

പ്രധാനമായും കാൽസ്യം കാർബണേറ്റ്, വുഡ് ഫൈബർ, ഗ്ലാസ് എന്നിവ പോലുള്ള ഉരച്ചിലുകൾ, പിവിസി പ്രോസസ്സിംഗ്, മോശം അറ്റകുറ്റപ്പണികൾ, കാഠിന്യം എന്നിവയിൽ നിന്നുള്ള നാശത്താൽ കൂടുതൽ വഷളാകുന്നു. ആഴത്തിലുള്ള ബൈമെറ്റാലിക് അല്ലെങ്കിൽ ടങ്സ്റ്റൺ-കാർബൈഡ് പാളി മൂന്നിനേയും നന്നായി പ്രതിരോധിക്കുന്നു.

എത്ര തവണ ബാരൽ പരിശോധിക്കണം അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കണം?

പ്രതിമാസം വിഷ്വൽ, ശുദ്ധീകരണ പരിശോധനകൾ നടത്തുക, ത്രൈമാസത്തിൽ ക്ലിയറൻസ് അളക്കുക. റീപ്ലേസ്‌മെൻ്റ് ടൈമിംഗ് ഫില്ലർ ലോഡിനെയും പ്രവർത്തന സമയത്തെയും ആശ്രയിച്ചിരിക്കുന്നു - ഒരു പരാജയത്തിനായി കാത്തിരിക്കുന്നതിനുപകരം വസ്ത്രധാരണ പ്രവണത ട്രാക്കുചെയ്യുക, കൂടാതെ ക്ലിയറൻസ് സ്പെസിഫിക്കേഷൻ കഴിഞ്ഞാൽ പുനർനിർമ്മിക്കുക അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കുക.

എൻ്റെ എക്‌സ്‌ട്രൂഷൻ ലൈനിനായി ശരിയായ വലുപ്പം എങ്ങനെ തിരഞ്ഞെടുക്കാം?

നിങ്ങളുടെ എക്‌സ്‌ട്രൂഡർ മോഡലും ടാർഗെറ്റ് ഔട്ട്‌പുട്ടുമായി വ്യാസത്തിൻ്റെ അനുപാതവും നീളവും പൊരുത്തപ്പെടുത്തുക, തുടർന്ന് നിങ്ങളുടെ ഫോർമുലേഷൻ എത്രമാത്രം ഉരച്ചിലുണ്ടാക്കുന്നു എന്നതിനെ അടിസ്ഥാനമാക്കി ഒരു ഉപരിതല ചികിത്സ തിരഞ്ഞെടുക്കുക. പ്രധാന അളവുകളുള്ള ഒരു ഡ്രോയിംഗ് അല്ലെങ്കിൽ ഒരു സാമ്പിൾ അയയ്‌ക്കുക, അതുവഴി ബാരൽ കൃത്യമായ ഫിറ്റാണ്, ഒരു ഏകദേശമല്ല.

നിങ്ങളുടെ മെഷീനുമായി പൊരുത്തപ്പെടുന്ന ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽ ആവശ്യമുണ്ടോ?

നിങ്ങളുടെ ഡ്രോയിംഗ് - അല്ലെങ്കിൽ പ്രധാന അളവുകളുള്ള ഒരു സാമ്പിൾ - ഞങ്ങൾക്ക് അയയ്‌ക്കുക, ഞങ്ങളുടെ എഞ്ചിനീയർമാർ നിങ്ങളുടെ മെറ്റീരിയലിന് അനുയോജ്യമായ കാഠിന്യമുള്ള കൃത്യമായ ഫിറ്റ് കോണാകൃതിയിലുള്ള ട്വിൻ സ്ക്രൂയും ബാരലും വ്യക്തമാക്കും. ഇൻ-ഹൌസ് നൈട്രൈഡിംഗ്, ബൈമെറ്റാലിക്, ടങ്സ്റ്റൺ-കാർബൈഡ് പ്രോസസ്സിംഗ് എന്നിവ ഉപയോഗിച്ച്, നീണ്ട സേവന ജീവിതത്തിനായി ബോറിനുള്ളിൽ 62 എച്ച്ആർസിയിൽ എത്തുന്ന ഭാഗങ്ങൾ ഞങ്ങൾ നിർമ്മിക്കുന്നു.

12 മണിക്കൂറിനുള്ളിൽ ഒരു ഉദ്ധരണി നേടുക →
നൻഹയ്യ (ഷൗഷാൻ) പ്ലാസ്റ്റിക് മെഷിനറി · 500+ ആഗോള ഉപഭോക്താക്കൾ ·അവിവാഹിതൻ, കോണാകൃതിയിലുള്ള ഇരട്ട & സമാന്തര ഇരട്ടസ്ക്രൂ ബാരലുകൾ
ബന്ധപ്പെട്ട വാർത്തകൾ
എനിക്കൊരു സന്ദേശം തരൂ
വാർത്താ ശുപാർശകൾ
X
നിങ്ങൾക്ക് മികച്ച ബ്രൗസിംഗ് അനുഭവം നൽകാനും സൈറ്റ് ട്രാഫിക് വിശകലനം ചെയ്യാനും ഉള്ളടക്കം വ്യക്തിഗതമാക്കാനും ഞങ്ങൾ കുക്കികൾ ഉപയോഗിക്കുന്നു. ഈ സൈറ്റ് ഉപയോഗിക്കുന്നതിലൂടെ, ഞങ്ങളുടെ കുക്കികളുടെ ഉപയോഗം നിങ്ങൾ അംഗീകരിക്കുന്നു. സ്വകാര്യതാ നയം
നിരസിക്കുകസ്വീകരിക്കുക