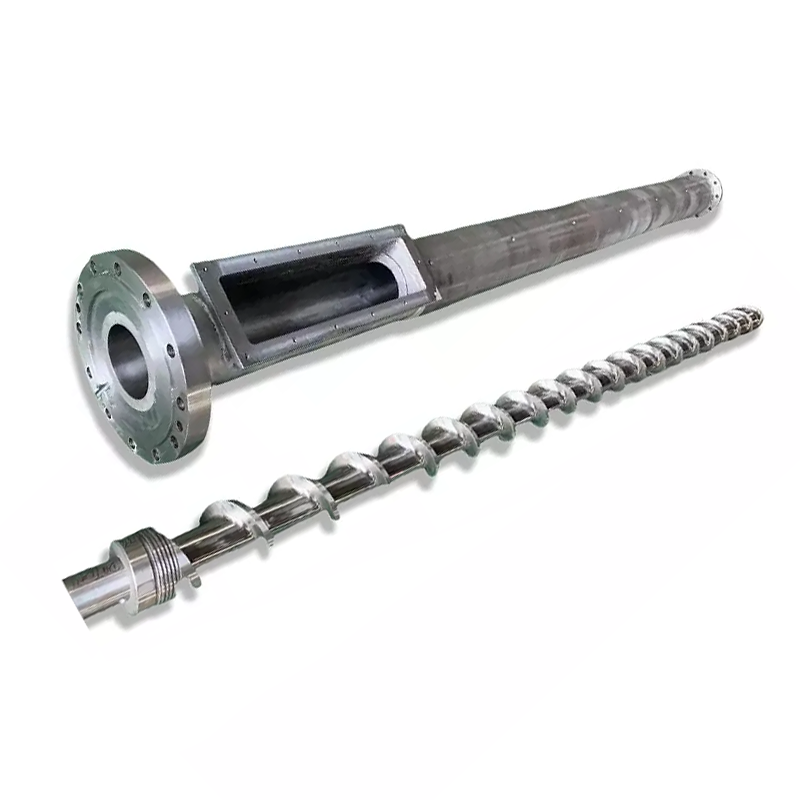
ഒരു പൈപ്പ് ഡൈ ഹെഡ് നാമമാത്രമായ വ്യാസത്തേക്കാൾ കൂടുതലായിരിക്കണം. ഇത് പോളിമർ, ഫോർമുലേഷൻ, പൈപ്പ് സ്റ്റാൻഡേർഡ്, ഔട്ട്പുട്ട്, എക്സ്ട്രൂഡർ കണക്ഷൻ, കാലിബ്രേഷൻ സിസ്റ്റം, നിങ്ങളുടെ ഓപ്പറേറ്റർമാർ വലുപ്പം മാറ്റുന്ന രീതി എന്നിവയുമായി പൊരുത്തപ്പെടണം. ഈ ഗൈഡ് ആ ഇൻപുട്ടുകളെ PVC, PE, CPVC, PP, PPR പൈപ്പ് ഉൽപ്പാദനത്തിനുള്ള ഒരു വാങ്ങൽ സ്പെസിഫിക്കേഷനാക്കി മാറ്റുന്നു.


വാങ്ങാൻ എപൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ്, വിതരണക്കാരന് അഞ്ച് പൊരുത്തപ്പെടുന്ന ഡാറ്റാ സെറ്റുകൾ അയയ്ക്കുക: മെറ്റീരിയലും ഫോർമുലേഷനും; പൈപ്പ് സ്റ്റാൻഡേർഡ്, വ്യാസം, മതിൽ പരിധി; ഔട്ട്പുട്ടും ലൈൻ വേഗതയും; എക്സ്ട്രൂഡർ ഫ്ലേഞ്ചും മെൽറ്റ്-ഇൻലെറ്റ് ഇൻ്റർഫേസും; ഒപ്പം ഡൗൺസ്ട്രീം കാലിബ്രേറ്റർ, വാക്വം, കൂളിംഗ്, ഹാൾ-ഓഫ് ക്രമീകരണം. "പിവിസി പൈപ്പ്, 110 എംഎം" മാത്രം നൽകുന്ന ഒരു അഭ്യർത്ഥന എഞ്ചിനീയറിംഗിന് തയ്യാറല്ല.
ഏറ്റവും പ്രധാനപ്പെട്ട കരാർ പോയിൻ്റ് സ്വീകാര്യത വ്യവസ്ഥയാണ്. യഥാർത്ഥ പ്രൊഡക്ഷൻ മെറ്റീരിയൽ, പൈപ്പ് വലിപ്പം, സ്ഥിരതയുള്ള ഔട്ട്പുട്ട്, ലൈൻ വേഗത, ചൂടാക്കൽ, സെൻസർ സജ്ജീകരണം, അനുവദനീയമായ മതിൽ വ്യതിയാനം, പുറം വ്യാസം, അണ്ഡാകാരം, ഉപരിതല അവസ്ഥ, ആവശ്യമായ ഉൽപ്പന്ന പരിശോധനകൾ എന്നിവയ്ക്ക് പേര് നൽകുക. ഡൈ ഹെഡ് ചൂടുള്ള ഉരുകലിനെ രൂപപ്പെടുത്തുന്നു, പക്ഷേ അതിന് അവസാനമായി തണുപ്പിച്ച പൈപ്പിന് ഉറപ്പുനൽകാൻ കഴിയില്ല.
ആദ്യ തീരുമാനം ഡൈ വ്യാസം അല്ല
ആദ്യ തീരുമാനം പ്രൊഡക്ഷൻ എൻവലപ്പ് ആണ്. ഒരു തലയ്ക്ക് മാറ്റാവുന്ന ഡൈകളും മാൻഡ്രലുകളും ഉപയോഗിച്ച് അടുത്തുള്ള വലുപ്പങ്ങളുടെ ഒരു കൂട്ടം പ്രവർത്തിപ്പിക്കാം. വളരെ വിശാലമായ ഒരു ശ്രേണിക്ക് ഒഴുക്ക്, താമസ സമയം, ക്രമീകരണം, തലയിലെ മർദ്ദം, മാറ്റൽ ജോലി എന്നിവയിൽ വിട്ടുവീഴ്ചകൾ ഉണ്ടാക്കാൻ കഴിയും. ശരിയായ ശ്രേണി മെറ്റീരിയലിനെയും നിരക്കിനെയും ആശ്രയിച്ചിരിക്കുന്നു, ശരീരത്തിനുള്ളിൽ ശാരീരികമായി യോജിക്കുന്ന ഇൻസെർട്ടുകൾ മാത്രമല്ല.
ഓരോ അന്വേഷണത്തെയും ഞങ്ങൾ മൂന്ന് അതിരുകളായി വിഭജിക്കുന്നു. ഉൽപ്പന്ന അതിർത്തി പൈപ്പ് മെറ്റീരിയൽ, സ്റ്റാൻഡേർഡ്, വ്യാസം, മതിൽ എന്നിവ ഉൾക്കൊള്ളുന്നു. പ്രക്രിയയുടെ അതിർത്തി ഔട്ട്പുട്ട്, വേഗത, താപനില, മർദ്ദം എന്നിവ ഉൾക്കൊള്ളുന്നു. മെക്കാനിക്കൽ അതിർത്തി ഫ്ലേഞ്ച്, സെൻ്റർലൈൻ, ഹീറ്ററുകൾ, സെൻസറുകൾ, ലിഫ്റ്റിംഗ്, ഡൗൺസ്ട്രീം സ്ഥാനം എന്നിവ ഉൾക്കൊള്ളുന്നു.
| വാങ്ങുന്നയാളുടെ ഇൻപുട്ട് | എന്തുകൊണ്ടാണ് ഇത് ഡൈ ഹെഡ് മാറ്റുന്നത് | അയക്കാനുള്ള തെളിവുകൾ |
|---|---|---|
| പോളിമറും സമ്പൂർണ്ണ ഫോർമുലയും | വിസ്കോസിറ്റി, ഹീറ്റ് സെൻസിറ്റിവിറ്റി, സ്ലിപ്പ്, തേയ്മാനം, നാശ സാധ്യത, താമസ സമയ പരിധി, വൃത്തിയാക്കൽ രീതി എന്നിവ മാറ്റുന്നു | റെസിൻ ഗ്രേഡ് ഡാറ്റ ഷീറ്റ്, ഫോർമുലേഷൻ ശതമാനം, സാമ്പിൾ |
| പൈപ്പ് സ്റ്റാൻഡേർഡും ആപ്ലിക്കേഷനും | ലൈൻ ഉൽപ്പാദിപ്പിക്കുകയും പരീക്ഷിക്കുകയും ചെയ്യേണ്ട പൂർത്തിയായ ഉൽപ്പന്നത്തെ നിർവചിക്കുന്നു | കൃത്യമായ സ്റ്റാൻഡേർഡ് നമ്പർ, പതിപ്പ്, മാർക്കറ്റ്, ഇൻ്റേണൽ ഡ്രോയിംഗ് |
| OD, മതിൽ, SDR അല്ലെങ്കിൽ ഷെഡ്യൂൾ ശ്രേണി | വാർഷിക ഫ്ലോ ഏരിയ, ടൂളിംഗ് ഫാമിലി, പ്രായോഗിക മാറ്റ-ഭാഗ ശ്രേണി എന്നിവ സജ്ജമാക്കുന്നു | കുറഞ്ഞതും സാധാരണവും കൂടിയതുമായ ഉൽപ്പന്നങ്ങളുള്ള വലുപ്പ പട്ടിക |
| നെറ്റ് ഔട്ട്പുട്ടും ലൈൻ വേഗതയും | ഒഴുക്ക് വേഗത, മർദ്ദം, ചൂടാക്കൽ ലോഡ്, താമസ സമയം, ഡൗൺസ്ട്രീം കൂളിംഗ് ഡിമാൻഡ് എന്നിവ മാറ്റുന്നു | ഓരോ നിർണായക വലുപ്പത്തിനും സ്ഥിരമായി വിൽക്കാവുന്ന കി.ഗ്രാം/എച്ച് |
| എക്സ്ട്രൂഡറും അഡാപ്റ്റർ ഇൻ്റർഫേസും | ഇൻലെറ്റ് ജ്യാമിതി, ബോൾട്ട് പാറ്റേൺ, രജിസ്റ്റർ, സീൽ, മധ്യഭാഗത്തെ ഉയരം, പിന്തുണ എന്നിവ നിർണ്ണയിക്കുന്നു | നിലവിലുള്ള മെഷീൻ്റെ നിയന്ത്രിത ഡ്രോയിംഗും അളന്ന ഫോട്ടോകളും |
| കാലിബ്രേഷനും തണുപ്പിക്കൽ സംവിധാനവും | ഡ്രോഡൗൺ, ഫൈനൽ ഒഡി, ഓവലിറ്റി, വാൾ ഡിസ്ട്രിബ്യൂഷൻ, സ്റ്റാർട്ടപ്പ് പെരുമാറ്റം എന്നിവയെ ബാധിക്കുന്നു | കാലിബ്രേറ്റർ ഡ്രോയിംഗുകൾ, വാക്വം ടാങ്ക് ഡാറ്റ, കൂളിംഗ് ദൈർഘ്യം, ഹാൾ-ഓഫ് സ്ഥാനം |
| മാറ്റാനുള്ള പദ്ധതി | ഏതൊക്കെ ഭാഗങ്ങൾ നീക്കം ചെയ്യാമെന്നും അവ എങ്ങനെ കേന്ദ്രീകരിച്ചിരിക്കുന്നുവെന്നും ഓപ്പറേറ്റർമാർ എത്ര സുരക്ഷിതമായി അവ കൈകാര്യം ചെയ്യുന്നുവെന്നും നിർണ്ണയിക്കുന്നു | ആവൃത്തി, ക്ലീനിംഗ് രീതി, ക്രെയിൻ ശേഷി, ടാർഗെറ്റ് പ്രവർത്തനരഹിതമായ സമയം എന്നിവ മാറ്റുക |
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:നാമമാത്രമായ പൈപ്പ് വ്യാസം മതിയായ ഡൈ-ഹെഡ് സ്പെസിഫിക്കേഷനായി ഞങ്ങൾ കണക്കാക്കുന്നില്ല. ഒരു വാങ്ങുന്നയാൾ ഞങ്ങൾക്ക് റെസിൻ നാമവും OD ഉം മാത്രം നൽകിയാൽ, ഫ്ലോ പാത്ത് ശരിയാക്കുന്നതിന് മുമ്പ് ഞങ്ങൾ വാൾ സീരീസ്, ഫോർമുല, ഔട്ട്പുട്ട്, എക്സ്ട്രൂഡർ ഇൻ്റർഫേസ്, സൈസിംഗ് രീതി എന്നിവ ആവശ്യപ്പെടും. നഷ്ടമായ ഇൻപുട്ടുകളെ അടിസ്ഥാനമാക്കിയുള്ള ഒരു വേഗത്തിലുള്ള ഉദ്ധരണി സാധാരണയായി ഉത്തരം ലഭിക്കാത്ത ചോദ്യങ്ങളെ കമ്മീഷൻ ചെയ്യുന്നതിലേക്ക് മാറ്റുന്നു.



പൂർത്തിയായ പൈപ്പ് സ്റ്റാൻഡേർഡ് ഉപയോഗിച്ച് ആരംഭിക്കുക
ഒരു ഡൈ ഹെഡ് പ്രൊഡക്ഷൻ ടൂളാണ്. ഇത് പൈപ്പ് സർട്ടിഫിക്കേഷനല്ല. വാങ്ങുന്നയാൾ കൃത്യമായ ഉൽപ്പന്ന നിലവാരവും പതിപ്പും തിരിച്ചറിയണം, അതേസമയം വിതരണക്കാരൻ പൈപ്പ് എൻവലപ്പ് ഒരു ഫ്ലോ പാത്ത്, ടൂളിംഗ് സെറ്റ്, ക്രമീകരണ രീതി എന്നിവയിലേക്ക് വിവർത്തനം ചെയ്യണം. പൂർത്തിയായ പൈപ്പിൽ അതിൻ്റെ മാർക്കറ്റിനും പ്രയോഗത്തിനും ആവശ്യമായ പരിശോധനകൾ വഴി അന്തിമ പാലിക്കൽ തെളിയിക്കപ്പെടുന്നു.
സാധാരണ ജല-പൈപ്പ് പദ്ധതികൾക്ക്, ഉപയോഗപ്രദമായ മൂന്ന് ഔദ്യോഗിക റഫറൻസുകളാണ്PVC-U പൈപ്പുകൾക്ക് ISO 1452-2:2009, PE പൈപ്പുകൾക്ക് ISO 4427-2:2019ഒപ്പംISO 15874-2:2013 ചൂടുവെള്ളത്തിലും തണുത്ത വെള്ളത്തിലും ഉപയോഗിക്കുന്ന PP പൈപ്പുകൾക്ക്. കരാർ തയ്യാറാക്കുമ്പോൾ നിലവിലെ പതിപ്പ്, ഭേദഗതികൾ, ദേശീയ ദത്തെടുക്കൽ എന്നിവ പരിശോധിക്കുക.
| പൈപ്പ് കുടുംബം | ഔദ്യോഗിക ആരംഭ റഫറൻസ് | ഡൈ-ഹെഡ് RFQ-ന് ഇപ്പോഴും ആവശ്യമായ വിവരങ്ങൾ |
|---|---|---|
| പിവിസി-യു പ്രഷർ പൈപ്പ് | ISO 1452-2 അല്ലെങ്കിൽ ആവശ്യമായ ദേശീയ തത്തുല്യം | പിവിസി ഡ്രൈ-ബ്ലെൻഡ് ഫോർമുല, പൈപ്പ് സീരീസ്, നോമിനൽ ഒഡി, വാൾ ടേബിൾ, സോക്കറ്റിംഗ് അലവൻസ്, ഔട്ട്പുട്ട്, ലൈൻ സ്പീഡ്, ഉപരിതല ആവശ്യകതകൾ |
| PE മർദ്ദം പൈപ്പ് | ISO 4427-2 അല്ലെങ്കിൽ ആവശ്യമായ ദേശീയ തത്തുല്യം | കൃത്യമായ PE സംയുക്തം, SDR ശ്രേണി, OD ശ്രേണി, സോളിഡ് അല്ലെങ്കിൽ കോ-എക്സ്ട്രൂഡഡ് നിർമ്മാണം, സ്ട്രൈപ്പ് അല്ലെങ്കിൽ ലെയർ ക്രമീകരണം, ഔട്ട്പുട്ട്, കൂളിംഗ് സിസ്റ്റം |
| പിപി അല്ലെങ്കിൽ പിപിആർ ചൂടുള്ള തണുത്ത വെള്ളം പൈപ്പ് | ISO 15874-2 അല്ലെങ്കിൽ ആവശ്യമായ ദേശീയ തത്തുല്യം | കൃത്യമായ പിപി ഗ്രേഡ്, പൈപ്പ് ഡൈമൻഷൻ ക്ലാസ്, സർവീസ് ആപ്ലിക്കേഷൻ, ലെയർ നിർമ്മാണം, വ്യാസവും മതിൽ ശ്രേണിയും, ഔട്ട്പുട്ടും കാലിബ്രേഷൻ രീതിയും |
| വൈദ്യുതചാലകം അല്ലെങ്കിൽ വ്യാവസായിക ട്യൂബുകൾ | വാങ്ങുന്നയാളുടെ ബാധകമായ ദേശീയ, വ്യവസായ അല്ലെങ്കിൽ ഉപഭോക്തൃ സ്പെസിഫിക്കേഷൻ | മെറ്റീരിയൽ ഫോർമുല, കാഠിന്യം അല്ലെങ്കിൽ പ്രവർത്തന ലക്ഷ്യം, ജ്യാമിതി, നിറം, പ്രിൻ്റ് അല്ലെങ്കിൽ സ്ട്രൈപ്പ്, ടെസ്റ്റ് പ്ലാൻ, അനുവദനീയമായ ഉപരിതല വൈകല്യങ്ങൾ |
RFQ-ൽ "അന്താരാഷ്ട്ര നിലവാരം അനുസരിച്ച്" എന്ന് എഴുതരുത്.പ്രമാണം, ഭാഗം, പതിപ്പ്, പ്രാദേശിക ദത്തെടുക്കൽ എന്നിവയ്ക്ക് പേര് നൽകുക. തുടർന്ന് നിങ്ങളുടെ പൂർത്തിയായ പൈപ്പ് ഡ്രോയിംഗും പരിശോധന പ്ലാനും അറ്റാച്ചുചെയ്യുക. സമാന നാമമാത്രമായ വലുപ്പങ്ങൾക്ക് വ്യത്യസ്ത മതിൽ ശ്രേണികൾ, ടെസ്റ്റ് അവസ്ഥകൾ, തിരിച്ചറിയൽ ആവശ്യകതകൾ എന്നിവ ഉണ്ടായിരിക്കാം.
ഒരു വേർപിരിയൽ കൂടി പ്രധാനമാണ്. കുടിവെള്ള-ജല അംഗീകാരം പൂർത്തിയായ പൈപ്പിംഗ് ഉൽപ്പന്നത്തെയും അതിൻ്റെ നനഞ്ഞ വസ്തുക്കളെയും സംബന്ധിച്ചുള്ളതാണ്. നൻഹയ്യയിൽ നിന്ന് ഒരു ഡൈ ഹെഡ് ഓർഡർ ചെയ്യുന്നത് വാങ്ങുന്നയാളുടെ പൈപ്പിലേക്ക് കുടിവെള്ള അംഗീകാരം കൈമാറില്ല. റെസിൻ അംഗീകാരം, സംയുക്ത നിയന്ത്രണം, പ്രൊഡക്ഷൻ റെക്കോർഡുകൾ, മൂന്നാം കക്ഷി സർട്ടിഫിക്കേഷൻ എന്നിവ പൈപ്പ് നിർമ്മാതാവിൻ്റെ കംപ്ലയൻസ് സിസ്റ്റത്തിൻ്റെ ഭാഗമായി തുടരുന്നു.
PVC അല്ലെങ്കിൽ PE മാത്രമല്ല, യഥാർത്ഥ ഫോർമുല വ്യക്തമാക്കുക
നൻഹയ്യയുടേത്പൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ്അഡിറ്റീവുകൾ, PE, CPVC, PP എന്നിവയുള്ള PVC-യ്ക്കായി വാഗ്ദാനം ചെയ്യുന്നു. ആ പേരുകൾ ഭൗതിക കുടുംബങ്ങളെ നിർവചിക്കുന്നു. മെൽറ്റ് വിസ്കോസിറ്റി, ഫില്ലർ ലോഡിംഗ്, സ്റ്റെബിലൈസർ സിസ്റ്റം, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, പ്രോസസ്സിംഗ് വിൻഡോ അല്ലെങ്കിൽ പ്ലേറ്റ് ഔട്ട് പ്രവണത എന്നിവ അവർ ഞങ്ങളോട് പറയുന്നില്ല.
പിവിസിക്ക്, ഭാരവും മിക്സിംഗ് അവസ്ഥയും അനുസരിച്ച് മുഴുവൻ ഡ്രൈ-ബ്ലെൻഡ് പാചകക്കുറിപ്പും അയയ്ക്കുക. കാൽസ്യം കാർബണേറ്റ് നിലയും കണികാ ചികിത്സയും, ലൂബ്രിക്കൻ്റ് ബാലൻസ്, സ്റ്റെബിലൈസർ സിസ്റ്റം, ഇംപാക്ട് മോഡിഫയർ, പ്രോസസ്സിംഗ് എയ്ഡ്, പിഗ്മെൻ്റ്, റീവർക്ക് ശതമാനം എന്നിവയെല്ലാം മതിലിൻ്റെ രൂപവും തലയിലെ മർദ്ദവും നിക്ഷേപ സ്വഭാവവും മാറ്റും.
PE അല്ലെങ്കിൽ PPR-ന്, കൃത്യമായ കോമ്പൗണ്ട് ഗ്രേഡും നിലവിലെ വിതരണക്കാരൻ്റെ ഡാറ്റ ഷീറ്റും അയയ്ക്കുക. ആ ഗ്രേഡ്, സാന്ദ്രത, അഡിറ്റീവുകൾ, കാർബൺ-ബ്ലാക്ക് അല്ലെങ്കിൽ കളർ സിസ്റ്റം, റീഗ്രൈൻഡ് ലിമിറ്റ്, ഐഡൻ്റിഫിക്കേഷൻ സ്ട്രൈപ്പുകളോ ഫങ്ഷണൽ ലെയറുകളോ കോ-എക്സ്ട്രൂഡ് ചെയ്തിട്ടുണ്ടോ എന്നിവയ്ക്കായി പ്രസിദ്ധീകരിച്ച മെൽറ്റ് മാസ്-ഫ്ലോ അല്ലെങ്കിൽ വിസ്കോസിറ്റി വിവരങ്ങൾ ഉൾപ്പെടുത്തുക.
പി.വി.സി, സി.പി.വി.സി
ചൂട് ചരിത്രവും താമസ സമയവും ശ്രദ്ധ അർഹിക്കുന്നു. ഒഴുക്ക് പാത അനാവശ്യമായ ഹോൾഡ്-അപ്പ് ഒഴിവാക്കണം, കൂടാതെ തപീകരണ പദ്ധതി നിയന്ത്രിത സ്റ്റാർട്ടപ്പും ക്ലീനിംഗും പിന്തുണയ്ക്കണം. നിർമ്മാണത്തിന് മുമ്പ് ഫോർമുല മാറ്റങ്ങൾ വെളിപ്പെടുത്തണം.
പി.ഇ
ഗ്രേഡ്, മെൽറ്റ് ശക്തി, ഔട്ട്പുട്ട്, കൂളിംഗ് കപ്പാസിറ്റി എന്നിവ ഒരുമിച്ച് പ്രവർത്തിക്കുന്നു. ഉയർന്ന-ഔട്ട്പുട്ട് PE തലയ്ക്ക് സ്ഥിരതയുള്ള ചുറ്റളവുള്ള ഒഴുക്കും ഉചിതമായ വലിപ്പത്തിലുള്ള സംവിധാനവും ആവശ്യമാണ്, ഒരു വലിയ വാർഷിക വിടവ് മാത്രമല്ല.
പി.പി., പി.പി.ആർ
കൃത്യമായ റെസിനും സേവന ഉൽപ്പന്നവും പ്രസ്താവിക്കുക. ചൂടുള്ളതും തണുത്തതുമായ ജല പൈപ്പ്, വ്യാവസായിക ട്യൂബ്, മൾട്ടി ലെയർ നിർമ്മാണം എന്നിവയ്ക്ക് വ്യത്യസ്ത ഉപകരണങ്ങൾ, തണുപ്പിക്കൽ, സ്വീകാര്യത വ്യവസ്ഥകൾ എന്നിവ ആവശ്യമാണ്.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ടൂളിംഗ് അംഗീകരിച്ചതിന് ശേഷം ഒരു പ്രൊഡക്ഷൻ ടീം ഫില്ലർ, റെസിൻ ഗ്രേഡ് അല്ലെങ്കിൽ റീസൈക്കിൾ ചെയ്ത ശതമാനം എന്നിവ മാറ്റുമ്പോൾ, ഡൈ പെട്ടെന്ന് കൃത്യമാകില്ല. പ്രോസസ് ഇൻപുട്ട് മാറിയിരിക്കുന്നു. സാങ്കേതിക കരാറിൽ ഞങ്ങൾ റഫറൻസ് ഫോർമുലേഷൻ രേഖപ്പെടുത്തുന്നു, അതിനാൽ ഭാവിയിലെ ട്രബിൾഷൂട്ടിംഗ് അറിയപ്പെടുന്ന അവസ്ഥയിൽ നിന്ന് ആരംഭിക്കുന്നു.

ഡൈ ഓപ്പണിംഗ് അവസാന പൈപ്പ് വലുപ്പമല്ല
ഒരു ചൂടുള്ള വാർഷിക ഉരുകുന്നത് ഡൈയിൽ നിന്ന് പുറത്തുപോകാതെ ജ്യാമിതീയമായി സ്ഥിരമായി നിലനിൽക്കും. പുറത്തുകടക്കുമ്പോൾ അത് വീർക്കാം, ഹാൾ-ഓഫിന് കീഴിൽ താഴേക്ക് വരാം, കാലിബ്രേറ്ററുമായി ബന്ധപ്പെടാം, തണുപ്പിക്കുമ്പോൾ ചുരുങ്ങാം, താപനില തുല്യമാകുമ്പോൾ മാറുന്നത് തുടരാം. അതുകൊണ്ടാണ് നാമമാത്രമായ 110 mm പൈപ്പ് 110 mm ഡൈ ഓപ്പണിംഗ് സ്വയമേവ ഉപയോഗിക്കാത്തത്.
അന്തിമഫലം ഒരു സിസ്റ്റത്തിൽ നിന്നാണ് വരുന്നത്: എക്സ്ട്രൂഡർ ഔട്ട്പുട്ട്, മെൽറ്റ് ടെമ്പറേച്ചർ ആൻഡ് പ്രഷർ, ഡൈ ആൻഡ് മാൻഡ്രൽ ജ്യാമിതി, ചുറ്റളവ് ചൂട് ബാലൻസ്, സെൻ്ററിംഗ്, എയർ പാത്ത്, കാലിബ്രേറ്റർ, വാക്വം, കൂളിംഗ്, ഹാൾ-ഓഫ് സ്പീഡ്. ഈ ഭാഗങ്ങൾ വ്യത്യസ്ത വിതരണക്കാരിൽ നിന്ന് വാങ്ങിയതാണെങ്കിൽ, വാങ്ങുന്നയാൾ ഒരു നിയന്ത്രിത ഇൻ്റർഫേസ് ഡ്രോയിംഗും ഒരു സ്വീകാര്യത ഉത്തരവാദിത്ത മാട്രിക്സും നൽകണം.
| നിയന്ത്രണ ഘടകം | അത് നേരിട്ട് സ്വാധീനിക്കുന്നതെന്താണ് | ഒറ്റയ്ക്ക് തെളിയിക്കാൻ കഴിയാത്തത് |
|---|---|---|
| ഡൈ ആൻഡ് മാൻഡ്രൽ ഫ്ലോ പാത്ത് | വാർഷിക ഉരുകൽ വിതരണം, മർദ്ദനഷ്ടം, താമസ സ്വഭാവം, പ്രാരംഭ ട്യൂബ് ആകൃതി | ഫൈനൽ കോൾഡ് OD, മതിൽ, ഓവലിറ്റി അല്ലെങ്കിൽ മർദ്ദം പ്രകടനം |
| മാൻഡ്രൽ കേന്ദ്രീകൃത ക്രമീകരണം | പ്രാരംഭ ചുറ്റളവ് വിടവും മതിൽ വിതരണത്തിൻ്റെ തിരുത്തലും | ഊഷ്മാവ്, ഒഴുക്ക് അല്ലെങ്കിൽ താഴത്തെ വിന്യാസം എന്നിവ ഡ്രിഫ്റ്റിംഗ് തുടരുമ്പോൾ സ്ഥിരമായ ഫലം |
| ഹീറ്റർ-സോൺ ക്രമീകരണം | തലയ്ക്ക് ചുറ്റും താപ നിയന്ത്രണം | നിർവചിക്കപ്പെട്ട അളവെടുപ്പ് രീതി ഇല്ലാതെ യഥാർത്ഥ ഉരുകൽ താപനില |
| കാലിബ്രേറ്ററും വാക്വം ടാങ്കും | ബാഹ്യ വലുപ്പം, നേരത്തെയുള്ള തണുപ്പിക്കൽ, ആകൃതി പിന്തുണ | ഇൻകമിംഗ് മെൽറ്റ് ട്യൂബ് അസ്ഥിരമാകുമ്പോൾ യൂണിഫോം മതിൽ |
| തണുപ്പിക്കൽ സംവിധാനം | സോളിഡിഫിക്കേഷൻ നിരക്ക്, ഡൈമൻഷണൽ സ്ഥിരത, ശേഷിക്കുന്ന ചൂട് നീക്കംചെയ്യൽ | ജലത്തിൻ്റെ താപനിലയോ ഒഴുക്കോ അനിയന്ത്രിതമാകുമ്പോൾ നല്ല ജ്യാമിതി |
| ഹാൾ-ഓഫ് | ലൈൻ വേഗത, ഡ്രോഡൗൺ, സ്ഥിരമായ ഗതാഗതം | പുള്ളർ തെറ്റായി ക്രമീകരിച്ചിരിക്കുമ്പോഴോ വേഗതയിൽ ഏറ്റക്കുറച്ചിലുണ്ടാകുമ്പോഴോ ശരിയായ അളവുകൾ |
ഉപയോഗപ്രദമായ വലുപ്പ നിയമം:ഏറ്റവും ചെറുതും വലുതുമായ പൈപ്പ് വ്യക്തമാക്കുക, എന്നാൽ ബുദ്ധിമുട്ടുള്ള പ്രവർത്തന കോണുകൾക്ക് ചുറ്റുമുള്ള എഞ്ചിനീയർ. ഉയർന്ന ഔട്ട്പുട്ടിലുള്ള ഏറ്റവും വലിയ പൈപ്പ്, ഉയർന്ന ലൈൻ വേഗതയിൽ ഏറ്റവും കനം കുറഞ്ഞ മതിൽ, താമസ സമയം വർദ്ധിപ്പിക്കുന്ന കുറഞ്ഞ ഔട്ട്പുട്ട് ചെറിയ വലിപ്പം, ഏറ്റവും ഇറുകിയ മതിൽ അല്ലെങ്കിൽ ഉപരിതല ആവശ്യകത എന്നിവയുള്ള ഉൽപ്പന്നം ഇവയാണ്.


പൈപ്പ് ഡൈ-ഹെഡ് ശ്രേണിയിൽ ക്രമീകരിക്കാവുന്ന മാൻഡ്രലുകൾ, കൂളിംഗ്-ചാനൽ ഓപ്ഷനുകൾ, മാറ്റിസ്ഥാപിക്കാവുന്ന ലൈനറുകൾ എന്നിവ നൻഹയ്യ വാഗ്ദാനം ചെയ്യുന്നു. നിർവചിക്കപ്പെട്ട കാരണത്തിനായി ആ ഓപ്ഷനുകൾ ഉപയോഗിക്കുക. ഓപ്പറേറ്റർമാർക്ക് ആവർത്തിക്കാവുന്ന കേന്ദ്രീകൃത രീതി ഉള്ളപ്പോൾ ക്രമീകരണം ഉപയോഗപ്രദമാണ്. മാറ്റാവുന്ന വസ്ത്ര ഘടകങ്ങൾ അവയുടെ വ്യാപ്തി, സ്പെയർ അളവ്, മാറ്റിസ്ഥാപിക്കൽ നടപടിക്രമം എന്നിവ വ്യക്തമാകുമ്പോൾ ഉപയോഗപ്രദമാണ്.
മെഷീനിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് എക്സ്ട്രൂഡർ ഇൻ്റർഫേസ് ലോക്ക് ചെയ്യുക
ഒരു പൈപ്പ് ഡൈയ്ക്ക് മികച്ച ആന്തരിക ഫ്ലോ പാത്ത് ഉണ്ടായിരിക്കാം, ഇൻലെറ്റ്, രജിസ്റ്റർ, ബോൾട്ട് പാറ്റേൺ, സീൽ അല്ലെങ്കിൽ മധ്യഭാഗത്തെ ഉയരം എന്നിവ അനുമാനിക്കപ്പെട്ടതിനാൽ ഇൻസ്റ്റാൾ ചെയ്യുന്നതിൽ പരാജയപ്പെടുന്നു. മെഷീൻ ഡ്രോയിംഗുകൾ പഴയതോ പരിഷ്കരിച്ചതോ ലഭ്യമല്ലാത്തതോ ആയതിനാൽ മാറ്റിസ്ഥാപിക്കൽ പ്രോജക്റ്റുകൾ പ്രത്യേകിച്ചും ദുർബലമാണ്.
മൂന്ന് തരത്തിലുള്ള തെളിവുകളാണ് ഞങ്ങൾ തിരഞ്ഞെടുക്കുന്നത്: യഥാർത്ഥ നിയന്ത്രിത ഡ്രോയിംഗ്, പുതിയ അളവുകൾ, സ്കെയിൽ റഫറൻസുള്ള വ്യക്തമായ ഫോട്ടോകൾ. മൂന്ന് പേരും വിയോജിക്കുന്നുവെങ്കിൽ, നിർമ്മാണ ഡ്രോയിംഗ് റിലീസ് ചെയ്യുന്നതിന് മുമ്പ് വൈരുദ്ധ്യം പരിഹരിക്കുക.
- എക്സ്ട്രൂഡർ മേക്ക്, മോഡൽ, സ്ക്രൂ കോൺഫിഗറേഷൻ
- സ്ക്രൂ വ്യാസവും റേറ്റുചെയ്ത ഔട്ട്പുട്ട് ശ്രേണിയും
- ഡിസ്ചാർജ് അല്ലെങ്കിൽ അഡാപ്റ്റർ ഫ്ലേഞ്ച് ഡ്രോയിംഗ്
- വ്യാസം, ആഴം, സഹിഷ്ണുത എന്നിവ രജിസ്റ്റർ ചെയ്യുക
- ബോൾട്ട് അളവ്, ത്രെഡ്, പിച്ച് സർക്കിൾ, ഓറിയൻ്റേഷൻ
- സീലിംഗ്-ഫേസ് ജ്യാമിതിയും ഗാസ്കട്ട് രീതിയും
- മെൽറ്റ്-ഇൻലെറ്റ് വ്യാസവും പരിവർത്തന ദൈർഘ്യവും
- ആവശ്യമായ ബ്രേക്കർ പ്ലേറ്റ് അല്ലെങ്കിൽ സ്ക്രീൻ ഇൻ്റർഫേസ്
- പ്രഷർ സെൻസർ പോർട്ട് വലുപ്പവും സ്ഥാനവും
- മെൽറ്റ്-ടെമ്പറേച്ചർ സെൻസർ തരവും ഉൾപ്പെടുത്തലും
- ഹീറ്റർ വോൾട്ടേജ്, ഫ്രീക്വൻസി, പവർ, കണക്ടറുകൾ
- തെർമോകൗൾ തരവും കൺട്രോളർ അനുയോജ്യതയും
- ഡൈ-ഹെഡ് സെൻ്റർ ഉയരവും ഒഴുക്കിൻ്റെ ദിശയും
- പിന്തുണ ഫ്രെയിം, ചക്രങ്ങൾ, റെയിലുകൾ അല്ലെങ്കിൽ ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ
- ഇൻസ്റ്റലേഷനും മെയിൻ്റനൻസ് ക്ലിയറൻസും ലഭ്യമാണ്
- കാലിബ്രേറ്ററിലേക്കുള്ള ദൂരം, അലൈൻമെൻ്റ് റഫറൻസ്
ഇഷ്ടാനുസൃതമാക്കാവുന്നവയാണ് നൻഹയ്യ നിർമ്മിക്കുന്നത്ബാരൽ ഫ്ലേഞ്ചുകൾകൂടാതെ ഡൈ-ഹെഡ് ഘടകങ്ങൾ, അതിനാൽ അഡാപ്റ്റർ ഒരു ഇൻസ്റ്റലേഷൻ സർപ്രൈസ് എന്ന നിലയിൽ ഇടത് തലയുമായി ചർച്ച ചെയ്യാം. ഒരു സമ്പൂർണ്ണ ലൈൻ പ്രോജക്റ്റിനായി, തിരഞ്ഞെടുത്തവയുമായി ഡൈ ഇൻ്റർഫേസ് വിന്യസിക്കുകപ്ലാസ്റ്റിക് എക്സ്ട്രൂഡർ മെഷീൻ, നിയന്ത്രണങ്ങളും ഡൗൺസ്ട്രീം ഉപകരണങ്ങളും.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു ഫ്ലേഞ്ചിൻ്റെ ഒരു ഫോൺ ഫോട്ടോ ലേഔട്ട് മനസ്സിലാക്കാൻ ഞങ്ങളെ സഹായിക്കുന്നു, എന്നാൽ അത് ഒരു ബോൾട്ട് സർക്കിൾ അല്ലെങ്കിൽ രജിസ്റ്റർ ഫിറ്റ് നിർവചിക്കുന്നില്ല. ചോദ്യങ്ങൾ കണ്ടെത്താൻ ഞങ്ങൾ ഫോട്ടോ ഉപയോഗിക്കുന്നു. മെറ്റൽ മുറിക്കാൻ ഞങ്ങൾ ഒരു ഒപ്പിട്ട ഡ്രോയിംഗ് ഉപയോഗിക്കുന്നു. ആ വ്യത്യാസം ഒരു ചെറിയ ഇൻ്റർഫേസ് തെറ്റ് ഒരു മുഴുവൻ ഇൻസ്റ്റാളേഷനും വൈകുന്നതിൽ നിന്ന് തടയുന്നു.


മെറ്റീരിയലിന് ചുറ്റുമുള്ള നിർമ്മാണവും ക്ലീനിംഗ് ഡ്യൂട്ടിയും തിരഞ്ഞെടുക്കുക
നൻഹയ്യയുടെ സമർപ്പിത പൈപ്പ് ഡൈ ഹെഡ് കഠിനമായ പ്രതലങ്ങളുള്ള ഉയർന്ന കരുത്തുള്ള അലോയ് സ്റ്റീൽ ഉപയോഗിക്കുന്നു, ഇത് കൃത്യമായ CNC മെഷീനിംഗും ചൂട് ചികിത്സയും ഉപയോഗിച്ചാണ് നിർമ്മിക്കുന്നത്. അതിൻ്റെ ജനറൽഎക്സ്ട്രൂഡർ ഡൈ ഹെഡ്പേജിൽ 38CrMoAl, നൈട്രൈഡിംഗ്, HV950 മുതൽ HV1000 വരെയുള്ള ഉപരിതല കാഠിന്യം എന്നിവ ലിസ്റ്റുചെയ്യുന്നു.
ആ മൂല്യങ്ങൾ ഉപയോഗപ്രദമായ ആരംഭ ഡാറ്റയാണ്, എന്നാൽ അംഗീകൃത സ്പെസിഫിക്കേഷൻ ഇപ്പോഴും കൃത്യമായ ഘടക മെറ്റീരിയൽ, ചികിത്സയുടെ വ്യാപ്തി, പൂർത്തിയായ കാഠിന്യം മാനദണ്ഡം, ഫ്ലോ-ഉപരിതല ഫിനിഷ്, ഡൈമൻഷണൽ ഇൻസ്പെക്ഷൻ, ഏതെങ്കിലും കോറഷൻ ആവശ്യകത എന്നിവ തിരിച്ചറിയണം. ഒരു ഘടകത്തിലെ കാഠിന്യ മൂല്യം എല്ലാ ഫാസ്റ്റനറിലേയ്ക്കും ഹീറ്റർ കവറിലേക്കും ഘടനാപരമായ ഭാഗത്തിലേക്കും പകർത്താൻ പാടില്ല.
| സേവന വ്യവസ്ഥ | സംഭരണ ആശങ്ക | ഉദ്ധരണിയിൽ എന്താണ് നിർവചിക്കേണ്ടത് |
|---|---|---|
| പൂരിപ്പിച്ച പി.വി.സി | അബ്രസീവ് മിനറൽ ഫില്ലർ, ഡിപ്പോസിറ്റുകളും ക്ലീനിംഗ് ഫ്രീക്വൻസിയും | ഫോർമുല, ഫില്ലർ ലെവൽ, നനഞ്ഞ-ഘടക വസ്തുക്കളും ചികിത്സയും, മാറ്റിസ്ഥാപിക്കാവുന്ന വസ്ത്ര വ്യാപ്തിയും ക്ലീനിംഗ് രീതിയും |
| CPVC അല്ലെങ്കിൽ ചൂട് സെൻസിറ്റീവ് സംയുക്തം | താപ ചരിത്രം, ഹോൾഡ്-അപ്പ്, മെറ്റീരിയൽ ഡിഗ്രേഡേഷൻ | പ്രോസസ്സിംഗ് വിൻഡോ, ഫ്ലോ-പാത്ത് കൺസെപ്റ്റ്, ഹീറ്റിംഗ് സോണുകൾ, സെൻസർ പോയിൻ്റുകൾ, സ്റ്റാർട്ട്-അപ്പ്, ഷട്ട്ഡൗൺ നടപടിക്രമങ്ങൾ |
| കാർബൺ-ബ്ലാക്ക് PE | സുസ്ഥിരമായ വിതരണം, ഉപരിതല ഗുണനിലവാരം, ദൈർഘ്യമേറിയ ഓട്ടം | കോമ്പൗണ്ട് ഗ്രേഡ്, ഔട്ട്പുട്ട് റേഞ്ച്, പ്രഷർ വിൻഡോ, ഹീറ്റർ ക്രമീകരണം, ക്ലീനിംഗ് ആക്സസ് |
| റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം | മലിനീകരണം, വിസ്കോസിറ്റി വ്യത്യാസം, ഉരച്ചിലുകൾ | ഉറവിടം, പരമാവധി ശതമാനം, ഫിൽട്ടറേഷൻ പ്ലാൻ, സാമ്പിൾ, പ്രതീക്ഷിക്കുന്ന വ്യതിയാനം, സ്വീകാര്യത പരിധികൾ |
| ഇടയ്ക്കിടെയുള്ള നിറം മാറ്റം | ഹോൾഡ്-അപ്പ്, ആക്സസ്, മാറ്റം-ഭാഗം കൈകാര്യം ചെയ്യൽ, സ്ക്രാപ്പ് | കളർ സീക്വൻസ്, ക്ലീനിംഗ് മെറ്റീരിയൽ, അനുവദനീയമായ മാറ്റ സമയം, ശുദ്ധീകരണ നടപടിക്രമം, നീക്കം ചെയ്യാവുന്ന ഭാഗങ്ങൾ |
ഹാർഡർ എന്നത് ഒരു സമ്പൂർണ്ണ ഭൗതിക തന്ത്രമല്ല.ഉപരിതല കാഠിന്യം, കെയ്സ് ഡെപ്ത്, സബ്സ്ട്രേറ്റ് കാഠിന്യം, നാശത്തിൻ്റെ സ്വഭാവം, ഫിനിഷ്, റിപ്പയർ രീതി എന്നിവ ഘടകത്തിനും പ്രക്രിയയ്ക്കും യോജിച്ചതായിരിക്കണം. എന്താണ് ചികിത്സിക്കുന്നതെന്നും അത് എങ്ങനെ പരിശോധിച്ചെന്നും ഓർഡറിനൊപ്പം ഏത് പരിശോധനാ രേഖയുണ്ടെന്നും ലിസ്റ്റ് ചെയ്യാൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുക.


നൻഹയ്യയുടെ അവലോകനംഉൽപ്പാദന ഉപകരണങ്ങൾ, സർട്ടിഫിക്കറ്റുകൾഒപ്പംസാങ്കേതിക സേവനംവിതരണക്കാരൻ്റെ യോഗ്യതാ സമയത്ത്. ഇൻസ്റ്റാളേഷൻ മാർഗ്ഗനിർദ്ദേശവും ദീർഘകാല മെയിൻ്റനൻസ് ഉപദേശവും അംഗീകരിച്ച സപ്പോർട്ട് സ്കോപ്പിൽ ഉൾപ്പെടുത്താവുന്നതാണ്.
വാങ്ങൽ കണക്കുകൂട്ടലിൻ്റെ ഭാഗമായി വലുപ്പം മാറ്റുക
ഓരോ മാറ്റവും ഒരു ക്രെയിൻ ബന്ധിപ്പിക്കുകയോ ഹീറ്ററുകൾക്ക് കേടുപാടുകൾ വരുത്തുകയോ ആവർത്തിച്ചുള്ള ട്രയൽ-ആൻഡ്-എറർ സെൻ്റർ ചെയ്യപ്പെടുകയോ ചെയ്യുകയാണെങ്കിൽ കുറഞ്ഞ ടൂളിംഗ് വില ചെലവേറിയതായിരിക്കും. ഡൈയും മാൻഡ്രലും എങ്ങനെ നീക്കംചെയ്യുന്നു, എവിടെ ചൂടുള്ള ഭാഗങ്ങൾ സ്ഥാപിച്ചിരിക്കുന്നു, ഏത് ഫാസ്റ്റനറുകൾ കൈകാര്യം ചെയ്യുന്നു, എങ്ങനെ വിന്യാസം പുനഃസ്ഥാപിക്കുന്നു, ഏതൊക്കെ മുദ്രകൾ അല്ലെങ്കിൽ ഉപഭോഗവസ്തുക്കൾ മാറ്റിസ്ഥാപിക്കുന്നു എന്നിവ ചോദിക്കുക.
| മാറ്റം ചോദ്യം | എന്തുകൊണ്ട് വാങ്ങുന്നയാൾ ശ്രദ്ധിക്കണം | കരാർ ഔട്ട്പുട്ട് |
|---|---|---|
| ഒരു ശരീരം പങ്കിടുന്ന വലുപ്പങ്ങൾ ഏതാണ്? | തലകളുടെ യഥാർത്ഥ എണ്ണവും മാറ്റ-ഭാഗം സെറ്റുകളും കാണിക്കുന്നു | പൈപ്പ് OD, മതിൽ ശ്രേണി, മെറ്റീരിയൽ എന്നിവ പ്രകാരം അനുയോജ്യത മാട്രിക്സ് |
| നീക്കംചെയ്യുന്നതിന് മുമ്പ് എന്താണ് തണുപ്പിക്കേണ്ടത്? | പ്രവർത്തനരഹിതമായ സമയത്തെയും കൈകാര്യം ചെയ്യുന്ന സുരക്ഷയെയും ബാധിക്കുന്നു | രേഖാമൂലമുള്ള താപനിലയും കൈകാര്യം ചെയ്യുന്നതിനുള്ള നടപടിക്രമവും |
| എങ്ങനെയാണ് ഡൈയും മാൻഡ്രലും കേന്ദ്രീകരിക്കുന്നത്? | സ്റ്റാർട്ടപ്പ് സ്ക്രാപ്പിനെയും മതിൽ തിരുത്തലിനെയും ബാധിക്കുന്നു | അഡ്ജസ്റ്റ്മെൻ്റ് ഡയഗ്രം, റഫറൻസ് സ്ഥാനങ്ങൾ, പരിശീലനം |
| ഏത് ഉപകരണങ്ങളും ലിഫ്റ്റിംഗ് ഉപകരണങ്ങളും ആവശ്യമാണ്? | സുരക്ഷിതമല്ലാത്ത മെച്ചപ്പെടുത്തിയ കൈകാര്യം ചെയ്യൽ തടയുന്നു | ടൂൾ ലിസ്റ്റ്, പാർട്ട് വെയ്റ്റുകൾ, ലിഫ്റ്റിംഗ് പോയിൻ്റുകൾ, ഫിക്ചർ ഡ്രോയിംഗുകൾ |
| ഏതൊക്കെ ഭാഗങ്ങളാണ് പതിവ് സ്പെയർ? | ത്രെഡ്, സീൽ, ഹീറ്റർ അല്ലെങ്കിൽ സെൻസർ കേടുപാടുകൾക്ക് ശേഷം പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുന്നു | ഇനം അനുസരിച്ച് വിലയുള്ള രണ്ട് വർഷത്തെ ശുപാർശിത സ്പെയർ ലിസ്റ്റ് |
| ഒഴുകുന്ന പാത എങ്ങനെയാണ് വൃത്തിയാക്കുന്നത്? | അധ്വാനം, ഉപരിതല അപകടസാധ്യത, നിറം മാറ്റ സ്ക്രാപ്പ് എന്നിവ മാറ്റുന്നു | അംഗീകൃത ക്ലീനിംഗ് ടൂളുകൾ, മെറ്റീരിയലുകൾ, ഡിസ്അസംബ്ലിംഗ് ഘട്ടങ്ങൾ |
ഒരു സമ്മിശ്ര ഉൽപ്പന്ന ഷെഡ്യൂളിനായി, മണിക്കൂറുകൾ, തൊഴിലാളികൾ, സ്റ്റാർട്ട്-അപ്പ് സ്ക്രാപ്പ് എന്നിവ പ്രകാരം മാറ്റുന്നതിനുള്ള ചെലവ് കണക്കാക്കുക. ഒരു പ്ലാൻ്റ് ആഴ്ചയിൽ രണ്ട് ദൂരെയുള്ള പൈപ്പ് വലുപ്പങ്ങൾക്കിടയിൽ പലതവണ മാറുകയാണെങ്കിൽ, രണ്ട് പൂർണ്ണ തലകൾക്ക് നിരവധി ഇൻസെർട്ടുകളുള്ള ഒരു ബോഡിയെക്കാൾ കൂടുതൽ ഉൽപ്പാദന സമയം സംരക്ഷിച്ചേക്കാം. മാറ്റങ്ങൾ വിരളവും പരിധി ഒതുക്കമുള്ളതുമാണെങ്കിൽ, ഒരു പങ്കിട്ട ബോഡിക്ക് സുബോധമുണ്ടാകും.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ആരാണ് ടൂളിംഗ് മാറ്റുക, എന്ത് ലിഫ്റ്റിംഗ് ഉപകരണങ്ങൾ ലഭ്യമാണ് എന്ന് ഞങ്ങൾ ചോദിക്കുന്നു. ഹോട്ട് എക്സ്ട്രൂഡറിനും വാക്വം ടാങ്കിനും അരികിൽ വൃത്തിയുള്ള അസംബ്ലി ബെഞ്ചിൽ പ്രവർത്തിക്കുന്ന ഒരു ഡിസൈൻ വിചിത്രമായേക്കാം. ഓപ്പറേറ്റർ ആക്സസ് ഒരു എഞ്ചിനീയറിംഗ് ഇൻപുട്ടാണ്, വിൽപ്പനാനന്തര വിശദാംശങ്ങളല്ല.

ഉത്തരവാദിത്ത പ്രക്രിയ സോൺ കണ്ടെത്തുന്നതിന് പൈപ്പ് വൈകല്യങ്ങൾ ഉപയോഗിക്കുക
ഒരു പൈപ്പ് സ്പെസിഫിക്കേഷൻ ഇല്ലാതാകുമ്പോൾ, അതിൻ്റെ കേന്ദ്രീകൃത ബോൾട്ടുകൾ ദൃശ്യമാകുന്നതിനാൽ ഓപ്പറേറ്റർമാർ പലപ്പോഴും ഡൈ ആദ്യം ക്രമീകരിക്കുന്നു. താപനില, എക്സ്ട്രൂഡർ അല്ലെങ്കിൽ ഡൗൺസ്ട്രീം പ്രശ്നം മറയ്ക്കുമ്പോൾ അത് ഒരു വായന താൽക്കാലികമായി മെച്ചപ്പെടുത്തും. ഒരേസമയം നിരവധി മാറ്റങ്ങൾ വരുത്തുന്നതിന് മുമ്പ് ചുറ്റളവിലും പൈപ്പ് നീളത്തിലും ഉള്ള തകരാർ രേഖപ്പെടുത്തുക.
| നിരീക്ഷിച്ച വൈകല്യം | ഡൈ-ഹെഡ് പരിശോധനകൾ | അപ്സ്ട്രീം, ഡൗൺസ്ട്രീം പരിശോധനകൾ | വാങ്ങൽ പാഠം |
|---|---|---|---|
| ഒരു വശം സ്ഥിരമായി കട്ടിയുള്ളതാണ് | മാൻഡ്രൽ കേന്ദ്രീകരിക്കൽ, ഫ്ലോ-പാത്ത് നിക്ഷേപങ്ങൾ, കേടുപാടുകൾ, ഹീറ്റർ ബാലൻസ്, അസംബ്ലി അലൈൻമെൻ്റ് | എക്സ്ട്രൂഡർ സർജിംഗ്, കാലിബ്രേറ്റർ അലൈൻമെൻ്റ്, വാക്വം ഡിസ്ട്രിബ്യൂഷൻ, കൂളിംഗ്, ഹാൾ-ഓഫ് അലൈൻമെൻ്റ് | ആക്സസ് ചെയ്യാവുന്ന കേന്ദ്രീകരണം, താപനില മേഖലകൾ, ഒരു വിന്യാസ റഫറൻസ് എന്നിവ ആവശ്യമാണ് |
| പൈപ്പിന് ചുറ്റുമായി മതിൽ മാറുന്നു | അയഞ്ഞ ക്രമീകരണം, തെർമൽ സൈക്ലിംഗ്, അസ്ഥിരമായ മർദ്ദം അല്ലെങ്കിൽ അസമമായ ഒഴുക്ക് | ഫീഡിംഗ്, സ്ക്രൂ ഔട്ട്പുട്ട്, ലൈൻ-സ്പീഡ് നിയന്ത്രണം, വാക്വം, ജല-താപനില സ്ഥിരത | ഒരു ചെറിയ അളവുകോലുകളല്ല, സ്ഥിരതയുള്ള പ്രവർത്തന വിൻഡോ സ്വീകരിക്കുക |
| നീണ്ട ഉപരിതല ലൈനുകൾ | മലിനീകരണം, നിക്ഷേപം, സ്ക്രാച്ച് അല്ലെങ്കിൽ കേടായ ഡൈ-ലിപ് ഉപരിതലം | ഉരുകാത്ത കണങ്ങൾ, ഫിൽട്ടറേഷൻ, കാലിബ്രേറ്റർ കേടുപാടുകൾ, കൈകാര്യം ചെയ്യൽ അടയാളങ്ങൾ | ക്ലീനിംഗ് ടൂളുകൾ, ഫിൽട്ടർ പ്ലാൻ, ഉപരിതല പരിശോധന, സ്പെയർ ടൂളിംഗ് എന്നിവ നിർവ്വചിക്കുക |
| മഞ്ഞ, തവിട്ട് അല്ലെങ്കിൽ കറുപ്പ് വരകൾ | ഡെഡ് സോണുകൾ, നിക്ഷേപങ്ങൾ, അമിതമായ പ്രാദേശിക ചൂട്, നീണ്ട താമസ സമയം | മലിനമായ തീറ്റ, ബാരൽ നിക്ഷേപങ്ങൾ, സ്ക്രൂ വസ്ത്രങ്ങൾ, ഷട്ട്ഡൗൺ പ്രാക്ടീസ് | പഴയ ജ്യാമിതി പകർത്തുന്നതിന് മുമ്പ് മുഴുവൻ ഉരുകൽ പാതയും വൃത്തിയാക്കൽ ദിനചര്യയും അവലോകനം ചെയ്യുക |
| ഉയർന്ന തല മർദ്ദം | നിയന്ത്രിത വാർഷിക വിടവ്, താഴ്ന്ന താപനില, തടസ്സം അല്ലെങ്കിൽ അനുയോജ്യമല്ലാത്ത ഒഴുക്ക് പാത | സ്ക്രീൻ നിയന്ത്രണം, മെറ്റീരിയൽ വിസ്കോസിറ്റി, ഔട്ട്പുട്ട് ഡിമാൻഡ്, സെൻസർ അവസ്ഥ | സ്പെസിഫിക്കേഷനിൽ മർദ്ദം അളക്കുന്ന പോയിൻ്റും പ്രവർത്തന പരിധിയും പ്രസ്താവിക്കുക |
| പൈപ്പ് ഓവാലിറ്റി | അസമമായ എക്സിറ്റ് ഫ്ലോ അല്ലെങ്കിൽ പ്രാരംഭ ട്യൂബ് സ്ഥാനം | കാലിബ്രേറ്റർ വെയർ, വാക്വം, കൂളിംഗ് ബാലൻസ്, സപ്പോർട്ട്, ഹാൾ-ഓഫ് അലൈൻമെൻ്റ് | അന്തിമ ഓവാലിറ്റി സമ്പൂർണ്ണ-ലൈൻ സ്വീകാര്യത പരിശോധനയുടേതാണ് |
| പരുക്കൻ ആന്തരിക ഉപരിതലം | മാൻഡ്രൽ ഫിനിഷ്, നിക്ഷേപങ്ങൾ, താപനില, ഒഴുക്ക് സ്വഭാവം | മെറ്റീരിയൽ ഈർപ്പം, ഡിസ്പർഷൻ, ഡീഗ്രേഡേഷൻ, ഔട്ട്പുട്ട് സ്ഥിരത | സാമ്പിൾ അംഗീകാരത്തിൽ ആന്തരികവും ബാഹ്യവുമായ ഉപരിതല മാനദണ്ഡങ്ങൾ ഉൾപ്പെടുത്തുക |
ഒറ്റ-മാറ്റ നിയമം:അടിസ്ഥാനരേഖ രേഖപ്പെടുത്തുക, ഒരു നിയന്ത്രിത വേരിയബിൾ മാറ്റുക, മെറ്റീരിയൽ ലൈനിലൂടെ സഞ്ചരിക്കുന്നതിനായി കാത്തിരിക്കുക, ബാധിച്ച പൈപ്പ് അടയാളപ്പെടുത്തി വീണ്ടും അളക്കുക. താപനിലയുടെ ക്രമരഹിതമായ ക്രമീകരണം, കേന്ദ്രീകരണം, വാക്വം, ഹാൾ-ഓഫ് എന്നിവ ഒരേ സമയം കാരണം തിരിച്ചറിയാൻ ആവശ്യമായ തെളിവുകൾ നശിപ്പിക്കുന്നു.
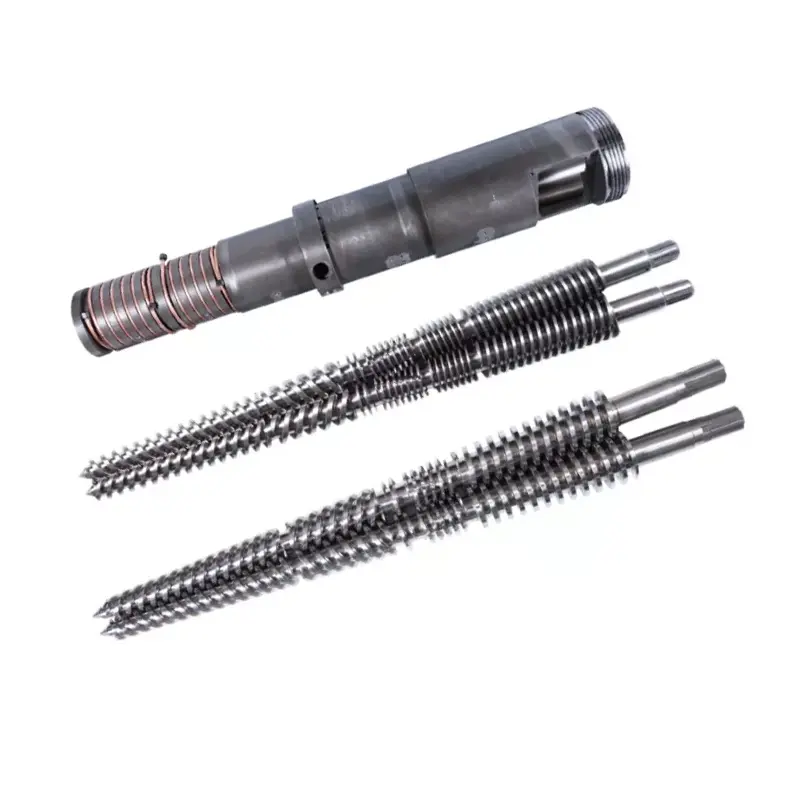
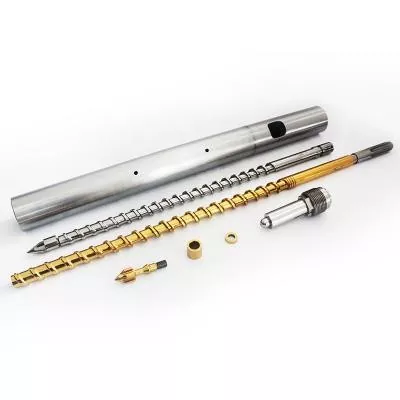
ഔട്ട്പുട്ട് അല്ലെങ്കിൽ മെൽറ്റ് മർദ്ദം തലയ്ക്ക് മുമ്പ് അസ്ഥിരമാണെങ്കിൽ, സ്ക്രൂവും ബാരലും പരിശോധിക്കുക. നൻഹയ്യ വിതരണം ചെയ്യുന്നുപിവിസി പൈപ്പ് സിംഗിൾ സ്ക്രൂകൾ, പിവിസി പൈപ്പ് സമാന്തര സ്ക്രൂ ബാരലുകൾഒപ്പംപിവിസി പൈപ്പ് കോണാകൃതിയിലുള്ള ഇരട്ട-സ്ക്രൂ ബാരലുകൾ. ജീർണിച്ചതോ അനുയോജ്യമല്ലാത്തതോ ആയ പ്ലാസ്റ്റിസൈസിംഗ് വിഭാഗത്തിന് നഷ്ടപരിഹാരം നൽകാൻ ഡൈ പുനർരൂപകൽപ്പന ചെയ്യാൻ പാടില്ല.

പൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ് RFQ ചെക്ക്ലിസ്റ്റ്
ഒരു സമ്പൂർണ്ണ RFQ, കുറഞ്ഞ അടിസ്ഥാന വിലയെ ഇൻക്ലൂസീവ് ക്വട്ടേഷനുമായി താരതമ്യം ചെയ്യുന്നതിനുപകരം എഞ്ചിനീയറിംഗ് സ്കോപ്പ് താരതമ്യം ചെയ്യാൻ വാങ്ങുന്നയാളെ അനുവദിക്കുന്നു. ഇനിപ്പറയുന്ന ഇനങ്ങൾ ഒരു പുനരവലോകന-നിയന്ത്രിത പാക്കേജിൽ ഇടുക.
- ഉൽപ്പന്നങ്ങൾ തിരിച്ചറിയുക.എല്ലാ പൈപ്പ് OD, മതിൽ ശ്രേണി, SDR അല്ലെങ്കിൽ ഷെഡ്യൂൾ, ലെയർ നിർമ്മാണം, നിറം, പ്രയോഗം എന്നിവ ലിസ്റ്റ് ചെയ്യുക. സാധാരണ ഉൽപ്പന്നവും ഏറ്റവും ബുദ്ധിമുട്ടുള്ള വലുപ്പവും അടയാളപ്പെടുത്തുക.
- സ്റ്റാൻഡേർഡിന് പേര് നൽകുക.കൃത്യമായ സ്റ്റാൻഡേർഡ്, ഭാഗം, പതിപ്പ്, ദേശീയ ദത്തെടുക്കൽ, ആന്തരിക ഡ്രോയിംഗ് എന്നിവ നൽകുക. പൂർത്തിയായ പൈപ്പ് പരിശോധന പ്ലാൻ അറ്റാച്ചുചെയ്യുക.
- മെറ്റീരിയൽ വെളിപ്പെടുത്തുക.പൂർണ്ണമായ PVC ഫോർമുല അല്ലെങ്കിൽ കൃത്യമായ PE, PP അല്ലെങ്കിൽ PPR ഗ്രേഡ്, അഡിറ്റീവുകൾ, ഫില്ലർ, പിഗ്മെൻ്റ്, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, വിതരണക്കാരുടെ ഡാറ്റ ഷീറ്റുകൾ എന്നിവ നൽകുക.
- നിരക്ക് നിർവചിക്കുക.ഓരോ നിർണായക ഉൽപ്പന്നത്തിനും നെറ്റ് വിൽക്കാവുന്ന ഔട്ട്പുട്ടും ലൈൻ വേഗതയും കൂടാതെ ലഭ്യമായ കൂളിംഗ് ശേഷിയും സാധാരണ പ്രവർത്തന ഷെഡ്യൂളും നൽകുക.
- എക്സ്ട്രൂഡറിനെ വിവരിക്കുക.സ്റ്റേറ്റ് സിംഗിൾ, പാരലൽ ട്വിൻ അല്ലെങ്കിൽ കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ; സ്ക്രൂ വ്യാസം; മോട്ടോർ ശക്തി; സാധാരണ ഉരുകിയ സമ്മർദ്ദവും താപനിലയും; അഡാപ്റ്റർ ലേഔട്ട്; നിലവിലെ പ്രക്രിയ പരിധികളും.
- ഇൻ്റർഫേസ് നിയന്ത്രിക്കുക.ഫ്ലേഞ്ച്, രജിസ്റ്റർ, ബോൾട്ട് സർക്കിൾ, സീലിംഗ് ഫെയ്സ്, മെൽറ്റ് ഇൻലെറ്റ്, സെൻ്റർ ഹൈറ്റ്, സെൻസർ-പോർട്ട്, സപ്പോർട്ട് ഡ്രോയിംഗുകൾ എന്നിവ അറ്റാച്ചുചെയ്യുക.
- ഇലക്ട്രിക്കൽ വിശദാംശങ്ങൾ വ്യക്തമാക്കുക.ഹീറ്റർ വോൾട്ടേജും ആവൃത്തിയും, തെർമോകൗൾ തരം, കണക്റ്റർ സ്റ്റാൻഡേർഡ്, കൺട്രോളർ അനുയോജ്യത, കേബിൾ നീളം, ബാധകമാണെങ്കിൽ അപകടകരമായ പ്രദേശത്തിൻ്റെ ആവശ്യകത എന്നിവ ലിസ്റ്റ് ചെയ്യുക.
- താഴത്തെ വരി കാണിക്കുക.കാലിബ്രേറ്റർ അളവുകൾ, വാക്വം ടാങ്ക്, കൂളിംഗ് നീളം, സ്പ്രേ അല്ലെങ്കിൽ ഇമ്മർഷൻ ക്രമീകരണം, ഹാൾ-ഓഫ് തരം, മധ്യരേഖ, ഡൈ എക്സിറ്റിൽ നിന്നുള്ള ദൂരം എന്നിവ ഉൾപ്പെടുത്തുക.
- മാറ്റാനുള്ള വ്യാപ്തി തിരഞ്ഞെടുക്കുക.മാറ്റം-പാർട്ട് സെറ്റുകൾ, സ്പെയർ ഹീറ്ററുകൾ, സെൻസറുകൾ, സീലുകൾ, ഫാസ്റ്റനറുകൾ, ഹാൻഡ്ലിംഗ് ടൂളുകൾ, സ്റ്റോറേജ് റാക്കുകൾ, ആവശ്യമുള്ള വലുപ്പം മാറ്റുന്നതിനുള്ള നടപടിക്രമങ്ങൾ എന്നിവ ലിസ്റ്റ് ചെയ്യുക.
- പ്രമാണങ്ങൾ നിർവചിക്കുക.അസംബ്ലിയും പാർട്ട് ഡ്രോയിംഗുകളും, മെറ്റീരിയലുകളുടെ ബിൽ, മെറ്റീരിയൽ, ഹീറ്റ്-ട്രീറ്റ്മെൻ്റ് റെക്കോർഡുകൾ, ഡൈമൻഷണൽ ഇൻസ്പെക്ഷൻ, ഇലക്ട്രിക്കൽ ലിസ്റ്റ്, ഓപ്പറേറ്റിംഗ് നിർദ്ദേശങ്ങൾ, സ്പെയർ പാർട്സ് ലിസ്റ്റ് എന്നിവ അഭ്യർത്ഥിക്കുക.
- സ്വീകാര്യത പരീക്ഷ എഴുതുക.റെസിൻ, ഫോർമുല, പൈപ്പ് വലുപ്പം, റൺ ദൈർഘ്യം, ഔട്ട്പുട്ട്, ലൈൻ വേഗത, പ്രോസസ്സ് റെക്കോർഡുകൾ, അളവ് സാമ്പിൾ, പാസ്/ഫെയിൽ മാനദണ്ഡം എന്നിവയ്ക്ക് പേര് നൽകുക.
- പിന്തുണ വ്യക്തമാക്കുക.ഇൻസ്റ്റാളേഷൻ മാർഗ്ഗനിർദ്ദേശം, കമ്മീഷൻ ചെയ്യാനുള്ള ഉത്തരവാദിത്തം, ഓപ്പറേറ്റർ പരിശീലനം, വിദൂര സഹായം, ഡൈ-ഹെഡും പൂർണ്ണ-ലൈൻ പ്രകടനവും തമ്മിലുള്ള അതിർത്തി എന്നിവ അംഗീകരിക്കുക.
മാറ്റിസ്ഥാപിക്കാനുള്ള മുന്നറിയിപ്പ്:ഒരു തേയ്മാനം അതിൻ്റെ യഥാർത്ഥ അളവുകൾ ഇനി സംരക്ഷിക്കില്ല. മെഷീൻ ഇൻ്റർഫേസും നല്ല നിലനിർത്തിയ പൈപ്പും അളക്കുക, ഏതെങ്കിലും യഥാർത്ഥ ഡ്രോയിംഗുകൾ കണ്ടെത്തി പഴയ തല മാറ്റിസ്ഥാപിക്കുന്നത് എന്തുകൊണ്ടാണെന്ന് വിശദീകരിക്കുക. ധരിക്കുന്ന എല്ലാ അളവുകളും പകർത്തുന്നത് ഒരേ ഒഴുക്ക് അല്ലെങ്കിൽ വിന്യാസ പ്രശ്നം പുനർനിർമ്മിക്കും.
സ്ക്രൂ കോൺഫിഗറേഷനും മെറ്റീരിയൽ ഡ്യൂട്ടിയുമായി പൊരുത്തപ്പെടണം. നൻഹയ്യയുടെ ബ്രൗസ്ഒറ്റ സ്ക്രൂകൾ, സമാന്തര ഇരട്ട സ്ക്രൂകൾഒപ്പംകോണാകൃതിയിലുള്ള ഇരട്ട-സ്ക്രൂ ബാരലുകൾഅന്വേഷണം മുഴുവൻ പ്ലാസ്റ്റിക് ചെയ്യൽ വിഭാഗവും ഉൾക്കൊള്ളുമ്പോൾ. ആക്സസറികൾക്കും കണക്റ്റ് ചെയ്ത ഉപകരണങ്ങൾക്കും, ഉപയോഗിക്കുകഎക്സ്ട്രൂഷൻ സ്പെയർ പാർട്സ് ശ്രേണി.
നിങ്ങൾ വിൽക്കാൻ ഉദ്ദേശിക്കുന്ന ഉൽപ്പാദന വ്യവസ്ഥയിൽ തല സ്വീകരിക്കുക
നിർമ്മിച്ച ഘടകങ്ങൾ ഡ്രോയിംഗുമായി പൊരുത്തപ്പെടുന്നുവെന്ന് ഡൈമൻഷണൽ പരിശോധന തെളിയിക്കുന്നു. പൂർണ്ണമായ വരിയിലൂടെ ഒരു പ്രത്യേക സംയുക്തം എങ്ങനെ ഒഴുകുമെന്ന് ഇത് തെളിയിക്കുന്നില്ല. ഒരു ശബ്ദ സ്വീകാര്യത പ്ലാനിന് രണ്ട് ഭാഗങ്ങളുണ്ട്: ഘടക പരിശോധനയും പ്രൊഡക്ഷൻ റണ്ണും.
| സ്വീകാര്യത ഘട്ടം | എന്താണ് സ്ഥിരീകരിക്കേണ്ടത് | സൂക്ഷിക്കാൻ റെക്കോർഡ് |
|---|---|---|
| പ്രമാണ അവലോകനം | അംഗീകൃത ഡ്രോയിംഗ് റിവിഷൻ, മെറ്റീരിയലുകളുടെ ബിൽ, മാറ്റ-പാർട്ട് മാട്രിക്സ്, ഹീറ്റർ, സെൻസർ ലിസ്റ്റ്, മാനുവലുകൾ, സ്പെയർ സ്കോപ്പ് | ഒപ്പിട്ട പ്രമാണ രജിസ്റ്റർ |
| ഘടക പരിശോധന | നിർണ്ണായക ഇൻ്റർഫേസുകൾ, കേന്ദ്രീകൃത സവിശേഷതകൾ, സീലിംഗ് മുഖങ്ങൾ, ഫാസ്റ്റനറുകൾ, പോർട്ടുകൾ, മെറ്റീരിയൽ, ചികിത്സ, ദൃശ്യമായ ഒഴുക്ക്-ഉപരിതല അവസ്ഥ | ക്രമത്തിൽ വ്യക്തമാക്കിയ അളവും മെറ്റീരിയലും അല്ലെങ്കിൽ ചികിത്സാ രേഖകളും |
| അസംബ്ലി പരിശോധന | ഫിറ്റ്, ഓറിയൻ്റേഷൻ, ഹീറ്റർ ഇൻസ്റ്റാളേഷൻ, സെൻസർ ഉൾപ്പെടുത്തൽ, കേന്ദ്രീകൃത ചലനം, പിന്തുണ, ലിഫ്റ്റിംഗ്, ആക്സസ് | ഫോട്ടോകളുള്ള അസംബ്ലി ചെക്ക്ലിസ്റ്റ് |
| ഹീറ്റ്-അപ്പ് പരിശോധന | സോൺ ഐഡൻ്റിഫിക്കേഷൻ, കൺട്രോളർ റെസ്പോൺസ്, സെൻസർ റീഡിംഗ്, കറൻ്റ് ഡ്രോ, തെർമൽ സ്റ്റെബിലിറ്റി | സോൺ മാപ്പും സ്ഥിരതയുള്ള വായനകളും |
| പ്രൊഡക്ഷൻ റൺ | സമ്മതിച്ച മെറ്റീരിയൽ, പൈപ്പ് വലുപ്പം, ഔട്ട്പുട്ട്, ലൈൻ വേഗത, താപനില, ഉരുകൽ മർദ്ദം, മോട്ടോർ ലോഡ്, വാക്വം, കൂളിംഗ് അവസ്ഥകൾ | സമയാധിഷ്ഠിത പ്രോസസ്സ് ഷീറ്റും നിലനിർത്തിയ സാമ്പിളുകളും |
| പൈപ്പ് പരിശോധന | OD, ഒന്നിലധികം ക്ലോക്ക് പൊസിഷനുകളിലെ മതിൽ, അണ്ഡാകാരം, ഓരോ നീളത്തിലും പിണ്ഡം, ആന്തരികവും ബാഹ്യവുമായ പ്രതലം, നേരായതും ആവശ്യമായ സ്റ്റാൻഡേർഡ് ടെസ്റ്റുകളും | പരിശോധനാ റിപ്പോർട്ട് സാമ്പിൾ സ്ഥാനവും ഉൽപ്പാദന സമയവുമായി ബന്ധിപ്പിച്ചിരിക്കുന്നു |
| പതിവ് പ്രവർത്തനം | സ്റ്റാർട്ട്-അപ്പ്, കേന്ദ്രീകൃത തിരുത്തൽ, ഒരു സാധാരണ സ്റ്റോപ്പ്, സുരക്ഷിതമായ ഡിസ്അസംബ്ലിംഗ് അല്ലെങ്കിൽ ഒരു അംഗീകരിച്ച വലുപ്പ മാറ്റം | ഓപ്പറേറ്റർ സൈൻ-ഓഫും ഓപ്പൺ-ഇന പട്ടികയും |
പ്രായോഗികമാകുമ്പോൾ വാങ്ങുന്നയാളുടെ സാധാരണ ഫോർമുലേഷൻ ഉപയോഗിക്കുക. ഒരു പകരം മെറ്റീരിയൽ ആവശ്യമാണെങ്കിൽ, വ്യത്യാസം രേഖപ്പെടുത്തുകയും പരിശോധന തെളിയിക്കുന്നത് പരിമിതപ്പെടുത്തുകയും ചെയ്യുക. ഒരു വിജയകരമായ PE റൺ ഒരു PVC ഫോർമുലയെ സാധൂകരിക്കുന്നില്ല, കൂടാതെ കട്ടിയുള്ള ഭിത്തി കുറഞ്ഞ വേഗതയുള്ള ഉൽപ്പന്നം നേർത്ത ഭിത്തിയുള്ള ഹൈ-സ്പീഡ് അവസ്ഥ തെളിയിക്കുന്നില്ല.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:പരമാവധി ഔട്ട്പുട്ടിൽ ഹ്രസ്വമായ ഡിസ്പ്ലേയേക്കാൾ കണ്ടെത്താവുന്ന അളവുകളുള്ള സ്ഥിരതയുള്ള റണ്ണാണ് ഞങ്ങൾ തിരഞ്ഞെടുക്കുന്നത്. മർദ്ദം തീർക്കണം, മതിൽ റീഡിംഗുകൾ നിയന്ത്രണവിധേയമായി തുടരണം, ഹീറ്ററുകൾ അസാധാരണമായി സൈക്കിൾ ചെയ്യരുത്, തണുത്ത പൈപ്പ് സമ്മതിച്ച പരിശോധനയ്ക്ക് വിധേയമാകണം. ആ ഫലം ഇരുപക്ഷത്തിനും ഉപയോഗപ്രദമായ ഒരു കൈമാറ്റ പോയിൻ്റ് നൽകുന്നു.


പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു പൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ് ഉദ്ധരിക്കാൻ എന്ത് വിവരമാണ് വേണ്ടത്?
പോളിമർ ഗ്രേഡും ഫോർമുലയും, പൈപ്പ് സ്റ്റാൻഡേർഡ്, പൂർണ്ണ വലുപ്പവും മതിൽ ശ്രേണിയും, ടാർഗെറ്റ് ഔട്ട്പുട്ടും ലൈൻ വേഗതയും, എക്സ്ട്രൂഡർ തരം, മെൽറ്റ് ഇൻലെറ്റ്, ഫ്ലേഞ്ച് ഡ്രോയിംഗ്, ഹീറ്റർ വോൾട്ടേജ്, സെൻസർ ആവശ്യകതകൾ, ഡൗൺസ്ട്രീം കാലിബ്രേഷൻ വിശദാംശങ്ങൾ, തിരഞ്ഞെടുത്ത മാറ്റ ഭാഗങ്ങൾ, സ്വീകാര്യത പ്ലാൻ എന്നിവ അയയ്ക്കുക. നിലവിലെ കണക്ഷൻ്റെ ഫോട്ടോകളും അളന്ന ഡ്രോയിംഗുകളും മാറ്റിസ്ഥാപിക്കുന്ന പ്രോജക്റ്റുകൾക്ക് ഉപയോഗപ്രദമാണ്.
ഒരു പൈപ്പ് ഡൈ ഹെഡ് പിവിസി, പിഇ, പിപിആർ എന്നിവ പ്രവർത്തിപ്പിക്കാൻ കഴിയുമോ?
ഇടുങ്ങിയ നിർവചിക്കപ്പെട്ട പ്രോജക്റ്റിൽ ഒരു പങ്കിട്ട ബാഹ്യ ബോഡി സാങ്കേതികമായി സാധ്യമായേക്കാം, എന്നാൽ PVC, PE, PPR എന്നിവ ഒരേ ഫ്ലോ, തെർമൽ അല്ലെങ്കിൽ സൈസിംഗ് അവസ്ഥകൾ സൃഷ്ടിക്കുന്നില്ല. ഞങ്ങൾ ആദ്യം സമ്പൂർണ്ണ ഫോർമുലേഷൻ, ഔട്ട്പുട്ട്, സൈസ് റേഞ്ച്, ഫ്ലോ-പാത്ത് ആവശ്യകതകൾ, ക്ലീനിംഗ് രീതി എന്നിവ താരതമ്യം ചെയ്യുന്നു. പ്രത്യേക ഉപകരണമോ പ്രത്യേക തലയോ സുരക്ഷിതമായ ഉൽപ്പാദന തിരഞ്ഞെടുപ്പായിരിക്കും.
പൈപ്പ് ഡൈ വ്യാസം അവസാന പൈപ്പ് വ്യാസത്തിന് തുല്യമാണോ?
സാധാരണയായി ഇല്ല. ഡൈ വിട്ടതിനുശേഷം ചൂടുള്ള ട്യൂബ് മാറുന്നു, കാരണം ഉരുകുന്നത് വീർക്കുകയും താഴേക്ക് വരുകയും കാലിബ്രേറ്ററിലേക്ക് പ്രവേശിക്കുകയും തണുക്കുകയും ചെയ്യുന്നു. നാമമാത്രമായ പൈപ്പ് വലുപ്പത്തിൽ നിന്ന് നേരിട്ട് പകർത്തുന്നതിനുപകരം മെറ്റീരിയൽ, ഔട്ട്പുട്ട്, ലൈൻ വേഗത, വാക്വം സൈസിംഗ്, കൂളിംഗ് സിസ്റ്റം എന്നിവ ഉപയോഗിച്ച് ആവശ്യമായ ഡൈ, മാൻഡ്രൽ അളവുകൾ രൂപകൽപ്പന ചെയ്തിരിക്കണം.
ഡൈ ഹെഡ് മാത്രം പൈപ്പിൻ്റെ ഭിത്തിയുടെ കനവും അണ്ഡവും ഉറപ്പുനൽകുമോ?
നമ്പർ. ഡൈ ഹെഡ് വാർഷിക മെൽറ്റ് ഡിസ്ട്രിബ്യൂഷൻ സ്ഥാപിക്കുന്നു, എന്നാൽ അവസാന ഭിത്തിയുടെ കനവും അണ്ഡാകാരവും ഉരുകൽ സ്ഥിരത, കേന്ദ്രീകരണം, താപനില ബാലൻസ്, കാലിബ്രേറ്റർ അവസ്ഥ, വാക്വം, കൂളിംഗ്, ഹാൾ-ഓഫ് അലൈൻമെൻ്റ്, ലൈൻ വേഗത എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. സ്വീകാര്യത പൂർണ്ണമായ ഓപ്പറേറ്റിംഗ് ലൈൻ പരിശോധിക്കണം.
ഏത് മെറ്റീരിയലാണ് നൻഹയ്യ എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ്സിന് ഉപയോഗിക്കുന്നത്?
നൻഹയ്യയുടെ ജനറൽ എക്സ്ട്രൂഡർ ഡൈ ഹെഡ് പേജിൽ നൈട്രൈഡിംഗും HV950 മുതൽ HV1000 വരെയുള്ള ഉപരിതല കാഠിന്യവും ഉള്ള 38CrMoAl ലിസ്റ്റ് ചെയ്യുന്നു. സമർപ്പിത പൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡിനെ ഹാർഡ് ചെയ്ത പ്രതലങ്ങളുള്ള അലോയ് സ്റ്റീൽ എന്നാണ് വിവരിക്കുന്നത്. അംഗീകൃത സ്പെസിഫിക്കേഷനിൽ റെസിൻ, അഡിറ്റീവുകൾ, ക്ലീനിംഗ് രീതി എന്നിവയ്ക്കായി അന്തിമ മെറ്റീരിയൽ, ചൂട് ചികിത്സ, നനഞ്ഞ ഉപരിതല ആവശ്യകതകൾ എന്നിവ സ്ഥിരീകരിക്കണം.
പല വലിപ്പത്തിലുള്ള ഇൻസെർട്ടുകളുള്ള ഒരു ഡൈ ഹെഡാണോ അതോ പൂർണ്ണമായ നിരവധി ഹെഡുകളുള്ളതോ ഞാൻ വാങ്ങണമോ?
സൈസ് റേഞ്ച്, ഔട്ട്പുട്ട്, ക്ലീനിംഗ് ദിനചര്യ എന്നിവ അമിതമായ ക്രമീകരണം കൂടാതെ ജോലി കവർ ചെയ്യാൻ ഒരു ശരീരത്തെ അനുവദിക്കുമ്പോൾ മാറ്റ ഭാഗങ്ങൾ ഉപയോഗിക്കുക. ഉൽപ്പന്നങ്ങൾ വ്യാസം, പോളിമർ, ഔട്ട്പുട്ട്, ലെയർ ഘടന അല്ലെങ്കിൽ മാറ്റങ്ങളുടെ ആവൃത്തി എന്നിവയിൽ വലിയ വ്യത്യാസമുണ്ടാകുമ്പോൾ പ്രത്യേക തലകൾക്ക് അർത്ഥമുണ്ടാകും. ടൂളിംഗ് വില മാത്രമല്ല, മൊത്തം മാറ്റ സമയവും ഉൽപ്പാദന അപകടസാധ്യതയും താരതമ്യം ചെയ്യുക.
ഒരു പൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ് എങ്ങനെ സ്വീകരിക്കണം?
ഡ്രോയിംഗ്, മെറ്റീരിയൽ, ട്രീറ്റ്മെൻ്റ്, ഹീറ്റർ, സെൻസർ, ഫ്ലേഞ്ച്, ഫ്ലോ-പാത്ത് പരിശോധനകൾ എന്നിവ ഉപയോഗിച്ച് ആരംഭിക്കുക. തുടർന്ന് നിർദ്ദിഷ്ട പൈപ്പ് വലുപ്പത്തിലും ഔട്ട്പുട്ടിലും ലൈൻ വേഗതയിലും സമ്മതിച്ച പ്രൊഡക്ഷൻ മെറ്റീരിയൽ പ്രവർത്തിപ്പിക്കുക. താപനില, ഉരുകൽ മർദ്ദം, ചുറ്റളവിന് ചുറ്റുമുള്ള മതിൽ റീഡിംഗുകൾ, പുറം വ്യാസം, അണ്ഡാകാരം, ഉപരിതല അവസ്ഥ, നീളത്തിന് പിണ്ഡം, ടാർഗെറ്റ് പൈപ്പ് സ്റ്റാൻഡേർഡിന് ആവശ്യമായ ഏതെങ്കിലും പരിശോധനകൾ എന്നിവ രേഖപ്പെടുത്തുക.
പുറത്തെടുത്ത പൈപ്പ് ഭിത്തിയുടെ ഒരു വശം കട്ടിയാകാൻ കാരണമെന്ത്?
ഡൈ അല്ലെങ്കിൽ മാൻഡ്രൽ തെറ്റായി കേന്ദ്രീകരിക്കൽ, ചുറ്റളവിൽ താപനില അസന്തുലിതാവസ്ഥ, അസമമായ ഉരുകൽ ഒഴുക്ക്, നിക്ഷേപങ്ങൾ അല്ലെങ്കിൽ ഒഴുക്ക് പാതയിലെ കേടുപാടുകൾ, അസ്ഥിരമായ എക്സ്ട്രൂഡർ ഔട്ട്പുട്ട്, കാലിബ്രേറ്റർ തെറ്റായ അലൈൻമെൻ്റ്, അസമമായ വാക്വം അല്ലെങ്കിൽ കൂളിംഗ്, ഹാൾ-ഓഫ് തെറ്റായ അലൈൻമെൻ്റ് എന്നിവ സാധ്യമായ കാരണങ്ങളിൽ ഉൾപ്പെടുന്നു. ഡൗൺസ്ട്രീം പ്രശ്നം മറയ്ക്കാൻ സെൻ്ററിംഗ് ബോൾട്ടുകൾ ഉപയോഗിക്കുന്നതിന് മുമ്പ് ട്രെൻഡ് പരിശോധിക്കുക.
നൻഹയ്യയുടെ നിലവിലെ ഉൽപ്പന്നം, ഉപകരണങ്ങൾ, സേവന വിവരങ്ങൾ എന്നിവയിൽ നിന്ന് തയ്യാറാക്കിയ സാങ്കേതിക ഉള്ളടക്കം, ഔദ്യോഗിക ഐഎസ്ഒ പൈപ്പ് സ്റ്റാൻഡേർഡ് പേജുകൾ മാത്രം പിന്തുണയ്ക്കുന്നു. അന്തിമ ഡൈ ജ്യാമിതി, മെറ്റീരിയൽ, ചികിത്സ, അളവുകൾ, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ എന്നിവ അംഗീകൃത പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ നിർവചിച്ചിരിക്കുന്നു.