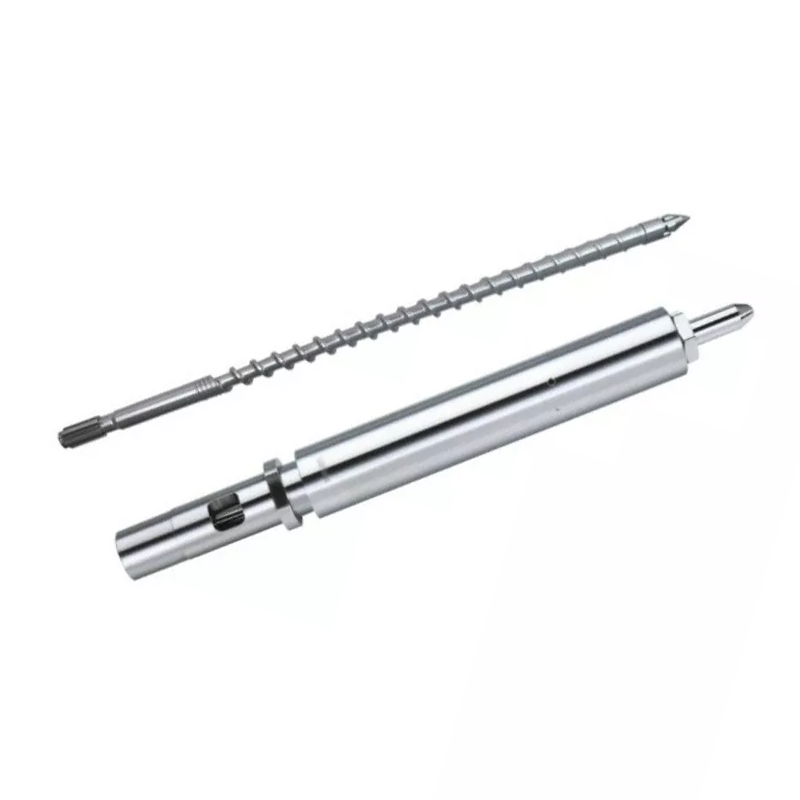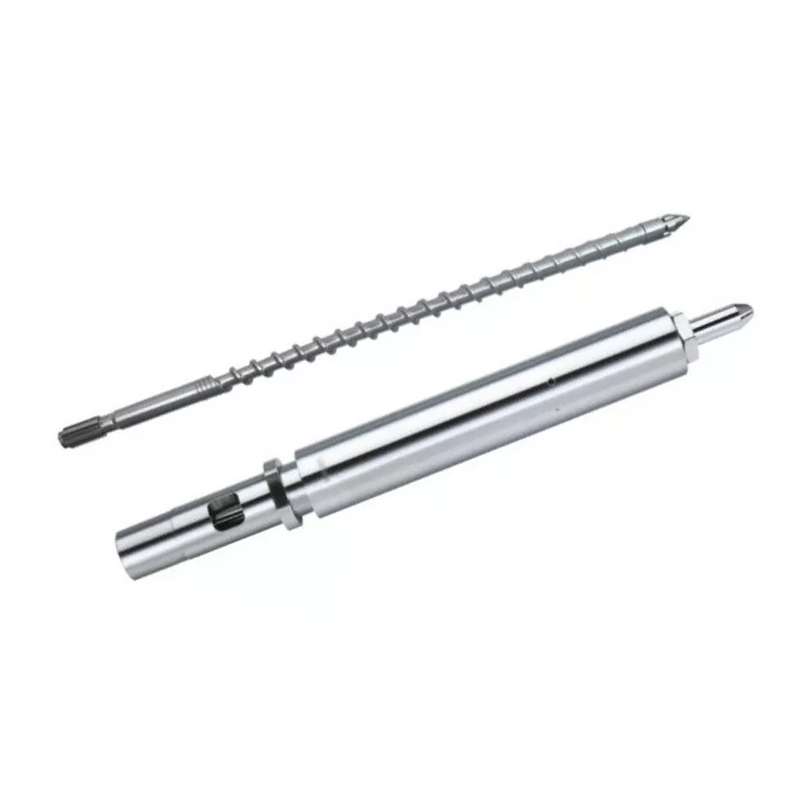
ഒരു സ്ക്രൂ ടിപ്പ് ഒരു സ്പെയർ പാർട്ട് പോലെ കൈകാര്യം ചെയ്യാൻ പര്യാപ്തമാണ്, എന്നിട്ടും ഓരോ ഷോട്ടും ഒരേ അളവിലുള്ള ഉരുകലിൽ ആണോ എന്ന് തീരുമാനിക്കാൻ പര്യാപ്തമാണ്. ത്രെഡ് ചെയ്ത മെറ്റൽ പോയിൻ്റായിട്ടല്ല, പൊരുത്തപ്പെടുന്ന ഫ്ലോ ആയും സീലിംഗ് അസംബ്ലിയായും ഇത് വാങ്ങുക.


പെട്ടെന്നുള്ള ഉത്തരം
നാല് കാര്യങ്ങൾ ഉപയോഗിച്ച് ഒരു ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ടിപ്പ് തിരഞ്ഞെടുക്കുക: നോൺ-റിട്ടേൺ വാൽവ് ഡിസൈൻ, കൃത്യമായ സ്ക്രൂയും ബാരലും ഇൻ്റർഫേസ്, പ്രോസസ്സ് ചെയ്ത റെസിൻ, ഫില്ലർ, നിലവിലുള്ള അസംബ്ലിയുടെ വെയർ പാറ്റേൺ. പതിപ്പുകൾ, മുൻ അറ്റകുറ്റപ്പണികൾ അല്ലെങ്കിൽ നിലവാരമില്ലാത്ത സ്ക്രൂകൾ നിലനിൽക്കുമ്പോൾ മെഷീൻ മോഡൽ മാത്രം മതിയാകില്ല.
ഒരു റീപ്ലേസ്മെൻ്റ് ഓർഡറിനായി, യഥാർത്ഥ ഡ്രോയിംഗ് ലഭ്യമാകുമ്പോൾ അയയ്ക്കുക, തുടർന്ന് ത്രെഡ്, ഷോൾഡർ, ടിപ്പ് നീളം, റിംഗ് ട്രാവൽ, സീറ്റ്, പുറം വ്യാസം എന്നിവ പരിശോധിച്ച് യഥാർത്ഥ മെഷീന് നേരെയുള്ള ഭാഗങ്ങൾ ഉരുക്കുക. ഒരു നല്ല ഉദ്ധരണി ആരംഭിക്കുന്നത് ജ്യാമിതിയിൽ നിന്നാണ്. മെറ്റീരിയലും ഉപരിതല ചികിത്സയും അടുത്തതായി വരുന്നു.
സ്ക്രൂ ടിപ്പ് നിയന്ത്രണങ്ങൾ രണ്ട് ദിശകളിലേക്കും ഒഴുകുന്നു
സ്ക്രൂ വീണ്ടെടുക്കൽ സമയത്ത്, നോൺ-റിട്ടേൺ വാൽവ് തുറക്കുകയും ഉരുകിയ പോളിമർ സ്ക്രൂവിൻ്റെ മുൻഭാഗത്തേക്ക് കടക്കാൻ അനുവദിക്കുകയും ചെയ്യുന്നു. കുത്തിവയ്പ്പിൻ്റെ തുടക്കത്തിൽ, അത് അടയുന്നു, അതിനാൽ സ്ക്രൂവിൻ്റെ ചലനവും മർദ്ദവും സ്ക്രൂവിനൊപ്പം ഉരുകുന്നത് പിന്നിലേക്ക് തള്ളുന്നതിന് പകരം ഷോട്ടിൽ പ്രവർത്തിക്കുന്നു.
അതുകൊണ്ടാണ് സ്ക്രൂ ടിപ്പ്, ചെക്ക് റിംഗ്, സീറ്റ് എന്നിവ അറ്റകുറ്റപ്പണികൾക്ക് മാത്രമല്ല, പ്രക്രിയയുടെ ഭാഗമാണ്.ENGEL-ൻ്റെ നോൺ-റിട്ടേൺ വാൽവ് ട്യൂട്ടോറിയൽഒരേ രണ്ട് ഓപ്പറേറ്റിംഗ് സ്റ്റേറ്റുകൾ വിവരിക്കുകയും ഇൻജക്ഷൻ ആവർത്തനക്ഷമതയിലേക്ക് നേരിട്ട് ക്ലോസിംഗ് സ്വഭാവത്തെ ബന്ധിപ്പിക്കുകയും ചെയ്യുന്നു.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഏറ്റവും ചെലവേറിയ സ്ക്രൂ-ടിപ്പ് തെറ്റ് അപൂർവ്വമായി രണ്ട് മെറ്റീരിയൽ ഗ്രേഡുകൾ തമ്മിലുള്ള വ്യത്യാസമാണ്. ഇത് സ്ക്രൂയിൽ ത്രെഡ് ചെയ്യുന്ന ഒരു ഭാഗമാണ്, പക്ഷേ യാത്ര ചെയ്യുകയോ മുദ്രവെക്കുകയോ ശരിയായി വിന്യസിക്കുകയോ ചെയ്യുന്നില്ല. ഒരു വിജയകരമായ ഫിറ്റ് ടെസ്റ്റ് വിൽപ്പന നാമവിശേഷണങ്ങളുടെ ഒരു നീണ്ട പട്ടികയേക്കാൾ വിലപ്പെട്ടതാണ്.
മോൾഡിംഗ് ഡ്യൂട്ടിക്ക് ചുറ്റുമുള്ള അസംബ്ലി തിരഞ്ഞെടുക്കുക
വീണ്ടെടുക്കൽ സമയത്ത് ശരിയായ ഡിസൈൻ സ്വതന്ത്രമായി തുറക്കണം, കുത്തിവയ്പ്പ് സമയത്ത് പ്രവചനാതീതമായി അടയ്ക്കുകയും ഉരുകൽ പാതയിൽ അമിതമായ നിയന്ത്രണം ഒഴിവാക്കുകയും വേണം. ഇണചേരൽ പ്രതലങ്ങൾക്ക് കേടുപാടുകൾ വരുത്താതെ റെസിനിൻ്റെ ഉരച്ചിലുകളും പശയും നശിപ്പിക്കുന്ന ലോഡും ഇത് അതിജീവിക്കണം.
| വാങ്ങൽ ചോദ്യം | എന്തുകൊണ്ടാണ് ഇത് സ്ക്രൂ ടിപ്പ് മാറ്റുന്നത് | വിതരണക്കാരന് എന്ത് അയയ്ക്കണം |
|---|---|---|
| ഏത് റെസിനാണ് വാർത്തെടുക്കുന്നത്? | വിസ്കോസിറ്റി, ലൂബ്രിസിറ്റി, ഡീഗ്രേഡേഷൻ സെൻസിറ്റിവിറ്റി, കോറഷൻ ഡ്യൂട്ടി എന്നിവ ഫ്ലോ പാസുകൾ, മെറ്റീരിയൽ, ഉപരിതല ചികിത്സ എന്നിവയെ ബാധിക്കുന്നു. | കൃത്യമായ റെസിൻ ഗ്രേഡ്, കളർ സിസ്റ്റം, ഫ്ലേം റിട്ടാർഡൻ്റ്, സാധാരണ പ്രോസസ്സിംഗ് ശ്രേണി. |
| റെസിൻ ഉറപ്പിച്ചതോ നിറച്ചതോ? | ഗ്ലാസ് ഫൈബർ, മിനറൽ ഫില്ലർ, വീണ്ടെടുക്കപ്പെട്ട മലിനീകരണം എന്നിവ മോതിരം, സീറ്റ്, ഉരുകൽ ഭാഗങ്ങൾ എന്നിവയിലെ ഉരച്ചിലുകൾ ത്വരിതപ്പെടുത്തും. | ഫില്ലർ തരം, ഭാരം ശതമാനം, അത് ഉൽപ്പന്നം അനുസരിച്ച് മാറുന്നുണ്ടോ. |
| ഷോട്ട് എത്ര കൃത്യമായിരിക്കണം? | നേർത്ത മതിൽ, മൾട്ടി-കാവിറ്റി, ഇറുകിയ ഭാരമുള്ള ഭാഗങ്ങൾ എന്നിവ വാൽവ് അടയ്ക്കുന്നതിലും ചോർച്ചയിലും ചെറിയ മാറ്റങ്ങൾ വെളിപ്പെടുത്തുന്നു. | ഭാഗം ഭാരം, അറകളുടെ എണ്ണം, ഷോട്ട്-വെയ്റ്റ് ടോളറൻസ്, സമീപകാല ട്രെൻഡ് ഡാറ്റ. |
| ഇപ്പോഴത്തെ വാൽവ് ശൈലി എന്താണ്? | സ്ലൈഡിംഗ് റിംഗ്, ബോൾ-ചെക്ക്, മറ്റ് ഡിസൈനുകൾ എന്നിവയ്ക്ക് വ്യത്യസ്ത ഫ്ലോ ഏരിയകൾ, യാത്ര, ക്ലോസിംഗ് സ്വഭാവം എന്നിവയുണ്ട്. | ഒറിജിനൽ ഭാഗം നമ്പർ, ഡ്രോയിംഗ്, ഫോട്ടോകൾ, പൂർണ്ണമായി നീക്കം ചെയ്ത അസംബ്ലി. |
| മുമ്പ് സ്ക്രൂ മാറ്റിയിട്ടുണ്ടോ? | ഇൻസ്റ്റാൾ ചെയ്ത ത്രെഡ്, ടിപ്പ് നീളം അല്ലെങ്കിൽ സീറ്റ് ജ്യാമിതി എന്നിവ ഒരു മെഷീൻ മോഡലിന് ഇനി തിരിച്ചറിയാനാകില്ല. | മെഷീൻ നെയിംപ്ലേറ്റ് മാത്രമല്ല, നിലവിലെ സ്ക്രൂ ഡ്രോയിംഗും നേരിട്ടുള്ള അളവുകളും. |
| എന്തുകൊണ്ടാണ് ഭാഗം മാറ്റിസ്ഥാപിക്കുന്നത്? | ഒരു തകർന്ന ത്രെഡ്, ദ്രവിച്ച ഒഴുക്ക് പാത, ചോർച്ച വളയം എന്നിവ ഒരേ തിരുത്തൽ പ്രവർത്തനത്തിലേക്ക് വിരൽ ചൂണ്ടുന്നില്ല. | ഫോട്ടോകൾ ധരിക്കുക, ലക്ഷണങ്ങൾ പ്രോസസ്സ് ചെയ്യുക, പരിപാലന ചരിത്രം, പരാജയപ്പെട്ട അളവുകൾ. |
നൻഹയ്യ സ്റ്റാൻഡേർഡ്, കസ്റ്റമൈസ്ഡ് ത്രെഡ് പാറ്റേണുകളും പ്രത്യേക പോളിമറുകൾക്കായി റിവേഴ്സ് ഫ്ലോ ടിപ്പ് ഓപ്ഷനുകളും വാഗ്ദാനം ചെയ്യുന്നു. തിരഞ്ഞെടുത്ത ഭാഗം ഒരു ഉപയോഗിച്ച് പൊരുത്തപ്പെടുത്താംഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂഅല്ലെങ്കിൽ വിശാലതയുടെ ഭാഗമായി വിതരണം ചെയ്യുന്നുഇഞ്ചക്ഷൻ മോൾഡിംഗ്, എക്സ്ട്രൂഷൻ സ്പെയർ പാർട്സ് ശ്രേണി.


അസംബ്ലി നീക്കംചെയ്യുന്നതിന് മുമ്പ് പ്രോസസ്സ് സിഗ്നലുകൾ വായിക്കുക
ഒരു വേരിയബിൾ കുഷ്യൻ, ഡ്രിഫ്റ്റിംഗ് ഷോട്ട് വെയ്റ്റ് അല്ലെങ്കിൽ മോശം ട്രാൻസ്ഫർ ആവർത്തനക്ഷമത എന്നിവ വാൽവ് ചോർച്ചയെ ചൂണ്ടിക്കാണിച്ചേക്കാം, എന്നാൽ അവയൊന്നും തന്നെ അത് തെളിയിക്കുന്നില്ല. റെസിൻ മാറ്റങ്ങൾ, ഫീഡ് അസ്ഥിരത, താപനില നിയന്ത്രണം, ബാരൽ വസ്ത്രങ്ങൾ, ഉരുകുന്നതിലെ വായു, മർദ്ദം ക്രമീകരണങ്ങൾ, പൂപ്പൽ അവസ്ഥകൾ എന്നിവ സമാനമായ ലക്ഷണങ്ങൾ സൃഷ്ടിക്കും.
നോൺ-റിട്ടേൺ വാൽവ്, സ്ക്രൂ, പ്ലാസ്റ്റിസൈസിംഗ് ബാരൽ എന്നിവ പരിശോധിക്കാൻ ENGEL ശുപാർശ ചെയ്യുന്നുഉരുകിയ തലയണ ചാഞ്ചാടുമ്പോൾ. അതേ ട്രബിൾഷൂട്ടിംഗ് മാർഗ്ഗനിർദ്ദേശം, കുഷ്യൻ, ഷോട്ട്-വെയ്റ്റ് വ്യത്യാസം എന്നിവ പ്രോസസ്സ് ക്രമീകരണങ്ങളും ഘടക വസ്ത്രങ്ങളുമായി ബന്ധിപ്പിക്കുന്നു.
| നിരീക്ഷിച്ച സിഗ്നൽ | സാധ്യമായ സ്ക്രൂ-ടിപ്പ് കണക്ഷൻ | ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ് പരിശോധിക്കുക |
|---|---|---|
| ഷോട്ട് മുതൽ ഷോട്ട് വരെ കുഷ്യൻ സ്ഥാനം വ്യത്യാസപ്പെടുന്നു | റിംഗ് മറ്റൊരു പോയിൻ്റിൽ അടയ്ക്കാം അല്ലെങ്കിൽ ഇരിപ്പിന് ശേഷം ചോർന്നേക്കാം. | ട്രെൻഡ് യഥാർത്ഥ സ്ഥാനം, മർദ്ദം, ഷോട്ട് ഭാരം എന്നിവ സ്ഥിരതയുള്ള പ്രക്രിയയ്ക്ക് കീഴിലാണ്. |
| ക്രമീകരണങ്ങൾ സ്ഥിരമായി തുടരുമ്പോൾ ഭാഗം ഭാരം നീങ്ങുന്നു | ബാക്ക്ഫ്ലോ അച്ചിലേക്ക് വിതരണം ചെയ്യുന്ന ഫലപ്രദമായ വോളിയം കുറയ്ക്കും. | തീറ്റ, താപനില, മെറ്റീരിയൽ, പൂപ്പൽ-കുഴി കാരണങ്ങൾ എന്നിവ ഒഴിവാക്കുക. |
| ചെറിയ ഷോട്ടുകൾ ഇടയ്ക്കിടെ ദൃശ്യമാകും | വാൽവ് ആവർത്തിച്ച് മുദ്രയിട്ടേക്കില്ല, പ്രത്യേകിച്ച് വീണ്ടെടുക്കൽ മാറ്റങ്ങൾക്ക് ശേഷം. | ട്രാൻസ്ഫർ പ്രതികരണം താരതമ്യം ചെയ്ത് മെഷീൻ മേക്കറുടെ അംഗീകൃത വാൽവ് ടെസ്റ്റ് പ്രവർത്തിപ്പിക്കുക. |
| വീണ്ടെടുക്കൽ നിയന്ത്രിച്ചിരിക്കുന്നു | കേടായ മോതിരം, നിക്ഷേപം അല്ലെങ്കിൽ വലിപ്പം കുറഞ്ഞ ഫ്ലോ പാത്ത് ഫോർവേഡ് മെൽറ്റ് ഫ്ലോയെ പ്രതിരോധിച്ചേക്കാം. | സ്വതന്ത്രമായ ചലനം, നിക്ഷേപങ്ങൾ, ഗാലിംഗ്, പാസേജ് തടസ്സം എന്നിവ പരിശോധിക്കുക. |
| കറുത്ത പാടുകൾ ഭൗതിക മാറ്റത്തെ പിന്തുടരുന്നു | ചത്ത പാടുകളോ കേടായ പ്രതലങ്ങളോ ഡീഗ്രേഡ് പോളിമർ നിലനിർത്തുകയും പുറത്തുവിടുകയും ചെയ്യാം. | ഫുൾ മെൽറ്റ് പാത്ത്, നോസൽ, സ്ക്രൂ ഫ്രണ്ട്, ക്ലീനിംഗ് നടപടിക്രമം എന്നിവ പരിശോധിക്കുക. |
| മെറ്റാലിക് ശബ്ദം അല്ലെങ്കിൽ മോതിരം പിടിച്ചെടുക്കൽ | ഗാലിംഗ്, രൂപഭേദം, തെറ്റായ ക്രമീകരണം അല്ലെങ്കിൽ വിദേശ വസ്തുക്കൾ എന്നിവ ഉണ്ടായിരിക്കാം. | മെഷീൻ മേക്കറുടെ സുരക്ഷിതമായ അറ്റകുറ്റപ്പണി നടപടിക്രമത്തിന് കീഴിൽ നിർത്തി പരിശോധിക്കുക. |
അസംബ്ലി നീക്കം ചെയ്തുകഴിഞ്ഞാൽ, ചെക്ക് റിംഗിൻ്റെ പുറം വ്യാസം, രണ്ട് അറ്റങ്ങളും, ഇരിപ്പിടത്തിൻ്റെ ഉപരിതലം, ടിപ്പ് ബോഡി, മെൽറ്റ് പാസേജുകൾ, ത്രെഡ് എന്നിവ പരിശോധിക്കുക. എARBURG സാങ്കേതിക ലേഖനംഉരച്ചിലുകൾ, ഒട്ടിപ്പിടിക്കൽ, തുരുമ്പെടുക്കൽ എന്നിവ ധരിക്കാനുള്ള സംവിധാനങ്ങളായി തിരിച്ചറിയുകയും മോതിരത്തിൻ്റെ വ്യാസം, അവസാന മുഖം, സീലിംഗ് സീറ്റ് എന്നിവയിൽ ധരിക്കുന്നത് റിംഗ് ട്രാവൽ, കുഷ്യൻ സ്ഥിരത എന്നിവ മാറ്റാൻ കഴിയുമെന്ന് കാണിക്കുന്നു.
ഭാഗം നിറയുന്നത് വരെ ഹോൾഡിംഗ് പ്രഷർ ചേർത്തുകൊണ്ട് ഒരു ചെക്ക് റിംഗ് നിർണ്ണയിക്കരുത്.ഒരു ക്രമീകരണ മാറ്റത്തിന് ചോർച്ച ശരിയാക്കാതെ തന്നെ മറയ്ക്കാനാകും. ഒരു സ്ഥിരതയുള്ള ബേസ്ലൈൻ ക്യാപ്ചർ ചെയ്യുക, മെഷീൻ മേക്കറുടെ അംഗീകൃത ടെസ്റ്റ് രീതി പിന്തുടരുക, മാറ്റിസ്ഥാപിക്കൽ സ്പെസിഫിക്കേഷൻ മാറ്റുന്നതിന് മുമ്പ് ഹാർഡ്വെയർ പരിശോധിക്കുക.
ഇണചേരൽ ഭാഗങ്ങൾ നല്ലതായിരിക്കുമ്പോൾ മാത്രം ഒരു ഭാഗം മാറ്റിസ്ഥാപിക്കുക
ഇണചേരൽ ടിപ്പും ഇരിപ്പിടവും അംഗീകൃത അളവുകൾക്കുള്ളിൽ നിലനിൽക്കുമ്പോൾ ഒരു ചെക്ക് റിംഗ് മാറ്റിസ്ഥാപിക്കാൻ കഴിയും, സീലിംഗ് പ്രതലങ്ങൾ മികച്ചതാണ്, കൂടാതെ പുതിയ മോതിരത്തിന് അതിൻ്റെ പൂർണ്ണമായ യാത്രയിലൂടെ സ്വതന്ത്രമായി നീങ്ങാൻ കഴിയും. ഇത് കുറഞ്ഞ ചെലവിലുള്ള അറ്റകുറ്റപ്പണിയാണ്, പക്ഷേ പരിശോധന അതിനെ പിന്തുണയ്ക്കുമ്പോൾ മാത്രം.
നിരവധി പ്രതലങ്ങൾ തേയ്മാനം കാണിക്കുമ്പോൾ, ഒരു മോതിരം പിടിച്ചെടുക്കുകയോ മറ്റൊരു ഘടകത്തിന് നേരെ ചിതറുകയോ ചെയ്യുമ്പോൾ, പഴയ ഭാഗങ്ങൾ മെഷീനുകളിലുടനീളം മിശ്രണം ചെയ്യപ്പെടുമ്പോൾ, അല്ലെങ്കിൽ വിശ്വസനീയമായ യഥാർത്ഥ അളവുകൾ അവശേഷിക്കുന്നില്ലെങ്കിൽ, പൊരുത്തപ്പെടുന്ന ടിപ്പ്, മോതിരം, സീറ്റ് എന്നിവ മാറ്റിസ്ഥാപിക്കുക. ഒരു പുതിയ സീലിംഗ് ഭാഗവും രണ്ട് ഇണചേരൽ ഭാഗങ്ങളും സംയോജിപ്പിച്ച് ഒരു പുതിയ ചോർച്ച പാത സൃഷ്ടിക്കാൻ കഴിയും.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ധരിച്ച സാമ്പിൾ തെളിവാണ്, മാസ്റ്റർ ഡ്രോയിംഗ് അല്ല. ദ്രവിച്ച സീറ്റ്, ചുരുക്കിയ മോതിരം അല്ലെങ്കിൽ കേടായ ത്രെഡ് എന്നിവ കൃത്യമായി പകർത്തിയാൽ, പുതിയ ഭാഗത്തിന് വൃത്തിയുള്ള പ്രതലത്തിൽ പഴയ പ്രശ്നം പുനർനിർമ്മിക്കാൻ കഴിയും. ഡ്രോയിംഗ്, ഇണചേരൽ ഘടകങ്ങൾ, ധരിക്കാത്ത റഫറൻസ് പോയിൻ്റുകൾ എന്നിവയിൽ നിന്ന് ഞങ്ങൾ ഉദ്ദേശിച്ച ബന്ധം പുനർനിർമ്മിക്കുന്നു.


നൻഹയ്യ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ടിപ്പ് ഡാറ്റ
ദിനൻഹയ്യ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ടിപ്പ്സ്ക്രൂവിനും നോസൽ-സൈഡ് മെൽറ്റ് പാത്തിനും ഇടയിലുള്ള ഇൻ്റർഫേസായിട്ടാണ് നിർമ്മിച്ചിരിക്കുന്നത്. വ്യത്യസ്ത സ്ക്രൂ വ്യാസങ്ങൾക്കും ഇഞ്ചക്ഷൻ മെഷീൻ ബ്രാൻഡുകൾക്കും ഇത് ലഭ്യമാണ്, ഇഷ്ടാനുസൃത ത്രെഡുകളും മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള ഘടക ജ്യാമിതിയും.
| സ്പെസിഫിക്കേഷൻ | നൻഹയ്യ ഉൽപ്പന്ന ഡാറ്റ | വാങ്ങൽ പ്രസക്തി |
|---|---|---|
| അടിസ്ഥാന മെറ്റീരിയൽ | D2 | ഉദ്ധരണിയിലും പരിശോധനാ രേഖകളിലും യഥാർത്ഥ മെറ്റീരിയൽ രേഖപ്പെടുത്തുക. |
| കാഠിന്യം | HRC45-62 | തിരഞ്ഞെടുത്ത മൂല്യം ചൂട് ചികിത്സ, വസ്ത്രം ഡ്യൂട്ടി, ഇണചേരൽ വസ്തുക്കൾ എന്നിവയുമായി പൊരുത്തപ്പെടണം. |
| നേരേ | 0.02 മിമി/മീ | സ്ക്രൂ-ഫ്രണ്ട് ഇൻ്റർഫേസിൽ ജ്യാമിതിയും വിന്യാസവും പ്രധാനമാണ്. |
| കവചിത മുഖം | ബൈമെറ്റാലിക് | തുറന്ന പ്രവർത്തന പ്രതലങ്ങളിൽ വസ്ത്രം-പ്രതിരോധശേഷിയുള്ള ഓപ്ഷൻ നൽകുന്നു. |
| ഗ്ലാസ്-ഫൈബർ കോൺഫിഗറേഷനുകൾ | 30% / 60% | RFQ-ൽ യഥാർത്ഥ ഗ്ലാസ്-ഫൈബർ ശതമാനവും റെസിൻ ഗ്രേഡും പ്രസ്താവിക്കുക. |
| ഭാഗം ഭാരം | 1 കി.ഗ്രാം | ഉൽപ്പന്ന പേജ് റഫറൻസ് മൂല്യം; അന്തിമ ഭാരം അംഗീകൃത ജ്യാമിതിയെ പിന്തുടരുന്നു. |
| നിർമ്മാണ റൂട്ട് | CNC മെഷീനിംഗ്, ചൂട് ചികിത്സ, കൃത്യമായ പോളിഷിംഗ് | ഈ പ്രവർത്തനങ്ങൾ ഫോം, ഉപരിതല അവസ്ഥ, ഫിനിഷ്ഡ് ഫിറ്റ് എന്നിവ നിയന്ത്രിക്കുന്നു. |
| സ്റ്റാൻഡേർഡ് ആപ്ലിക്കേഷനുകൾ | PE, PP, ABS, PVC തെർമോപ്ലാസ്റ്റിക് മോൾഡിംഗ് | അഡിറ്റീവുകൾ, കളറൻ്റുകൾ, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, ഫില്ലർ ഡാറ്റ എന്നിവയും അയയ്ക്കുക. |
സമ്പൂർണ പ്ലാസ്റ്റിക്കിംഗ് യൂണിറ്റിനായി, നൻഹയ്യയും നിർമ്മിക്കുന്നുമ്യൂട്ടൻ്റ് ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂകൾ, ക്രമാനുഗതമായ കുത്തിവയ്പ്പ് മോൾഡിംഗ് സ്ക്രൂകൾഒപ്പം പൊരുത്തപ്പെടുന്ന പകരം ബാരലുകളും. തൊട്ടടുത്തുള്ളഇഞ്ചക്ഷൻ നോസൽചോർച്ച, വിന്യാസം അല്ലെങ്കിൽ മെൽറ്റ്-ഫ്ലോ പ്രശ്നങ്ങൾ സ്ക്രൂ ടിപ്പിനുമപ്പുറം വ്യാപിക്കുമ്പോൾ അതേ സമയം അവലോകനം ചെയ്യാം.
ഭാഗം അനുയോജ്യമാണോ എന്ന് തീരുമാനിക്കുന്ന അളവുകൾ
ഒരു മെഷീൻ നിർമ്മാതാവിനും മോഡലിനും തിരയൽ ചുരുക്കാൻ കഴിയും, പക്ഷേ അതിന് ഒരു ഡ്രോയിംഗ് മാറ്റിസ്ഥാപിക്കാൻ കഴിയില്ല. മാതൃകാ കുടുംബങ്ങൾ നിരവധി ഇഞ്ചക്ഷൻ-യൂണിറ്റ് വലുപ്പങ്ങൾ ഉപയോഗിച്ചേക്കാം, കൂടാതെ ഒരു മെഷീൻ ഇതിനകം തന്നെ അതിൻ്റെ യഥാർത്ഥ ബിൽഡിൽ നിന്ന് വ്യത്യസ്തമായ ഒരു റീപ്ലേസ്മെൻ്റ് സ്ക്രൂ വഹിക്കാനിടയുണ്ട്.
- ഇൻസ്റ്റാൾ ചെയ്ത സ്ക്രൂ തിരിച്ചറിയുക.മെഷീൻ മേക്കർ, മോഡൽ, ഇഞ്ചക്ഷൻ-യൂണിറ്റ് പദവി, സ്ക്രൂ വ്യാസം, സീരിയൽ വിവരങ്ങൾ, മുമ്പത്തെ ഏതെങ്കിലും സ്ക്രൂ മാറ്റിസ്ഥാപിക്കൽ എന്നിവ രേഖപ്പെടുത്തുക.
- ത്രെഡ് പൂർണ്ണമായും നിർവ്വചിക്കുക.വലുതും ചെറുതുമായ വ്യാസം, പിച്ച്, ത്രെഡ് ദിശ, ത്രെഡ് നീളം, ആരംഭ സ്ഥാനം, ആശ്വാസം, തോളിൽ സ്ഥാനം എന്നിവ ഉൾപ്പെടുത്തുക.
- അക്ഷീയ സ്റ്റാക്ക് അളക്കുക.മൊത്തത്തിലുള്ള ടിപ്പ് നീളം, മോതിരം നീളം, സീറ്റിൻ്റെ നീളം, റിംഗ് യാത്ര, ക്ലോസിംഗ് സ്ഥാനം നിയന്ത്രിക്കുന്ന എല്ലാ തോളും എന്നിവ രേഖപ്പെടുത്തുക.
- റേഡിയൽ ഇൻ്റർഫേസുകൾ അളക്കുക.ടിപ്പ് ബോഡി വ്യാസം, മോതിരം പുറത്തും അകത്തും വ്യാസം, സീറ്റ് വ്യാസം, ബാരൽ ബോർ റഫറൻസ്, ആവശ്യമായ വർക്കിംഗ് ക്ലിയറൻസ് എന്നിവ രേഖപ്പെടുത്തുക.
- ഉരുകിയ പാത മാപ്പ് ചെയ്യുക.ഫ്ലൂട്ട് എണ്ണം, പാസേജ് വീതി, പാസേജ് ഡെപ്ത്, മൂക്ക് പ്രൊഫൈൽ, ഒഴുക്കിനെയോ വൃത്തിയാക്കുന്നതിനെയോ ബാധിക്കുന്ന ഏതെങ്കിലും ആരം എന്നിവ കാണിക്കുക.
- സീലിംഗ് അടയാളപ്പെടുത്തുക, ഉപരിതലങ്ങൾ ധരിക്കുക.അടയ്ക്കുമ്പോൾ ഏതൊക്കെ മുഖങ്ങളാണ് കോൺടാക്റ്റ് ചെയ്യുന്നതെന്നും ധരിക്കാത്ത റഫറൻസുകളിൽ നിന്ന് ഏത് അളവുകളാണ് അളക്കുന്നതെന്നും തിരിച്ചറിയുക.
ഒരു സഹിഷ്ണുതയ്ക്കുള്ളിൽ അനിശ്ചിതത്വം മറയ്ക്കരുത്.പഴയ പ്രതലമാണ് ധരിച്ചിരിക്കുന്നതെങ്കിൽ, അളന്ന മൂല്യത്തെ യഥാർത്ഥ തേയ്മാനം എന്ന് ലേബൽ ചെയ്യുക. നിർദ്ദിഷ്ട പൂർത്തിയായ അളവ് പ്രത്യേകം സൂക്ഷിക്കുക. കേടുപാടുകളുടെ കൃത്യമായ പകർപ്പ് അംഗീകരിക്കുന്നതിന് പകരം ഭാഗം ശരിയാക്കാൻ ആ വ്യത്യാസം എഞ്ചിനീയറിംഗിനെ അനുവദിക്കുന്നു.
ഉൽപ്പാദനത്തിൽ പ്രവേശിക്കുന്നതിന് മുമ്പ് മാറ്റിസ്ഥാപിക്കുന്നത് പരിശോധിക്കുക
അസംബ്ലി ചൂടും സമ്മർദ്ദവും നേരിടുന്നതിന് മുമ്പ് ഇൻകമിംഗ് പരിശോധന ഐഡൻ്റിറ്റി, അളവുകൾ, ചലനം എന്നിവ പരിശോധിക്കണം. അംഗീകൃത ഡ്രോയിംഗ്, മെറ്റീരിയൽ റെക്കോർഡ്, പരിശോധന ഫലം എന്നിവ ഒരേ ഭാഗ നമ്പറിൽ സൂക്ഷിക്കുക.
- പാർട്ട് നമ്പറും ഡ്രോയിംഗ് റിവിഷനും വാങ്ങൽ ഓർഡറുമായി പൊരുത്തപ്പെടുന്നു
- മെറ്റീരിയൽ, ഹീറ്റ്-ട്രീറ്റ്മെൻ്റ് റെക്കോർഡുകൾ ഉദ്ധരണിയുമായി പൊരുത്തപ്പെടുന്നു
- നിർണ്ണായക വ്യാസങ്ങളും അച്ചുതണ്ട നീളവും ഡ്രോയിംഗ് ടോളറൻസിനിലാണ്
- ത്രെഡ് ഗേജുകൾ അല്ലെങ്കിൽ ഇണചേരൽ പരിശോധനകൾ കണക്ഷൻ സ്ഥിരീകരിക്കുന്നു
- ദൃശ്യമായ കുലുക്കമോ പിടിച്ചെടുക്കലോ ഇല്ലാതെ മോതിരം സ്വതന്ത്രമായി സഞ്ചരിക്കുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക
- റിംഗും സീറ്റും ഉദ്ദേശിച്ച സീലിംഗ് പ്രതലങ്ങളുമായി ബന്ധപ്പെടുക
- ഉരുകിയ ഭാഗങ്ങൾ വൃത്തിയുള്ളതും മിനുസമാർന്നതും ബർറുകളില്ലാത്തതുമാണ്
- മിനുക്കിയ പ്രതലങ്ങൾ കൈകാര്യം ചെയ്യുന്നതിനുള്ള കേടുപാടുകളോ കോട്ടിംഗ് വൈകല്യങ്ങളോ കാണിക്കുന്നില്ല
- അസംബ്ലി ദിശയും ഘടക ക്രമവും രേഖപ്പെടുത്തുന്നു
- ഇൻസ്റ്റാളേഷന് ശേഷം ബേസ്ലൈൻ ഷോട്ട് ഭാരവും കുഷ്യനും രേഖപ്പെടുത്തുന്നു
ഇൻസ്റ്റാളേഷന് ശേഷം, ഒരു അംഗീകൃത സ്റ്റാർട്ടപ്പ് നടപടിക്രമം ഉപയോഗിക്കുകയും നിലനിർത്തിയ ബേസ്ലൈനുമായി പ്രക്രിയ താരതമ്യം ചെയ്യുകയും ചെയ്യുക. ഒരു പുതിയ നുറുങ്ങ് വീണ്ടെടുക്കൽ, ഡീകംപ്രഷൻ പ്രതികരണം അല്ലെങ്കിൽ വാൽവ് ക്ലോസിംഗ് സ്വഭാവം എന്നിവ മാറ്റിയേക്കാം, അതിനാൽ എല്ലാ പഴയ ക്രമീകരണവും സ്പർശിക്കാതെ തുടരണമെന്ന് കരുതരുത്.
എന്താണ് ഫാക്ടറി നിയന്ത്രിക്കേണ്ടത്
ഭാഗങ്ങൾ തമ്മിലുള്ള ബന്ധത്തിൽ നിന്നാണ് സ്ക്രൂ-ടിപ്പ് ഗുണനിലവാരം വരുന്നത്. ത്രെഡ് കോൺസെൻട്രിസിറ്റി, ഷോൾഡർ പൊസിഷൻ, റിംഗ് ട്രാവൽ, സീലിംഗ്-ഫേസ് ജ്യാമിതി, ഫ്ലോ-പാത്ത് ഫിനിഷ്, ഹീറ്റ് ട്രീറ്റ്മെൻ്റ് അവസ്ഥ എന്നിവ ഒരുമിച്ച് പ്രവർത്തിക്കണം. ആകർഷണീയമായ ഒരു കാഠിന്യം സംഖ്യയ്ക്ക് തെറ്റായ സ്റ്റാക്ക് നീളത്തിനോ പരുക്കൻ സീലിംഗ് പ്രതലത്തിനോ നഷ്ടപരിഹാരം നൽകാൻ കഴിയില്ല.
നൻഹയ്യയുടേത്ഉൽപ്പാദന ഉപകരണങ്ങൾ0.1 മില്ലീമീറ്ററോ അതിൽ താഴെയോ ഫീഡ് പിശകുള്ള CNC സോകൾ, 6 മീറ്റർ വരെ വർക്ക്പീസുകൾക്കുള്ള CNC ലാത്തുകൾ, 0.02 mm പൊസിഷനിംഗ് കൃത്യതയുള്ള ഡ്രില്ലിംഗ്, മില്ലിംഗ് ഉപകരണങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു. ക്രമരഹിതമായ ഫ്ലൈറ്റുകൾക്കും പ്രത്യേക ഫ്ലേഞ്ച് ഘടനകൾക്കും അഞ്ച്-ആക്സിസ് മെഷീനിംഗ് ഉപയോഗിക്കുന്നു.

വാങ്ങുന്നവരെ സംബന്ധിച്ചിടത്തോളം, ഒരു വിതരണക്കാരന് ഒരു മെഷീൻ ടൂൾ ഉണ്ടോ എന്നതല്ല പ്രായോഗിക ചോദ്യം. ഡ്രോയിംഗ് എങ്ങനെ അവലോകനം ചെയ്യുന്നു, ഏത് അളവുകൾ പരിശോധിക്കുന്നു, മെറ്റീരിയലും ചൂട് ചികിത്സയും എങ്ങനെ കണ്ടെത്തും, പൂർത്തിയായ റിംഗ് ചലനം എങ്ങനെ പരിശോധിക്കുന്നു എന്ന് ചോദിക്കുക. നൻഹയ്യ അതിലൂടെ പ്രീ-സെയിൽസ് ഡ്രോയിംഗ് അവലോകനവും സാങ്കേതിക പിന്തുണയും നൽകുന്നുസേവന സംഘം.
മാറ്റിസ്ഥാപിക്കുന്ന സ്ക്രൂ ടിപ്പിനുള്ള RFQ ചെക്ക്ലിസ്റ്റ്
ഭാഗിക സന്ദേശങ്ങളുടെ ഒരു പരമ്പരയ്ക്ക് പകരം വ്യക്തമായ ഒരു പാക്കേജ് അയയ്ക്കുക. ജോലി ഒരു സ്റ്റാൻഡേർഡ് റീപ്ലേസ്മെൻ്റാണോ, റിവേഴ്സ് എഞ്ചിനിയറിംഗ് ഘടകമാണോ അല്ലെങ്കിൽ പുനർരൂപകൽപ്പനയാണോ എന്ന് തീരുമാനിക്കാൻ ഇനിപ്പറയുന്ന വിവരങ്ങൾ വിതരണക്കാരനെ അനുവദിക്കുന്നു.
- മെഷീൻ മേക്കർ, മോഡൽ, സീരിയൽ നമ്പർ, ഇഞ്ചക്ഷൻ-യൂണിറ്റ് വലുപ്പം
- ഇൻസ്റ്റാൾ ചെയ്ത സ്ക്രൂ വ്യാസവും സ്ക്രൂ ഡ്രോയിംഗും
- ഒറിജിനൽ സ്ക്രൂ-ടിപ്പ് പാർട്ട് നമ്പറും ഡ്രോയിംഗ് റിവിഷനും
- ക്രമത്തിൽ സൂക്ഷിച്ചിരിക്കുന്ന ഭാഗങ്ങൾ ഉപയോഗിച്ച് പഴയ അസംബ്ലി പൂർത്തിയാക്കുക
- ഫ്രണ്ട്, സൈഡ്, ത്രെഡ്, സീലിംഗ് മുഖങ്ങളിൽ നിന്നുള്ള ഫോട്ടോകൾ
- ത്രെഡ്, തോളിൽ, മോതിരം, സീറ്റ്, പാസേജ് അളവുകൾ
- റെസിൻ ഗ്രേഡ്, ഫില്ലർ തരം, ഫില്ലർ ശതമാനം
- കളറൻ്റ്, റീസൈക്കിൾ ചെയ്ത ഉള്ളടക്കം, നശിപ്പിക്കുന്ന അഡിറ്റീവുകൾ
- സാധാരണ ഉരുകൽ താപനിലയും ഷോട്ട് വലുപ്പവും
- ഭാഗത്തിൻ്റെ ഭാരം, അറകളുടെ എണ്ണം, അംഗീകൃത വ്യതിയാനം
- നീക്കം ചെയ്യുന്നതിനുമുമ്പ് കുഷ്യൻ, കൈമാറ്റം, വീണ്ടെടുക്കൽ പ്രവണത
- നിരീക്ഷിച്ച വസ്ത്രം, പരാജയ മോഡ്, ആവശ്യമായ അളവ്
ഡ്രോയിംഗ് കാണാനില്ലെങ്കിൽ, അളന്ന എല്ലാ ഉപരിതലവും അടയാളപ്പെടുത്തുകയും മെഷർമെൻ്റ് സെറ്റപ്പിൻ്റെ ഫോട്ടോ എടുക്കുകയും ചെയ്യുക. പുറത്തേക്കുള്ള ഒരു വ്യാസം പോലും അയയ്ക്കരുത്, ത്രെഡ്, സീറ്റ്, യാത്ര എന്നിവ അനുമാനിക്കാൻ ഫാക്ടറിയോട് ആവശ്യപ്പെടരുത്.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ടിപ്പ് എന്താണ് ചെയ്യുന്നത്?
സ്ക്രൂ ടിപ്പ് അസംബ്ലി ഒരു നോൺ-റിട്ടേൺ വാൽവ് വഹിക്കുന്നു. സ്ക്രൂ റിക്കവറി സമയത്ത് ഇത് തുറക്കുന്നു, അതിനാൽ ഉരുകുന്നത് സ്ക്രൂവിന് മുന്നിലേക്ക് നീങ്ങും, തുടർന്ന് ബാക്ക്ഫ്ലോ പരിമിതപ്പെടുത്തുന്നതിനും അച്ചിലേക്ക് മർദ്ദം കൈമാറുന്നതിനും കുത്തിവയ്പ്പ് സമയത്ത് അടയ്ക്കുന്നു.
ചെക്ക് റിംഗ് അല്ലെങ്കിൽ സ്ക്രൂ ടിപ്പിൻ്റെ അടയാളങ്ങൾ എന്തൊക്കെയാണ്?
വേരിയബിൾ മെൽറ്റ് കുഷ്യൻ, പൊരുത്തമില്ലാത്ത ഷോട്ട് ഭാരം, മോശം മർദ്ദം ആവർത്തനക്ഷമത, മറ്റ് കാരണങ്ങൾ ഒഴിവാക്കിയതിന് ശേഷമുള്ള ഷോർട്ട് ഷോട്ടുകൾ, ദൈർഘ്യമേറിയതോ കുറഞ്ഞതോ ആയ സ്ഥിരതയുള്ള ട്രാൻസ്ഫർ പ്രതികരണം എന്നിവ സാധാരണ പ്രോസസ്സ് സിഗ്നലുകളിൽ ഉൾപ്പെടുന്നു. നിയന്ത്രിത ലീക്ക് ടെസ്റ്റും ഡൈമൻഷണൽ പരിശോധനയും ഉപയോഗിച്ച് വസ്ത്രം സ്ഥിരീകരിക്കുക.
മെഷീൻ മോഡൽ ഉപയോഗിച്ച് മാത്രം എനിക്ക് പകരം സ്ക്രൂ ടിപ്പ് ഓർഡർ ചെയ്യാൻ കഴിയുമോ?
മെഷീൻ മേക്കറും മോഡലും ഉപയോഗപ്രദമായ ആരംഭ പോയിൻ്റുകളാണ്, എന്നാൽ വിശ്വസനീയമായ റീപ്ലേസ്മെൻ്റ് ഓർഡറിൽ സ്ക്രൂ വ്യാസം, ത്രെഡ്, ഷോൾഡർ അളവുകൾ, ടിപ്പ് നീളം, ചെക്ക് റിംഗ്, സീറ്റ് അളവുകൾ, ഫ്ലോ പാത്ത്, റെസിൻ, ഫില്ലർ ഉള്ളടക്കം, ഡ്രോയിംഗ്, വ്യക്തമായ ഫോട്ടോകൾ എന്നിവയും ഉൾപ്പെടുത്തണം.
ഞാൻ ചെക്ക് റിംഗ് അല്ലെങ്കിൽ പൂർണ്ണമായ സ്ക്രൂ ടിപ്പ് അസംബ്ലി മാത്രം മാറ്റിസ്ഥാപിക്കണോ?
ഇണചേരൽ നുറുങ്ങ്, ഇരിപ്പിടം, ത്രെഡ് എന്നിവ അംഗീകൃത അളവുകളിലും ഉപരിതല അവസ്ഥയിലും നിലനിൽക്കുമ്പോൾ ധരിക്കുന്ന ഘടകം മാത്രം മാറ്റിസ്ഥാപിക്കുക. നിരവധി സീലിംഗ് പ്രതലങ്ങൾ ധരിക്കുമ്പോൾ, അളവുകൾ അനിശ്ചിതത്വത്തിലാകുമ്പോൾ, അല്ലെങ്കിൽ പഴയതും പുതിയതും ഇടകലർന്ന ഭാഗങ്ങൾക്ക് വിശ്വസനീയമായ ചലനവും സീലിംഗും സൃഷ്ടിക്കാൻ കഴിയാതെ വരുമ്പോൾ പൊരുത്തപ്പെടുന്ന അസംബ്ലി മാറ്റിസ്ഥാപിക്കുക.
ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ നുറുങ്ങുകൾക്ക് ഏത് മെറ്റീരിയലാണ് നൻഹയ്യ ഉപയോഗിക്കുന്നത്?
HRC45-62, 0.02 mm/m സ്ട്രെയ്റ്റ്നെസ്, ഒരു ബൈമെറ്റാലിക് കവചിത-മുഖം ഓപ്ഷൻ എന്നിവയുടെ പ്രസിദ്ധീകരിച്ച കാഠിന്യം ശ്രേണിയുള്ള D2 ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ നുറുങ്ങുകൾ നൻഹയ്യ വാഗ്ദാനം ചെയ്യുന്നു. അവസാന കോൺഫിഗറേഷൻ റെസിൻ, ഫില്ലർ, മെഷീൻ ഇൻ്റർഫേസ്, വെയർ ഡ്യൂട്ടി എന്നിവയുമായി പൊരുത്തപ്പെടുന്നു.
കഠിനമായ സ്ക്രൂ നുറുങ്ങ് എല്ലായ്പ്പോഴും കൂടുതൽ കാലം നിലനിൽക്കുമോ?
ഇല്ല. കാഠിന്യം വസ്ത്ര പ്രകടനത്തിൻ്റെ ഒരു ഭാഗം മാത്രമാണ്. അലോയ് കെമിസ്ട്രി, ഹീറ്റ് ട്രീറ്റ്മെൻ്റ്, കോറഷൻ റെസിസ്റ്റൻസ്, ഇണചേരൽ മെറ്റീരിയലുകൾ, ഉപരിതല ഫിനിഷ്, വിന്യാസം, ക്ലിയറൻസ്, പ്രോസസ്സ് ചെയ്ത റെസിൻ എന്നിവയെല്ലാം സേവന ജീവിതത്തെ ബാധിക്കുന്നു.
ഒരു സ്ക്രൂ ടിപ്പ് ഉദ്ധരണിക്കായി ഞാൻ നൻഹയ്യയെ എന്താണ് അയയ്ക്കേണ്ടത്?
മെഷീൻ മേക്കറും മോഡലും, സ്ക്രൂ വ്യാസം, റെസിൻ, ഫില്ലർ ശതമാനം, ഒറിജിനൽ ഭാഗം നമ്പർ അല്ലെങ്കിൽ ഡ്രോയിംഗ്, പൂർണ്ണ ഇണചേരൽ അളവുകൾ, നിരവധി കോണുകളിൽ നിന്നുള്ള ഫോട്ടോകൾ, വെയർ ലക്ഷണങ്ങൾ, ഷോട്ട്-വെയ്റ്റ് ട്രെൻഡ്, ആവശ്യമായ അളവ് എന്നിവ അയയ്ക്കുക.
വാണിജ്യപരമായ വെളിപ്പെടുത്തൽ: ഈ ഗൈഡിൽ ലിങ്ക് ചെയ്തിരിക്കുന്ന ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ നുറുങ്ങുകളും അനുബന്ധ ഘടകങ്ങളും നൻഹയ്യ നിർമ്മിക്കുന്നു. മെഷീൻ മേക്കറുടെ സുരക്ഷാ നടപടിക്രമങ്ങളും അംഗീകൃത പ്രോജക്റ്റ് ഡ്രോയിംഗും ഉപയോഗിച്ച് സാങ്കേതിക ശുപാർശകൾ പ്രയോഗിക്കണം.