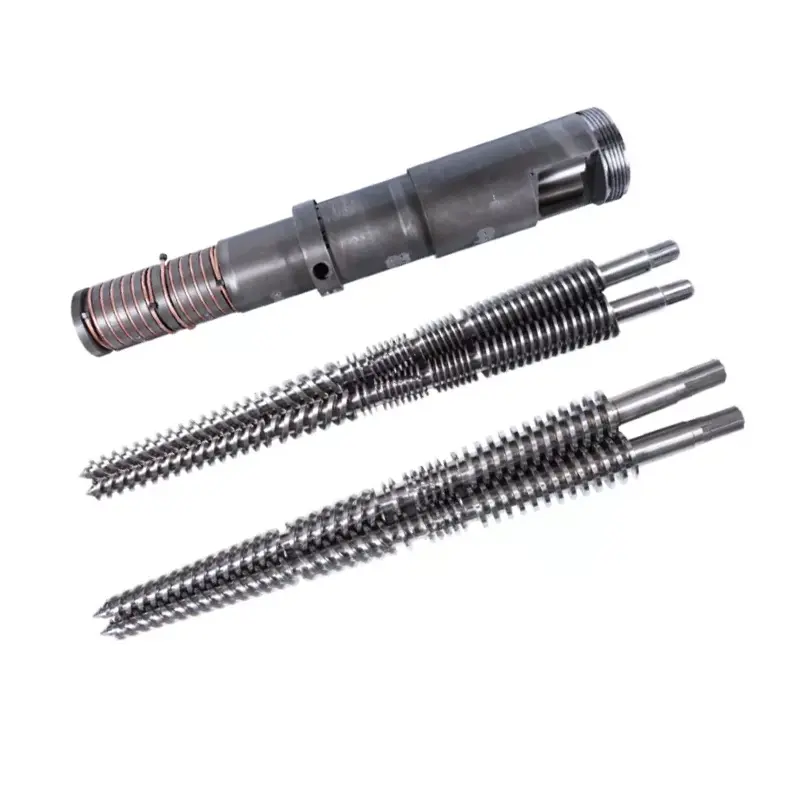
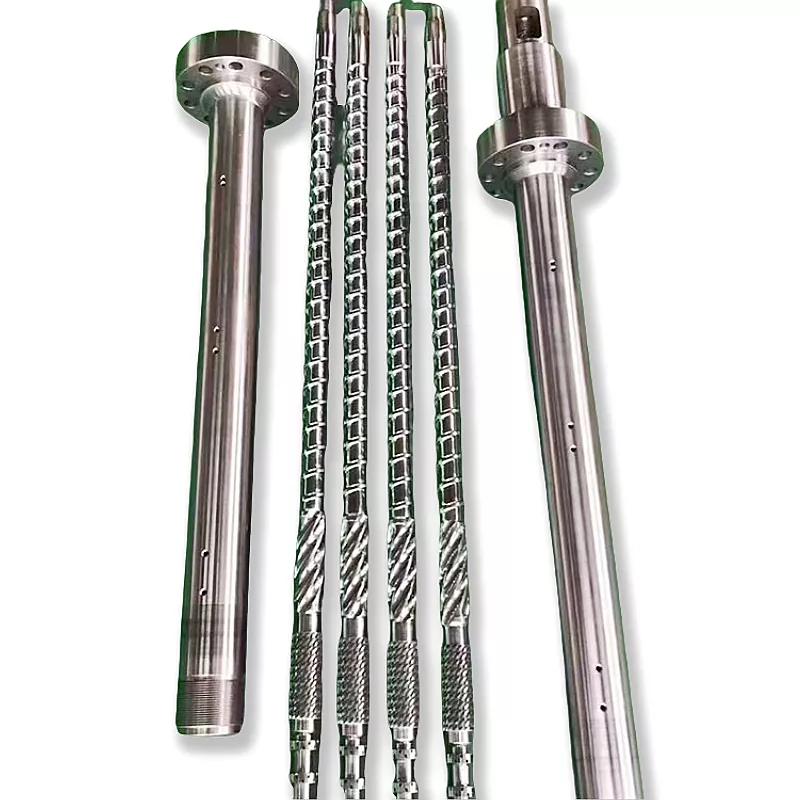
പുതിയ ഭാഗം മെഷീനിൽ എത്തുന്നതുവരെ ഒരു ബാരൽ ഫ്ലേഞ്ച് ലളിതമായി കാണപ്പെടുന്നു. അപ്പോൾ രജിസ്റ്ററിൽ ഒരു ചെറിയ പിശക്, ബോൾട്ട് സർക്കിൾ, സീലിംഗ് ഫെയ്സ് അല്ലെങ്കിൽ മെൽറ്റ് പാസേജ് ഇൻസ്റ്റലേഷൻ നിർത്താം. പഴയ സാമ്പിൾ, മെഷീൻ ഇൻ്റർഫേസ്, ഓപ്പറേറ്റിംഗ് ഡ്യൂട്ടി എന്നിവ എങ്ങനെ നിയന്ത്രിത ഫ്ലേഞ്ച് സ്പെസിഫിക്കേഷനാക്കി മാറ്റാമെന്ന് ഈ ഗൈഡ് പർച്ചേസിംഗ്, മെയിൻ്റനൻസ് ടീമുകളെ കാണിക്കുന്നു.



പെട്ടെന്നുള്ള ഉത്തരം
ഒരു വാങ്ങാൻഎക്സ്ട്രൂഡർ ബാരൽ ഫ്ലേഞ്ച്, ബോർ, പുറം വ്യാസം, കനം, ലൊക്കേഷൻ രജിസ്റ്റർ, ബോൾട്ട് പാറ്റേൺ, സീലിംഗ് മുഖം, മെറ്റീരിയൽ, ഉപരിതല ചികിത്സ, ഇണചേരൽ ഭാഗങ്ങൾ എന്നിവ തിരിച്ചറിയുന്ന ഒരു നിയന്ത്രിത ഡ്രോയിംഗ് അയയ്ക്കുക. യഥാർത്ഥ താപനിലയും മർദ്ദവും, എക്സ്ട്രൂഡർ അല്ലെങ്കിൽ ഡൈ-ഹെഡ് മോഡൽ, അളവ്, പരിശോധന ആവശ്യകതകൾ എന്നിവ ചേർക്കുക.
"ANSI," "DIN," "JIS" അല്ലെങ്കിൽ "PN16" എന്നീ വാക്കുകളിൽ നിന്ന് മാത്രം ഒരു കസ്റ്റം മെഷീൻ ഫ്ലേഞ്ച് ഓർഡർ ചെയ്യരുത്. സമ്പൂർണ്ണ സ്റ്റാൻഡേർഡ് പദവിയും സേവന അടിസ്ഥാനവും പ്രസ്താവിക്കുമ്പോൾ മാത്രമേ ആ റഫറൻസുകൾക്ക് ഒരു സാധാരണ പൈപ്പ് ഫ്ലേഞ്ച് നിർവചിക്കാൻ കഴിയൂ. ഒരു എക്സ്ട്രൂഡർ കണക്ഷന് സാധാരണയായി അതിൻ്റേതായ ഇൻ്റർഫേസ് ഡ്രോയിംഗ് ആവശ്യമാണ്, ഒരു വശം അംഗീകൃത ഫ്ലേഞ്ച് പാറ്റേൺ പിന്തുടരുമ്പോൾ പോലും.
ഏത് തരത്തിലുള്ള ഫ്ലേഞ്ചാണ് നിങ്ങൾ വാങ്ങുന്നതെന്ന് ആദ്യം തിരിച്ചറിയുക
മൂന്ന് വ്യത്യസ്ത ഘടകങ്ങളെ എല്ലാം ഒരു ഫ്ലേഞ്ച് എന്ന് വിളിക്കുമ്പോൾ പലപ്പോഴും സംഭരണ പിശകുകൾ ആരംഭിക്കുന്നു. ഒരു സാധാരണ പൈപ്പ് ഫ്ലേഞ്ച്, ഒരു ഇഷ്ടാനുസൃത എക്സ്ട്രൂഡർ ബാരൽ ഫ്ലേഞ്ച്, ട്രാൻസിഷൻ അഡാപ്റ്റർ എന്നിവ ഒരു ഫോട്ടോയിൽ സമാനമായി കാണാനാകും. അവ ഒരേ രീതിയിൽ വ്യക്തമാക്കിയിട്ടില്ല.
| ഘടകം | എന്താണ് അതിനെ നിർവചിക്കുന്നത് | പ്രധാന സംഭരണ റിസ്ക് |
|---|---|---|
| സാധാരണ പൈപ്പ് ഫ്ലേഞ്ച് | കൃത്യമായ സ്റ്റാൻഡേർഡ്, പതിപ്പ്, നാമമാത്ര വലുപ്പം, ക്ലാസ് അല്ലെങ്കിൽ പിഎൻ, അഭിമുഖീകരിക്കൽ, മെറ്റീരിയൽ, ബോർ, കണക്ഷൻ തരം | "DIN flange" പോലെയുള്ള ഒരു ചെറിയ ലേബൽ ഒന്നിലധികം ഡൈമൻഷണൽ, റേറ്റിംഗ് സിസ്റ്റങ്ങളെ സൂചിപ്പിക്കാൻ കഴിയും |
| ഇഷ്ടാനുസൃത എക്സ്ട്രൂഡർ ബാരൽ ഫ്ലേഞ്ച് | നിയന്ത്രിത മെഷീൻ ഡ്രോയിംഗ്, ഇണചേരൽ ബാരൽ അല്ലെങ്കിൽ അഡാപ്റ്റർ, രജിസ്റ്റർ, ബോൾട്ട് പാറ്റേൺ, മെൽറ്റ് ബോർ, സീലിംഗ് ഫീച്ചർ, സർവീസ് ഡ്യൂട്ടി | ഇഷ്ടാനുസൃത ലൊക്കേഷനും ഫ്ലോ സവിശേഷതകളും ഉള്ള ഒരു മെഷിനറി ഇൻ്റർഫേസിനായി പൈപ്പ്-ഫ്ലേഞ്ച് ടേബിൾ ഉപയോഗിക്കുന്നു |
| ഡൈ-ഹെഡ് അഡാപ്റ്റർ ഫ്ലേഞ്ച് | രണ്ട് ഇൻ്റർഫേസുകളും ഇൻ്റേണൽ മെൽറ്റ് ട്രാൻസിഷൻ, ഓറിയൻ്റേഷൻ, സപ്പോർട്ട്, സെൻസർ അല്ലെങ്കിൽ സ്ക്രീൻ-പാക്ക് ആവശ്യകതകളും | രണ്ട് അറ്റങ്ങളും വെവ്വേറെ യോജിക്കുന്നു, എന്നാൽ കൂട്ടിച്ചേർത്ത ഫ്ലോ പാത്ത്, സെൻ്റർലൈൻ അല്ലെങ്കിൽ ബോൾട്ട് ഓറിയൻ്റേഷൻ അങ്ങനെയല്ല |
നൻഹയ്യയുടെ കറൻ്റ്ബാരൽ ഫ്ലേഞ്ച് ശ്രേണിഫ്ലേഞ്ച് കണക്ഷനുകളും ഇഷ്ടാനുസൃതമാക്കാവുന്ന പോർട്ട് വലുപ്പങ്ങളുമുള്ള വൃത്താകൃതിയിലുള്ള സ്റ്റീൽ ഫ്ലേഞ്ചുകൾ കവർ ചെയ്യുന്നു. പ്ലാസ്റ്റിക്, കെമിക്കൽ, ഗ്രാനുലേഷൻ, മെഷിനറി ആപ്ലിക്കേഷനുകൾ എന്നിവയ്ക്കായി പൂർണ്ണമായും ഇഷ്ടാനുസൃതമാക്കിയ അളവുകൾക്കൊപ്പം ANSI, DIN, JIS പാറ്റേണുകൾ ലഭ്യമാണ്.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:സ്റ്റാൻഡേർഡ് നാമം ഒരു സാങ്കേതിക സംഭാഷണം ആരംഭിക്കുന്നു; അത് ഡ്രോയിംഗ് പൂർത്തിയാക്കുന്നില്ല. ആ ഭാഗം എവിടെയാണ് ഇരിക്കുന്നത്, എന്താണ് അത് സ്ഥാപിക്കുന്നത്, എന്താണ് മുദ്രയിടുന്നത്, അതിലൂടെ എന്താണ് കടന്നുപോകുന്നത് എന്ന് ഞങ്ങൾ ആദ്യം ചോദിക്കുന്നു. ആ പ്രവർത്തനങ്ങൾ വ്യക്തമാകുമ്പോൾ, ശരിയായ അളവുകൾ നിയന്ത്രിക്കുന്നത് വളരെ എളുപ്പമാകും.


ഫ്ലേഞ്ച് അനുയോജ്യമാണോ എന്ന് തീരുമാനിക്കുന്ന അളവുകൾ
ഉപയോഗപ്രദമായ ഒരു ഡ്രോയിംഗ് വലുപ്പത്തെ പ്രവർത്തനത്തിൽ നിന്ന് വേർതിരിക്കുന്നു. ബോൾട്ട് ദ്വാരങ്ങൾ ക്ലാമ്പ് ഫോഴ്സ് സൃഷ്ടിക്കുന്നു, രജിസ്റ്റർ ഭാഗങ്ങൾ കണ്ടെത്തുന്നു, മുഖം മുദ്ര വഹിക്കുന്നു, ബോർ ഉരുകുന്നത് അല്ലെങ്കിൽ പ്രോസസ്സ് മീഡിയം വഹിക്കുന്നു. ഒരു ഫീച്ചറിനോട് മറ്റൊന്നിന് നഷ്ടപരിഹാരം നൽകാൻ ആവശ്യപ്പെടുന്നത് ബുദ്ധിമുട്ടുള്ള അസംബ്ലിയും അനിശ്ചിതത്വമുള്ള സീലിംഗും സൃഷ്ടിക്കുന്നു.
| ഡ്രോയിംഗ് സവിശേഷത | എന്തുകൊണ്ട് അത് പ്രധാനമാണ് | വാങ്ങുന്നയാൾ എന്താണ് പറയേണ്ടത് |
|---|---|---|
| പുറം വ്യാസം | ഹീറ്ററുകൾ, ഗാർഡുകൾ അല്ലെങ്കിൽ പിന്തുണകൾ എന്നിവയ്ക്ക് സമീപം എൻവലപ്പ്, ടൂൾ ആക്സസ്, ക്ലിയറൻസ് എന്നിവ നിയന്ത്രിക്കുന്നു | നാമമാത്ര വലുപ്പം, സഹിഷ്ണുത, ഏതെങ്കിലും നിയന്ത്രിത മേഖല |
| സെൻട്രൽ ബോർ അല്ലെങ്കിൽ മെൽറ്റ് പാസേജ് | ഫ്ലോ തുടർച്ചയും സംയുക്തത്തിലെ ആന്തരിക ഘട്ടവും നിയന്ത്രിക്കുന്നു | വ്യാസം, സഹിഷ്ണുത, പരിവർത്തന ആകൃതി, ദിശ, ഉപരിതല ആവശ്യകത |
| മൊത്തത്തിലുള്ളതും പ്രാദേശികവുമായ കനം | ബോൾട്ട് ഇടപഴകൽ, കാഠിന്യം, വിന്യാസം, കൂട്ടിച്ചേർത്ത നീളം എന്നിവയെ ബാധിക്കുന്നു | ഡേറ്റം മുഖങ്ങൾ, കനം, കൌണ്ടർബോറുകൾ, ഹബ് നീളം |
| രജിസ്റ്റർ അല്ലെങ്കിൽ സ്പിഗോട്ട് കണ്ടെത്തുന്നു | ബോൾട്ട്-ഹോൾ ക്ലിയറൻസിനെ ആശ്രയിക്കുന്നതിനുപകരം കേന്ദ്രീകൃത അസംബ്ലി സ്ഥാപിക്കുന്നു | ആണോ പെണ്ണോ ഫീച്ചർ, വ്യാസം, ആഴം, ഫിറ്റ്, ലീഡ്-ഇൻ |
| ബോൾട്ട് പാറ്റേൺ | ക്ലാമ്പിംഗ് കണക്ഷൻ നൽകുകയും കോണീയ ഓറിയൻ്റേഷൻ പരിഹരിക്കുകയും ചെയ്യുന്നു | അളവ്, പിച്ച്-വൃത്തത്തിൻ്റെ വ്യാസം, ദ്വാരത്തിൻ്റെ വലിപ്പം, ത്രെഡ്, ആഴം, കോണീയ ഡാറ്റ |
| സീൽ ചെയ്യുന്ന മുഖം | ഒരു ഗാസ്കട്ട്, റിംഗ്, ഗ്രോവ് അല്ലെങ്കിൽ മെറ്റൽ ഫെയ്സ് എന്നിവ ഉപയോഗിച്ച് ഉദ്ദേശിച്ച കോൺടാക്റ്റ് സൃഷ്ടിക്കുന്നു | അഭിമുഖീകരിക്കുന്ന തരം, അളവുകൾ, ഫിനിഷ്, സീൽ സ്പെസിഫിക്കേഷൻ, അനുവദനീയമായ കേടുപാടുകൾ |
| ജ്യാമിതീയ നിയന്ത്രണങ്ങൾ | ബോർ, രജിസ്ട്രേഷൻ, സീൽ ചെയ്യുന്ന മുഖം എന്നിവ കൃത്യമായി ബന്ധപ്പെട്ടിരിക്കുന്നു | ഡാറ്റയും കൂടാതെ ആവശ്യമായ പരന്നത, ലംബത, സ്ഥാനം, ഏകാഗ്രത അല്ലെങ്കിൽ റണ്ണൗട്ട് |
| ഓറിയൻ്റേഷൻ സവിശേഷതകൾ | ഹീറ്ററുകൾ, സെൻസർ പോർട്ടുകൾ, കീവേകൾ, ഗാർഡുകൾ അല്ലെങ്കിൽ അസമമായ ഇണചേരൽ ഭാഗങ്ങൾ വിന്യസിക്കുക | ഒരു അവ്യക്തമായ ഡാറ്റയിൽ നിന്നുള്ള ക്ലോക്കിംഗ് ആംഗിൾ |
ഐഎസ്ഒ 286-1 സിലിണ്ടർ ഫീച്ചറുകളും അടിസ്ഥാന-ഹോൾ, ബേസിക്-ഷാഫ്റ്റ് ആശയങ്ങളും ഉൾപ്പെടെ, ലീനിയർ-സൈസ് ടോളറൻസുകൾക്കും ഫിറ്റുകൾക്കുമായി ഒരു അന്താരാഷ്ട്ര സംവിധാനം നൽകുന്നു. ഐഎസ്ഒ 1101 ഫോം, ഓറിയൻ്റേഷൻ, ലൊക്കേഷൻ, റൺഔട്ട് നിയന്ത്രണങ്ങൾ എന്നിവയ്ക്കുള്ള ചിഹ്ന ഭാഷ നൽകുന്നു. ഈ മാനദണ്ഡങ്ങൾ ആവശ്യകത പ്രകടിപ്പിക്കാൻ സഹായിക്കുന്നു, പക്ഷേ ഡിസൈനർ ഇപ്പോഴും പ്രവർത്തനപരമായ ഡാറ്റയും അനുവദനീയമായ മൂല്യങ്ങളും തിരഞ്ഞെടുക്കണം.
ബോൾട്ട്-ഹോൾ ക്ലിയറൻസ് ഒരു ലൊക്കേഷൻ സംവിധാനമല്ല.കണക്റ്റുചെയ്ത ഡൈ ഹെഡോ അഡാപ്റ്ററോ ബാരൽ ബോറുമായി കേന്ദ്രീകൃതമാണെങ്കിൽ, ഒരു രജിസ്റ്ററോ മറ്റൊരു നിയന്ത്രിത ലൊക്കേറ്റിംഗ് സവിശേഷതയോ നിർവ്വചിക്കുക. തെറ്റായി വിന്യസിച്ചിരിക്കുന്ന രണ്ട് ബോറുകൾ ഒന്നിച്ചുനിർത്തുമ്പോൾ ബോൾട്ടുകൾ മുറുകുന്നത് മുഖത്തിനോ സീലിനോ ഫാസ്റ്റനറിനോ കേടുവരുത്തുകയും ദോഷകരമായ ആന്തരിക ഘട്ടം അവശേഷിപ്പിക്കുകയും ചെയ്യും.

ANSI, DIN, JIS, PN എന്നിവ പൂർണ്ണമായ വാങ്ങൽ വിവരണങ്ങളല്ല
നൻഹയ്യ ANSI, DIN, JIS ഓപ്ഷനുകൾ അല്ലെങ്കിൽ ഒരു കസ്റ്റമൈസ്ഡ് സ്റ്റാൻഡേർഡ് വാഗ്ദാനം ചെയ്യുന്നു. സ്ഥാപിതമായ പ്ലാൻ്റ് പൈപ്പിംഗിൽ ഒരു ഫ്ലേഞ്ച് ചേരുമ്പോൾ അല്ലെങ്കിൽ നിലവിലുള്ള പ്രാദേശിക പാറ്റേണുമായി പൊരുത്തപ്പെടുമ്പോൾ ആ ശ്രേണി ഉപയോഗപ്രദമാണ്. ഉദ്ധരണിക്ക് ഇപ്പോഴും കൃത്യമായ ഡോക്യുമെൻ്റ്, പതിപ്പ്, നാമമാത്ര വലുപ്പം, റേറ്റിംഗ്, മുഖം, മെറ്റീരിയൽ എന്നിവയും പ്രോജക്റ്റ് പരിഷ്ക്കരണവും ആവശ്യമാണ്.
ഉദാഹരണത്തിന്, ASME B16.5, NPS 1/2 മുതൽ NPS 24 വരെയുള്ള പൈപ്പ് ഫ്ലേഞ്ചുകൾക്കും ഫ്ലേഞ്ച്ഡ് ഫിറ്റിംഗുകൾക്കും പേരിട്ടിരിക്കുന്നു. അതിൻ്റെ സ്കോപ്പ് മർദ്ദം-താപനില റേറ്റിംഗുകൾ, മെറ്റീരിയലുകൾ, അളവുകൾ, സഹിഷ്ണുതകൾ, അടയാളപ്പെടുത്തൽ, പരിശോധന എന്നിവയെ അഭിസംബോധന ചെയ്യുന്നു. ഇത് അതിൻ്റെ പരിധിയിലുള്ള ഘടകങ്ങൾക്കുള്ള ശക്തമായ ചട്ടക്കൂടാണ്, എന്നാൽ അതിൻ്റെ ശീർഷകം എല്ലാ എക്സ്ട്രൂഡർ കണക്ഷനും ഒരു B16.5 ഫ്ലേഞ്ചാക്കി മാറ്റുന്നില്ല.
പ്രായോഗിക വ്യത്യാസം:ഫ്ലേഞ്ച് ഒരു മർദ്ദം-പൈപ്പിംഗ് അതിർത്തിയുടെ ഭാഗമാണെങ്കിൽ, ബാധകമായ പൈപ്പിംഗ് നിയമങ്ങളും യോഗ്യതയുള്ള എഞ്ചിനീയറിംഗ് അവലോകനവും ഉപയോഗിക്കുക. ഇത് ഒരു ഇഷ്ടാനുസൃത മെഷീൻ ഇൻ്റർഫേസ് ആണെങ്കിൽ, അംഗീകൃത ഉപകരണ ഡ്രോയിംഗും ഓപ്പറേറ്റിംഗ് ഡ്യൂട്ടിയും ഉപയോഗിച്ച് ഇത് നിയന്ത്രിക്കുക. ഇത് രണ്ട് റോളുകളും നിർവഹിക്കുകയാണെങ്കിൽ, വാങ്ങൽ പാക്കേജ് രണ്ട് സെറ്റ് ആവശ്യകതകളും നിറവേറ്റണം.
സ്റ്റാൻഡേർഡ് പാറ്റേൺ
സ്റ്റാൻഡേർഡ് നമ്പർ, വർഷം അല്ലെങ്കിൽ പതിപ്പ്, വലുപ്പം, ക്ലാസ് അല്ലെങ്കിൽ പിഎൻ, അഭിമുഖീകരിക്കുന്ന, മെറ്റീരിയൽ ഗ്രൂപ്പ്, ഇണചേരൽ ഘടകം എന്നിവ പ്രസ്താവിക്കുക. ഏതെങ്കിലും വ്യതിയാനം വ്യക്തമായി ലിസ്റ്റുചെയ്യുക.
ഇഷ്ടാനുസൃത പാറ്റേൺ
ഒപ്പിട്ട ഡ്രോയിംഗ് അതോറിറ്റിയാക്കുക. ഒരു സ്റ്റാൻഡേർഡിലേക്കുള്ള ഒരു റഫറന്സിന് ഇപ്പോഴും തിരഞ്ഞെടുത്ത ത്രെഡുകൾ, ഫിറ്റുകൾ, ചിഹ്നങ്ങൾ അല്ലെങ്കിൽ ടെസ്റ്റ് രീതികൾ നിർവചിക്കാനാകും.
മിക്സഡ് ഇൻ്റർഫേസ്
ഏത് മുഖമാണ് ഒരു സ്റ്റാൻഡേർഡ് പിന്തുടരുന്നതെന്നും ഏത് മുഖമാണ് ഇഷ്ടാനുസൃതമാക്കിയതെന്നും കാണിക്കുക. രണ്ട് അറ്റങ്ങൾ തമ്മിലുള്ള ആന്തരിക സംക്രമണവും കോണീയ ബന്ധവും നിർവ്വചിക്കുക.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:"പഴയ ഫ്ലേഞ്ച് പോലെ തന്നെ" എന്നത് ഉപയോഗപ്രദമായ സന്ദർഭമാണ്, പക്ഷേ അത് പരിശോധിക്കാവുന്ന ആവശ്യമില്ല. ഞങ്ങൾ ഒരു ഡ്രോയിംഗിൽ കൃത്യമായ ഇൻ്റർഫേസ് ഇടുകയും അത് അംഗീകരിക്കാൻ വാങ്ങുന്നയാളോട് ആവശ്യപ്പെടുകയും ചെയ്യുന്നു. ഇത് പ്രൊഡക്ഷൻ, ഇൻസ്പെക്ഷൻ, ഇൻസ്റ്റലേഷൻ ടീമുകൾക്ക് ഒരു അളവ് ചോദ്യം ചെയ്യുമ്പോൾ ഒരേ ഉത്തരം നൽകുന്നു.
പ്രഷർ ക്ലാസ് താപനിലയിൽ നിന്നും മെറ്റീരിയലിൽ നിന്നും വേർതിരിക്കാനാവില്ല
നൻഹയ്യയുടെ ബാരൽ ഫ്ലേഞ്ച് പേജ് PN6, PN10, PN16, PN25, PN40, PN63 എന്നീ ഓപ്ഷനുകൾ പട്ടികപ്പെടുത്തുന്നു. ഒരു സാർവത്രിക പ്രവർത്തന-മർദ്ദ പ്രസ്താവനയായിട്ടല്ല, ലഭ്യമായ സ്പെസിഫിക്കേഷൻ വിഭാഗങ്ങളായി ഇവയെ പരിഗണിക്കുക. ഒരു ഉപയോഗയോഗ്യമായ റേറ്റിംഗ്, ഗവേണിംഗ് സ്റ്റാൻഡേർഡ്, മെറ്റീരിയൽ, താപനില, ജ്യാമിതി, ബോൾട്ടിംഗ്, സീൽ, സിസ്റ്റം ഡിസൈൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ഒരു ഹ്രസ്വ ഫ്ലേഞ്ച് ലേബലിന് വിവരിക്കാൻ കഴിയാത്ത അവസ്ഥകൾ പോളിമർ പ്രോസസ്സിംഗ് ചേർക്കുന്നു. കണക്ഷനിൽ ഹോട്ട് മെൽറ്റ്, ഹീറ്റിംഗ്, കൂളിംഗ് സൈക്കിളുകൾ, മെഷീൻ വൈബ്രേഷൻ, ഡൈ-ഹെഡ് വെയ്റ്റ്, അസംബ്ലി ലോഡുകൾ, ക്ലീനിംഗ് എന്നിവ കണ്ടേക്കാം. സാധാരണവും പരമാവധി വ്യവസ്ഥകളും പ്രസ്താവിക്കുക, എന്നാൽ പതിവ് പ്രക്രിയ ക്രമീകരണങ്ങളിൽ നിന്ന് ഡിസൈൻ വ്യവസ്ഥകൾ വേറിട്ട് സൂക്ഷിക്കുക.
| ഡ്യൂട്ടി ഇൻപുട്ട് | എന്തുകൊണ്ടാണ് നിർമ്മാതാവിന് ഇത് വേണ്ടത് | അറ്റാച്ചുചെയ്യാനുള്ള തെളിവ് |
|---|---|---|
| സാധാരണവും കൂടിയ താപനിലയും | മെറ്റീരിയൽ സ്വഭാവം, മുദ്ര തിരഞ്ഞെടുക്കൽ, താപ ചലനം, റേറ്റിംഗ് അടിസ്ഥാനം എന്നിവയെ ബാധിക്കുന്നു | പ്രോസസ്സ് ഷീറ്റ്, ഹീറ്റർ ക്രമീകരണങ്ങൾ, അളന്ന പ്രവർത്തന ശ്രേണി |
| സാധാരണവും പരമാവധി മർദ്ദവും | ബാധകമായ ഡിസൈൻ രീതിക്ക് കീഴിൽ മെക്കാനിക്കൽ, സീലിംഗ് ഡ്യൂട്ടി നിർവചിക്കുന്നു | ഇൻസ്ട്രുമെൻ്റേഷൻ ശ്രേണി, പ്രവർത്തന രേഖകൾ, ഡിസൈൻ ആവശ്യകതകൾ |
| മർദ്ദം മീഡിയം | ഉരുകിയ പോളിമർ, ഗ്യാസ്, ലിക്വിഡ് അല്ലെങ്കിൽ പ്ലാൻ്റ് പൈപ്പിംഗ് എന്നിവയ്ക്ക് വ്യത്യസ്ത രൂപകൽപ്പനയും ക്ലീനിംഗ് നിയന്ത്രണങ്ങളും ആവശ്യമാണ് | മെറ്റീരിയലിൻ്റെ പേര്, ഫോർമുല, സുരക്ഷാ ഡാറ്റ, പ്രോസസ്സ് ഡയഗ്രം |
| ബാഹ്യ ലോഡ് | കനത്ത ഡൈ ഹെഡ് അല്ലെങ്കിൽ പിന്തുണയ്ക്കാത്ത പൈപ്പിംഗ് ഫ്ലേഞ്ചിൽ ബെൻഡിംഗ് ലോഡ് ചേർക്കും | അസംബ്ലി ഭാരം, ഗുരുത്വാകർഷണ കേന്ദ്രം, പിന്തുണയും ഇൻസ്റ്റാളേഷൻ ഡ്രോയിംഗും |
| താപ ചക്രങ്ങൾ | ആവർത്തിച്ചുള്ള വികാസവും സങ്കോചവും പ്രീലോഡ്, വിന്യാസം, സീലിംഗ് എന്നിവയെ ബാധിക്കും | ആവൃത്തിയും ചൂടാക്കലും തണുപ്പിക്കലും ക്രമം ആരംഭിക്കുകയും നിർത്തുകയും ചെയ്യുക |
| ബാധകമായ കോഡ് അല്ലെങ്കിൽ ഉപഭോക്തൃ നിയമം | കണക്കുകൂട്ടലുകൾ, മെറ്റീരിയൽ റെക്കോർഡുകൾ, അടയാളപ്പെടുത്തൽ, പരിശോധന, അംഗീകാരം എന്നിവയുടെ ഉത്തരവാദിത്തം നിർണ്ണയിക്കുന്നു | കൃത്യമായ ഡോക്യുമെൻ്റ്, പതിപ്പ്, പ്രോജക്റ്റ് സ്പെസിഫിക്കേഷൻ |
ചോർച്ചയ്ക്കുള്ള ഒറ്റമൂലിയായി ഉയർന്ന പിഎൻ നമ്പർ തിരഞ്ഞെടുക്കരുത്.മുഖത്തെ കേടുപാടുകൾ, തെറ്റായ മുദ്ര, വികലമാക്കൽ, മലിനീകരണം, മോശം വിന്യാസം, അനുയോജ്യമല്ലാത്ത ബോൾട്ടിംഗ് അല്ലെങ്കിൽ താപ ചലനം എന്നിവയിൽ നിന്ന് ചോർച്ച ഉണ്ടാകാം. ക്ലാസ് മാറ്റുന്നതിനോ കർശനമാക്കുന്ന രീതിയോ മാറ്റുന്നതിന് മുമ്പ് പരാജയ സംവിധാനം കണ്ടെത്തുക.


യഥാർത്ഥ പരിസ്ഥിതിയ്ക്കായി മെറ്റീരിയലും ഉപരിതല ചികിത്സയും തിരഞ്ഞെടുക്കുക
കാർബൺ സ്റ്റീൽ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, അലോയ് സ്റ്റീൽ എന്നിവയിൽ നിന്ന് ബാരൽ ഫ്ലേഞ്ചുകൾ നൻഹയ്യ നിർമ്മിക്കുന്നു. ലഭ്യമായ ഉപരിതല ചികിത്സകളിൽ സാൻഡ്ബ്ലാസ്റ്റിംഗ്, ഗാൽവാനൈസേഷൻ, നിക്കൽ പ്ലേറ്റിംഗ് എന്നിവ ഉൾപ്പെടുന്നു, കൂടാതെ ഉപഭോക്തൃ ആവശ്യങ്ങൾക്ക് മറ്റ് ചികിത്സകളും ലഭ്യമാണ്. അംഗീകൃത ഡ്രോയിംഗ് ഒരു വിശാലമായ മെറ്റീരിയൽ കുടുംബം മാത്രമല്ല, കൃത്യമായ ഗ്രേഡും ചികിത്സാ സ്കോപ്പും സൂചിപ്പിക്കണം.
| ഓപ്ഷൻ | എന്തുകൊണ്ടാണ് ഒരു വാങ്ങുന്നയാൾ അത് പരിഗണിക്കുന്നത് | അംഗീകാരത്തിന് മുമ്പ് പരിഹരിക്കേണ്ട ചോദ്യങ്ങൾ |
|---|---|---|
| കാർബൺ സ്റ്റീൽ | പരിസ്ഥിതി നിയന്ത്രിക്കപ്പെടുന്ന പൊതു യന്ത്രങ്ങളുടെ ശക്തിയും സാമ്പത്തിക നിർമ്മാണവും | കൃത്യമായ ഗ്രേഡ്, കോറഷൻ പ്രൊട്ടക്ഷൻ, വെൽഡബിലിറ്റി, താപനില അടിസ്ഥാനം, തുറന്ന പ്രതലങ്ങൾ |
| സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ | നിർവചിക്കപ്പെട്ട പ്രക്രിയ പരിതസ്ഥിതിക്ക് വേണ്ടി കോറഷൻ റെസിസ്റ്റൻസ് അല്ലെങ്കിൽ ക്ലീനർ എക്സ്പോസ്ഡ് ഉപരിതലം | കൃത്യമായ ഗ്രേഡ്, കെമിക്കൽ എക്സ്പോഷർ, ഗാലിംഗ് റിസ്ക്, ഇണചേരൽ വസ്തുക്കൾ, ഫാബ്രിക്കേഷൻ റൂട്ട് |
| അലോയ് സ്റ്റീൽ | ഒരു നിർദ്ദിഷ്ട അലോയ്, ട്രീറ്റ്മെൻ്റ് റൂട്ട് ആവശ്യപ്പെടുന്ന മെക്കാനിക്കൽ അല്ലെങ്കിൽ തെർമൽ ഡ്യൂട്ടി | ഗ്രേഡ്, ചൂട് ചികിത്സ, കാഠിന്യം, കാഠിന്യം, യന്ത്രസാമഗ്രി, പരിശോധനാ രേഖകൾ |
| സാൻഡ്ബ്ലാസ്റ്റഡ് ഉപരിതലം | ഉപരിതല തയ്യാറാക്കൽ അല്ലെങ്കിൽ ഒരു നിർദ്ദിഷ്ട ബാഹ്യ ഫിനിഷ് | ഏത് മുഖങ്ങളാണ് ചികിത്സിക്കുന്നത്, ഏത് സൂക്ഷ്മതയോ സീലിംഗ് മുഖങ്ങളോ സംരക്ഷിക്കണം |
| ഗാൽവാനൈസ്ഡ് അല്ലെങ്കിൽ നിക്കൽ പൂശിയ ഉപരിതലം | സമ്മതിച്ച പരിസ്ഥിതിക്ക് അധിക ഉപരിതല സംരക്ഷണം | കോട്ടിംഗ് മെറ്റീരിയൽ, കനം മാനദണ്ഡം, മാസ്ക് ചെയ്ത പ്രദേശങ്ങൾ, ഡൈമൻഷണൽ അലവൻസ്, റിപ്പയർ രീതി |
ഒരു കോട്ടിംഗ് അനുയോജ്യമല്ലാത്ത അടിസ്ഥാന മെറ്റീരിയൽ, ദുർബലമായ ജ്യാമിതി അല്ലെങ്കിൽ കേടായ സീലിംഗ് മുഖം എന്നിവ ശരിയാക്കില്ല. ഡ്രോയിംഗ് മാസ്ക് ചെയ്ത പ്രതലങ്ങളും അന്തിമ അളവുകളും നിർവചിക്കുന്നില്ലെങ്കിൽ, ഇതിന് ക്ലോസ്-ഫിറ്റിംഗ് രജിസ്റ്ററും മാറ്റാനാകും. ടോളറൻസ് ചികിത്സയ്ക്ക് മുമ്പാണോ അതോ അസംബ്ലിക്ക് തയ്യാറായ പൂർത്തിയായ ഭാഗത്തിനാണോ ബാധകമെന്ന് തീരുമാനിക്കുക.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:സംരക്ഷിത ബാഹ്യ മുഖങ്ങളിൽ നിന്ന് ഞങ്ങൾ ജോലി ചെയ്യുന്ന മുഖങ്ങളെ വേർതിരിക്കുന്നു. ഒരു സീൽ ലാൻഡ്, ലൊക്കേറ്റിംഗ് വ്യാസം അല്ലെങ്കിൽ ഇറുകിയ ബോർ ആകസ്മികമായി ഒരു കോട്ടിംഗ് ലഭിക്കാൻ പാടില്ല. ഡ്രോയിംഗിൽ ചികിത്സയുടെ അതിരുകൾ അടയാളപ്പെടുത്തുന്നത് പൂർത്തിയായ ഭാഗങ്ങൾ വന്നതിനുശേഷം അവ പരിഹരിക്കുന്നതിനേക്കാൾ വളരെ സുരക്ഷിതമാണ്.



മാറ്റിസ്ഥാപിക്കുന്ന ബാരൽ ഫ്ലേഞ്ച് എങ്ങനെ അളക്കാം
ഒരു പഴയ ഭാഗം വിലപ്പെട്ട ഭൗതിക തെളിവുകൾ നൽകുന്നു, എന്നാൽ അത് ഇനി ഉദ്ദേശിച്ച ജ്യാമിതിയെ പ്രതിനിധീകരിക്കുന്നില്ല. ഒരു രജിസ്റ്റർ ധരിക്കാൻ കഴിയും, അറ്റകുറ്റപ്പണി സമയത്ത് ഒരു മുഖം സ്കിം ചെയ്യാം, ചൂട് പ്ലേറ്റ് വികലമാക്കാം. ഒറിജിനൽ മെഷീൻ അല്ലെങ്കിൽ അസംബ്ലി ഡ്രോയിംഗ് ലഭ്യമാകുമ്പോൾ മികച്ച ആരംഭ അതോറിറ്റിയായി തുടരുന്നു.
- ഇൻസ്റ്റാൾ ചെയ്ത അസംബ്ലി ഫോട്ടോ എടുക്കുക.ഡിസ്അസംബ്ലിംഗ് ചെയ്യുന്നതിന് മുമ്പ് ഫ്ലോ ദിശ, ഘടക ക്രമം, മധ്യരേഖ, പിന്തുണകൾ, ഹീറ്ററുകൾ, സെൻസറുകൾ, ആക്സസ് എന്നിവ രേഖപ്പെടുത്തുക.
- രണ്ട് ഇണചേരൽ ഘടകങ്ങളും തിരിച്ചറിയുക.ഓരോ മുഖവുമായി ബന്ധിപ്പിച്ചിരിക്കുന്ന ബാരൽ, അഡാപ്റ്റർ, സ്ക്രീൻ ചേഞ്ചർ, കൺഫ്ലൂയൻസ് കോർ, ഗിയർബോക്സ് സൈഡ് ഘടന അല്ലെങ്കിൽ ഡൈ ഹെഡ് എന്നിവ ശ്രദ്ധിക്കുക.
- തെളിവുകൾ മാറ്റാതെ വൃത്തിയാക്കുക.അരികുകൾ വൃത്താകൃതിയിലാക്കാതെയോ പരാജയത്തെ വിശദീകരിക്കുന്ന വസ്ത്ര അടയാളങ്ങൾ മിനുക്കാതെയോ പോളിമറും അയഞ്ഞ മലിനീകരണവും നീക്കം ചെയ്യുക.
- ഡാറ്റകൾ സ്ഥാപിക്കുക.അളവുകൾ രേഖപ്പെടുത്തുന്നതിന് മുമ്പ് പ്രാഥമിക സീലിംഗ് അല്ലെങ്കിൽ മൗണ്ടിംഗ് മുഖം, ബോർ അല്ലെങ്കിൽ രജിസ്റ്റർ അക്ഷം, ഒരു കോണീയ ഫീച്ചർ എന്നിവ തിരഞ്ഞെടുക്കുക.
- ഓരോ ഇൻ്റർഫേസും അളക്കുക.ദ്വാരം, പുറം വ്യാസം, കനം, ഓരോ ഘട്ടവും ആഴവും, ബോൾട്ട് പാറ്റേൺ, ത്രെഡുകൾ, കൗണ്ടർബോറുകൾ, മുഖത്തിൻ്റെ സവിശേഷതകൾ, ഓറിയൻ്റേഷൻ എന്നിവ രേഖപ്പെടുത്തുക.
- ഇണചേരൽ ഭാഗങ്ങൾ അളക്കുക.പകർത്തിയ ഒരു ഫ്ളേഞ്ചിന് പഴയ പിശക് പുനർനിർമ്മിക്കാൻ കഴിയും. യഥാർത്ഥ സ്ത്രീ-പുരുഷ രജിസ്റ്ററുകൾ, ലഭ്യമായ ബോൾട്ട് ഇടപഴകൽ, സീൽ ലൊക്കേഷൻ എന്നിവ പരിശോധിക്കുക.
- പുതിയ ഡ്രോയിംഗിലെ വൈരുദ്ധ്യങ്ങൾ പരിഹരിക്കുക.സാമ്പിൾ, യഥാർത്ഥ ഡ്രോയിംഗ്, ഇണചേരൽ അളവുകൾ എന്നിവ താരതമ്യം ചെയ്യുക, തുടർന്ന് ഉദ്ദേശിച്ച പ്രവർത്തനം പുനഃസ്ഥാപിക്കുന്ന അളവ് അംഗീകരിക്കുക.
ഏറ്റവും കുറഞ്ഞ ഫോട്ടോ സെറ്റ്:ഇൻസ്റ്റാൾ ചെയ്ത ഒരു അവലോകനം, രണ്ട് ഫ്ലേഞ്ച് മുഖങ്ങൾ, ഒരു സൈഡ് വ്യൂ, ബാരൽ അല്ലെങ്കിൽ ഡൈ-ഹെഡ് നെയിംപ്ലേറ്റ്, ഓരോ അടയാളം അല്ലെങ്കിൽ ഭാഗ നമ്പർ, സീൽ, കേടുപാടുകളുടെ അടുത്ത കാഴ്ചകൾ. ഓറിയൻ്റേഷനായി ഭാഗത്തിന് അരികിൽ ഒരു സ്കെയിൽ സ്ഥാപിക്കുക, എന്നാൽ പെർസ്പെക്റ്റീവ് ഫോട്ടോകളിൽ നിന്ന് നിർണായക അളവുകൾ ഒരിക്കലും കണക്കാക്കരുത്.
ഇരട്ട-സ്ക്രൂ അല്ലെങ്കിൽ മൾട്ടി-ഘടക പദ്ധതികൾക്കായി, കോണീയ ഓറിയൻ്റേഷൻ ശ്രദ്ധാപൂർവ്വം പരിശോധിക്കുക. മെൽറ്റ് ഓപ്പണിംഗ്, ഹീറ്റർ ടെർമിനൽ, സെൻസർ പോർട്ട് അല്ലെങ്കിൽ സപ്പോർട്ട് എന്നിവ ഇല്ലാത്തപ്പോൾ ഒരു ബോൾട്ട് പാറ്റേൺ സമമിതി ആയിരിക്കാം. അസംബ്ലിക്ക് ഒരുമിച്ച് ബോൾട്ട് ചെയ്യാനും ഇപ്പോഴും ഉപയോഗശൂന്യമായ സ്ഥാനത്തേക്ക് തിരിക്കാനും കഴിയും.
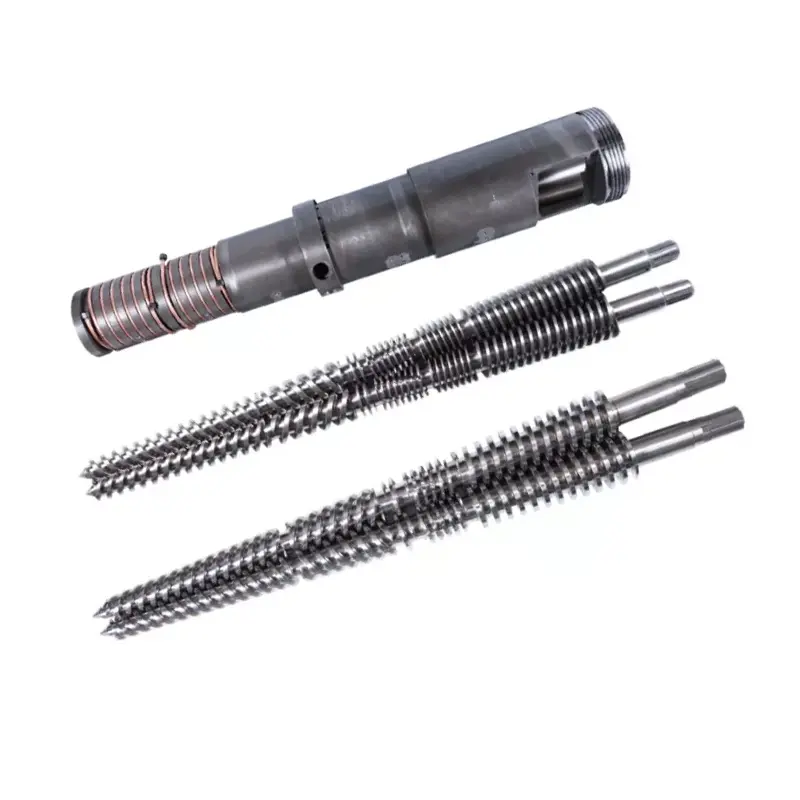
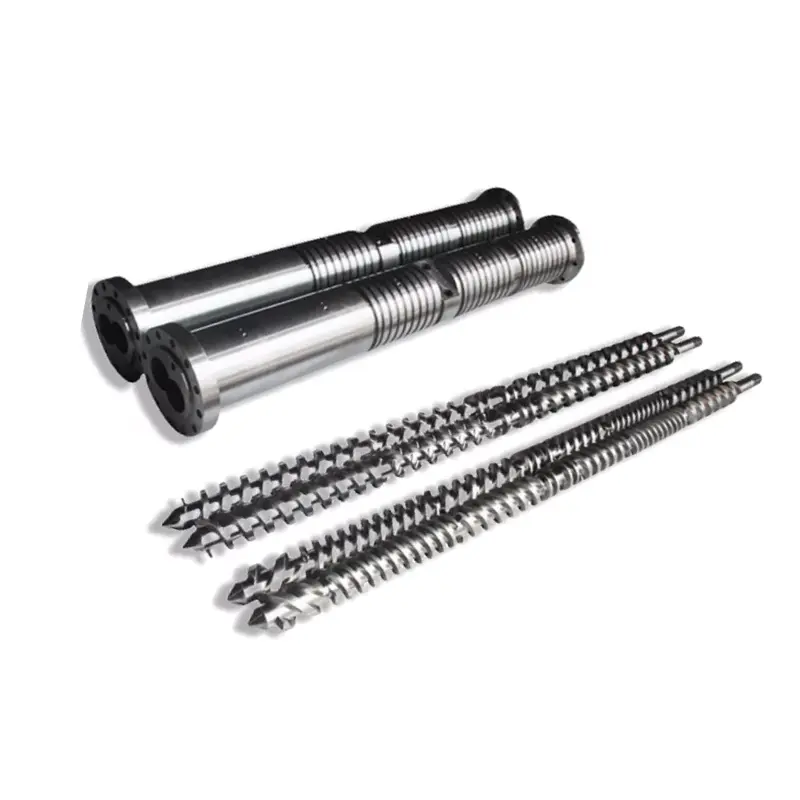
അനുബന്ധ ഉൽപ്പന്ന കുടുംബം പങ്കിടുക, അതുവഴി വിതരണക്കാരൻ സിസ്റ്റം മനസ്സിലാക്കുന്നു. നൻഹയ്യ പിന്തുണയ്ക്കുന്നുഒറ്റ സ്ക്രൂ, സമാന്തര ഇരട്ട സ്ക്രൂഒപ്പംകോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരൽആപ്ലിക്കേഷനുകൾ, പ്ലസ്എക്സ്ട്രൂഡർ സംഗമം കോറുകൾകസ്റ്റമൈസ്ഡ് ഡൈ ഇൻ്റർഫേസുകളും.
മെഷീനിംഗ് ശേഷി ഡ്രോയിംഗിനെ പിന്തുണയ്ക്കുന്നു, പക്ഷേ അത് മാറ്റിസ്ഥാപിക്കുന്നില്ല
നൻഹയ്യയുടേത്ഉൽപ്പാദന ഉപകരണങ്ങൾപേജ് CNC ഡ്രില്ലിംഗും മില്ലിംഗ് പൊസിഷനിംഗ് കൃത്യത 0.02 മില്ലീമീറ്ററും പട്ടികപ്പെടുത്തുന്നു. ക്രമരഹിതമായ സ്ക്രൂ ഫ്ലൈറ്റുകൾക്കും പ്രത്യേക ഫ്ലേഞ്ച് ഘടനകൾക്കും വേണ്ടിയുള്ള അഞ്ച്-ആക്സിസ് മെഷീനിംഗും ഇത് തിരിച്ചറിയുന്നു. സങ്കീർണ്ണമായ ദ്വാര പാറ്റേണുകൾക്കും ഫ്ലേഞ്ച് സവിശേഷതകൾക്കും ഈ കഴിവുകൾ പ്രസക്തമാണ്.
ഒരു മെഷീൻ്റെ പ്രസിദ്ധീകരിച്ച പൊസിഷനിംഗ് ശേഷി സ്വയമേവ പൂർത്തിയായ എല്ലാ ഫ്ലേഞ്ചുകളുടെയും സഹിഷ്ണുതയല്ല. ഡ്രോയിംഗ്, പ്രോസസ്സ് റൂട്ട്, ഫിക്ചറിംഗ്, മെറ്റീരിയൽ അവസ്ഥ, ഹീറ്റ് ട്രീറ്റ്മെൻ്റ് അല്ലെങ്കിൽ കോട്ടിംഗ് സീക്വൻസ്, സമ്മതിച്ച പരിശോധന രീതി എന്നിവയിൽ നിന്നാണ് യഥാർത്ഥ സ്വീകാര്യത.
| നിർമ്മാണ ഘട്ടം | നിയന്ത്രണ ചോദ്യം | ഉപകാരപ്രദമായ വാങ്ങുന്നയാളുടെ റെക്കോർഡ് |
|---|---|---|
| മെറ്റീരിയൽ രസീത് | ഓർഡറിൽ പറഞ്ഞിരിക്കുന്ന കൃത്യമായ ഗ്രേഡും ഫോമും മെറ്റീരിയൽ പൊരുത്തപ്പെടുന്നുണ്ടോ? | കരാറിൽ വ്യക്തമാക്കുമ്പോൾ മെറ്റീരിയൽ സർട്ടിഫിക്കറ്റ് |
| ഡാറ്റം മെഷീനിംഗ് | ഏത് മുഖവും അച്ചുതണ്ടും പിന്നീടുള്ള സവിശേഷതകളെ നിയന്ത്രിക്കും? | വ്യക്തമായ ഡാറ്റ സ്കീം ഉപയോഗിച്ച് ഡ്രോയിംഗ് അംഗീകരിച്ചു |
| ബോർ ആൻഡ് രജിസ്ട്രേഷൻ മെഷീനിംഗ് | ഇണചേരൽ വ്യാസം, ആഴം, ഫിറ്റ് എന്നിവ ശരിയായ ക്രമത്തിലാണോ നിർമ്മിക്കുന്നത്? | നിർണ്ണായക ഇൻ്റർഫേസ് സവിശേഷതകൾക്കുള്ള ഡൈമൻഷണൽ റിപ്പോർട്ട് |
| ദ്വാര ഉത്പാദനം | പിച്ച് സർക്കിൾ, കോണീയ ഓറിയൻ്റേഷൻ, ത്രെഡ്, ഡെപ്ത് എന്നിവ ശരിയായി പരാമർശിച്ചിട്ടുണ്ടോ? | പാറ്റേൺ പരിശോധന ഫലങ്ങളും ത്രെഡ് പരിശോധനയും |
| ഫേസ് ഫിനിഷിംഗ് | സീൽ ജ്യാമിതി, പരന്നത, ഉപരിതല ആവശ്യകതകൾ എന്നിവ പരിരക്ഷിക്കപ്പെട്ടിട്ടുണ്ടോ? | നിർദ്ദിഷ്ട മുഖം പരിശോധനയും ഉപരിതല റെക്കോർഡും |
| ചൂട് അല്ലെങ്കിൽ ഉപരിതല ചികിത്സ | ചികിത്സയുടെ വലുപ്പം, പരന്നത, കാഠിന്യം അല്ലെങ്കിൽ സംരക്ഷിത പ്രദേശങ്ങൾ എന്നിവ മാറുമോ? | ചികിത്സ സർട്ടിഫിക്കറ്റും ആവശ്യാനുസരണം അന്തിമ ഡയമൻഷണൽ പരിശോധനയും |
| അന്തിമ അടയാളപ്പെടുത്തലും പാക്കിംഗും | പുനരവലോകനം, ഓറിയൻ്റേഷൻ, ഇണചേരൽ അസംബ്ലി എന്നിവ പ്ലാൻ്റിന് തിരിച്ചറിയാൻ കഴിയുമോ? | ഭാഗം അടയാളപ്പെടുത്തൽ, പരിശോധന റിലീസ്, സംരക്ഷിത പാക്കേജിംഗ് |



ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു സഹിഷ്ണുതയ്ക്ക് ഒരു കാരണവും ഒരു പരിശോധന രീതിയും ഉണ്ടായിരിക്കണം. അസംബ്ലിക്ക് നിയന്ത്രണം ആവശ്യമുള്ളിടത്ത് ഞങ്ങൾ ലൊക്കേഷൻ, സീലിംഗ്, അലൈൻമെൻ്റ് സവിശേഷതകൾ കർശനമാക്കുന്നു. എല്ലാ അളവുകളിലേക്കും സാധ്യമായ ഏറ്റവും ചെറിയ സഹിഷ്ണുത പ്രയോഗിക്കുന്നത് ചെലവ് വർദ്ധിപ്പിക്കുകയും യഥാർത്ഥത്തിൽ അനുയോജ്യമെന്ന് തീരുമാനിക്കുന്ന സവിശേഷതകളിൽ നിന്ന് വ്യതിചലിക്കുകയും ചെയ്യും.
എന്താണ് സാധാരണ ഫ്ലേഞ്ച് പ്രശ്നങ്ങൾ നിങ്ങളോട് പറയുന്നത്
ഒരു ഫോട്ടോ ഉപയോഗിച്ച് കണക്ഷൻ പ്രശ്നം വളരെ അപൂർവമായി മാത്രമേ നിർണ്ണയിക്കൂ. രോഗലക്ഷണം ദൃശ്യമാകുമ്പോൾ രേഖപ്പെടുത്തുക, അത് താപനിലയോ സമ്മർദ്ദമോ മാറുന്നുണ്ടോ, ചോർച്ച, ചലനം അല്ലെങ്കിൽ കേടുപാടുകൾ എന്നിവ കൃത്യമായി എവിടെ തുടങ്ങുന്നു. ഒരു സമയം ഒരു നിയന്ത്രിത വേരിയബിൾ മാറ്റുക.
| നിരീക്ഷിച്ച പ്രശ്നം | അന്വേഷണത്തിന് സാധ്യമായ കാരണങ്ങൾ | സംഭരണ പാഠം |
|---|---|---|
| പുതിയ ഫ്ലേഞ്ച് രജിസ്റ്ററിൽ പ്രവേശിക്കില്ല | തെറ്റായ വ്യാസം അല്ലെങ്കിൽ ഫിറ്റ്, ലൊക്കേഷൻ മുഖത്ത് പൂശുന്നു, ബർർ, അഴുക്ക്, തെർമൽ അവസ്ഥ അല്ലെങ്കിൽ ഇണചേരൽ ഭാഗത്തെ വികലമാക്കൽ | സംസ്ഥാന അന്തിമ ചികിത്സ അളവുകൾ, ഫിറ്റ്, ലീഡ്-ഇൻ, പരിശോധന താപനില |
| ബോൾട്ട് ദ്വാരങ്ങൾ വിന്യസിക്കുന്നില്ല | തെറ്റായ പിച്ച് സർക്കിൾ, ഹോൾ കൗണ്ട്, കോണീയ ഡാറ്റ, ഹാൻഡ്നെസ്, ത്രെഡ് അല്ലെങ്കിൽ ഡ്രോയിംഗ് റിവിഷൻ | ദൃശ്യമായ ഓറിയൻ്റേഷൻ സവിശേഷതയിൽ നിന്ന് മുഴുവൻ പാറ്റേണും അളവെടുക്കുക |
| ചൂടാക്കുമ്പോൾ ചോർച്ച പ്രത്യക്ഷപ്പെടുന്നു | താപ ചലനം, അനുയോജ്യമല്ലാത്ത മുദ്ര, മുഖം വികൃതമാക്കൽ, പ്രീലോഡ് നഷ്ടം അല്ലെങ്കിൽ അംഗീകൃത അടിസ്ഥാനത്തിന് പുറത്തുള്ള താപനില | സിസ്റ്റം അവലോകനത്തിൽ തെർമൽ സൈക്കിൾ, സീൽ സ്പെസിഫിക്കേഷൻ, ബോൾട്ടിംഗ് രീതി എന്നിവ ഉൾപ്പെടുത്തുക |
| ഒരു സെക്ടറിൽ ചോർച്ച നിലനിൽക്കുന്നു | മുഖത്തിൻ്റെ പ്രാദേശിക ക്ഷതം, മലിനീകരണം, അസമമായ പരന്നത, തെറ്റായ ക്രമീകരണം അല്ലെങ്കിൽ ബാഹ്യ ബെൻഡിംഗ് ലോഡ് | മുഖ നിയന്ത്രണങ്ങൾ വ്യക്തമാക്കുകയും അറ്റാച്ച് ചെയ്ത അസംബ്ലിയെ പിന്തുണയ്ക്കുകയും ചെയ്യുക |
| സംയുക്തത്തിൽ പോളിമർ നശിക്കുന്നു | ഇൻ്റേണൽ സ്റ്റെപ്പ്, ഡെഡ് പോക്കറ്റ്, പരുക്കൻ കേടുപാടുകൾ, ചോർച്ച പാത അല്ലെങ്കിൽ ഇൻ്റർഫേസിന് സമീപമുള്ള അമിതമായ താമസം | പുറമേയുള്ള ഫ്ലേഞ്ച് അളവുകൾ മാത്രമല്ല, കൂടിച്ചേർന്ന മെൽറ്റ് പാസേജ് നിയന്ത്രിക്കുക |
| ഫാസ്റ്റനറുകൾ ആവർത്തിച്ച് അഴിക്കുകയോ പരാജയപ്പെടുകയോ ചെയ്യുന്നു | തെറ്റായ ഫാസ്റ്റനർ സ്പെസിഫിക്കേഷൻ, അസമമായ അസംബ്ലി, തെർമൽ സൈക്ലിംഗ്, വൈബ്രേഷൻ, ഓവർലോഡ് അല്ലെങ്കിൽ വികലമായ മുഖങ്ങൾ | പൂർണ്ണമായ ജോയിൻ്റിന് ബോൾട്ടിംഗും മുറുക്കലും നിർവ്വചിക്കാൻ ഉത്തരവാദിത്തമുള്ള എഞ്ചിനീയറെ അറിയിക്കുക |
| കണക്ഷനിൽ നാശം ആരംഭിക്കുന്നു | അനുയോജ്യമല്ലാത്ത മെറ്റീരിയൽ, കേടായ കോട്ടിംഗ്, കുടുങ്ങിയ മലിനീകരണം, പൊരുത്തപ്പെടാത്ത പരിസ്ഥിതി അല്ലെങ്കിൽ ഗാൽവാനിക് അവസ്ഥ | മെറ്റീരിയലും ചികിത്സയും തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് യഥാർത്ഥ കെമിക്കൽ, ക്ലീനിംഗ് പരിസ്ഥിതി വിവരിക്കുക |
കൂടുതൽ ടോർക്ക് ഒരു രോഗനിർണയമല്ല.അമിതമായി മുറുകുന്നത് ത്രെഡുകൾ, ബോൾട്ടുകൾ, മുഖങ്ങൾ, സീലുകൾ അല്ലെങ്കിൽ ബന്ധിപ്പിച്ച ഉപകരണങ്ങൾ എന്നിവയ്ക്ക് കേടുവരുത്തും. യന്ത്രം ഒറ്റപ്പെടുത്തുകയും സുരക്ഷിതമാക്കുകയും ചെയ്യുക, തുടർന്ന് യോഗ്യതയുള്ള ഉദ്യോഗസ്ഥർ പൂർണ്ണ സംയുക്തം പരിശോധിക്കുകയും അംഗീകൃത അസംബ്ലി നടപടിക്രമം പിന്തുടരുകയും ചെയ്യുക.
ഫ്ലേഞ്ച് എയുമായി ബന്ധിപ്പിക്കുകയാണെങ്കിൽപൈപ്പ് എക്സ്ട്രൂഷൻ ഡൈ ഹെഡ്, പിന്തുണയും മധ്യരേഖയും അതുപോലെ ജോയിൻ്റും പരിശോധിക്കുക. a സമീപത്ത് ബന്ധിപ്പിക്കുകയാണെങ്കിൽപ്ലാസ്റ്റിക് എക്സ്ട്രൂഡർ ഗിയർബോക്സ്അല്ലെങ്കിൽ ബാരൽ പിന്തുണ, മെഷീൻ ഘടന ഇൻ്റർഫേസിനെ വിന്യാസത്തിൽ നിന്ന് പുറത്താക്കുന്നില്ലെന്ന് പരിശോധിക്കുക.
എക്സ്ട്രൂഡർ ബാരൽ ഫ്ലേഞ്ച് RFQ ചെക്ക്ലിസ്റ്റ്
വാങ്ങുന്നയാൾ ഇൻസ്റ്റാൾ ചെയ്യാൻ പ്രതീക്ഷിക്കുന്ന അതേ ഭാഗം ഉദ്ധരിക്കാൻ ഒരു സമ്പൂർണ്ണ RFQ വിതരണക്കാരനെ അനുവദിക്കുന്നു. സാധ്യമാകുമ്പോഴെല്ലാം ഒരു പുനരവലോകന-നിയന്ത്രിത ഡ്രോയിംഗ് അറ്റാച്ചുചെയ്യുക, എഞ്ചിനീയറിംഗ് സ്ഥിരീകരണം ആവശ്യമായ എല്ലാ ഇനങ്ങളും അടയാളപ്പെടുത്തുക.
- ഫ്ലേഞ്ച് ഫംഗ്ഷനും കൃത്യമായ ഇൻസ്റ്റാളേഷൻ സ്ഥാനവും
- മെഷീൻ നിർമ്മാതാവ്, മോഡൽ, സീരിയൽ സന്ദർഭം
- ഇണചേരൽ ഘടക ഡ്രോയിംഗുകൾ അല്ലെങ്കിൽ പാർട്ട് നമ്പറുകൾ
- പുറം വ്യാസവും എല്ലാ പ്രാദേശിക എൻവലപ്പ് പരിധികളും
- സെൻട്രൽ ബോറും ആന്തരിക സംക്രമണ ജ്യാമിതിയും
- മൊത്തത്തിലുള്ള കനം, ഹബ്ബുകൾ, പടികൾ, ഇടവേളകൾ
- വ്യാസം, ആഴം, ഫിറ്റുകൾ, ലീഡ്-ഇന്നുകൾ എന്നിവ രജിസ്റ്റർ ചെയ്യുക
- ബോൾട്ട് അളവ്, പിച്ച് സർക്കിൾ, കോണീയ ഡാറ്റ
- ക്ലിയറൻസ്-ഹോൾ, കൗണ്ടർബോർ അല്ലെങ്കിൽ ത്രെഡ് വിശദാംശങ്ങൾ
- സീലിംഗ് മുഖം, ഗ്രോവ്, ഗാസ്കറ്റ് അല്ലെങ്കിൽ സീൽ സ്പെസിഫിക്കേഷൻ
- ആവശ്യമായ ഫോം, ഓറിയൻ്റേഷൻ, സ്ഥാന നിയന്ത്രണങ്ങൾ
- കൃത്യമായ മെറ്റീരിയൽ ഗ്രേഡും ചൂട് ചികിത്സയും
- ഉപരിതല ചികിത്സ, മാസ്കിംഗ്, അന്തിമ അളവുകൾ
- സാധാരണ, ഡിസൈൻ താപനില വിവരങ്ങൾ
- സാധാരണ, ഡിസൈൻ സമ്മർദ്ദ വിവരങ്ങൾ
- ഇടത്തരം, പോളിമർ ഫോർമുല, ക്ലീനിംഗ് എക്സ്പോഷർ
- ബാഹ്യ ലോഡുകളും പിന്തുണയും താപ ചക്രങ്ങളും
- ബാധകമായ സ്റ്റാൻഡേർഡ്, പതിപ്പ്, പ്രോജക്റ്റ് നിയമങ്ങൾ
- അളവ്, സ്പെയർ-പാർട്ട് തന്ത്രവും അടയാളപ്പെടുത്തലും
- മെറ്റീരിയൽ, ചികിത്സ, പരിശോധന രേഖകൾ
- ആവശ്യമായ ഫിറ്റ് ചെക്ക് അല്ലെങ്കിൽ സമ്മതിച്ച സിസ്റ്റം ടെസ്റ്റ്
- മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള ഫോട്ടോകളും അവസ്ഥ റിപ്പോർട്ടും
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഫോട്ടോകൾ എവിടെ കാണണമെന്ന് ഞങ്ങളോട് പറയുന്നു, സാമ്പിളുകൾ ഇപ്പോൾ എന്താണ് ഉള്ളതെന്ന് ഞങ്ങളോട് പറയുന്നു, എന്താണ് നിർമ്മിക്കേണ്ടതെന്ന് ഡ്രോയിംഗുകൾ ഞങ്ങളോട് പറയുന്നു. ശക്തമായ റീപ്ലേസ്മെൻ്റ് ഓർഡർ ലഭ്യമാകുമ്പോൾ ഇവ മൂന്നും ഉപയോഗിക്കുന്നു. അവർ വിയോജിക്കുന്നുവെങ്കിൽ, ഏറ്റവും സൗകര്യപ്രദമായ അളവ് തിരഞ്ഞെടുക്കുന്നതിനുപകരം ഞങ്ങൾ ഡ്രോയിംഗ് അംഗീകാരം നിർത്തുന്നു.
ഇണചേരൽ ഇൻ്റർഫേസിന് ചുറ്റും സ്വീകാര്യത വളർത്തുക
ഡ്രോയിംഗ് അവലോകന സമയത്ത് തിരിച്ചറിഞ്ഞ അപകടസാധ്യതകൾ പരിശോധന പിന്തുടരേണ്ടതാണ്. ഒരു ലളിതമായ ഫ്ലാറ്റ് ഫ്ലേഞ്ചിന് ഒരു ഹ്രസ്വ ഡൈമൻഷണൽ റിപ്പോർട്ട് ആവശ്യമായി വന്നേക്കാം. ഒരു പ്രഷർ-ബൗണ്ടറി ഘടകം, പ്രത്യേക അഡാപ്റ്റർ അല്ലെങ്കിൽ ക്ലോസ്-ഫിറ്റ് മാറ്റിസ്ഥാപിക്കുന്നതിന് ഉത്തരവാദിത്തമുള്ള എഞ്ചിനീയറിംഗ് നടപടിക്രമത്തിന് കീഴിൽ കൂടുതൽ റെക്കോർഡുകൾ, സാക്ഷി പരിശോധന അല്ലെങ്കിൽ സിസ്റ്റം ടെസ്റ്റിംഗ് എന്നിവ ആവശ്യമായി വന്നേക്കാം.
| സ്വീകാര്യത ഗേറ്റ് | തെളിവ് | ചോദ്യം റിലീസ് ചെയ്യുക |
|---|---|---|
| ഡ്രോയിംഗ് അംഗീകാരം | ഡാറ്റകൾ, അളവുകൾ, സഹിഷ്ണുതകൾ, മെറ്റീരിയൽ, ചികിത്സ, കുറിപ്പുകൾ എന്നിവ ഉപയോഗിച്ച് ഒപ്പിട്ട പുനരവലോകനം | ഡ്രോയിംഗ് അനുമാനങ്ങളെ ആശ്രയിക്കാതെ ഉദ്ദേശിച്ച ഇണചേരൽ അസംബ്ലിയെ വിവരിക്കുന്നുണ്ടോ? |
| മെറ്റീരിയലും ചികിത്സയും | ആവശ്യമായ സർട്ടിഫിക്കറ്റുകൾ ഭാഗം അല്ലെങ്കിൽ പ്രൊഡക്ഷൻ ലോട്ടുമായി ബന്ധിപ്പിച്ചിരിക്കുന്നു | ഓർഡറിൽ പറഞ്ഞിരിക്കുന്ന ഗ്രേഡും ചികിത്സയുമായി രേഖകൾ പൊരുത്തപ്പെടുന്നുണ്ടോ? |
| ഡൈമൻഷണൽ പരിശോധന | ബോർ, രജിസ്റ്റർ, കനം, ബോൾട്ട് പാറ്റേൺ, സീൽ ജ്യാമിതി, നിർദ്ദിഷ്ട ജ്യാമിതീയ നിയന്ത്രണങ്ങൾ എന്നിവയ്ക്കുള്ള ഫലങ്ങൾ | എല്ലാ പ്രോസസ്സിംഗിനും ശേഷം പ്രവർത്തന സവിശേഷതകൾ അംഗീകൃത പരിധിക്കുള്ളിലാണോ? |
| വിഷ്വൽ അവസ്ഥ | മുഖങ്ങൾ, ത്രെഡുകൾ, കോട്ടിംഗ്, അരികുകൾ, അടയാളപ്പെടുത്തൽ എന്നിവയുടെ ഫോട്ടോകളും പരിശോധനയും | സീൽ ചെയ്യുന്നതും ലൊക്കേഷൻ ചെയ്യുന്നതുമായ ഉപരിതലങ്ങൾ വൃത്തിയുള്ളതും സംരക്ഷിതവും അസ്വീകാര്യമായ കേടുപാടുകൾ ഇല്ലാത്തതുമാണോ? |
| ഇണചേരൽ പരിശോധന | വാങ്ങുന്നയാൾ നൽകുന്ന ഇണചേരൽ ഭാഗങ്ങൾ, ഗേജുകൾ അല്ലെങ്കിൽ സമ്മതിച്ച ഒരു പരിശോധന ഫിക്ചർ എന്നിവയുമായി യോജിപ്പിക്കുക | നിർബന്ധിക്കാതെ തന്നെ അസംബ്ലി ലൊക്കേറ്റ് ചെയ്യുകയും ഓറിയൻ്റുചെയ്യുകയും ഉറപ്പിക്കുകയും ചെയ്യുന്നുണ്ടോ? |
| സിസ്റ്റം അല്ലെങ്കിൽ മർദ്ദം പരിശോധന | അംഗീകരിച്ച നടപടിക്രമം, ഉത്തരവാദിത്ത അംഗീകാരം, ആവശ്യമുള്ളപ്പോൾ രേഖപ്പെടുത്തിയ ഫലം | ഫ്ലേഞ്ചിൻ്റെ യഥാർത്ഥ വ്യാപ്തിക്കും ഭരണനിയമങ്ങൾക്കുമായി ശരിയായ പരിശോധന നടത്തിയോ? |
| ഷിപ്പിംഗ് റിലീസ് | ഭാഗം തിരിച്ചറിയൽ, സംരക്ഷണം, പാക്കിംഗ് ലിസ്റ്റ്, ഡോക്യുമെൻ്റ് പായ്ക്ക് | സ്വീകരിക്കുന്ന പ്ലാൻ്റിന് ശരിയായ പുനരവലോകനം തിരിച്ചറിയാനും സംരക്ഷിക്കാനും ഇൻസ്റ്റാൾ ചെയ്യാനും കഴിയുമോ? |
ഇൻസ്റ്റാളേഷൻ പിന്തുണയ്ക്കോ മെയിൻ്റനൻസ് പ്ലാനിനോ വേണ്ടി, നൻഹയ്യയുടെ അവലോകനം ചെയ്യുകസാങ്കേതിക സേവനം. വിതരണക്കാരുടെ തിരഞ്ഞെടുപ്പും ഉൾപ്പെടാംകമ്പനി പ്രൊഫൈൽ, ഉൽപ്പാദന ഉപകരണങ്ങൾകറൻ്റുംസർട്ടിഫിക്കറ്റുകൾ.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു എക്സ്ട്രൂഡർ ബാരൽ ഫ്ലേഞ്ച് ഉദ്ധരിക്കാൻ എന്ത് വിവരങ്ങളാണ് വേണ്ടത്?
പുറം വ്യാസം, ബോർ, കനം, ലൊക്കേറ്റിംഗ് രജിസ്റ്റർ, ബോൾട്ട് അളവ്, ബോൾട്ട്-ഹോൾ അല്ലെങ്കിൽ ത്രെഡ് സൈസ്, പിച്ച്-സർക്കിൾ വ്യാസം, ഹോൾ ഓറിയൻ്റേഷൻ, സീൽ ചെയ്യുന്ന മുഖം, ഇണചേരൽ ഘടകം എന്നിവയ്ക്കായി നിയന്ത്രിത ഡ്രോയിംഗ് അല്ലെങ്കിൽ വ്യക്തമായ അളവുകൾ അയയ്ക്കുക. എക്സ്ട്രൂഡർ മോഡൽ, മെറ്റീരിയൽ, പ്രവർത്തന താപനില, മർദ്ദം എന്നിവയുടെ അടിസ്ഥാനം, ഉപരിതല ചികിത്സ, അളവ്, ആവശ്യമായ പരിശോധനാ രേഖകൾ എന്നിവ ചേർക്കുക.
ഒരു ബാരൽ ഫ്ലേഞ്ച് വ്യക്തമാക്കാൻ ANSI, DIN അല്ലെങ്കിൽ JIS മതിയോ?
നമ്പർ. കൃത്യമായ സ്റ്റാൻഡേർഡ് നമ്പർ, പതിപ്പ്, വലിപ്പം, റേറ്റിംഗ്, അഭിമുഖം, മെറ്റീരിയൽ, ഇണചേരൽ ഘടകം എന്നിവ ഒരു സാധാരണ പൈപ്പ് ഫ്ലേഞ്ചിന് ആവശ്യമാണ്. ഒരു ഇഷ്ടാനുസൃത എക്സ്ട്രൂഡറിനോ ഡൈ-ഹെഡ് ഫ്ലേഞ്ചിനും ഒരു നിയന്ത്രിത മെഷിനറി ഡ്രോയിംഗ് ആവശ്യമായി വന്നേക്കാം, കാരണം അതിൻ്റെ രജിസ്റ്റർ, മെൽറ്റ് പാസേജ്, ബോൾട്ട് ഓറിയൻ്റേഷൻ, മൊത്തത്തിലുള്ള ജ്യാമിതി എന്നിവ പൈപ്പ്-ഫ്ലേഞ്ച് നിലവാരത്തിന് പുറത്ത് വരാം.
നൻഹയ്യ ഫ്ലേഞ്ച് പേജിൽ PN6, PN10, PN16, PN25, PN40, PN63 എന്നിവ എന്താണ് അർത്ഥമാക്കുന്നത്?
നൻഹയ്യ ബാരൽ ഫ്ലേഞ്ചുകൾക്കായി ലിസ്റ്റുചെയ്തിരിക്കുന്ന പ്രഷർ-ക്ലാസ് ഓപ്ഷനുകളാണ് അവ. അവ ഓരോ മെറ്റീരിയലിനും താപനിലയ്ക്കും ഒരു സാർവത്രിക പ്രവർത്തന-മർദ്ദം ഗ്യാരണ്ടി അല്ല. വാങ്ങൽ സ്പെസിഫിക്കേഷൻ തിരഞ്ഞെടുത്ത പിഎൻ ക്ലാസിനെ കൃത്യമായ സ്റ്റാൻഡേർഡ്, അളവുകൾ, മെറ്റീരിയൽ, താപനില അടിസ്ഥാനം, ബോൾട്ടിംഗ്, സീൽ, ബാധകമായ സിസ്റ്റം ഡിസൈൻ നിയമങ്ങൾ എന്നിവയുമായി ബന്ധിപ്പിക്കണം.
ഒരു ബാരൽ ഫ്ലേഞ്ചിനായി ഞാൻ ഏത് മെറ്റീരിയലാണ് തിരഞ്ഞെടുക്കേണ്ടത്?
നൻഹയ്യ കാർബൺ സ്റ്റീൽ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, അലോയ് സ്റ്റീൽ ഓപ്ഷനുകൾ വാഗ്ദാനം ചെയ്യുന്നു. തിരഞ്ഞെടുക്കൽ, ലോഡ്, താപനില, കോറഷൻ എക്സ്പോഷർ, പോളിമർ അല്ലെങ്കിൽ അഡിറ്റീവുകളുമായുള്ള സമ്പർക്കം, വെൽഡിംഗ് ആവശ്യകതകൾ, ഇണചേരൽ-ഭാഗം മെറ്റീരിയൽ, ഉപരിതല ചികിത്സ, ഭരണനിർവഹണ ഡിസൈൻ നിയമങ്ങൾ എന്നിവ പരിഗണിക്കണം. മെറ്റീരിയൽ കുടുംബം മാത്രം ഓർഡർ ചെയ്യുന്നതിനുപകരം അംഗീകൃത ഡ്രോയിംഗിൻ്റെ കൃത്യമായ ഗ്രേഡ് പ്രസ്താവിക്കുക.
മാറ്റിസ്ഥാപിക്കുന്ന എക്സ്ട്രൂഡർ ഫ്ലേഞ്ച് ഞാൻ എങ്ങനെ അളക്കും?
ദ്വാരം, പുറം വ്യാസം, മൊത്തത്തിലുള്ള കനം, രജിസ്റ്റർ വ്യാസവും ആഴവും, ബോൾട്ടിൻ്റെ അളവ്, ദ്വാരം അല്ലെങ്കിൽ ത്രെഡ് വലുപ്പം, പിച്ച്-സർക്കിൾ വ്യാസം, കോണീയ ഓറിയൻ്റേഷൻ, സീലിംഗ് സവിശേഷതകൾ എന്നിവ അളക്കുക. ഇണചേരൽ ഭാഗം, ഒഴുക്ക് ദിശ, അസംബ്ലി സ്ഥാനം എന്നിവ രേഖപ്പെടുത്തുക. യഥാർത്ഥ മെഷീൻ ഡ്രോയിംഗുമായി അളവുകൾ താരതമ്യം ചെയ്യുക, കാരണം നീക്കം ചെയ്ത ഭാഗം ധരിക്കുകയോ വികലമാക്കുകയോ മുമ്പ് നന്നാക്കുകയും ചെയ്യാം.
ഇൻസ്റ്റാളേഷന് ശേഷം ഒരു എക്സ്ട്രൂഡർ ഫ്ലേഞ്ച് ചോർന്നത് എന്തുകൊണ്ട്?
കേടായതോ അനുയോജ്യമല്ലാത്തതോ ആയ സീലിംഗ് മുഖം, തെറ്റായ ഗാസ്കറ്റ് അല്ലെങ്കിൽ സീൽ, ഫ്ലേഞ്ച്-ഫേസ് ഡിസ്റ്റോർഷൻ, മോശം രജിസ്റ്റർ അലൈൻമെൻ്റ്, മലിനീകരണം, അസമമായ ബോൾട്ടിംഗ്, അനുയോജ്യമല്ലാത്ത ഫാസ്റ്റനറുകൾ, താപ ചലനം അല്ലെങ്കിൽ അംഗീകൃത രൂപകൽപ്പനയ്ക്ക് പുറത്തുള്ള മർദ്ദവും താപനിലയും എന്നിവ സാധ്യമായ കാരണങ്ങളിൽ ഉൾപ്പെടുന്നു. കൂടുതൽ ശക്തമാക്കുന്നതിന് മുമ്പ് കാരണം കണ്ടെത്തുക.
ഒരു വിതരണക്കാരന് ഒരു സാമ്പിളിൽ നിന്ന് തേഞ്ഞ ബാരൽ ഫ്ലേഞ്ച് പകർത്താനാകുമോ?
ഒരു ഫിസിക്കൽ സാമ്പിൾ ഉപയോഗപ്രദമാണ്, എന്നാൽ അത് മാത്രം അധികാരം ആയിരിക്കരുത്. തേയ്മാനം, നാശം, റീ-മെഷീനിംഗ്, റിപ്പയർ, തെർമൽ ഡിസ്റ്റോർഷൻ എന്നിവ നിർണായക അളവുകൾ മാറ്റും. ലഭ്യമായിരിക്കുമ്പോൾ യഥാർത്ഥ ഡ്രോയിംഗ് ഉപയോഗിക്കുക, ഇണചേരൽ ഘടകങ്ങൾ അളക്കുക, മാറ്റിസ്ഥാപിക്കുന്ന ഡ്രോയിംഗ് അംഗീകരിക്കുന്നതിന് മുമ്പ് ഏതൊക്കെ അളവുകൾ പുനഃസ്ഥാപിക്കുമെന്ന് സമ്മതിക്കുക.
ഒരു ഇഷ്ടാനുസൃത ബാരൽ ഫ്ലേഞ്ച് എങ്ങനെ സ്വീകരിക്കണം?
ആദ്യം ഡ്രോയിംഗ് അംഗീകരിക്കുക, തുടർന്ന് ഓർഡർ ആവശ്യമായ മെറ്റീരിയലും ചികിത്സ രേഖകളും പരിശോധിക്കുക. ഡ്രോയിംഗിനെതിരെയുള്ള ബോർ, രജിസ്റ്റർ, കനം, ബോൾട്ട് പാറ്റേൺ, സീലിംഗ് ജ്യാമിതി, നിർദ്ദിഷ്ട ഫോം അല്ലെങ്കിൽ സ്ഥാന നിയന്ത്രണങ്ങൾ എന്നിവ പരിശോധിക്കുക. പ്രായോഗികമാകുമ്പോൾ ഇണചേരൽ ഭാഗങ്ങളുമായി അനുയോജ്യമെന്ന് സ്ഥിരീകരിക്കുക, കൂടാതെ ബാധകമായ എഞ്ചിനീയറിംഗ് നടപടിക്രമത്തിന് കീഴിൽ അംഗീകരിച്ച സിസ്റ്റം അല്ലെങ്കിൽ പ്രഷർ ടെസ്റ്റ് മാത്രം നടത്തുക.
സാങ്കേതിക റഫറൻസുകൾ
- നൻഹയ്യ ബാരൽ ഫ്ലേഞ്ച്: ഫസ്റ്റ്-പാർട്ടി മെറ്റീരിയലുകൾ, മാനദണ്ഡങ്ങൾ, ഉപരിതല ചികിത്സകൾ, PN ഓപ്ഷനുകൾ, ആപ്ലിക്കേഷനുകൾ, ഉൽപ്പന്ന ചിത്രങ്ങൾ.
- നൻഹയ്യ ഉൽപ്പാദന ഉപകരണങ്ങൾ: ഫസ്റ്റ്-പാർട്ടി മെഷീനിംഗ് കഴിവുകളും പ്രസിദ്ധീകരിച്ച ഉപകരണ സ്ഥാനനിർണ്ണയ ഡാറ്റയും.
- ASME B16.5-2020 അവലോകനം: പൈപ്പ് ഫ്ലേംഗുകൾക്കും ഫ്ലേഞ്ച്ഡ് ഫിറ്റിംഗുകൾക്കുമുള്ള ഔദ്യോഗിക ASME സ്കോപ്പും ഉള്ളടക്കവും.
- ISO 286-1:2010: ലീനിയർ സൈസുകളിലും ഫിറ്റുകളിലും ടോളറൻസുകൾക്കായുള്ള കോഡ് സിസ്റ്റത്തിൻ്റെ ഔദ്യോഗിക ഐഎസ്ഒ വിവരണം.
- ISO 1101:2017: ഫോം, ഓറിയൻ്റേഷൻ, ലൊക്കേഷൻ, റൺഔട്ട് എന്നിവയ്ക്കുള്ള ജ്യാമിതീയ സഹിഷ്ണുത ഭാഷയുടെ ഔദ്യോഗിക ഐഎസ്ഒ വിവരണം.
മാനദണ്ഡങ്ങൾ അവയുടെ പൂർണ്ണമായ ആവശ്യകതകൾ ആവശ്യമുള്ളപ്പോൾ അവരുടെ അംഗീകൃത പ്രസാധകർ മുഖേന വാങ്ങുകയോ ആക്സസ് ചെയ്യുകയോ ചെയ്യണം. നിർമ്മാണത്തിനോ പരിശോധനയ്ക്കോ മുമ്പായി ഉത്തരവാദിത്തമുള്ള എഞ്ചിനീയർ ബാധകമായ പതിപ്പ്, അധികാരപരിധി, പദ്ധതി നിയമങ്ങൾ എന്നിവ സ്ഥിരീകരിക്കണം.
എഡിറ്റോറിയൽ കുറിപ്പ്: ഈ ഗൈഡ് നൻഹയ്യയുടെ നിലവിലെ ഉൽപ്പന്ന ഓപ്ഷനുകളെ ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട എഞ്ചിനീയറിംഗ് തീരുമാനങ്ങളിൽ നിന്ന് വേർതിരിക്കുന്നു. അന്തിമ പ്രഷർ ഡിസൈൻ, ബോൾട്ടിംഗ്, സീലിംഗ്, മെറ്റീരിയൽ ഗ്രേഡ്, ടോളറൻസുകൾ, സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവ അംഗീകൃത വാങ്ങൽ സ്പെസിഫിക്കേഷനിൽ സ്ഥിരീകരിക്കണം.