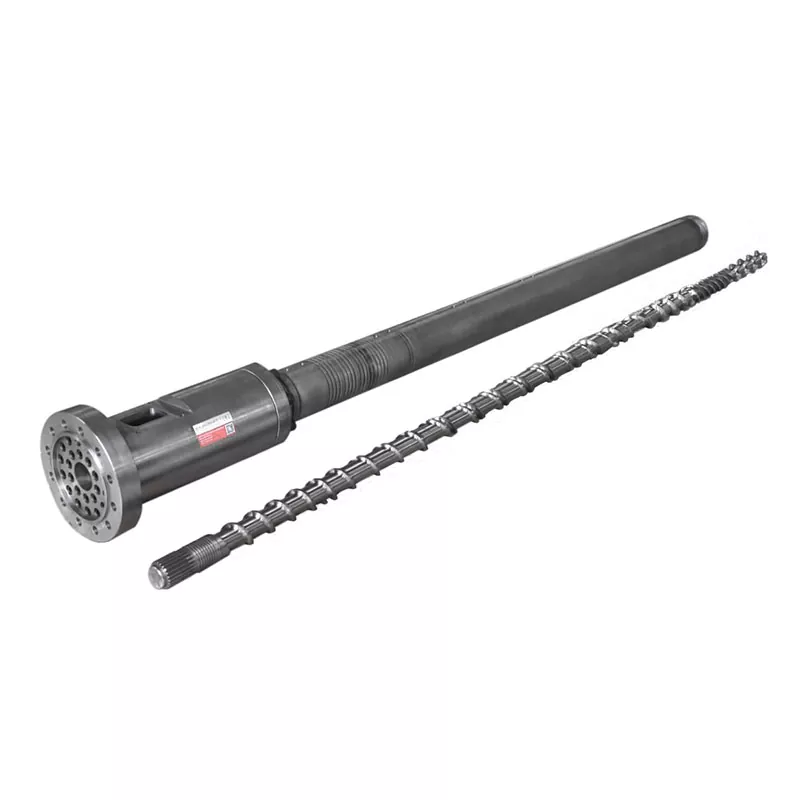
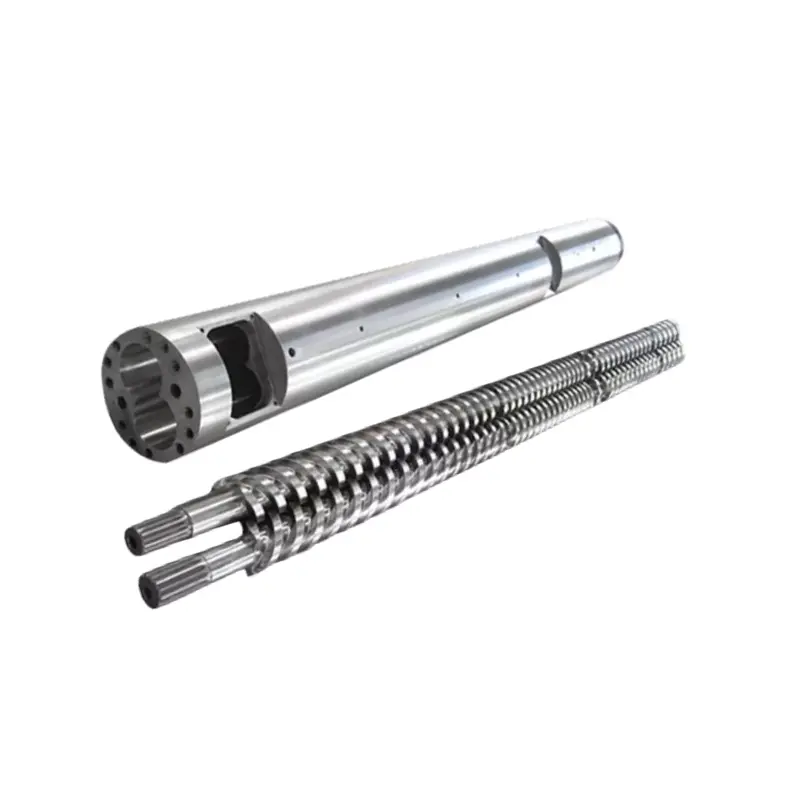
ഒരു ഇരട്ട സ്ക്രൂ സെറ്റിന് ഒന്നിൽ കൂടുതൽ പ്രവർത്തന വിടവുണ്ട്. ശബ്ദ അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കൽ തീരുമാനം എടുക്കുന്നതിന്, ഓരോ സ്ക്രൂവും ഓരോ ബാരൽ ലോബും ഇൻ്റർമെഷിംഗ് ബന്ധവും മെഷീൻ ഇൻ്റർഫേസുകളും ഒരു നിയന്ത്രിത റഫറൻസിന് കീഴിൽ മാപ്പ് ചെയ്യുക.
പാരലൽ ട്വിൻ സ്ക്രൂയും ബാരൽ വെയറും പൊരുത്തപ്പെടുന്ന സംവിധാനമായി അളക്കുക. പേരിട്ടിരിക്കുന്ന ആക്സിയൽ സ്റ്റേഷനുകളിൽ രണ്ട് സ്ക്രൂകളും രേഖപ്പെടുത്തുക, ഫിഗർ-എട്ട് ബോറിൻ്റെ രണ്ട് ലോബുകളും നിർവചിക്കപ്പെട്ട ദിശകളിൽ, സ്ക്രൂ-ടു-സ്ക്രൂ ക്ലിയറൻസ്, സെൻ്റർ ഡിസ്റ്റൻസ്, ഫേസിംഗ്, ആക്സിയൽ ഫിറ്റ്. അംഗീകൃത ഡ്രോയിംഗുമായി മാപ്പ് താരതമ്യം ചെയ്യുക. രോഗലക്ഷണങ്ങൾ പരിശോധനയ്ക്ക് കാരണമാകും, എന്നാൽ സ്ക്രൂകൾ, ബാരൽ അല്ലെങ്കിൽ പൂർണ്ണമായ സെറ്റ് മാറ്റിസ്ഥാപിക്കണോ എന്ന് അളവുകൾ തീരുമാനിക്കുന്നു.

ഒരു സമാന്തര ഇരട്ട സ്ക്രൂവിന് ഒരു സാർവത്രിക ക്ലിയറൻസ് ഇല്ല
ഒരു പരമ്പരാഗത സിംഗിൾ സ്ക്രൂവിൽ, ഡയമെട്രൽ ക്ലിയറൻസ് പലപ്പോഴും ബാരലിനുള്ളിലെ വ്യാസം മൈനസ് സ്ക്രൂ ഫ്ലൈറ്റ് വ്യാസം ആയി പ്രകടിപ്പിക്കുന്നു. ആ വ്യത്യാസത്തിൻ്റെ പകുതിയാണ് റേഡിയൽ ക്ലിയറൻസ്. ഞങ്ങളുടെസിംഗിൾ സ്ക്രൂ വെയർ മെഷർമെൻ്റ് ഗൈഡ്അക്ഷീയ സ്റ്റേഷനുകളും നിർവചനങ്ങളും ഇപ്പോഴും പൊരുത്തപ്പെടേണ്ടതിൻ്റെ കാരണം വിശദീകരിക്കുന്നു.
ലോക്കൽ ഡയമെട്രൽ റിലേഷൻഷിപ്പ് = അനുബന്ധ ബാരൽ ഡൈമൻഷൻ മൈനസ് അനുബന്ധ സ്ക്രൂവിന് പുറത്തുള്ള വ്യാസം
ലോക്കൽ റേഡിയൽ ബന്ധം = ലോക്കൽ ഡയമെട്രൽ ബന്ധം 2 കൊണ്ട് ഹരിക്കുന്നു
ഈ ഗണിതത്തിൽ ഒരു ഇൻ്റർമെഷിംഗ് ട്വിൻ സ്ക്രൂ സെറ്റിൻ്റെ പൂർണ്ണമായ ജ്യാമിതി വിവരിക്കുന്നില്ല.
ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ രണ്ടാമത്തെ സ്ക്രൂ, ഒരു ഇൻ്റർമെഷിംഗ് മേഖല, ഒരു കേന്ദ്ര ദൂരം, സമയബന്ധിതമായ കോണീയ ബന്ധം എന്നിവ ചേർക്കുന്നു. ബാരൽ സാധാരണയായി ഒരു വൃത്താകൃതിയിലുള്ള ബോറിനുപകരം ഫിഗർ-എട്ട് പ്രൊഫൈലാണ്. ഇടത്, വലത് ഭാഗങ്ങളിലും ഫ്ലൈറ്റുകളുടെ എതിർ മുഖങ്ങളിലും വസ്ത്രങ്ങൾ വ്യത്യസ്തമായിരിക്കും.
അതിനാൽ മെഷർമെൻ്റ് ഫയൽ കുറഞ്ഞത് അഞ്ച് ബന്ധങ്ങളെങ്കിലും വേർതിരിക്കണം:
- ഓരോ സ്ക്രൂവിൻ്റെയും പുറം പ്രൊഫൈൽ അതിൻ്റെ അനുബന്ധ ബാരൽ ലോബിലേക്ക്.
- ഇൻ്റർമെഷിംഗ് മേഖലയിലൂടെ സ്ക്രൂ-ടു-സ്ക്രൂ ക്ലിയറൻസ്.
- മധ്യ ദൂരവും രണ്ട് ബാരൽ ലോബുകളുടെയും സ്ഥാനവും.
- റൊട്ടേഷണൽ ഫേസിംഗ്, ഹാൻഡ്നെസ്, ഇടത് അല്ലെങ്കിൽ വലത് സ്ക്രൂ ഐഡൻ്റിറ്റി.
- പ്രസക്തമായ അക്ഷീയ ക്ലിയറൻസുകൾ, ത്രസ്റ്റ് ഫേസുകൾ, സ്പെയ്സറുകൾ, അവസാന സ്ഥാനങ്ങൾ.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഉപരിതലങ്ങൾക്ക് പേരിടാതെ "0.3 എംഎം ക്ലിയറൻസ്" ആവശ്യപ്പെടുന്ന ഒരു വാങ്ങുന്നയാൾ ഞങ്ങൾക്ക് ഒരു എക്സിക്യൂട്ടബിൾ ആവശ്യകത നൽകിയിട്ടില്ല. ആ സംഖ്യ ഡയമെട്രൽ, റേഡിയൽ, ഇൻ്റർഫ്ലൈറ്റ്, സൈഡ്, ടിപ്പ് അല്ലെങ്കിൽ ആക്സിയൽ ക്ലിയറൻസ് എന്നിവയാണോ, അത് എവിടെയാണ് അളക്കുന്നത്, ഏത് അവസ്ഥയിലാണ് എന്ന് ഞങ്ങൾ ചോദിക്കുന്നു. ഇവിടെ ഊഹിക്കുന്നത് മെറ്റൽ കോൺടാക്റ്റ് സൃഷ്ടിക്കുകയോ പുതിയ സെറ്റ് അഴിച്ചുവിടുകയോ ചെയ്യാം.


സ്ക്രൂകൾ വലിക്കുന്നതിന് മുമ്പ് അസംബ്ലി ഐഡൻ്റിറ്റി സംരക്ഷിക്കുക
ഇടത്, വലത് സ്ക്രൂകൾ ഇടകലർന്നാലോ അല്ലെങ്കിൽ നീക്കം ചെയ്യുമ്പോൾ ഫേസിംഗ് റഫറൻസ് അപ്രത്യക്ഷമായാലോ അളവുകൾക്ക് മൂല്യം നഷ്ടപ്പെടും. അസംബ്ലി അഴിക്കുന്നതിനുമുമ്പ്, ഡ്രൈവിൻ്റെ അവസാനവും ഡിസ്ചാർജ് അവസാനവും ഫോട്ടോ എടുക്കുക. ഭ്രമണം വിവരിക്കാൻ ഉപയോഗിക്കുന്ന കാഴ്ച ദിശ അടയാളപ്പെടുത്തുക, തുടർന്ന് സ്ക്രൂകൾ, ഷാഫ്റ്റുകൾ, സ്പെയ്സറുകൾ, ടൈമിംഗ് മാർക്കുകൾ എന്നിവ ലേബൽ ചെയ്യുക.
യന്ത്രം ഉപയോഗിക്കുന്നുണ്ടോ എന്ന് രേഖപ്പെടുത്തുകസഹ-ഭ്രമണം സ്ക്രൂകൾഅല്ലെങ്കിൽഎതിർ-ഭ്രമണം ചെയ്യുന്ന സ്ക്രൂകൾ. സ്ക്രൂകൾ ഒരു കഷണമാണോ അതോ ഘടകങ്ങളിൽ നിന്ന് കൂട്ടിച്ചേർക്കപ്പെട്ടതാണോ എന്നും രേഖപ്പെടുത്തുക. സമാന ബാഹ്യ അളവുകളുള്ള രണ്ട് സ്ക്രൂകൾ ഒരേ കൈയോ സ്പ്ലൈനോ ഓർഡറോ സമയമോ പങ്കിടുന്നുവെന്ന് കരുതരുത്.
മെഷീൻ മേക്കറുടെ നീക്കം ചെയ്യുന്നതിനുള്ള നിർദ്ദേശങ്ങൾ ഉപയോഗിക്കുക കൂടാതെ എല്ലാ ലോക്കിംഗ്, ടൈമിംഗ് ഫീച്ചറുകളും സംരക്ഷിക്കുക. പുനഃസംയോജനത്തിന് ശേഷം അംഗീകൃത നടപടിക്രമത്തിന് കീഴിൽ ജോഡി തിരിക്കാൻ കഴിയുന്നില്ലെങ്കിൽ, നിർത്തുക. ഒരു അജ്ഞാത ഇടപെടലിനെ മറികടക്കാൻ ഡ്രൈവ് ടോർക്ക് പ്രയോഗിക്കുന്നത് ഒരു തിരിച്ചറിയൽ പിശകിനെ കേടുപാടുകളാക്കി മാറ്റും.

രണ്ട് സ്ക്രൂകൾക്കും രണ്ട് ലോബുകൾക്കുമായി ഒരു കോർഡിനേറ്റ് സിസ്റ്റം നിർമ്മിക്കുക
സ്കോറിംഗ്, കോട്ടിംഗ് നഷ്ടം അല്ലെങ്കിൽ പിറ്റിംഗ് എന്നിവയുടെ തെളിവുകൾ നീക്കം ചെയ്യാതെ ഘടകങ്ങൾ വൃത്തിയാക്കുക. ഭാഗങ്ങൾ സ്ഥിരമായ ഒരു പരിശോധന താപനിലയിൽ എത്തട്ടെ. പേരിട്ടിരിക്കുന്ന അറ്റത്ത് ഒരു സീറോ പോയിൻ്റ് സ്ഥാപിക്കുകയും സ്ക്രൂ ജോഡിയിലും ബാരലിലും ആവർത്തിക്കാവുന്ന അക്ഷീയ സ്റ്റേഷനുകൾ അടയാളപ്പെടുത്തുകയും ചെയ്യുക.
ജ്യാമിതി മാറ്റത്തിന് മുമ്പും ശേഷവും സ്റ്റേഷനുകൾ ചേർക്കുക, ഫീഡ്, വെൻ്റ് ഓപ്പണിംഗുകൾ, മിക്സിംഗ് മേഖലകൾ, മർദ്ദം വർദ്ധിപ്പിക്കുന്ന അവസാനം. ഓരോ സ്റ്റേഷനിലും, ഇടത് സ്ക്രൂ, വലത് സ്ക്രൂ, ഇടത് ലോബ്, വലത് ലോബ് എന്നിവ തിരിച്ചറിയുക. രീതി അനുവദിക്കുമ്പോൾ ഒന്നിലധികം കോണീയ ദിശകൾ രേഖപ്പെടുത്തുക, കാരണം ഒരൊറ്റ വ്യാസം അണ്ഡാകാരമോ ഏകപക്ഷീയമായ വസ്ത്രമോ മറയ്ക്കാൻ കഴിയും.
| ഫീൽഡ് | അത് എങ്ങനെ തിരിച്ചറിയാം | എന്താണ് അത് വെളിപ്പെടുത്തുന്നത് |
|---|---|---|
| അച്ചുതണ്ട് സ്റ്റേഷൻ | നിർവ്വചിച്ച ഫീഡ് അല്ലെങ്കിൽ ഡിസ്ചാർജ് ഡാറ്റയിൽ നിന്നുള്ള ദൂരം | എവിടെ വസ്ത്രങ്ങൾ പ്രോസസ്സ് വിഭാഗത്തിൽ കേന്ദ്രീകരിക്കുന്നു |
| സ്ക്രൂ ഐഡൻ്റിറ്റി | കാഴ്ചയുടെ അവസാനം പ്രസ്താവിച്ചുകൊണ്ട് ഇടത്തോട്ടോ വലത്തോട്ടോ | അസമമായ ഫ്ലൈറ്റ് വസ്ത്രങ്ങളും ജോഡി സമഗ്രതയും |
| സ്ക്രൂ പ്രൊഫൈൽ | രീതിയും കോണീയ സ്ഥാനവും ഉള്ള OD, റൂട്ട്, ടിപ്പ് അല്ലെങ്കിൽ ഫ്ലാങ്ക് മൂല്യം | പ്രവർത്തന പ്രതലങ്ങളിൽ ലോഹത്തിൻ്റെ നഷ്ടം |
| ബാരൽ ലോബ് | ഇടത് അല്ലെങ്കിൽ വലത് ലോബ്, ദിശ, അളക്കുന്ന തലം | വലുതാക്കൽ, അണ്ഡാകാരം, പ്രാദേശിക കഴുകൽ |
| ഇടകലർന്ന ബന്ധം | പേരിട്ട പ്രതലങ്ങൾ, കോണീയ സ്ഥാനം, ഘട്ടം ഘട്ടമായുള്ള അവസ്ഥ, രീതി | അമിതമായ വിടവ് അല്ലെങ്കിൽ മെക്കാനിക്കൽ ഇടപെടലിൻ്റെ അപകടസാധ്യത |
| ഉപരിതല അവസ്ഥ | അക്കമിട്ട ഫോട്ടോ സ്റ്റേഷൻ മാപ്പിൽ ബന്ധിപ്പിച്ചിരിക്കുന്നു | സ്കോറിംഗ്, പിറ്റിംഗ്, കോട്ടിംഗ് നഷ്ടം, നിക്ഷേപങ്ങൾ, കോൺടാക്റ്റ് അടയാളങ്ങൾ |
| റഫറൻസ് മൂല്യം | അംഗീകൃത ഡ്രോയിംഗ്, പുതിയ ഭാഗ റിപ്പോർട്ട് അല്ലെങ്കിൽ അംഗീകരിച്ച ഡിസൈൻ അടിസ്ഥാനരേഖ | ജ്യാമിതി എത്രമാത്രം മാറിയിരിക്കുന്നു |
കോപ്പേറിയൻ്റെ പ്രസിദ്ധീകരിച്ച ബാരൽ ഡയഗ്നോസ്റ്റിക് രീതിഅതിൻ്റെ ബാരലുകൾ വൃത്തിയുള്ളതും തണുത്തതുമായിരിക്കണം, തുടർന്ന് ചില ZSK, STS വലുപ്പങ്ങളിൽ ബോർ അളക്കലും ഉയർന്ന റെസല്യൂഷനുള്ള വീഡിയോ പരിശോധനയും ഉപയോഗിക്കുന്നു. നിങ്ങളുടെ മെഷീനും പരിശോധനാ ഉപകരണങ്ങളും വ്യത്യസ്തമായേക്കാം, എന്നാൽ ഡൈമൻഷണൽ, വിഷ്വൽ തെളിവുകൾ ഒരേ റിപ്പോർട്ടിൽ ഉള്ളത് എന്തുകൊണ്ടെന്ന് സമീപനം കാണിക്കുന്നു.
ഉപകരണത്തിനും രീതിക്കും അപ്പുറം ദശാംശസ്ഥാനങ്ങൾ ചേർത്ത് മിഴിവ് കണ്ടുപിടിക്കരുത്. ഉപകരണം, കാലിബ്രേഷൻ നില, പിന്തുണാ അവസ്ഥ, പരിശോധന താപനില, ഓപ്പറേറ്റർ അല്ലെങ്കിൽ പരിശോധന റെക്കോർഡ് എന്നിവ രേഖപ്പെടുത്തുക. അവ്യക്തമായ പോയിൻ്റുകളിൽ നിന്ന് നിർമ്മിച്ച ആകർഷകമായ സ്പ്രെഡ്ഷീറ്റിനേക്കാൾ സത്യസന്ധമായ അനിശ്ചിതത്വത്തോടെ ആവർത്തിക്കാവുന്ന മാപ്പ് ഉപയോഗപ്രദമാണ്.



നീക്കം ചെയ്ത ട്വിൻ സ്ക്രൂ സെറ്റ് അവലോകനത്തിന് തയ്യാറായിട്ടുണ്ടോ?അസംബ്ലി ഡ്രോയിംഗ്, ഇടത്തേയും വലത്തേയും തിരിച്ചറിയൽ, സ്റ്റേഷൻ മാപ്പ്, ഫോട്ടോഗ്രാഫുകൾ, പ്രവർത്തന ചരിത്രം എന്നിവ അയയ്ക്കുക. എന്തൊക്കെ സംരക്ഷിക്കപ്പെടണം, ഏതൊക്കെ മേഖലകൾ അടുത്ത് അളക്കണം എന്നതിനെക്കുറിച്ച് നമുക്ക് ചർച്ച ചെയ്യാം.
ധരിക്കുന്ന മാപ്പ് അയയ്ക്കുകസമാന്തര ഇരട്ട സ്ക്രൂ ഉൽപ്പന്നങ്ങൾ കാണുകപരിശോധന ലൊക്കേഷനുകൾ തിരഞ്ഞെടുക്കാൻ ലൈൻ പെരുമാറ്റം ഉപയോഗിക്കുക, പരാജയം പ്രഖ്യാപിക്കാൻ അല്ല
ഒരേ സ്ക്രൂ വേഗതയിൽ വീഴുന്ന ഔട്ട്പുട്ട്, അസ്ഥിരമായ മർദ്ദം, മാറുന്ന ലോഡ്, മോശം ചിതറിക്കൽ, ഉരുകാത്ത മെറ്റീരിയൽ, ആവർത്തിച്ചുള്ള ഉൽപ്പന്ന വൈകല്യങ്ങൾ എന്നിവ പരിശോധനയെ ന്യായീകരിക്കും. ഫീഡിംഗ്, ഫോർമുലേഷൻ, ഹീറ്ററുകൾ, സെൻസറുകൾ, വെൻ്റിങ്, നിയന്ത്രിത ഡൈ അല്ലെങ്കിൽ ഡ്രൈവ് പ്രശ്നം എന്നിവയിൽ നിന്നും അവ വരാം.
ഒരേസമയം നിരവധി ക്രമീകരണങ്ങൾ മാറ്റുന്നതിന് മുമ്പ് ഒരു ഓപ്പറേറ്റിംഗ് ബേസ്ലൈൻ സംരക്ഷിക്കുക. യഥാർത്ഥ ഫീഡ് നിരക്ക്, സ്ക്രൂ വേഗത, ലോഡ് അല്ലെങ്കിൽ ടോർക്ക് സൂചന, മർദ്ദം, സോൺ ക്രമീകരണങ്ങൾ, ലഭ്യമാകുമ്പോൾ അളക്കുന്ന മെൽറ്റ് താപനില, പൂർത്തിയായ ഉൽപ്പന്ന പരിശോധനകൾ എന്നിവ രേഖപ്പെടുത്തുക. സമാന ഫോർമുലേഷനും ഡൗൺസ്ട്രീം സജ്ജീകരണവും താരതമ്യം ചെയ്യുക.
ജപ്പാൻ സ്റ്റീൽ വർക്ക്സ്, ധരിക്കുന്ന ഇരട്ട സ്ക്രൂ ഘടകങ്ങൾ ത്രൂപുട്ടും ഡിസ്പേഴ്സണും കുറയ്ക്കുമെന്നും ഗുരുതരമായ സ്ക്രൂ-ഷാഫ്റ്റ് അല്ലെങ്കിൽ ഗിയർബോക്സ് പരാജയത്തിന് കാരണമായേക്കാമെന്നും പറയുന്നു. അത് നേരത്തെ പരിശോധിക്കാനുള്ള ഒരു നല്ല കാരണമാണ്, എന്നാൽ നിങ്ങളുടെ മെഷീനിലെ ഒരു ശാരീരിക അവസ്ഥയുമായി രോഗലക്ഷണത്തെ ബന്ധിപ്പിക്കേണ്ടതുണ്ട്.
ഫീഡർ കാലിബ്രേഷൻ അല്ലെങ്കിൽ ബ്ലോക്ക്ഡ് വെൻ്റ് ശരിയാക്കിയതിന് ശേഷം ഒരു ലൈൻ സാധാരണ നിലയിലായാൽ, രോഗനിർണയമായി ഞങ്ങൾ വസ്ത്രങ്ങൾ വിൽക്കില്ല. പ്രക്രിയ അസ്ഥിരമായി തുടരുകയും മെഷർമെൻ്റ് മാപ്പ് പൊരുത്തപ്പെടുന്ന പ്രാദേശിക ക്ലിയറൻസ് വർദ്ധനവ് കാണിക്കുകയും ചെയ്യുന്നുവെങ്കിൽ, മാറ്റിസ്ഥാപിക്കൽ കേസ് കൂടുതൽ ശക്തമാണ്. ഉൽപ്പാദന പ്രശ്നം പരിഹരിക്കുകയാണ് ലക്ഷ്യം, ഏറ്റവും വലിയ സെറ്റിനുള്ള ഓർഡർ നേടുകയല്ല.
| നിരീക്ഷിച്ച പാറ്റേൺ | അപലപിക്കുന്നതിന് മുമ്പ് പരിശോധനകൾ നടത്തുക | ഭൗതിക തെളിവുകൾ തേടണം |
|---|---|---|
| മാറ്റമില്ലാത്ത വേഗതയിൽ ഔട്ട്പുട്ട് വീഴുന്നു | തീറ്റയുടെ കൃത്യത, ബൾക്ക് ഡെൻസിറ്റി, പാചകക്കുറിപ്പ്, ഡൈ നിയന്ത്രണം | ലോക്കൽ ബോർ വലുതാക്കൽ, ഫ്ലൈറ്റ് വെയർ, ക്ലിയറൻസ് മാറ്റം |
| സമ്മർദ്ദം അല്ലെങ്കിൽ ലോഡ് അസ്ഥിരമാകുന്നു | ഭക്ഷണം നൽകൽ, താപനില നിയന്ത്രണം, വായുസഞ്ചാരം, ഡൗൺസ്ട്രീം നിയന്ത്രണം | അസമമായ ഇടത്/വലത് വസ്ത്രങ്ങൾ, നിക്ഷേപങ്ങൾ, കേടുപാടുകൾ അല്ലെങ്കിൽ കോൺടാക്റ്റ് അടയാളങ്ങൾ |
| ചിതറുകയോ ഉരുകുകയോ ചെയ്യുന്നതിൻ്റെ ഗുണനിലവാരം കുറയുന്നു | മെറ്റീരിയൽ ലോട്ട്, അഡിറ്റീവ് ഡോസിംഗ്, മിക്സിംഗ് കോൺഫിഗറേഷൻ, താപനില ചരിത്രം | ഉദ്ദേശിച്ച മിക്സിംഗ് പ്രതലങ്ങളിലോ തെറ്റായി ഇൻസ്റ്റാൾ ചെയ്ത മൂലകങ്ങളിലോ ധരിക്കുക |
| മെറ്റാലിക് ശബ്ദം അല്ലെങ്കിൽ പെട്ടെന്നുള്ള ടോർക്ക് വർദ്ധനവ് | മെഷീൻ നടപടിക്രമത്തിന് കീഴിൽ നിർത്തി ഡ്രൈവും അലൈൻമെൻ്റും പരിശോധിക്കുക | പുതിയ കോൺടാക്റ്റ് അടയാളങ്ങൾ, വളഞ്ഞ ഭാഗങ്ങൾ, ഘട്ടം പിശക് അല്ലെങ്കിൽ വിദേശ വസ്തുക്കൾ |
| മാറ്റിസ്ഥാപിച്ചതിന് ശേഷം ദ്രുതഗതിയിലുള്ള ആവർത്തന വസ്ത്രം | മെറ്റീരിയൽ മലിനീകരണം, വിന്യാസം, അസംബ്ലി, പ്രവർത്തന പരിധികൾ, ഉപരിതല തിരഞ്ഞെടുപ്പ് | ആവർത്തിച്ചുള്ള സ്ഥലവും നാശത്തിൻ്റെ ദിശയും |
പൊരുത്തപ്പെടുന്ന റിപ്പോർട്ടിൽ നിന്ന് എന്ത് മാറ്റിസ്ഥാപിക്കണമെന്ന് തീരുമാനിക്കുക
രണ്ട് ബാരൽ ലോബുകളും അംഗീകൃത ജ്യാമിതിക്കുള്ളിൽ നിലനിൽക്കുമ്പോൾ, മധ്യബന്ധം മികച്ചതായിരിക്കുകയും വസ്ത്രധാരണത്തിൻ്റെ കാരണം മനസ്സിലാക്കുകയും ചെയ്യുമ്പോൾ സ്ക്രൂകൾ മാത്രം മാറ്റിസ്ഥാപിക്കുന്നത് ന്യായമാണ്. സ്ക്രൂ ജോഡി സ്വീകാര്യവും പുനഃസ്ഥാപിച്ച ബോർ ജ്യാമിതിയുമായി പൊരുത്തപ്പെടുന്നതുമായി തുടരുമ്പോൾ ബാരൽ മാത്രം മാറ്റിസ്ഥാപിക്കുന്നത് ന്യായീകരിക്കാവുന്നതാണ്.
രണ്ട് വശങ്ങളും ധരിക്കുമ്പോൾ, റഫറൻസ് ജ്യാമിതി അനിശ്ചിതത്വത്തിലായിരിക്കുമ്പോൾ, അല്ലെങ്കിൽ ഒരു പുതിയ ഘടകം കേടായ പങ്കാളിക്കെതിരെ പ്രവർത്തിക്കുമ്പോൾ പൊരുത്തപ്പെടുന്ന സെറ്റ് മാറ്റിസ്ഥാപിക്കുക. ധരിക്കുന്ന പാറ്റേൺ തെറ്റായ അലൈൻമെൻ്റിലേക്കോ ഘട്ടം ഘട്ടമായുള്ള പിശകിലേക്കോ വിദേശ മെറ്റീരിയലിലേക്കോ ചൂണ്ടിക്കാണിക്കുന്നുവെങ്കിൽ, പുതിയ ഭാഗങ്ങൾ ഇൻസ്റ്റാൾ ചെയ്യുന്നതിന് മുമ്പ് ആ കാരണം നീക്കം ചെയ്യുക.
| അളന്ന അവസ്ഥ | വിലയിരുത്താനുള്ള സാധ്യത | ആവശ്യമായ സംരക്ഷണം |
|---|---|---|
| സ്ക്രൂ ജോഡി ധരിച്ചു; രണ്ട് ലോബുകളും അംഗീകൃത പരിധിക്കുള്ളിൽ | സ്ക്രൂകൾ നന്നാക്കുക അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കുക | നിലനിർത്തിയ ബാരലിന് നേരെ പുനർനിർമ്മിച്ചതോ പുതിയതോ ആയ ജ്യാമിതി സ്ഥിരീകരിക്കുക |
| ബാരൽ ലോബുകൾ ധരിച്ചിരിക്കുന്നു; അംഗീകൃത പരിധിക്കുള്ളിൽ സ്ക്രൂകൾ | യോഗ്യതയുള്ള ബാരൽ നന്നാക്കൽ അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കൽ | നിലനിർത്തിയ സ്ക്രൂകളുമായും മധ്യ ദൂരവുമായും അനുയോജ്യത പരിശോധിക്കുക |
| സ്ക്രൂകളും ബാരലും ധരിക്കുന്നു | പൊരുത്തപ്പെടുന്ന സ്ക്രൂവും ബാരലും മാറ്റിസ്ഥാപിക്കൽ | ഒരു നിയന്ത്രിത ഡ്രോയിംഗ് സെറ്റും പരിശോധന പ്ലാനും അംഗീകരിക്കുക |
| പ്രാദേശികവൽക്കരിച്ച സ്കോറിംഗ് അല്ലെങ്കിൽ ഏകപക്ഷീയമായ കോൺടാക്റ്റ് | ഘടകം തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് അന്വേഷണം നടത്തുക | വിന്യാസം, ബെയറിംഗുകൾ, ഷാഫ്റ്റുകൾ, ഫേസിംഗ്, മലിനീകരണം എന്നിവ പരിശോധിക്കുക |
| ജ്യാമിതി സ്വീകാര്യമാണെങ്കിലും ഡ്യൂട്ടി മാറി | പ്രക്രിയയും ജ്യാമിതി അവലോകനവും | പുതിയ മെറ്റീരിയൽ, ഔട്ട്പുട്ട്, മെഷീൻ പരിധികൾ, ഉൽപ്പന്ന സ്വീകാര്യത എന്നിവ നിർവ്വചിക്കുക |
ഒരു യാന്ത്രിക റീപ്ലേസ്മെൻ്റ് പരിധിയായി ഒരു ജനറിക് ഇൻ്റർനെറ്റ് മൾട്ടിപ്ലയർ ഉപയോഗിക്കരുത്. വ്യാസം, സ്ക്രൂ തരം, മെഷീൻ ഡിസൈൻ, മെറ്റീരിയൽ, ഉൽപ്പന്ന ടോളറൻസ് എന്നിവയെല്ലാം പ്രധാനമാണ്. യഥാർത്ഥ ബിൽഡ് ഡ്രോയിംഗും മെഷീൻ മേക്കറുടെ സേവന മാനദണ്ഡവും തീരുമാനത്തെ നിയന്ത്രിക്കണം.
വിശാലമായ ലക്ഷണങ്ങൾക്കും റിപ്പയർ തിരഞ്ഞെടുപ്പുകൾക്കും, ഞങ്ങളുടെ കാണുകസ്ക്രൂ ബാരൽ ധരിക്കുന്നതും മാറ്റിസ്ഥാപിക്കാനുള്ള ഗൈഡും. ഈ ഇരട്ട-നിർദ്ദിഷ്ട പേജ് ഇടത്/വലത്, ലോബ്, മധ്യഭാഗം, ഒരു പരമ്പരാഗത സിംഗിൾ-ബോർ പരിശോധന ഉൾപ്പെടാത്ത ഘട്ടം ഘട്ടമായുള്ള വിവരങ്ങൾ ചേർക്കുന്നു.
ഉപരിതലം വ്യക്തമാക്കാൻ ധരിക്കുന്ന സ്ഥലം ഉപയോഗിക്കുക
നൻഹയ്യയുടേത്സമാന്തര ഇരട്ട സ്ക്രൂ ഉൽപ്പന്നങ്ങൾPVC, PE, PP, റബ്ബർ, പ്ലാസ്റ്റിക്, കോമ്പൗണ്ടിംഗ്, ഗ്രാനുലേഷൻ ആപ്ലിക്കേഷനുകൾ എന്നിവ ഉൾപ്പെടുന്നു. ആ ശ്രേണിയിലുടനീളം മെറ്റീരിയൽ ഡ്യൂട്ടി വ്യത്യാസപ്പെടുന്നു. ഗ്ലാസ് ഫൈബർ, മിനറൽ ഫില്ലർ, പിഗ്മെൻ്റ്, റീസൈക്കിൾ ചെയ്ത മലിനീകരണം, നശിപ്പിക്കുന്ന ഘടകങ്ങൾ എന്നിവ ഗ്രേഡും ലോഡിംഗും അനുസരിച്ച് വ്യക്തമാക്കണം.
ഞങ്ങളുടെ കോ-റൊട്ടേറ്റിംഗ്, കൌണ്ടർ-റൊട്ടേറ്റിംഗ് ഉൽപ്പന്ന പേജുകൾ ഒരേ പ്രധാന റഫറൻസ് മൂല്യങ്ങൾ ലിസ്റ്റ് ചെയ്യുന്നു: 38CrMoAlA, HB260 മുതൽ 320 വരെ ഹീറ്റ്-ട്രീറ്റ്മെൻ്റ് കാഠിന്യം, HV950 മുതൽ 1000 വരെ നൈട്രൈഡിംഗ് കാഠിന്യം, ഗ്രേഡ് 0.50 മുതൽ 0.70 മില്ലിമീറ്റർ വരെ നൈട്രൈഡിംഗ് ഡെപ്ത് അല്ലെങ്കിൽ 1 ബ്രൈറ്റിൽ താഴെ. അവർ Ra0.4, 0.015 mm സ്ക്രൂ സ്ട്രീറ്റ്നെസ് എന്നിവയും പട്ടികപ്പെടുത്തുന്നു.
ലഭ്യമായ ഉൽപ്പന്ന മൂല്യങ്ങളിൽ 0.05 മുതൽ 0.10 മില്ലിമീറ്റർ വരെ കട്ടിയുള്ള HV 950 അല്ലെങ്കിൽ ഉയർന്ന ക്രോം കാഠിന്യം, 2.0 മുതൽ 3.0 മില്ലിമീറ്റർ വരെ ആഴത്തിൽ HRC60 മുതൽ 65 വരെ ബൈമെറ്റൽ കാഠിന്യം എന്നിവ ഉൾപ്പെടുന്നു. HV, HRC എന്നിവ വ്യത്യസ്ത സ്കെയിലുകൾ ഉപയോഗിക്കുന്നു, അതിനാൽ ഏറ്റവും വലിയ അച്ചടിച്ച നമ്പർ മികച്ച ഓപ്ഷൻ തിരിച്ചറിയുന്നില്ല.
| വെയർ മാപ്പിൽ നിന്ന് കണ്ടെത്തുന്നു | പുതിയ സ്പെസിഫിക്കേഷനിൽ എന്താണ് നിർവചിക്കേണ്ടത് | എന്താണ് ഊഹിക്കാൻ പാടില്ലാത്തത് |
|---|---|---|
| ഫ്ലൈറ്റ് നുറുങ്ങുകൾ പൂരിപ്പിച്ച പ്രോസസ്സ് സോണിൽ മെറ്റീരിയൽ നഷ്ടപ്പെടും | സംരക്ഷിത ഫ്ലൈറ്റ് ലൊക്കേഷനുകൾ, ചികിത്സ അല്ലെങ്കിൽ അലോയ്, ലെയർ ഡെപ്ത്, അന്തിമ ജ്യാമിതി | എല്ലാ സോണിനും ഒരേ നവീകരണം ആവശ്യമാണ് |
| ഒരു ബാരൽ ലോബ് മറ്റൊന്നിനേക്കാൾ കൂടുതൽ ധരിക്കുന്നു | ലോബ് മാപ്പ്, അലൈൻമെൻ്റ്, സെൻ്റർ ചെക്കുകൾ, തുടർന്ന് ബാരൽ സംരക്ഷണം | കാഠിന്യമുള്ള മെറ്റീരിയൽ മാത്രം തെറ്റായ ക്രമീകരണം ശരിയാക്കും |
| കുഴികൾ അല്ലെങ്കിൽ ഉപരിതല നഷ്ടം | മെറ്റീരിയൽ കെമിസ്ട്രി, ക്ലീനിംഗ് ഹിസ്റ്ററി, ബാധിത മേഖല, അനുയോജ്യമായ ഉപരിതല സംവിധാനം | എല്ലാ ഉപരിതല കേടുപാടുകളും ഉരച്ചിലുകളാണ് |
| കോൺടാക്റ്റ് അടയാളങ്ങൾ ഒരു മുഖത്ത് ആവർത്തിക്കുന്നു | ഫേസിംഗ്, സ്ട്രൈറ്റ്നെസ്, ഷാഫ്റ്റ്, ബെയറിംഗ്, അസംബ്ലി അവലോകനം | സ്ക്രൂ പ്രൊഫൈൽ മാത്രമാണ് കാരണം |
| നീണ്ട സ്ഥിരതയുള്ള സേവനത്തിന് ശേഷം യൂണിഫോം ധരിക്കുന്നു | യഥാർത്ഥ ജ്യാമിതി, അളന്ന മാറ്റവും ആവശ്യമായ പരിപാലന ഇടവേളയും | ഒരു പുനർരൂപകൽപ്പന സ്വയമേവ ആവശ്യമാണ് |
ബാറ്റൻഫെൽഡ്-സിൻസിനാറ്റി വർഷത്തിലൊരിക്കൽ അല്ലെങ്കിൽ 6,000 പ്രവർത്തന സമയത്തിന് ശേഷം ധരിക്കാൻ ശുപാർശ ചെയ്യുന്നുസിംഗിൾ, കോണാകൃതിയിലുള്ള ഇരട്ട, പാരലൽ ട്വിൻ, പ്ലാനറ്ററി എക്സ്ട്രൂഡറുകൾക്കുള്ള അതിൻ്റെ സേവന മാർഗ്ഗനിർദ്ദേശത്തിൽ. ഒരു വിതരണക്കാരൻ്റെ ആസൂത്രണ റഫറൻസായി അത് പരിഗണിക്കുക. ഗുരുതരമായ ഫില്ലറുകൾ പ്രോസസ്സ് ചെയ്യുന്നതോ വേഗത്തിലുള്ള വസ്ത്രധാരണ പ്രവണത കാണിക്കുന്നതോ ആയ ലൈനുകൾക്ക് മറ്റൊരു ഇടവേള ആവശ്യമായി വന്നേക്കാം.


പരിശോധനാ ഫയൽ നിർമ്മിക്കാവുന്ന ക്രമത്തിലേക്ക് മാറ്റുക
ഉദ്ധരണി പാക്കേജിൽ മെഷീൻ മേക്കറും മോഡലും, അംഗീകൃത ഡ്രോയിംഗുകൾ, മെറ്റീരിയൽ ഫോർമുലേഷൻ, ഓപ്പറേറ്റിംഗ് റെക്കോർഡ്, വെയർ മാപ്പ് എന്നിവ അടങ്ങിയിരിക്കണം. നിങ്ങൾക്ക് വിശ്വസ്തമായ ഒരു പകരം വയ്ക്കണോ, റിപ്പയർ മൂല്യനിർണ്ണയമോ ജ്യാമിതി മാറ്റമോ വേണോ എന്ന് തിരിച്ചറിയുക. പ്രകടനം മെച്ചപ്പെടണമെങ്കിൽ, അളക്കാവുന്ന ലക്ഷ്യവും മെഷീൻ നിയന്ത്രണങ്ങളും പ്രസ്താവിക്കുക.
ഡ്രോയിംഗ് നിയന്ത്രണം നാമമാത്ര വലിപ്പം പോലെ പ്രധാനമാണ്. നൻഹയ്യയുടേത്ഉത്പാദന ഉപകരണ പേജ്CNC ഡ്രില്ലിംഗും മില്ലിംഗ് പൊസിഷനിംഗ് കൃത്യത 0.02 മില്ലീമീറ്ററും, 6 മീറ്റർ വരെ വർക്ക്പീസുകൾക്കുള്ള CNC ലാത്തുകളും, ക്രമരഹിതമായ ഫ്ലൈറ്റുകൾക്കും പ്രത്യേക ഫ്ലേഞ്ചുകൾക്കുമായി അഞ്ച്-ആക്സിസ് മെഷീനിംഗ് എന്നിവ പട്ടികപ്പെടുത്തുന്നു. ആ കഴിവുകൾക്ക് ഇപ്പോഴും അവ്യക്തമായ ഒരു ഡ്രോയിംഗും പരിശോധനയും ആവശ്യമാണ്.
നിർദ്ദിഷ്ട ക്ലിയറൻസ് ധരിച്ച സാമ്പിളുമായി വൈരുദ്ധ്യം വരുമ്പോഴോ ഇടത്, വലത് വിവരങ്ങൾ നഷ്ടപ്പെടുമ്പോഴോ ഞങ്ങൾ ഒരു ഡ്രോയിംഗിനെ ചോദ്യം ചെയ്യും. അത് നിർമ്മാണ ഉത്തരവാദിത്തത്തിൻ്റെ ഭാഗമാണ്. ഇൻസ്റ്റാളേഷനിലെ വിയോജിപ്പ് കണ്ടെത്തുന്നതിനേക്കാൾ വിലകുറഞ്ഞതാണ് ഒപ്പിട്ട ഡ്രോയിംഗ് റിവിഷൻ.


നിങ്ങൾ വിലകൾ അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ് മാറ്റിസ്ഥാപിക്കാനുള്ള സ്കോപ്പ് ആവശ്യമുണ്ടോ?ആദ്യം പഴയ ഭാഗ റിപ്പോർട്ടും പ്രവർത്തന പ്രശ്നവും അയയ്ക്കുക. വാണിജ്യപരമായ താരതമ്യം ആരംഭിക്കുന്നതിന് മുമ്പ് ഡ്രോയിംഗ് ചോദ്യങ്ങൾ വേർതിരിക്കാനും തെളിവുകൾ ധരിക്കാനും മെറ്റീരിയൽ തിരഞ്ഞെടുക്കാനും ഞങ്ങൾക്ക് സഹായിക്കാനാകും.
മാറ്റിസ്ഥാപിക്കാനുള്ള അവലോകനം അഭ്യർത്ഥിക്കുകഅന്വേഷണ പേജ് തുറക്കുകആദ്യം അനുയോജ്യമാണോയെന്ന് പരിശോധിക്കുക, തുടർന്ന് ഉത്പാദനം പരിശോധിക്കുക
ഇൻകമിംഗ് ഇൻസ്പെക്ഷനിൽ ഭാഗം ഐഡൻ്റിറ്റി, ഡ്രോയിംഗ് റിവിഷൻ, ഇടത്, വലത് ലേബലുകൾ, മെറ്റീരിയൽ ഡോക്യുമെൻ്റുകൾ, നിർദ്ദിഷ്ട അളവുകൾ, പരിരക്ഷിത പ്രതലങ്ങൾ എന്നിവ ഇൻസ്റ്റാളുചെയ്യുന്നതിന് മുമ്പ് സ്ഥിരീകരിക്കണം. നിങ്ങളുടെ പ്ലാൻ്റിൽ ഉപയോഗിക്കുന്ന ഘടക സീരിയൽ അല്ലെങ്കിൽ ജോഡി തിരിച്ചറിയൽ രേഖയുമായി ബന്ധിപ്പിച്ച് ഷിപ്പിംഗ്, പരിശോധന റെക്കോർഡ് സൂക്ഷിക്കുക.
എക്സ്ട്രൂഡർ മേക്കറിൻ്റെ അസംബ്ലി, അലൈൻമെൻ്റ്, ലൂബ്രിക്കേഷൻ, ഹീറ്റിംഗ്, സ്റ്റാർട്ട്-അപ്പ് നടപടിക്രമങ്ങൾ എന്നിവ പിന്തുടരുക. അംഗീകൃത രീതിയിലൂടെ മാത്രം ജോഡിയുടെ ആവശ്യമായ സ്വതന്ത്ര ചലനം സ്ഥിരീകരിക്കുക. വിശദീകരിക്കാനാകാത്ത ഇറുകിയ സ്ഥാനം നിർബന്ധിക്കാൻ ഡ്രൈവ് ഉപയോഗിക്കരുത്.
സമ്മതിച്ച മെറ്റീരിയലുമായി കമ്മീഷൻ ചെയ്യുക, തീറ്റ ക്രമീകരിക്കുക, മരിക്കുക. ഔട്ട്പുട്ട്, സ്ക്രൂ വേഗത, ലോഡ് അല്ലെങ്കിൽ ടോർക്ക് സൂചന, മർദ്ദം, താപനില സ്വഭാവം, വെൻ്റ് അവസ്ഥ, പൂർത്തിയായ ഉൽപ്പന്ന നിലവാരം എന്നിവ രേഖപ്പെടുത്തുക. സ്വീകാര്യത വ്യവസ്ഥയുമായി താരതമ്യം ചെയ്യുക, ഹ്രസ്വമായ നോ-ലോഡ് റൊട്ടേഷനോ എളുപ്പമുള്ള റെസിനോ എതിരല്ല.

നിങ്ങളുടെ ട്വിൻ സ്ക്രൂ വെയർ ഫയൽ അവലോകനം ചെയ്യാൻ നൻഹയ്യയോട് ആവശ്യപ്പെടുക
മെഷീൻ ഡ്രോയിംഗ്, ഇടത് വലത് സ്ക്രൂ ഐഡൻ്റിഫിക്കേഷൻ, റൊട്ടേഷൻ വ്യൂപോയിൻ്റ്, ഘട്ടം ഘട്ടമായുള്ള വിവരങ്ങൾ, മധ്യ ദൂരം, വെയർ മാപ്പ്, മെറ്റീരിയൽ പാചകക്കുറിപ്പ്, പ്രവർത്തന റെക്കോർഡ് എന്നിവ അയയ്ക്കുക. ഏത് ലക്ഷണമാണ് പരിശോധനയ്ക്ക് പ്രേരിപ്പിച്ചതെന്നും നിങ്ങളുടെ മുൻഗണന പുനഃസ്ഥാപിക്കണോ, ദൈർഘ്യമേറിയ ആയുസ്സാണോ അതോ പുതിയ പ്രോസസ്സ് ഡ്യൂട്ടിയാണോ എന്നും ഞങ്ങളോട് പറയുക.
ഇമെയിൽ ഡ്രോയിംഗുകളും അളവുകളുംവാട്സാപ്പിൽ ചർച്ച ചെയ്യുകസമാന്തര ഇരട്ട സ്ക്രൂ ഉൽപ്പന്നങ്ങൾ കാണുക
ഷൗഷൻ നൻഹയ്യ പ്ലാസ്റ്റിക് മെഷിനറി കമ്പനി, ലിമിറ്റഡ്.
ഉൽപ്പന്നങ്ങൾ:കോ-റൊട്ടേറ്റിംഗ് പാരലൽ ട്വിൻ സ്ക്രൂ ബാരലുകൾ | കൌണ്ടർ-റൊട്ടേറ്റിംഗ് പാരലൽ ട്വിൻ സ്ക്രൂ ബാരലുകൾ | പിവിസി പാരലൽ ട്വിൻ സ്ക്രൂ ബാരലുകൾ | റബ്ബർ, പ്ലാസ്റ്റിക് സമാന്തര ഇരട്ട സ്ക്രൂകൾ
ഇമെയിൽ:info@nhyscrew.com
ഫോൺ:+86-13505809643| മൊബൈൽ:+86-13587082002
ബ്ലോക്ക് സി, നമ്പർ 2 വെസ്റ്റ് സെക്ഷൻ, സിംഗ്ഷൗ അവന്യൂ, ഡിങ്ഹായ് ജില്ല, ഷൗഷാൻ സിറ്റി, ഷെജിയാങ് പ്രവിശ്യ, ചൈന.
സേവന വിവരം | ഉൽപ്പാദന ഉപകരണങ്ങൾ | കമ്പനി പ്രൊഫൈൽ | ഞങ്ങളെ സമീപിക്കുക
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
എന്താണ് സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ ക്ലിയറൻസ്?
ഇത് ജ്യാമിതീയ ബന്ധങ്ങളുടെ ഒരു കൂട്ടമാണ്, ഒരു സാർവത്രിക വിടവല്ല. ഉപയോഗപ്രദമായ ഒരു സ്പെസിഫിക്കേഷൻ ഓരോ സ്ക്രൂവിൻ്റെ ക്ലിയറൻസിനെയും അതിൻ്റെ ബാരൽ ലോബ്, ഇൻ്റർമെഷിംഗ് മേഖലയിലൂടെയുള്ള സ്ക്രൂ-ടു-സ്ക്രൂ ക്ലിയറൻസ്, സെൻ്റർ ഡിസ്റ്റൻസ്, ഫേസിംഗ്, പ്രസക്തമായ ഏതെങ്കിലും അച്ചുതണ്ട് ക്ലിയറൻസ് എന്നിവയുമായി വേർതിരിക്കുന്നു. അംഗീകൃത മെഷീൻ ഡ്രോയിംഗ് ടാർഗെറ്റ് മൂല്യങ്ങളും അളക്കൽ രീതികളും നിർവചിക്കുന്നു.
എനിക്ക് ഇരട്ട സ്ക്രൂ ക്ലിയറൻസ് ബാരൽ ഐഡി മൈനസ് സ്ക്രൂ ഒഡി ആയി കണക്കാക്കാമോ?
രണ്ട് മൂല്യങ്ങളും അനുബന്ധ സ്ഥാനങ്ങളെയും നിർവചിക്കപ്പെട്ട ബോർ ജ്യാമിതിയെയും പരാമർശിക്കുമ്പോൾ മാത്രമേ ആ കുറയ്ക്കലിന് ഒരു പ്രാദേശിക വ്യാസ ബന്ധത്തെ വിവരിക്കാൻ കഴിയൂ. ഇത് സ്ക്രൂ-ടു-സ്ക്രൂ ക്ലിയറൻസ്, ഇൻ്റർമെഷ്, ഫേസിംഗ്, സെൻ്റർ ഡിസ്റ്റൻസ് അല്ലെങ്കിൽ ഔട്ട്-ഓഫ്-റൗണ്ട് ഫിഗർ-എട്ട് ബോർ എന്നിവയെ വിവരിക്കുന്നില്ല. ഇരട്ട സ്ക്രൂ സ്വീകാര്യത മൂല്യമായി ഇത് ഉപയോഗിക്കരുത്.
ഇരട്ട സ്ക്രൂയിലും ബാരലിലും ഞാൻ എത്ര സ്ഥലങ്ങൾ അളക്കണം?
സാർവത്രിക കണക്കില്ല. ഫീഡ്, ഉരുകൽ അല്ലെങ്കിൽ കംപ്രഷൻ, മിക്സിംഗ്, വെൻ്റിങ്, പ്രഷർ-ബിൽഡിംഗ് മേഖലകൾ എന്നിവ മറയ്ക്കുന്നതിന് മതിയായ അക്ഷീയ സ്റ്റേഷനുകൾ സൃഷ്ടിക്കുക, തുടർന്ന് ദൃശ്യമായ കേടുപാടുകൾ അല്ലെങ്കിൽ ജ്യാമിതീയ മാറ്റങ്ങൾക്ക് ചുറ്റും സ്റ്റേഷനുകൾ ചേർക്കുക. രണ്ട് സ്ക്രൂകളിലും രണ്ട് ബാരൽ ലോബുകളിലും ഒരേ സ്റ്റേഷൻ നാമങ്ങൾ ഉപയോഗിക്കുക.
സമാന്തര ഇരട്ട സ്ക്രൂകൾ നീക്കംചെയ്യുന്നതിന് മുമ്പ് എന്താണ് രേഖപ്പെടുത്തേണ്ടത്?
ഇൻസ്റ്റാൾ ചെയ്ത ഇടത്, വലത് സ്ഥാനങ്ങൾ, പേരിട്ടിരിക്കുന്ന അറ്റത്ത് നിന്ന് വീക്ഷിക്കുന്ന റൊട്ടേഷൻ, ഹാൻഡ്നെസ്, ടൈമിംഗ് അല്ലെങ്കിൽ ഫേസിംഗ് മാർക്കുകൾ, ഷാഫ്റ്റ് കണക്ഷനുകൾ, സ്പെയ്സറുകൾ, അച്ചുതണ്ട് ക്രമം എന്നിവ രേഖപ്പെടുത്തുക. ഡ്രൈവിൻ്റെയും ഡിസ്ചാർജ് അറ്റത്തിൻ്റെയും ഫോട്ടോഗ്രാഫ് ചെയ്യുക, എല്ലാ ഭാഗങ്ങളും ലേബൽ ചെയ്യുക, മെഷീൻ മേക്കറുടെ നീക്കം ചെയ്യൽ നടപടിക്രമം സംരക്ഷിക്കുക.
എനിക്ക് ഇരട്ട സ്ക്രൂകൾ മാത്രം മാറ്റി പഴയ ബാരൽ സൂക്ഷിക്കാൻ കഴിയുമോ?
അതെ, ബാരൽ ബോറടിക്കുമ്പോൾ, കേന്ദ്ര ബന്ധവും ഉപരിതല അവസ്ഥയും അംഗീകൃത പരിധിക്കുള്ളിൽ നിലനിൽക്കുകയും സ്ക്രൂ ധരിക്കുന്നതിൻ്റെ കാരണം മനസ്സിലാക്കുകയും ചെയ്യുന്നു. ബാരൽ വലുതായോ, അണ്ഡാകാരമോ, സ്കോർ ചെയ്തതോ തെറ്റായി ക്രമീകരിച്ചതോ ആണെങ്കിൽ, പുതിയ സ്ക്രൂകൾ മാത്രം അമിതമായതോ അസമമായതോ ആയ ക്ലിയറൻസ് അവശേഷിപ്പിച്ചേക്കാം. പൊരുത്തപ്പെടുന്ന അളവെടുപ്പ് റിപ്പോർട്ടിൻ്റെ അടിസ്ഥാനത്തിൽ തീരുമാനം എടുക്കുക.
പാരലൽ ട്വിൻ സ്ക്രൂ ബാരൽ വെയർ എത്ര തവണ അളക്കണം?
മെഷീൻ മേക്കറുടെ മെയിൻ്റനൻസ് പ്ലാൻ, മെറ്റീരിയലിൻ്റെ കാഠിന്യം, പ്രവർത്തന സമയം, ലൈനിൻ്റെ സ്വന്തം വസ്ത്രധാരണ പ്രവണത എന്നിവയിൽ നിന്ന് ഇടവേള സജ്ജമാക്കുക. Battenfeld-cincinnati അതിൻ്റെ സേവന ശുപാർശയായി ഒരു വർഷമോ 6,000 പ്രവർത്തന സമയമോ പ്രസിദ്ധീകരിക്കുന്നു, എന്നാൽ ഇത് സാർവത്രിക മാറ്റിസ്ഥാപിക്കൽ പരിധിക്ക് പകരം ഒരു ആസൂത്രണ റഫറൻസാണ്.
ഓരോ പാരലൽ ട്വിൻ സ്ക്രൂവിനും ഒരു സ്റ്റാൻഡേർഡ് വർക്കിംഗ് ക്ലിയറൻസ് നൻഹയ്യ പ്രസിദ്ധീകരിക്കുമോ?
ഒരു വർക്കിംഗ് ക്ലിയറൻസ് മൂല്യവും മുഴുവൻ ശ്രേണിയും ഉൾക്കൊള്ളുന്നില്ല. മെറ്റീരിയൽ, ഹീറ്റ് ട്രീറ്റ്മെൻ്റ്, ഉപരിതല കാഠിന്യം, പാളിയുടെ ആഴം, പരുക്കൻ, സ്ക്രൂ സ്ട്രെയ്റ്റ്നെസ് എന്നിവയ്ക്കായുള്ള ഉൽപ്പന്ന മൂല്യങ്ങൾ നൻഹയ്യ പ്രസിദ്ധീകരിക്കുന്നു. നിർദ്ദിഷ്ട മെഷീനും സ്ക്രൂ ജോഡിക്കുമുള്ള അംഗീകൃത ഡ്രോയിംഗിൽ ഫംഗ്ഷണൽ ക്ലിയറൻസുകൾ ഇപ്പോഴും നിർവചിക്കേണ്ടതുണ്ട്.
ഒരു മാറ്റിസ്ഥാപിക്കാനുള്ള പാരലൽ ട്വിൻ സ്ക്രൂ ബാരൽ ഉദ്ധരണിക്കായി ഞാൻ എന്താണ് അയയ്ക്കേണ്ടത്?
മെഷീൻ മേക്കറും മോഡലും, അംഗീകൃത ഡ്രോയിംഗുകൾ, ഇടത് വലത് സ്ക്രൂ ഐഡൻ്റിഫിക്കേഷൻ, റൊട്ടേഷൻ വ്യൂപോയിൻ്റ്, സെൻ്റർ ഡിസ്റ്റൻസ്, കണക്ഷൻ, ഫ്ലേഞ്ച് വിശദാംശങ്ങൾ, മെറ്റീരിയൽ ഫോർമുലേഷൻ, ഔട്ട്പുട്ട്, ഓപ്പറേറ്റിംഗ് റെക്കോർഡ്, ആക്സിയൽ വെയർ മാപ്പ്, ഉപരിതല ഫോട്ടോഗ്രാഫുകൾ, പരാജയ ചരിത്രം, ആവശ്യമായ പരിശോധന രേഖകൾ എന്നിവ അയയ്ക്കുക.
സിസ്റ്റം തിരഞ്ഞെടുക്കലിനും പ്രവർത്തന തത്വങ്ങൾക്കുമായി, ഞങ്ങളുടെത് തുടരുകസമാന്തര ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ ഗൈഡ്അല്ലെങ്കിൽ വിശാലമായത്ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡർ സെലക്ഷൻ ഗൈഡ്.