ഒരു പ്ലാനറ്ററി സ്ക്രൂ എല്ലാ ബുദ്ധിമുട്ടുള്ള ഫോർമുലേഷനും ഒരു പ്രീമിയം ഉത്തരമല്ല. മെറ്റീരിയലിന് താങ്ങാനാവുന്നതിലും കൂടുതൽ താപ ചരിത്രം നൽകാതെ മിശ്രിതം, താപ കൈമാറ്റം, ഡീഗ്യാസിംഗ് എന്നിവ സംയോജിപ്പിക്കുന്നതാണ് യഥാർത്ഥ പ്രശ്നം അതിൻ്റെ സ്ഥാനം നേടുന്നത്.


പെട്ടെന്നുള്ള ഉത്തരം
ഫോർമുലേഷന് മികച്ച ഡിസ്ട്രിബ്യൂട്ടീവ് മിക്സിംഗ്, ബ്രോഡ് ഹീറ്റ് ട്രാൻസ്ഫർ ഏരിയ, സെൽഫ് വൈപ്പിംഗ് ആക്ഷൻ അല്ലെങ്കിൽ സ്റ്റേജ് ഡീഗ്യാസിംഗ് എന്നിവ ആവശ്യമുള്ളപ്പോൾ ഒരു പ്ലാനറ്ററി സ്ക്രൂ തിരഞ്ഞെടുക്കുക.
പ്രക്രിയ സുസ്ഥിരമാകുമ്പോൾ, പ്രധാനമായും സാമ്പത്തികമായ ഉരുകൽ, കൈമാറ്റം, സമ്മർദ്ദം എന്നിവ ആവശ്യമുള്ളപ്പോൾ ഒരൊറ്റ സ്ക്രൂയിൽ തുടരുക. ഹൈ-സ്പീഡ് കോമ്പൗണ്ടിംഗ്, ഫ്ലെക്സിബിൾ സൈഡ് ഫീഡിംഗ് അല്ലെങ്കിൽ ശക്തമായ ഡിസ്പേഴ്സീവ് വർക്ക് എന്നിവ മുൻഗണന നൽകുമ്പോൾ ഒരു കോ-റൊട്ടേറ്റിംഗ് ട്വിൻ സ്ക്രൂ തിരഞ്ഞെടുക്കുക. ഗ്രഹ വിഭാഗത്തിന് നൽകാൻ കഴിയുന്നതിനേക്കാൾ കൂടുതൽ മർദ്ദം ഡൈയ്ക്ക് ആവശ്യമാണെങ്കിൽ, ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ് താഴത്തെ മർദ്ദം ആസൂത്രണം ചെയ്യുക.
ആദ്യം, എല്ലാവരും അർത്ഥമാക്കുന്നത് ഒരേ പ്ലാനറ്ററി സ്ക്രൂ ആണെന്ന് ഉറപ്പാക്കുക
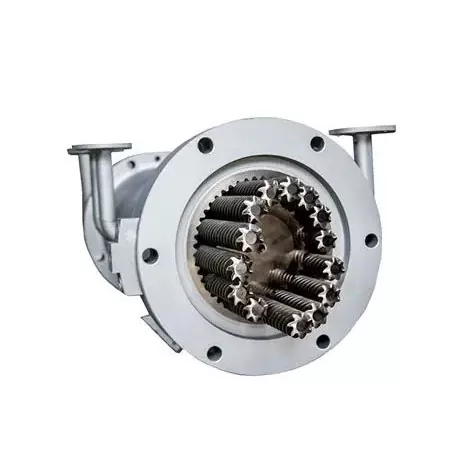
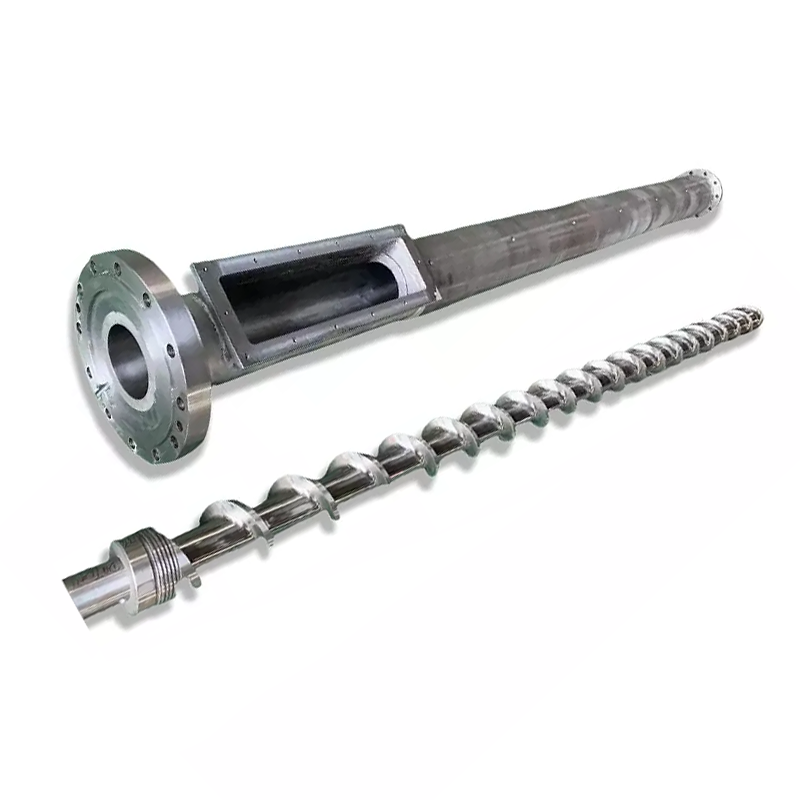
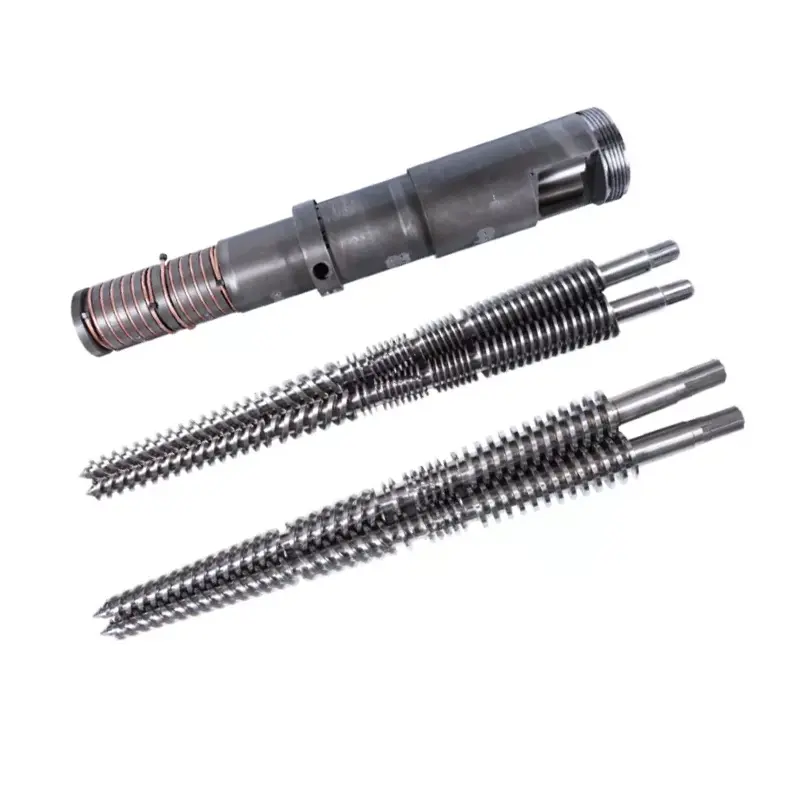
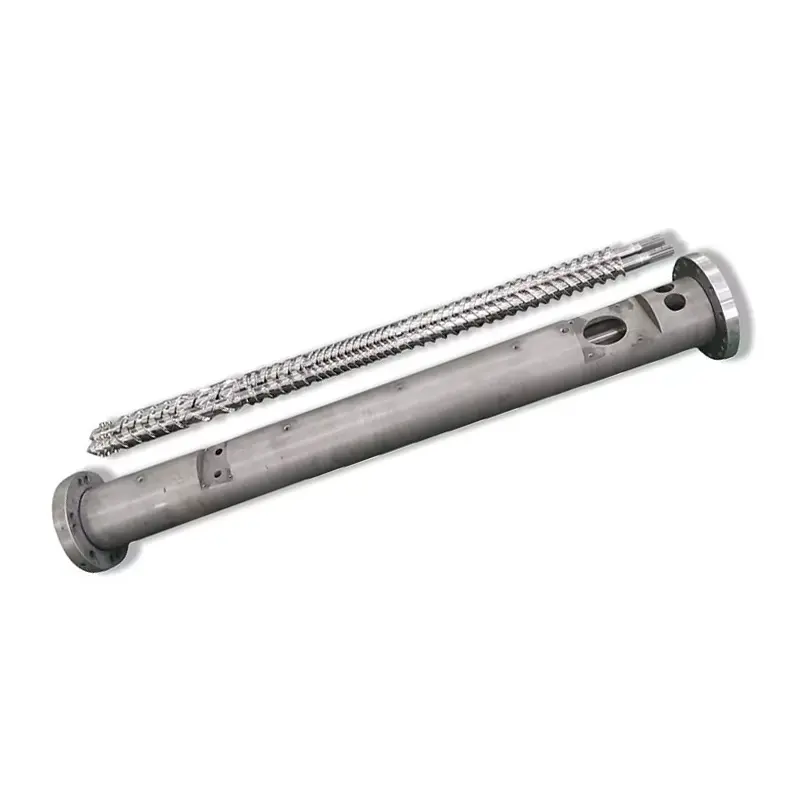
ഈ ഗൈഡിൽ, പ്ലാനറ്ററി സ്ക്രൂ എന്നാൽ പ്ലാനറ്ററി റോളർ എക്സ്ട്രൂഡർ എന്നും വിളിക്കപ്പെടുന്ന പ്ലാസ്റ്റിസിംഗ് സിസ്റ്റത്തെ അർത്ഥമാക്കുന്നു. ഇത് ലീനിയർ മോഷനിൽ ഉപയോഗിക്കുന്ന പ്ലാനറ്ററി റോളർ സ്ക്രൂ ആക്യുവേറ്റർ അല്ല. പോളിമർ പ്രോസസ്സിംഗ് യൂണിറ്റിൽ ഒരു സെൻട്രൽ സ്ക്രൂ, നിരവധി ചെറിയ പ്ലാനറ്ററി സ്ക്രൂകൾ, ആന്തരിക പല്ലുകളുള്ള ഒരു ബാരൽ എന്നിവ അടങ്ങിയിരിക്കുന്നു.
സെഗ്മെൻ്റ് വ്യാസത്തെ ആശ്രയിച്ച് 6 മുതൽ 18 വരെ പ്ലാനറ്ററി സ്ക്രൂകൾ ഉപയോഗിച്ച് നൻഹയ്യ അതിൻ്റെ സ്റ്റാൻഡേർഡ് പ്ലാനറ്ററി വിഭാഗം നിർമ്മിക്കുന്നു. സാധാരണ ടൂത്ത് ക്ലിയറൻസ് 0.2 മുതൽ 0.4 മില്ലിമീറ്റർ വരെയാണ്. സെൻട്രൽ സ്ക്രൂ, പ്ലാനറ്ററി സ്ക്രൂകൾ, ടൂത്ത് ബാരൽ എന്നിവയ്ക്കിടയിലുള്ള ക്ലിയറൻസിലൂടെ മെറ്റീരിയൽ ആവർത്തിച്ച് കടന്നുപോകുന്നു.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:വാങ്ങുന്നയാൾ ഒരിക്കലും "പ്ലാനറ്ററി സ്ക്രൂ" എന്ന് മാത്രം പറയുന്ന ഒരു അന്വേഷണം അയയ്ക്കരുത്. നിങ്ങൾക്ക് പൂർണ്ണമായ പ്ലാസ്റ്റിസൈസിംഗ് സെക്ഷൻ, സെൻട്രൽ സ്ക്രൂ, പ്ലാനറ്ററി സ്ക്രൂകൾ, ടൂത്ത് ബാരൽ, ഡിസ്പർസർ റിംഗ് അല്ലെങ്കിൽ മാറ്റിസ്ഥാപിക്കാനുള്ള മൊഡ്യൂൾ എന്നിവ ആവശ്യമുണ്ടോ എന്ന് വ്യക്തമാക്കുക. ഈ ഭാഗങ്ങൾ ഒരു ജ്യാമിതി സെറ്റായി പ്രവർത്തിക്കുന്നു.
എന്തുകൊണ്ടാണ് ജ്യാമിതി മിക്സിംഗ് ജോലിയെ മാറ്റുന്നത്
പ്ലാനറ്ററി സ്ക്രൂകൾ ആന്തരികമായി പല്ലുള്ള ബാരലിനുള്ളിലെ സെൻട്രൽ സ്ക്രൂവിന് ചുറ്റും കറങ്ങുന്നു. മെറ്റീരിയൽ ആവർത്തിച്ച് വിഭജിച്ച്, നേർത്ത പാളികളായി നീട്ടി, മുന്നോട്ട് പോകുമ്പോൾ വീണ്ടും സംയോജിപ്പിക്കുന്നു. ഇത് മിശ്രിതത്തിനും താപ വിനിമയത്തിനും നിരവധി ഉപരിതല കോൺടാക്റ്റുകൾ സൃഷ്ടിക്കുന്നു.
2024-ലെ ഒരു അവലോകനംഎക്സ്പ്രസ് പോളിമർ അക്ഷരങ്ങൾറോളിംഗ്, കലണ്ടറിംഗ് പോലുള്ള പ്രവർത്തനത്തെ വിവരിക്കുകയും വലിയ കോൺടാക്റ്റ് ഏരിയയെ ഡിസ്ട്രിബ്യൂട്ടീവ് മിക്സിംഗ്, താപനില നിയന്ത്രണം, ഡിവോലാറ്റിലൈസേഷൻ എന്നിവയുമായി ബന്ധിപ്പിക്കുകയും ചെയ്യുന്നു. 2021-ലെ ഒരു ഫ്ലോ സിമുലേഷൻ കണ്ടെത്തി, സ്പിൻഡിൽ ജ്യാമിതി വിതരണവും ചിതറിക്കിടക്കുന്നതുമായ മിശ്രിതത്തെ മാറ്റുന്നു, വിപുലീകരണ പ്രവാഹവും ഫ്ലോ തരത്തിലെ പതിവ് മാറ്റങ്ങളും ഫലം വിശദീകരിക്കാൻ സഹായിക്കുന്നു.
നൻഹയ്യയ്ക്ക് ഒരു ഗ്രഹ വിഭാഗത്തെ രണ്ട് ഘട്ടങ്ങളായി വിഭജിക്കാൻ കഴിയും, അവയ്ക്കിടയിൽ ഒരു ഡിസ്പേഴ്സർ റിംഗ് ഉണ്ട്. മോതിരം ലോക്കൽ ബാക്ക് മർദ്ദം ഉയർത്തുന്നു, കത്രിക ചേർക്കുന്നു, നേരത്തെ ഉരുകുന്നത് പ്രോത്സാഹിപ്പിക്കുന്നു, മിശ്രിതവും ഡീഗ്യാസിംഗും പിന്തുണയ്ക്കുന്നു. ഇത് ഒരു പ്രോസസ്സ് ഘടകമാണ്, അലങ്കാരമല്ല, അതിനാൽ അതിൻ്റെ സ്ഥാനം പ്രോജക്റ്റ് രൂപകൽപ്പനയിലാണ്.


പ്രോസസ്സ് ഡ്യൂട്ടി താരതമ്യം ചെയ്യുക, സ്ക്രൂകളുടെ എണ്ണമല്ല
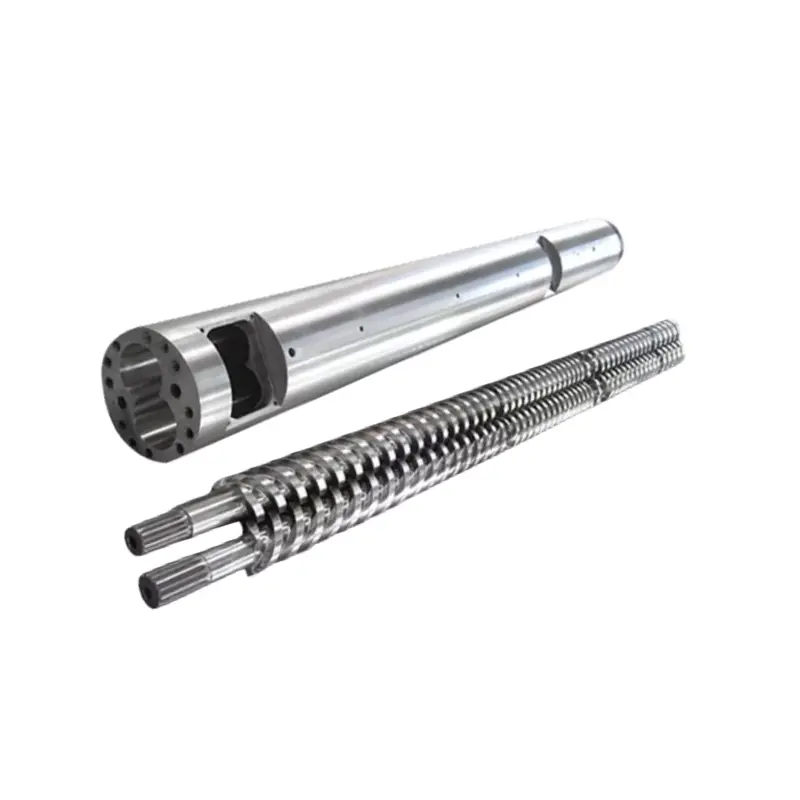
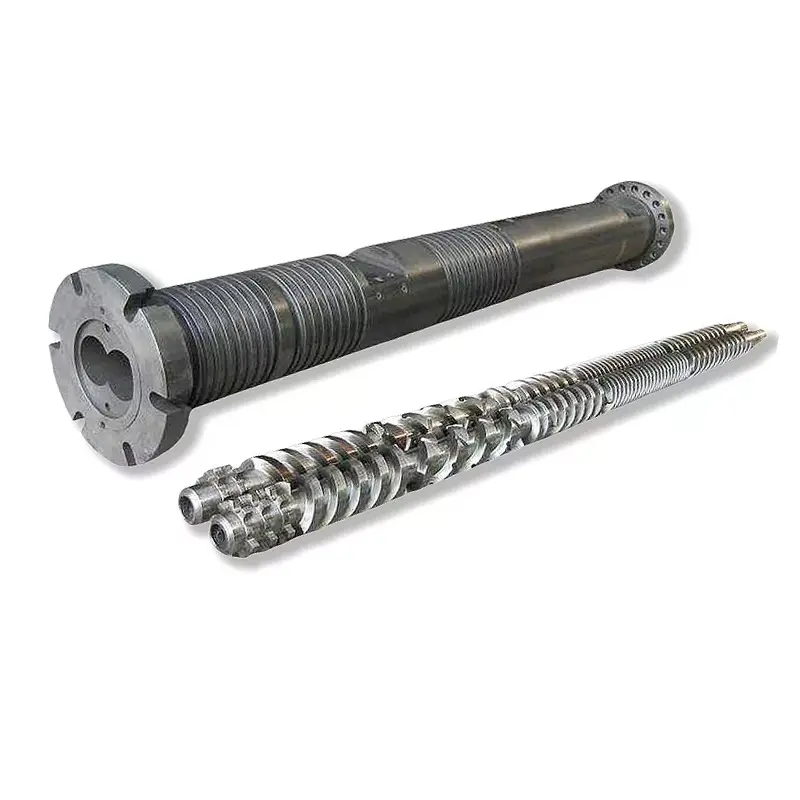
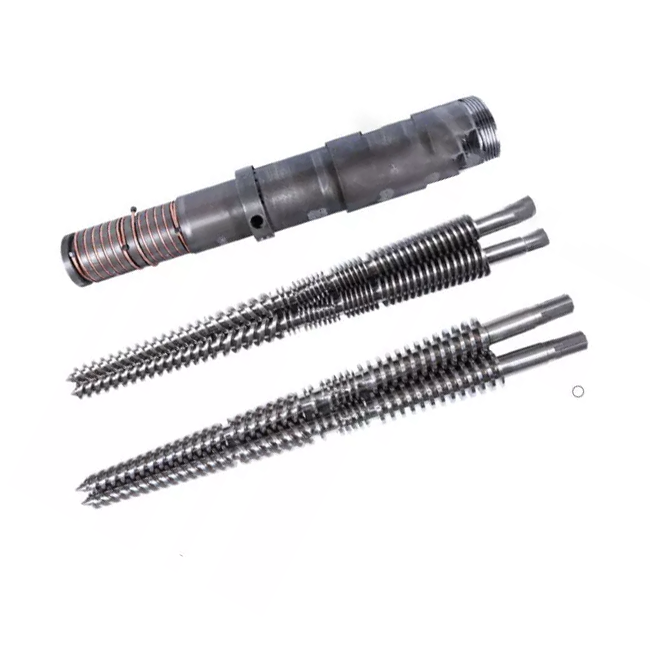
സിംഗിൾ, ട്വിൻ, പ്ലാനറ്ററി സിസ്റ്റങ്ങൾക്കെല്ലാം പോളിമറുകൾ ഉരുകാനും കൈമാറാനും കഴിയും, എന്നാൽ അവ ഒരേ രീതിയിൽ ജോലി വിതരണം ചെയ്യുന്നില്ല. ഫോർമുലേഷൻ, ആവശ്യമായ മിക്സിംഗ് സംവിധാനം, താപനില വിൻഡോ, വെൻ്റിങ് ലോഡ്, മിക്സിംഗ് സെക്ഷന് ശേഷമുള്ള മർദ്ദം എന്നിവയിൽ നിന്നാണ് ഉപയോഗപ്രദമായ താരതമ്യം ആരംഭിക്കുന്നത്.
| തീരുമാന ഘടകം | സിംഗിൾ സ്ക്രൂ | കോ-റൊട്ടേറ്റിംഗ് ട്വിൻ സ്ക്രൂ | പ്ലാനറ്ററി സ്ക്രൂ |
|---|---|---|---|
| മികച്ച ആരംഭ പോയിൻ്റ് | സുസ്ഥിരവും അറിയപ്പെടുന്നതുമായ മെറ്റീരിയൽ പ്രധാനമായും ഉരുകുകയും കൈമാറുകയും ചെയ്യുന്നു | ഫ്ലെക്സിബിൾ ഫീഡിംഗ്, മോഡുലാർ മിക്സിംഗ് ഘടകങ്ങൾ എന്നിവ ഉപയോഗിച്ച് കോമ്പൗണ്ടിംഗ് | വിശാലമായ കോൺടാക്റ്റ് ഏരിയ ആവശ്യമുള്ള ഹീറ്റ് സെൻസിറ്റീവ്, വളരെ നിറഞ്ഞതോ ബുദ്ധിമുട്ടുള്ളതോ ആയ മിശ്രിതങ്ങൾ |
| വിതരണ മിശ്രിതം | മിക്സറുകൾ ചേർത്തിട്ടില്ലെങ്കിൽ പരിമിതമാണ് | നല്ലതും ക്രമീകരിക്കാവുന്നതുമാണ് | ആവർത്തിച്ചുള്ള വിഭജനത്തിലൂടെയും റോളിംഗ് പ്രവർത്തനത്തിലൂടെയും മികച്ചത് |
| ചിതറിക്കിടക്കുന്ന മിശ്രിതം | ജ്യാമിതിയെ ആശ്രയിക്കുന്നതും പലപ്പോഴും പരിമിതവുമാണ് | ശരിയായ കുഴെച്ചതും മിക്സിംഗ് ഘടകങ്ങളും ഉപയോഗിച്ച് ശക്തമാണ് | സ്പിൻഡിൽ ഡിസൈനും ഡിസ്പർസർ വളയങ്ങളും അനുസരിച്ച് മിതമായതും ശക്തവുമാണ് |
| താപ നിയന്ത്രണം | ലളിതമായ സിസ്റ്റം, ചെറിയ എക്സ്ചേഞ്ച് ഏരിയ | നല്ലത് എന്നാൽ ഗണ്യമായ മെക്കാനിക്കൽ ചൂട് ചേർക്കാൻ കഴിയും | വലിയ ഉപരിതല പ്രദേശം ക്ലോസ് ഹീറ്റ് എക്സ്ചേഞ്ചിനെ പിന്തുണയ്ക്കുന്നു |
| ഡീഗ്യാസിംഗ് | ലഭ്യമാണെങ്കിലും വഴക്കം കുറവാണ് | വെൻ്റ്, വാക്വം വിഭാഗങ്ങൾക്കൊപ്പം നല്ലതാണ് | നേർത്ത പാളികളും വെൻ്റിംഗ് ഘട്ടങ്ങളും ഒരുമിച്ച് രൂപകൽപ്പന ചെയ്യുമ്പോൾ മികച്ചതാണ് |
| ഉയർന്ന വേഗതയുള്ള പ്രവർത്തനം | അനുയോജ്യമായ എക്സ്ട്രൂഷൻ ചുമതലകൾക്ക് നല്ലതാണ് | പലപ്പോഴും ഏറ്റവും ശക്തമായ തിരഞ്ഞെടുപ്പ് | പരമാവധി സ്ക്രൂ വേഗതയ്ക്കായി സാധാരണയായി തിരഞ്ഞെടുത്തിട്ടില്ല |
| സമ്മർദ്ദം സൃഷ്ടിക്കൽ | നല്ലത് | സ്വീകാര്യവും രൂപകൽപ്പനയെ ആശ്രയിച്ചിരിക്കുന്നു | പലപ്പോഴും താഴെയുള്ള മർദ്ദത്തിന് പ്രത്യേക പരിഹാരം ആവശ്യമാണ് |
| വൃത്തിയാക്കലും തുടച്ചും | കുറഞ്ഞ ഒഴുക്കുള്ള പ്രദേശങ്ങളിൽ മെറ്റീരിയൽ നിലനിർത്താൻ കഴിയും | ശരിയായ ഇൻ്റർമെഷിംഗ് ഡിസൈൻ ഉപയോഗിച്ച് സ്വയം തുടയ്ക്കുക | ഗ്രഹങ്ങളുടെ ഇടപെടലിലൂടെ ശക്തമായ സ്വയം തുടച്ചുമാറ്റൽ |
| മെക്കാനിക്കൽ സങ്കീർണ്ണത | ഏറ്റവും താഴ്ന്നത് | ഉയർന്നത് | ഒന്നിലധികം കൃത്യതയുള്ള ഇണചേരൽ ഘടകങ്ങളുള്ള ഏറ്റവും ഉയർന്നത് |
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:നന്നായി രൂപകൽപ്പന ചെയ്യുമ്പോൾ ഒരു ഗ്രഹ വിഭാഗത്തിന് പണം നൽകരുത്ഒറ്റ സ്ക്രൂഇതിനകം തന്നെ ഔട്ട്പുട്ടും ഗുണനിലവാരവും നിലനിർത്തുന്നു. യഥാർത്ഥ ആവശ്യം ഹൈ-സ്പീഡ് കോമ്പൗണ്ടിംഗും ഫ്ലെക്സിബിൾ സൈഡ് ഫീഡിംഗും ആയിരിക്കുമ്പോൾ ഗ്രഹങ്ങളെ തിരഞ്ഞെടുക്കരുത്സമാന്തര ഇരട്ട സ്ക്രൂനന്നായി കൈകാര്യം ചെയ്യുന്നു. ഫോർമുലേഷൻ ഒരു നിർദ്ദിഷ്ട പ്രോസസ്സ് പരിധി വെളിപ്പെടുത്തുമ്പോൾ മാത്രം അപ്ഗ്രേഡ് ചെയ്യുക.
ഒരു പ്ലാനറ്ററി സ്ക്രൂ അതിൻ്റെ ചിലവ് നേടുന്നിടത്ത്
ആവശ്യാനുസരണം മൂന്ന് ആപ്ലിക്കേഷൻ ഗ്രൂപ്പുകളെയാണ് നൻഹയ്യ ലക്ഷ്യമിടുന്നത്: ഉയർന്ന ഫില്ലർ സംയുക്തങ്ങൾ, എലാസ്റ്റോമറുകൾ, ഫ്ലെക്സിബിൾ പ്ലാസ്റ്റിക്കുകൾ, പ്രത്യേക പൊടി നിറച്ച മിക്സിംഗ് അല്ലെങ്കിൽ ഗ്രാനുലേഷൻ. ഇതിൻ്റെ പ്ലാനറ്ററി 3D ഷീറിംഗ് സിസ്റ്റം കുറഞ്ഞത് 60% കാൽസ്യം കാർബണേറ്റ് ഉള്ള PP, കുറഞ്ഞത് 40% ഗ്ലാസ് ഫൈബർ ഉള്ള PA, ഉയർന്ന വിസ്കോസിറ്റി TPU, TPE എന്നിവ കൈകാര്യം ചെയ്യുന്നു.
പരമ്പരാഗത സിംഗിൾ-സ്ക്രൂ സംവിധാനങ്ങളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ അതേ ഉൽപ്പന്ന ശ്രേണി പ്ലാസ്റ്റിസിംഗ് സമയം 30% മുതൽ 50% വരെ കുറയ്ക്കുന്നു. ഉയർന്ന പൂരിപ്പിച്ച ആപ്ലിക്കേഷനുകൾക്ക്, ടാർഗെറ്റ് ടെൻസൈൽ-സ്ട്രെങ്ത് ഡീവിയേഷൻ 5% അല്ലെങ്കിൽ അതിൽ താഴെയാണ്. പ്രത്യേക പൊടി നിറച്ച സാമഗ്രികൾക്കായി, ടാർഗെറ്റ് ഡിസ്പർഷൻ 90% അല്ലെങ്കിൽ അതിനു മുകളിലാണ്.
ഉയർന്ന ഫില്ലർ സംയുക്തങ്ങൾ
സാധാരണ ജോലിയിൽ 50% മുതൽ 70% വരെ കാൽസ്യം കാർബണേറ്റുള്ള PP ഫ്ലോറിംഗ് സബ്സ്ട്രേറ്റും 30% മുതൽ 50% വരെ ഗ്ലാസ് ഫൈബറുള്ള PA ഓട്ടോമോട്ടീവ് ഘടനകളും ഉൾപ്പെടുന്നു.
ഇതിനായി വാങ്ങുക:ഫില്ലർ-സമ്പന്നമായ ഉരുകൽ, താപനില നിയന്ത്രണം, സ്ഥിരതയുള്ള ഗുണങ്ങൾ എന്നിവയുടെ ആവർത്തിച്ചുള്ള വിഭജനം.
ചൂട് സെൻസിറ്റീവ് വഴക്കമുള്ള വസ്തുക്കൾ
സാധാരണ ജോലികളിൽ ടിപിആർ കളിപ്പാട്ടങ്ങൾ, ടിപിഇ സീലിംഗ് സ്ട്രിപ്പുകൾ, കുറഞ്ഞത് 30% പ്ലാസ്റ്റിസൈസർ ഉള്ള ഫ്ലെക്സിബിൾ പിവിസി പൈപ്പ് എന്നിവ ഉൾപ്പെടുന്നു.
ഇതിനായി വാങ്ങുക:താമസസമയവും അസ്ഥിരീകരണവും നിയന്ത്രിക്കുമ്പോൾ മിശ്രിതവും താപ വിനിമയവും.
പ്രത്യേക പൊടി സംവിധാനങ്ങൾ
സാധാരണ ജോലികളിൽ ചെമ്പ് നിറച്ച PE ചാലക സംയുക്തങ്ങളും അലുമിന നിറച്ച PC വെയർ-റെസിസ്റ്റൻ്റ് സംയുക്തങ്ങളും ഉൾപ്പെടുന്നു.
ഇതിനായി വാങ്ങുക:പൊടി വിതരണം, അഗ്ലോമറേറ്റ് നിയന്ത്രണം, ആസൂത്രിതമായ ഡീഗ്യാസിംഗ്.

ഈ കണക്കുകൾ നൻഹയ്യയുടെ ആപ്ലിക്കേഷൻ ശ്രേണിയെ നിർവ്വചിക്കുന്നു. ഒരു പർച്ചേസ് സ്പെസിഫിക്കേഷന് ഇപ്പോഴും കൃത്യമായ റെസിൻ ഗ്രേഡ്, ഫില്ലർ കണികാ രൂപം, അഡിറ്റീവ് പാക്കേജ്, ഈർപ്പം, ഫീഡ് രീതി, ടെമ്പറേച്ചർ സീലിംഗ്, വാങ്ങുന്നയാളുടെ ഉൽപ്പന്നത്തിൻ്റെ സ്വീകാര്യത പരിശോധന എന്നിവ ആവശ്യമാണ്.
എവിടെ ഗ്രഹമാണ് തെറ്റായ തിരഞ്ഞെടുപ്പ്
ഗ്രഹവ്യവസ്ഥയ്ക്ക് കൂടുതൽ ഇണചേരൽ ഘടകങ്ങൾ ഉണ്ട്, കൃത്യമായ ടൂത്ത് ജ്യാമിതി, ക്ലിയറൻസ്, ചൂട് ചികിത്സ എന്നിവ ആവശ്യമാണ്. വാങ്ങൽ വിലയും പരിപാലനച്ചെലവും സിംഗിൾ, ട്വിൻ സ്ക്രൂ ഇതരമാർഗങ്ങൾ കവിയുന്നു. 2024-ലെ അവലോകനം ഉയർന്ന സ്ക്രൂ വേഗതയും മർദ്ദം സൃഷ്ടിക്കുന്നതും ആപേക്ഷിക ബലഹീനതകളായി തിരിച്ചറിയുന്നു.
ഒരു മിക്സിംഗ് വിഭാഗവും ഒരു ഡൈയും വ്യത്യസ്ത ജോലികൾ ചെയ്യുന്നതിനാൽ സമ്മർദ്ദം പ്രധാനമാണ്. ഒരു പ്ലാനറ്ററി വിഭാഗത്തിന് ഉരുകുന്നത് നന്നായി തയ്യാറാക്കിയേക്കാം, പക്ഷേ നിയന്ത്രിത ഡൈയിൽ മർദ്ദം സ്ഥിരപ്പെടുത്തുന്നതിന് ഡൗൺസ്ട്രീം സിംഗിൾ സ്ക്രൂ അല്ലെങ്കിൽ ഗിയർ പമ്പ് ആവശ്യമാണ്. ആ തീരുമാനം മോട്ടോർ ലോഡ്, നിയന്ത്രണങ്ങൾ, താമസ സമയം, ലൈൻ ലേഔട്ട് എന്നിവയെ ബാധിക്കുന്നു.
ഇനിപ്പറയുന്ന സമയത്ത് മറ്റൊരു സിസ്റ്റം തിരഞ്ഞെടുക്കുക:ഫോർമുലേഷൻ ഉരുകാൻ എളുപ്പമാണ് കൂടാതെ ലൈൻ ഇതിനകം ഗുണനിലവാരം പാലിക്കുന്നു; ബിസിനസ് കേസ് പ്രധാനമായും ഏറ്റവും കുറഞ്ഞ പ്രാരംഭ ചെലവിനെ ആശ്രയിച്ചിരിക്കുന്നു; പ്രക്രിയയ്ക്ക് ആക്രമണാത്മക ഹൈ-സ്പീഡ് കോമ്പൗണ്ടിംഗ് ആവശ്യമാണ്; സൈഡ് ഫീഡിംഗ് പാചകക്കുറിപ്പിൽ ആധിപത്യം പുലർത്തുന്നു; അല്ലെങ്കിൽ ഡൈ മർദ്ദം അതേ ലളിതമായ പ്ലാസ്റ്റിസിംഗ് ഘട്ടത്തിൽ നിന്നായിരിക്കണം.
സ്കെയിൽ ഉത്തരവും മാറ്റുന്നു. 2023 ലെ ഒരു പരീക്ഷണാത്മക സ്കെയിൽ-അപ്പ് പഠനത്തിൽ ജ്യാമിതി, മെറ്റീരിയൽ വിസ്കോസിറ്റി, ത്രൂപുട്ട്, കൈമാറ്റ വേഗത എന്നിവ ഉരുകിയ താപനില, മർദ്ദം, താമസ സമയം എന്നിവയിൽ മാറ്റം വരുത്തി. വിജയകരമായ ഒരു ചെറിയ ട്രയൽ വ്യാസം അനുപാതം കൊണ്ട് മാത്രം കൈമാറ്റം ചെയ്യാനാവില്ല.
സ്റ്റാൻഡേർഡ് അല്ലെങ്കിൽ മ്യൂട്ടേറ്റഡ് പ്ലാനറ്ററി സ്ക്രൂ?
ദിസ്റ്റാൻഡേർഡ് പ്ലാനറ്ററി സ്ക്രൂഒരു താപ ഇൻസുലേഷൻ പാളി ഉപയോഗിച്ച് ഗ്രഹ മിശ്രിതത്തിൽ നിന്ന് സ്ഥിരമായ ഭക്ഷണം വേർതിരിക്കുന്നു. അതിൻ്റെ സ്ട്രീംലൈൻഡ് ഫ്ലോ പാത്ത് സ്തംഭനാവസ്ഥയിലുള്ള പ്രദേശങ്ങൾ കുറയ്ക്കുകയും ബാച്ച് അല്ലെങ്കിൽ മെറ്റീരിയൽ മാറ്റങ്ങൾ സമയത്ത് വൃത്തിയാക്കലിനെ പിന്തുണയ്ക്കുകയും ചെയ്യുന്നു. ഇത് കർക്കശവും അർദ്ധ-കർക്കശവും മൃദുവായതുമായ പിവിസി, കൂടാതെ എബിഎസ്, ടിപിഒ, ടിപിയു, പൂരിപ്പിച്ച പോളിയെത്തിലീൻ എന്നിവയ്ക്കായി ഉപയോഗിക്കുന്നു.
ദിമ്യൂട്ടേറ്റഡ് പ്ലാനറ്ററി സ്ക്രൂഒരു പ്രത്യേക ഡ്യൂട്ടിക്ക് ചുറ്റുമുള്ള സ്ക്രൂ ക്രമീകരണമോ ടൂത്ത് പ്രൊഫൈലോ മാറ്റാൻ കഴിയും. ഫീഡ് ഉപകരണത്തിൽ ചൂട് സെൻസിറ്റീവ് മെറ്റീരിയൽ കത്തുന്നത് തടയാൻ നിർബന്ധിത-ഫീഡ് കൂളിംഗ് സഹായിക്കുന്നു. പ്രോസസ് ആവശ്യകതയ്ക്ക് ചുറ്റും സമർപ്പിത വെൻ്റിംഗും ഒരു ആന്തരിക സർപ്പിള സീലിംഗ് തൊപ്പിയും തുറക്കുകയോ അടയ്ക്കുകയോ ചെയ്യാം.
| പദ്ധതിയുടെ അവസ്ഥ | സ്റ്റാൻഡേർഡ് ഡിസൈൻ | മ്യൂട്ടേറ്റഡ് ഡിസൈൻ |
|---|---|---|
| അറിയപ്പെടുന്ന PVC, ABS, TPO, TPU അല്ലെങ്കിൽ പൂരിപ്പിച്ച PE ഉൽപ്പന്നങ്ങളുടെ വിശാലമായ ശ്രേണി | ശക്തമായ ആരംഭ പോയിൻ്റ് | സ്റ്റാൻഡേർഡ് ക്രമീകരണത്തിന് നിർവചിക്കപ്പെട്ട പരിധി പാലിക്കാൻ കഴിയുന്നില്ലെങ്കിൽ മാത്രം ഉപയോഗിക്കുക |
| ഹീറ്റ് സെൻസിറ്റീവ് ഫീഡ് മിക്സിംഗ് വിഭാഗത്തിന് മുമ്പ് ഒട്ടിപ്പിടിക്കുകയോ നശിപ്പിക്കുകയോ ചെയ്യാൻ തുടങ്ങുന്നു | ഫീഡ് ഐസൊലേഷനും കൂളിംഗും അവലോകനം ചെയ്യുക | നിർബന്ധിത തീറ്റ തണുപ്പിക്കൽ ഡ്യൂട്ടിക്ക് ചുറ്റും സംയോജിപ്പിക്കാം |
| ഈർപ്പം അല്ലെങ്കിൽ അസ്ഥിരമായ നീക്കം ഒരു പ്രധാന ഗുണനിലവാര ആവശ്യകതയാണ് | സ്റ്റേജ്ഡ് സെക്ഷനും ഡിസ്പർസർ റിംഗും ഡീഗ്യാസിംഗിനെ പിന്തുണയ്ക്കാൻ കഴിയും | സമർപ്പിത എക്സ്ഹോസ്റ്റും സീലിംഗ് ക്രമീകരണങ്ങളും കൂടുതൽ ഇഷ്ടാനുസൃതമാക്കൽ അനുവദിക്കുന്നു |
| പശ, സിലിക്കൺ, കേബിൾ സംയുക്തം, WPC അല്ലെങ്കിൽ അസാധാരണമായ സംയുക്തം | ഫോർമുലേഷൻ അവലോകനത്തിന് ശേഷം സാധ്യമാണ് | ടൂത്ത് പ്രൊഫൈൽ, താമസ സമയം അല്ലെങ്കിൽ വെൻ്റിംഗ് എന്നിവ മാറുമ്പോൾ മികച്ച റൂട്ട് |
| പതിവ് ഉൽപ്പന്ന മാറ്റം | സ്ട്രീംലൈൻ ചെയ്ത ചാനലും സ്വയം വൃത്തിയാക്കൽ പ്രവർത്തനവും ഉപയോഗപ്രദമാണ് | അധിക സവിശേഷതകൾ അനാവശ്യമായ ക്ലീനിംഗ് സങ്കീർണ്ണത സൃഷ്ടിക്കരുത് |
നൻഹയ്യ നിർമ്മാണവും പ്രവർത്തന ശ്രേണിയും
38CrMoAlA സ്റ്റീൽ മുതൽ GB/T 3077 വരെയുള്ള സെൻട്രൽ സ്ക്രൂ, പ്ലാനറ്ററി സ്ക്രൂകൾ, ടൂത്ത് ബാരൽ എന്നിവ നൻഹയ്യ നിർമ്മിക്കുന്നു. പ്രധാന സ്ക്രൂവിന് ഇരട്ട നൈട്രൈഡിംഗ് ലഭിക്കുന്നു, ഓടിക്കുന്ന സ്ക്രൂകൾ ക്വഞ്ചിംഗ് പ്ലസ് നൈട്രൈഡിംഗ് ഉപയോഗിക്കുന്നു, കൂടാതെ ഡിസ്ചാർജ് പോർട്ട് തുരുമ്പെടുക്കൽ സംരക്ഷണത്തിനായി ഇലക്ട്രോലേറ്റ് ചെയ്തിരിക്കുന്നു.
| ഇനം | നൻഹയ്യ ഉൽപ്പന്ന ഡാറ്റ |
|---|---|
| ഓരോ വിഭാഗത്തിനും പ്ലാനറ്ററി സ്ക്രൂകൾ | 6 മുതൽ 18 വരെ, ഗ്രഹവിഭാഗത്തിൻ്റെ വ്യാസത്തിന് ആനുപാതികമാണ് |
| സാധാരണ ടൂത്ത് ക്ലിയറൻസ് | 0.2 മുതൽ 0.4 മില്ലിമീറ്റർ വരെ |
| പ്രധാന സ്ക്രൂ വേഗത | പ്രസിദ്ധീകരിച്ച NHY-SW കുടുംബത്തിലുടനീളം 3 മുതൽ 60 r/min വരെ |
| ഡ്രൈവ് പവർ | പ്രസിദ്ധീകരിച്ച മോഡൽ ടേബിളിലുടനീളം 119 മുതൽ 250 kW വരെ |
| ഹീറ്റ് ട്രാൻസ്ഫർ ഓയിൽ ആവശ്യകത | പ്രസിദ്ധീകരിച്ച മോഡൽ പട്ടികയിൽ ഉടനീളം 400 മുതൽ 600 വരെ dm3 |
| പരമാവധി PVC സുതാര്യമായ ഷീറ്റ് ഔട്ട്പുട്ട് | പ്രസിദ്ധീകരിച്ച മോഡൽ പട്ടികയിലുടനീളം 500 മുതൽ 1,800 കി.ഗ്രാം/മണിക്കൂർ വരെ |
| പരമാവധി പിവിസി നിറമുള്ള ഹാർഡ് ഷീറ്റ് ഔട്ട്പുട്ട് | പ്രസിദ്ധീകരിച്ച മോഡൽ ടേബിളിലുടനീളം 700 മുതൽ 2,000 കി.ഗ്രാം/മണിക്കൂർ വരെ |
| പരമാവധി പിവിസി സോഫ്റ്റ് ഫിലിം ഔട്ട്പുട്ട് | പ്രസിദ്ധീകരിച്ച മോഡൽ ടേബിളിലുടനീളം 900 മുതൽ 2,400 കി.ഗ്രാം/മണിക്കൂർ വരെ |
| കാഠിന്യം ശമിപ്പിക്കുന്നു | HB260-290 |
| നൈട്രൈഡിംഗ് കാഠിന്യവും ആഴവും | HV900-1100; 0.5 മുതൽ 0.8 മില്ലിമീറ്റർ വരെ |
| നൈട്രൈഡിംഗ് പൊട്ടൽ | ഗ്രേഡ് 1 അല്ലെങ്കിൽ അതിൽ താഴെ |
| ഉപരിതലത്തിൻ്റെ പരുക്കനും നേരും | Ra0.4; 0.015 മി.മീ |
| അലോയ് കാഠിന്യവും ആഴവും | HRC55-62; 0.8 മുതൽ 2.0 മി.മീ |
ഈ ശ്രേണികൾ ഉൽപ്പന്ന കുടുംബത്തെ നിർവചിക്കാൻ സഹായിക്കുന്നു. അന്തിമ ഔട്ട്പുട്ട് തിരഞ്ഞെടുത്ത മോഡൽ, ഫോർമുലേഷൻ, ഫീഡിംഗ്, വെൻ്റിങ്, ടെമ്പറേച്ചർ കൺട്രോൾ സിസ്റ്റം, ഡൗൺസ്ട്രീം പ്രഷർ ഡ്യൂട്ടി, ഉൽപ്പന്ന സ്പെസിഫിക്കേഷൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.

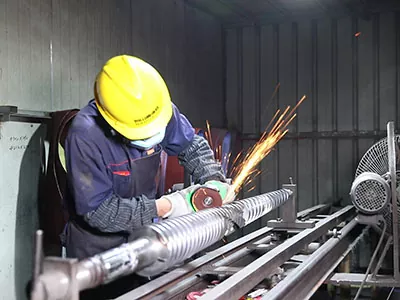
നൻഹയ്യയുടേത്ഉൽപ്പാദന ഉപകരണങ്ങൾ6 മീറ്റർ വരെയുള്ള വർക്ക്പീസുകൾക്കുള്ള CNC ലാത്തുകൾ, 0.02 mm പൊസിഷനിംഗ് കൃത്യതയുള്ള ഡ്രെയിലിംഗ്, മില്ലിംഗ് ഉപകരണങ്ങൾ, സങ്കീർണ്ണമായ സ്ക്രൂ ഘടനകൾക്കുള്ള അഞ്ച്-ആക്സിസ് ശേഷി എന്നിവ ഉൾപ്പെടുന്നു. ദിസേവന സംഘംപ്രീ-സെയിൽസ് ഡ്രോയിംഗും പ്രോസസ്സ് അവലോകനവും പിന്തുണയ്ക്കുന്നു.
വാങ്ങൽ ചോദ്യത്തിന് ഉത്തരം നൽകുന്ന ഒരു ട്രയൽ പ്രവർത്തിപ്പിക്കുക
ഒരു ട്രയൽ രേഖാമൂലമുള്ള സ്വീകാര്യത പ്ലാനിന് കീഴിലുള്ള നിർദ്ദിഷ്ട പ്ലാനറ്ററി കോൺഫിഗറേഷനുമായി നിലവിലെ പ്രക്രിയയെ താരതമ്യം ചെയ്യണം. മറ്റൊരു ഫോർമുലേഷനോ താഴ്ന്ന ഔട്ട്പുട്ടോ ഉപയോഗിച്ച് നിർമ്മിച്ച ആകർഷകമായ ഒരു സാമ്പിളിൽ നിന്ന് സിസ്റ്റത്തെ വിലയിരുത്തരുത്.
- ഫോർമുലേഷൻ ഫ്രീസ് ചെയ്യുക.ഓരോ പോളിമർ, ഫില്ലർ, പ്ലാസ്റ്റിസൈസർ, സ്റ്റെബിലൈസർ, പിഗ്മെൻ്റ്, ഈർപ്പം മൂല്യം, റീസൈക്കിൾ ചെയ്ത ഭിന്നസംഖ്യ എന്നിവ രേഖപ്പെടുത്തുക.
- നിലവിലെ പരിധി നിർവ്വചിക്കുക.പ്രശ്നം സങ്കലനം, വർണ്ണ സ്ട്രീക്കിംഗ്, തെർമൽ ഡിഗ്രേഡേഷൻ, മോശം ഡീഗ്യാസിംഗ്, വേരിയബിൾ പ്രോപ്പർട്ടികൾ, ഔട്ട്പുട്ട് അല്ലെങ്കിൽ ക്ലീനിംഗ് സമയം എന്നിവയാണോ എന്ന് പ്രസ്താവിക്കുക.
- ആവശ്യമായ ഉൽപ്പന്ന ഫലം സജ്ജമാക്കുക.അളക്കാവുന്ന ഡിസ്പർഷൻ, ടെൻസൈൽ, നിറം, അസ്ഥിരമായ, കനം, ഉപരിതല അല്ലെങ്കിൽ വൈകല്യ മാനദണ്ഡങ്ങൾ എന്നിവ ഉപയോഗിക്കുക.
- പ്രോസസ്സ് വിൻഡോ രേഖപ്പെടുത്തുക.ഫീഡ് നിരക്ക്, വേഗത, സോൺ താപനില, ഉരുകൽ താപനില, മർദ്ദം, ടോർക്ക് അല്ലെങ്കിൽ മോട്ടോർ ലോഡ്, വാക്വം, താമസ സമയ സൂചകം എന്നിവ ക്യാപ്ചർ ചെയ്യുക.
- താഴത്തെ മർദ്ദം പ്രത്യേകം പരിശോധിക്കുക.പ്ലാനറ്ററി സെക്ഷൻ, സിംഗിൾ-സ്ക്രൂ ഡിസ്ചാർജ് സ്റ്റേജ് അല്ലെങ്കിൽ ഒരു ഗിയർ പമ്പ് ഡൈ ഡ്യൂട്ടി വഹിക്കുന്നുണ്ടോ എന്ന് സ്ഥിരീകരിക്കുക.
- ഓട്ടത്തിന് ശേഷം പരിശോധിക്കുക.അവശിഷ്ടങ്ങൾ, വൃത്തിയാക്കൽ, പല്ലിൻ്റെ പ്രതലങ്ങൾ, നിക്ഷേപങ്ങൾ, ഡിസ്പേസറിനോ വെൻ്റിനോ ചുറ്റും അവശേഷിക്കുന്ന വസ്തുക്കൾ എന്നിവ അവലോകനം ചെയ്യുക.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഏറ്റവും ബോധ്യപ്പെടുത്തുന്ന പ്ലാനറ്ററി ട്രയൽ ഏറ്റവും ഉയർന്ന ഔട്ട്പുട്ട് ഉള്ള ഒന്നല്ല. ഏത് പഴയ പരിധി അപ്രത്യക്ഷമായി, ഏത് പുതിയ പരിധി പ്രത്യക്ഷപ്പെട്ടു, യഥാർത്ഥ ഉൽപ്പാദനത്തിനായി ഗുണനിലവാരമുള്ള വിൻഡോ വളരെക്കാലം തുറന്നിരുന്നോ എന്ന് കൃത്യമായി വാങ്ങുന്നയാൾക്ക് കാണിക്കുന്നത് ഇതാണ്.
ഒരു പ്ലാനറ്ററി സ്ക്രൂ പ്രോജക്റ്റിനായുള്ള RFQ ചെക്ക്ലിസ്റ്റ്
- ഭാരം ശതമാനം ഉപയോഗിച്ച് പൂർണ്ണമായ രൂപീകരണം
- റെസിൻ ഗ്രേഡുകൾ, വിസ്കോസിറ്റികൾ, താപനില പരിധികൾ
- ഫില്ലർ തരം, കണികാ രൂപം, വലിപ്പം, ഈർപ്പം
- ബൾക്ക് ഡെൻസിറ്റിയും ഇപ്പോഴത്തെ ഫീഡ് രീതിയും
- ടാർഗെറ്റുചെയ്ത് കിലോഗ്രാം/മണിക്കൂറിൽ ഔട്ട്പുട്ട് അവതരിപ്പിക്കുക
- ആവശ്യമായ വ്യാപനം അല്ലെങ്കിൽ ഉൽപ്പന്ന-സ്വത്ത് പരിധികൾ
- സ്ക്രൂ സംവിധാനവും അറിയപ്പെടുന്ന തടസ്സവും
- അഭ്യർത്ഥിച്ച സ്റ്റാൻഡേർഡ് അല്ലെങ്കിൽ മ്യൂട്ടേറ്റഡ് കോൺഫിഗറേഷൻ
- വെൻ്റിങ്, വാക്വം, അസ്ഥിര-നീക്കം ചെയ്യൽ ലോഡ്
- ഡൈ പ്രഷറും ഡൗൺസ്ട്രീം ഉപകരണങ്ങളും
- ക്ലീനിംഗ് ഫ്രീക്വൻസിയും മെറ്റീരിയൽ-മാറ്റ സീക്വൻസും
- ലഭ്യമായ ഡ്രോയിംഗുകളും കണക്ഷൻ അളവുകളും
- മോട്ടോർ, ഗിയർബോക്സ്, താപനില നിയന്ത്രണ ഡാറ്റ
- ഫോട്ടോകളും സാമ്പിളുകളും പരാജയപ്പെട്ട നിലവാരമുള്ള തെളിവുകളും
ഇതൊരു പകരക്കാരനാണെങ്കിൽ, സെൻട്രൽ സ്ക്രൂ, പ്ലാനറ്ററി സ്ക്രൂകൾ, ആന്തരികമായി പല്ലുള്ള ബാരൽ, ഡിസ്പർസർ-റിംഗ് അളവുകൾ എന്നിവ ഉൾപ്പെടുത്തുക. പുതിയതും പഴയതുമായ ഇണചേരൽ ഘടകങ്ങൾ അളക്കാതെ മിക്സ് ചെയ്യുന്നത് ക്ലിയറൻസും ലോഡ് വിതരണവും മാറ്റും.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
പോളിമർ പ്രോസസ്സിംഗിലെ പ്ലാനറ്ററി സ്ക്രൂ എന്താണ്?
സെൻട്രൽ സ്ക്രൂ, ഒന്നിലധികം പ്ലാനറ്ററി സ്ക്രൂകൾ, ആന്തരികമായി പല്ലുള്ള ബാരൽ എന്നിവയുള്ള ഒരു പ്ലാസ്റ്റിസൈസിംഗ്, മിക്സിംഗ് സംവിധാനമാണിത്. പ്ലാനറ്ററി സ്ക്രൂകൾ സെൻട്രൽ സ്ക്രൂവിന് ചുറ്റും കറങ്ങുന്നു, അതേസമയം മെറ്റീരിയൽ നേർത്ത പാളികളായി ഉരുട്ടി, മിശ്രിതമാക്കി യൂണിറ്റിലൂടെ കൈമാറുന്നു.
ഒരു പ്ലാനറ്ററി സ്ക്രൂ ഒരു സ്ക്രൂയെക്കാൾ മികച്ചത് എപ്പോഴാണ്?
ഉയർന്ന ഫിൽ, ഹീറ്റ് സെൻസിറ്റീവ്, എലാസ്റ്റോമെറിക് അല്ലെങ്കിൽ മൾട്ടി-കോൺപോണൻ്റ് ഫോർമുലേഷനായി മതിയായ ഡിസ്ട്രിബ്യൂട്ടീവ് മിക്സിംഗ്, ഹീറ്റ്-ട്രാൻസ്ഫർ ഏരിയ അല്ലെങ്കിൽ ഡീഗ്യാസിംഗ് എന്നിവ നൽകാൻ ഒരൊറ്റ സ്ക്രൂവിന് കഴിയാത്തപ്പോൾ ഒരു ഗ്രഹവ്യവസ്ഥ ആകർഷകമാകും. ജോലി പ്രധാനമായും ഉരുകുകയും കൈമാറുകയും സമ്മർദ്ദം സൃഷ്ടിക്കുകയും ചെയ്യുമ്പോൾ ഒരൊറ്റ സ്ക്രൂ ലളിതമാണ്.
പ്ലാനറ്ററി സ്ക്രൂയേക്കാൾ ഇരട്ട സ്ക്രൂ മികച്ചത് എപ്പോഴാണ്?
ഹൈ-സ്പീഡ് കോമ്പൗണ്ടിംഗ്, ഫ്ലെക്സിബിൾ സൈഡ് ഫീഡിംഗ്, ശക്തമായ ഡിസ്പേഴ്സീവ് മിക്സിംഗ് എന്നിവയ്ക്ക് കോ-റൊട്ടേറ്റിംഗ് ട്വിൻ സ്ക്രൂ പലപ്പോഴും മികച്ച തിരഞ്ഞെടുപ്പാണ്. സൗമ്യമായ താപ നിയന്ത്രണം, മികച്ച വിതരണ മിശ്രിതം, സ്വയം തുടയ്ക്കൽ, ഡീഗ്യാസിംഗ് എന്നിവ പ്രധാന ആവശ്യങ്ങളുള്ള ഒരു ഗ്രഹവ്യവസ്ഥ ശക്തമാണ്.
ഒരു പ്ലാനറ്ററി സ്ക്രൂവിന് ഉയർന്ന നിറച്ച സംയുക്തങ്ങൾ പ്രോസസ്സ് ചെയ്യാൻ കഴിയുമോ?
അതെ. ഉയർന്ന നിറച്ച പിപി, ഗ്ലാസ്-ഫൈബർ-റൈൻഫോഴ്സ്ഡ് പിഎ, പൂരിപ്പിച്ച പോളിയെത്തിലീൻ, ഡബ്ല്യുപിസി, മറ്റ് സംയുക്ത സംവിധാനങ്ങൾ എന്നിവയ്ക്കായി നൻഹയ്യ പ്ലാനറ്ററി സ്ക്രൂകൾ ക്രമീകരിക്കുന്നു. ഫീഡർ, സ്പിൻഡിൽ ക്രമീകരണം, താപനില നിയന്ത്രണം, വെയർ പാക്കേജ്, ഡൗൺസ്ട്രീം പ്രഷർ ഘട്ടം എന്നിവ കൃത്യമായ ഫോർമുലേഷനുമായി പൊരുത്തപ്പെടണം.
സ്റ്റാൻഡേർഡ്, മ്യൂട്ടേറ്റഡ് പ്ലാനറ്ററി സ്ക്രൂകൾ തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
പിവിസി, എബിഎസ്, ടിപിഒ, ടിപിയു, പൂരിപ്പിച്ച പോളിയെത്തിലീൻ ആപ്ലിക്കേഷനുകൾ എന്നിവയ്ക്കായി നൻഹയ്യയുടെ സ്റ്റാൻഡേർഡ് ഡിസൈൻ നിർവ്വചിച്ച ഫീഡിംഗ്, പ്ലാനറ്ററി മിക്സിംഗ് വിഭാഗങ്ങൾ ഉപയോഗിക്കുന്നു. മ്യൂട്ടേറ്റഡ് പതിപ്പുകൾക്ക് കൂടുതൽ പ്രത്യേക പ്രോസസ്സ് ഡ്യൂട്ടികൾക്കായി മാറിയ സ്പിൻഡിൽ ക്രമീകരണം അല്ലെങ്കിൽ ടൂത്ത് പ്രൊഫൈൽ, നിർബന്ധിത-ഫീഡ് കൂളിംഗ്, ഡെഡിക്കേറ്റഡ് വെൻ്റിംഗ്, ഒരു ഇൻ്റേണൽ സീലിംഗ് ക്യാപ് എന്നിവ ഉപയോഗിക്കാം.
ഒരു പ്ലാനറ്ററി സ്ക്രൂ തനിയെ ആവശ്യത്തിന് ഡൈ മർദ്ദം സൃഷ്ടിക്കുന്നുണ്ടോ?
എല്ലാ വരികൾക്കും വേണ്ടിയല്ല. പ്ലാനറ്ററി റോളർ സിസ്റ്റങ്ങൾ പ്രധാനമായും മിക്സിങ്, ഹീറ്റ് ട്രാൻസ്ഫർ, ഡീഗ്യാസിംഗ് എന്നിവയ്ക്കായി തിരഞ്ഞെടുക്കപ്പെടുന്നു, മാത്രമല്ല അവയുടെ മർദ്ദം സൃഷ്ടിക്കുന്നതിനുള്ള ശേഷി ഒരൊറ്റ സ്ക്രൂവിനേക്കാൾ കുറവായിരിക്കും. ഡൈയ്ക്ക് കൂടുതൽ സ്ഥിരതയുള്ള മർദ്ദം ആവശ്യമുള്ളപ്പോൾ ചില ലൈനുകൾ ഡൗൺസ്ട്രീം സിംഗിൾ സ്ക്രൂ അല്ലെങ്കിൽ ഗിയർ പമ്പ് ഉപയോഗിക്കുന്നു.
ഒരു പ്ലാനറ്ററി സ്ക്രൂ പ്രോജക്റ്റിനായി ഞാൻ നൻഹയ്യയ്ക്ക് എന്ത് ഡാറ്റയാണ് അയയ്ക്കേണ്ടത്?
സമ്പൂർണ്ണ ഫോർമുലേഷൻ, ഘടക ശതമാനം, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പവും അസ്ഥിരതയും, താപനില പരിധികൾ, ടാർഗെറ്റ് ഔട്ട്പുട്ട്, ആവശ്യമായ വിസർജ്ജനം, നിലവിലുള്ള ഉപകരണങ്ങൾ, പ്രഷർ ഡ്യൂട്ടി, വെൻ്റിങ് ആവശ്യങ്ങൾ, ഉൽപ്പന്ന സ്പെസിഫിക്കേഷൻ, ക്ലീനിംഗ് ഷെഡ്യൂൾ, ലഭ്യമായ ഡ്രോയിംഗുകൾ എന്നിവ അയയ്ക്കുക.
വാണിജ്യപരമായ വെളിപ്പെടുത്തൽ: ഈ ഗൈഡിൽ ലിങ്ക് ചെയ്തിരിക്കുന്ന പ്ലാനറ്ററി സ്ക്രൂകളും അനുബന്ധ ഘടകങ്ങളും നൻഹയ്യ നിർമ്മിക്കുന്നു. അന്തിമ തിരഞ്ഞെടുപ്പും സ്വീകാര്യതയും ഫോർമുലേഷൻ, ഉപകരണ കോൺഫിഗറേഷൻ, അംഗീകൃത ഡ്രോയിംഗ്, പ്രോജക്റ്റ് ടെസ്റ്റ് പ്ലാൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.