സ്ലോ റിക്കവറി ടൈമറിന് ഫീഡിംഗ് പ്രശ്നം, മാറിയ പ്രോസസ്സ് അല്ലെങ്കിൽ ഹാർഡ്വെയർ എന്നിവ ചൂണ്ടിക്കാണിക്കാൻ കഴിയും. ഉപയോഗപ്രദമായ രോഗനിർണയം ഏതാണ്, അത് യഥാർത്ഥത്തിൽ നിങ്ങൾക്ക് സൈക്കിൾ സമയം ചിലവാക്കുന്നുണ്ടോ എന്ന് പറയുന്നു.
ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ വീണ്ടെടുക്കൽ വളരെ സമയമെടുക്കുകയാണെങ്കിൽ, അത് സൈക്കിൾ വൈകിപ്പിക്കുന്നുവെന്ന് ആദ്യം സ്ഥിരീകരിക്കുക. തുടർന്ന് സ്ഥിരതയുള്ള റഫറൻസ് റണ്ണിനെതിരെ ഫീഡ് തുടർച്ച, യഥാർത്ഥ സ്ക്രൂ വേഗത, ബാക്ക് പ്രഷർ, താപനില എന്നിവ പരിശോധിക്കുക. ആ ചെക്കുകൾ നഷ്ടം വിശദീകരിക്കാത്തപ്പോൾ ജ്യാമിതി പരിശോധിച്ച് ധരിക്കുക. പരിമിതപ്പെടുത്തുന്ന പ്രവർത്തനം തിരിച്ചറിഞ്ഞതിനുശേഷം മാത്രം ഘടകങ്ങൾ മാറ്റിസ്ഥാപിക്കുക.

ആദ്യം, വീണ്ടെടുക്കൽ സൈക്കിളിൻ്റെ നിർണായക പാതയിലാണോ എന്ന് സ്ഥാപിക്കുക
സ്ക്രൂ റിക്കവറി എന്നത് പ്ലാസ്റ്റിസൈസിംഗ്, മീറ്ററിംഗ് ഘട്ടമാണ്: സ്ക്രൂ കറങ്ങുകയും അടുത്ത ഷോട്ട് തയ്യാറാക്കുകയും അതിൻ്റെ മുന്നിൽ ഉരുകുമ്പോൾ പിൻവലിക്കുകയും ചെയ്യുന്നു. ആ ഷോട്ട് നൽകുന്നതിന് സ്ക്രൂ മുന്നോട്ട് നീങ്ങുമ്പോൾ ഇത് കുത്തിവയ്പ്പിൽ നിന്ന് വ്യത്യസ്തമാണ്. നിങ്ങളുടെ കൺട്രോളറിൻ്റെ ടൈമർ നിർവചനം പരിശോധിക്കുക, പ്രത്യേകിച്ചും അതിൽ കാലതാമസം അല്ലെങ്കിൽ ഡീകംപ്രഷൻ ഉൾപ്പെടുന്നു.
വീണ്ടെടുക്കൽ പലപ്പോഴും തണുപ്പിക്കൽ ക്രമത്തിൻ്റെ ഒരു ഭാഗം ഓവർലാപ്പ് ചെയ്യുന്നു. മൊത്തം സൈക്കിൾ സമയത്തെ അതിൻ്റെ പ്രഭാവം വീണ്ടെടുക്കൽ എപ്പോൾ ആരംഭിക്കുന്നു, ഏത് മെഷീൻ പ്രവർത്തനം പൂർത്തിയാകാൻ കാത്തിരിക്കണം എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. വീണ്ടെടുക്കലിൽ നിന്ന് നീക്കം ചെയ്യുന്ന ഓരോ സെക്കൻഡും സൈക്കിളിൽ നിന്ന് ഒരു സെക്കൻഡ് നീക്കം ചെയ്യുന്നുവെന്ന് അനുമാനിക്കുന്നതിനുപകരം സീക്വൻസ് ട്രെയ്സ് വായിക്കുക.
| വീണ്ടെടുക്കൽ കാലയളവ് | ജാലകത്തിനപ്പുറം കാത്തിരിക്കുക | മാറ്റം എന്താണ് അർത്ഥമാക്കുന്നത് |
|---|---|---|
| 12 സെക്കൻഡ് | 2 സെക്കൻഡ് | വീണ്ടെടുക്കൽ അടുത്ത നടപടി വൈകിപ്പിക്കുന്നു. |
| 9 സെക്കൻഡ് | 0 സെക്കൻഡ് | 3-സെക്കൻഡ് വീണ്ടെടുക്കൽ മെച്ചപ്പെടുത്തൽ 2 സെക്കൻഡ് കാത്തിരിപ്പ് നീക്കം ചെയ്യുന്നു. |
| 7 സെക്കൻഡ് | 0 സെക്കൻഡ് | മറ്റൊരു 2 സെക്കൻഡ് ഓഫ് വീണ്ടെടുക്കൽ ഈ ഉദാഹരണത്തിൽ കൂടുതൽ സൈക്കിൾ കുറയ്ക്കുന്നില്ല. |
മെഷീൻ ഉരുകാൻ കാത്തിരിക്കുകയാണോ അതോ നിങ്ങൾ കുറയ്ക്കാൻ ആഗ്രഹിക്കുന്ന ഒരു നമ്പർ റിപ്പോർട്ട് ചെയ്യുകയാണോ എന്നതാണ് ഞങ്ങളുടെ ആദ്യ ചോദ്യം. റിക്കവറി ഇതിനകം ലഭ്യമായ വിൻഡോയിൽ സുഖകരമായി യോജിച്ചിട്ടുണ്ടെങ്കിൽ, ഉയർന്ന ഔട്ട്പുട്ട് സ്ക്രൂ ശുപാർശ ചെയ്യുന്നതിന് മുമ്പ് ഞങ്ങൾ സ്ഥിരതയിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുകയും ഗുണനിലവാരം ഉരുകുകയും ചെയ്യും.
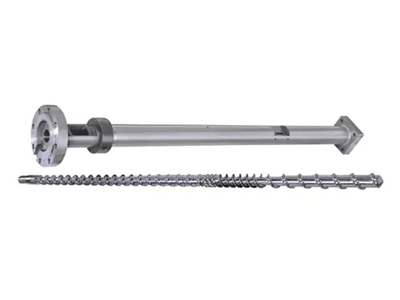
അസംബ്ലിയുടെ വിശാലമായ വിശദീകരണത്തിന്, ഞങ്ങളുടെ കാണുകഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽ ഗൈഡ്. ഇവിടെ, ലക്ഷ്യം ഇടുങ്ങിയതാണ്: എന്തുകൊണ്ടാണ് വീണ്ടെടുക്കൽ മാറിയതെന്നും തെളിവുകൾ എന്ത് പ്രവർത്തനത്തെ പിന്തുണയ്ക്കുന്നുവെന്നും സ്ഥാപിക്കുക.
പെട്ടെന്നുള്ള മാറ്റത്തിനും ക്രമാനുഗതമായ തകർച്ചയ്ക്കും വ്യത്യസ്ത ആരംഭ പോയിൻ്റുകൾ ആവശ്യമാണ്
മെഷീൻ ക്രമീകരിക്കുന്നതിന് മുമ്പ് ഒരു റഫറൻസ് സംരക്ഷിക്കുക. ഒരേ റെസിൻ ഗ്രേഡ്, റീഗ്രൈൻഡ് അനുപാതം, ഷോട്ട് ക്രമീകരണം, പൂപ്പൽ, താപനില അവസ്ഥ എന്നിവ താരതമ്യം ചെയ്യുക. വ്യക്തിഗത സൈക്കിളുകളും ശരാശരിയും രേഖപ്പെടുത്തുക; ഇടയ്ക്കിടെ വളരെ സാവധാനത്തിലുള്ള വീണ്ടെടുക്കൽ ശരാശരി സ്വീകാര്യമാണെന്ന് തോന്നുമ്പോൾ പോലും ഉൽപാദനത്തെ തടസ്സപ്പെടുത്തും.
| നിരീക്ഷിച്ച പാറ്റേൺ | ആദ്യം പരിശോധിക്കുക | രേഖപ്പെടുത്തേണ്ട തെളിവുകൾ |
|---|---|---|
| മെറ്റീരിയൽ അല്ലെങ്കിൽ പാചകക്കുറിപ്പ് മാറ്റത്തിന് ശേഷം പെട്ടെന്നുള്ള വർദ്ധനവ് | ഫീഡ് ഫോം, റീഗ്രൈൻഡ്, ഡ്രൈയിംഗ് അവസ്ഥ, ട്രാൻസ്ഫർ ചെയ്ത ക്രമീകരണങ്ങൾ | മെറ്റീരിയൽ ലോട്ട്, ബ്ലെൻഡ് റേഷ്യോ, കണികാ അവസ്ഥ, പ്രോസസ് റെക്കോർഡുകൾക്ക് മുമ്പും ശേഷവും |
| ഇടയ്ക്കിടെയുള്ള സ്ലോ സൈക്കിളുകൾ, അവയ്ക്കിടയിൽ സാധാരണ സൈക്കിളുകൾ | ഫീഡ് തടസ്സം, ബ്രിഡ്ജിംഗ്, യഥാർത്ഥ-വേഗത വ്യത്യാസം | റിക്കവറി ട്രെയ്സ്, ലോഡർ ആക്റ്റിവിറ്റി, അതേ സൈക്കിളുകൾക്കുള്ള യഥാർത്ഥ ആർപിഎം |
| സ്ഥിരമായ ഡ്യൂട്ടിക്ക് കീഴിൽ വീണ്ടെടുക്കൽ ക്രമേണ വഷളാകുന്നു | പ്രവർത്തന സാഹചര്യങ്ങൾ പരിശോധിക്കുക, തുടർന്ന് വസ്ത്രങ്ങൾ പരിശോധിക്കുക | ചരിത്രപരമായ വീണ്ടെടുക്കൽ ഡാറ്റയും അളന്ന സ്ക്രൂ/ബാരൽ അളവുകളും |
| കമാൻഡിന് താഴെ ഉയർന്ന ലോഡും യഥാർത്ഥ ആർപിഎമ്മും | മെഷീൻ ഡ്രൈവ്, ടോർക്ക് പരിധി, തെർമൽ അവസ്ഥ | യഥാർത്ഥവും കമാൻഡ് ചെയ്ത ആർപിഎം, ലോഡ് ട്രെൻഡ്, മെഷീൻ അലാറങ്ങൾ എന്നിവയും |
| ഘടകം മാറ്റിസ്ഥാപിച്ച ഉടൻ തന്നെ പ്രശ്നം ആരംഭിക്കുന്നു | ഇൻസ്റ്റാൾ ചെയ്ത ഭാഗം ഐഡൻ്റിറ്റി, അളവുകൾ, ജ്യാമിതി, അസംബ്ലി എന്നിവ | അംഗീകൃത ഡ്രോയിംഗ് റിവിഷൻ, ഘടിപ്പിച്ച ഘടകങ്ങൾ, കമ്മീഷനിംഗ് ക്രമീകരണങ്ങൾ |
ഈ പാറ്റേണുകൾ അന്വേഷണ ഉത്തരവിനെ തീരുമാനിക്കുന്നു; ഒന്നും തന്നെ തെളിവല്ല. ശബ്ദം, സ്കോറിംഗ് അല്ലെങ്കിൽ അസാധാരണമായ ലോഡ് എന്നിവയ്ക്കൊപ്പമുള്ള പെട്ടെന്നുള്ള തകരാർ, സമയക്രമം തുടക്കത്തിൽ ഒരു പ്രോസസ്സ് പ്രശ്നത്തോട് സാമ്യമുള്ളതാണെങ്കിലും, ഉടനടി മെഷീൻ-സേവന ശ്രദ്ധ ആവശ്യമാണ്.
ഉരുളകൾ തുടർച്ചയായി സ്ക്രൂവിൽ എത്തുന്നുണ്ടെന്ന് സ്ഥിരീകരിക്കുക
ഒരു ഫുൾ ഹോപ്പർ സ്ക്രൂ ഫീഡ് ആണെന്ന് സ്ഥാപിക്കുന്നില്ല. ലോഡർ, ഷട്ട്ഓഫ് സ്ലൈഡ്, മെറ്റീരിയൽ പാത്ത്, ഫീഡ് തൊണ്ട തണുപ്പിക്കൽ എന്നിവ പരിശോധിക്കുക. കംപ്രഷൻ വിഭാഗം മാറ്റുന്നതിനോ പുതിയ സ്ക്രൂ ഓർഡർ ചെയ്യുന്നതിനോ മുമ്പായി സ്ലോ സൈക്കിളുകളുമായി പൊരുത്തപ്പെടുന്ന ഒരു തടസ്സത്തിനായി നോക്കുക.
അസാഹി കസീയുടേത്ഫീഡ്-തൊണ്ട ബ്രിഡ്ജിംഗിനെക്കുറിച്ചുള്ള അസാക്ലീൻ മാർഗ്ഗനിർദ്ദേശംപിൻ ബാരൽ സോണിന് സമീപമുള്ള ചൂട് എങ്ങനെയാണ് ഉരുളകളെ അകാലത്തിൽ മയപ്പെടുത്തുന്നത് എന്ന് വിശദീകരിക്കുന്നു. ഉരുളകൾ കട്ടപിടിച്ച് കടന്നുപോകുന്നത് തടസ്സപ്പെടുത്തുന്നു, റെസിൻ മുകളിൽ അവശേഷിക്കുന്നുണ്ടെങ്കിലും സ്ക്രൂയ്ക്ക് മെറ്റീരിയലിൻ്റെ കുറവുണ്ടാകും.
ഫീഡിൽ തന്നെ എന്താണ് മാറിയതെന്ന് പരിശോധിക്കുക. വ്യത്യസ്തമായ റീഗ്രൈൻഡ് അനുപാതം, കൂടുതൽ പിഴകൾ അല്ലെങ്കിൽ ക്രമരഹിതമായ കണങ്ങൾ എന്നിവ ശ്രദ്ധ അർഹിക്കുന്നു. സെലനീസ് പ്രത്യേകമായി റീഗ്രൈൻഡ് കണികാ ഗുണത്തെ അതിൻ്റെ തീറ്റ, വീണ്ടെടുക്കൽ പ്രശ്നങ്ങളുമായി ബന്ധിപ്പിക്കുന്നുVectra® LCP പ്രോസസ്സിംഗ് ഗൈഡ്. അതിൻ്റെ ശുപാർശകൾ മെറ്റീരിയൽ-നിർദ്ദിഷ്ടമാണ്, പക്ഷേ അവ റെസിൻ നാമം മാത്രമല്ല, കണികാ അവസ്ഥ രേഖപ്പെടുത്തുന്നതിന് വ്യക്തമായ കാരണം നൽകുന്നു.
ഒരു റീഗ്രൈൻഡ് മാറ്റത്തിന് ശേഷം വീണ്ടെടുക്കൽ മോശമാകുകയാണെങ്കിൽ, ഹാർഡ്വെയർ മാറ്റുന്നതിന് മുമ്പ് ഞങ്ങൾ അത് ഒരു അംഗീകൃത റഫറൻസ് ഫീഡുമായി താരതമ്യം ചെയ്യും. പഴയ വീണ്ടെടുക്കൽ സ്വഭാവം തിരിച്ചെത്തിയാൽ, ഫീഡ് അന്വേഷണത്തിന് മുൻഗണന ലഭിക്കും. ആ ഫലം ഫാക്ടറിക്ക് "വേഗതയുള്ള സ്ക്രൂ" എന്ന അഭ്യർത്ഥനയെക്കാൾ മികച്ച ദിശ നൽകുന്നു.
ഉണക്കൽ ഇപ്പോഴും റെസിൻ വിതരണക്കാരൻ്റെ ആവശ്യകതകൾ നിറവേറ്റേണ്ടതുണ്ട്. എല്ലാ സമയ പ്രശ്നത്തിനും ഈർപ്പം വിശദീകരണമാണെന്ന് കരുതരുത്, അല്ലെങ്കിൽ സ്വീകാര്യമായ വീണ്ടെടുക്കൽ റെസിൻ വേണ്ടത്ര ഉണങ്ങിയതാണെന്ന് തെളിയിക്കുന്നു. പ്രോസസ്സബിലിറ്റിയും അവസാന ഭാഗത്തിൻ്റെ ഗുണനിലവാരവും പ്രത്യേകം പരിശോധിക്കേണ്ടതുണ്ട്.
യഥാർത്ഥ വേഗത, പിന്നിലെ മർദ്ദം, ഉരുകൽ താപനില എന്നിവ ഒരുമിച്ച് പരിശോധിക്കുക
സെറ്റ് പോയിൻ്റ് മാത്രമല്ല, യഥാർത്ഥ RPM വായിക്കുക
കമാൻഡിന് മാറ്റമില്ലെങ്കിലും സ്ക്രൂ കൂടുതൽ സാവധാനത്തിലാണ് തിരിയുന്നതെങ്കിൽ, മെഷീൻ്റെ പ്രവർത്തന പരിധികളും ഡ്രൈവ് സ്വഭാവവും പരിശോധിക്കുക. ഒരു ജ്യാമിതി ശുപാർശയ്ക്ക് അഭ്യർത്ഥിച്ചതും ഡെലിവർ ചെയ്ത വേഗതയും തമ്മിലുള്ള വിശദീകരിക്കാനാകാത്ത വിടവ് പരിഹരിക്കാൻ കഴിയില്ല. റിക്കവറി സ്ട്രോക്കിലൂടെ യഥാർത്ഥ വേഗത രേഖപ്പെടുത്തുക, പ്രത്യേകിച്ച് സ്ലോ ഡൗൺ ആരംഭിക്കുന്നിടത്ത്.
കൂടുതൽ അർത്ഥമാക്കുന്നതിന് RPM-ന് സ്ക്രൂ വ്യാസവും ആവശ്യമാണ്. ഞങ്ങളുടെഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ശ്രേണി30 മുതൽ 170 മില്ലിമീറ്റർ വരെ വ്യാസം ഉൾപ്പെടുന്നു. വ്യത്യസ്ത വ്യാസങ്ങൾക്കിടയിൽ ഒരു റൊട്ടേഷണൽ-സ്പീഡ് ക്രമീകരണം കൈമാറുന്നത് സ്ക്രൂ പ്രതലത്തിലെ പെരിഫറൽ വേഗതയെ മാറ്റുന്നു.
പെരിഫറൽ വേഗത, m/s = π × വ്യാസം, mm × RPM ÷ 60,000
100 RPM-ൽ, 40 mm സ്ക്രൂവിന് ഏകദേശം 0.209 m/s എന്ന പെരിഫറൽ വേഗതയുണ്ട്; ഒരു 60 mm സ്ക്രൂ ഏകദേശം 0.314 m/s എത്തുന്നു. ഇവ കണക്കാക്കിയ ഉദാഹരണങ്ങളാണ്, ശുപാർശ ചെയ്യാത്ത ക്രമീകരണങ്ങളോ മെൽറ്റ് ഷിയർ റേറ്റിൻ്റെ നേരിട്ടുള്ള കണക്കുകൂട്ടലുകളോ അല്ല.
വേഗത നിർണ്ണയിക്കാൻ യഥാർത്ഥ റെസിൻ ഗ്രേഡിൻ്റെ പ്രോസസ്സിംഗ് ഗൈഡൻസും മെഷീൻ പരിധികളും ഉപയോഗിക്കുക. ആർപിഎം വർദ്ധിപ്പിക്കുന്നത് മെഷീൻ ഡെലിവർ ചെയ്യാൻ കഴിയുകയും തത്ഫലമായുണ്ടാകുന്ന ഉരുകൽ സ്വീകാര്യമായി നിലനിൽക്കുകയും ചെയ്താൽ മാത്രമേ ഉപയോഗപ്രദമാകൂ.
പിന്നിലെ മർദ്ദം എവിടെയാണെന്ന് കണ്ടെത്തുന്നത് എന്തുകൊണ്ടാണെന്ന് കണ്ടെത്തുക
വീണ്ടെടുക്കൽ സമയത്ത് ബാക്ക് മർദ്ദം സ്ക്രൂവിൻ്റെ പിൻവാങ്ങലിനെ പ്രതിരോധിക്കുകയും മെറ്റീരിയൽ എങ്ങനെ പ്ലാസ്റ്റിക്കാക്കിയിരിക്കുന്നു എന്നതിനെ ബാധിക്കുകയും ചെയ്യുന്നു. മിക്സിംഗ് അല്ലെങ്കിൽ മീറ്ററിംഗ് പ്രശ്നങ്ങൾ പരിഹരിക്കാനാണ് ഇത് വർദ്ധിപ്പിച്ചതെങ്കിൽ, ടൈമർ മെച്ചപ്പെടുത്തുന്നതിനായി അത് കുറയ്ക്കുന്നത് ഗുണനിലവാര പ്രശ്നം തിരികെ കൊണ്ടുവന്നേക്കാം. മെഷീനുകളെ താരതമ്യപ്പെടുത്തുന്നതിന് മുമ്പ് പ്രദർശിപ്പിച്ചിരിക്കുന്ന മർദ്ദം ഹൈഡ്രോളിക് അല്ലെങ്കിൽ നിർദ്ദിഷ്ട പ്ലാസ്റ്റിക് മർദ്ദമാണോ എന്ന് സ്ഥിരീകരിക്കുക.
ഒരു സാർവത്രിക ബാക്ക്-പ്രഷർ ശുപാർശ പ്രത്യേകിച്ചും സഹായകരമല്ല. വെക്ട്ര എൽസിപിക്ക്,സെലനീസ് 5-15 ബാർ നിർദ്ദിഷ്ടമായ കുറഞ്ഞ ബാക്ക് മർദ്ദം വ്യക്തമാക്കുന്നു, അമിതമായ മർദ്ദം കൊണ്ട് അമിത ചൂടാക്കൽ, ഫൈബർ കേടുപാടുകൾ എന്നിവയെക്കുറിച്ച് മുന്നറിയിപ്പ് നൽകുന്നു. അത് വെക്ട്രയ്ക്കുള്ള മാർഗ്ഗനിർദ്ദേശമാണ്, ഒരു പിപി, എബിഎസ് അല്ലെങ്കിൽ പിസി പ്രോസസ്സിലേക്ക് പകർത്താനുള്ള ക്രമീകരണമല്ല.
വേഗതയേറിയ ക്രമീകരണം സ്വീകരിക്കുന്നതിന് മുമ്പ് ഉരുകുന്നത് പരിശോധിക്കുക
ബാരൽ സെറ്റ് പോയിൻ്റുകൾ ഉരുകുന്നതിൻ്റെ താപ അവസ്ഥയെ പൂർണ്ണമായി വിവരിക്കുന്നില്ല. ഒരു അംഗീകൃത മെൽറ്റ്-ടെമ്പറേച്ചർ മെഷർമെൻ്റ് നടപടിക്രമം പിന്തുടരുക, ഹീറ്റർ, സെൻസർ സിസ്റ്റം എന്നിവ പരിശോധിക്കുക, നിയന്ത്രിത മാറ്റത്തിന് ശേഷം പാർട്ട് ക്വാളിറ്റി താരതമ്യം ചെയ്യുക. നിറവ്യത്യാസം, ഉരുകാത്ത മെറ്റീരിയൽ അല്ലെങ്കിൽ മോശം സ്ഥിരത എന്നിവയുള്ള ഒരു ചെറിയ വീണ്ടെടുക്കൽ സമയം വിജയകരമായ ക്രമീകരണമല്ല.
ഒരു സമയം പ്രസക്തമായ ഒരു വേരിയബിൾ മാറ്റുകയും പ്രോസസ്സ് സ്ഥിരപ്പെടുത്താൻ അനുവദിക്കുകയും ചെയ്യുക. ദിവെക്ട്ര ട്രബിൾഷൂട്ടിംഗ് മാർഗ്ഗനിർദ്ദേശംഇതേ ഘട്ടം ഘട്ടമായുള്ള സമീപനം ഉപയോഗിക്കുന്നു. നിങ്ങൾ യഥാർത്ഥത്തിൽ പ്രവർത്തിപ്പിക്കുന്ന മെറ്റീരിയലിൻ്റെ അംഗീകൃത ഓപ്പറേറ്റിംഗ് വിൻഡോയ്ക്കുള്ളിൽ ട്രയൽ സൂക്ഷിക്കുക.
ചോർന്നൊലിക്കുന്ന ചെക്ക് റിംഗിൽ നിന്ന് ജീർണിച്ച കൈമാറ്റ വിഭാഗം വേർതിരിക്കുക
തീറ്റയും പ്രവർത്തന സാഹചര്യങ്ങളും താരതമ്യപ്പെടുത്താവുന്നതാണെങ്കിലും വീണ്ടെടുക്കൽ വഷളാകുമ്പോൾ, സ്ക്രൂവിൻ്റെയും ബാരലിൻ്റെയും അവസ്ഥ പരിശോധനയ്ക്ക് അർഹമാണ്. ഡ്രോയിംഗ് അല്ലെങ്കിൽ സ്ഥാപിത പരിശോധന പരിധികൾക്കെതിരെ നിർവചിക്കപ്പെട്ട സ്ഥാനങ്ങളിൽ വ്യാസവും ബാരൽ ബോറും പുറത്തുള്ള ഫ്ലൈറ്റ് അളക്കുക. ഉപരിതല നാശവും അളവുകളും പരിശോധിക്കുക.
സ്ക്രൂ-ഫ്രണ്ട് അസംബ്ലിക്ക് മറ്റൊരു ടെസ്റ്റ് ആവശ്യമാണ്. വീണ്ടെടുക്കൽ സമയത്ത്, നോൺ-റിട്ടേൺ വാൽവ് ഉരുകുന്നത് മുന്നോട്ട് പോകാൻ അനുവദിക്കുന്നു; കുത്തിവയ്പ്പ് സമയത്ത്, അത് പിന്നോട്ടുള്ള ഒഴുക്കിനെതിരെ മുദ്രയിടണം. ചോർച്ചയുള്ള വാൽവ് ഷോട്ടിൻ്റെ സ്ഥിരതയെ ബാധിക്കും, എന്നാൽ സ്ക്രൂവിൻ്റെ പ്ലാസ്റ്റിസൈസിംഗ് വിഭാഗം ജീർണിച്ചതായി ഇത് സ്ഥാപിക്കുന്നില്ല.


കുഷ്യൻ അല്ലെങ്കിൽ ഷോട്ട് ഭാരവും വ്യത്യാസപ്പെടുന്നുവെങ്കിൽ, അന്വേഷണത്തിൽ മെഷീൻ നിർമ്മാതാവിൻ്റെ നോൺ-റിട്ടേൺ-വാൽവ് ടെസ്റ്റ് ഉൾപ്പെടുത്തുക. ഞങ്ങളുടെസ്ക്രൂ ടിപ്പ് തിരഞ്ഞെടുക്കൽ ഗൈഡ്മോതിരം, സീറ്റ്, ഇണചേരൽ അളവുകൾ എന്നിവ കൂടുതൽ വിശദമായി ഉൾക്കൊള്ളുന്നു.
സ്ലോ ടൈമറിൽ മാത്രം പൂർണ്ണമായ സ്ക്രൂ ആൻഡ് ബാരൽ മാറ്റിസ്ഥാപിക്കുന്നതിന് ഞങ്ങൾ അംഗീകാരം നൽകില്ല. നേരെമറിച്ച്, തത്ഫലമായുണ്ടാകുന്ന ഫിറ്റ് പരിശോധിക്കാതെ ഒരു പുതിയ സ്ക്രൂ ധരിച്ച ബാരലിലേക്ക് പോകരുത്. മെഷർമെൻ്റ് സ്ഥാനങ്ങളും ശുപാർശയിൽ എത്തിച്ചേരാൻ ഉപയോഗിക്കുന്ന വസ്ത്ര പരിധികളും തിരിച്ചറിയുന്ന ഒരു ഡൈമൻഷണൽ റിപ്പോർട്ടിനായി ആവശ്യപ്പെടുക.
മറ്റൊരു സ്ക്രൂ ഡിസൈൻ എപ്പോഴാണ് അർത്ഥമാക്കുന്നത്?
നിലവിലെ ജ്യാമിതിക്ക് സ്വീകാര്യമായ പ്രവർത്തന സാഹചര്യങ്ങൾക്കുള്ളിൽ ഉദ്ദേശിച്ച ഡ്യൂട്ടി നിറവേറ്റാൻ കഴിയാത്തപ്പോൾ ഒരു ഡിസൈൻ അവലോകനം ഉപയോഗപ്രദമാകും. ഇത് ഒരു റെസിൻ മാറ്റം, ഒരു വലിയ ഷോട്ട് ആവശ്യകത അല്ലെങ്കിൽ ലഭ്യമായ ഒരു ഹ്രസ്വ വീണ്ടെടുക്കൽ വിൻഡോ എന്നിവയെ തുടർന്നേക്കാം. കേവലം വഷളായ മുമ്പ് വിജയിച്ച ഒരു പ്രക്രിയ പുനഃസ്ഥാപിക്കുന്നതിൽ നിന്ന് ഇത് വേറിട്ട് നിർത്തുക.
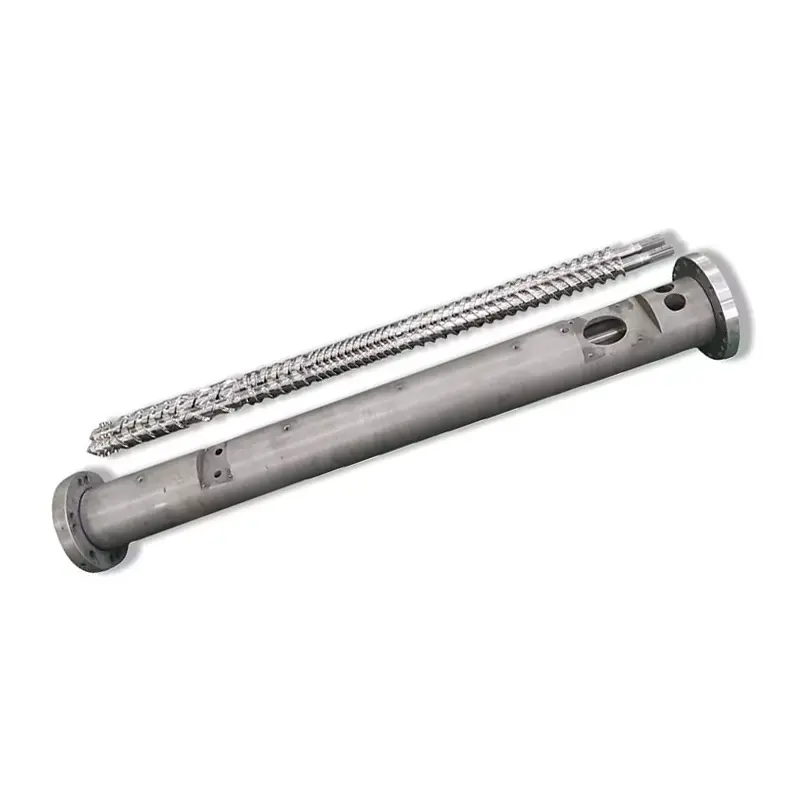
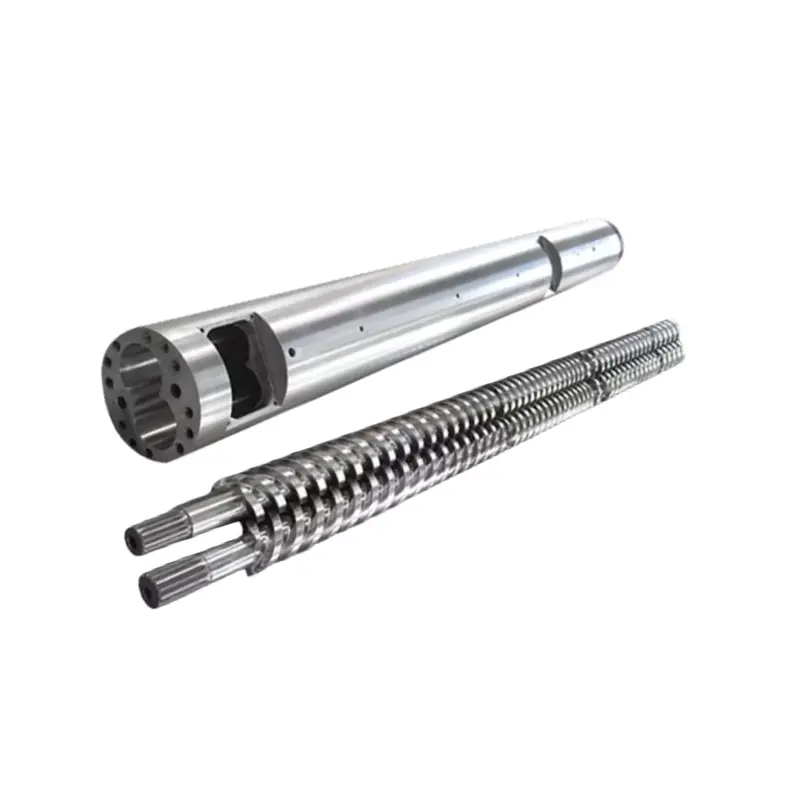
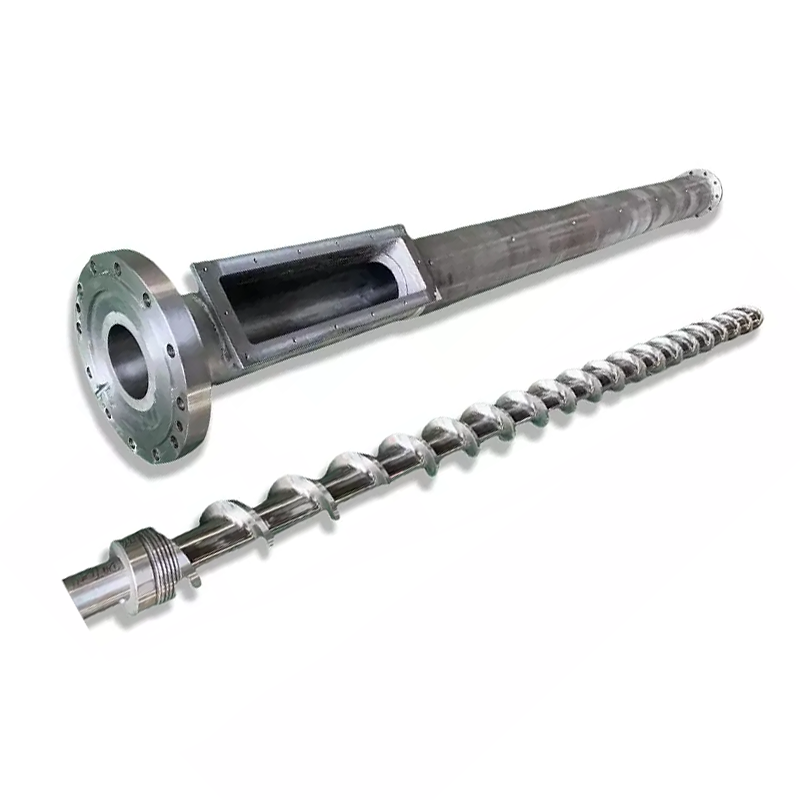
ഞങ്ങളുടെ രണ്ട് ഇഞ്ചക്ഷൻ സ്ക്രൂ ഉൽപ്പന്ന കുടുംബങ്ങൾ പ്രസക്തമായ ഒരു ഡിസൈൻ ചോയിസ് ചിത്രീകരിക്കുന്നു:
| നൻഹയ്യ ഡിസൈൻ | കംപ്രഷൻ വിഭാഗം | അവലോകനത്തിൽ ഞങ്ങൾ അത് എങ്ങനെ ഉപയോഗിക്കും |
|---|---|---|
| ക്രമേണ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ | സാധാരണയായി മൊത്തം സ്ക്രൂ നീളത്തിൻ്റെ 40% -60%, ഉൽപ്പന്ന വിവരണത്തിൽ ഏകദേശം 50% | നിയന്ത്രിത പ്ലാസ്റ്റിലൈസേഷൻ ആവശ്യമുള്ള ചുമതലകൾക്കായി ചാനൽ ഡെപ്ത് ദൈർഘ്യമേറിയ, ക്രമേണ കുറയ്ക്കൽ. കൃത്യമായ റെസിൻ, ഷോട്ട്, താപ സ്വഭാവം എന്നിവ വിലയിരുത്തുക. |
| മ്യൂട്ടൻ്റ് ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ(പെട്ടെന്നുള്ള കംപ്രഷൻ ഡിസൈൻ) | മൊത്തം സ്ക്രൂ നീളത്തിൻ്റെ ഏകദേശം 5% -15% | ചാനൽ ആഴത്തിൽ മൂർച്ചയുള്ള കുറവുള്ള ഒരു ചെറിയ സംക്രമണം. ഒരു ശേഷി പരിമിതി പരിഹരിക്കുന്നതിന് അത് തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് മെൽറ്റിംഗ് ഡ്യൂട്ടിയും താപ ഏകീകൃതതയും വിലയിരുത്തുക. |
ഞങ്ങളുടെ ക്രമാനുഗതമായ രൂപകൽപ്പന PS, PC, ABS എന്നിവയുൾപ്പെടെയുള്ള ആപ്ലിക്കേഷനുകൾ ഉൾക്കൊള്ളുന്നു; പെട്ടെന്നുള്ള കംപ്രഷൻ കുടുംബത്തിൽ PE, PP പോലുള്ള ആപ്ലിക്കേഷനുകൾ ഉൾപ്പെടുന്നു. ഈ ഉൽപ്പന്ന വഴികൾ ചർച്ച ആരംഭിക്കാൻ സഹായിക്കുന്നു. അവ റെസിൻ-ഗ്രേഡും മെഷീൻ അവലോകനവും മാറ്റിസ്ഥാപിക്കുന്നില്ല, പ്രത്യേകിച്ച് ഫില്ലറുകൾ, റീഗ്രൈൻഡ് അല്ലെങ്കിൽ ആവശ്യപ്പെടുന്ന ഗുണനിലവാരമുള്ള സ്പെസിഫിക്കേഷൻ എന്നിവ ഉപയോഗിച്ച്.

ഉപരിതല ചികിത്സ വിലാസങ്ങൾ ധരിക്കുന്നു, തടഞ്ഞ ഫീഡ് തൊണ്ടയല്ല
രണ്ട് ഉൽപ്പന്ന കുടുംബങ്ങളും 38CrMoAlA സ്റ്റീൽ ഉപയോഗിക്കുന്നു. അവരുടെ ഉൽപ്പന്ന-വിശദാംശ സ്പെസിഫിക്കേഷനുകളിൽ ഇനിപ്പറയുന്ന ചികിത്സാ ഓപ്ഷനുകൾ ഉൾപ്പെടുന്നു, പരിശോധനയിൽ വസ്ത്രങ്ങൾ തിരിച്ചറിയുമ്പോൾ മാറ്റിസ്ഥാപിക്കുന്നതിനുള്ള ചർച്ചയിൽ ഉൾപ്പെടുന്നു:
| സ്വത്ത് | ഉൽപ്പന്ന-വിശദാംശ മൂല്യം | അന്വേഷണത്തിന് എന്താണ് അർത്ഥമാക്കുന്നത് |
|---|---|---|
| നൈട്രൈഡിംഗ് കാഠിന്യം | HV900-1100 | ചികിത്സിച്ച ഉപരിതലങ്ങളും പരിശോധന ആവശ്യകതകളും വ്യക്തമാക്കുക. |
| നൈട്രൈഡിംഗ് ഡെപ്ത് | 0.5-0.8 മി.മീ | തിരഞ്ഞെടുത്ത ചികിത്സ തിരിച്ചറിയുക; ആഴത്തിൽ നിന്ന് മാത്രം സേവന ജീവിതം അനുമാനിക്കരുത്. |
| നിക്കൽ-ടങ്സ്റ്റൺ അലോയ് കാഠിന്യം | HRC55-62 | യഥാർത്ഥ റെസിൻ, ഫില്ലർ, വെയർ പാറ്റേൺ എന്നിവ ഉപയോഗിച്ച് അലോയ് അവലോകനം ചെയ്യുക. |
| അലോയ് പാളി ആഴം | 0.8-2.0 മി.മീ | അംഗീകൃത ഘടക സ്പെസിഫിക്കേഷനിൽ ഉറപ്പിച്ച പ്രദേശങ്ങൾ നിർവ്വചിക്കുക. |
ഞങ്ങളുടെക്രമേണ സ്ക്രൂ ഉൽപ്പന്ന വിശദാംശങ്ങൾനിക്കൽ-ടങ്സ്റ്റൺ അലോയ് ഉപയോഗിച്ച് ദുർബലമായ പ്രദേശങ്ങളെ ശക്തിപ്പെടുത്തുന്നത് വിവരിക്കുക. ഒരു ഫാക്ടറി വീക്ഷണകോണിൽ നിന്ന്, നിർദിഷ്ട സംരക്ഷണം അളന്ന വസ്ത്രങ്ങളുമായി പൊരുത്തപ്പെടണമെന്ന് ഞങ്ങൾ ആഗ്രഹിക്കുന്നു. കൂടുതൽ ചെലവേറിയ പ്രതലം അപര്യാപ്തമായ ഭക്ഷണം നന്നാക്കുകയോ സ്ക്രൂ ജ്യാമിതി റെസിൻ അനുയോജ്യമാണെന്ന് സ്ഥാപിക്കുകയോ ചെയ്യുന്നില്ല.


രോഗനിർണയം ഒരു പ്രത്യേക പ്രവർത്തനമാക്കി മാറ്റുക
തെളിവുകൾ അനുവദിക്കുന്നത് പോലെ ശുപാർശ ഇടുങ്ങിയതാക്കുക. ഒരു ഫീഡ് തടസ്സം ഒരു ഫീഡ്-സിസ്റ്റം തിരുത്തൽ ആവശ്യപ്പെടുന്നു. മെഷീൻ റിവ്യൂവിനുള്ള കോളുകൾ മെഷീൻ നിലനിർത്താൻ കഴിയാത്ത ഒരു സ്പീഡ് കമാൻഡ്. സ്ഥിരീകരിച്ച വാൽവ് ചോർച്ച ഒരു വാൽവും ഇൻ്റർഫേസ് വിലയിരുത്തലും ആവശ്യപ്പെടുന്നു. അളന്ന സ്ക്രൂ അല്ലെങ്കിൽ ബാരൽ ധരിക്കുന്നത് ഒരു ഘടകം മാറ്റിസ്ഥാപിക്കുന്നതിനോ യോഗ്യതയുള്ള നവീകരണ മൂല്യനിർണ്ണയത്തെയോ പിന്തുണയ്ക്കുന്നു.
അസംബ്ലി സ്വീകാര്യമായ അവസ്ഥയിലാണെങ്കിലും പുതിയ പ്രൊഡക്ഷൻ ഡ്യൂട്ടി അതിൻ്റെ പ്രായോഗിക പ്ലാസ്റ്റിക്കിംഗ് ശേഷിയെ കവിയുന്നുവെങ്കിൽ, ഡിസൈൻ ചുരുക്കത്തിൽ അയയ്ക്കുക. ഇഷ്ടാനുസൃത സ്ക്രൂ ഡിസൈൻ, മെഷീനിംഗ്, അലോയ് സ്പ്രേ വെൽഡിംഗ് എന്നിവ നൻഹയ്യ നൽകുന്നു. ഞങ്ങളുടെഉൽപ്പാദന ഉപകരണങ്ങൾ6 മീറ്റർ വരെ നീളമുള്ള വർക്ക്പീസുകൾക്കുള്ള CNC ലാത്തുകളും സങ്കീർണ്ണമായ ഫ്ലൈറ്റുകൾക്കും ഫ്ലേഞ്ച് ഘടനകൾക്കും അഞ്ച്-അക്ഷം മെഷീനിംഗും ഉൾപ്പെടുന്നു.

പ്രശ്നം വിശദീകരിക്കുന്ന റെക്കോർഡ് അയയ്ക്കുക
- മെഷീൻ മേക്കറും മോഡലും, സ്ക്രൂ വ്യാസം, അസംബ്ലി ഡ്രോയിംഗ്, ഫിറ്റ് ചെയ്ത സ്ക്രൂ-ടിപ്പ് വിശദാംശങ്ങൾ.
- റെസിൻ ഗ്രേഡ്, ഫില്ലർ ലോഡിംഗ്, റീഗ്രൈൻഡ് അനുപാതം, കണികാ അവസ്ഥ.
- സൈക്കിൾ വഴി വീണ്ടെടുക്കൽ സമയം, യഥാർത്ഥവും കമാൻഡ് ചെയ്തതുമായ RPM, മർദ്ദം അടിസ്ഥാനമാക്കിയുള്ള ബാക്ക് പ്രഷർ, ലോഡ് അല്ലെങ്കിൽ അലാറം റെക്കോർഡുകൾ.
- ഷോട്ട് ക്രമീകരണം, കുഷ്യൻ, ഭാഗം, റണ്ണർ ഭാരം, താപനില റെക്കോർഡുകൾ, ലഭ്യമായ വീണ്ടെടുക്കൽ വിൻഡോ.
- ഇതിനകം പരിശോധിച്ച മാറ്റങ്ങൾ, ഭാഗിക നിലവാരത്തിൽ അവയുടെ സ്വാധീനം, ഏതെങ്കിലും ഡൈമൻഷണൽ വെയർ റിപ്പോർട്ട്.
കമ്മീഷൻ ചെയ്യുന്നതിനായി, റെസിൻ, ഷോട്ട്, ഓപ്പറേറ്റിംഗ് വിൻഡോ, സ്വീകാര്യമായ ഭാഗത്തിൻ്റെ ഗുണനിലവാരം എന്നിവ അംഗീകരിക്കുക. തുടർന്ന് വീണ്ടെടുക്കൽ ആവർത്തനക്ഷമതയും യഥാർത്ഥ മൊത്തം സൈക്കിൾ സമയവും താരതമ്യം ചെയ്യുക. ഉൽപ്പാദന പൂപ്പൽ ഇപ്പോഴും കാത്തിരിക്കുകയോ ഭാഗങ്ങൾ പരിശോധനയിൽ പരാജയപ്പെടുകയോ ചെയ്താൽ, വേഗത്തിലുള്ള ഒറ്റപ്പെട്ട പ്ലാസ്റ്റിസൈസിംഗ് ടെസ്റ്റ് അപര്യാപ്തമാണ്.

സ്ഥിരീകരിച്ച വീണ്ടെടുക്കൽ പരിമിതിക്ക് ഒരു സ്ക്രൂ അല്ലെങ്കിൽ ബാരൽ നിർദ്ദേശം ആവശ്യമുണ്ടോ?
ഡ്രോയിംഗും പ്രവർത്തന റെക്കോർഡും നൻഹയ്യയ്ക്ക് അയയ്ക്കുക, എന്താണ് മാറിയത്, നിങ്ങളുടെ ലൈൻ എന്താണ് നേടേണ്ടത് എന്നിവ ഉൾപ്പെടെ. നിങ്ങൾ യഥാർത്ഥ ഡ്യൂട്ടി പുനഃസ്ഥാപിക്കുകയാണോ അതോ മറ്റൊരു മെറ്റീരിയലിനോ സൈക്കിൾ ആവശ്യത്തിനോ തയ്യാറെടുക്കുകയാണോ എന്ന് ഞങ്ങളോട് പറയുക.
നിങ്ങളുടെ ഡ്രോയിംഗും പ്രോസസ്സ് ഡാറ്റയും അയയ്ക്കുകഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂകൾ കാണുകവാട്സാപ്പിൽ ചർച്ച ചെയ്യുക
ഷൗഷൻ നൻഹയ്യ പ്ലാസ്റ്റിക് മെഷിനറി കമ്പനി, ലിമിറ്റഡ്.
ഇമെയിൽ:info@nhyscrew.com
ഫോൺ:+86-13505809643| മൊബൈൽ:+86-13587082002
ബ്ലോക്ക് സി, നമ്പർ 2 വെസ്റ്റ് സെക്ഷൻ, സിംഗ്ഷൗ അവന്യൂ, ഡിങ്ഹായ് ജില്ല, ഷൗഷാൻ സിറ്റി, ഷെജിയാങ് പ്രവിശ്യ, ചൈന.
നൻഹയ്യയുമായി ബന്ധപ്പെടുക
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു സാധാരണ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ വീണ്ടെടുക്കൽ സമയം എന്താണ്?
സാർവത്രിക സംഖ്യയില്ല. വീണ്ടെടുക്കൽ സമയം റെസിൻ, ഷോട്ട് ആവശ്യകത, സ്ക്രൂ ജ്യാമിതി, മെഷീൻ ശേഷി, പ്രവർത്തന ക്രമീകരണങ്ങൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. യഥാർത്ഥ മെഷീൻ സീക്വൻസിലും ഒരേ മെറ്റീരിയലും ഷോട്ടും ഉപയോഗിച്ച് സ്ഥിരമായ റഫറൻസ് റണ്ണുമായി ഇത് താരതമ്യം ചെയ്യുക.
വേഗത്തിലുള്ള സ്ക്രൂ വീണ്ടെടുക്കൽ എല്ലായ്പ്പോഴും സൈക്കിൾ സമയം കുറയ്ക്കുമോ?
ഇല്ല. പൂർത്തിയാകാത്ത വീണ്ടെടുക്കൽ അനുവദനീയമായ അടുത്ത മെഷീൻ പ്രവർത്തനത്തിന് കാലതാമസം വരുത്തുമ്പോൾ മാത്രമേ ഇത് സൈക്കിളിനെ ചെറുതാക്കുകയുള്ളൂ. ലഭ്യമായ ഓവർലാപ്പ് വിൻഡോയിൽ വീണ്ടെടുക്കൽ ഇതിനകം പൂർത്തിയാകുകയാണെങ്കിൽ, അത് വേഗത്തിലാക്കുന്നത് മൊത്തം സൈക്കിൾ സമയത്തിന് മാറ്റമില്ല.
എന്തുകൊണ്ടാണ് സ്ക്രൂ കറങ്ങുന്നത്, പക്ഷേ വളരെ സാവധാനം പിൻവലിക്കുന്നു?
റെസിൻ സ്ക്രൂവിൽ എത്തുന്നുണ്ടോ, പിന്നിലെ മർദ്ദം മാറിയിട്ടുണ്ടോ, യഥാർത്ഥ സ്ക്രൂ സ്പീഡ് കമാൻഡുമായി പൊരുത്തപ്പെടുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക. ഫീഡ് ബ്രിഡ്ജിംഗ്, പൊരുത്തമില്ലാത്ത റീഗ്രൈൻഡ്, പ്രോസസ്സ് അവസ്ഥകൾ, ധരിക്കുന്ന ഘടകങ്ങൾ എന്നിവ അന്വേഷിക്കാൻ സാധ്യമായ ശാഖകളാണ്. ഭ്രമണം കൊണ്ട് മാത്രം സ്ക്രൂ വേണ്ടത്ര മെറ്റീരിയൽ കൈമാറുന്നുവെന്ന് തെളിയിക്കുന്നില്ല.
മന്ദഗതിയിലുള്ള വീണ്ടെടുക്കൽ പരിഹരിക്കാൻ ഞാൻ ആർപിഎം വർദ്ധിപ്പിക്കേണ്ടതുണ്ടോ?
ഭക്ഷണം, യഥാർത്ഥ വേഗത, പിന്നിലെ മർദ്ദം, റെസിൻ പ്രോസസ്സിംഗ് പരിധി എന്നിവ പരിശോധിച്ചതിന് ശേഷം മാത്രം. ഉരുകൽ ഗുണനിലവാരം, യഥാർത്ഥ ഉരുകൽ താപനില, ആവർത്തനക്ഷമത, വീണ്ടെടുക്കൽ സമയം എന്നിവ അനുസരിച്ച് ഏത് മാറ്റവും വിലയിരുത്തുക. പരിഹരിക്കപ്പെടാത്ത ഭക്ഷണം അല്ലെങ്കിൽ വസ്ത്രധാരണ പ്രശ്നം മറയ്ക്കാൻ കൂടുതൽ വേഗത ഉപയോഗിക്കരുത്.
ചോർന്നൊലിക്കുന്ന ചെക്ക് റിംഗ് മുഴുവൻ സ്ക്രൂയും ധരിച്ചിട്ടുണ്ടെന്ന് തെളിയിക്കുമോ?
നമ്പർ. ചെക്ക്-റിംഗ് സീലിംഗും സ്ക്രൂ-ബാരൽ കൺവെയിംഗും വ്യത്യസ്ത പ്രവർത്തനങ്ങളാണ്. മെഷീൻ നിർമ്മാതാവിൻ്റെ വാൽവ് ടെസ്റ്റ് ഉപയോഗിച്ച് കുഷ്യൻ അല്ലെങ്കിൽ ഷോട്ട്-വെയ്റ്റ് വ്യതിയാനം അന്വേഷിക്കുക, സ്ക്രൂ, ബാരൽ വെയർ എന്നിവ സ്ഥാപിക്കുന്നതിന് ഡൈമൻഷണൽ ഇൻസ്പെക്ഷൻ ഉപയോഗിക്കുക.
പകരക്കാരനെ വിലയിരുത്താൻ നൻഹയ്യയ്ക്ക് എന്താണ് വേണ്ടത്?
മെഷീൻ മോഡൽ, സ്ക്രൂ വ്യാസവും ഡ്രോയിംഗും, റെസിൻ ഗ്രേഡും ഫില്ലറും, റീഗ്രൈൻഡ് വിശദാംശങ്ങൾ, യഥാർത്ഥ വീണ്ടെടുക്കൽ റെക്കോർഡുകൾ, സ്ക്രൂ സ്പീഡ്, ബാക്ക്-പ്രഷർ ക്രമീകരണങ്ങൾ, താപനില റെക്കോർഡുകൾ, കൂടാതെ ഏതെങ്കിലും വസ്ത്ര അളവുകൾ എന്നിവ അയയ്ക്കുക. ആവശ്യമായ സൈക്കിളും ഭാഗിക-ഗുണനിലവാര മാനദണ്ഡങ്ങളും ഉൾപ്പെടുത്തുക, അങ്ങനെ മാറ്റിസ്ഥാപിക്കുന്നതിന് നിർവ്വചിച്ച ജോലിയുണ്ട്.
കൂടെ തുടരുകഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽ സെലക്ഷൻ ഗൈഡ്, അല്ലെങ്കിൽ പരിശോധിക്കുകസ്ക്രൂ ടിപ്പും ചെക്ക്-റിംഗ് റീപ്ലേസ്മെൻ്റ് ചെക്ക്ലിസ്റ്റുംതെളിവുകൾ ഫ്രണ്ട് എൻഡ് അസംബ്ലിയിലേക്ക് വിരൽ ചൂണ്ടുകയാണെങ്കിൽ.