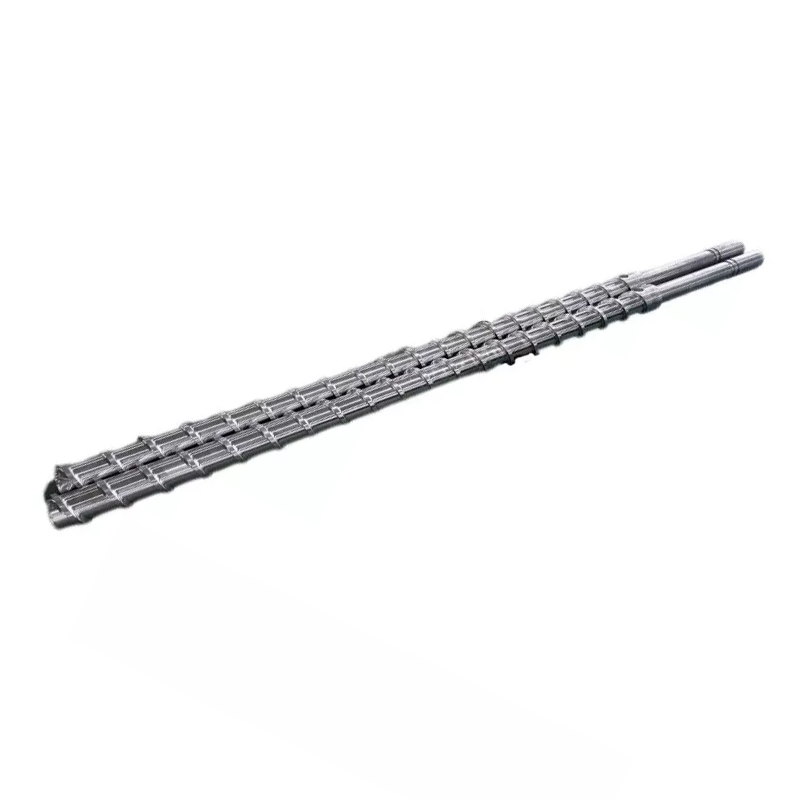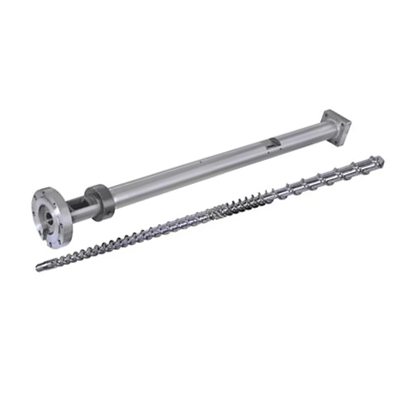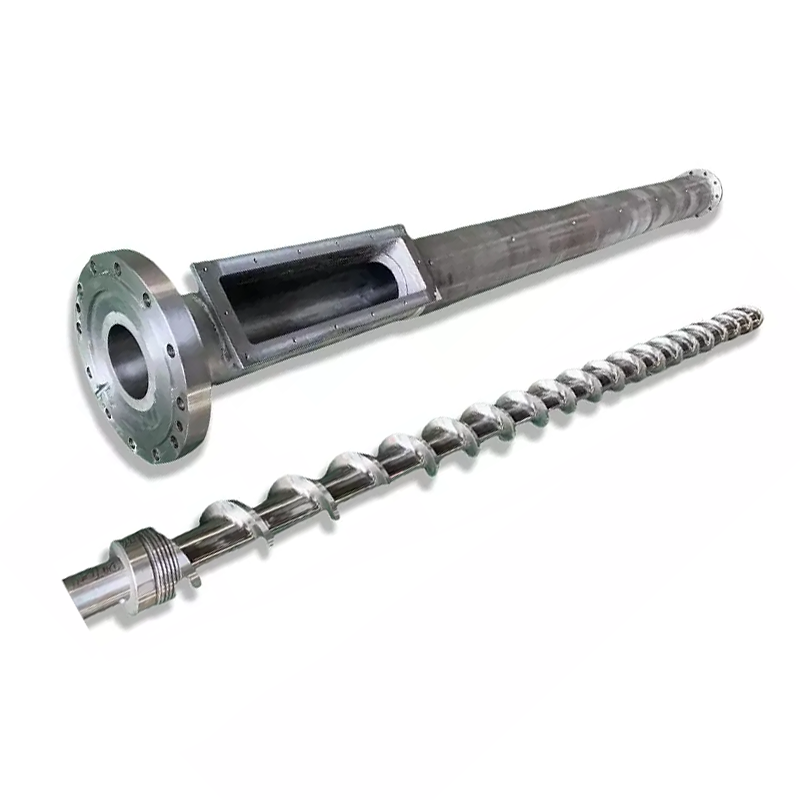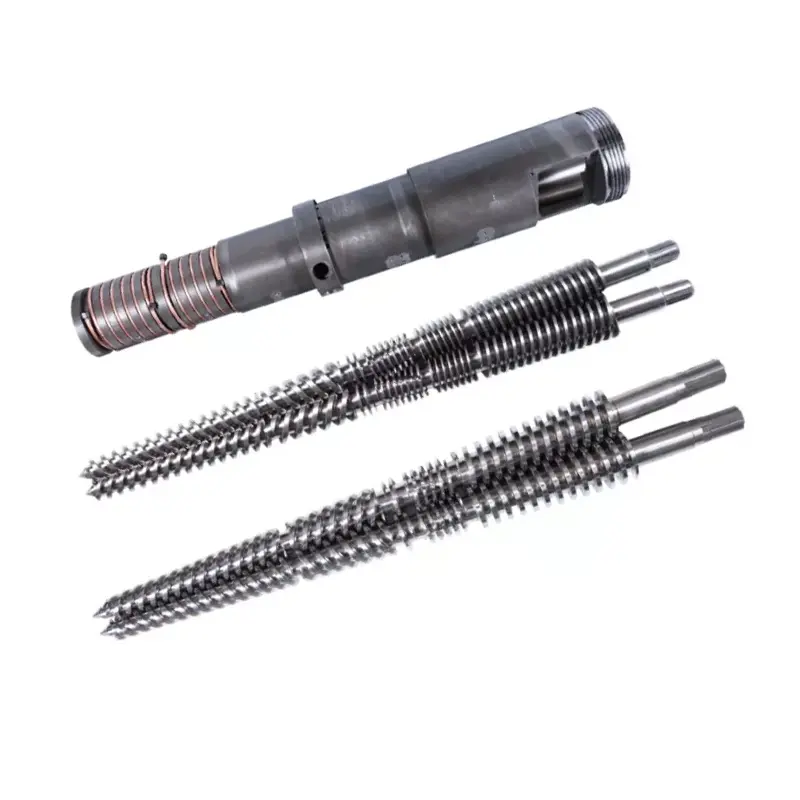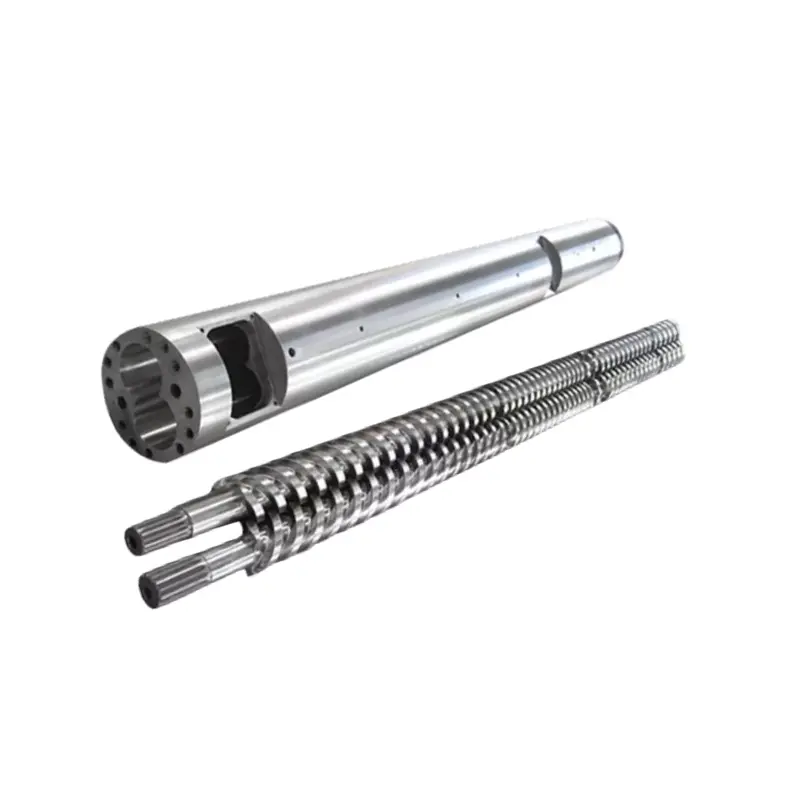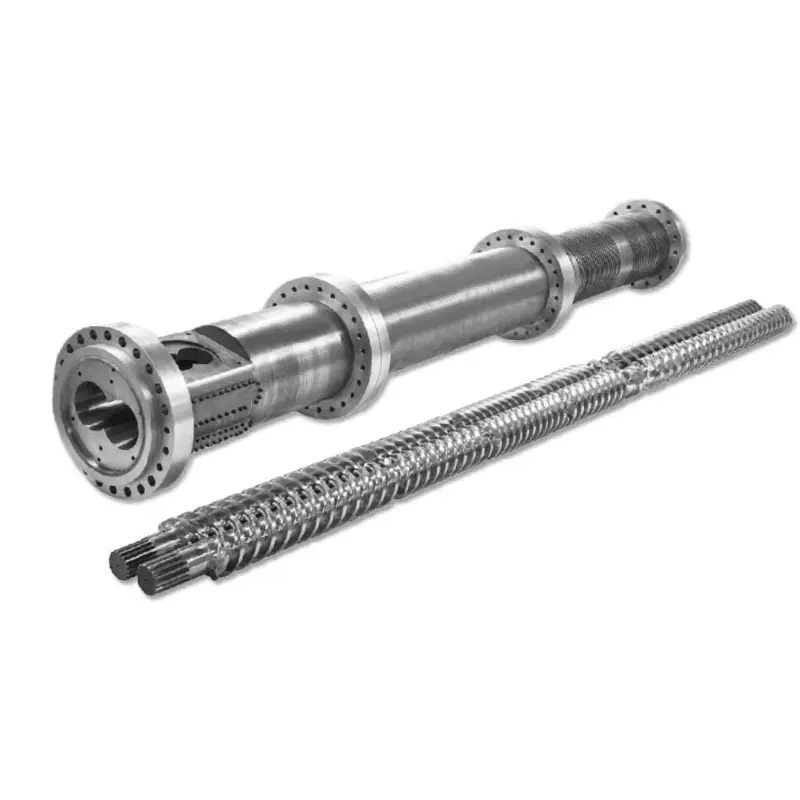
സ്ക്രൂ കൗണ്ട് കൊണ്ട് മാത്രം ശരിയായ ലൈൻ തീരുമാനിക്കപ്പെടുന്നില്ല. അസമമായ ഫീഡ്സ്റ്റോക്കിനും സ്വീകാര്യമായ ഉരുളയ്ക്കും ഇടയിൽ എന്താണ് സംഭവിക്കേണ്ടതെന്ന് തീരുമാനിക്കുന്നത്: അത് തീറ്റുക, ഉരുക്കുക, കലർത്തുക, വാതകം നീക്കം ചെയ്യുക, മലിനീകരണം ഫിൽട്ടർ ചെയ്യുക, മർദ്ദം ഉണ്ടാക്കുക, വെട്ടി ഉണക്കുക.


എ തിരഞ്ഞെടുക്കുകഒറ്റ-സ്ക്രൂ പെല്ലറ്റിംഗ് ലൈൻഫീഡ്സ്റ്റോക്ക് അന്തിമ രൂപീകരണത്തോട് അടുക്കുമ്പോൾ, പ്രധാന ജോലികൾ സ്ഥിരതയുള്ള കൈമാറ്റം, ഉരുകൽ, ഉരുകൽ ശുദ്ധീകരണം, മർദ്ദം സൃഷ്ടിക്കൽ, പെല്ലറ്റ് കട്ടിംഗ് എന്നിവയാണ്. സ്ഥിരമായ PE അല്ലെങ്കിൽ PP റീഗ്രൈൻഡ്, ലളിതമായ റീ-പെല്ലറ്റൈസിംഗ്, ലബോറട്ടറി ജോലികൾ, ചെറുതും ഇടത്തരവുമായ ഉൽപ്പാദനം എന്നിവയ്ക്കുള്ള പ്രായോഗിക ആരംഭ പോയിൻ്റാണിത്.
എ തിരഞ്ഞെടുക്കുകസമാന്തര ഇരട്ട-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈൻയന്ത്രം സംയുക്തമായും പെല്ലറ്റൈസ് ചെയ്യുമ്പോഴും. ഫില്ലറുകൾ, പിഗ്മെൻ്റുകൾ, പോളിമർ മിശ്രിതങ്ങൾ, മാസ്റ്റർബാച്ച്, പരിഷ്ക്കരിച്ച പ്ലാസ്റ്റിക്കുകൾ, ഒന്നിലധികം ഫീഡ് സ്ട്രീമുകൾ, ശക്തമായ ഡിവോലേറ്റലൈസേഷൻ എന്നിവയ്ക്ക് ഇത് കൂടുതൽ അനുയോജ്യമാണ്. ലിസ്റ്റുചെയ്ത ഔട്ട്പുട്ട് കൂടുതലായതിനാൽ മാത്രം ഇരട്ട-സ്ക്രൂ ലൈൻ വാങ്ങരുത്. അതിൻ്റെ പ്രോസസ്സ് ഫംഗ്ഷനുകൾ ഫോർമുലേഷനുമായി പൊരുത്തപ്പെടുമ്പോൾ അത് വാങ്ങുക.
മെഷീൻ നാമത്തിലല്ല, മെറ്റീരിയൽ പരിവർത്തനത്തിൽ നിന്ന് ആരംഭിക്കുക
"ഉയർന്ന ഔട്ട്പുട്ട്" അല്ലെങ്കിൽ "മികച്ച മിക്സിംഗ്" എന്ന വാക്കുകൾ കണ്ടതിന് ശേഷം ഒരു വാങ്ങുന്നയാൾ പലപ്പോഴും ഞങ്ങളോട് ഇരട്ട-സ്ക്രൂ ലൈൻ ആവശ്യപ്പെടുന്നു. അത് ഏറ്റവും പ്രധാനപ്പെട്ട ചോദ്യം ഒഴിവാക്കുന്നു: ഹോപ്പറിലേക്ക് എന്താണ് പ്രവേശിക്കുന്നത്, അത് ബാഗിൽ എത്തുന്നതിന് മുമ്പ് അത് എത്ര വ്യത്യസ്തമായിരിക്കണം?
വൃത്തിയുള്ളതും ഏകീകൃതവുമായ തരികൾ ഉരുകുകയും വീണ്ടും മുറിക്കുകയും ചെയ്യേണ്ടതുണ്ടെങ്കിൽ, ഒരു സങ്കീർണ്ണമായ കോമ്പൗണ്ടിംഗ് മെഷീൻ നിയന്ത്രണങ്ങളും ക്ലീനിംഗ് ജോലികളും വെയർ പോയിൻ്റുകളും ചേർക്കുന്നു. നിരവധി പൊടികൾ, കളറൻ്റുകൾ, പോളിമറുകൾ എന്നിവ ഒരു സ്ഥിരതയുള്ള സംയുക്തമായി മാറുകയാണെങ്കിൽ, ഒരു ലളിതമായ കൺവെയിംഗ് സ്ക്രൂ യഥാർത്ഥ ഗുണനിലവാര പ്രശ്നത്തെ സ്പർശിക്കാതെ വിട്ടേക്കാം.
| പ്രൊഡക്ഷൻ ഡ്യൂട്ടി | മികച്ച ആരംഭ പോയിൻ്റ് | എന്തിന് | എന്താണ് ഉത്തരം മാറ്റാൻ കഴിയുക |
|---|---|---|---|
| സ്ഥിരതയുള്ള, അടുക്കിയ PE അല്ലെങ്കിൽ PP സ്ട്രീം വീണ്ടും പെല്ലറ്റൈസ് ചെയ്യുന്നു | സിംഗിൾ സ്ക്രൂ | നേരിട്ടുള്ള ഉരുകൽ, മർദ്ദം സൃഷ്ടിക്കൽ, താഴത്തെ വരി സങ്കീർണ്ണതയുള്ള ഫിൽട്ടറേഷൻ | ഈർപ്പം, ഗന്ധം, പ്രിൻ്റ്, മിക്സഡ് മെൽറ്റ് ഫ്ലോ, അഡിറ്റീവുകൾ അല്ലെങ്കിൽ കനത്ത മലിനീകരണം |
| കുറഞ്ഞ ബൾക്ക് ഡെൻസിറ്റി ഉള്ള റീസൈക്കിൾ ചെയ്ത ഫിലിം ഫ്ലേക്കുകൾ | എഞ്ചിനീയറിംഗ് ഫീഡിംഗ് ഉള്ള സിംഗിൾ സ്ക്രൂ | ആദ്യത്തെ തടസ്സം ഫീഡ് സ്ഥിരതയായിരിക്കാം, മിശ്രിതമല്ല | കഠിനമായ അസ്ഥിരതകൾ, മിക്സഡ് പോളിമറുകൾ അല്ലെങ്കിൽ പാചകക്കുറിപ്പ് തിരുത്തൽ എന്നിവ ഇരട്ട സ്ക്രൂവിന് അനുകൂലമായേക്കാം |
| നിറം അല്ലെങ്കിൽ അഡിറ്റീവ് മാസ്റ്റർബാച്ച് | സമാന്തര ഇരട്ട സ്ക്രൂ | മോഡുലാർ മിക്സിംഗ് എലമെൻ്റുകളും നിയന്ത്രിത ചേരുവ കൂട്ടിച്ചേർക്കലും ഡിസ്പർഷനെ പിന്തുണയ്ക്കുന്നു | മിതമായ ഡിസ്പർഷൻ ഡിമാൻഡുള്ള ഒരു തെളിയിക്കപ്പെട്ട പ്രീമിക്സ്ഡ് പാചകക്കുറിപ്പ് ഒരു പ്രത്യേക സിംഗിൾ സ്ക്രൂവിൽ പ്രവർത്തിക്കാം |
| കാൽസ്യം കാർബണേറ്റ് അല്ലെങ്കിൽ മറ്റ് നിറഞ്ഞ സംയുക്തം | സമാന്തര ഇരട്ട സ്ക്രൂ | പ്രത്യേക തീറ്റയും ക്രമീകരിക്കാവുന്ന വിതരണ, വിതരണ മേഖലകളും | ഫില്ലർ ലോഡിംഗ്, കണികാ രൂപം, ഉരച്ചിലുകൾ, ആവശ്യമായ പ്രോപ്പർട്ടി യൂണിഫോം |
| പോളിമർ അലോയ് അല്ലെങ്കിൽ റിയാക്ടീവ് മാറ്റം | സമാന്തര ഇരട്ട സ്ക്രൂ | താമസസ്ഥലം, മിക്സിംഗ്, വെൻ്റിംഗ് എന്നിവ പ്രോസസ്സ് സോൺ അനുസരിച്ച് ക്രമീകരിക്കാം | പ്രതികരണ ചലനാത്മകത, താപ സംവേദനക്ഷമത, താഴത്തെ മർദ്ദത്തിൻ്റെ ആവശ്യകത |
| ലബോറട്ടറി അല്ലെങ്കിൽ പൈലറ്റ് റീ-പെല്ലറ്റൈസിംഗ് | സിംഗിൾ സ്ക്രൂ | കോംപാക്റ്റ് ലേഔട്ട്, ലളിതമായ പ്രവർത്തനവും എളുപ്പമുള്ള പരിപാലനവും | പരീക്ഷണത്തിന് തന്നെ വഴക്കമുള്ള മോഡുലാർ കോമ്പൗണ്ടിംഗ് ആവശ്യമായി വന്നേക്കാം |
| പിവിസി സംയുക്തം | ആദ്യം പാചകക്കുറിപ്പ് നിർവചിക്കുക | രണ്ട് നൻഹയ്യ ലൈൻ ഫാമിലികളും പിവിസി ലിസ്റ്റ് ചെയ്യുന്നു, പക്ഷേ അവ വ്യത്യസ്ത പ്രോസസ്സ് ഡ്യൂട്ടികൾ നൽകുന്നു | പൗഡർ ഫീഡിംഗ്, തെർമൽ സെൻസിറ്റിവിറ്റി, ഫില്ലർ, പ്ലാസ്റ്റിസൈസർ, മിക്സിംഗ്, പെല്ലറ്റ് കട്ടിംഗ് രീതി |
| ഉയർന്ന ത്രൂപുട്ട് പരിഷ്കരിച്ച പ്ലാസ്റ്റിക് | സമാന്തര ഇരട്ട സ്ക്രൂ | ഉയർന്ന പ്രസിദ്ധീകരിച്ച ലൈൻ കപ്പാസിറ്റി പ്ലസ് മിക്സിംഗ്, സൈഡ്-ഫീഡിംഗ്, ഡിവോലാറ്റിലൈസേഷൻ ഓപ്ഷനുകൾ | കിലോഗ്രാം / മണിക്കൂറിൽ നിന്ന് മാത്രം വലിപ്പം പാടില്ല; ടോർക്ക്, ബൾക്ക് ഡെൻസിറ്റി, ഉൽപ്പന്ന സ്പെസിഫിക്കേഷൻ എന്നിവ ഉപയോഗയോഗ്യമായ നിരക്ക് നിശ്ചയിക്കുന്നു |
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:അനാവശ്യ ഘട്ടങ്ങൾ ചേർക്കാതെ ആവശ്യമായ പരിവർത്തനം പൂർത്തിയാക്കുന്ന ലൈനാണ് വിലകുറഞ്ഞ യന്ത്രം. ചിലപ്പോൾ അതാണ് ഒറ്റ സ്ക്രൂ. ചിലപ്പോൾ ഇരട്ട സ്ക്രൂ ആവർത്തിച്ചുള്ള മിശ്രിതം, ഇരട്ട എക്സ്ട്രൂഷൻ അല്ലെങ്കിൽ ഓഫ്-സ്പെക്ക് പെല്ലറ്റുകൾ തടയുന്നു. വാങ്ങുന്നയാൾ മുൻകൂട്ടി തിരഞ്ഞെടുത്ത സ്ക്രൂ എണ്ണത്തേക്കാൾ മുഴുവൻ പാചകക്കുറിപ്പും കാണാൻ ഞങ്ങൾ ആഗ്രഹിക്കുന്നു.
പെല്ലറ്റൈസിംഗ് ലൈൻ എന്നത് ലിങ്ക്ഡ് പ്രോസസ്സ് ഘട്ടങ്ങളുടെ ഒരു ശൃംഖലയാണ്
രണ്ട് ലൈൻ തരങ്ങൾക്കും ഒരു എക്സ്ട്രൂഡറിനേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. നൻഹയ്യയുടേത്പ്ലാസ്റ്റിക് എക്സ്ട്രൂഡർ മെഷീൻ ശ്രേണിഅഞ്ച് പ്രധാന സംവിധാനങ്ങൾ വിവരിക്കുന്നു: ഭക്ഷണം; സ്ക്രൂ, ബാരൽ, താപനം, തണുപ്പിക്കൽ എന്നിവ ഉപയോഗിച്ച് പ്ലാസ്റ്റിക് ചെയ്യൽ; പകർച്ച; തല മരിക്കുക; രൂപപ്പെടുത്തൽ, തണുപ്പിക്കൽ, ട്രാക്ഷൻ എന്നിവ. ഒരു പെല്ലറ്റൈസിംഗ് പ്രോജക്റ്റിൽ, ഫിൽട്ടറേഷൻ, കട്ടിംഗ്, ഡ്രൈയിംഗ് അല്ലെങ്കിൽ സ്ക്രീനിംഗ്, ശേഖരണം എന്നിവ ചെയിൻ പൂർത്തിയാക്കുന്നു.
1. തയ്യാറാക്കി ഭക്ഷണം കൊടുക്കുക
ഇൻപുട്ട് പെല്ലറ്റ്, പൊടി, ഫ്ലേക്ക്, ഫിലിം, അഗ്ലോമറേറ്റ് അല്ലെങ്കിൽ മിശ്രിതമാണോ എന്ന് നിർവ്വചിക്കുക. ബൾക്ക് ഡെൻസിറ്റി, ബ്രിഡ്ജിംഗ്, ഫീഡ്-റേറ്റ് സ്ഥിരത എന്നിവ ഒരു ഗ്രാവിറ്റി ഹോപ്പർ, നിർബന്ധിത ഫീഡർ അല്ലെങ്കിൽ വെവ്വേറെ ഭാരക്കുറവ് ഫീഡറുകൾ ആവശ്യമാണോ എന്ന് നിർണ്ണയിക്കുന്നു.
2. ഉരുകി രൂപാന്തരപ്പെടുത്തുക
സ്ക്രൂയും ബാരലും മെറ്റീരിയലിൻ്റെ താപനിലയോ കത്രിക പരിധിയോ കവിയാതെ ഉരുകുകയും അറിയിക്കുകയും മിക്സ് ചെയ്യുകയും വേണം. കോമ്പൗണ്ടിംഗിനായി, ലൈനിന് സൈഡ് ഫീഡിംഗ്, കുഴയ്ക്കൽ വിഭാഗങ്ങൾ, അന്തരീക്ഷ അല്ലെങ്കിൽ വാക്വം വെൻ്റുകൾ എന്നിവയും ആവശ്യമായി വന്നേക്കാം.
3. ഫിൽട്ടർ ചെയ്ത് സമ്മർദ്ദം ഉണ്ടാക്കുക
ഒരു സ്ക്രീൻ ചേഞ്ചർ ഉരുകാത്ത ശാരീരിക മലിനീകരണം നീക്കം ചെയ്യുന്നു. ഒരു ഡൈയ്ക്ക് സ്ഥിരമായ മർദ്ദവും ഒഴുക്കും ആവശ്യമാണ്, അതിനാൽ സ്ക്രൂ ഡിസ്ചാർജ്, മെൽറ്റ് പമ്പ് ഓപ്ഷൻ, ഫിൽട്ടറേഷൻ ഏരിയ എന്നിവ ഒരു വിഭാഗമായി കണക്കാക്കണം.
4. ഉരുകി മുറിക്കുക
സ്ട്രാൻഡ്, വാട്ടർ റിംഗ്, അണ്ടർവാട്ടർ സിസ്റ്റങ്ങൾ എന്നിവ വ്യത്യസ്ത രീതികളിൽ ഉരുളകൾ സൃഷ്ടിക്കുന്നു. ശീലത്തേക്കാൾ ഉരുകുന്ന ശക്തി, ഒട്ടിപ്പിടിക്കൽ, ജല സംവേദനക്ഷമത, ഔട്ട്പുട്ട്, മാറ്റം എന്നിവ പതിവ് കാര്യമാണ്.
5. തണുപ്പിക്കുക, ഉണക്കുക, തരംതിരിക്കുക
ജലത്തിൻ്റെ താപനില, താമസ സമയം, ഡീവാട്ടറിംഗ്, സ്ക്രീനിംഗ് എന്നിവ പെല്ലറ്റിൻ്റെ താപനില, ഈർപ്പം, പിഴകൾ, സംഭരണത്തിന് മുമ്പുള്ള ആകൃതി എന്നിവയെ സ്വാധീനിക്കുന്നു.
6. ലൈൻ നിയന്ത്രിക്കുക
താപനില മേഖലകൾ, വേഗത, മോട്ടോർ സംരക്ഷണം, മർദ്ദം, ഫീഡർ നിരക്ക്, വാക്വം, അലാറങ്ങൾ എന്നിവ ഓരോ ഘട്ടവും സ്ഥിരമാണോ എന്ന് ഓപ്പറേറ്ററോട് പറയണം. ഒരു ഡിസ്പ്ലേ മാത്രം പ്രക്രിയയെ നിയന്ത്രിക്കുന്നില്ല.

ഒരു സിംഗിൾ-സ്ക്രൂ പെല്ലറ്റിസിംഗ് ലൈൻ മതിയാകുമ്പോൾ
A സിംഗിൾ-സ്ക്രൂ എക്സ്ട്രൂഡർതുടർച്ചയായ കൈമാറ്റം, ഉരുകൽ, മർദ്ദം എന്നിവയിൽ അടിസ്ഥാനപരമായി ശക്തമാണ്. സ്ക്രൂ ജ്യാമിതി, മിക്സർ, ഓപ്പറേറ്റിംഗ് പോയിൻ്റ് എന്നിവ മെറ്റീരിയലുമായി പൊരുത്തപ്പെടുമ്പോൾ ഉപയോഗപ്രദമായ വിതരണ മിക്സിംഗ് നൽകാനും ഇതിന് കഴിയും. ഇതിനകം അടുക്കിയതോ മിശ്രിതമാക്കിയതോ രൂപപ്പെടുത്തിയതോ ആയ ഒരു ഫീഡ്സ്റ്റോക്ക് വീണ്ടും പെല്ലറ്റൈസ് ചെയ്യുന്നതിനുള്ള യുക്തിസഹമായ അടിത്തറയായി ഇത് മാറുന്നു.
നൻഹയ്യയുടെ സിംഗിൾ-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈൻ ഒരു സിംഗിൾ-സ്ക്രൂ എക്സ്ട്രൂഡർ, മെൽറ്റ് ഫിൽട്രേഷൻ, ഡൈ ഹെഡ്, വാട്ടർ കൂളിംഗ്, പെല്ലറ്റിസർ, കളക്ഷൻ യൂണിറ്റ് എന്നിവ സംയോജിപ്പിക്കുന്നു. അതിൻ്റെ ലിസ്റ്റുചെയ്ത ആപ്ലിക്കേഷനുകളിൽ വെർജിൻ അല്ലെങ്കിൽ റീസൈക്കിൾ ചെയ്ത പ്ലാസ്റ്റിക്ക്, ലബോറട്ടറികൾ, പൈലറ്റ് പ്രൊഡക്ഷൻ, ഇഞ്ചക്ഷൻ മോൾഡിംഗ്, ഫിലിം ബ്ലോയിംഗ് അല്ലെങ്കിൽ എക്സ്ട്രൂഷൻ എന്നിവയ്ക്കുള്ള പെല്ലറ്റുകൾ ഉൾപ്പെടുന്നു. ഓപ്ഷണൽ ഓട്ടോമാറ്റിക് സ്ക്രീൻ മാറ്റൽ, വാക്വം ഡീഗ്യാസിംഗ്, ഓക്സിലറി ഫീഡിംഗ് എന്നിവ അടിസ്ഥാന ലൈനിനെ ഒരു പൂർണ്ണ കോമ്പൗണ്ടിംഗ് പ്ലാറ്റ്ഫോമാക്കി മാറ്റാതെ കൂടുതൽ ബുദ്ധിമുട്ടുള്ള ഫീഡ് അവസ്ഥകൾ കൈകാര്യം ചെയ്യാൻ അനുവദിക്കുന്നു.
ഇനിപ്പറയുന്ന സന്ദർഭങ്ങളിൽ അടിസ്ഥാനമായി സിംഗിൾ സ്ക്രൂ ഉപയോഗിക്കുക:എക്സ്ട്രൂഷന് മുമ്പ് ഫീഡ് പാചകക്കുറിപ്പ് ഉറപ്പിച്ചിരിക്കുന്നു; പോളിമർ കുടുംബവും ഉരുകുന്ന സ്വഭാവവും സ്ഥിരതയുള്ളതാണ്; വിസരണം പ്രധാന ഉൽപ്പന്ന അവകാശവാദമല്ല; നിർദ്ദിഷ്ട ഫിൽട്ടർ ഉപയോഗിച്ച് മലിനീകരണം കൈകാര്യം ചെയ്യാൻ കഴിയും; അസ്ഥിരമായ നീക്കം മിതമായതാണ്; അസ്ഥിരമായ ഫീഡ് അല്ലെങ്കിൽ അമിതമായ ഉരുകൽ താപനില നിർബന്ധിക്കാതെ തന്നെ ഔട്ട്പുട്ട് നിലനിർത്താൻ കഴിയും.


സിംഗിൾ സ്ക്രൂ എന്നാൽ "എഞ്ചിനീയറിംഗ് ഇല്ല" എന്നല്ല അർത്ഥമാക്കുന്നത്. ദിഗ്രാനുലേഷൻ സ്ക്രൂ ഡിസൈൻഫ്ലേക്ക് ഫീഡിംഗ്, ഉരുകൽ നീളം, വെൻ്റ് പൊസിഷൻ, സ്ക്രീൻ റെസിസ്റ്റൻസ്, പെല്ലറ്റൈസിംഗ് രീതി എന്നിവയ്ക്കൊപ്പം ഇപ്പോഴും മാറുന്നു. ഒരു ലൈനിന് ആവശ്യത്തിന് ഇൻസ്റ്റാൾ ചെയ്ത പവർ ഉണ്ടായിരിക്കുകയും ഇപ്പോഴും കുതിച്ചുയരുകയും ചെയ്യും, കാരണം ഹോപ്പർ മെറ്റീരിയൽ അസമമായി വിതരണം ചെയ്യുന്നു അല്ലെങ്കിൽ വെൻ്റിനടുത്ത് സ്ക്രൂവിന് അതിൻ്റെ ഉരുകൽ മുദ്ര നഷ്ടപ്പെടുന്നു.
ഒരു സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈൻ അതിൻ്റെ അധിക ചിലവ് നേടുമ്പോൾ
എക്സ്ട്രൂഷൻ ഫോർമുലേഷനെ മാറ്റേണ്ടിവരുമ്പോൾ ഒരു സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈൻ മൂല്യവത്താകുന്നു, അത് കേവലം പുനർരൂപകൽപ്പന ചെയ്യുകയല്ല. നൻഹയ്യയുടെ ലൈൻ മോഡുലാർ സ്ക്രൂ ഘടകങ്ങളുള്ള ഉയർന്ന ടോർക്ക് പാരലൽ ട്വിൻ-സ്ക്രൂ എക്സ്ട്രൂഡർ ഉപയോഗിക്കുന്നു. ഇതിൻ്റെ പ്രോസസ്സ് സ്കോപ്പിൽ അഡിറ്റീവുകൾ, ഫില്ലറുകൾ, കളറൻ്റുകൾ, കൂടാതെ ഓപ്ഷണൽ ട്വിൻ ഫീഡിംഗ്, വാക്വം ഡീഗ്യാസിംഗ്, ഓട്ടോമാറ്റിക് സ്ക്രീൻ മാറ്റൽ എന്നിവ മിക്സിംഗ് ആൻഡ് ഡിസ്പേഴ്സിംഗ് ഉൾപ്പെടുന്നു.
മോഡുലാർ ബാരലും സ്ക്രൂ ട്രെയിനും ഡിസൈനിനെ മെഷീനിൽ വ്യത്യസ്ത ജോലികൾ അസൈൻ ചെയ്യാൻ അനുവദിക്കുന്നു: ഒരു ഫീഡ് കൈമാറുക, പോളിമർ ഉരുകുക, ഒരു ഫില്ലർ താഴേക്ക് ചേർക്കുക, ഡിസ്ട്രിബ്യൂട്ടീവ് അല്ലെങ്കിൽ ഡിസ്പേർസീവ് വർക്ക് പ്രയോഗിക്കുക, ഡിവോലേറ്റൈലൈസേഷനായി മെൽറ്റ് ഉപരിതലം തുറക്കുക, ഒരു മെൽറ്റ് സീൽ നിർമ്മിക്കുക, ഡിസ്ചാർജ് സ്ഥിരപ്പെടുത്തുക. ഇരട്ട-സ്ക്രൂ എക്സ്ട്രൂഷനെക്കുറിച്ചുള്ള ഗവേഷണം ജ്യാമിതിയെ വേഗത്തിലുള്ള ഉരുകലും മെച്ചപ്പെടുത്തിയ മിശ്രണവുമായി ബന്ധിപ്പിക്കുന്നു, അതേസമയം വ്യാവസായിക കോമ്പൗണ്ടിംഗ് റഫറൻസുകൾ പ്രത്യേക പ്രോസസ്സ് സോണുകളായി കൈമാറ്റം, പ്ലാസ്റ്റിസൈസിംഗ്, മിക്സിംഗ്, ഡിവോലേറ്റലൈസിംഗ്, പ്രഷർ ബിൽഡ്-അപ്പ് എന്നിവ ക്രമീകരിക്കുന്നു.
ഇനിപ്പറയുന്ന സന്ദർഭങ്ങളിൽ അടിസ്ഥാനമായി സമാന്തര ഇരട്ട സ്ക്രൂ ഉപയോഗിക്കുക:നിരവധി ചേരുവകൾ പ്രത്യേകം അളക്കണം; പിഗ്മെൻ്റ് അല്ലെങ്കിൽ ഫില്ലർ ഡിസ്പർഷൻ നിയന്ത്രണ മൂല്യം; പൊടി കഴിക്കുന്നത് ബുദ്ധിമുട്ടാണ്; രൂപീകരണത്തിന് ഒന്നോ അതിലധികമോ വെൻ്റിങ് ഘട്ടങ്ങൾ ആവശ്യമാണ്; ഉൽപ്പന്ന മാറ്റങ്ങൾക്ക് ഒരു മോഡുലാർ സ്ക്രൂ പാചകക്കുറിപ്പ് ആവശ്യമാണ്; അല്ലെങ്കിൽ ഒരു നിയന്ത്രിത പാസിൽ ലൈൻ കൂട്ടിച്ചേർക്കുകയും പെല്ലറ്റൈസ് ചെയ്യുകയും വേണം.


ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:വിതരണക്കാരന് ഒരു റെസിൻ നാമവും ടാർഗെറ്റ് kg/h ഉം മാത്രം ലഭിക്കുമ്പോൾ ഇരട്ട-സ്ക്രൂ വാങ്ങൽ നേരത്തെ പരാജയപ്പെടുന്നു. "PP പ്ലസ് ഫില്ലർ" ഒരു പ്രോസസ് സ്പെസിഫിക്കേഷൻ അല്ല. ഞങ്ങൾക്ക് ഫില്ലർ ശതമാനം, കണികാ രൂപം, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പം, ഉരച്ചിലുകൾ, ഫീഡർ പ്ലാൻ, ഡിസ്പർഷൻ ടാർഗെറ്റ്, അനുവദനീയമായ ഉരുകൽ താപനില എന്നിവ ആവശ്യമാണ്. വാങ്ങുന്നയാൾ യഥാർത്ഥത്തിൽ പണമടയ്ക്കുന്ന ഘടകങ്ങളും ബാരൽ വിഭാഗങ്ങളും ആ വിശദാംശങ്ങൾ തീരുമാനിക്കുന്നു.
റീസൈക്കിൾ ചെയ്ത മെറ്റീരിയലിനായി, നാല് പ്രശ്നങ്ങൾ വേർതിരിക്കുക
റീസൈക്ലിംഗ് അന്വേഷണങ്ങൾ പലപ്പോഴും ഫീഡ് അസ്ഥിരത, ഈർപ്പം, മലിനീകരണം, മോശം മിശ്രിതം എന്നിവ ഒരു ലേബലിൽ സംയോജിപ്പിക്കുന്നു: "റീസൈക്കിൾഡ് മെറ്റീരിയൽ." ഓരോ പ്രശ്നത്തിനും വ്യത്യസ്ത ലൈൻ ഫീച്ചർ ആവശ്യമാണ്. സ്ക്രൂ സ്പീഡ് വർദ്ധിപ്പിക്കുന്നതിലൂടെ അവയെല്ലാം പരിഹരിക്കാൻ കഴിയില്ല.
| നിരീക്ഷിച്ച പ്രശ്നം | പ്രോസസ് ചെയ്യാൻ സാധ്യതയുള്ള ചോദ്യം | വ്യക്തമാക്കാനുള്ള ലൈൻ ഫീച്ചർ | സ്വീകാര്യത തെളിവ് |
|---|---|---|---|
| ഔട്ട്പുട്ട് ഉയരുകയും കുറയുകയും ചെയ്യുന്നു | സാന്ദ്രത കുറഞ്ഞ ഫ്ളേക്ക് ബ്രിഡ്ജിംഗ് അല്ലെങ്കിൽ അസമമായി ഭക്ഷണം നൽകുന്നുണ്ടോ? | നിർബന്ധിത ഭക്ഷണം, സമാഹരണം അല്ലെങ്കിൽ സാന്ദ്രത, സ്ഥിരതയുള്ള ഹോപ്പർ ജ്യാമിതി, ഫീഡർ നിയന്ത്രണം | നിർവചിക്കപ്പെട്ട തുടർച്ചയായ റണ്ണിൽ ഔട്ട്പുട്ടും മോട്ടോർ ലോഡ് ട്രെൻഡും |
| കുമിളകൾ, ദുർഗന്ധം അല്ലെങ്കിൽ പോറസ് ഉരുളകൾ | ഏത് ഈർപ്പവും അസ്ഥിരമായ ലോഡും ഉരുകാൻ പ്രവേശിക്കുന്നു? | ഉചിതമായ സ്ഥലത്ത് ഉണക്കൽ, വെൻ്റ് ലൊക്കേഷൻ, മെൽറ്റ് സീലുകൾ, വാക്വം കപ്പാസിറ്റി, ഉപരിതല പുതുക്കൽ | ഈർപ്പം അല്ലെങ്കിൽ അസ്ഥിരമായ ഫലം പ്ലസ് വിഷ്വൽ പെല്ലറ്റ് പരിധി |
| സമ്മർദ്ദം വർദ്ധിച്ചുകൊണ്ടിരിക്കുന്നു | എത്രമാത്രം ഉരുകാത്ത മലിനീകരണം ഫിൽട്ടറിലേക്ക് എത്തുന്നു? | ഫിൽട്ടർ ഏരിയ, മെഷ് സീക്വൻസ്, സ്ക്രീൻ-ചേഞ്ചർ തരം, പ്രഷർ സെൻസറുകൾ, ഇടവേള മാറ്റുക | ടാർഗെറ്റ് ഔട്ട്പുട്ടിൽ സമ്മർദ്ദം വർദ്ധിക്കുന്നതും സ്ക്രീൻ മാറ്റത്തിൻ്റെ ആവൃത്തിയും |
| നിറം അല്ലെങ്കിൽ ഗുണങ്ങൾ വ്യത്യാസപ്പെടുന്നു | ഫീഡ് കോമ്പോസിഷൻ മാറുന്നുണ്ടോ, അതോ മിക്സിംഗ് അപര്യാപ്തമാണോ? | അപ്സ്ട്രീം സോർട്ടിംഗും ബ്ലെൻഡിംഗും ആദ്യം; പാചകക്കുറിപ്പ് തിരുത്തൽ അല്ലെങ്കിൽ ചിതറിക്കൽ ആവശ്യമെങ്കിൽ ഇരട്ട-സ്ക്രൂ കോമ്പൗണ്ടിംഗ് | സമ്മതിച്ച നിറം, മെൽറ്റ്-ഫ്ലോ അല്ലെങ്കിൽ മെക്കാനിക്കൽ-പ്രോപ്പർട്ടി വ്യത്യാസം |
ലോഹങ്ങൾ, മരം, കടലാസ്, തെർമോസെറ്റുകൾ, മറ്റ് ഉരുകാത്ത ഭൗതിക മലിനീകരണം എന്നിവ നീക്കം ചെയ്യുന്നതിനായി ഉരുകിയ പ്ലാസ്റ്റിക്കിനെ ഒരു നല്ല സ്ക്രീനിലൂടെ നിർബന്ധിതമാക്കുന്നതാണ് മെൽറ്റ് ഫിൽട്ടറേഷൻ എന്ന് അസോസിയേഷൻ ഓഫ് പ്ലാസ്റ്റിക് റീസൈക്ലേഴ്സ് നിർവചിക്കുന്നു. അരിച്ചെടുക്കുന്ന എല്ലാ പോളിമറുകളോ ദുർഗന്ധമോ അസ്ഥിരമോ നീക്കം ചെയ്യാൻ കഴിയില്ല. ഇത് ഫ്ലോ റെസിസ്റ്റൻസും ചേർക്കുന്നു, അതിനാൽ സ്ക്രീൻ പാക്ക്, ഫിൽട്ടറേഷൻ ഏരിയ, ഡിസ്ചാർജ് മർദ്ദം, മാറ്റ രീതി എന്നിവ ഒരുമിച്ച് വ്യക്തമാക്കണം.


വരിയുടെ ഭാഗമായി പെല്ലറ്റിംഗ് രീതി തിരഞ്ഞെടുക്കുക
സ്ക്രൂ തിരഞ്ഞെടുക്കലിന് കൂടുതൽ ശ്രദ്ധ ലഭിക്കുന്നു, പക്ഷേ അസ്ഥിരമായ കട്ടിംഗ് നന്നായി പ്ലാസ്റ്റിക്ക് ചെയ്ത ഉരുകുന്നത് വിൽക്കാൻ കഴിയാത്തതാക്കും. നൻഹയ്യയുടെ സിംഗിൾ-സ്ക്രൂ ലൈനിൽ വാട്ടർ കൂളിംഗും പെല്ലറ്റൈസറും ഉൾപ്പെടുന്നു. അതിൻ്റെ സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈനിന് വാട്ടർ റിംഗ് അല്ലെങ്കിൽ സ്ട്രാൻഡ് പെല്ലറ്റിസർ ഉപയോഗിക്കാം, കൂടാതെ പ്രസക്തമായ കൂളിംഗ്, സ്ക്രീനിംഗ്, ശേഖരണ വിഭാഗങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു.
| രീതി | പ്രക്രിയ | നല്ല തുടക്കം | ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ് ചോദ്യങ്ങൾ |
|---|---|---|---|
| വാട്ടർ ബാത്ത് സ്ട്രോൻഡ് | സ്ട്രോണ്ടുകൾ പുറത്തെടുക്കുക, ഒരു തൊട്ടിയിൽ തണുപ്പിക്കുക, ഉപരിതല ജലം നീക്കം ചെയ്യുക, വലിച്ച് മുറിക്കുക | ഓപ്പറേറ്റർമാർക്ക് സ്റ്റാർട്ട്-അപ്പ് സ്ട്രാൻഡുകൾ കൈകാര്യം ചെയ്യാൻ കഴിയുന്ന ഫ്ലെക്സിബിൾ കോമ്പൗണ്ടിംഗ്, റീസൈക്ലിംഗ് ജോലികൾ | ഉരുകുന്നതിന് മതിയായ സ്ട്രാൻഡ് ശക്തിയുണ്ടോ? എത്ര തവണ നിറം മാറുന്നു? തകർന്ന ചരടുകൾ എങ്ങനെ കൈകാര്യം ചെയ്യും? |
| ഡ്രൈ-കട്ട് അല്ലെങ്കിൽ ബെൽറ്റ്-കൂൾഡ് സ്ട്രാൻഡ് | മുറിക്കുന്നതിന് മുമ്പ് വായു, വെള്ളം അല്ലെങ്കിൽ സംയുക്ത തണുപ്പിക്കൽ എന്നിവയുള്ള ഒരു ബെൽറ്റിൽ ചൂടുള്ള ചരടുകൾ കൊണ്ടുപോകുക | ജല-സെൻസിറ്റീവ്, ദുർബലമായ, ഇലാസ്റ്റിക് അല്ലെങ്കിൽ ഉയർന്ന പൂരിപ്പിച്ച ഫോർമുലേഷനുകൾ | ആവശ്യമായ ബെൽറ്റിൻ്റെ നീളം, കൂളിംഗ് ലോഡ്, സ്ട്രാൻഡ് സ്പീഡ്, പൊട്ടുന്ന, ഫ്ലോർ സ്പേസ് |
| വാട്ടർ റിംഗ് ഡൈ-ഫേസ് | മരിക്കുന്ന മുഖത്ത് മുറിക്കുക, രക്തചംക്രമണമുള്ള ഒരു ജല വളയത്തിൽ ഉരുളകൾ കൊണ്ടുപോകുക | ഡൈയിൽ ഉരുകുന്നത് വൃത്തിയായി മുറിക്കുമ്പോൾ ഒതുക്കമുള്ളതും തുടർച്ചയായതുമായ പെല്ലറ്റൈസിംഗ് | ഡൈ-ഹോൾ ഫ്രീസിങ്, ബ്ലേഡ് ധരിക്കൽ, ജലത്തിൻ്റെ താപനില, പെല്ലറ്റ് ആകൃതി, ഡീവാട്ടറിംഗ് |
| വെള്ളത്തിനടിയിൽ | വെള്ളം നിറച്ച അറയ്ക്കുള്ളിൽ ഡൈ ഫെയ്സിൽ മുറിക്കുക, തുടർന്ന് വെള്ളം ഒഴിച്ച് ഉണക്കുക | ഓട്ടോമേറ്റഡ് ഓപ്പറേഷനും വിശാലമായ വ്യാവസായിക പെല്ലറ്റൈസിംഗ് ചുമതലകളും | കുറഞ്ഞ സ്ഥിരതയുള്ള നിരക്ക്, സ്റ്റാർട്ടപ്പ് വേസ്റ്റ്, ഡൈ-പ്ലേറ്റ് ഹീറ്റിംഗ്, വാട്ടർ സിസ്റ്റം, ഡ്രയർ, ക്ലീനിംഗ് |
MAAG-ൻ്റെ ഡ്രൈ-കട്ട് ബെൽറ്റ് സംവിധാനങ്ങൾ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത് ജല-സെൻസിറ്റീവ്, ഉയർന്ന പൂരിത അല്ലെങ്കിൽ ദുർബലമായ ഉൽപ്പന്നങ്ങൾക്ക് വേണ്ടിയാണ്, അതേസമയം അതിൻ്റെ അണ്ടർവാട്ടർ സിസ്റ്റങ്ങൾ സംയുക്തങ്ങൾ, മാസ്റ്റർബാച്ച്, റീസൈക്ലിംഗ്, വിർജിൻ പോളിമറുകൾ എന്നിവ ഉൾക്കൊള്ളുന്നു. അത് ഒരു രീതിയെ സാർവത്രികമായി ശ്രേഷ്ഠമാക്കുന്നില്ല. മരിക്കുന്നതിന് ശേഷമുള്ള മെറ്റീരിയലിൻ്റെ പെരുമാറ്റം വാങ്ങൽ തീരുമാനത്തിൻ്റെ ഭാഗമാകേണ്ടത് എന്തുകൊണ്ടാണെന്ന് ഇത് കാണിക്കുന്നു.

നൻഹയ്യ സിംഗിൾ, പാരലൽ ട്വിൻ-സ്ക്രൂ ലൈൻ ഡാറ്റ
ഇനിപ്പറയുന്ന മൂല്യങ്ങൾ നൻഹയ്യയുടെ നിലവിലെ ഉൽപ്പന്ന പേജുകളിൽ നിന്നാണ്. പ്രസിദ്ധീകരിച്ച കോൺഫിഗറേഷനുകൾ താരതമ്യം ചെയ്യാൻ അവ ഉപയോഗപ്രദമാണ്. ഒരു വാങ്ങൽ കരാർ അംഗീകൃത മെറ്റീരിയൽ, ഓക്സിലറികൾ, ടെസ്റ്റ് വ്യവസ്ഥകൾ എന്നിവയുടെ അന്തിമ മൂല്യങ്ങൾ ആവർത്തിക്കണം.
| ഇനം | നൻഹയ്യ ഒറ്റ-സ്ക്രൂ പെല്ലറ്റിസിംഗ് ലൈൻ | നൻഹയ്യ സമാന്തര ഇരട്ട-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈൻ |
|---|---|---|
| പ്രസിദ്ധീകരിച്ച ശേഷി | 100 കി.ഗ്രാം | 300 മുതൽ 600 കി.ഗ്രാം / മണിക്കൂർ |
| പ്രധാന ശക്തി | 75 kW പ്രധാന മോട്ടോർ | 160 kW |
| ചൂടാക്കൽ ശക്തി | 120 kW | പ്രത്യേകം പട്ടികപ്പെടുത്തിയിട്ടില്ല |
| സ്ക്രൂ തരം | സിംഗിൾ സ്ക്രൂ | സമാന്തര ഇരട്ട സ്ക്രൂ |
| സ്ക്രൂ നീളവും വ്യാസവും | ഇഷ്ടാനുസൃതമാക്കിയത് | ഇഷ്ടാനുസൃതമാക്കിയത് |
| പ്രസിദ്ധീകരിച്ച സ്ക്രൂ മെറ്റീരിയൽ | 38CrMoAlA | 38CrMoAlA |
| പ്രസിദ്ധീകരിച്ച മെറ്റീരിയൽ ശ്രേണി | PVC, CaCO3 മാസ്റ്റർബാച്ച്, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV, PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP, PPR |
| കോർ ലൈൻ ഉപകരണങ്ങൾ | എക്സ്ട്രൂഡർ, മെൽറ്റ് ഫിൽട്ടറേഷൻ, ഡൈ ഹെഡ്, വാട്ടർ കൂളിംഗ്, പെല്ലറ്റിസർ, കളക്ഷൻ | ഉയർന്ന ടോർക്ക് എക്സ്ട്രൂഡർ, മെൽറ്റ് ഫിൽട്ടറേഷൻ, ഡൈ ഹെഡ്, വാട്ടർ റിംഗ് പെല്ലറ്റിസർ, കൂളിംഗ്, ഓട്ടോമേറ്റഡ് കളക്ഷൻ |
| ഉൽപ്പന്ന വിശദാംശങ്ങൾ | നൈട്രൈഡ് സ്ക്രൂയും ബാരലും, പെല്ലറ്റൈസർ, വാട്ടർ ടാങ്ക്, വൈബ്രേറ്റിംഗ് സ്ക്രീൻ, സൈലോ, പിഎൽസി കൺട്രോൾ | ഉയർന്ന കാഠിന്യം അലോയ് സ്ക്രൂയും ബാരലും, മോഡുലാർ ഘടകങ്ങൾ, മെൽറ്റ് പമ്പ്, ഡൈ, വാട്ടർ റിംഗ് അല്ലെങ്കിൽ സ്ട്രാൻഡ് പെല്ലറ്റിസർ, ട്രഫ്, വൈബ്രേറ്റിംഗ് സ്ക്രീൻ, സൈലോ |
| ഓപ്ഷനുകൾ | ഓട്ടോമാറ്റിക് സ്ക്രീൻ ചേഞ്ചർ, വാക്വം ഡീഗ്യാസിംഗ്, ഓക്സിലറി ഫീഡിംഗ് | വാക്വം ഡീഗ്യാസിംഗ്, ഓട്ടോമാറ്റിക് സ്ക്രീൻ ചേഞ്ചർ, ഫില്ലറുകൾക്കുള്ള ഇരട്ട ഭക്ഷണം, റിമോട്ട് മോണിറ്ററിംഗ് |
| പ്രസിദ്ധീകരിച്ച ഗിയർബോക്സ് അനുപാതം | പട്ടികപ്പെടുത്തിയിട്ടില്ല | 2.5:1 അല്ലെങ്കിൽ 3:1 |
| പിന്തുണ | വിദൂര ഇൻസ്റ്റാളേഷൻ, കമ്മീഷൻ ചെയ്യൽ, പ്രവർത്തന മാർഗ്ഗനിർദ്ദേശം | ഇൻസ്റ്റാളേഷൻ മാർഗ്ഗനിർദ്ദേശം, കമ്മീഷനിംഗ് പിന്തുണ, ഓപ്പറേറ്റർ പരിശീലനം |


Zhoushan, Zhejiang ആസ്ഥാനമായി പ്രവർത്തിക്കുന്ന നൻഹയ്യ, സ്ക്രൂകൾ, ബാരലുകൾ, പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷൻ ഉപകരണങ്ങൾ എന്നിവ നിർമ്മിക്കുന്നു. വാങ്ങുന്നവർക്ക് ഫാക്ടറിയുടെ കാര്യം അവലോകനം ചെയ്യാംഉൽപ്പാദന ഉപകരണങ്ങൾ, സർട്ടിഫിക്കറ്റുകൾഒപ്പംസേവന പ്രക്രിയസാങ്കേതിക ചർച്ചയ്ക്ക് മുമ്പ്.
താരതമ്യം ഒരു വാങ്ങൽ സ്പെസിഫിക്കേഷനാക്കി മാറ്റുക
ഉപയോഗപ്രദമായ ഒരു RFQ മത്സര ഉദ്ധരണികളെ താരതമ്യപ്പെടുത്തുന്നു. ഉൽപ്പാദനത്തിന് പിന്നീട് നനഞ്ഞതോ പൊടി നിറഞ്ഞതോ സാന്ദ്രത കുറഞ്ഞതോ ആയ ഫീഡ് ലഭിക്കുമ്പോൾ വൃത്തിയുള്ള സാമ്പിളിനു ചുറ്റും ലൈൻ രൂപകൽപ്പന ചെയ്യുന്നതിൽ നിന്നും ഇത് തടയുന്നു.
- ഓരോ പോളിമർ ഗ്രേഡും ഭാരം ശതമാനവും
- കന്യക, വ്യാവസായികാനന്തര അല്ലെങ്കിൽ ഉപഭോക്താവിന് ശേഷമുള്ള ഉത്ഭവം
- പെല്ലറ്റ്, പൊടി, അടരുകളായി, ഫിലിം അല്ലെങ്കിൽ അഗ്ലോമറേറ്റ് ഫോം
- കുറഞ്ഞതും കൂടിയതുമായ ബൾക്ക് സാന്ദ്രത
- ഈർപ്പം, അസ്ഥിരത, ദുർഗന്ധം, കഴുകൽ അവസ്ഥ
- മലിനീകരണ തരം, വലിപ്പം, പ്രതീക്ഷിക്കുന്ന ശതമാനം
- ഫില്ലർ, പിഗ്മെൻ്റ്, ഫൈബർ, അഡിറ്റീവ് വിശദാംശങ്ങൾ
- ഓരോ ചേരുവയ്ക്കും ആവശ്യമായ തീറ്റ രീതി
- പ്രസൻ്റ് ഔട്ട്പുട്ടും ടാർഗെറ്റ് നെറ്റ് സെലബിൾ ഔട്ട്പുട്ടും
- അനുവദനീയമായ മെൽറ്റ്-ടെമ്പറേച്ചർ വിൻഡോ
- ഫിൽട്ടറേഷൻ സൂക്ഷ്മതയും സ്ക്രീൻ മാറ്റാനുള്ള പ്ലാനും
- സ്ട്രാൻഡ്, വാട്ടർ റിംഗ് അല്ലെങ്കിൽ അണ്ടർവാട്ടർ പെല്ലറ്റൈസിംഗ് മുൻഗണന
- പെല്ലറ്റ് വലിപ്പം, ആകൃതി, ഈർപ്പം, പിഴ പരിധികൾ
- ആവശ്യമായ നിറം, മെൽറ്റ്-ഫ്ലോ അല്ലെങ്കിൽ മെക്കാനിക്കൽ പരിശോധനകൾ
- വോൾട്ടേജ്, ഫ്രീക്വൻസി, വെള്ളം, കംപ്രസ് ചെയ്ത വായു എന്നിവ ലഭ്യമാണ്
- പ്ലാൻ്റ് ലേഔട്ട്, ഹെഡ്റൂം, മെറ്റീരിയൽ-ഫ്ലോ ദിശ
- ഭാഷ, ഡാറ്റ ലോഗിംഗ്, സുരക്ഷാ നിലവാരം എന്നിവ നിയന്ത്രിക്കുക
- സ്പെയർ പാർട്സ്, കമ്മീഷൻ ചെയ്യൽ, പരിശീലന സ്കോപ്പ്
"ഔട്ട്പുട്ട്: 500 കി.ഗ്രാം/എച്ച്" എന്ന് സ്വയം എഴുതരുത്.കൃത്യമായ ഫോർമുലേഷൻ, ഫീഡ് അവസ്ഥ, അനുവദനീയമായ നിരസിക്കൽ നിരക്ക്, ടെസ്റ്റ് ദൈർഘ്യം എന്നിവ പ്രസ്താവിക്കുക. ഗ്രോസ് എക്സ്ട്രൂഡർ ഡിസ്ചാർജ്, ശേഖരണ സംവിധാനത്തിലേക്ക് വിതരണം ചെയ്യുന്ന ഡ്രൈ, സ്ക്രീൻ ചെയ്ത, വിൽക്കാവുന്ന പെല്ലറ്റുകൾക്ക് തുല്യമല്ല.
വസ്ത്ര സംരക്ഷണവും ഈ ഘട്ടത്തിലാണ്. അബ്രസീവ് ഫില്ലറുകൾ, ഗ്ലാസ് ഫൈബർ, മലിനമായ റീസൈക്ലേറ്റ് എന്നിവയ്ക്ക് സ്ക്രൂ, ബാരൽ മെറ്റീരിയൽ സ്ട്രാറ്റജി മാറ്റാൻ കഴിയും. നൻഹയ്യയുടെ അവലോകനംസമാന്തര ഇരട്ട-സ്ക്രൂ ഘടകങ്ങൾ, ഒറ്റ സ്ക്രൂകൾഒപ്പംയന്ത്രഭാഗങ്ങൾഅവസാനം ഒരു ജനറിക് ഹാർഡ്-സർഫേസ് ഓപ്ഷൻ ചേർക്കുന്നതിനുപകരം, പ്രതീക്ഷിക്കുന്ന ഫീഡിനൊപ്പം.
മെറ്റീരിയലും അളക്കാവുന്ന ഫലങ്ങളുമുള്ള വരി സ്വീകരിക്കുക
നോ-ലോഡ് റൊട്ടേഷൻ ടെസ്റ്റ് അസംബ്ലി പരിശോധിക്കുന്നു, പക്ഷേ ഇത് പെല്ലറ്റൈസിംഗ് പ്രകടനം തെളിയിക്കുന്നില്ല. ഫാക്ടറി സ്വീകാര്യത ടെസ്റ്റ് ഒരു അംഗീകരിച്ച മെറ്റീരിയലോ വ്യക്തമായി രേഖപ്പെടുത്തപ്പെട്ട തത്തുല്യമോ ഉപയോഗിക്കുകയും ഭക്ഷണം നൽകൽ, മർദ്ദം, വായുസഞ്ചാരം, അസ്ഥിരത എന്നിവ വെളിപ്പെടുത്താൻ മതിയായ സമയം പ്രവർത്തിക്കുകയും വേണം.
- ടെസ്റ്റ് മെറ്റീരിയൽ സ്ഥിരീകരിക്കുക.ലോട്ട്, ഫോർമുല, ഫീഡ് ഫോം, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പം, തയ്യാറെടുപ്പ് എന്നിവ രേഖപ്പെടുത്തുക. സൂക്ഷിച്ചിരിക്കുന്ന സാമ്പിൾ സൂക്ഷിക്കുക.
- ലൈൻ സ്കോപ്പും സുരക്ഷയും പരിശോധിക്കുക.പോളിമർ നൽകുന്നതിന് മുമ്പ് മോട്ടോറുകൾ, ഹീറ്ററുകൾ, ഗാർഡുകൾ, ഇൻ്റർലോക്കുകൾ, എമർജൻസി സ്റ്റോപ്പുകൾ, യൂട്ടിലിറ്റികൾ, ഉപകരണങ്ങൾ, റൊട്ടേഷൻ എന്നിവ പരിശോധിക്കുക.
- സ്ഥിരമായ പ്രവർത്തനത്തിൽ എത്തിച്ചേരുക.ഫീഡർ നിരക്ക്, സ്ക്രൂ സ്പീഡ്, സോൺ ക്രമീകരണങ്ങൾ, അളന്ന ഉരുകൽ താപനില, മർദ്ദം, ടോർക്ക് അല്ലെങ്കിൽ മോട്ടോർ ലോഡ്, വാക്വം, കൂളിംഗ്-വാട്ടർ അവസ്ഥകൾ എന്നിവ രേഖപ്പെടുത്തുക.
- വിൽക്കാവുന്ന ഔട്ട്പുട്ട് അളക്കുക.ഒരു നിശ്ചിത സമയത്തേക്ക് സ്ക്രീനിംഗ് ചെയ്ത ശേഷം ഉണങ്ങിയ ഉരുളകൾ തൂക്കിനോക്കുക. സ്റ്റാർട്ട്-അപ്പ് മാലിന്യങ്ങൾ, സ്ട്രാൻഡ് ബ്രേക്കുകൾ, അഗ്ലോമറേറ്റുകൾ, സ്ക്രീൻ മാറ്റങ്ങൾ എന്നിവ പ്രത്യേകം രേഖപ്പെടുത്തുക.
- പെല്ലറ്റ് ഗുണനിലവാരം പരിശോധിക്കുക.സമ്മതിച്ച പെല്ലറ്റ് വലുപ്പം, പിഴകൾ, ഈർപ്പം, ബൾക്ക് ഡെൻസിറ്റി, നിറം, മെൽറ്റ് ഫ്ലോ, ഡിസ്പർഷൻ അല്ലെങ്കിൽ ഡൗൺസ്ട്രീം മോൾഡിംഗ് ടെസ്റ്റുകൾ എന്നിവ ഉപയോഗിക്കുക.
- ഒരു പതിവ് പരിപാടിയെ വെല്ലുവിളിക്കുക.സ്ക്രീൻ മാറുന്നത്, സാധാരണ പുനരാരംഭിക്കൽ, ഫീഡർ വീണ്ടെടുക്കൽ അല്ലെങ്കിൽ വർണ്ണ മാറ്റം എന്നിവ പ്രതിദിന ഉൽപ്പാദനത്തിൽ പ്രധാനമാണെങ്കിൽ പ്രദർശിപ്പിക്കുക.
- യന്ത്രം പരിശോധിക്കുക.ഓട്ടത്തിന് ശേഷം വെൻ്റ് കാരിഓവർ, ഡൈ ഡെപ്പോസിറ്റുകൾ, കട്ടർ അവസ്ഥ, അസാധാരണമായ ശബ്ദം, ചോർച്ച, ആക്സസ് ചെയ്യാവുന്ന ക്ലീനിംഗ് പോയിൻ്റുകൾ എന്നിവ പരിശോധിക്കുക.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഒരു വരി സ്വീകരിക്കരുത്, കാരണം അത് ഹ്രസ്വമായി ഹെഡ്ലൈൻ ഔട്ട്പുട്ടിൽ എത്തുന്നു. ഞങ്ങൾ ഒരു സുസ്ഥിരമായ ജാലകത്തിനായി നോക്കുന്നു: ഫീഡർ നിറഞ്ഞുനിൽക്കുന്നു, മർദ്ദം ഒഴുകുന്നില്ല, വെൻ്റ് വ്യക്തമാണ്, കട്ടർ അമിതമായ പിഴകൾ സൃഷ്ടിക്കുന്നില്ല, പെല്ലറ്റുകൾ വാങ്ങുന്നയാളുടെ ഡൗൺസ്ട്രീം പരിശോധനയെ നേരിടുന്നു. സുസ്ഥിരമായ വിൽപന ഉൽപ്പാദനം പ്രധാനമാണ്.
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഇരട്ട-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈൻ എല്ലായ്പ്പോഴും സിംഗിൾ-സ്ക്രൂ ലൈനേക്കാൾ മികച്ചതാണോ?
ഇല്ല. പ്രക്രിയ പോളിമറുകൾ മിക്സ് ചെയ്യണം, ഫില്ലറുകൾ അല്ലെങ്കിൽ പിഗ്മെൻ്റുകൾ ചിതറണം, സൈഡ് ഫീഡറുകൾ വഴി ചേരുവകൾ ചേർക്കണം, അല്ലെങ്കിൽ കാര്യമായ അസ്ഥിരതകൾ നീക്കം ചെയ്യുമ്പോൾ ഒരു സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈൻ ശക്തമാണ്. സ്ഥിരതയുള്ളതും തയ്യാറാക്കിയതുമായ ഫീഡ്സ്റ്റോക്കിന് പ്രധാനമായും ഉരുകൽ, ഫിൽട്ടറേഷൻ, മർദ്ദം സൃഷ്ടിക്കൽ, പെല്ലറ്റ് കട്ടിംഗ് എന്നിവ ആവശ്യമായി വരുമ്പോൾ ഒരു സിംഗിൾ-സ്ക്രൂ ലൈൻ കൂടുതൽ നേരിട്ടുള്ള തിരഞ്ഞെടുപ്പാണ്.
റീസൈക്കിൾ ചെയ്ത PE അല്ലെങ്കിൽ PP യ്ക്ക് ഏത് പെല്ലറ്റൈസിംഗ് ലൈനാണ് നല്ലത്?
ഇത് റീഗ്രൈൻഡിൻ്റെ അവസ്ഥയെ ആശ്രയിച്ചിരിക്കുന്നു. അടുക്കിയതും കഴുകിയതും ന്യായമായ സ്ഥിരതയുള്ളതുമായ PE അല്ലെങ്കിൽ PP സ്ട്രീം ശരിയായ ഭക്ഷണം, വാതകം നീക്കം ചെയ്യൽ, ഉരുകൽ ഫിൽട്രേഷൻ എന്നിവയ്ക്കൊപ്പം ഒരു സിംഗിൾ-സ്ക്രൂ ലൈനിന് യോജിച്ചേക്കാം. മിക്സഡ് ഫോർമുലേഷനുകൾ, ഫില്ലർ കൂട്ടിച്ചേർക്കൽ, ദുർഗന്ധം അല്ലെങ്കിൽ അസ്ഥിരമായ നീക്കം, ആവശ്യപ്പെടുന്ന ഹോമോജനൈസേഷൻ എന്നിവയ്ക്ക് ഒരു സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈനിനെ ന്യായീകരിക്കാൻ കഴിയും.
മാസ്റ്റർബാച്ച് അല്ലെങ്കിൽ ഉയർന്ന പൂരിപ്പിച്ച സംയുക്തങ്ങൾക്കായി ഞാൻ ഏത് ലൈൻ തിരഞ്ഞെടുക്കണം?
ഒരു സമാന്തര ഇരട്ട-സ്ക്രൂ ലൈൻ ഉപയോഗിച്ച് മൂല്യനിർണ്ണയം ആരംഭിക്കുക, കാരണം മോഡുലാർ സ്ക്രൂ ഘടകങ്ങളും പ്രത്യേക ഫീഡിംഗ് സോണുകളും ഡിസ്ട്രിബ്യൂട്ടീവ്, ഡിസ്പേഴ്സീവ് മിക്സിംഗിൽ കൂടുതൽ നിയന്ത്രണം നൽകുന്നു. ഫില്ലർ തരം, ലോഡിംഗ്, ബൾക്ക് ഡെൻസിറ്റി, ഉരച്ചിലുകൾ, ആവശ്യമായ ഡിസ്പർഷൻ എന്നിവ ഇപ്പോഴും ഫീഡർ, സ്ക്രൂ കോൺഫിഗറേഷൻ, വെയർ പാക്കേജ് എന്നിവ നിർണ്ണയിക്കുന്നു.
ഒരു സിംഗിൾ-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈനിന് വാക്വം ഡീഗ്യാസിംഗ് ഉപയോഗിക്കാനാകുമോ?
അതെ. നൻഹയ്യ അതിൻ്റെ സിംഗിൾ-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈനിൽ ഒരു ഓപ്ഷനായി വാക്വം ഡീഗ്യാസിംഗ് വാഗ്ദാനം ചെയ്യുന്നു. വെൻ്റ് പൊസിഷൻ, സ്ക്രൂ ഫിൽ ലെവൽ, ഫീഡ് ഈർപ്പം, മെൽറ്റ് സീൽ, വാക്വം കപ്പാസിറ്റി എന്നിവ ഒരുമിച്ച് പ്രവർത്തിക്കണം, അതിനാൽ മെറ്റീരിയൽ വെൻ്റിലേക്ക് ഒഴുകുന്നില്ല.
സ്ട്രാൻഡും വാട്ടർ റിംഗ് പെല്ലറ്റൈസിംഗും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
ഒരു സ്ട്രാൻഡ് സിസ്റ്റം തുടർച്ചയായ സ്ട്രോണ്ടുകൾ പുറത്തെടുക്കുകയും അവയെ തണുപ്പിക്കുകയും പിന്നീട് അവയെ സിലിണ്ടർ ഉരുളകളാക്കി മുറിക്കുകയും ചെയ്യുന്നു. ഒരു വാട്ടർ റിംഗ് സിസ്റ്റം ഡൈ ഫേസിൽ ഉരുകുന്നത് മുറിക്കുകയും ഉരുളകളെ വെള്ളത്തിൽ കൊണ്ടുപോകുകയും ചെയ്യുന്നു. മെറ്റീരിയൽ സ്വഭാവം, ത്രൂപുട്ട്, മാറ്റത്തിൻ്റെ ആവശ്യകതകൾ, പെല്ലറ്റ് ആകൃതി, ഓപ്പറേറ്റർ ഇടപെടൽ എന്നിവ രീതി തീരുമാനിക്കണം.
നൻഹയ്യ പെല്ലറ്റൈസിംഗ് ലൈനുകൾക്ക് എത്രമാത്രം ഔട്ട്പുട്ട് ഉത്പാദിപ്പിക്കാൻ കഴിയും?
സിംഗിൾ-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈനിന് 100 കിലോഗ്രാം/മണിക്കൂറും സമാന്തരമായ ഇരട്ട-സ്ക്രൂ പെല്ലറ്റൈസിംഗ് ലൈനിന് 300 മുതൽ 600 കിലോഗ്രാം/മണിക്കൂറും നൻഹയ്യ ലിസ്റ്റ് ചെയ്യുന്നു. ഇവ പ്രസിദ്ധീകരിച്ച ഉൽപ്പന്ന കോൺഫിഗറേഷനുകളാണ്, അതിനാൽ അന്തിമ ഉദ്ധരണി തിരഞ്ഞെടുത്ത മെഷീൻ്റെ കൃത്യമായ ഫോർമുലേഷൻ, ഫീഡ് അവസ്ഥ, സ്വീകാര്യതയുടെ അടിസ്ഥാനം എന്നിവ വ്യക്തമാക്കണം.
RFQ എന്ന പെല്ലറ്റൈസിംഗ് ലൈൻ ഉപയോഗിച്ച് ഞാൻ എന്ത് വിവരങ്ങളാണ് അയയ്ക്കേണ്ടത്?
പോളിമർ ഗ്രേഡുകളും ശതമാനങ്ങളും, ഫീഡ് ഫോം, ബൾക്ക് ഡെൻസിറ്റി, ഈർപ്പം, മലിനീകരണവും അസ്ഥിരമായ ലെവലും, അഡിറ്റീവുകളും ഫില്ലറുകളും, നിലവിലുള്ളതും ടാർഗെറ്റുചെയ്തതുമായ ഔട്ട്പുട്ട്, പെല്ലറ്റ് വലുപ്പം, ഫിൽട്ടറേഷൻ ആവശ്യകത, യൂട്ടിലിറ്റി അവസ്ഥകൾ, പ്ലാൻ്റ് ലേഔട്ട്, നിയന്ത്രണ നിലവാരം, അളക്കാവുന്ന സ്വീകാര്യത പരിശോധന എന്നിവ അയയ്ക്കുക.
വാണിജ്യപരമായ വെളിപ്പെടുത്തൽ: ഈ ഗൈഡിൽ ലിങ്ക് ചെയ്തിരിക്കുന്ന പെല്ലറ്റൈസിംഗ് ലൈനുകൾ, സ്ക്രൂകൾ, ബാരലുകൾ, എക്സ്ട്രൂഷൻ ഘടകങ്ങൾ എന്നിവ നൻഹയ്യ നിർമ്മിക്കുന്നു. അന്തിമ തിരഞ്ഞെടുപ്പ് വാങ്ങുന്നയാളുടെ മെറ്റീരിയൽ, അംഗീകൃത ലൈൻ സ്കോപ്പ്, സാങ്കേതിക കരാർ, സ്വീകാര്യത പരിശോധന എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.