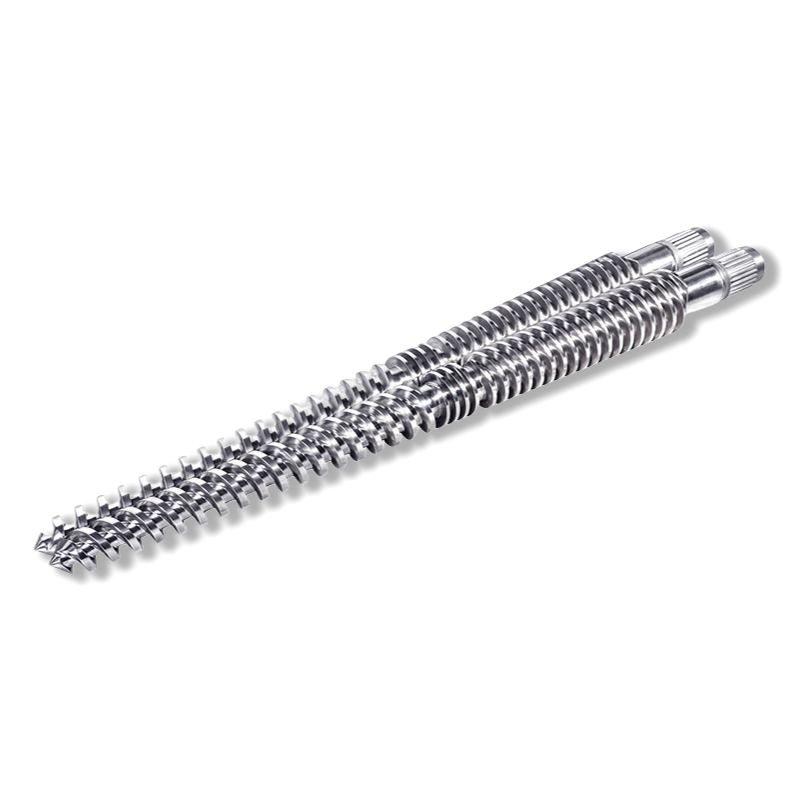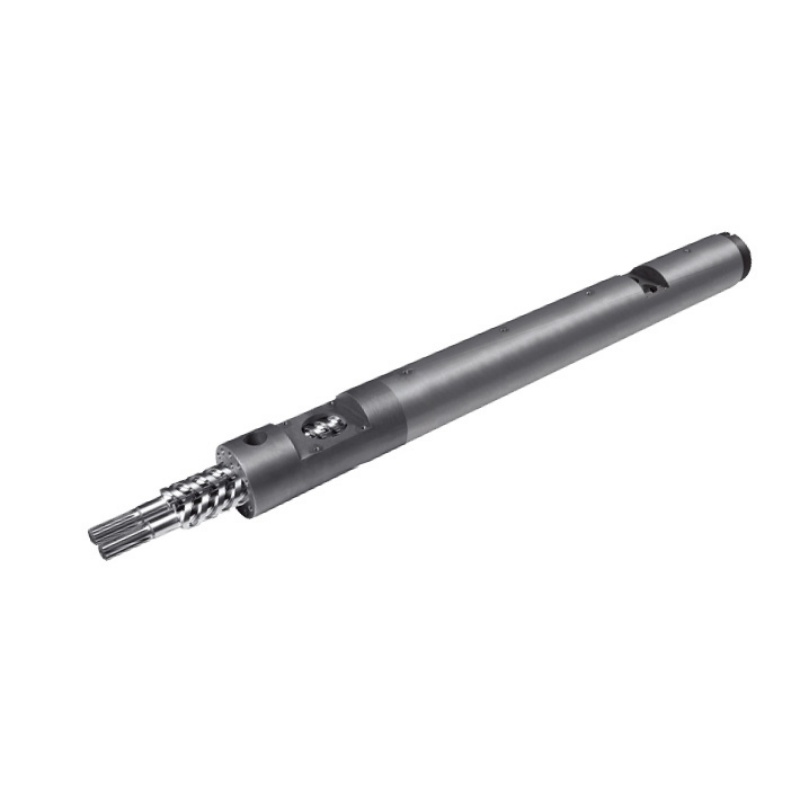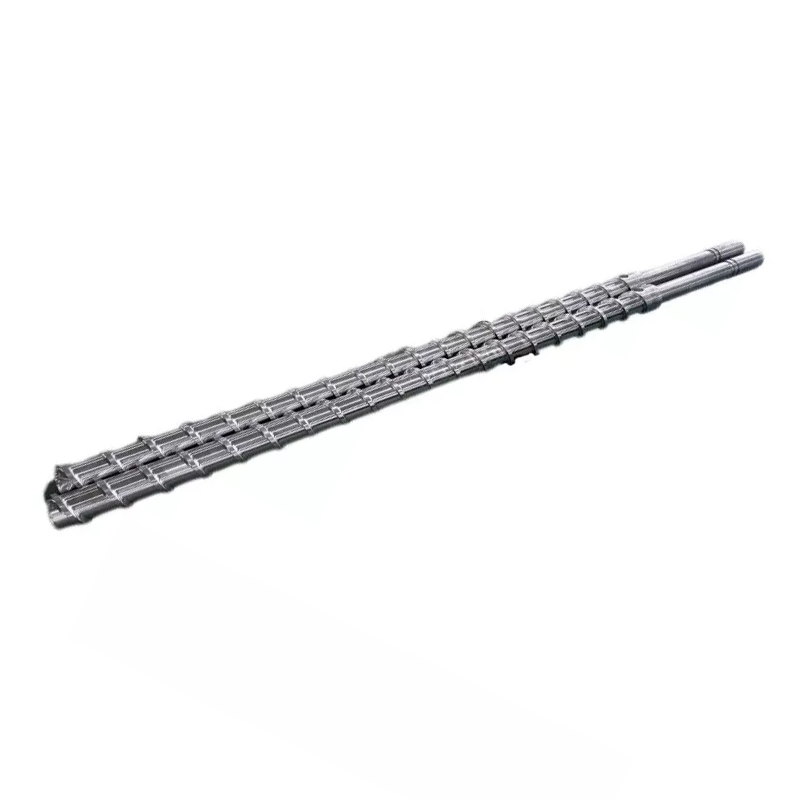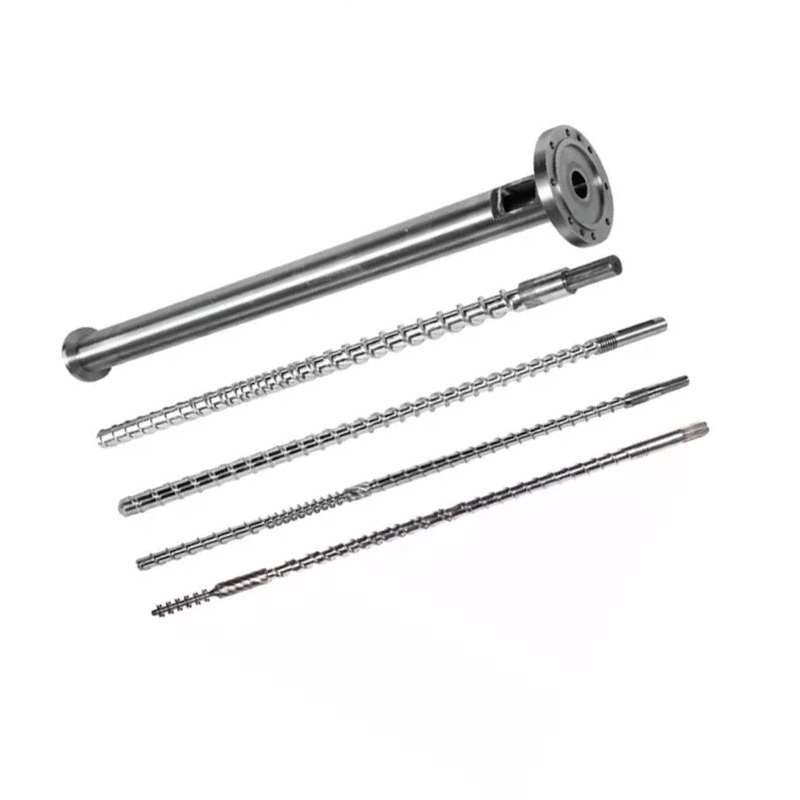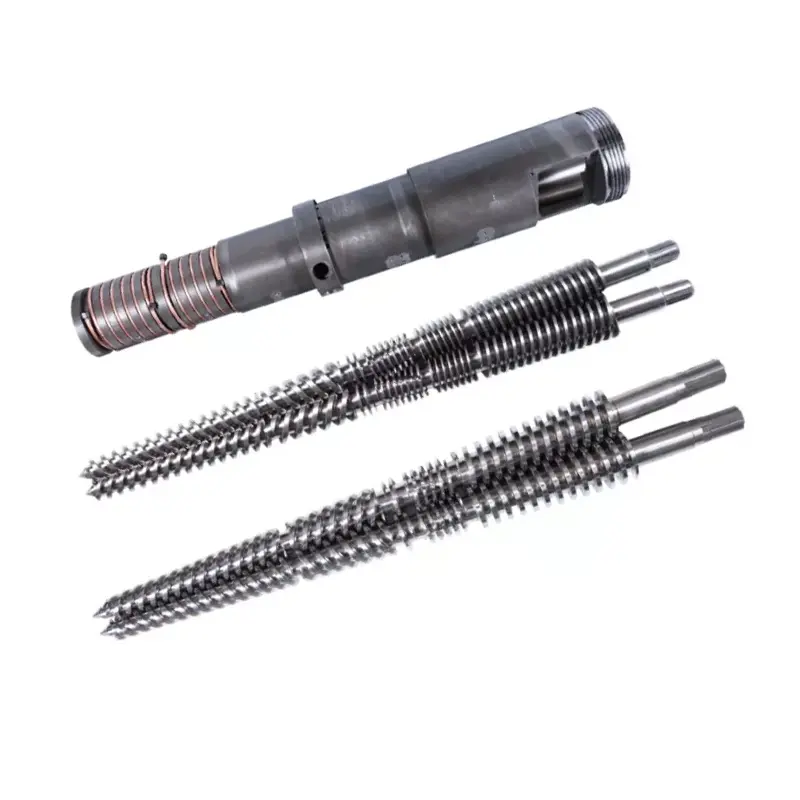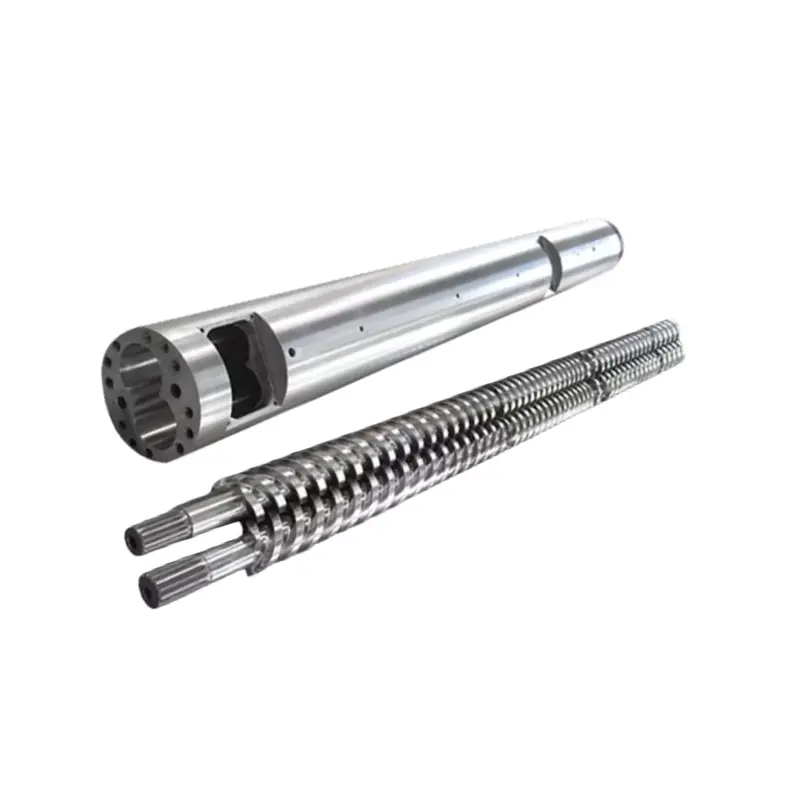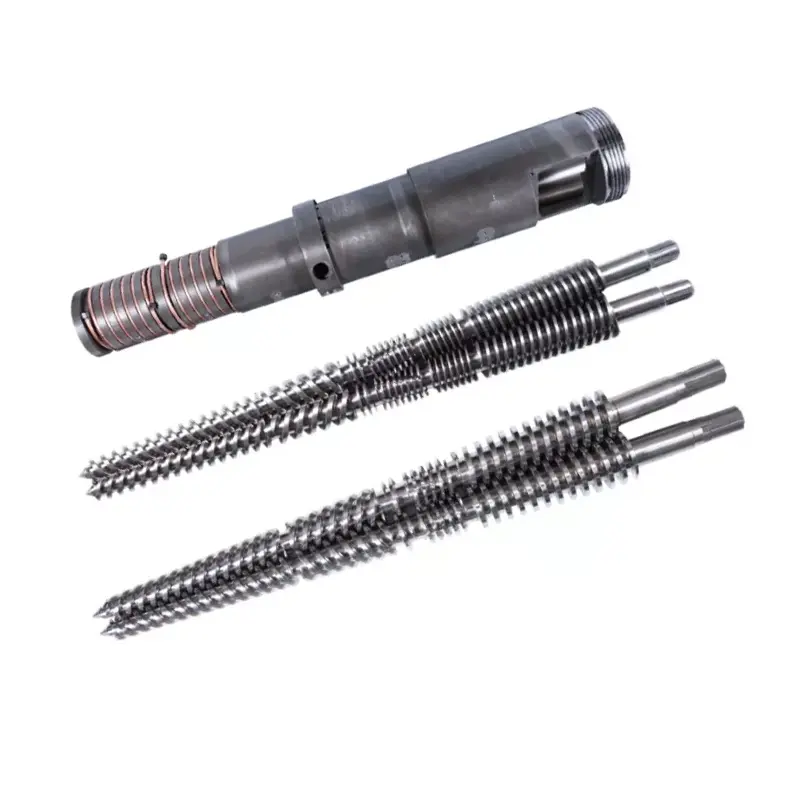
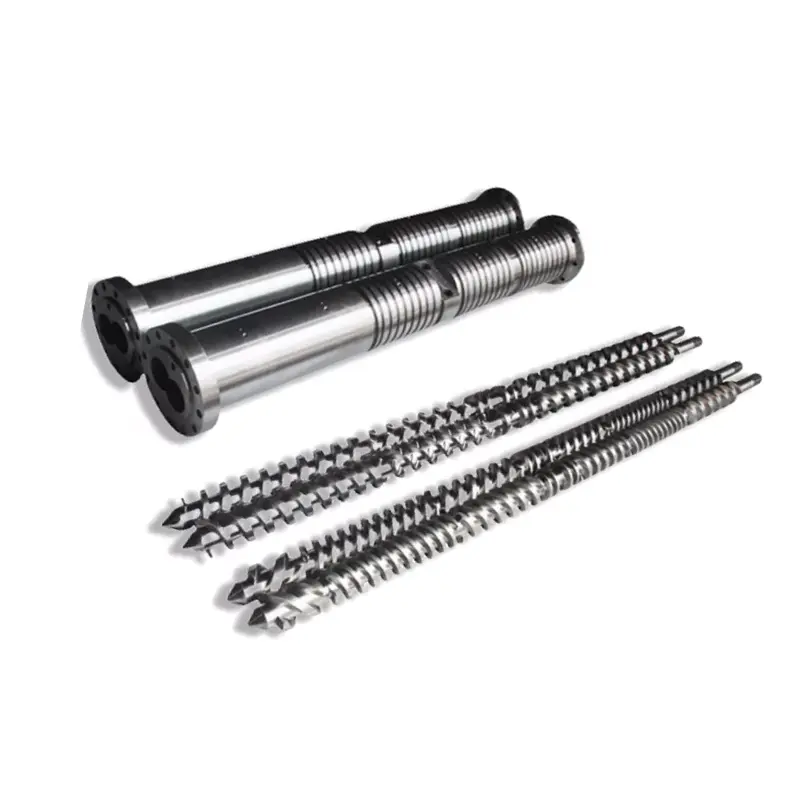
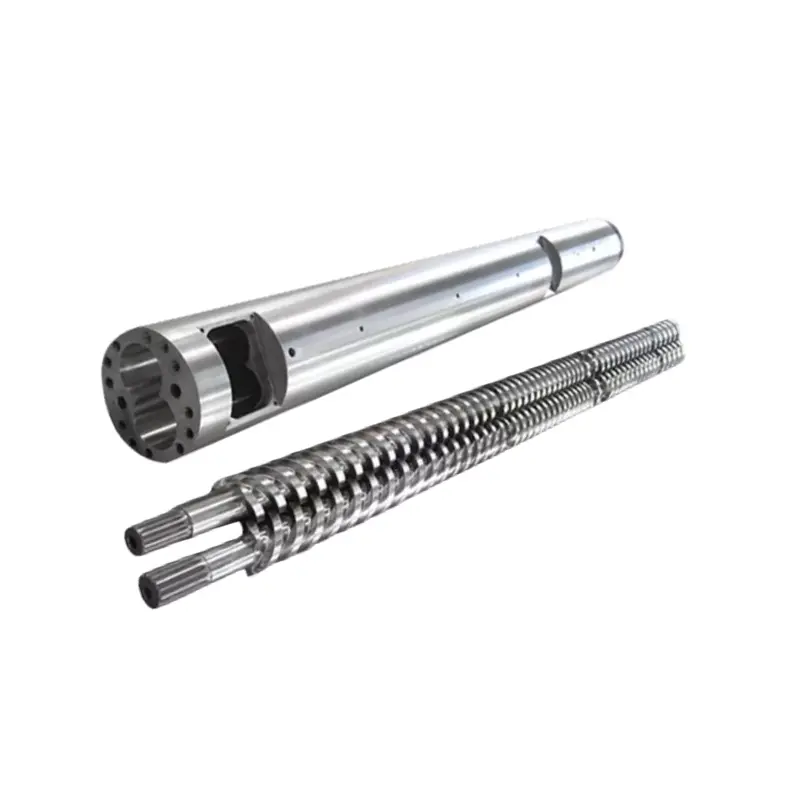
A സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽഒരു ഫിഗർ-എട്ട് ബോറിൽ സ്ഥിരമായ വ്യാസമുള്ള രണ്ട് സ്ക്രൂകൾ വശങ്ങളിലായി പിടിക്കുന്നു. സ്ക്രൂകൾ ഒരുമിച്ചു തിരിയുകയും, ഒരൊറ്റ സ്ക്രൂ ചെയ്യുന്നതുപോലെ ഒരു ഭിത്തിയിലൂടെ വലിച്ചിടുന്നതിനുപകരം, ഫ്ലൈറ്റുകൾക്കിടയിൽ കുടുങ്ങിയുകൊണ്ട് മെറ്റീരിയലിനെ മുന്നോട്ട് തള്ളുന്നു. രണ്ട് ഡിസൈൻ ചോയ്സുകൾ മെഷീന് എന്തുചെയ്യാനാകുമെന്ന് തീരുമാനിക്കുന്നു: ഭ്രമണ ദിശ (കോ-റൊട്ടേറ്റിംഗ് അല്ലെങ്കിൽ കൗണ്ടർ-റൊട്ടേറ്റിംഗ്) കൂടാതെ സ്ക്രൂകൾ എത്ര ആഴത്തിൽ മെഷ് ചെയ്യുന്നു (പൂർണ്ണമായും ഭാഗികമായും അല്ലെങ്കിൽ ഇല്ല). ആ രണ്ട് ശരിയും ഒരേ ഹാർഡ്വെയർ സംയുക്തങ്ങളും വെൻ്റുകളും അല്ലെങ്കിൽ എക്സ്ട്രൂഡുകളും റിജിഡ് പിവിസി നേടുക.
സമാന്തരമായ ഇരട്ട സ്ക്രൂ ബാരൽ എന്താണെന്ന് മൂന്ന് വിതരണക്കാരോട് ചോദിക്കുക, "ഒന്നിനുപകരം രണ്ട് സ്ക്രൂകൾ" എന്നതിനെക്കുറിച്ച് നിങ്ങൾക്ക് മൂന്ന് അവ്യക്തമായ ഉത്തരങ്ങൾ ലഭിക്കും. അത് അടിവരയിടുന്നു. ഇരട്ട ക്രമീകരണം മെഷീനിലൂടെ മെറ്റീരിയൽ എങ്ങനെ നീങ്ങുന്നു എന്നതിനെ മാറ്റുന്നു, ആ ഒരൊറ്റ മെക്കാനിക്കൽ വ്യത്യാസമാണ് ഒരു സ്ക്രൂവിന് കഴിയാത്ത ജോലികൾ ഇരട്ട സ്ക്രൂകൾ കൈകാര്യം ചെയ്യുന്നത്.
ഈ ഗൈഡ് മെക്കാനിക്സ്, പ്രകടനം തീരുമാനിക്കുന്ന രണ്ട് വർഗ്ഗീകരണ അക്ഷങ്ങൾ, യഥാർത്ഥ മെറ്റീരിയൽ സവിശേഷതകൾ, വലുപ്പം എന്നിവ ഉൾക്കൊള്ളുന്നു. വിശാലമായ ഘടക ചിത്രത്തിനായി, ഞങ്ങളുടെ കാണുകഎക്സ്ട്രൂഡർ സ്ക്രൂ ബാരൽ ഗൈഡ്.
എന്താണ് സമാന്തര ട്വിൻ സ്ക്രൂ ബാരൽ?
ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡറിൻ്റെ പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റാണ് സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ. ഇതിന് രണ്ട് ഭാഗങ്ങൾ ഒരു സിസ്റ്റമായി പ്രവർത്തിക്കുന്നു: രണ്ട് ഓവർലാപ്പിംഗ് ബോറുകളുള്ള ഒരു ബാരൽ അതിൽ മെഷീൻ ചെയ്ത് ഒരു ഫിഗർ-എട്ട് ക്രോസ് സെക്ഷൻ ഉണ്ടാക്കുന്നു, കൂടാതെ ആ ബോറിനുള്ളിൽ ഇരിക്കുന്ന രണ്ട് സ്ക്രൂകളും.
സമാന്തരംസ്ക്രൂകൾ ഫീഡ് അവസാനം മുതൽ ഡിസ്ചാർജ് അവസാനം വരെ ഒരേ വ്യാസം നിലനിർത്തുന്നു എന്നാണ് അർത്ഥമാക്കുന്നത്. ബോർ അതിൻ്റെ മുഴുവൻ നീളത്തിലും ഒരേ വലുപ്പത്തിൽ തുടരുന്നു. ഒരു കോണാകൃതിയിലുള്ള ഇരട്ടയിൽ നിന്നുള്ള നിർവചിക്കുന്ന വ്യത്യാസമാണിത്, അവിടെ സ്ക്രൂകളും ബോറും ഡൈയുടെ നേർക്ക് താഴേക്ക് വീഴുന്നു.
സമാന്തര രൂപം ഡിസൈനർക്ക് മുഴുവൻ നീളത്തിലും പ്രവർത്തിക്കാൻ സ്ഥിരമായ ഒരു ക്രോസ് സെക്ഷൻ നൽകുന്നു, ഇത് കോമ്പൗണ്ടിംഗ്, വെൻ്റിങ്, മിക്സിംഗ് സെക്ഷനുകൾക്ക് ഇടമുള്ള നീളമുള്ള യന്ത്രങ്ങൾ നിർമ്മിക്കുന്നത് ലളിതമാക്കുന്നു. രണ്ട് രൂപങ്ങൾ തമ്മിലുള്ള താരതമ്യവും ഞങ്ങളുടെ കവർ ചെയ്യുന്നുകോണാകൃതി vs സമാന്തര ഗൈഡ്.
ഒരു പാരലൽ ട്വിൻ സ്ക്രൂ ബാരൽ എങ്ങനെ പ്രവർത്തിക്കുന്നു, ഘട്ടം ഘട്ടമായി
- ഭക്ഷണം നൽകുന്നു.മെറ്റീരിയൽ ഫീഡ് തൊണ്ടയിലേക്ക് വീഴുകയും രണ്ട് സ്ക്രൂകളിലും ഒരേസമയം ഇറങ്ങുകയും ചെയ്യുന്നു. ഇരട്ട സ്ക്രൂകൾ പൊടികൾ, അടരുകൾ, ക്രമരഹിതമായ തീറ്റ എന്നിവ എടുക്കുന്നു, ഒരൊറ്റ സ്ക്രൂ പിടിക്കാൻ പാടുപെടുന്നു.
- കൈമാറുന്നു.സ്ക്രൂകൾ തിരിയുകയും ഒരു സ്ക്രൂവിൻ്റെ ഫ്ലൈറ്റ് മറ്റൊന്നിൻ്റെ ചാനൽ തുടയ്ക്കുകയും ചെയ്യുന്നു. വിമാനങ്ങൾക്കിടയിലുള്ള സി ആകൃതിയിലുള്ള അറകളിൽ മെറ്റീരിയൽ കുടുങ്ങി യാന്ത്രികമായി മുന്നോട്ട് തള്ളപ്പെടുന്നു.
- ഉരുകുന്നത്.ബാരൽ ഹീറ്ററുകൾ താപത്തിൻ്റെ ഒരു ഭാഗം വിതരണം ചെയ്യുന്നു. മെഷീനിലെ ഏറ്റവും തീവ്രമായ മേഖലയായ സ്ക്രൂകൾ ഓവർലാപ്പുചെയ്യുന്ന ഇടുങ്ങിയ വിടവിൽ മെറ്റീരിയൽ ജോലി ചെയ്യുന്നതിനാൽ ബാക്കിയുള്ളത് കത്രികയിൽ നിന്നാണ് വരുന്നത്.
- മിക്സിംഗ്.ഓരോ ഭ്രമണവും ഉരുകുന്ന സ്ട്രീം വിഭജിക്കുകയും മടക്കുകയും വീണ്ടും സംയോജിപ്പിക്കുകയും ചെയ്യുന്നു. ആ ആവർത്തിച്ചുള്ള വിഭജനമാണ് ഫില്ലറുകൾ, പിഗ്മെൻ്റുകൾ, അഡിറ്റീവുകൾ എന്നിവ തുല്യമായി വിതരണം ചെയ്യുന്നത്.
- വെൻ്റിങ്ങ്.ഒരു വെൻ്റഡ് ബാരലിൽ, ഒരു വെൻ്റ് പോർട്ടിൽ ചാനൽ ആഴത്തിലാകുന്നു, അതിനാൽ മർദ്ദം പൂജ്യത്തിനടുത്തായി കുറയുന്നു. ഈർപ്പവും അസ്ഥിരതയും അവിടെ നിന്ന് രക്ഷപ്പെടുന്നു, പലപ്പോഴും ശൂന്യതയിൽ.
- പമ്പിംഗും മീറ്ററിംഗും.അവസാന ഭാഗം സമ്മർദ്ദം സൃഷ്ടിക്കുകയും ഡൈയിലേക്കോ പെല്ലറ്റൈസറിലേക്കോ സ്ഥിരമായ ഉരുകൽ നൽകുകയും ചെയ്യുന്നു.
കോ-റൊട്ടേറ്റിംഗ് vs കൗണ്ടർ റൊട്ടേറ്റിംഗ്: രണ്ട് ദിശകൾ, രണ്ട് ജോലികൾ
സ്ക്രൂകൾക്ക് ഒരേ ദിശയിലേക്കോ വിപരീത ദിശകളിലേക്കോ തിരിയാൻ കഴിയും. ആ ഒരു തിരഞ്ഞെടുപ്പ് മെഷീൻ്റെ സ്വഭാവത്തെ പൂർണ്ണമായും മാറ്റുന്നു.
| സഹ-ഭ്രമണം | എതിർ-ഭ്രമണം | |
|---|---|---|
| സ്ക്രൂ ദിശ | രണ്ട് സ്ക്രൂകളും ഒരേ രീതിയിൽ തിരിയുന്നു | സ്ക്രൂകൾ വിപരീത ദിശകളിലേക്ക് തിരിയുന്നു |
| മെറ്റീരിയൽ പാത | രണ്ട് സ്ക്രൂകൾക്കും ചുറ്റും ഒരു ഫിഗർ-എട്ട് പിന്തുടരുന്നു | സ്ക്രൂകൾക്കിടയിലുള്ള നിപ്പിലൂടെ ഞെക്കി |
| ഷിയർ | ഉയർന്നതും സ്ക്രൂ ഘടകങ്ങളിലൂടെ ക്രമീകരിക്കാവുന്നതുമാണ് | താഴ്ന്നതും, മെറ്റീരിയലിൽ മൃദുവും |
| സ്ക്രൂ വേഗത | ഉയർന്നത് | താഴ്ന്നത് |
| മർദ്ദം കെട്ടിടം | മിതത്വം | ശക്തവും സ്ഥിരതയുള്ളതും |
| ഏറ്റവും മികച്ചത് | കോമ്പൗണ്ടിംഗ്, മാസ്റ്റർബാച്ച്, റിയാക്ടീവ് എക്സ്ട്രൂഷൻ, പൂരിപ്പിച്ച സംയുക്തങ്ങൾ | കർക്കശമായ പിവിസി പൈപ്പും പ്രൊഫൈലും, ചൂട് സെൻസിറ്റീവ് മെറ്റീരിയൽ |
സഹ-ഭ്രമണംസ്ക്രൂകൾ സംയുക്ത ഉപകരണമാണ്. ഉയർന്ന കത്രികയും ഉയർന്ന വേഗതയും ഗ്ലാസ് ഫൈബർ, പിഗ്മെൻ്റ്, അഡിറ്റീവുകൾ എന്നിവയെ നന്നായി ചിതറിക്കുന്നു, ഇതാണ് പരിഷ്കരിച്ച സംയുക്തത്തിന് വേണ്ടത്.
എതിർ-ഭ്രമണംസ്ക്രൂകൾ ഒരു പോസിറ്റീവ് ഡിസ്പ്ലേസ്മെൻ്റ് പമ്പ് പോലെ പ്രവർത്തിക്കുന്നു. അവയ്ക്കിടയിലുള്ള നിപ്പ് കുറഞ്ഞ കത്രികയിൽ ശക്തമായ സമ്മർദത്തിൽ മെറ്റീരിയലിനെ മുന്നോട്ട് കൊണ്ടുപോകുന്നു, അതാണ് കർക്കശമായ പിവിസി ആവശ്യപ്പെടുന്നത്, കാരണം നിങ്ങൾ അത് കഠിനമായി മുറിക്കുമ്പോൾ പിവിസി നശിക്കുന്നു. ഞങ്ങളുടെഎതിർ-ഭ്രമണം ചെയ്യുന്ന സമാന്തര ഇരട്ട സ്ക്രൂ ബാരലുകൾആ കടമയ്ക്കായി നിർമ്മിച്ചതാണ്, അതിൻ്റെ പിന്നിലെ രസതന്ത്രം നമ്മിൽ ഇരിക്കുന്നുപിവിസി സ്ക്രൂ ബാരൽ ഗൈഡ്.
പൂർണ്ണമായി, ഭാഗികമായി, അല്ലെങ്കിൽ നോൺ-മെഷിംഗ്: ആക്സിസ് മിക്ക ഗൈഡുകളും ഒഴിവാക്കുന്നു
ഭ്രമണ ദിശ വർഗ്ഗീകരണത്തിൻ്റെ പകുതി മാത്രമാണ്. രണ്ട് സ്ക്രൂകളും പരസ്പരം എത്ര ആഴത്തിൽ ഇടപഴകുന്നു എന്നതാണ് രണ്ടാമത്തെ അച്ചുതണ്ട്, മിക്ക ഗൈഡുകളും അത് ഒരിക്കലും പരാമർശിക്കുന്നില്ല.
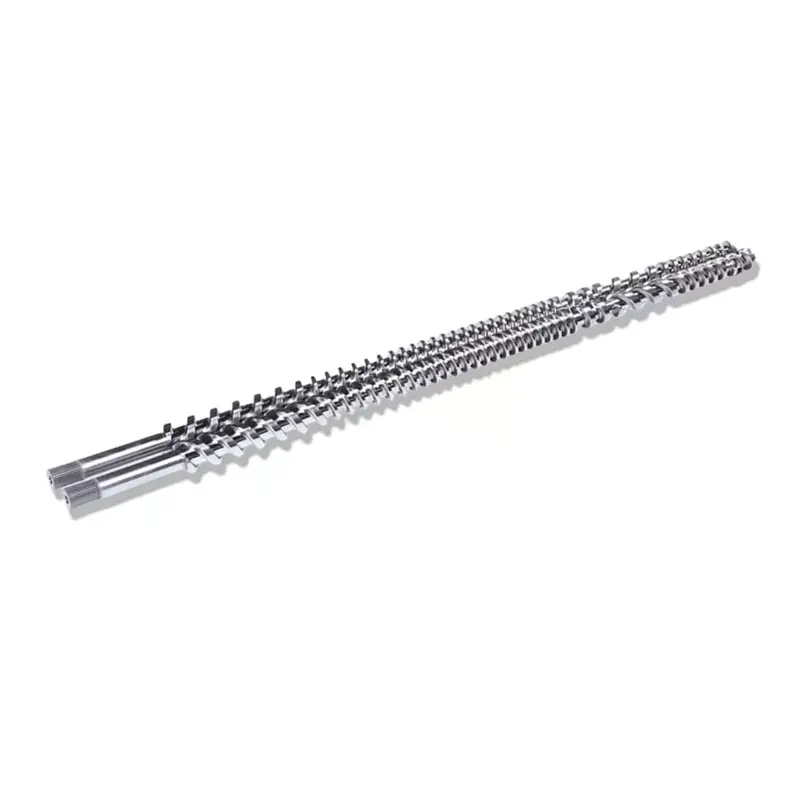
ഞങ്ങളുടെ സമാന്തര ഇരട്ട സ്ക്രൂകൾ മൂന്ന് മെഷിംഗ് തരങ്ങളിൽ വരുന്നു:പൂർണ്ണമായും മെഷിംഗ്, ഭാഗികമായി മെഷിംഗ്, നോൺ-മെഷിംഗ്. ഒരു സ്ക്രൂവിൻ്റെ ഫ്ലൈറ്റ് മറ്റൊന്നിൻ്റെ ചാനലിലേക്ക് എത്രത്തോളം എത്തുന്നു എന്നതാണ് വ്യത്യാസം.
- പൂർണ്ണമായും മെഷിംഗ്.ഒരു സ്ക്രൂവിൻ്റെ ഫ്ലൈറ്റ് മറ്റൊന്നിൻ്റെ റൂട്ടിൽ എത്തുന്നു, ഒരു ചെറിയ വിടവ് അവശേഷിക്കുന്നു. പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷനിലെ ഏറ്റവും സാധാരണമായ ഇനമാണിത്, കാരണം ഇറുകിയ ക്ലിയറൻസ് മികച്ച ഷേറിംഗും മിക്സിംഗും നൽകുകയും സ്ക്രൂകൾ തിരിയുമ്പോൾ ചാനലുകൾ വൃത്തിയാക്കുകയും ചെയ്യുന്നു.
- ഭാഗികമായി മെഷിംഗ്.സ്ക്രൂകൾ ഓവർലാപ്പ് ചെയ്യുന്നു, പക്ഷേ ആഴത്തിൽ കുറവാണ്. ആക്രമണാത്മകമായി പ്രവർത്തിക്കാൻ കഴിയാത്ത മെറ്റീരിയലിന് അനുയോജ്യമായ ഷിയർ ഡ്രോപ്പ് സമയത്ത്, കൈമാറൽ പോസിറ്റീവായി തുടരുന്നു.
- നോൺ-മെഷിംഗ്.സ്ക്രൂകൾ ഇടപഴകാതെ വശങ്ങളിലായി ഇരിക്കുന്നു. മെഷീൻ ഒരു ബാരലിൽ രണ്ട് സിംഗിൾ സ്ക്രൂകളോട് അടുത്ത് പ്രവർത്തിക്കുന്നു, ഏറ്റവും സൗമ്യമായ ചികിത്സയും ഏറ്റവും കുറഞ്ഞ പോസിറ്റീവ് അറിയിക്കലും.
"ഇരട്ട സ്ക്രൂ" മാത്രം ഒരു യന്ത്രത്തെ വിവരിക്കുന്നില്ല എന്നതാണ് പ്രായോഗികമായ കാര്യം. പൂർണ്ണമായി മെഷിംഗ്, കൌണ്ടർ-റൊട്ടേറ്റിംഗ് എന്നിവ പൂർണ്ണമായും മെഷിംഗ്, കോ-റൊട്ടേറ്റിംഗ് എന്നിവയിൽ നിന്ന് വ്യത്യസ്തമായ ഒരു ഉപകരണമാണ്, കൂടാതെ ഇവ രണ്ടും മെഷിംഗ് അല്ലാത്ത ക്രമീകരണത്തിൽ നിന്ന് വ്യത്യസ്തമാണ്. നിങ്ങൾ ഒരു റീപ്ലേസ്മെൻ്റ് സെറ്റ് വ്യക്തമാക്കുമ്പോൾ, മെഷിംഗ് തരം നിങ്ങളുടെ ഉടമസ്ഥതയിലുള്ള മെഷീനുമായി പൊരുത്തപ്പെടണം.
എന്തുകൊണ്ടാണ് ട്വിൻ സ്ക്രൂകൾ സിംഗിൾ സ്ക്രൂകളിൽ നിന്ന് വ്യത്യസ്തമായി അറിയിക്കുന്നത്
ഒരൊറ്റ സ്ക്രൂ ഒരു ഡ്രാഗ് പമ്പാണ്. ഇത് ഘർഷണത്തെ ആശ്രയിച്ചിരിക്കുന്നു: മെറ്റീരിയൽ സ്ക്രൂയിൽ പറ്റിനിൽക്കുന്നതിനേക്കാൾ കൂടുതൽ ബാരൽ ഭിത്തിയിൽ പറ്റിനിൽക്കണം, അല്ലെങ്കിൽ അത് മുന്നോട്ട് പോകുന്നതിനുപകരം സ്ഥലത്ത് കറങ്ങുന്നു.
ആ ആശ്രിതത്വം യഥാർത്ഥ പ്രശ്നങ്ങൾ ഉണ്ടാക്കുന്നു. പൊടികൾ, അടരുകൾ, സ്ലിപ്പറി അല്ലെങ്കിൽ ലോ-ഫ്രക്ഷൻ ഫീഡ് എന്നിവ നന്നായി പിടിക്കുന്നില്ല, അതിനാൽ സ്ക്രൂ കുതിച്ചുകയറുകയോ പട്ടിണി കിടക്കുകയോ ചെയ്യുന്നു. ആ ദിവസം മെറ്റീരിയൽ എത്ര നന്നായി പിടിക്കുന്നു എന്നതിനനുസരിച്ച് ഔട്ട്പുട്ട് വ്യത്യാസപ്പെടുന്നു.
ഇരട്ട സ്ക്രൂകൾ പോസിറ്റീവ് ആയി അറിയിക്കുന്നു. ഒരു സ്ക്രൂവിൻ്റെ ഫ്ലൈറ്റ് മറ്റൊന്നിൻ്റെ ചാനലിനെ തൂത്തുവാരുന്നു, അതിനാൽ മെറ്റീരിയൽ മതിലിൽ പിടിച്ചാലും ഇല്ലെങ്കിലും മെക്കാനിക്കലായി തള്ളപ്പെടും. ഔട്ട്പുട്ട് സ്ഥിരമായി തുടരുന്നു, ഒരു സ്ക്രൂവിനെ പരാജയപ്പെടുത്തുന്ന ഫീഡ് പരാതിയില്ലാതെ കടന്നുപോകുന്നു.
അതുകൊണ്ടാണ് ഇരട്ട സ്ക്രൂകൾ കോമ്പൗണ്ടിംഗിലും പിവിസി പൗഡർ വർക്കിലും ആധിപത്യം പുലർത്തുന്നത്. പൂർണ്ണമായ താരതമ്യം നമ്മുടേതാണ്സിംഗിൾ സ്ക്രൂ vs ഇരട്ട സ്ക്രൂ ഗൈഡ്.
എന്ത് സമാന്തര ട്വിൻ സ്ക്രൂ ബാരലാണ് നിർമ്മിച്ചിരിക്കുന്നത്
അടിസ്ഥാന സ്റ്റീൽ മെക്കാനിക്കൽ ലോഡ് വഹിക്കുന്നു. അതിൻ്റെ മുകളിലെ ഉപരിതലം ധരിക്കുന്നു. ഞങ്ങളുടെ സമാന്തര ഇരട്ട സ്ക്രൂ സെറ്റുകൾ ഞങ്ങൾ നിർമ്മിക്കുന്ന സവിശേഷതകൾ ഇതാ.
| സ്പെസിഫിക്കേഷൻ | മൂല്യം |
|---|---|
| അടിസ്ഥാന മെറ്റീരിയൽ | 38CrMoAlA |
| ചൂട് ചികിത്സ കാഠിന്യം | HB260–320 |
| നൈട്രൈഡിംഗ് കാഠിന്യം | HV950–1000 |
| നൈട്രൈഡിംഗ് ഡെപ്ത് | 0.50-0.70 മി.മീ |
| നൈട്രൈഡിംഗ് പൊട്ടൽ | ഗ്രേഡ് 1 അല്ലെങ്കിൽ അതിലും മികച്ചത് |
| ഉപരിതല പരുക്കൻ | Ra0.4 |
| സ്ക്രൂ നേരായ | 0.015 മി.മീ |
| ക്രോം പ്ലേറ്റിംഗ് കാഠിന്യം | HV950 അല്ലെങ്കിൽ ഉയർന്നത് |
| Chrome കനം | 0.05-0.10 മില്ലീമീറ്റർ |
| ബൈമെറ്റാലിക് കാഠിന്യം | HRC60–65 |
| ബൈമെറ്റാലിക് ആഴം | 2.0-3.0 മി.മീ |
നിങ്ങൾ ഉദ്ധരണികൾ താരതമ്യം ചെയ്യുമ്പോൾ ആ പട്ടികയിലെ രണ്ട് അക്കങ്ങൾ ശ്രദ്ധ അർഹിക്കുന്നു.0.015 മില്ലീമീറ്ററിൽ സ്ക്രൂ സ്ട്രെയ്നെസ്ഒരു ഫിഗർ-എട്ട് ബോറിൽ സ്ക്രൂകൾ ശരിയാണോ എന്ന് തീരുമാനിക്കുന്നു, കൂടാതെ വളഞ്ഞ സ്ക്രൂ ബോറിൻ്റെ ഒരു വശം ധരിക്കുകയും അതിൻ്റെ പകരക്കാരനെ നശിപ്പിക്കുകയും ചെയ്യുന്നു.നൈട്രൈഡിംഗ് പൊട്ടൽഭൂരിഭാഗം വിതരണക്കാരും ഒരിക്കലും പ്രസിദ്ധീകരിക്കാത്ത ഗുണനിലവാര പരിശോധനയാണ്: വസ്ത്രധാരണത്തെ ചെറുക്കുന്നതിന് പകരം ലോഡിനടിയിൽ പൊട്ടുന്ന ചിപ്സ് ഓഫ് ഹാർഡ് കേസ്.
സ്റ്റാൻഡേർഡ് ബിൽഡിനപ്പുറം, ഞങ്ങൾ ഹോട്ട് വർക്ക് സ്റ്റീൽ, കോൾഡ് വർക്ക് സ്റ്റീൽ, ഹൈ-സ്പീഡ് സ്റ്റീൽ, എച്ച്ഐപി പൗഡർ സ്റ്റീൽ, പിടിഎ അലോയ്കൾ എന്നിവയിലേക്ക് ഇഷ്ടാനുസൃതമാക്കുന്നു. ഫീഡ് ഉരച്ചിലോ നശിപ്പിക്കുന്നതോ ആകുമ്പോൾ, ബൈമെറ്റാലിക് റൂട്ട് നൈട്രൈഡിംഗിനെ മാറ്റിസ്ഥാപിക്കുന്നു.bimetallic vs nitrided ഗൈഡ്പണം നൽകുമ്പോൾ കവർ ചെയ്യുന്നു.
വലിപ്പം: വ്യാസം, എൽ/ഡി, ഔട്ട്പുട്ട്
സ്ക്രൂ വ്യാസം സെറ്റ് ത്രൂപുട്ട്. വഴിയിൽ മെഷീൻ ഉരുകാനും മിക്സ് ചെയ്യാനും വായുസഞ്ചാരം നടത്താനും എത്ര ഇടം വേണമെന്ന് L/D സജ്ജീകരിക്കുന്നു. PVC-യിൽ പ്രസിദ്ധീകരിച്ച ഔട്ട്പുട്ട് കണക്കുകൾക്കൊപ്പം ഞങ്ങൾ സാധാരണയായി ഉപയോഗിക്കുന്ന പാരലൽ ട്വിൻ സ്ക്രൂ മോഡലുകൾ ഇതാ.
| മോഡൽ | സ്ക്രൂ ഡയ (മില്ലീമീറ്റർ) | എൽ/ഡി | PVC ഔട്ട്പുട്ട് (kg/h) | സ്ക്രൂ വേഗത (rpm) | മോട്ടോർ (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26-36 | 220-350 | 45 | 45 |
| NHY90 | 90 | 26-36 | 280-460 | 45 | 55 |
| NHY110 | 110 | 26-36 | 350-650 | 45 | 75 |
| NHY120 | 120 | 26-36 | 500-800 | 45 | 110 |
| NHY130 | 130 | 26-36 | 680–1000 | 45 | 132 |
വരികൾ മാത്രമല്ല, പാറ്റേൺ വായിക്കുക. ഔട്ട്പുട്ട് വ്യാസം ഏകദേശം ട്രാക്ക് ചെയ്യുന്നു, മോട്ടോർ പവർ അതിനൊപ്പം കയറുന്നു, കാരണം കൂടുതൽ മെറ്റീരിയൽ തള്ളുന്നത് കൂടുതൽ ടോർക്ക് എടുക്കും. L/D ബാൻഡ് ശ്രേണിയിൽ ഉടനീളം അതേപടി നിലനിൽക്കും, കാരണം അനുപാതം ഒരു വലുപ്പ പരിണതഫലത്തേക്കാൾ ഒരു ഡിസൈൻ തിരഞ്ഞെടുപ്പാണ്.
ഈ മോഡലുകൾക്ക് പുറത്ത് ഞങ്ങളുടെ പിവിസി പൈപ്പ് സെറ്റുകളിൽ 32:1 മുതൽ 38:1 വരെ എൽ/ഡി ഉപയോഗിച്ച് 45 എംഎം മുതൽ 150 എംഎം വരെ സമാന്തര സ്ക്രൂകൾ ഞങ്ങൾ നിർമ്മിക്കുന്നു അല്ലെങ്കിൽ നിങ്ങളുടെ ലൈനിന് അനുസൃതമായി. എൽ/ഡി യഥാർത്ഥത്തിൽ നിങ്ങൾക്ക് വാങ്ങുന്നത് ഞങ്ങളുടെ എൽ/ഡി അനുപാത ഗൈഡിൽ ഉൾപ്പെടുത്തിയിട്ടുണ്ട്, കൂടാതെ മുഴുവൻ ശ്രേണിയും ഞങ്ങളുടെതാണ്സമാന്തര ഇരട്ട സ്ക്രൂ ഉൽപ്പന്ന പേജ്.
പാരലൽ ട്വിൻ സ്ക്രൂകൾ യഥാർത്ഥത്തിൽ എന്താണ് ഉത്പാദിപ്പിക്കുന്നത്
ഈ മെഷീനുകൾ ചെയ്യുന്നതിൻ്റെ ഭൂരിഭാഗവും നാല് ആപ്ലിക്കേഷൻ കുടുംബങ്ങൾ ഉൾക്കൊള്ളുന്നു, അവ അസംസ്കൃത വസ്തുക്കളിൽ നിന്ന് പൂർത്തിയായ ഉൽപ്പന്നത്തിലേക്ക് പ്രവർത്തിക്കുന്നു.
പ്ലാസ്റ്റിക് പരിഷ്ക്കരണവും സംയുക്തവും
ഏറ്റവും സാധാരണമായ ആപ്ലിക്കേഷൻ. ശക്തമായ കത്രികയും ചിതറിക്കിടക്കുന്ന ശക്തിയും PP, PE, അല്ലെങ്കിൽ ABS പോലുള്ള ഒരു അടിസ്ഥാന പോളിമറിനെ ഗ്ലാസ് ഫൈബർ, കാർബൺ ഫൈബർ, ഫ്ലേം റിട്ടാർഡൻ്റുകൾ, ആൻ്റിഓക്സിഡൻ്റുകൾ എന്നിവയുമായി തുല്യമായി ലയിപ്പിക്കാൻ അനുവദിക്കുന്നു. അത് ഓട്ടോമോട്ടീവ് ഭാഗങ്ങളിൽ ഉപയോഗിക്കുന്ന ഗ്ലാസ്-ഫൈബർ-റൈൻഫോഴ്സ്ഡ് പിപി, ഇലക്ട്രോണിക്സിൽ ഉപയോഗിക്കുന്ന ഫ്ലേം-റിട്ടാർഡൻ്റ് എബിഎസ് എന്നിവ പോലുള്ള റൈൻഫോഴ്സ്ഡ്, ഫ്ലേം റിട്ടാർഡൻ്റ് അല്ലെങ്കിൽ ചാലക ഗ്രേഡുകൾ നിർമ്മിക്കുന്നു.
നിറവും പ്രവർത്തനപരവുമായ മാസ്റ്റർബാച്ച്
ഉയർന്ന സാന്ദ്രതയുള്ള പിഗ്മെൻ്റുകൾ, ഡൈകൾ, അല്ലെങ്കിൽ ഫങ്ഷണൽ അഡിറ്റീവുകൾ എന്നിവ ഒരു കാരിയർ റെസിനിലേക്ക് കലർത്തി, പിന്നീട് പുറത്തെടുത്ത് പെല്ലറ്റൈസ് ചെയ്യുന്നു. ഇത് ഡൈയിംഗിനുള്ള കളർ മാസ്റ്റർബാച്ച് അല്ലെങ്കിൽ ആൻ്റിസ്റ്റാറ്റിക്, ആൻറി ബാക്ടീരിയൽ ഗ്രേഡുകൾ പോലുള്ള ഫങ്ഷണൽ മാസ്റ്റർബാച്ച് നിർമ്മിക്കുന്നു. ഇരട്ട സ്ക്രൂകൾ ഈ ജോലിയിൽ സിംഗിൾ സ്ക്രൂകൾ പരിമിതപ്പെടുത്തുന്ന അസമമായ മിക്സിംഗ് പ്രശ്നം പരിഹരിക്കുന്നു.
എക്സ്ട്രൂഷൻ മോൾഡിംഗ്
പൈപ്പ്, പ്രൊഫൈൽ, ഷീറ്റ്, ഫിലിം. ഉയർന്ന വിസ്കോസിറ്റി, ഹാർഡ്-ടു-പ്ലാസ്റ്റിസൈസ് പോളിമറുകളായ പിവിസി, പിസി എന്നിവയ്ക്ക് ഇരട്ട സ്ക്രൂകൾ അനുയോജ്യമാണ്. പിവിസി ഡ്രെയിനേജ് പൈപ്പ്, ഡോർ, വിൻഡോ പ്രൊഫൈൽ, പിസി ഷീറ്റ് എന്നിവയെല്ലാം ഇരട്ട സ്ക്രൂ നൽകുന്ന യൂണിഫോം പ്ലാസ്റ്റിലൈസേഷനെ ആശ്രയിച്ചിരിക്കുന്നു, ഇതാണ് ഉൽപ്പന്ന വൈകല്യങ്ങൾ കുറയ്ക്കുന്നത്. ഞങ്ങളുടെപിവിസി പൈപ്പ് സമാന്തര സ്ക്രൂ ബാരലുകൾവെള്ളം, ഡ്രെയിനേജ് പൈപ്പ്, വൈദ്യുതചാലകം, സംരക്ഷണ പൈപ്പ് എന്നിവ സേവിക്കുക.
റീസൈക്കിൾ ചെയ്ത പ്ലാസ്റ്റിക് സംസ്കരണം
വേസ്റ്റ് പിപിയും പിഇയും കത്രികയും ചൂടാക്കലും വഴി കടന്നുപോകുന്നു, അത് മാലിന്യങ്ങൾ നീക്കം ചെയ്യുകയും സമ്മർദ്ദം ഒഴിവാക്കുകയും പെല്ലറ്റൈസിംഗിനായി മെറ്റീരിയൽ വീണ്ടും പ്ലാസ്റ്റിക്കുകയും ചെയ്യുന്നു. റീസൈക്കിൾ ചെയ്ത ഫീഡ് സ്ഥിരതയില്ലാത്തതും പലപ്പോഴും മലിനീകരിക്കപ്പെട്ടതുമാണ്, ഇത് കൃത്യമായി പോസിറ്റീവ് കൺവെയിംഗ് നന്നായി കൈകാര്യം ചെയ്യുന്ന തരത്തിലുള്ള മെറ്റീരിയലാണ്.
ഒരു പാരലൽ ട്വിൻ സ്ക്രൂ സെറ്റ് മാറ്റിസ്ഥാപിക്കേണ്ടത് എപ്പോൾ പറയണം
ഓരോ തവണയും ഒരേ സ്ഥലങ്ങളിൽ ഇരട്ട സ്ക്രൂ വസ്ത്രങ്ങൾ കാണിക്കുന്നു, ഭാഗങ്ങൾ മോശമായി കാണുന്നതിന് മുമ്പ് മെഷീൻ നിങ്ങളോട് പറയുന്നു.
- ഔട്ട്പുട്ട് കുറയുന്നുഅതേ സ്ക്രൂ വേഗതയിൽ. വാർൺ ക്ലിയറൻസ് മുന്നോട്ട് നീങ്ങുന്നതിന് പകരം പിന്നിലേക്ക് സ്ലിപ്പ് ചെയ്യാൻ അനുവദിക്കുന്നു.
- ഗുണനിലവാരമുള്ള തുള്ളികൾ മിക്സ് ചെയ്യുന്നു.കളർ സ്ട്രീക്കുകൾ അല്ലെങ്കിൽ അസമമായ ഫില്ലർ വിതരണം അർത്ഥമാക്കുന്നത് സ്ക്രൂകൾ പരസ്പരം ശരിയായി തുടയ്ക്കുന്നില്ല എന്നാണ്.
- മോട്ടോർ ലോഡ് കയറുന്നുസ്ഥിരമായ ഔട്ട്പുട്ടിൽ, അത് വലിച്ചിടൽ, തെറ്റായ ക്രമീകരണം അല്ലെങ്കിൽ മെറ്റീരിയൽ ബിൽഡിംഗ് റെസിസ്റ്റൻസ് എന്നിവയെ സൂചിപ്പിക്കുന്നു.
- ഉപരിതല ഗുണമേന്മയുള്ള ഡ്രിഫ്റ്റുകൾപൂർത്തിയായ ഉൽപ്പന്നത്തിൽ, പലപ്പോഴും ഗുണനിലവാര വകുപ്പ് ആദ്യം ശ്രദ്ധിക്കുന്നത്.
ഇംപ്രഷനുകളേക്കാൾ ഉപകരണങ്ങൾ ഉപയോഗിച്ച് സ്ഥിരീകരിക്കുക. ബിൽഡ് ഡ്രോയിംഗിനെതിരെ ഫ്ലൈറ്റ് ഒഡിയും ബോർ ഐഡിയും അളക്കുക, ഇരട്ട സ്ക്രൂകൾക്കുള്ള സവിശേഷവും അവഗണിക്കാൻ എളുപ്പമുള്ളതുമായ ഇൻ്റർമെഷ് ക്ലിയറൻസ് പരിശോധിക്കുക.
എന്തുകൊണ്ടാണ് നൻഹയ്യയ്ക്കൊപ്പം പ്രവർത്തിക്കുന്നത്
നൻഹയ്യ ഇരുപത് വർഷത്തിലേറെയായി സ്ക്രൂകളും ബാരലുകളും നിർമ്മിക്കുകയും ലോകമെമ്പാടുമുള്ള 500+ ക്ലയൻ്റുകൾക്ക് സേവനം നൽകുകയും ചെയ്യുന്നു. ഞങ്ങളുടെസമാന്തര ഇരട്ട സ്ക്രൂകളുടെ ശ്രേണികോ-റൊട്ടേറ്റിംഗ്, കൌണ്ടർ-റൊട്ടേറ്റിംഗ് കോൺഫിഗറേഷനുകളിൽ കോമ്പൗണ്ടിംഗ്, ഗ്രാനുലേഷൻ, പിഎസ് ഫോമിംഗ്, അലുമിനിയം-പ്ലാസ്റ്റിക് പാനൽ, റബ്ബറും പ്ലാസ്റ്റിക്കും, പിവിസി പൈപ്പ് ഡ്യൂട്ടിയും ഉൾപ്പെടുന്നു.
ഓരോ സെറ്റും 38CrMoAlA-ൽ നിന്ന് മെഷീൻ ചെയ്ത് മുകളിലെ പട്ടികയിലെ സ്പെസിഫിക്കേഷനുകൾ പൂർത്തിയാക്കി, അത് ഷിപ്പുചെയ്യുന്നതിന് മുമ്പ് കർശനമായ ടോളറൻസ് നിയന്ത്രണവും ഡൈനാമിക് ബാലൻസ് പരിശോധനയും നടത്തുന്നു. KraussMaffei, Cincinnati, Jwell എന്നിവയുൾപ്പെടെയുള്ള പ്രധാന എക്സ്ട്രൂഡർ ബ്രാൻഡുകൾക്ക് അനുയോജ്യമായ തരത്തിലാണ് ഞങ്ങളുടെ സെറ്റുകൾ നിർമ്മിച്ചിരിക്കുന്നത്, കൂടാതെ നിങ്ങളുടെ ലൈനിലേക്ക് സ്ക്രൂ പ്രൊഫൈൽ, കംപ്രഷൻ അനുപാതം, വെൻ്റിങ് ഡിസൈൻ, ഹീറ്റിംഗ് സോണുകൾ എന്നിവ ഞങ്ങൾ ഇഷ്ടാനുസൃതമാക്കുന്നു.
ഉദ്ധരിക്കുന്നതിന് മുമ്പ്, ഞങ്ങളുടെ എഞ്ചിനീയർമാർ നിങ്ങളുമായുള്ള പരാമീറ്ററുകളിലൂടെ പ്രവർത്തിക്കുന്നു: വ്യാസം, വീക്ഷണാനുപാതം, സ്ക്രൂ ഗ്രോവ് ഡെപ്ത്, മെറ്റീരിയൽ ചോയ്സ്. ഉദ്ധരണി ഉൽപ്പന്നം, ഷിപ്പിംഗ്, പ്രതീക്ഷിക്കുന്ന അറ്റകുറ്റപ്പണി ചെലവ് എന്നിവ ഉൾക്കൊള്ളുന്നു, ഇത് 12 മണിക്കൂറിനുള്ളിൽ നിങ്ങളിലേക്ക് എത്തിച്ചേരും. ഡെലിവറിക്ക് ശേഷം, ഞങ്ങളുടെ സാങ്കേതിക വിദഗ്ധർ ഇൻസ്റ്റാളേഷനും കമ്മീഷൻ ചെയ്യലും പിന്തുണയ്ക്കുന്നു, വിൽപ്പനാനന്തര പ്രശ്നങ്ങൾക്ക് 24 മണിക്കൂറിനുള്ളിൽ പ്രതികരണം ലഭിക്കും.
നിങ്ങളുടെ മെഷീനിൽ നിർമ്മിച്ച ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ സെറ്റ് ആവശ്യമുണ്ടോ? നിങ്ങളുടെ മോഡൽ, ഡ്രോയിംഗ് അല്ലെങ്കിൽ ധരിച്ച സാമ്പിൾ എന്നിവയും കൂടാതെ നിങ്ങൾ പ്രവർത്തിപ്പിക്കുന്ന മെറ്റീരിയലും അയയ്ക്കുക. ഞങ്ങൾ 12 മണിക്കൂറിനുള്ളിൽ ഉദ്ധരിക്കുന്നു.
ഒരു ട്വിൻ സ്ക്രൂ ഉദ്ധരണി നേടുകപതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
എന്താണ് സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ?
ഇത് ഒരു ഇരട്ട സ്ക്രൂ എക്സ്ട്രൂഡറിൻ്റെ പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റാണ്: രണ്ട് ഓവർലാപ്പിംഗ് ബോറുകളുള്ള ഒരു ബാരൽ ഒരു ഫിഗർ-എട്ട് ക്രോസ് സെക്ഷൻ ഉണ്ടാക്കുന്നു, സ്ഥിരമായ വ്യാസമുള്ള രണ്ട് സ്ക്രൂകൾ പിടിക്കുന്നു. ബാരൽ ഭിത്തിക്ക് നേരെയുള്ള ഘർഷണത്തെ ആശ്രയിക്കുന്നതിനുപകരം, അവയുടെ ഫ്ലൈറ്റുകൾക്കിടയിൽ കുടുങ്ങിയുകൊണ്ട് സ്ക്രൂകൾ യാന്ത്രികമായി മെറ്റീരിയൽ മുന്നോട്ട് കൊണ്ടുപോകുന്നു.
ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ ബാരൽ എങ്ങനെയാണ് പ്രവർത്തിക്കുന്നത്?
ഫീഡ് തൊണ്ടയിലെ രണ്ട് സ്ക്രൂകളിലേക്കും മെറ്റീരിയൽ വീഴുന്നു. സ്ക്രൂകൾ തിരിയുമ്പോൾ, ഒരാളുടെ ഫ്ലൈറ്റ് മറ്റൊന്നിൻ്റെ ചാനൽ തുടച്ചുനീക്കുന്നു, മെറ്റീരിയൽ കുടുക്കുകയും മുന്നോട്ട് തള്ളുകയും ചെയ്യുന്നു. ഓവർലാപ്പ് സോണിലെ ബാരൽ ഹീറ്ററുകളും കത്രികയും അതിനെ ഉരുകുന്നു, ഓരോ റൊട്ടേഷനും പിളർന്ന് ഉരുകുന്നത് വീണ്ടും സംയോജിപ്പിച്ച് അത് കലർത്തുന്നു, അവസാന ഭാഗം ഡൈക്ക് ഭക്ഷണം നൽകുന്നതിന് സമ്മർദ്ദം സൃഷ്ടിക്കുന്നു.
കോ-റൊട്ടേറ്റിംഗും എതിർ-റൊട്ടേറ്റിംഗും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
കോ-റൊട്ടേറ്റിംഗ് സ്ക്രൂകൾ അതേ രീതിയിൽ തിരിയുകയും ഉയർന്ന വേഗതയിൽ ഉയർന്ന ഷിയർ നൽകുകയും ചെയ്യുന്നു, ഇത് കോമ്പൗണ്ടിംഗ്, മാസ്റ്റർബാച്ച്, പൂരിപ്പിച്ച സംയുക്തങ്ങൾ എന്നിവയ്ക്ക് അനുയോജ്യമാണ്. എതിർ-റൊട്ടേറ്റിംഗ് സ്ക്രൂകൾ വിപരീത ദിശകളിലേക്ക് തിരിയുകയും പോസിറ്റീവ്-ഡിസ്പ്ലേസ്മെൻ്റ് പമ്പ് പോലെ പ്രവർത്തിക്കുകയും ചെയ്യുന്നു, കുറഞ്ഞ കത്രികയിൽ ശക്തമായ മർദ്ദം ഉണ്ടാക്കുന്നു. കർക്കശമായ പിവിസി പൈപ്പിനും പ്രൊഫൈലിനും വേണ്ടത് ആ മൃദുലമായ പ്രവർത്തനമാണ്.
പൂർണ്ണമായി മെഷിംഗ്, ഭാഗികമായി മെഷിംഗ്, നോൺ-മെഷിംഗ് ഇരട്ട സ്ക്രൂകൾ എന്താണ്?
രണ്ട് സ്ക്രൂകൾ എത്ര ആഴത്തിൽ ഇടപഴകുന്നുവെന്ന് അവർ വിവരിക്കുന്നു. പൂർണ്ണമായി മെഷിംഗ് സ്ക്രൂകൾ ഒരു ചെറിയ വിടവോടെ പരസ്പരം വേരിലെത്തുന്നു, മികച്ച ഷേറിംഗും മിക്സിംഗും നൽകുന്നു, ഇത് പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷനിലെ ഏറ്റവും സാധാരണമായ ഇനമാണ്. ഭാഗികമായി മെഷിംഗ് സ്ക്രൂകൾ കുറച്ച് ഓവർലാപ്പ് ചെയ്യുകയും കത്രിക കുറയ്ക്കുകയും ചെയ്യുന്നു. നോൺ-മെഷിംഗ് സ്ക്രൂകൾ ഇടപഴകാതെ വശങ്ങളിലായി ഇരിക്കുന്നു, ഏറ്റവും മൃദുലമായ ചികിത്സ നൽകുന്നു.
സമാന്തരവും കോണാകൃതിയിലുള്ളതുമായ ഇരട്ട സ്ക്രൂകൾ തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
ഒരു സമാന്തര ഇരട്ട സ്ക്രൂ ഫീഡ് മുതൽ ഡിസ്ചാർജ് വരെ ഒരേ വ്യാസം നിലനിർത്തുന്നു, കൂടാതെ ബോർ സ്ഥിരമായ വലുപ്പത്തിൽ തുടരുന്നു. ഒരു കോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ടാപ്പറുകൾ, ഒരു വലിയ ഫീഡ് അറ്റം ഡൈയുടെ നേരെ ചുരുങ്ങുന്നു. സമാന്തര രൂപം നീളത്തിൽ സ്ഥിരമായ ഒരു ക്രോസ് സെക്ഷൻ നൽകുന്നു, ഇത് വെൻ്റിംഗും മിക്സിംഗ് വിഭാഗങ്ങളുമുള്ള നീളമുള്ള യന്ത്രങ്ങൾ നിർമ്മിക്കാൻ എളുപ്പമാക്കുന്നു.
ഒരൊറ്റ സ്ക്രൂവിന് പകരം ഇരട്ട സ്ക്രൂ ഉപയോഗിക്കുന്നത് എന്തുകൊണ്ട്?
പോസിറ്റീവ് കൈമാറ്റം. ഒരൊറ്റ സ്ക്രൂ ഘർഷണത്തെ ആശ്രയിച്ചിരിക്കുന്നു, അതിനാൽ മെറ്റീരിയൽ മുന്നോട്ട് നീങ്ങാൻ ബാരൽ ഭിത്തിയിൽ പിടിമുറുക്കണം, പൊടികൾ, അടരുകൾ, വഴുവഴുപ്പുള്ള ഫീഡ് എന്നിവ ഉയരാൻ കാരണമാകുന്നു. ട്വിൻ സ്ക്രൂകൾ ഗ്രിപ്പ് പരിഗണിക്കാതെ തന്നെ മെറ്റീരിയലിനെ യാന്ത്രികമായി തള്ളുന്നു, ഇത് സ്ഥിരമായ ഔട്ട്പുട്ട് നൽകുകയും ഒരൊറ്റ സ്ക്രൂവിനെ പരാജയപ്പെടുത്തുന്ന ഫീഡ് കൈകാര്യം ചെയ്യാൻ അവരെ അനുവദിക്കുകയും ചെയ്യുന്നു.
സമാന്തര ഇരട്ട സ്ക്രൂകൾ എന്തിനുവേണ്ടിയാണ് ഉപയോഗിക്കുന്നത്?
നാല് പ്രധാന കുടുംബങ്ങൾ: ഗ്ലാസ് ഫൈബർ, കാർബൺ ഫൈബർ, അല്ലെങ്കിൽ ഫ്ലേം റിട്ടാർഡൻ്റുകൾ എന്നിവ ഉപയോഗിച്ച് പ്ലാസ്റ്റിക് പരിഷ്ക്കരണവും സംയുക്തവും; നിറവും പ്രവർത്തനപരവുമായ മാസ്റ്റർബാച്ച് ഉത്പാദനം; പിവിസിയും പിസിയും ഉൾപ്പെടെ പൈപ്പ്, പ്രൊഫൈൽ, ഷീറ്റ്, ഫിലിം എന്നിവയുടെ എക്സ്ട്രൂഷൻ; മാലിന്യം PP, PE എന്നിവ വൃത്തിയാക്കി വീണ്ടും പ്ലാസ്റ്റിസ് ചെയ്ത് പെല്ലെറ്റൈസ് ചെയ്ത റീസൈക്കിൾ ചെയ്ത പ്ലാസ്റ്റിക് സംസ്കരണവും.
ഇരട്ട സ്ക്രൂകൾ ജോഡിയായി മാറ്റേണ്ടതുണ്ടോ?
അതെ. രണ്ട് സ്ക്രൂകൾക്കിടയിലുള്ള ഇൻ്റർമെഷ് ക്ലിയറൻസ് നിർമ്മാണ വേളയിൽ സജ്ജീകരിച്ചിരിക്കുന്നു, ഒരു സ്ക്രൂ ധരിച്ച പങ്കാളിക്ക് നേരെ മാറ്റി പകരം വയ്ക്കാൻ കഴിയില്ല. ഇരട്ട സ്ക്രൂകൾ നിർമ്മിക്കുകയും വിതരണം ചെയ്യുകയും ഒരു പൊരുത്തമുള്ള ജോഡിയായി മാറ്റി സ്ഥാപിക്കുകയും ചെയ്യുന്നു, അവ സംഭരിക്കുകയും കൈകാര്യം ചെയ്യുകയും വേണം.