ഉൽപ്പന്നങ്ങൾ
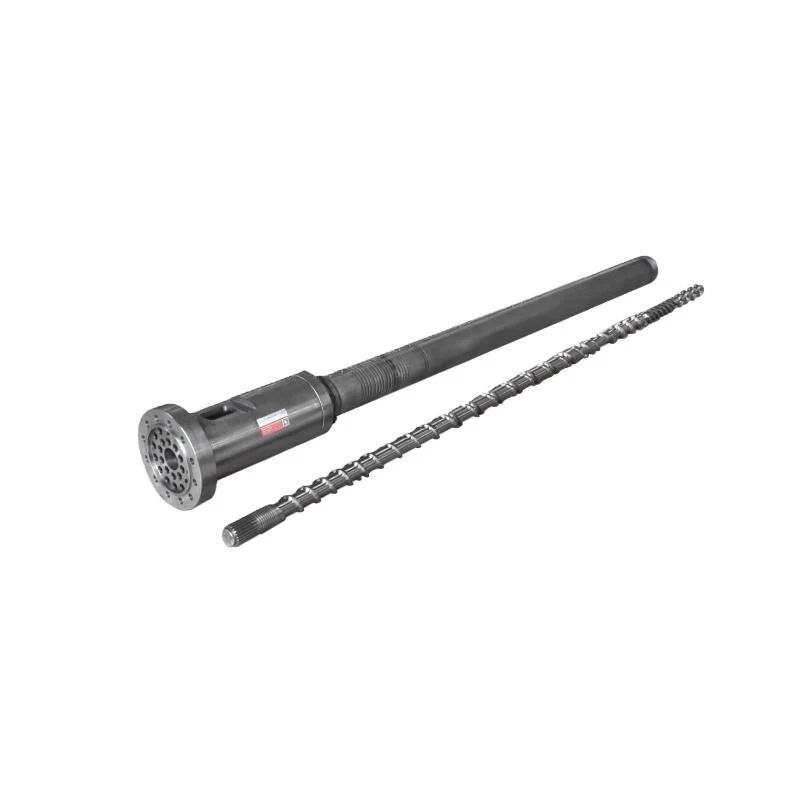
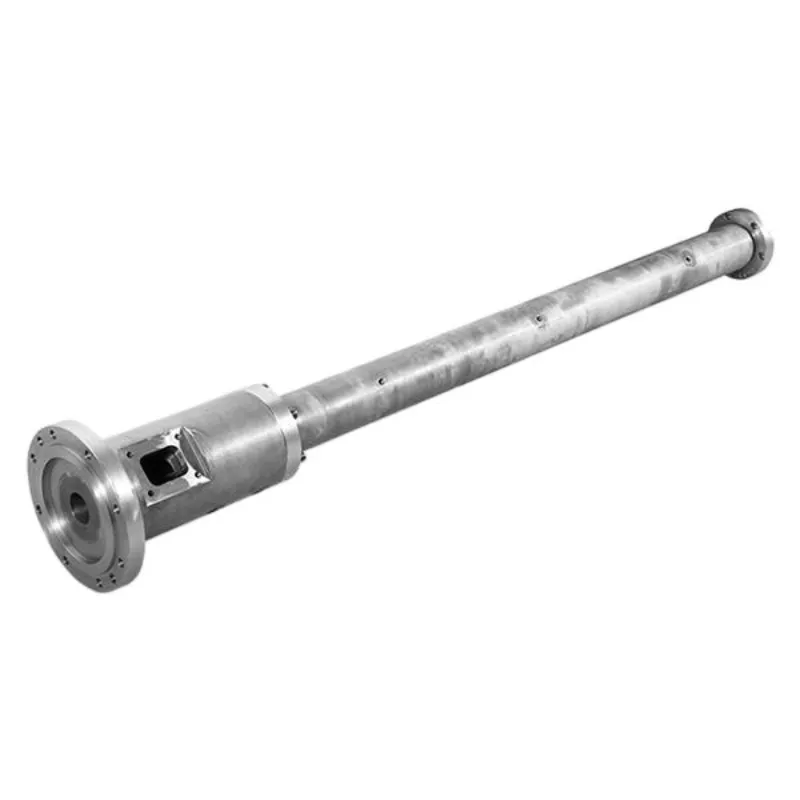
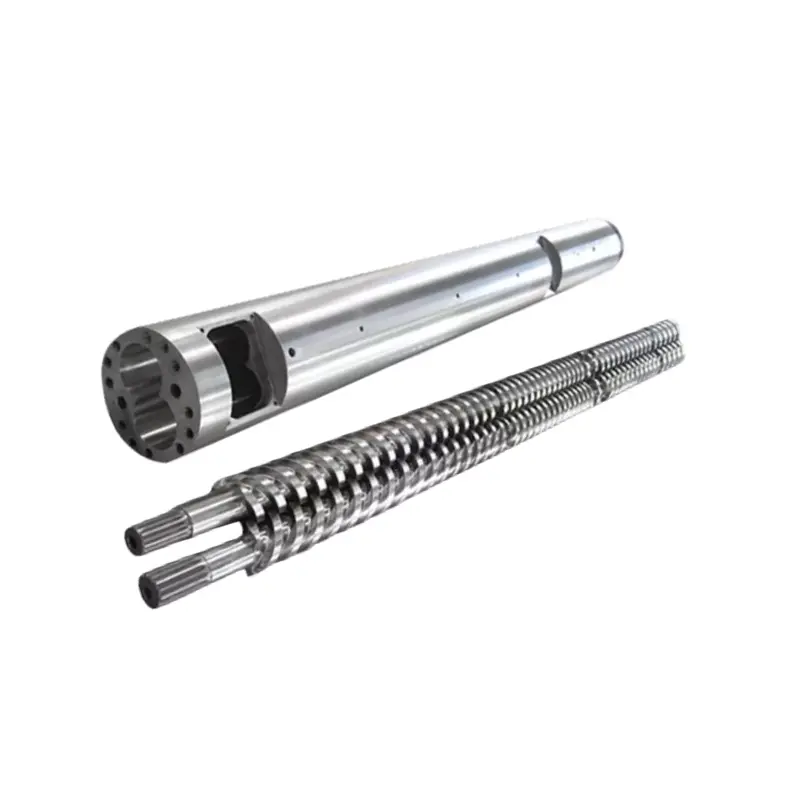
PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ
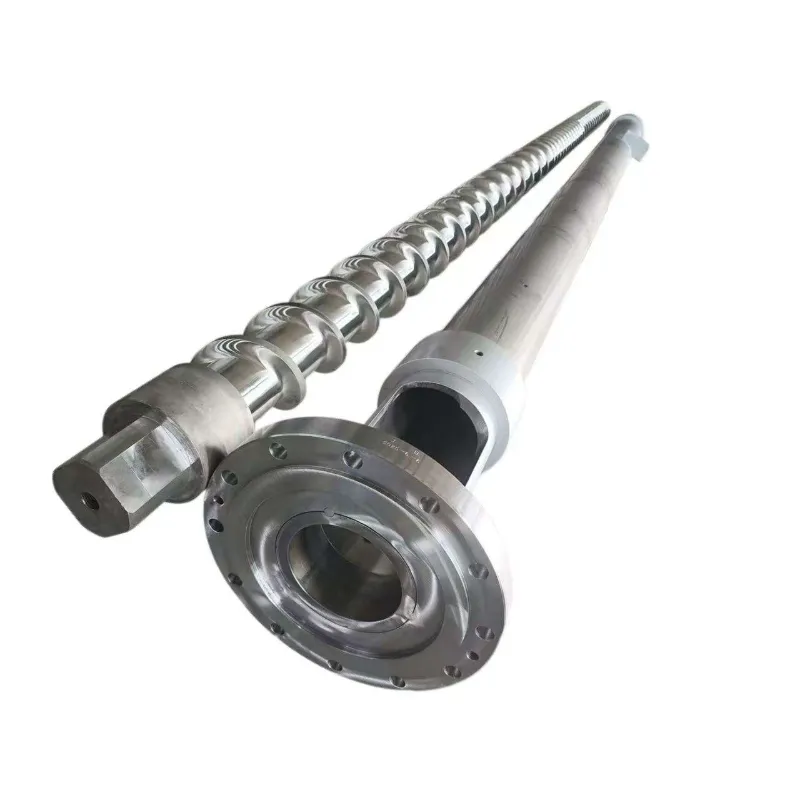
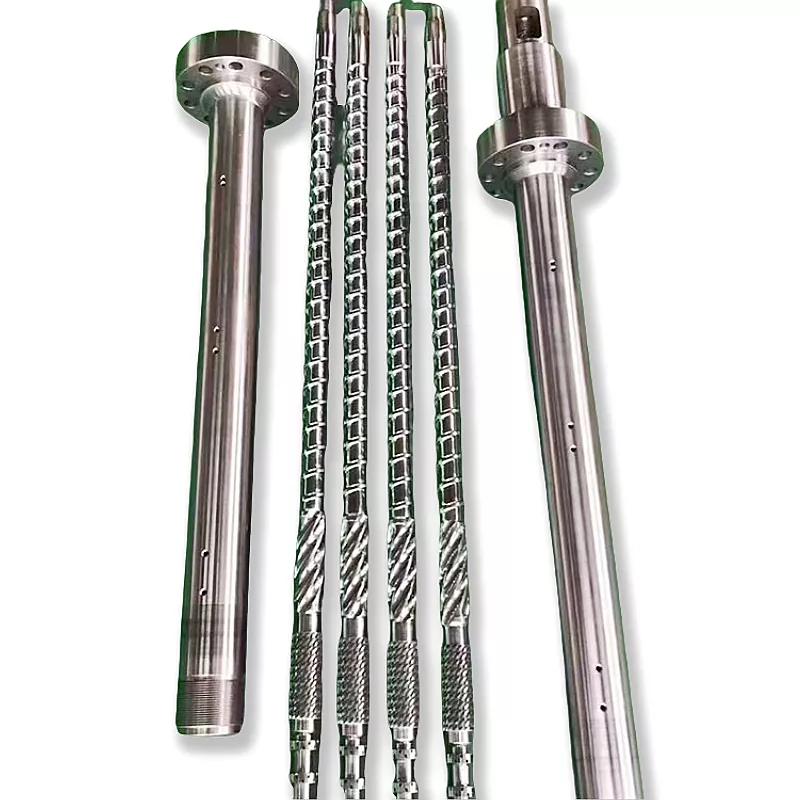
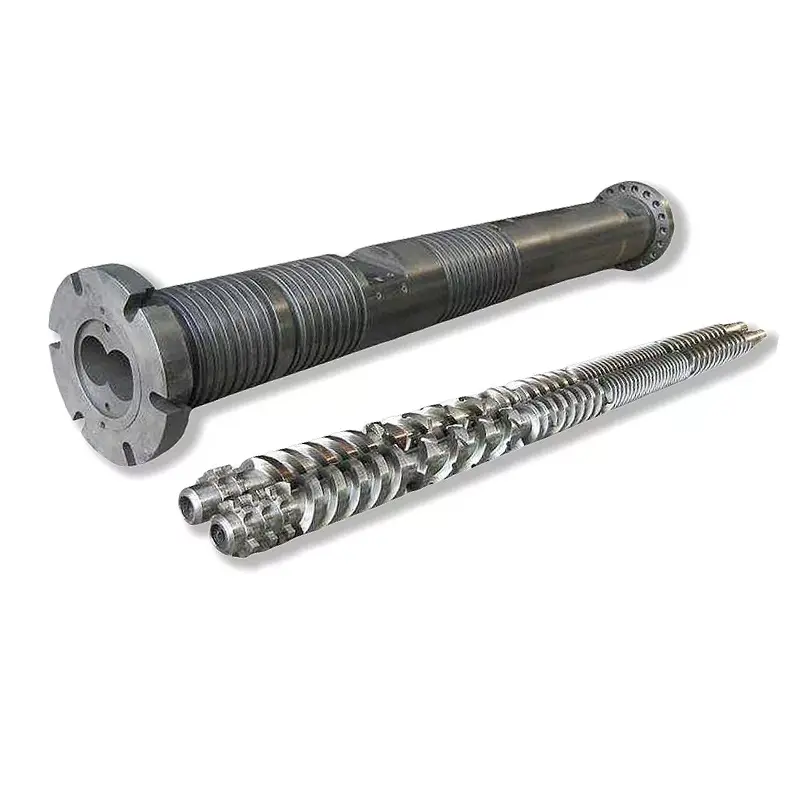
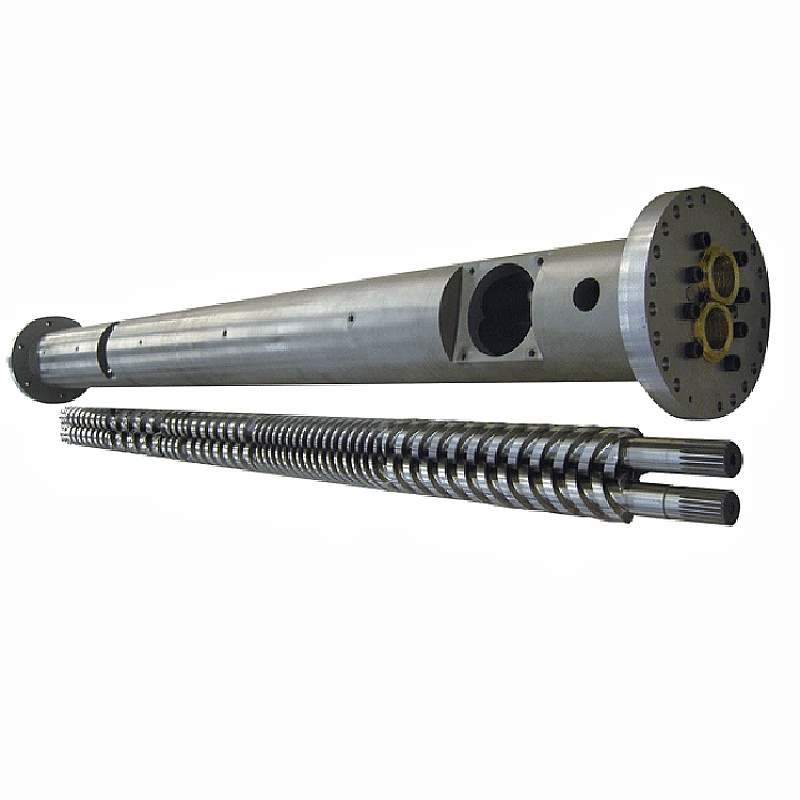
  • PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ
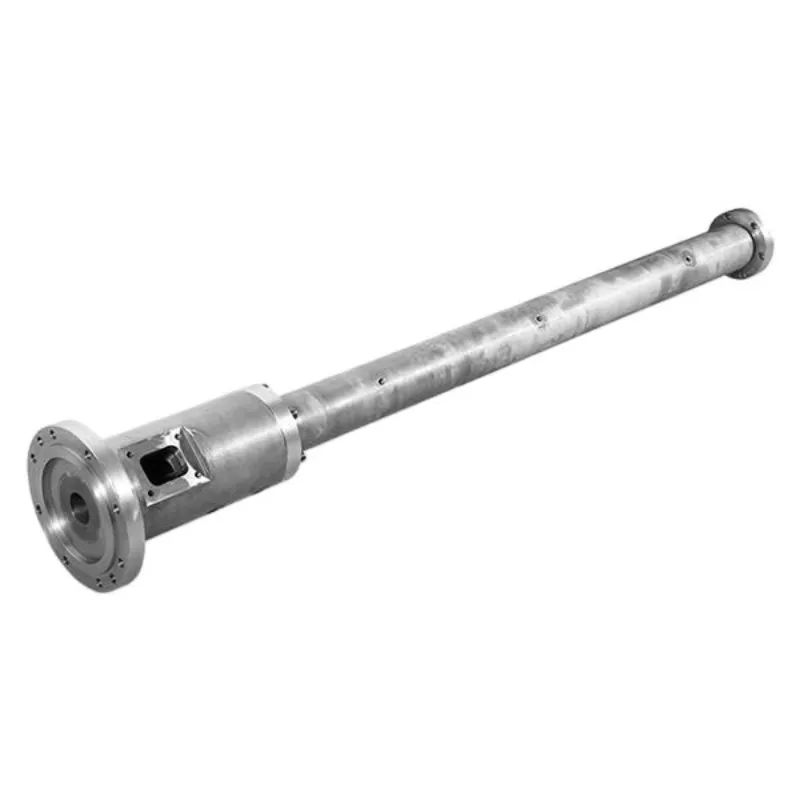
  • PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ
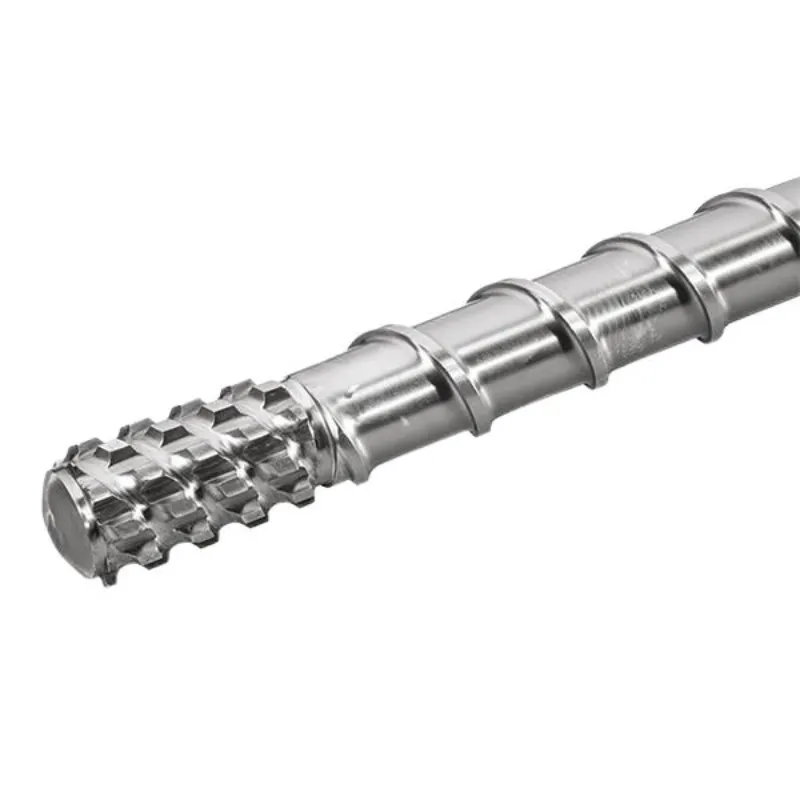
  • PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ
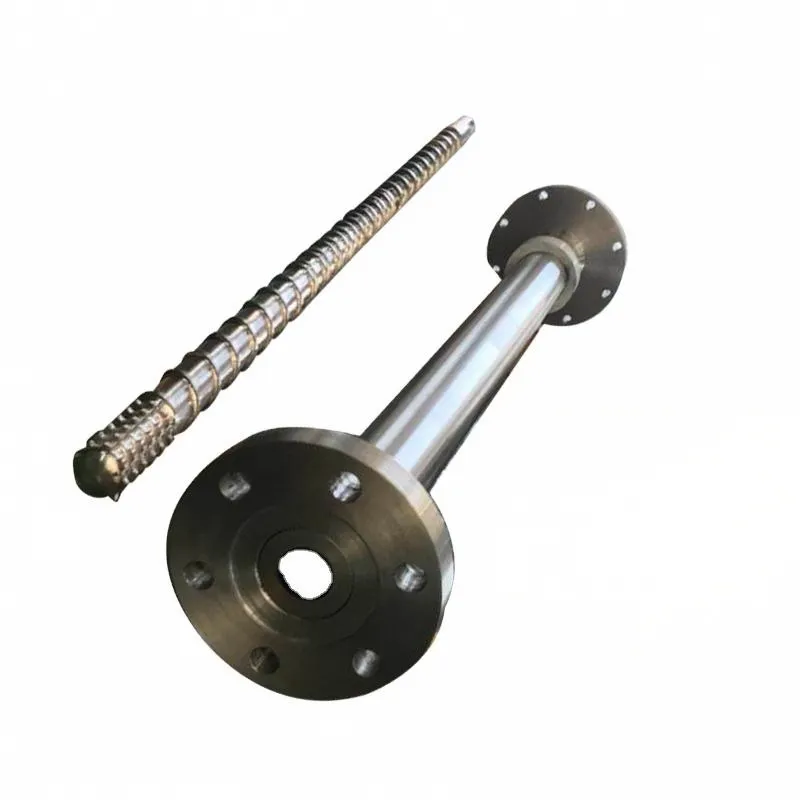
  • PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ

PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ

Model:40/45/50/55/60/65/75/80/90/120/130/150
എൽഡിപിഇ, എൽഎൽഡിപിഇ, എച്ച്‌ഡിപിഇ മെറ്റീരിയലുകൾ പ്രോസസ്സ് ചെയ്യുന്നതിന് അനുയോജ്യമായ പിഇ ഫിലിം എക്‌സ്‌ട്രൂഷനുവേണ്ടി ഇഷ്‌ടാനുസൃതമാക്കിയ സിംഗിൾ സ്ക്രൂ ബാരലുകൾ നൻഹയ്യ നിർമ്മിക്കുന്നു. അനുയോജ്യമായ സ്ക്രൂ ജ്യാമിതി, ബാരൽ കോൺഫിഗറേഷനുകൾ, വെയർ-റെസിസ്റ്റൻ്റ് ഉപരിതല ചികിത്സകൾ എന്നിവ ഉപയോഗിച്ച്, എക്‌സ്‌ട്രൂഡർ സ്പെസിഫിക്കേഷനുകൾക്കും ഉൽപാദന ആവശ്യകതകൾക്കും അനുയോജ്യമായ പരിഹാരങ്ങൾ ഞങ്ങൾ നൽകുന്നു. ഇഷ്ടാനുസൃത നിർമ്മാണത്തിനും ഉദ്ധരണികൾക്കും ഞങ്ങളെ ബന്ധപ്പെടുക.
  • Material:

    38CrMoAlA

നൻഹയ്യ ഒരു പ്രൊഫഷണലാണ്ചൈനയിലെ സിംഗിൾ സ്ക്രൂ ബാരൽ നിർമ്മാതാവ്, പോളിയെത്തിലീൻ ഫിലിം എക്‌സ്‌ട്രൂഷനുള്ള കസ്റ്റമൈസ്ഡ് സ്ക്രൂ, ബാരൽ സൊല്യൂഷനുകളിൽ സ്പെഷ്യലൈസ് ചെയ്യുന്നു. 10 വർഷത്തിലധികം നിർമ്മാണ പരിചയം ഉള്ളതിനാൽ, ഞങ്ങൾ കൃത്യമായ എഞ്ചിനീയറിംഗ് നൽകുന്നുPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരലുകൾ, വ്യത്യസ്ത പോളിയെത്തിലീൻ സാമഗ്രികൾ, എക്സ്ട്രൂഡർ കോൺഫിഗറേഷനുകൾ, ഉൽപ്പാദന ആവശ്യകതകൾ എന്നിവയുമായി പൊരുത്തപ്പെടാൻ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു. ഞങ്ങളുടെ സൊല്യൂഷനുകൾ സ്ക്രൂ ജ്യാമിതി, ബാരൽ മെറ്റീരിയലുകൾ, ഉപരിതല ചികിത്സകൾ, ഉപകരണ-നിർദ്ദിഷ്‌ട അളവുകൾ എന്നിവ ഉൾക്കൊള്ളുന്നു, പുതിയ എക്‌സ്‌ട്രൂഷൻ ലൈനുകളും റീപ്ലേസ്‌മെൻ്റ് സ്ക്രൂ ബാരൽ പ്രോജക്റ്റുകളും പിന്തുണയ്ക്കുന്നു. അംഗീകൃത സാങ്കേതിക ഡ്രോയിംഗുകളും മെഷീൻ സ്പെസിഫിക്കേഷനുകളും അനുസരിച്ച് ഓരോ ഉൽപ്പന്നവും നിർമ്മിക്കുന്നു.

പോളിയെത്തിലീൻ ഫിലിം പ്രൊഡക്ഷനിലെ പ്രയോഗങ്ങൾ

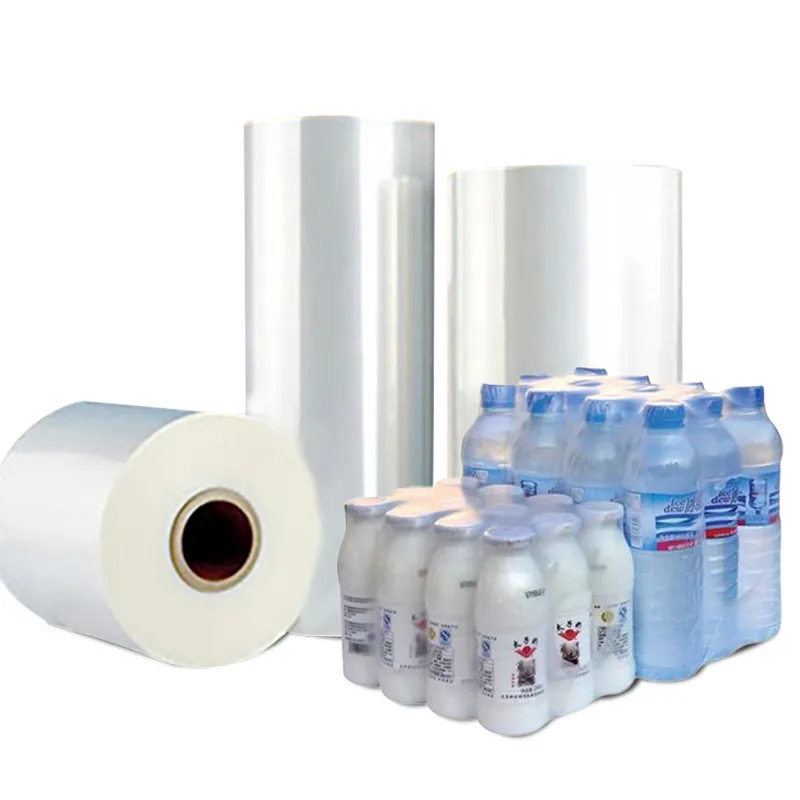
ദിPE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽLDPE, LLDPE, HDPE മെറ്റീരിയലുകൾ പ്രോസസ്സ് ചെയ്യുന്ന പോളിയെത്തിലീൻ ഫിലിം പ്രൊഡക്ഷൻ ലൈനുകളിൽ ഉപയോഗിക്കുന്നു. വ്യത്യസ്ത റെസിൻ ഗ്രേഡുകൾക്ക് വ്യത്യസ്തമായ ഉരുകൽ സ്വഭാവസവിശേഷതകൾ, ഒഴുക്ക് സ്വഭാവം, പ്രോസസ്സിംഗ് ആവശ്യകതകൾ എന്നിവയുണ്ട്, ഇത് സ്ക്രൂ ജ്യാമിതി, കംപ്രഷൻ അനുപാതം, ബാരൽ കോൺഫിഗറേഷൻ എന്നിവയെ സ്വാധീനിക്കുന്നു.

സ്ഥിരതയുള്ള ഫിലിം എക്‌സ്‌ട്രൂഷനായി, സ്ഥിരമായ മെറ്റീരിയൽ കൈമാറ്റം, ഉരുകൽ, പ്ലാസ്റ്റിക് ചെയ്യൽ, ഉരുകൽ മർദ്ദം എന്നിവ നൽകുന്നതിന് സ്ക്രൂയും ബാരലും ഒരുമിച്ച് പ്രവർത്തിക്കേണ്ടതുണ്ട്. ഉചിതമായ കോൺഫിഗറേഷൻ റെസിൻ ഗ്രേഡ്, ഫിലിം കനം, പ്രൊഡക്ഷൻ സ്പീഡ്, ഫീഡിംഗ് രീതി, എക്സ്ട്രൂഡർ ഘടന, ടാർഗെറ്റ് ഔട്ട്പുട്ട് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. യഥാർത്ഥ ഉപകരണ സവിശേഷതകളും പ്രോസസ്സിംഗ് അവസ്ഥകളും അടിസ്ഥാനമാക്കി ഇഷ്ടാനുസൃതമാക്കിയ PE ഫിലിം എക്‌സ്‌ട്രൂഡർ സ്ക്രൂ ബാരൽ സൊല്യൂഷനുകൾ നൻഹയ്യ നൽകുന്നു.

Single screw barrel for polyethylene PE film extrusion PE film extrusion screw barrel manufacturing components

സാങ്കേതിക സവിശേഷതകൾ

പ്രോസസ്സിംഗ് ആവശ്യകതകൾക്കനുസരിച്ച് സിംഗിൾ സ്ക്രൂ ബാരലുകൾക്ക് വ്യത്യസ്ത മെറ്റീരിയലും ഉപരിതല ചികിത്സ ഓപ്ഷനുകളും നൻഹയ്യ നൽകുന്നു. PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ സ്ക്രൂ ബാരൽ നിർമ്മാണത്തിനുള്ള സാങ്കേതിക റഫറൻസായി ഇനിപ്പറയുന്ന സവിശേഷതകൾ വർത്തിക്കുന്നു. മെഷീൻ ഡിസൈൻ, മെറ്റീരിയൽ ആവശ്യകതകൾ, സമ്മതിച്ച സാങ്കേതിക ഡ്രോയിംഗുകൾ എന്നിവ അനുസരിച്ച് അന്തിമ പാരാമീറ്ററുകൾ സ്ഥിരീകരിക്കാൻ കഴിയും.

സാങ്കേതിക ഇനം സ്പെസിഫിക്കേഷൻ
മെറ്റീരിയൽ 38CrMoAlA
ചൂട് ചികിത്സ കാഠിന്യം HB260-320
നൈട്രൈഡിംഗ് കാഠിന്യം HV950-1000
നൈട്രൈഡിംഗ് ഡെപ്ത് 0.50-0.70 മി.മീ
Nitriding Brittleness ≤ ഗ്രേഡ് 1
ഉപരിതല പരുക്കൻ Ra 0.4
സ്ക്രൂ സ്ട്രൈറ്റ്നെസ് 0.015 മി.മീ
ക്രോം പ്ലേറ്റിംഗ് കാഠിന്യം HV≥950
ക്രോം പ്ലേറ്റിംഗ് കനം 0.05-0.10 മി.മീ
ബൈമെറ്റാലിക് ലെയർ ഡെപ്ത് 2.0-3.0 മി.മീ
ബൈമെറ്റാലിക് ലെയർ കാഠിന്യം HRC60-65

സ്ക്രൂ ജ്യാമിതിയും പ്ലാസ്റ്റിസിംഗ് പ്രകടനവും

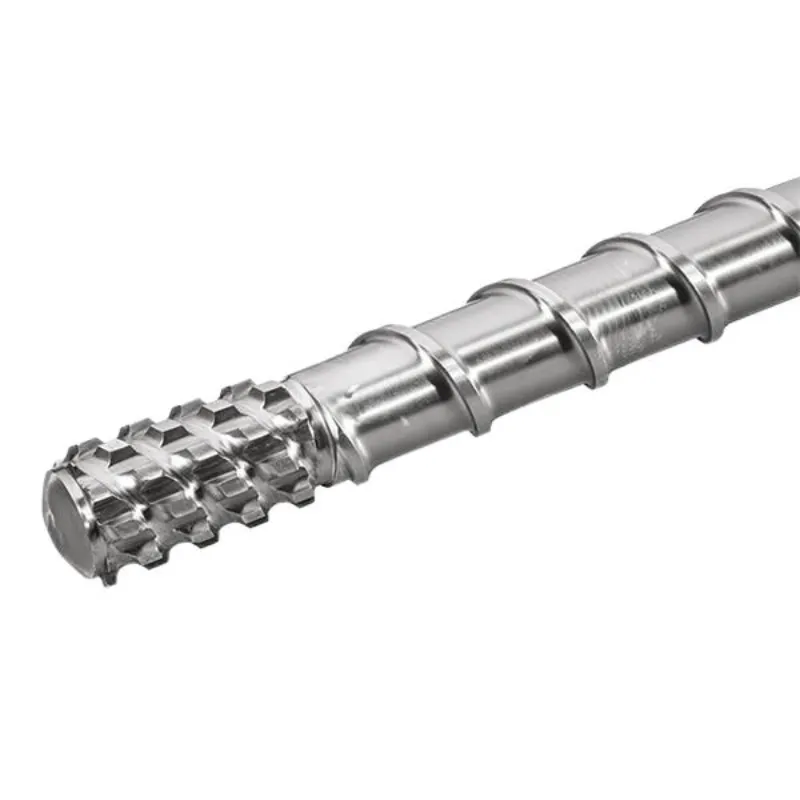
പോളിയെത്തിലീൻ ഫിലിം എക്സ്ട്രൂഷനിൽ സ്ക്രൂ ജ്യാമിതി ഒരു പ്രധാന ഘടകമാണ്, കാരണം ഇത് റെസിൻ കൈമാറ്റം, ഉരുകൽ കാര്യക്ഷമത, മിക്സിംഗ്, മെൽറ്റ് പ്രഷർ സ്ഥിരത എന്നിവയെ സ്വാധീനിക്കുന്നു. ഒരു പരമ്പരാഗത സിംഗിൾ സ്ക്രൂയിൽ സാധാരണയായി ഫീഡിംഗ്, കംപ്രഷൻ, മീറ്ററിംഗ് വിഭാഗങ്ങൾ അടങ്ങിയിരിക്കുന്നു, ഓരോന്നും എക്‌സ്‌ട്രൂഷൻ പ്രക്രിയയിൽ വ്യത്യസ്തമായ പ്രവർത്തനം ചെയ്യുന്നു.

ഫീഡിംഗ് വിഭാഗം സോളിഡ് PE റെസിൻ ബാരലിലേക്ക് എത്തിക്കുന്നു, അതേസമയം കംപ്രഷൻ വിഭാഗം ക്രമേണ ഉരുകലും മെറ്റീരിയൽ ഒതുക്കവും പ്രോത്സാഹിപ്പിക്കുന്നു. മെറ്റീരിയൽ എക്‌സ്‌ട്രൂഷൻ ഡൈയിലേക്ക് പ്രവേശിക്കുന്നതിന് മുമ്പ് സ്ഥിരമായ മെൽറ്റ് ഡെലിവറിയും മർദ്ദവും നിലനിർത്താൻ മീറ്ററിംഗ് വിഭാഗം സഹായിക്കുന്നു. റെസിൻ ഗ്രേഡും പ്രൊഡക്ഷൻ ആവശ്യകതകളും അനുസരിച്ച്, അധിക മിക്സിംഗ് ഫീച്ചറുകളും പരിഗണിക്കാം.

എ തിരഞ്ഞെടുക്കുമ്പോൾPE ഫിലിം എക്സ്ട്രൂഡർ സ്ക്രൂ ബാരൽ, പ്രധാന ഡിസൈൻ ഘടകങ്ങളിൽ സ്ക്രൂ വ്യാസം, എൽ/ഡി അനുപാതം, കംപ്രഷൻ അനുപാതം, ചാനൽ ഡെപ്ത്, സ്ക്രൂ സ്പീഡ്, ഹീറ്റിംഗ് സോൺ ക്രമീകരണം എന്നിവ ഉൾപ്പെടുന്നു. എക്‌സ്‌ട്രൂഡർ ഡ്രൈവ് സിസ്റ്റം, ഡൗൺസ്‌ട്രീം ഫിലിം പ്രൊഡക്ഷൻ ഉപകരണങ്ങൾ എന്നിവയ്‌ക്കൊപ്പം ഈ സവിശേഷതകൾ വിലയിരുത്തണം. വ്യത്യസ്ത പോളിയെത്തിലീൻ ഫിലിം ആപ്ലിക്കേഷനുകൾക്കായി സ്ഥിരമായ പ്രോസസ്സിംഗ് അവസ്ഥകൾ സ്ഥാപിക്കാൻ അനുയോജ്യമായ സ്ക്രൂ ഡിസൈൻ സഹായിക്കുന്നു.

Single screw geometry for PE film extrusion equipment Plastic extruder screw structure and machining details

ബാരൽ സാമഗ്രികളും വെയർ-റെസിസ്റ്റൻ്റ് ട്രീറ്റ്മെൻ്റുകളും

മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ ഒരു PE ഫിലിം എക്സ്ട്രൂഷൻ സ്ക്രൂ ബാരലിൻ്റെ സേവന ജീവിതത്തെയും പ്രവർത്തന പ്രകടനത്തെയും ബാധിക്കുന്നു. റെസിൻ സ്വഭാവസവിശേഷതകൾ, പ്രോസസ്സിംഗ് താപനില, പ്രവർത്തന സമ്മർദ്ദം, അഡിറ്റീവുകൾ, പ്രതീക്ഷിക്കുന്ന വസ്ത്രങ്ങൾ എന്നിവ അനുസരിച്ച് ഉചിതമായ മെറ്റീരിയലും ഉപരിതല ചികിത്സയും നിർണ്ണയിക്കണം.

38CrMoAlA നൈട്രൈഡ് സ്ക്രൂവിനും ബാരൽ ഘടകങ്ങൾക്കുമായി സാധാരണയായി ഉപയോഗിക്കുന്ന അലോയ് സ്റ്റീലാണ്. നൈട്രൈഡിംഗ് ചികിത്സയ്ക്ക് ഉപരിതല കാഠിന്യം മെച്ചപ്പെടുത്താനും പ്രതിരോധം ധരിക്കാനും കഴിയും. അബ്രാസീവ് ഫില്ലറുകൾ, റീസൈക്കിൾ ചെയ്ത മെറ്റീരിയലുകൾ അല്ലെങ്കിൽ കൂടുതൽ ആവശ്യപ്പെടുന്ന ഓപ്പറേറ്റിംഗ് അവസ്ഥകൾ എന്നിവ ഉൾപ്പെടുന്ന ആപ്ലിക്കേഷനുകൾക്ക്, യഥാർത്ഥ പ്രോസസ്സിംഗ് ആവശ്യകതകൾക്കനുസരിച്ച് ബൈമെറ്റാലിക് ബാരൽ ഘടനകളും മറ്റ് വസ്ത്രങ്ങൾ പ്രതിരോധിക്കുന്ന ഓപ്ഷനുകളും വിലയിരുത്താവുന്നതാണ്.

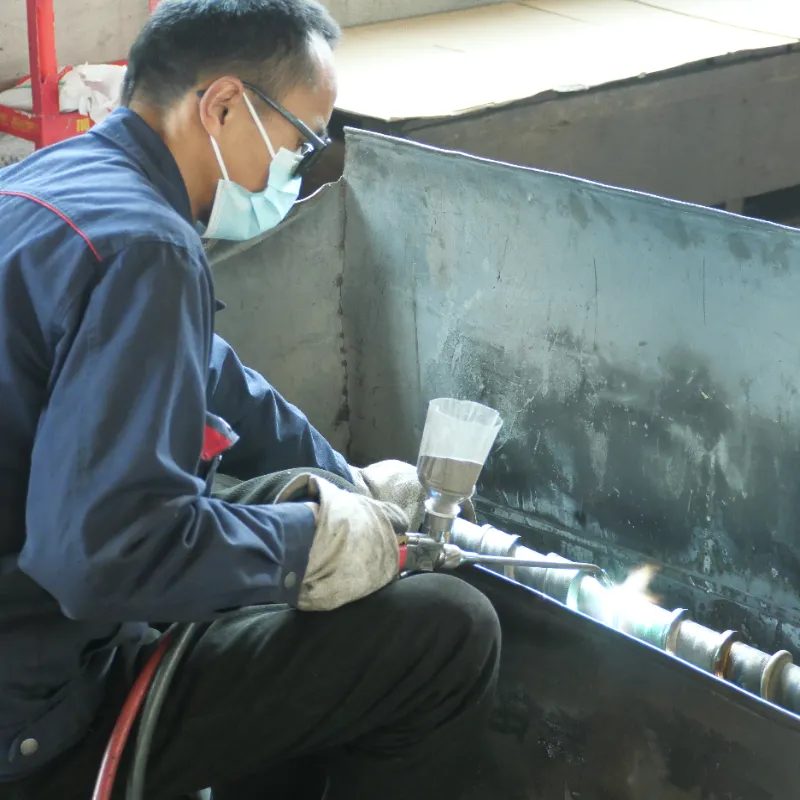
അനുയോജ്യമായ സ്ക്രൂ, ബാരൽ ഘടകങ്ങൾക്കുള്ള മറ്റൊരു ഉപരിതല ചികിത്സ ഓപ്ഷനാണ് ക്രോം പ്ലേറ്റിംഗ്. നൈട്രൈഡിംഗ്, ക്രോം പ്ലേറ്റിംഗ് അല്ലെങ്കിൽ ബൈമെറ്റാലിക് പ്രൊട്ടക്ഷൻ എന്നിവയുടെ തിരഞ്ഞെടുപ്പ്, എല്ലാ എക്‌സ്‌ട്രൂഷൻ ആപ്ലിക്കേഷനിലും ഒരേ ചികിത്സ പ്രയോഗിക്കുന്നതിനുപകരം ഘടക ഘടന, പ്രവർത്തന അന്തരീക്ഷം, ആവശ്യമായ സാങ്കേതിക സവിശേഷതകൾ എന്നിവയെ അടിസ്ഥാനമാക്കിയുള്ളതായിരിക്കണം.

Single screw barrel material and surface treatment Wear-resistant screw barrel components for plastic extrusion

കൃത്യമായ നിർമ്മാണവും ഗുണനിലവാര പരിശോധനയും

ഒരൊറ്റ സ്ക്രൂ ബാരലിൻ്റെ ഡൈമൻഷണൽ കൃത്യത സ്ക്രൂവും ബാരലും തമ്മിലുള്ള പൊരുത്തപ്പെടുന്ന ക്ലിയറൻസ്, മെറ്റീരിയൽ കൈമാറൽ, എക്സ്ട്രൂഷൻ സ്ഥിരത എന്നിവയെ നേരിട്ട് ബാധിക്കുന്നു. മെഷീനിംഗ് കൃത്യതയിലും ഉപരിതല അവസ്ഥയിലും ശ്രദ്ധിച്ച് അംഗീകൃത ഡ്രോയിംഗുകൾക്കും സമ്മതിച്ച സാങ്കേതിക ആവശ്യകതകൾക്കും അനുസൃതമായി നൻഹയ്യ സ്ക്രൂ, ബാരൽ ഘടകങ്ങൾ നിർമ്മിക്കുന്നു.

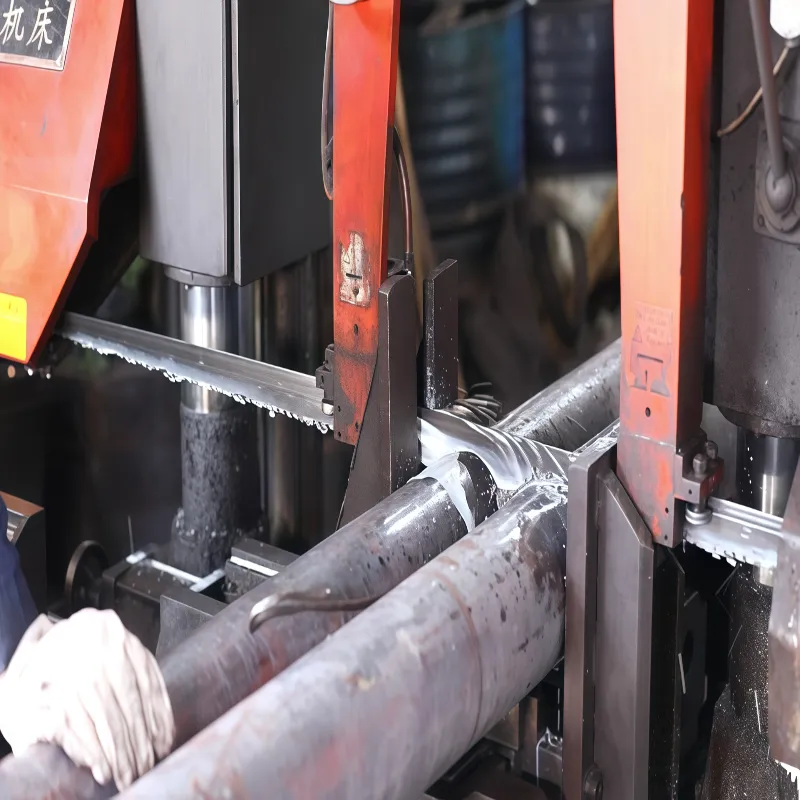
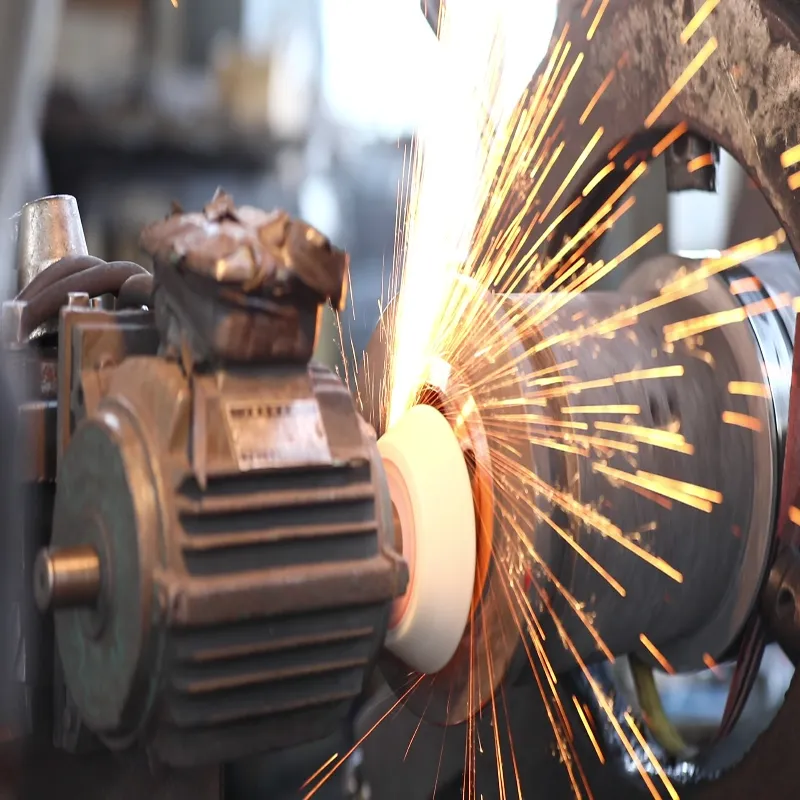
നിർമ്മാണ പ്രക്രിയയിൽ മെറ്റീരിയൽ തയ്യാറാക്കൽ, പരുക്കൻ മെഷീനിംഗ്, ഹീറ്റ് ട്രീറ്റ്മെൻ്റ്, പ്രിസിഷൻ മെഷീനിംഗ്, സ്ക്രൂ ഫ്ലൈറ്റ് ഫിനിഷിംഗ്, ഉപരിതല ചികിത്സ എന്നിവ ഉൾപ്പെടാം. പരിശോധനാ ഇനങ്ങളിൽ സ്ക്രൂ വ്യാസം, ഫ്ലൈറ്റ് പ്രൊഫൈൽ, ബാരൽ ബോർ വ്യാസം, നേർരേഖ, ഏകാഗ്രത, കണക്ഷൻ അളവുകൾ, പൊരുത്തപ്പെടുന്ന ക്ലിയറൻസ്, ഉപരിതല പരുക്കൻ എന്നിവ ഉൾപ്പെടാം.

ഇഷ്‌ടാനുസൃതമാക്കിയ PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ സ്ക്രൂ ബാരലുകൾക്കായി, പ്രധാന അളവുകളും സാങ്കേതിക സവിശേഷതകളും നിർമ്മാണത്തിന് മുമ്പ് സ്ഥിരീകരിക്കണം. നിർണ്ണായക അളവുകളും ഉപരിതല അവസ്ഥകളും പരിശോധിക്കുന്നത് പൂർത്തിയായ ഘടകങ്ങൾ ഉപകരണങ്ങളുടെ ഇൻസ്റ്റാളേഷനും പ്രവർത്തനത്തിനും അംഗീകരിച്ച ആവശ്യകതകൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കാൻ സഹായിക്കുന്നു.

Precision machining of PE film extrusion screw barrels Screw barrel manufacturing and quality inspection

കസ്റ്റം സിംഗിൾ സ്ക്രൂ ബാരലും റീപ്ലേസ്‌മെൻ്റ് സൊല്യൂഷനുകളും

വ്യത്യസ്‌ത PE ഫിലിം എക്‌സ്‌ട്രൂഡറുകൾക്ക് വ്യത്യസ്‌ത സ്ക്രൂ വ്യാസങ്ങൾ, എൽ/ഡി അനുപാതങ്ങൾ, ഡ്രൈവ് പവർ, തപീകരണ ക്രമീകരണങ്ങൾ, കണക്ഷൻ അളവുകൾ, ഉൽപ്പാദന ശേഷി എന്നിവയുണ്ട്. ഈ വ്യത്യാസങ്ങൾ ഒരു കസ്റ്റമൈസ്ഡ് സിംഗിൾ സ്ക്രൂ ബാരൽ വാങ്ങുമ്പോഴോ നിലവിലുള്ള എക്സ്ട്രൂഷൻ ഘടകങ്ങൾ മാറ്റിസ്ഥാപിക്കുമ്പോഴോ പൊരുത്തപ്പെടുന്ന ഉപകരണങ്ങളെ അത്യന്താപേക്ഷിതമായി പരിഗണിക്കുന്നു.

മെഷീൻ ഡ്രോയിംഗുകൾ, യഥാർത്ഥ ഘടക സാമ്പിളുകൾ, സാങ്കേതിക സവിശേഷതകൾ എന്നിവ അടിസ്ഥാനമാക്കി ഇഷ്ടാനുസൃത സിംഗിൾ സ്ക്രൂ ബാരൽ നിർമ്മാണം നൻഹയ്യ നൽകുന്നു. നിങ്ങൾക്ക് ഒരു പൂർണ്ണമായ സ്ക്രൂയും ബാരലും അസംബ്ലി വേണമോ, ഒരു വ്യക്തിഗത മാറ്റിസ്ഥാപിക്കൽ സ്ക്രൂ അല്ലെങ്കിൽ ഒരു കസ്റ്റമൈസ്ഡ് ബാരൽ ആവശ്യമുണ്ടോ, നിലവിലുള്ള ഉപകരണങ്ങൾ അനുസരിച്ച് അളവുകളും കോൺഫിഗറേഷനും വിലയിരുത്താവുന്നതാണ്.

ഒരു ഇഷ്‌ടാനുസൃത നിർമ്മാണ ഓർഡർ സ്ഥിരീകരിക്കുന്നതിന് മുമ്പ്, ഇനിപ്പറയുന്ന സാങ്കേതിക വിശദാംശങ്ങൾ അവലോകനം ചെയ്യണം:

  • എക്സ്ട്രൂഡർ നിർമ്മാതാവും മെഷീൻ മോഡലും
  • സ്ക്രൂ വ്യാസം, എൽ/ഡി അനുപാതം, കംപ്രഷൻ അനുപാതം
  • LDPE, LLDPE അല്ലെങ്കിൽ HDPE ഉൾപ്പെടെയുള്ള പ്രോസസ്സിംഗ് മെറ്റീരിയൽ
  • ആവശ്യമായ ഔട്ട്പുട്ടും പ്രവർത്തന സ്ക്രൂ വേഗതയും
  • ബാരൽ അളവുകൾ, കണക്ഷൻ ഘടന, ചൂടാക്കൽ മേഖലകൾ
  • മെറ്റീരിയൽ ഗ്രേഡ്, കാഠിന്യം, ഉപരിതല ചികിത്സ ആവശ്യകതകൾ
  • നിലവിലുള്ള സാങ്കേതിക ഡ്രോയിംഗുകൾ, ഘടക സാമ്പിളുകൾ അല്ലെങ്കിൽ ഡൈമൻഷണൽ അളവുകൾ

മാറ്റിസ്ഥാപിക്കാനുള്ള സ്ക്രൂ ബാരൽ പ്രോജക്റ്റുകൾക്കായി, യഥാർത്ഥ ഡ്രോയിംഗുകളോ ഫിസിക്കൽ സാമ്പിളുകളോ നൽകുന്നത് അളവെടുപ്പിൻ്റെ അനിശ്ചിതത്വം കുറയ്ക്കാനും ഉപകരണങ്ങളുടെ അനുയോജ്യത മെച്ചപ്പെടുത്താനും സഹായിക്കും. സാങ്കേതിക മൂല്യനിർണ്ണയ ഘട്ടത്തിൽ പ്രത്യേക സ്ക്രൂ ജ്യാമിതികൾ, മിക്സിംഗ് വിഭാഗങ്ങൾ, മറ്റ് ഇഷ്‌ടാനുസൃതമാക്കിയ ഘടനകൾ എന്നിവ സ്ഥിരീകരിക്കണം.

നിങ്ങളുടെ PE ഫിലിം എക്‌സ്‌ട്രൂഡർ സ്ക്രൂ ബാരൽ വിതരണക്കാരനായി നൻഹയ്യയെ തിരഞ്ഞെടുക്കുന്നത് എന്തുകൊണ്ട്?

2014-ൽ സ്ഥാപിതമായ നൻഹയ്യ, പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷൻ ആപ്ലിക്കേഷനുകൾക്കായുള്ള സ്ക്രൂ, ബാരൽ നിർമ്മാണത്തിൽ വൈദഗ്ദ്ധ്യം നേടിയിട്ടുണ്ട്. 10 വർഷത്തിലധികം നിർമ്മാണ അനുഭവം ഉള്ളതിനാൽ, പോളിയെത്തിലീൻ ഫിലിം നിർമ്മാണം ഉൾപ്പെടെ വിവിധ എക്സ്ട്രൂഷൻ പ്രക്രിയകൾക്കായി കസ്റ്റമൈസ് ചെയ്ത ഘടകങ്ങൾ കമ്പനി നൽകുന്നു.

എ ആയിസിംഗിൾ സ്ക്രൂ ബാരൽ നിർമ്മാതാവും വിതരണക്കാരനും, ഉപകരണങ്ങൾ-നിർദ്ദിഷ്ട നിർമ്മാണം, മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ, ഉപരിതല ചികിത്സ, ഡൈമൻഷണൽ കൃത്യത എന്നിവയിൽ നൻഹയ്യ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു. അനുയോജ്യമായ സ്ക്രൂ, ബാരൽ കോൺഫിഗറേഷനുകൾ ചർച്ച ചെയ്യുന്നതിനായി ഞങ്ങളുടെ സാങ്കേതിക ടീമിന് മെഷീൻ ഡ്രോയിംഗുകളും നിലവിലുള്ള ഘടകങ്ങളും പ്രോസസ്സിംഗ് ആവശ്യകതകളും അവലോകനം ചെയ്യാൻ കഴിയും.

ഒരു പുതിയ PE ഫിലിം എക്‌സ്‌ട്രൂഡർ സ്ക്രൂ ബാരൽ സോഴ്‌സ് ചെയ്യുന്ന ഉപഭോക്താക്കൾക്ക് അല്ലെങ്കിൽ പകരം വയ്ക്കാനുള്ള പരിഹാരം തേടുന്നവർക്കായി, സ്ഥിരീകരിച്ച സവിശേഷതകൾക്കനുസരിച്ച് സാങ്കേതിക മൂല്യനിർണ്ണയവും ഇഷ്ടാനുസൃതമാക്കിയ നിർമ്മാണവും നൻഹയ്യ പിന്തുണയ്ക്കുന്നു. ഉൽപ്പന്ന ആവശ്യകതകൾ ചർച്ച ചെയ്യുന്നതിനും ഒരു ഉദ്ധരണി അഭ്യർത്ഥിക്കുന്നതിനും നിങ്ങളുടെ ഉപകരണ വിശദാംശങ്ങളുമായി ഞങ്ങളെ ബന്ധപ്പെടുക.

സാങ്കേതിക മൂല്യനിർണ്ണയത്തിനും ക്വട്ടേഷനും ആവശ്യമായ വിവരങ്ങൾ

ഒരു കൃത്യമായ ഉദ്ധരണി ലഭിക്കുന്നതിന്PE ഫിലിം എക്സ്ട്രൂഷനുള്ള സിംഗിൾ സ്ക്രൂ ബാരൽ, എക്‌സ്‌ട്രൂഷൻ ഉപകരണത്തെയും പ്രോസസ്സിംഗ് ആപ്ലിക്കേഷനെയും കുറിച്ചുള്ള വിശദമായ വിവരങ്ങൾ നൽകുന്നത് സഹായകരമാണ്. ആവശ്യമായ അളവുകൾ, മെറ്റീരിയലുകൾ, സ്ക്രൂ കോൺഫിഗറേഷൻ എന്നിവ വിലയിരുത്താൻ ഇനിപ്പറയുന്ന വിശദാംശങ്ങൾ ഞങ്ങളുടെ ടീമിനെ സഹായിക്കും:

  • PE റെസിൻ ഗ്രേഡ്: LDPE, LLDPE അല്ലെങ്കിൽ HDPE
  • ഫിലിം തരവും ആവശ്യമായ പ്രൊഡക്ഷൻ ഔട്ട്പുട്ടും
  • എക്സ്ട്രൂഡർ നിർമ്മാതാവും മെഷീൻ മോഡലും
  • സ്ക്രൂ വ്യാസം, എൽ/ഡി അനുപാതം, കംപ്രഷൻ അനുപാതം
  • സ്ക്രൂ ഡ്രോയിംഗുകളും ബാരൽ ഡൈമൻഷണൽ ഡ്രോയിംഗുകളും
  • ഓപ്പറേറ്റിംഗ് സ്ക്രൂ വേഗതയും താപനില വ്യവസ്ഥകളും
  • ആവശ്യമായ മെറ്റീരിയലും ഉപരിതല ചികിത്സയും
  • ഓർഡർ അളവും ഡെലിവറി ലക്ഷ്യസ്ഥാനവും

സാങ്കേതിക ഡ്രോയിംഗുകൾ ലഭ്യമല്ലെങ്കിൽ, അളന്ന അളവുകൾക്കൊപ്പം നിലവിലുള്ള സ്ക്രൂവിൻ്റെയും ബാരലിൻ്റെയും വ്യക്തമായ ഫോട്ടോകളും പ്രാഥമിക വിലയിരുത്തലിനായി നൽകാം. റീപ്ലേസ്‌മെൻ്റ് പ്രോജക്റ്റുകൾക്ക്, അസ്ഥിരമായ ഔട്ട്‌പുട്ട്, അമിതമായ വസ്ത്രം അല്ലെങ്കിൽ പ്രോസസ്സിംഗ് പൊരുത്തക്കേടുകൾ പോലുള്ള നിലവിലെ എക്‌സ്‌ട്രൂഷൻ പ്രശ്‌നങ്ങളെക്കുറിച്ചുള്ള വിവരങ്ങൾ പ്രസക്തമായ സാങ്കേതിക ആവശ്യകതകൾ തിരിച്ചറിയാൻ സഹായിക്കും.

നൽകിയ വിവരങ്ങൾ അവലോകനം ചെയ്ത ശേഷം, നൻഹയ്യയ്ക്ക് അനുയോജ്യമായ നിർമ്മാണ കോൺഫിഗറേഷൻ, മെറ്റീരിയൽ ഓപ്ഷനുകൾ, സാങ്കേതിക സവിശേഷതകൾ, പ്രോജക്റ്റ് ഉദ്ധരണി എന്നിവയെക്കുറിച്ച് ചർച്ച ചെയ്യാം. യഥാർത്ഥ ഓർഡർ ആവശ്യകതകൾ അനുസരിച്ച് അന്തിമ വിലനിർണ്ണയവും ഡെലിവറി ക്രമീകരണങ്ങളും സ്ഥിരീകരിക്കണം.

പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ

1. PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ പ്രക്രിയയ്ക്കായി ഒരൊറ്റ സ്ക്രൂ ബാരലിന് എന്ത് മെറ്റീരിയലുകൾ ഉപയോഗിക്കാം?

എൽഡിപിഇ, എൽഎൽഡിപിഇ, എച്ച്‌ഡിപിഇ എന്നിവയുൾപ്പെടെ വ്യത്യസ്ത പോളിയെത്തിലീൻ സാമഗ്രികൾ പ്രോസസ്സ് ചെയ്യുന്നതിന് പിഇ ഫിലിം എക്‌സ്‌ട്രൂഷനുള്ള ഒരൊറ്റ സ്ക്രൂ ബാരൽ രൂപകൽപ്പന ചെയ്യാൻ കഴിയും. റെസിൻ ഗ്രേഡ്, ഉരുകൽ സവിശേഷതകൾ, ഫിലിം പ്രൊഡക്ഷൻ ആവശ്യകതകൾ എന്നിവ അനുസരിച്ച് സ്ക്രൂ ജ്യാമിതിയും പ്രോസസ്സിംഗ് കോൺഫിഗറേഷനും തിരഞ്ഞെടുക്കണം.

2. വ്യത്യസ്‌ത PE ഫിലിം എക്‌സ്‌ട്രൂഡറുകൾക്കായി നൻഹയ്യയ്ക്ക് ഇഷ്‌ടാനുസൃത സ്ക്രൂ ബാരലുകൾ നിർമ്മിക്കാൻ കഴിയുമോ?

അതെ. എക്‌സ്‌ട്രൂഡർ മോഡലുകൾ, സ്ക്രൂ അളവുകൾ, എൽ/ഡി അനുപാതങ്ങൾ, പ്രോസസ്സിംഗ് മെറ്റീരിയലുകൾ, പ്രൊഡക്ഷൻ ആവശ്യകതകൾ എന്നിവ അനുസരിച്ച് ഇഷ്ടാനുസൃതമാക്കിയ സിംഗിൾ സ്ക്രൂ ബാരൽ നിർമ്മാണം നൻഹയ്യ നൽകുന്നു. മെഷീൻ ഡ്രോയിംഗുകൾ, ഒറിജിനൽ ഘടക സാമ്പിളുകൾ അല്ലെങ്കിൽ വിശദമായ അളവുകൾ എന്നിവ ഉൽപ്പാദനത്തിനു മുമ്പുള്ള സാങ്കേതിക വിലയിരുത്തലിനായി ഉപയോഗിക്കാം.

3. ഒരു PE ഫിലിം എക്‌സ്‌ട്രൂഡർ സ്ക്രൂ ബാരലിന് ഒരു ഉദ്ധരണി ലഭിക്കുന്നതിന് എന്ത് വിവരങ്ങൾ ആവശ്യമാണ്?

എക്‌സ്‌ട്രൂഡർ മോഡൽ, സ്ക്രൂ വ്യാസം, എൽ/ഡി അനുപാതം, PE മെറ്റീരിയൽ ഗ്രേഡ്, ആവശ്യമായ അളവും സാങ്കേതിക ഡ്രോയിംഗുകളും ലഭ്യമാകുമ്പോഴെല്ലാം നൽകുക. നിലവിലുള്ള സ്ക്രൂ, ബാരൽ ഫോട്ടോകൾ, ഡൈമൻഷണൽ വിവരങ്ങൾ, ഓപ്പറേറ്റിംഗ് അവസ്ഥകൾ എന്നിവയും ആവശ്യമായ സ്പെസിഫിക്കേഷനുകൾ വിലയിരുത്താനും ഉദ്ധരണി തയ്യാറാക്കാനും ഞങ്ങളുടെ ടീമിനെ സഹായിക്കും.

4. PE ഫിലിം എക്സ്ട്രൂഷൻ സ്ക്രൂ ബാരലുകൾക്ക് എന്ത് മെറ്റീരിയലുകളും ഉപരിതല ചികിത്സകളും ലഭ്യമാണ്?

38CrMoAlA സ്ക്രൂ, ബാരൽ നിർമ്മാണത്തിനായി ലഭ്യമായ മെറ്റീരിയൽ ഓപ്ഷനുകളിൽ ഒന്നാണ്. ആപ്ലിക്കേഷനെ ആശ്രയിച്ച്, നൈട്രൈഡിംഗ്, ക്രോം പ്ലേറ്റിംഗ്, ബൈമെറ്റാലിക് വെയർ-റെസിസ്റ്റൻ്റ് സൊല്യൂഷനുകൾ എന്നിവയും പ്രോസസ്സിംഗ് വ്യവസ്ഥകളും സാങ്കേതിക ആവശ്യകതകളും അനുസരിച്ച് വിലയിരുത്താവുന്നതാണ്.

5. LDPE, LLDPE അല്ലെങ്കിൽ HDPE ഫിലിം നിർമ്മാണത്തിനായി ശരിയായ സ്ക്രൂ ഡിസൈൻ എങ്ങനെ തിരഞ്ഞെടുക്കാം?

സ്ക്രൂ ഡിസൈൻ റെസിൻ പ്രോപ്പർട്ടികൾ, മെൽറ്റ് ഫ്ലോ സ്വഭാവം, എക്സ്ട്രൂഷൻ ടെമ്പറേച്ചർ, സ്ക്രൂ സ്പീഡ്, ആവശ്യമായ ഔട്ട്പുട്ട്, ഫിലിം പ്രൊഡക്ഷൻ അവസ്ഥകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. നിർദ്ദിഷ്ട PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ ലൈനിന് അനുയോജ്യമായ കോൺഫിഗറേഷൻ നിർണ്ണയിക്കാൻ സ്ക്രൂ വ്യാസം, എൽ/ഡി അനുപാതം, കംപ്രഷൻ അനുപാതം, ചാനൽ ജ്യാമിതി എന്നിവ ഒരുമിച്ച് പരിഗണിക്കണം.

6. നിലവിലുള്ള സാമ്പിളുകൾ അടിസ്ഥാനമാക്കി നൻഹയ്യയ്ക്ക് പകരം സ്ക്രൂ ബാരലുകൾ നിർമ്മിക്കാൻ കഴിയുമോ?

അതെ. നിലവിലുള്ള സാമ്പിളുകൾ, സാങ്കേതിക ഡ്രോയിംഗുകൾ അല്ലെങ്കിൽ വിശദമായ അളവുകൾ എന്നിവ അടിസ്ഥാനമാക്കി മാറ്റിസ്ഥാപിക്കുന്ന സ്ക്രൂ ബാരലുകൾ നൻഹയ്യയ്ക്ക് വിലയിരുത്താനാകും. നിർമ്മാണത്തിന് മുമ്പ് സ്ക്രൂ വ്യാസം, ബാരൽ ബോർ, കണക്ഷൻ അളവുകൾ, മൊത്തത്തിലുള്ള നീളം, പൊരുത്തപ്പെടുന്ന ക്ലിയറൻസ് എന്നിവ പോലുള്ള പ്രധാന സവിശേഷതകൾ സ്ഥിരീകരിക്കണം.

7. ഒരു PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ സ്ക്രൂ ബാരലിൻ്റെ സേവനജീവിതം എങ്ങനെ നീട്ടാനാകും?

ഉചിതമായ മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ, അനുയോജ്യമായ ഉപരിതല ചികിത്സ, ശരിയായ പ്രവർത്തന താപനില, പതിവ് ഉപകരണ അറ്റകുറ്റപ്പണികൾ എന്നിവ സ്ക്രൂ ബാരൽ സേവന ആയുസ്സ് വർദ്ധിപ്പിക്കാൻ സഹായിക്കും. മലിനമായ അസംസ്കൃത വസ്തുക്കൾ, അസാധാരണമായ പ്രവർത്തന സാഹചര്യങ്ങൾ, അമിതമായ വസ്ത്രങ്ങൾ എന്നിവ ഒഴിവാക്കുന്നതും പ്രധാനമാണ്. യഥാർത്ഥ പ്രോസസ്സിംഗ് അന്തരീക്ഷം അനുസരിച്ച് മെറ്റീരിയലും വസ്ത്ര സംരക്ഷണവും തിരഞ്ഞെടുക്കണം.

8. ഇഷ്‌ടാനുസൃതമാക്കിയ PE ഫിലിം എക്‌സ്‌ട്രൂഷൻ സ്ക്രൂ ബാരലിൻ്റെ പ്രൊഡക്ഷൻ ലീഡ് സമയം എത്രയാണ്?

ഉൽപാദനത്തിൻ്റെ ലീഡ് സമയം ഉൽപ്പന്ന സവിശേഷതകൾ, മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ, മെഷീനിംഗ് ആവശ്യകതകൾ, നിലവിലെ ഉൽപാദന ഷെഡ്യൂൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ലഭ്യമായ മാനുഫാക്ചറിംഗ് എസ്റ്റിമേറ്റുകളെ അടിസ്ഥാനമാക്കി, സ്റ്റാൻഡേർഡ് മോഡലുകൾക്ക് ഏകദേശം 15 ദിവസമെടുത്തേക്കാം, അതേസമയം ഇഷ്‌ടാനുസൃതമാക്കിയ ഉൽപ്പന്നങ്ങൾക്ക് ഏകദേശം 45 ദിവസം വേണ്ടി വന്നേക്കാം. ഡ്രോയിംഗുകളും ഓർഡർ ആവശ്യകതകളും അവലോകനം ചെയ്തതിന് ശേഷം യഥാർത്ഥ ലീഡ് സമയം സ്ഥിരീകരിക്കണം.

അന്വേഷണം അയയ്ക്കുക
ബന്ധപ്പെടുന്നതിനുള്ള വിവരം
  • വിലാസം

    ബ്ലോക്ക് സി, നമ്പർ.2 വെസ്റ്റ് സെക്ഷൻ, സിംഗ്‌ഷൗ അവന്യൂ, ഡിങ്ഹായ് ജില്ല, ഷൗഷാൻ സിറ്റി, സെജിയാങ് പ്രവിശ്യ

  • ടെൽ

    +86-13505809643

  • ഇമെയിൽ

    info@nhyscrew.com

ഞങ്ങളുടെ വെബ്സൈറ്റിലേക്ക് സ്വാഗതം! ഞങ്ങളുടെ ഉൽപ്പന്നങ്ങളെക്കുറിച്ചോ വിലവിവരപ്പട്ടികയെക്കുറിച്ചോ ഉള്ള അന്വേഷണങ്ങൾക്ക്, ദയവായി നിങ്ങളുടെ ഇമെയിൽ ഞങ്ങൾക്ക് അയയ്ക്കുക, ഞങ്ങൾ 24 മണിക്കൂറിനുള്ളിൽ ബന്ധപ്പെടും.
വാർത്താ ശുപാർശകൾ
X
നിങ്ങൾക്ക് മികച്ച ബ്രൗസിംഗ് അനുഭവം നൽകാനും സൈറ്റ് ട്രാഫിക് വിശകലനം ചെയ്യാനും ഉള്ളടക്കം വ്യക്തിഗതമാക്കാനും ഞങ്ങൾ കുക്കികൾ ഉപയോഗിക്കുന്നു. ഈ സൈറ്റ് ഉപയോഗിക്കുന്നതിലൂടെ, ഞങ്ങളുടെ കുക്കികളുടെ ഉപയോഗം നിങ്ങൾ അംഗീകരിക്കുന്നു. സ്വകാര്യതാ നയം
നിരസിക്കുകസ്വീകരിക്കുക