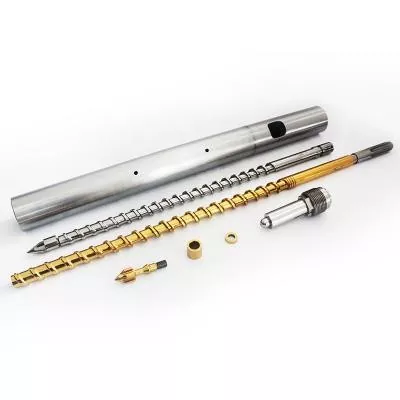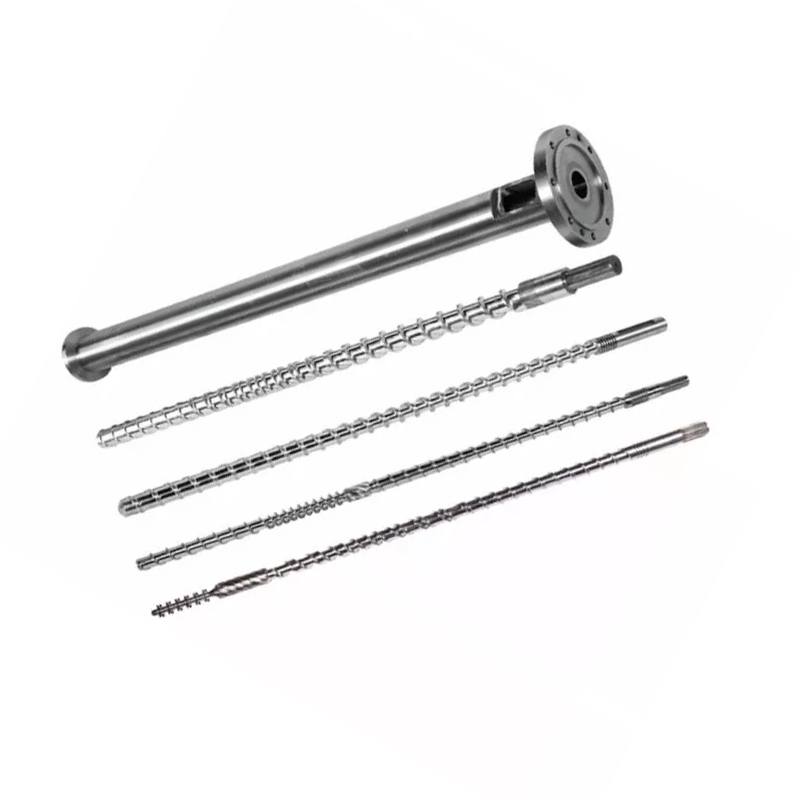
നിങ്ങളുടെഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽമെൽറ്റ് ക്വാളിറ്റി, ഷോട്ട് സ്ഥിരത, സൈക്കിൾ സമയം എന്നിവ തീരുമാനിക്കുന്നു. താഴെ: നിങ്ങളുടെ റെസിൻ ജ്യാമിതിയും ഉപരിതല ചികിത്സയും എങ്ങനെ തിരഞ്ഞെടുക്കാം, സെറ്റ് എങ്ങനെ പരിപാലിക്കാം, മെഷീൻ ക്രമീകരണങ്ങളിലൂടെ പിന്തുടരുന്നതിനുപകരം സ്ക്രൂ, ബാരൽ അല്ലെങ്കിൽ ചെക്ക് റിംഗ് എന്നിവയിലേക്ക് ഒരു തകരാർ എങ്ങനെ കണ്ടെത്താം. ഞങ്ങളുടെ nitrided 38CrMoAlA ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ 950-1050 HV-ൽ 0.5-0.8 mm നൈട്രൈഡ് ലെയർ വഹിക്കുന്നു, സ്യൂട്ട് PE, PP, PS, ABS എന്നിവയും 30% വരെ ഗ്ലാസ് ഫൈബറും കൈകാര്യം ചെയ്യുന്നു. അത് കഴിഞ്ഞാൽ, അല്ലെങ്കിൽ കോറോസിവ് റെസിനിൽ, ബോറിന് 62 HRC വരെ ഹാർഡ്-അലോയ് സ്പ്രേ ചെയ്യേണ്ടതുണ്ട്. ഔട്ട്പുട്ട് കുറയുകയും സൈക്കിളുകൾ വലിച്ചുനീട്ടുകയും ചെയ്താൽ, മറ്റൊരു സെറ്റ് പോയിൻ്റിൽ സ്പർശിക്കുന്നതിന് മുമ്പ് ട്രബിൾഷൂട്ടിംഗ് പട്ടിക വായിക്കുക.

എന്താണ് ഒരു ഇൻജക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽ?
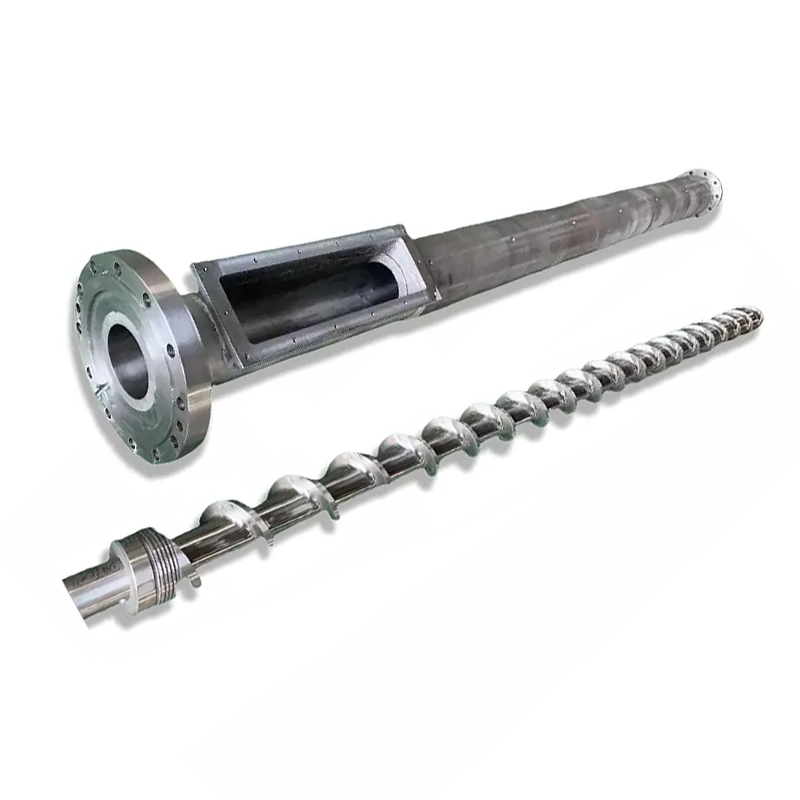
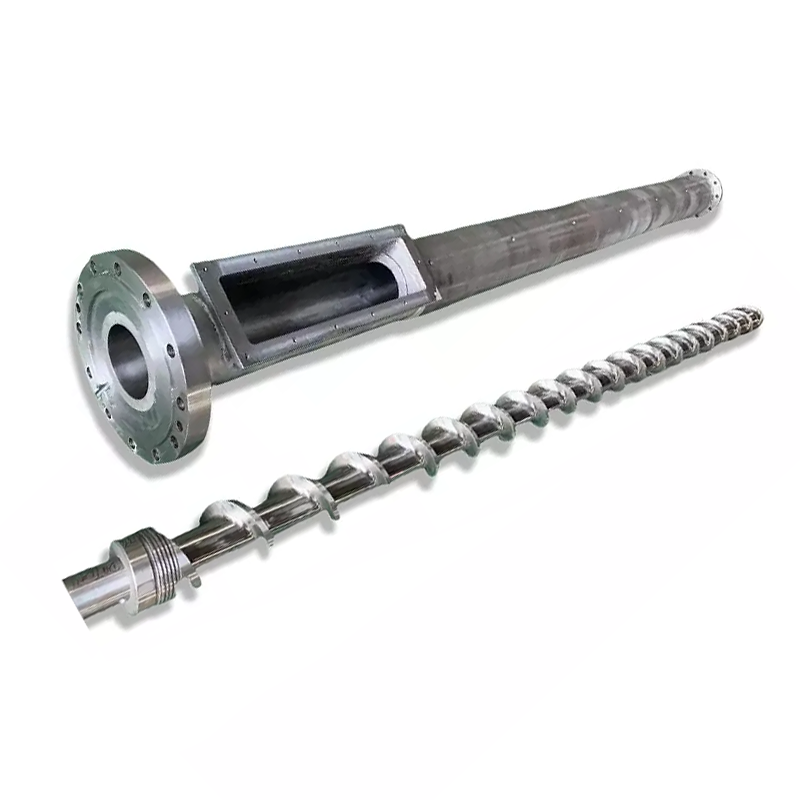
സ്ക്രൂവും ബാരലും ഇഞ്ചക്ഷൻ മോൾഡിംഗ് മെഷീൻ്റെ പ്ലാസ്റ്റിസിംഗ് യൂണിറ്റായി മാറുന്നു. അവർ ഒരുമിച്ച്, ഹോപ്പറിൽ നിന്ന് കട്ടിയുള്ള ഉരുളകൾ എടുത്ത്, ഉരുക്കി, ഒരു യൂണിഫോം മെൽറ്റിൽ കലർത്തി, കൃത്യമായ ഷോട്ട് അളക്കുകയും, ആ ഷോട്ട് അച്ചിൽ കുത്തിവയ്ക്കുകയും ചെയ്യുന്നു. നിങ്ങളുടെ മെഷീൻ ഉത്പാദിപ്പിക്കുന്ന എല്ലാ ഭാഗങ്ങളും ഈ ജോഡിയിലൂടെ കടന്നുപോകുന്നു.
മോൾഡറുകൾ നോസിലുകൾ മാറ്റിസ്ഥാപിക്കുന്നു, അച്ചുകൾ ട്യൂൺ ചെയ്യുന്നു, പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റിലേക്ക് നോക്കുന്നതിന് മുമ്പ് ആഴ്ചകളോളം താപനില ക്രമീകരിക്കുന്നു. ആ ഉത്തരവ് പിന്നോട്ടാണ്. സ്ക്രൂ അല്ലെങ്കിൽ ബാരൽ ധരിക്കുമ്പോൾ, കൺട്രോളറിലെ ഒരു സെറ്റ് പോയിൻ്റും പ്രക്രിയയെ തിരികെ കൊണ്ടുവരുന്നില്ല.
പ്ലാസ്റ്റിലൈസേഷനിൽ സ്ക്രൂവിൻ്റെ പങ്ക്
സ്ക്രൂ മിക്ക ഉരുകലും ചെയ്യുന്നു, അല്ലാതെ ഹീറ്റർ ബാൻഡുകൾ ഉപയോഗിച്ചല്ല. ബാരൽ ചൂട് സംഭാവന ചെയ്യുന്നു, എന്നാൽ പ്രധാന ഉരുകൽ സംവിധാനംകത്രിക ചൂട്: ചൂടുള്ള ബാരൽ മതിലിനു നേരെ സ്ക്രൂ പോളിമറിനെ വലിച്ചിടുന്നു, ഘർഷണം മെറ്റീരിയലിനുള്ളിൽ തന്നെ താപം സൃഷ്ടിക്കുന്നു. അതുകൊണ്ടാണ് നിങ്ങളുടെ സെറ്റ് പോയിൻ്റുകൾ ചലിക്കാത്തപ്പോൾ പോലും സ്ക്രൂ ജ്യാമിതിയിൽ ഉരുകുന്ന താപനില മാറുന്നത്.
സ്ക്രൂവും ഷോട്ട് അളക്കുന്നു. ഇത് പ്ലാസ്റ്റിസൈസ് ചെയ്യാൻ കറങ്ങുന്നു, അഗ്രത്തിന് മുന്നിൽ ഉരുകുന്നത് പോലെ പിൻവലിക്കുകയും തുടർന്ന് നിർത്തുകയും ചെയ്യുന്നു. അത് പിൻവലിക്കപ്പെടുന്ന ദൂരം നിങ്ങളുടെ ഷോട്ട് വലുപ്പമാണ്. ഫ്ലൈറ്റുകൾക്ക് മുകളിലൂടെ പിന്നിലേക്ക് ഒഴുകുന്നതോ ചെക്ക് റിംഗ് കഴിഞ്ഞതോ ആയ ഏതെങ്കിലും ഉരുകൽ ആ അളവിനെ തകരാറിലാക്കുന്നു.
അവസാനം, സ്ക്രൂ കുത്തിവയ്ക്കുന്നു. ഇത് കറങ്ങുന്നത് നിർത്തി ഒരു പ്ലങ്കർ പോലെ മുന്നോട്ട് ഓടുന്നു, ഇത് നോസിലിലൂടെ ഉരുകാൻ നിർബന്ധിതമാക്കുന്നു. ഈ ഡ്യുവൽ റോൾ, ഭ്രമണം ചെയ്യുന്നതും പരസ്പരവിരുദ്ധവുമാണ്, ഒരു എക്സ്ട്രൂഷൻ സ്ക്രൂവിൽ നിന്ന് ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂവിനെ വേർതിരിക്കുന്നു.
ചൂട് കൈമാറ്റത്തിലും നിയന്ത്രണത്തിലും ബാരലിൻ്റെ പങ്ക്
ബാരൽ ഒരു ചൂടായ ബോറുള്ള ഒരു പ്രിസിഷൻ പ്രഷർ പാത്രമാണ്. അതിൽ കുത്തിവയ്പ്പ് മർദ്ദം അടങ്ങിയിരിക്കുന്നു, ബാൻഡുകളിൽ നിന്ന് പോളിമറിലേക്ക് താപം കൈമാറുന്നു, കൂടാതെ സ്ക്രൂ കത്രിക വസ്തുക്കൾക്കെതിരെയുള്ള ഹാർഡ് മതിൽ നൽകുന്നു.
അതിൻ്റെ ദ്വാരം വൃത്താകൃതിയിലുള്ളതും നേരായതും അളവനുസരിച്ച് ഇറുകിയതുമായിരിക്കണം. ബോർ ഓവർസൈസ് ധരിക്കുമ്പോൾ, സ്ക്രൂ ഫ്ലൈറ്റിനും ബാരൽ മതിലിനും ഇടയിലുള്ള ക്ലിയറൻസ് വളരുന്നു. മെൽറ്റ് പിന്നീട് മുന്നോട്ട് പോകുന്നതിനുപകരം ഫ്ലൈറ്റുകൾക്ക് മുകളിലൂടെ പിന്നിലേക്ക് ഒഴുകുന്നു, പ്ലാസ്റ്റിസൈസിംഗ് നിരക്ക് കുറയുന്നു.
ബാരൽ ചൂടാക്കൽ സോൺ ചെയ്യപ്പെടുന്നു, സാധാരണയായി ഫീഡ്, കംപ്രഷൻ, മീറ്ററിംഗ്, ഓരോന്നിനും അതിൻ്റേതായ കൺട്രോളറും തെർമോകോളും ഉണ്ട്. ഡിസ്പ്ലേ സാധാരണ നിലയിലായിരിക്കുമ്പോൾ ഒരു സോണിലെ ഡ്രിഫ്റ്റഡ് തെർമോകൗളിന് മാസങ്ങളോളം മെറ്റീരിയൽ പാചകം ചെയ്യാൻ കഴിയും.
ഒരു സിസ്റ്റമായി സ്ക്രൂയും ബാരലും എങ്ങനെ പ്രവർത്തിക്കുന്നു
രണ്ട് ഭാഗങ്ങളും പൊരുത്തപ്പെടുന്ന ജോഡിയായി പ്രവർത്തിക്കുന്നു, ജോഡിയെ വിവരിക്കുന്ന സംഖ്യയാണ്റേഡിയൽ ക്ലിയറൻസ്: ബാരൽ ബോർ വ്യാസവും സ്ക്രൂ ഫ്ലൈറ്റ് വ്യാസവും തമ്മിലുള്ള പകുതി വ്യത്യാസം.
ഡിസൈൻ പ്രകാരം ക്ലിയറൻസ് ചെറുതാണ്. ഓരോ ഇഞ്ച് സ്ക്രൂ വ്യാസത്തിനും ഏകദേശം 0.001 ഇഞ്ച് ക്ലിയറൻസ് ആണ് ഒരു പുതിയ സെറ്റിനുള്ള വ്യവസായ നിയമം. 60 എംഎം (ഏകദേശം 2.36 ഇഞ്ച്) സ്ക്രൂവിൽ, അത് ഓരോ വശത്തും 0.06 മില്ലീമീറ്ററിന് അടുത്താണ്. നിങ്ങളുടെ ബിൽഡ് ഡ്രോയിംഗ് ആണ് അധികാരം, അത് എല്ലായ്പ്പോഴും നിങ്ങൾ പരിശോധിക്കുന്ന നമ്പറായിരിക്കണം.
ആ ചെറിയ വിടവ് യഥാർത്ഥ ജോലി ചെയ്യുന്നു. ഇത് പോളിമറിനെ ബാരൽ ഭിത്തിയിൽ വഴുതി വീഴുന്നതിനുപകരം കത്രിക ചെയ്യാൻ പ്രേരിപ്പിക്കുന്നു. ക്ലിയറൻസ് ഇരട്ടിയാക്കുകയും കത്രിക ദുർബലമാവുകയും, ഉരുകൽ മന്ദഗതിയിലാവുകയും, ഔട്ട്പുട്ട് ഡ്രോപ്പ് ചെയ്യുകയും, മെഷീൻ ആവശ്യമില്ലാത്ത ചൂട് ഉപയോഗിച്ച് നഷ്ടപരിഹാരം നൽകാൻ ശ്രമിക്കുകയും ചെയ്യുന്നു.
ഒരു ഭാഗം മാത്രം മാറ്റിസ്ഥാപിക്കുന്നത് അപൂർവ്വമായി ഒരു ജോഡി ശരിയാക്കുന്നു. ജീർണിച്ച ബാരലിനുള്ളിലെ ഒരു പുതിയ സ്ക്രൂ, നഷ്ടപ്പെട്ട ക്ലിയറൻസിൻ്റെ പകുതി മാത്രമേ പുനഃസ്ഥാപിക്കുന്നുള്ളൂ, പൊരുത്തക്കേട് പുതിയ ഭാഗം അതിനെക്കാൾ വേഗത്തിൽ ധരിക്കുന്നു.
ഒരു ഇൻജക്ഷൻ മോൾഡിംഗ് സ്ക്രൂവിൻ്റെ അനാട്ടമി
ഒരു സാധാരണ ഇഞ്ചക്ഷൻ സ്ക്രൂ മൂന്ന് സോണുകളായി വിഭജിക്കുന്നു കൂടാതെ ഒരു ടിപ്പ് അസംബ്ലിയും. ഓരോ സോണിനും ഒരു ജോലിയുണ്ട്, ഓരോന്നും നിങ്ങൾക്ക് തിരിച്ചറിയാൻ കഴിയുന്ന വിധത്തിൽ പരാജയപ്പെടുന്നു.
| മേഖല | ചാനൽ ആഴം | ജോലി | പരാജയം എങ്ങനെ കാണപ്പെടുന്നു |
|---|---|---|---|
| ഫീഡ് | ആഴത്തിലുള്ള | ഉരുളകൾ എടുത്ത് മുന്നോട്ട് കൊണ്ടുപോകുക | പാലം, പട്ടിണി, ക്രമരഹിതമായ ഭക്ഷണം, സ്ഥിരതയില്ലാത്ത വീണ്ടെടുക്കൽ |
| കംപ്രഷൻ (പരിവർത്തനം) | ആഴംകുറഞ്ഞത് | ബാരൽ ഭിത്തിയിൽ പോളിമർ ഒതുക്കി ഉരുകുക | അൺമെൽറ്റ്സ്, മോശം മിക്സിംഗ്, ഈ സോൺ ആദ്യം ധരിക്കുന്നു |
| മീറ്ററിംഗ് | ആഴം കുറഞ്ഞ | ഒരു സ്ഥിരതയുള്ള ഉരുകൽ ഏകതാനമാക്കി പമ്പ് ചെയ്യുക | ഷോട്ട് വ്യത്യാസം, താപനില സ്പൈക്കുകൾ |
| ടിപ്പ് ആൻഡ് ചെക്ക് റിംഗ് | — | കുത്തിവയ്പ്പ് സമയത്ത് ബാക്ക്ഫ്ലോക്കെതിരെ മുദ്രയിടുക | ഷോട്ട് സൈസ് ഡ്രിഫ്റ്റ്, ഷോർട്ട് ഷോട്ടുകൾ, കുഷൻ നഷ്ടം |
ഫീഡ് സോൺ
ആഴത്തിലുള്ള ചാനലുകൾ ഹോപ്പർ തൊണ്ടയിൽ നിന്ന് ഉരുളകൾ പിടിച്ചെടുക്കുകയും അവയെ ഖരപദാർഥങ്ങളായി മുന്നോട്ട് നീക്കുകയും ചെയ്യുന്നു. ഈ മേഖല അധികം ഉരുകുന്നില്ല. അത് അറിയിക്കുന്നു.
തീറ്റ പ്രശ്നങ്ങൾ ഉരുകൽ പ്രശ്നങ്ങളായി മാറുന്നു. തൊണ്ടയിൽ ഉരുളകൾ ബ്രിഡ്ജ് ചെയ്യുകയോ തീറ്റയുടെ ഭാഗം വളരെ ചൂടാകുകയും ഉരുളകൾ മൃദുവാകുകയും നേരത്തെ പറ്റിനിൽക്കുകയും ചെയ്താൽ, സ്ക്രൂ പട്ടിണി കിടക്കുന്നു. വീണ്ടെടുക്കൽ സമയം മാറുന്നു, ഷോട്ട് വലുപ്പം പിന്തുടരുന്നു. ജ്യാമിതിയെ കുറ്റപ്പെടുത്തുന്നതിന് മുമ്പ് ഫീഡ് തൊണ്ട തണുപ്പിക്കൽ പരിശോധിക്കുക.
കംപ്രഷൻ (ട്രാൻസിഷൻ) സോൺ
ഈ ഭാഗത്ത് ചാനൽ ആഴം കുറയുന്നു. ആ ആഴം കുറഞ്ഞ ബാരൽ ഭിത്തിക്ക് നേരെ പോളിമറിനെ ഞെരുക്കുകയും ഉരുകുന്ന ചൂട് ഉണ്ടാക്കുകയും ചെയ്യുന്നു.
കംപ്രഷൻ സോൺ ആണ് വസ്ത്രങ്ങൾ കേന്ദ്രീകരിക്കുന്നത്. ഇവിടെ മർദ്ദം ഉയരുന്നു, ഉരച്ചിലുകൾ ഇവിടെ ഏറ്റവും കഠിനമായി പൊടിക്കുന്നു. നിങ്ങൾ ഒരു സ്ക്രൂ അളക്കുമ്പോൾ, ഇവിടെയാണ് നിങ്ങൾ ആദ്യം നമ്പറുകൾ കണ്ടെത്തുന്നത്.
മീറ്ററിംഗ് സോൺ
ആഴം കുറഞ്ഞ, സ്ഥിരമായ ആഴത്തിലുള്ള ചാനലുകൾ ഉരുകുന്നത് ഏകതാനമാക്കുകയും സ്ഥിരമായ മർദ്ദത്തിൽ മുന്നോട്ട് പമ്പ് ചെയ്യുകയും ചെയ്യുന്നു. ഈ സോൺ ഷോട്ട്-ടു-ഷോട്ട് സ്ഥിരത നിർണ്ണയിക്കുന്നു.
മീറ്ററിംഗ്-സോൺ വസ്ത്രങ്ങൾ ഒരേ സെറ്റ് പോയിൻ്റുകളിൽ ഷോട്ട് വ്യതിയാനമായും ഉയരുന്ന മെൽറ്റ് താപനിലയായും കാണിക്കുന്നു. ഒരേ മെറ്റീരിയൽ നീക്കാൻ സ്ക്രൂ കൂടുതൽ കഠിനമായി പ്രവർത്തിക്കുന്നു.
സ്ക്രൂ ടിപ്പ്, ചെക്ക് റിംഗ് & നോൺ-റിട്ടേൺ വാൽവ്
ചെക്ക് റിംഗ് അസംബ്ലി, ചിലപ്പോൾ നോൺ-റിട്ടേൺ വാൽവ് എന്ന് വിളിക്കപ്പെടുന്നു, അത് ലഭിക്കുന്നതിനേക്കാൾ കൂടുതൽ ശ്രദ്ധ അർഹിക്കുന്നു. ഇത് സ്ക്രൂ അറ്റത്ത് ഇരുന്ന് ഒരു ജോലി ചെയ്യുന്നു: കുത്തിവയ്പ്പ് സമയത്ത് അത് മുദ്രയിടുന്നു, അതിനാൽ ഉരുകുന്നത് സ്ക്രൂവിന് മുകളിലൂടെ പോകുന്നതിന് പകരം അച്ചിലേക്ക് പോകുന്നു.
ഇത് സീൽ ചെയ്യുന്നത് നിർത്തുമ്പോൾ, നിങ്ങൾക്ക് ഷോട്ട്-സൈസ് വ്യത്യാസം, ചെറിയ ഷോട്ടുകൾ, അപ്രത്യക്ഷമാകുന്ന കുഷ്യൻ എന്നിവ ലഭിക്കും. കുത്തിവയ്പ്പ് മർദ്ദം ക്രമീകരിക്കുന്നതിനും സമയം പിടിക്കുന്നതിനും താപനിലയെ പിന്തുടരുന്നതിനും മോൾഡർമാർ ആഴ്ചകൾ ചെലവഴിക്കുന്നു. അവയൊന്നും പ്രവർത്തിക്കുന്നില്ല, കാരണം ഉരുകിയ മോതിരം പിന്നിലേക്ക് രക്ഷപ്പെടുന്നു.
മൂന്ന് സിഗ്നലുകൾ പ്രത്യേകമായി ചെക്ക് റിംഗിൽ പോയിൻ്റ് ചെയ്യുന്നു. കുഷ്യൻ സ്ഥിരമായി തുടരുന്നതിനുപകരം ഷോട്ട് മുതൽ ഷോട്ട് വരെ വ്യത്യാസപ്പെടുന്നു. മെഷീൻ സാധാരണ വീണ്ടെടുക്കൽ റിപ്പോർട്ട് ചെയ്യുമ്പോൾ ഷോട്ട് വെയ്റ്റ് ഡ്രിഫ്റ്റുകൾ. റെസിനോ ക്രമീകരണമോ മാറ്റാതെ തന്നെ ആവർത്തിക്കാവുന്ന ഒരു പ്രക്രിയ പെട്ടെന്ന് ക്രമരഹിതമായി മാറുന്നു.
കീ സ്ക്രൂ ജ്യാമിതി പാരാമീറ്ററുകൾ
നാല് അക്കങ്ങൾ ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂവിനെ വിവരിക്കുന്നു. അവ മനസ്സിലാക്കുക, ഒരു വിതരണക്കാരൻ്റെ ഉദ്ധരണി ഒരു ബ്ലാക്ക് ബോക്സായി നിർത്തുന്നു.
എൽ/ഡി അനുപാതം: നിർവചനം, ഫോർമുല, റെസിൻ ശുപാർശ ചെയ്യുന്ന മൂല്യങ്ങൾ
എൽ/ഡി അനുപാതംസ്ക്രൂവിൻ്റെ പ്രവർത്തന ദൈർഘ്യം അതിൻ്റെ പുറം വ്യാസം കൊണ്ട് ഹരിക്കുന്നു. വീതിയേക്കാൾ 22 മടങ്ങ് നീളമുള്ള ഒരു സ്ക്രൂവിന് 22:1 എന്ന L/D ഉണ്ട്. ഫോർമുലയെ ലളിതമായി L കൊണ്ട് ഹരിച്ചിരിക്കുന്നു, അനുപാതം വലുപ്പത്തോടുകൂടിയ സ്കെയിലുകളാണ്: 22:1 ലെ 50 എംഎം സ്ക്രൂവിന് 1,100 എംഎം പ്രവർത്തന ദൈർഘ്യമുണ്ട്.
സ്ക്രൂവിന് എത്രമാത്രം റൂം ഉരുകണം, മിക്സ് ചെയ്യണം, ഏകതാനമാക്കണം എന്ന് L/D നിയന്ത്രിക്കുന്നു. നീളം കൂടുതൽ ഉരുകൽ ശേഷിയും മികച്ച മിശ്രിതവും നൽകുന്നു. ഷോർട്ടർ കുറച്ച് താമസ സമയം നൽകുന്നു, ഇത് ചൂട് സെൻസിറ്റീവ് റെസിനുകളെ സംരക്ഷിക്കുന്നു.
ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ എക്സ്ട്രൂഷൻ സ്ക്രൂകളേക്കാൾ ചെറുതാണ്. തുടർച്ചയായി പമ്പ് ചെയ്യുന്നതിനേക്കാൾ സ്ക്രൂ ഒരു സമയം ഒരു ഷോട്ട് തയ്യാറാക്കുന്നു, കൂടാതെ മെറ്റീരിയൽ ഷോട്ടുകൾക്കിടയിൽ ബാരലിൽ ഇരിക്കുന്നു. ഇൻഎൽ/ഡി റേഷ്യോ ഇൻജക്ഷൻ മോൾഡിംഗ്പ്രായോഗികമായി, മിക്ക മെഷീനുകളും 18:1 നും 25: 1 നും ഇടയിൽ വീഴുന്നു, പൊതു ആവശ്യത്തിനുള്ള മെഷീനുകളിൽ 20:1 മുതൽ 22:1 വരെ സാധാരണമാണ്.
പിവിസി പോലുള്ള ഹീറ്റ് സെൻസിറ്റീവ് റെസിനുകൾ ചെറിയ അറ്റത്തെ അനുകൂലിക്കുന്നു, അതിനാൽ മെറ്റീരിയൽ കുറഞ്ഞ സമയം ചൂടായി ചെലവഴിക്കുന്നു. നന്നായി ഉരുകേണ്ട എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക്കുകൾ ദൈർഘ്യമേറിയ അവസാനത്തെ അനുകൂലിക്കുന്നു. ഞങ്ങളുടെ L/D അനുപാത ഗൈഡ് ട്രേഡ് ഓഫുകളെ ആഴത്തിൽ ഉൾക്കൊള്ളുന്നു.
കംപ്രഷൻ അനുപാതം: ഇത് ഷിയർ ഹീറ്റിനെയും മെൽറ്റ് ക്വാളിറ്റിയെയും എങ്ങനെ ബാധിക്കുന്നു
കംപ്രഷൻ അനുപാതംഫീഡ് സോണിലെ ചാനൽ ഡെപ്ത് മീറ്ററിംഗ് സോണിലെ ചാനൽ ആഴവുമായി താരതമ്യം ചെയ്യുന്നു. മീറ്ററിംഗ് ചാനലിനേക്കാൾ മൂന്നിരട്ടി ആഴത്തിലുള്ള ഫീഡ് ചാനലുള്ള ഒരു സ്ക്രൂവിന് 3:1 എന്ന കംപ്രഷൻ അനുപാതമുണ്ട്.
സ്ക്രൂ മെറ്റീരിയൽ എത്രത്തോളം കഠിനമായി പ്രവർത്തിക്കുന്നുവെന്ന് കംപ്രഷൻ അനുപാതം സജ്ജമാക്കുന്നു. ഉയർന്ന കംപ്രഷൻ എന്നതിനർത്ഥം കൂടുതൽ കത്രിക, കൂടുതൽ മെക്കാനിക്കൽ ചൂട്, കൂടുതൽ ആക്രമണാത്മക ഉരുകൽ എന്നിവയാണ്. ലോവർ കംപ്രഷൻ പോളിമറിനെ സൌമ്യമായി കൈകാര്യം ചെയ്യുന്നു.
ഇത് റെസിനുമായി പൊരുത്തപ്പെടുത്തുക, ഒരു വലിയ സംഖ്യയ്ക്ക് മുൻഗണന നൽകരുത്. കുറഞ്ഞ വിസ്കോസിറ്റി പോളിയോലിഫിനുകൾക്ക് വൃത്തിയായി ഉരുകാൻ പോസിറ്റീവ് ഷിയർ ആവശ്യമാണ്. പിവിസി, പിസി, പിഒഎം എന്നിവ പോലുള്ള ഹീറ്റ് സെൻസിറ്റീവ് റെസിനുകൾ PE ഷ്രഗ് ഓഫ് ആകുന്ന ഷിയറിന് കീഴിൽ ഡീഗ്രേഡ് ചെയ്യുന്നു. ഞങ്ങളുടെ കംപ്രഷൻ റേഷ്യോ ഗൈഡ് ശ്രേണികളിലൂടെ പ്രവർത്തിക്കുന്നു.
ഫ്ലൈറ്റ് ഡെപ്ത്, ചാനൽ വീതി, ഔട്ട്പുട്ടിൽ അവയുടെ സ്വാധീനം
കംപ്രഷൻ അനുപാതം ഒരു അനുപാതമാണ്, ഒരേ അനുപാതമുള്ള രണ്ട് സ്ക്രൂകൾക്ക് വ്യത്യസ്തമായി പെരുമാറാൻ കഴിയും. സമ്പൂർണ്ണ ആഴം പ്രധാനമാണ്.
ഒരു ആഴത്തിലുള്ള മീറ്ററിംഗ് ചാനൽ ഓരോ വിപ്ലവത്തിനും കൂടുതൽ മെറ്റീരിയൽ നീക്കുന്നു, പ്ലാസ്റ്റിസൈസിംഗ് നിരക്ക് ഉയർത്തുന്നു, പക്ഷേ ഇത് കുറച്ച് നന്നായി കലർത്തി ഒരു ഏകീകൃത ഉരുകൽ നൽകുന്നു. ഒരു ആഴം കുറഞ്ഞ മീറ്ററിംഗ് ചാനൽ മികച്ച രീതിയിൽ മിക്സ് ചെയ്യുകയും കൂടുതൽ സ്ഥിരതയുള്ള താപനില നൽകുകയും ചെയ്യുന്നു, ഓരോ ടേണിലും കുറഞ്ഞ ഔട്ട്പുട്ടിൽ.
ഫ്ലൈറ്റ് വീതിയും ഹെലിക്സ് ആംഗിളും കൈമാറുന്ന കാര്യക്ഷമതയെയും ഫ്ലൈറ്റ് ലാൻഡിൽ മെറ്റീരിയൽ കാണുന്ന കത്രികയെയും ബാധിക്കുന്നു. ഒരു സ്ക്രൂ ഡിസൈനറോട് നിങ്ങളുടെ പ്രോസസ്സ് വിവരിച്ചുകൊണ്ട് നിങ്ങൾ വ്യക്തമാക്കുന്ന ഡിസൈൻ വിശദാംശങ്ങളാണിവ, ഒരു ടേബിളിൽ നിന്ന് നിങ്ങൾ തിരഞ്ഞെടുക്കേണ്ട നമ്പറുകളല്ല.
സ്ക്രൂ വ്യാസവും ഷോട്ട് സൈസ് ബന്ധവും
സ്ക്രൂ വ്യാസം മെഷീൻ്റെ ഷോട്ട് കപ്പാസിറ്റി സജ്ജമാക്കുന്നു. ഒരു വലിയ സ്ക്രൂ ഒരു മില്ലിമീറ്റർ ഫോർവേഡ് ട്രാവൽ കൂടുതൽ വോളിയം മാറ്റുന്നു, അതിനാൽ ഇത് ഒരു വലിയ ഷോട്ട് നൽകുന്നു.
പ്രായോഗിക നിയമം ഒരു കംഫർട്ട് ബാൻഡാണ്, കഠിനമായ പരിധിയല്ല. ബാരലിൻ്റെ കപ്പാസിറ്റിയുടെ ഒരു ചെറിയ ഭാഗം ഉപയോഗിച്ച് ഒരു ഷോട്ട് പ്രവർത്തിപ്പിക്കുക, മെറ്റീരിയൽ ബാരലിൽ വളരെ നേരം ഇരുന്നു, ചൂടിലൂടെ സൈക്കിൾ ചവിട്ടി നശിക്കുന്നു. ഏകദേശം പൂർണ്ണ ശേഷിയിൽ പ്രവർത്തിപ്പിക്കുക, സ്ഥിരമായ പാക്കിംഗിന് ആവശ്യമായ തലയണ നിങ്ങൾക്ക് നഷ്ടപ്പെടും.
മിക്ക മോൾഡറുകളും ബാരലിൻ്റെ ഉപയോഗയോഗ്യമായ ശ്രേണിയുടെ മധ്യത്തിൽ എവിടെയെങ്കിലും ഒരു ഷോട്ട് ലക്ഷ്യമിടുന്നു. നിങ്ങളുടെ ഭാഗം ആ ബാൻഡിന് പുറത്ത് ഇരിക്കുകയാണെങ്കിൽ, ശരിയായ പരിഹാരം മറ്റൊരു സ്ക്രൂ വ്യാസമാണ്, ഒരു ഹാർഡ് മെഷീൻ ക്രമീകരണമല്ല.
ഞങ്ങൾ നിർമ്മിക്കുന്ന ശ്രേണിയിലുടനീളം ഷോട്ട് കപ്പാസിറ്റി ട്രാക്കുകൾ സ്ക്രൂയും ബാരൽ വലുപ്പവും എങ്ങനെയെന്ന് കാണിക്കുന്ന ഞങ്ങളുടെ പ്രസിദ്ധീകരിച്ച ഡയമൻഷൻ ടേബിൾ ഇതാ. നിങ്ങളുടെ മെഷീൻ കണ്ടെത്തുന്നതിനോ ഒരു വിതരണക്കാരൻ നിങ്ങളെ ഉദ്ധരിക്കുന്ന വ്യാസം സാനിറ്റി പരിശോധിക്കുന്നതിനോ ഇത് ഉപയോഗിക്കുക.
| ഷോട്ട് (ജി) | സ്ക്രൂ Ø × നീളം (മില്ലീമീറ്റർ) | ബാരൽ Ø × നീളം (മില്ലീമീറ്റർ) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
അതിൽ വായിക്കേണ്ട രണ്ടു കാര്യങ്ങൾ. ഭൗതികശാസ്ത്രം ആവശ്യപ്പെടുന്നതുപോലെ, ഷോട്ട് കപ്പാസിറ്റി വ്യാസത്തിനനുസരിച്ച് കയറുന്നു. ബാരലിന് പുറത്തുള്ള വ്യാസം അതിനൊപ്പം വളരുന്നു, അതിനാലാണ് വലിയ സ്ക്രൂ ഒരിക്കലും സൗജന്യമായി നവീകരിക്കപ്പെടാത്തത്: ഇത് മറ്റൊരു മെഷീൻ സൈസ് ക്ലാസാണ്.
ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂകളുടെ തരങ്ങൾ: നിങ്ങൾക്ക് ഏതാണ് വേണ്ടത്?
അഞ്ച് സ്ക്രൂ കുടുംബങ്ങൾ മിക്കവാറും എല്ലാ ഇഞ്ചക്ഷൻ ആപ്ലിക്കേഷനുകളും ഉൾക്കൊള്ളുന്നു. ശരിയായത് നിങ്ങളുടെ റെസിൻ, നിങ്ങളുടെ ഭാഗം ആവശ്യപ്പെടുന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു.
| സ്ക്രൂ തരം | അത് എന്ത് ചെയ്യുന്നു | മികച്ചത് | ബലഹീനത |
|---|---|---|---|
| പൊതു ഉദ്ദേശ്യം (GP) | സിംഗിൾ ഫ്ലൈറ്റ്, മൂന്ന് സ്റ്റാൻഡേർഡ് സോണുകൾ | PE, PP, PS, ABS, മിക്ക ചരക്ക് റെസിനുകളും | ഒത്തുതീർപ്പ് ജ്യാമിതി; ആവശ്യപ്പെടുന്ന റെസിനുകളുമായി പൊരുതുന്നു |
| തടസ്സം | രണ്ടാമത്തെ ഫ്ലൈറ്റ് മെൽറ്റ് പൂളിൽ നിന്ന് സോളിഡ് ബെഡ് വേർതിരിക്കുന്നു | മെച്ചപ്പെട്ട ഉരുകൽ, ഉയർന്ന ഔട്ട്പുട്ട്, ഉരുകാത്ത സെൻസിറ്റീവ് ഭാഗങ്ങൾ | കൂടുതൽ ചെലവ്; എളുപ്പമുള്ള റെസിനുകളിൽ അമിതമായി കൊല്ലുക |
| മിക്സിംഗ് / കോമ്പൗണ്ടിംഗ് | മഡോക്ക് അല്ലെങ്കിൽ പിൻ മിക്സിംഗ് വിഭാഗങ്ങൾ ചേർക്കുന്നു | കളർ മാസ്റ്റർബാച്ച്, പൂരിപ്പിച്ച സംയുക്തങ്ങൾ, സ്ട്രീക്ക് സെൻസിറ്റീവ് ഭാഗങ്ങൾ | അധിക കത്രിക; ചൂട് സെൻസിറ്റീവ് റെസിനുകൾക്ക് തെറ്റാണ് |
| വെൻ്റഡ് (രണ്ട്-ഘട്ടം) | ഡീകംപ്രഷൻ സോണും വെൻ്റ് പോർട്ടും അസ്ഥിരങ്ങളെ വലിച്ചെടുക്കുന്നു | ഉണക്കൽ പ്രായോഗികമല്ലാത്ത ഹൈഗ്രോസ്കോപ്പിക് റെസിനുകൾ | കോംപ്ലക്സ്; പൊരുത്തക്കേട് ഉണ്ടായാൽ വായു ഒഴുകിപ്പോകും |
| പിവിസി-നിർദ്ദിഷ്ടം | കുറഞ്ഞ കംപ്രഷൻ, മിനുക്കിയ പ്രതലങ്ങൾ, ചത്ത പാടുകൾ ഇല്ല | കർക്കശവും വഴക്കമുള്ളതുമായ പി.വി.സി | ഉദ്ദേശ്യം-നിർമ്മിതം; ഒരു പൊതു-ഉദ്ദേശ്യ സ്ക്രൂ അല്ല |
ജനറൽ പർപ്പസ് (GP) സ്ക്രൂ: ഏറ്റവും സാധാരണമായത്, മികച്ചത്?
ജിപി സ്ക്രൂ ഒരു വിട്ടുവീഴ്ചയാണ്, നല്ല ഒന്നാണ്. ഇത് PE, PP, PS, ABS എന്നിവ സ്വീകാര്യമായി പ്രവർത്തിക്കുന്നു, ഇത് മിക്ക ചരക്ക് മോൾഡിംഗും ഉൾക്കൊള്ളുന്നു. മെഷീൻ നിർമ്മാതാക്കൾ ഇത് സ്റ്റാൻഡേർഡായി ഷിപ്പുചെയ്യുന്നു, കാരണം നിങ്ങൾ എന്താണ് പ്രവർത്തിപ്പിക്കുന്നതെന്ന് അവർക്ക് അറിയാത്തപ്പോൾ ഇത് ഏറ്റവും സുരക്ഷിതമായ സ്ഥിരസ്ഥിതിയാണ്.
റെസിൻ ആവശ്യപ്പെടുമ്പോൾ വിട്ടുവീഴ്ച നിങ്ങൾക്ക് ചിലവാകും. ഗ്ലാസ് നിറച്ച നൈലോണിലെ ജിപി സ്ക്രൂ വേഗത്തിൽ ധരിക്കുന്നു. കർക്കശമായ പിവിസിയിലെ ഒരു ജിപി സ്ക്രൂ മെറ്റീരിയലിനെ തരംതാഴ്ത്തുന്നു. കനം കുറഞ്ഞ ഭിത്തിയിൽ പരമാവധി ഔട്ട്പുട്ടിനായി തള്ളുന്ന ജിപി സ്ക്രൂ അൺമെൽറ്റുകൾ നൽകുന്നു. അവയിലേതെങ്കിലും നിങ്ങളുടെ പ്രക്രിയയെ വിവരിക്കുമ്പോൾ, ഒരു ഉദ്ദേശ്യത്തോടെ നിർമ്മിച്ച സ്ക്രൂ സ്ക്രാപ്പിൽ മാത്രം പണം നൽകുന്നു.
ബാരിയർ സ്ക്രൂ: മെൽറ്റ് വേർപിരിയലും ഏകതാനതയും
ഒരു ബാരിയർ സ്ക്രൂ മെൽറ്റിംഗ് സോണിലൂടെ രണ്ടാമത്തെ ഫ്ലൈറ്റ് ചേർക്കുന്നു. ആ പറക്കൽ ഇതിനകം രൂപപ്പെട്ട ഉരുകിയതിൽ നിന്ന് ശേഷിക്കുന്ന ഖര ഉരുളകളെ ഭൗതികമായി വേർതിരിക്കുന്നു, ഒപ്പം ഖരപദാർഥങ്ങളെ ചൂടുള്ള ബാരൽ ഭിത്തിയിൽ അമർത്തി നിലനിർത്തുകയും ചെയ്യുന്നു.
ഒരു തടസ്സവുമില്ലാതെ, ഖരകണങ്ങൾ ഉരുകുന്ന കുളത്തിനുള്ളിൽ മറഞ്ഞിരിക്കുന്നു, ഭിത്തിയിൽ നിന്ന് ഇൻസുലേറ്റ് ചെയ്യപ്പെടുന്നു, കൂടാതെ നോസിലിലേക്ക് ഉരുകാതെ നിലനിൽക്കാൻ കഴിയും. ഒന്ന് ഉപയോഗിച്ച്, ഉരുകൽ കൂടുതൽ പൂർണ്ണമായും കൂടുതൽ സ്ഥിരതയോടെയും അവസാനിക്കുന്നു.
ഒരേതോ ഉയർന്നതോ ആയ ഔട്ട്പുട്ടിൽ മികച്ച മെൽറ്റ് യൂണിഫോം ആണ് പ്രതിഫലം, ഇത് കുറച്ച് അൺമെൽറ്റുകളും കർശനമായ ഷോട്ട് നിയന്ത്രണവും വിശാലമായ പ്രോസസ്സ് വിൻഡോയും ആയി കാണിക്കുന്നു. നേർത്ത-ഭിത്തി പാക്കേജിംഗ്, ഒപ്റ്റിക്കൽ ഭാഗങ്ങൾ അല്ലെങ്കിൽ ഉരുകാത്ത സെൻസിറ്റീവായ മറ്റെന്തെങ്കിലും പ്രവർത്തിക്കുന്ന മോൾഡറുകൾ പേര് ഉപയോഗിച്ച് ചോദിക്കണം.
മിക്സിംഗ് / കോമ്പൗണ്ടിംഗ് സ്ക്രൂ: നിറച്ചതും നിറമുള്ളതുമായ മാസ്റ്റർബാച്ച് മെറ്റീരിയലുകൾക്കായി
മിക്സിംഗ് സ്ക്രൂകൾ ഒരു സമർപ്പിത മിക്സിംഗ് വിഭാഗം ചേർക്കുന്നു, സാധാരണയായി ടിപ്പിന് സമീപം. മഡോക്ക് (പുല്ലാങ്കുഴൽ) വിഭാഗങ്ങൾ ഇടുങ്ങിയ വിടവുകളിലൂടെ ഉരുകാൻ നിർബന്ധിതരാകുന്നു, കത്രിക ഉപയോഗിച്ച് ഉരുകാത്ത കണങ്ങളെ തകർക്കുന്നു. പിൻ മിക്സറുകൾ ഫ്ലോ വിഭജിക്കുകയും വീണ്ടും സംയോജിപ്പിക്കുകയും നിറവും ഫില്ലറും വിതരണം ചെയ്യുകയും ചെയ്യുന്നു.
കളർ സ്ട്രീക്കിംഗ് ഗുണമേന്മയുള്ള പ്രശ്നമാകുമ്പോൾ, മാസ്റ്റർബാച്ച് ഡിസ്പേഴ്ഷൻ പ്രാധാന്യമുള്ളപ്പോൾ, അല്ലെങ്കിൽ ഫില്ലർ ഡിസ്ട്രിബ്യൂഷൻ പാർട്ട് പെർഫോമൻസ് വർദ്ധിപ്പിക്കുമ്പോൾ ഒന്ന് ഉപയോഗിക്കുക. ട്രേഡ്-ഓഫ് കത്രിക ചേർത്തിരിക്കുന്നു, ഇത് ഹീറ്റ്-സെൻസിറ്റീവ് റെസിനുകൾക്കായി മിക്സിംഗ് വിഭാഗങ്ങളെ തെറ്റായ തിരഞ്ഞെടുപ്പാക്കി മാറ്റുന്നു, അത് ഇതിനകം തന്നെ അവയുടെ ഡീഗ്രേഡേഷൻ പരിധിക്ക് അടുത്താണ്.
വെൻ്റഡ് / ഡീഗ്യാസിംഗ് സ്ക്രൂ: ഹൈഗ്രോസ്കോപ്പിക് റെസിനുകൾക്ക്
ഒരു വെൻ്റഡ് സ്ക്രൂ രണ്ട് ഘട്ടങ്ങളായി പ്രവർത്തിക്കുന്നു. ആദ്യ ഘട്ടം ഉരുകുന്നു, തുടർന്ന് ചാനൽ പെട്ടെന്ന് ആഴത്തിലാകുന്നു, ബാരലിലേക്ക് മുറിച്ച വെൻ്റ് പോർട്ടിൽ ഉരുകൽ മർദ്ദം പൂജ്യത്തിനടുത്തായി കുറയുന്നു. ഈർപ്പവും അസ്ഥിരതയും അവിടെ നിന്ന് രക്ഷപ്പെടുന്നു, പലപ്പോഴും ശൂന്യതയിൽ. രണ്ടാമത്തെ ഘട്ടം പിന്നീട് കുത്തിവയ്പ്പിനുള്ള ഉരുകലിനെ അടിച്ചമർത്തുന്നു.
ഉണക്കൽ അപ്രായോഗികമോ വിശ്വസനീയമല്ലാത്തതോ ആയ ഹൈഗ്രോസ്കോപ്പിക് റെസിനുകൾക്ക് ഇത് പ്രവർത്തിക്കുന്നു. ഇത് അപകടസാധ്യതയും വഹിക്കുന്നു: രണ്ട് ഘട്ടങ്ങളും പൊരുത്തപ്പെടുന്നില്ലെങ്കിൽ, വാതകത്തിന് പകരം വെൻ്റ് പോർട്ടിൽ നിന്ന് മെൽറ്റ് തള്ളുന്നു. ഒരു വെൻ്റഡ് സ്ക്രൂയും വെൻ്റഡ് ബാരലും ഒരുമിച്ച് രൂപകൽപ്പന ചെയ്തിരിക്കണം, അതിനാലാണ് അവ ഒരു സെറ്റായി വ്യക്തമാക്കിയിരിക്കുന്നതും യാദൃശ്ചികമായി റിട്രോഫിറ്റ് ചെയ്യാത്തതും.
പിവിസി-നിർദ്ദിഷ്ട സ്ക്രൂ ഡിസൈൻ: എന്തുകൊണ്ടാണ് സ്റ്റാൻഡേർഡ് സ്ക്രൂകൾ പിവിസിയിൽ പരാജയപ്പെടുന്നത്
കർക്കശമായ പിവിസി ഒരു സാധാരണ സ്ക്രൂയെ ഒരേസമയം രണ്ട് തരത്തിൽ ശിക്ഷിക്കുന്നു. ഇത് കത്രികയ്ക്ക് കീഴിൽ ദ്രവിച്ച് ഹൈഡ്രജൻ ക്ലോറൈഡ് പുറത്തുവിടുന്നു, അത് അത് ഇരിക്കുന്ന സ്റ്റീലിനെ നശിപ്പിക്കുന്നു. ഓപ്പറേറ്റർ ഒരു തകരാർ കാണുന്നതിന് മുമ്പ് കേടുപാടുകൾ ആരംഭിക്കുന്നു.
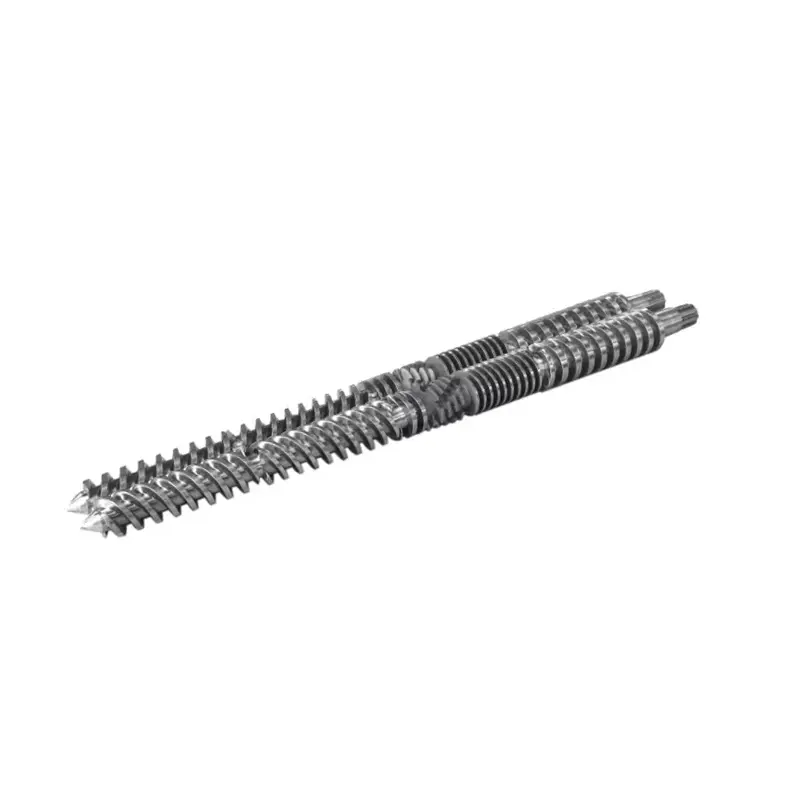
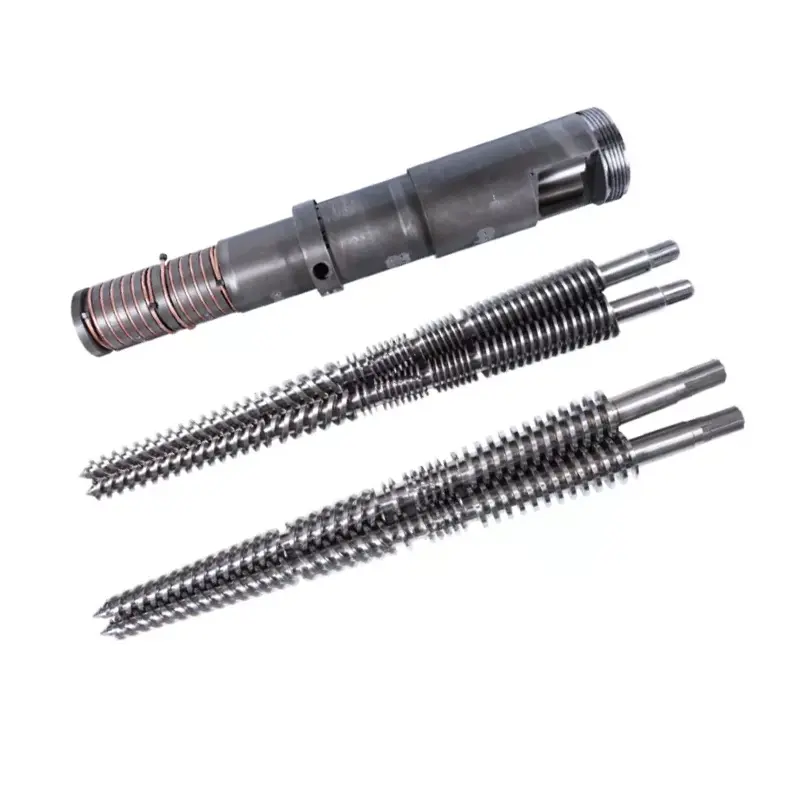
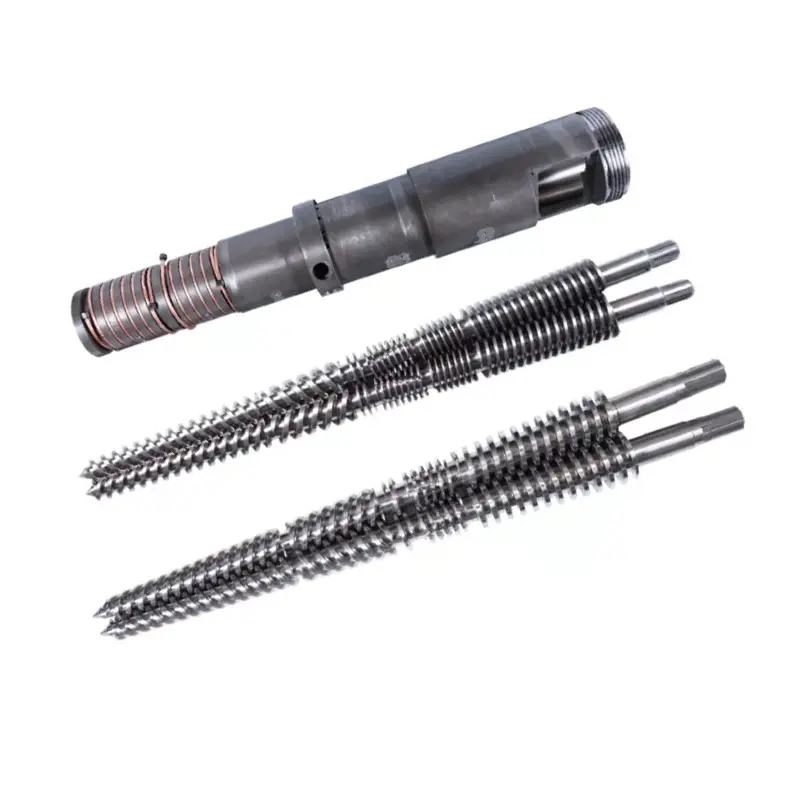
ഒരു പിവിസി സ്ക്രൂ രണ്ട് ഭീഷണികൾക്കും ഉത്തരം നൽകുന്നു. കുറഞ്ഞ കംപ്രഷൻ കത്രികയെ മൃദുലമായി നിലനിർത്തുന്നു. മിനുക്കിയ പ്രതലങ്ങളും ഡെഡ്-സ്പോട്ട്-ഫ്രീ ജ്യാമിതിയും മെറ്റീരിയൽ സ്തംഭനാവസ്ഥയിൽ നിന്നും പാചകത്തിൽ നിന്നും തടയുന്നു. സെറ്റിന് മിക്കവാറും എല്ലായ്പ്പോഴും ഉപരിതല ചികിത്സയിൽ നാശന പ്രതിരോധം ആവശ്യമാണ്, ധരിക്കാനുള്ള പ്രതിരോധം മാത്രമല്ല. ഞങ്ങളുടെപിവിസി സ്ക്രൂ ബാരൽ ഗൈഡ്രസതന്ത്രം ഉൾക്കൊള്ളുന്നു, ഞങ്ങളുടെകോണാകൃതിയിലുള്ള ഇരട്ട സ്ക്രൂ ബാരലുകൾഎക്സ്ട്രൂഷൻ ഭാഗത്ത് പിവിസി സേവിക്കുക.
നിങ്ങളുടെ റെസിനിനായി ശരിയായ സ്ക്രൂ ബാരൽ എങ്ങനെ തിരഞ്ഞെടുക്കാം
റെസിൻ തിരഞ്ഞെടുക്കൽ പേജിലെ മറ്റെല്ലാ തീരുമാനങ്ങളും നയിക്കുന്നു: ജ്യാമിതി, ഉരുക്ക്, ഉപരിതലം. പട്ടിക വായിക്കുക, തുടർന്ന് അതിനടിയിലുള്ള കുറിപ്പുകൾ വായിക്കുക, കാരണം കുറിപ്പുകളിൽ മുന്നറിയിപ്പുകൾ ഉണ്ട്.
| റെസിൻ | സാധാരണ എൽ/ഡി | സാധാരണ കംപ്രഷൻ അനുപാതം | സ്ക്രൂ തരം | പ്രത്യേക കുറിപ്പുകൾ |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP അല്ലെങ്കിൽ തടസ്സം | ക്ഷമിക്കുന്നു. വൃത്തിയായി ഉരുകാൻ പോസിറ്റീവ് ഷിയർ ആവശ്യമാണ് |
| PS / HIPS | 20:1 - 22:1 | 1.8:1 - 2.5:1 | ജി.പി | കുറഞ്ഞ വിസ്കോസിറ്റി, എളുപ്പത്തിൽ ഉരുകുന്നു. എച്ച്ഐപിഎസിൽ മൃദുവായ മിശ്രിതം |
| എബിഎസ് | 20:1 - 24:1 | 2.0:1 - 2.5:1 | GP അല്ലെങ്കിൽ തടസ്സം | രൂപരഹിതം. ഷിയർ ഹീറ്റ്, സ്ട്രീക്കുകൾ എളുപ്പത്തിൽ കാണിക്കുന്നത് കാണുക |
| പിസി, എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക് | 22:1 - 25:1 | 2.0:1 - 2.5:1 | തടസ്സം അല്ലെങ്കിൽ ജിപി, കുറഞ്ഞ ഷിയർ | ഉയർന്ന ഉരുകൽ താപനില, ഇടുങ്ങിയ വിൻഡോ. ദൈർഘ്യമേറിയ എൽ/ഡി, മൃദുവായ കംപ്രഷൻ |
| പിവിസി കർക്കശമാണ് | 18:1 - 20:1 | 1.6:1 - 2.5:1 | പിവിസി-നിർദ്ദിഷ്ടം | നാശ പ്രതിരോധം ഓപ്ഷണൽ അല്ല. ചെറിയ താമസ സമയം |
| പിവിസി ഫ്ലെക്സിബിൾ | 18:1 - 20:1 | 2.0:1 - 2.8:1 | പിവിസി-നിർദ്ദിഷ്ടം | കർക്കശമായതിനേക്കാൾ ക്ഷമിക്കുന്ന, ഇപ്പോഴും നശിപ്പിക്കുന്ന |
| PET (പ്രീഫോം) | 20:1 - 24:1 | കുറഞ്ഞ, കൃത്യമായ മീറ്ററിംഗ് | ഉദ്ദേശ്യത്തോടെ നിർമ്മിച്ച പി.ഇ.ടി | ഇത് ഉണക്കുകയോ നശിപ്പിക്കുകയോ ചെയ്യുക. കുറഞ്ഞ കത്രിക, കുറഞ്ഞ താമസസ്ഥലം, മിനുക്കിയ പ്രതലങ്ങൾ |
| POM (അസെറ്റൽ) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | ജിപി, കുറഞ്ഞ കത്രിക | അമിതമായി ചൂടാക്കിയാൽ കുത്തനെ കുറയുന്നു. കൃത്യമായ താപനില നിയന്ത്രണം |
| ഗ്ലാസ് നിറച്ച / ഉരച്ചിലുകൾ | ഓരോ അടിസ്ഥാന റെസിനും | ഓരോ അടിസ്ഥാന റെസിനും | അടിസ്ഥാന തരം + ഹാർഡ് ഉപരിതലം | ജ്യാമിതി അടിസ്ഥാന റെസിൻ പിന്തുടരുന്നു. ദിഉപരിതലംഎന്താണ് മാറുന്നത്: ബൈമെറ്റാലിക്ക് പോകുക |
ഈ പട്ടിക എങ്ങനെ ഉപയോഗിക്കാം:ഇവ സാധാരണ പ്രസിദ്ധീകരിച്ച ശ്രേണികളും ആരംഭ പോയിൻ്റുകളുമാണ്, സ്പെസിഫിക്കേഷനുകളല്ല. നിങ്ങളുടെ മെഷീൻ, നിങ്ങളുടെ ഗ്രേഡ്, നിങ്ങളുടെ ഭാഗം, നിങ്ങളുടെ ഔട്ട്പുട്ട് എന്നിവ അക്കങ്ങൾ മാറ്റുന്നു. നിങ്ങളുടെ യഥാർത്ഥ പ്രക്രിയയ്ക്കെതിരായ അന്തിമ ജ്യാമിതി ഒരു സ്ക്രൂ ഡിസൈനർ സ്ഥിരീകരിക്കുന്നു. ആ സംഭാഷണം കൂടാതെ ഒരു സാധാരണ പട്ടികയിൽ നിന്ന് ഒരിക്കലും ഓർഡർ ചെയ്യരുത്.
PP, PE: സെമി-ക്രിസ്റ്റലിൻ, മോഡറേറ്റ് ഷിയർ
പോളിയോലിഫിനുകൾ എളുപ്പമുള്ള കേസാണ്. അവർ കത്രിക സഹിക്കുന്നു, വിശാലമായ വിൻഡോയിൽ ഉരുകുന്നു, ഒരു GP സ്ക്രൂ ക്ഷമിക്കുന്നു. മിതമായതും ഉയർന്നതുമായ കംപ്രഷൻ നന്നായി പ്രവർത്തിക്കുന്നു, കാരണം ഈ ലോ-വിസ്കോസിറ്റി റെസിനുകൾക്ക് പകുതി ഉരുകിയതിലൂടെ വഴുതിപ്പോകുന്നതിനുപകരം വൃത്തിയായി ഉരുകാൻ പോസിറ്റീവ് ഷിയർ ആവശ്യമാണ്.
നേർത്ത ഭിത്തികളിൽ ഔട്ട്പുട്ട് കഠിനമായി പുഷ് ചെയ്യുക, ഒരു ബാരിയർ സ്ക്രൂ അതേ വേഗതയിൽ കൂടുതൽ പൂർണ്ണമായ ഉരുകൽ നൽകിക്കൊണ്ട് അതിൻ്റെ ചിലവ് നേടുന്നു.
എബിഎസും പിഎസും: അമോർഫസ്, ഷിയർ ഹീറ്റ് കാണുക
അമോർഫസ് റെസിനുകൾ മൂർച്ചയുള്ള പോയിൻ്റിൽ ഉരുകുന്നതിനുപകരം ഒരു പരിധിയിൽ മൃദുവാക്കുന്നു. PS കുറഞ്ഞ കംപ്രഷനിൽ പ്രവർത്തിക്കുന്നു, കാരണം അത് വളരെ എളുപ്പത്തിൽ ഉരുകുന്നു. എബിഎസിന് കൂടുതൽ പരിചരണം ആവശ്യമാണ്: അത് ഡീഗ്രേഡാകുമ്പോൾ സ്ട്രീക്കുകളും സ്പ്ലേയും കാണിക്കുന്നു, ഷിയർ ഹീറ്റാണ് സാധാരണ കാരണം.
എബിഎസ് പാർട്സ് സ്ട്രീക്കും നിങ്ങളുടെ സെറ്റ് പോയിൻ്റുകളും ശരിയാണെന്ന് തോന്നുകയാണെങ്കിൽ, ഡ്രയറിനെ സംശയിക്കുന്നതിന് മുമ്പ് ഷിയർ സംശയിക്കുക. താപ-സെൻസിറ്റീവ് അമോർഫസ് റെസിനിലെ ഒരു ആക്രമണാത്മക കംപ്രഷൻ അനുപാതം അതിൻ്റേതായ വൈകല്യങ്ങൾ ഉണ്ടാക്കുന്നു.
പിസി, എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക്കുകൾ: ഉയർന്ന താപനില, ദൈർഘ്യമേറിയ എൽ/ഡി
പിസി, നൈലോൺ, പിബിടി, അവരുടെ ബന്ധുക്കൾ എന്നിവ ഉയർന്ന് ഉരുകുകയും അതിനു മുകളിലായി തരംതാഴുകയും ചെയ്യുന്നു. അവയ്ക്ക് സമഗ്രമായ ഉരുകൽ ആവശ്യമാണ്, ഇത് ദൈർഘ്യമേറിയ എൽ/ഡിക്കായി വാദിക്കുന്നു, പക്ഷേ അവ താമസ സമയത്തെ ശിക്ഷിക്കുകയും ചെയ്യുന്നു, ഇത് ഒരു വലിയ ബാരലിൽ ഉരുകുന്നതിന് എതിരായി വാദിക്കുന്നു.
റെസല്യൂഷൻ ദൈർഘ്യമേറിയ L/D ആണ്. സ്ക്രൂ എത്ര നല്ലതാണെങ്കിലും, മഞ്ഞനിറമാകുന്നത് വരെ ചൂടിലൂടെ പിസിയിലും മെറ്റീരിയൽ സൈക്കിളിലും ഷോട്ട് സൈസ് തെറ്റായി നേടുക.
പിവിസി കർക്കശവും വഴക്കമുള്ളതും: കോറഷൻ റെസിസ്റ്റൻസ് ക്രിട്ടിക്കൽ
പിവിസിയെക്കുറിച്ച് മുകളിലുള്ളതെല്ലാം തിരഞ്ഞെടുക്കുന്നതിന് ബാധകമാണ്. എൽ/ഡിയുടെയും കംപ്രഷൻ്റെയും താഴ്ന്ന അറ്റത്താണ് റിജിഡ് പിവിസി ഇരിക്കുന്നത്, കാരണം സമയവും ഷിയറും ശത്രുക്കളാണ്. ഉപരിതല ചികിത്സ നാശത്തെ പ്രതിരോധിക്കണം, ഉരച്ചിലിനെ മാത്രമല്ല, ഇത് ഒരു ബൈമെറ്റാലിക് ബാരലിനുള്ളിലെ അലോയ് തിരഞ്ഞെടുപ്പിനെ മാറ്റുന്നു.
PET, POM: കുറഞ്ഞ ഷിയർ, കൃത്യമായ താപനില നിയന്ത്രണം
PET ഹൈഗ്രോസ്കോപ്പിക് ആണ്. മെൽറ്റിലെ വെള്ളം പോളിമർ ശൃംഖലകളെ ഹൈഡ്രോലൈസ് ചെയ്യുന്നു, ആന്തരിക വിസ്കോസിറ്റി കുറയുന്നു, മെഷീൻ നന്നായി പ്രവർത്തിക്കുന്നതുപോലെ തോന്നുമ്പോൾ പൊട്ടുന്നതും മങ്ങിയതുമായി മാറുന്നു. റെസിൻ ശരിയായി ഉണക്കുക, കുറഞ്ഞ കത്രിക പ്രവർത്തിപ്പിക്കുക, താമസസ്ഥലം ചെറുതാക്കി സൂക്ഷിക്കുക, മിനുക്കിയ പ്രതലങ്ങൾ വ്യക്തമാക്കുക, അങ്ങനെ നിക്ഷേപങ്ങൾ ഉണ്ടാകില്ല.
POM സാധാരണ കംപ്രഷൻ സഹിക്കുന്നു, പക്ഷേ അമിതമായി ചൂടാകുമ്പോൾ കുത്തനെ കുറയുന്നു, മാത്രമല്ല അതിൻ്റെ ഡീഗ്രഡേഷൻ ഉൽപ്പന്നങ്ങൾ അപകടകരമാണ്. ഊഷ്മാവ് നിയന്ത്രണവും താമസസമയ അച്ചടക്കവും സമർത്ഥമായ ജ്യാമിതിയെക്കാൾ പ്രധാനമാണ്.
ഗ്ലാസ് നിറച്ചതും ഉരച്ചിലുകളുള്ളതുമായ മെറ്റീരിയലുകൾ: 30% ലൈൻ
പേജിലെ ഏറ്റവും വ്യക്തമായ നിയമം ഇതാ, ഇത് ഒരു സംഖ്യയാണ്, ഒരു വികാരമല്ല.30% വരെ ഗ്ലാസ് ഫൈബർ: ഒരു നൈട്രൈഡ് 38CrMoAlA സെറ്റ് ഇത് കൈകാര്യം ചെയ്യുന്നു.950-1050 HV-ൽ 0.5-0.8 എംഎം കെയ്സിലേക്ക് ഗ്യാസ്-നൈട്രൈഡ് ചെയ്ത്, കെടുത്തി, ടെമ്പർ ചെയ്തതിന്, ഞങ്ങൾ നൈട്രൈഡ് ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ നിർമ്മിക്കുകയും റേറ്റ് ചെയ്യുകയും ചെയ്യുന്നു.
30% ഗ്ലാസിന് മുകളിൽ, അല്ലെങ്കിൽ മുകളിൽ മിനറൽ ഫില്ലറും ഫ്ലേം റിട്ടാർഡൻ്റും ഉപയോഗിച്ച്, ഉപരിതലം മാറേണ്ടതുണ്ട്.നൈട്രൈഡഡ് കെയ്സ് ഒരു ഡിഫ്യൂഷൻ ലെയറാണ്, കൂടാതെ അബ്രാസീവ് ഫില്ലർ അതിനടിയിലുള്ള സ്റ്റീലിന് അർഹിക്കുന്നതിനേക്കാൾ വളരെ വേഗത്തിൽ മുറിക്കുന്നു.
അപ്പോഴാണ് എbimetallic സ്ക്രൂ ബാരൽഒരു നവീകരണം നിർത്തുകയും ശരിയായ സ്പെസിഫിക്കേഷനായി മാറുകയും ചെയ്യുന്നു: ഹാർഡ് അലോയ് ബോറിൻ്റെ വെയർ സോണിന് ചുറ്റും പൂർണ്ണ വൃത്തം സ്പ്രേ ചെയ്തു, ഉള്ളിലെ കാഠിന്യം 62 HRC ആയി. ജ്യാമിതി ഇപ്പോഴും അടിസ്ഥാന റെസിൻ പിന്തുടരുന്നു. ഉപരിതലം മാത്രം മാറുന്നു. ഞങ്ങളുടെbimetallic vs nitrided ഗൈഡ്ചെലവ് യുക്തിയിലൂടെ പ്രവർത്തിക്കുന്നു.
ബാരൽ തരങ്ങൾ, മെറ്റീരിയലുകൾ, ഉപരിതല ചികിത്സകൾ
ബാരൽ നാടകീയമായി പരാജയപ്പെടുന്നില്ല. അത് നിശ്ശബ്ദമായി തുറക്കുകയും നിങ്ങളുടെ ഔട്ട്പുട്ട് അതിനൊപ്പം എടുക്കുകയും ചെയ്യുന്നു. മെറ്റീരിയലും ഉപരിതലവും എത്ര സമയമെടുക്കുമെന്ന് തീരുമാനിക്കുന്നു.
സ്റ്റാൻഡേർഡ് നൈട്രൈഡ് സ്റ്റീൽ ബാരൽ: ആപ്ലിക്കേഷനുകളും പരിധികളും
നൈട്രൈഡിംഗ് നൈട്രജനെ ഉരുക്ക് പ്രതലത്തിലേക്ക് വ്യാപിപ്പിക്കുന്നു, ഇത് ഒരു ഹാർഡ് കേസ് ഉണ്ടാക്കുന്നു. ഞങ്ങളുടെ 38CrMoAlA ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ 500-560 ഡിഗ്രി സെൽഷ്യസിൽ ഗ്യാസ്-നൈട്രൈഡ് ചെയ്യുന്നു, 950-1050 HV-ൽ 0.5-0.8 mm കട്ടിയുള്ള ഒരു നൈട്രൈഡ് ലെയർ നിർമ്മിക്കുന്നു. ഇത് ട്രീറ്റ് ചെയ്യാത്ത സ്റ്റീലിനേക്കാൾ 30-40% വരെ വസ്ത്രധാരണ പ്രതിരോധം വർദ്ധിപ്പിക്കുന്നു.
ബേസ് സ്റ്റീൽ ആദ്യം കെടുത്തുകയും ടെമ്പർ ചെയ്യുകയും ചെയ്യുന്നു, ഇത് ഷിയർ വെയർ പ്രതിരോധത്തെ 50% സ്വയം ഉയർത്തുന്നു. ഈ രണ്ട് ഘട്ടങ്ങളും ചേർന്ന്, പിഇ, പിപി എന്നിവ പോലെ നശിക്കാൻ കഴിയാത്ത റെസിനുകളിൽ ഏകദേശം 10,000–20,000 മണിക്കൂർ സേവന ജീവിതം നൽകുന്നു.
അതിൻ്റെ പരിധി കേസ് ഡെപ്ത് ആണ്. നൈട്രൈഡ് പാളിയിലൂടെ ഉരച്ചിലുകൾ മുറിഞ്ഞുകഴിഞ്ഞാൽ, അടിയിലെ മൃദുവായ കോർ വേഗത്തിൽ ധരിക്കുന്നു. ഞങ്ങളുടെ നൈട്രൈഡ് ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ 30% വരെ ഗ്ലാസ്-ഫൈബർ-റൈൻഫോഴ്സ്ഡ് സംയുക്തങ്ങൾക്കായി ഞങ്ങൾ റേറ്റ് ചെയ്യുന്നു (ഉദാഹരണത്തിന്, പിഎ പ്ലസ് ഗ്ലാസ് ഫൈബർ). അതിനു മുകളിലോ, അല്ലെങ്കിൽ നശിപ്പിക്കുന്ന റെസിനുകളിലോ, നൈട്രൈഡ് കേസ് പൊരുത്തപ്പെടുന്നില്ല, ഉപരിതലം മാറേണ്ടതുണ്ട്.
ബൈമെറ്റാലിക് ബാരൽ: നിർമ്മാണം, ചെലവ്, അത് അടയ്ക്കുമ്പോൾ
ഒരു ബൈമെറ്റാലിക് ബാരൽ ഒരു അലോയ്-സ്റ്റീൽ ബോഡി നിലനിർത്തുകയും ബോറിലേക്ക് ഒരു പ്രത്യേക വെയർ അലോയ് സംയോജിപ്പിക്കുകയും ചെയ്യുന്നു. ഞങ്ങളുടെ ബാരലുകളിൽ ഞങ്ങൾ ബോറിൻ്റെ വെയർ സോണിൻ്റെ മുഴുവൻ വൃത്തത്തിന് ചുറ്റും ഹാർഡ് അലോയ് സ്പ്രേ ചെയ്യുന്നു, ഉള്ളിലെ കാഠിന്യം 62 HRC-ലേക്ക് കൊണ്ടുവരുന്നു.
നൈട്രൈഡിംഗിൽ നിന്നുള്ള മറ്റൊരു തരത്തിലുള്ള സംരക്ഷണമാണിത്. ഒരു മില്ലിമീറ്ററിൻ്റെ ഭിന്നസംഖ്യകളിൽ അളക്കുന്ന ഒരു വ്യാപന പാളിയാണ് നൈട്രൈഡ് കേസ്. സ്പ്രേ ചെയ്തതോ സംയോജിപ്പിച്ചതോ ആയ അലോയ് ബോർ എന്നത് വ്യത്യസ്ത ലോഹങ്ങളുടെ ഒരു പാളിയാണ്, കൂടാതെ അബ്രാസീവ് ഫില്ലർ അതിലൂടെ കടന്നുപോകേണ്ടതുണ്ട്.
ഭീഷണിക്കായി അലോയ് തിരഞ്ഞെടുത്തു. കാർബൈഡ്-സമ്പന്നവും ടങ്സ്റ്റൺ-കാർബൈഡ് പ്രതലങ്ങളും ഗ്ലാസ്, മിനറൽ ഫില്ലറുകൾ എന്നിവയിൽ നിന്നുള്ള ഉരച്ചിലിനെ പ്രതിരോധിക്കും. നിക്കൽ-ചുമക്കുന്ന അലോയ്കൾ പിവിസി, ഫ്ലേം റിട്ടാർഡൻ്റ് സംയുക്തങ്ങൾ എന്നിവയിൽ നിന്നുള്ള നാശത്തെ പ്രതിരോധിക്കുന്നു. തെറ്റായ അലോയ് തിരഞ്ഞെടുക്കുക, തെറ്റായ പ്രശ്നം പരിഹരിക്കുന്ന ഒരു ബൈമെറ്റാലിക് ബാരലിന് നിങ്ങൾ പണം നൽകി.
നിങ്ങളുടെ ഫീഡ് ഉരച്ചിലുകളോ നശിപ്പിക്കുന്നതോ ആകുമ്പോഴെല്ലാം അത് പ്രതിഫലം നൽകും. ഗണിതശാസ്ത്രം ലളിതമാണ്: ഒരു ബൈമെറ്റാലിക് സെറ്റ് നിങ്ങളുടെ മെറ്റീരിയലിൽ നൈട്രൈഡ് ഉള്ളതിനേക്കാൾ നിരവധി തവണ നീണ്ടുനിൽക്കുന്നുവെങ്കിൽ, നിങ്ങൾ ഒഴിവാക്കുന്ന സ്ക്രാപ്പും പ്രവർത്തനരഹിതമായ സമയവും കണക്കാക്കുന്നതിന് മുമ്പ് ഉയർന്ന വാങ്ങൽ വില പ്രതിവർഷം കുറഞ്ഞ വിലയായി വിഭജിക്കുന്നു.
സെഗ്മെൻ്റഡ് vs മോണോലിത്തിക്ക് ബാരൽ: ഫ്ലെക്സിബിലിറ്റി vs പ്രിസിഷൻ
ഒരു മോണോലിത്തിക്ക് (ഒരു കഷണം) ബാരൽ ഒരൊറ്റ ശരീരത്തിൽ നിന്ന് മെഷീൻ ചെയ്യുന്നു. ഇത് നേർത്വവും ഏകാഗ്രതയും മികച്ച രീതിയിൽ നിലനിർത്തുന്നു, കൂടാതെ ഇത് കുത്തിവയ്പ്പ് മോൾഡിംഗിൻ്റെ മാനദണ്ഡമാണ്, ഇവിടെ കൃത്യമായ ഡ്രൈവുകൾ സ്ഥിരത കൈവരിക്കുന്നു.
സെഗ്മെൻ്റഡ് ബാരലുകൾ ഭാഗങ്ങളിൽ നിന്ന് ഒരുമിച്ച് ബോൾട്ട് ചെയ്യുന്നു, ഇത് മുഴുവൻ ബാരലും സ്ക്രാപ്പ് ചെയ്യാതെ തന്നെ ഒരു ജീർണിച്ച ഭാഗം മാറ്റിസ്ഥാപിക്കാൻ അനുവദിക്കുന്നു, കൂടാതെ വെൻ്റ് പോർട്ടുകൾ വഴക്കമുള്ള രീതിയിൽ സ്ഥാപിക്കാൻ അനുവദിക്കുന്നു. വ്യാപാരം വിന്യാസമാണ്: ഓരോ ജോയിൻ്റും തെറ്റായ ക്രമീകരണത്തിനുള്ള അവസരമാണ്, കൂടാതെ എക്സ്ട്രൂഡറുകൾ കോമ്പൗണ്ടിംഗ് ചെയ്യുന്നതിനേക്കാൾ ഇഞ്ചക്ഷൻ മെഷീനുകൾ ക്ഷമിക്കുന്നില്ല.
അടിസ്ഥാന സ്റ്റീലും അതിൽ ഇരിക്കുന്ന ഉപരിതല ഓപ്ഷനുകളും
38CrMoAlAഞങ്ങളുടെ ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ ഞങ്ങൾ മെഷീൻ ചെയ്യുന്ന അടിസ്ഥാന സ്റ്റീൽ ആണ്, ഇത് ഒരു കാരണത്താൽ വ്യവസായത്തിൻ്റെ സ്ഥിരസ്ഥിതിയാണ്. ഇതിൻ്റെ ക്രോമിയം-മോളിബ്ഡിനം-അലുമിനിയം രസതന്ത്രം നൈട്രൈഡിംഗിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു: കാമ്പ് കഠിനമായിരിക്കുമ്പോൾ അലൂമിനിയം കഠിനവും സ്ഥിരതയുള്ളതുമായ നൈട്രൈഡുകളായി മാറുന്നു.
അടിസ്ഥാന സ്റ്റീൽ മെക്കാനിക്കൽ ലോഡ് വഹിക്കുന്നു. അതിൻ്റെ മുകളിലെ ഉപരിതലം ധരിക്കുന്നു, അവിടെയാണ് യഥാർത്ഥ തിരഞ്ഞെടുപ്പ്. എ ആയിസ്ക്രൂ ബാരൽ നിർമ്മാതാവ്ഞങ്ങൾ മുഴുവൻ ഉപരിതല ശ്രേണിയും നൽകുന്നു, ഓരോന്നും വ്യത്യസ്തമായ ഭീഷണിക്ക് ഉത്തരം നൽകുന്നു:
- നൈട്രൈഡിംഗ്- 950-1050 HV-ൽ 0.5-0.8 mm പാളി. ശുദ്ധമായ റെസിൻ, ഗ്ലാസ് ഫൈബർ 30% വരെ.
- ബൈമെറ്റാലിക് ഉപരിതലം- 62 HRC വരെ ബോറിൻറെ വെയർ സോണിന് ചുറ്റും സംയോജിപ്പിച്ച ഹാർഡ് അലോയ്. ഉരച്ചിലുകളും നശിപ്പിക്കുന്നതുമായ കടമ.
- ടങ്സ്റ്റൺ കാർബൈഡ് സ്പ്രേ ചെയ്യുന്നു- കഠിനമായ ഉരച്ചിലുകൾക്ക്.
- ക്രോം പ്ലേറ്റിംഗ്- ഒരു മിനുസമാർന്ന, റിലീസ് ഫ്രണ്ട്ലി ഉപരിതലം. കനത്ത ഉരച്ചിലുകളല്ല, നിറം മാറ്റുന്നതിനും ഒട്ടിക്കുന്നതിനും സഹായിക്കുന്നു.
- സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ- നാശന പ്രതിരോധം അല്ലെങ്കിൽ മെറ്റീരിയൽ പരിശുദ്ധി ധരിക്കുന്നതിനുപകരം ആവശ്യകതയെ നയിക്കുമ്പോൾ.
ഞങ്ങളുടെ സ്ക്രൂ ബാരൽ മെറ്റീരിയൽ ഗൈഡ് അടിസ്ഥാന സ്റ്റീലുകളെ പൂർണ്ണമായി താരതമ്യം ചെയ്യുന്നു.
ഉപരിതല ചികിത്സകൾ താരതമ്യം ചെയ്തു
| മെറ്റീരിയൽ / ചികിത്സ | കാഠിന്യം | പ്രതിരോധം ധരിക്കുക | നാശ പ്രതിരോധം | മികച്ചത് |
|---|---|---|---|---|
| 38CrMoAlA, നൈട്രൈഡ് | 950-1050 HV, 0.5-0.8 mm പാളി | നല്ലത് | മിതത്വം | PE, PP, PS, ABS; 30% വരെ ഗ്ലാസ് ഫൈബർ. സാമ്പത്തിക സ്ഥിരസ്ഥിതി |
| ബൈമെറ്റാലിക് ഉപരിതലം | 62 HRC വരെ ബോർ | മികച്ചത് | നല്ലത് | 30%-ന് മുകളിൽ ഗ്ലാസ് നിറച്ചത്, മിനറൽ നിറച്ചത്, റീഗ്രൈൻഡ്, അബ്രസീവ് ഡ്യൂട്ടി |
| ടങ്സ്റ്റൺ കാർബൈഡ് സ്പ്രേ ചെയ്യുന്നു | വളരെ ഉയർന്നത് | മികച്ചത് | നല്ലത് | ഏറ്റവും കഠിനമായ ഉരച്ചിലുകൾ |
| നിക്കൽ-ബേസ് അലോയ് ഉപരിതലം | ഓരോ ഫോർമുലേഷനും തിരഞ്ഞെടുത്തു | നല്ലത് | മികച്ചത് | പിവിസി, ഫ്ലൂറോപോളിമറുകൾ, ഫ്ലേം റിട്ടാർഡൻ്റുകൾ |
| ഹാർഡ് ക്രോം പ്ലേറ്റിംഗ് | കഠിനമായ, വളരെ നേർത്ത | മിതത്വം | നല്ലത് | സുഗമമായ റിലീസ്, എളുപ്പമുള്ള വർണ്ണ മാറ്റങ്ങൾ, ആൻ്റി-സ്റ്റിക്ക് |
| സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ | ഓരോ ഗ്രേഡിനും | മിതത്വം | മികച്ചത് | നാശം അല്ലെങ്കിൽ പരിശുദ്ധി നയിക്കുന്ന ആപ്ലിക്കേഷനുകൾ |
ഏറ്റവും മലിനമായ ഫീഡിനായി ഉപരിതലം വ്യക്തമാക്കുക, ലൈൻ യഥാർത്ഥത്തിൽ പ്രവർത്തിക്കും, ഏറ്റവും വൃത്തിയുള്ളതല്ല. ഒരു പുതിയ സെറ്റ് നേരത്തെ മരിക്കുന്ന ഏറ്റവും സാധാരണമായ മാർഗമാണ് ക്ലീൻ കേസിനായി വ്യക്തമാക്കുന്നത്.
മെയിൻ്റനൻസ്: സെറ്റിന് നൽകാൻ കഴിയുന്ന ഓരോ മണിക്കൂറും എങ്ങനെ നേടാം
മെയിൻ്റനൻസ് റിവേഴ്സ് വെയർ ഇല്ല. ഒഴിവാക്കാനാകാത്ത തരത്തിന് മുകളിൽ ഒഴിവാക്കാവുന്ന വസ്ത്രങ്ങൾ ചേർക്കുന്നതിൽ നിന്ന് ഇത് നിങ്ങളെ തടയുന്നു, അതിനോട് പ്രതികരിക്കുന്നതിന് പകരം മാറ്റിസ്ഥാപിക്കൽ ആസൂത്രണം ചെയ്യുന്നതിനുള്ള ഡാറ്റ ഇത് നൽകുന്നു.
പതിവ് പരിശോധന ചെക്ക്ലിസ്റ്റ്
| ആവൃത്തി | എന്താണ് പരിശോധിക്കേണ്ടത് | എന്തിന് |
|---|---|---|
| ഓരോ ഷിഫ്റ്റും | ഉരുകിയ താപനില, സാധാരണ, വീണ്ടെടുക്കൽ സമയം, കുഷ്യൻ സ്ഥിരത, മോട്ടോർ ലോഡ് | വൈകല്യങ്ങൾ പ്രത്യക്ഷപ്പെടുന്നതിന് മുമ്പ് ഇവ ഒഴുകുന്നു |
| ഓരോ മെറ്റീരിയലും നിറവും മാറുന്നു | പൂർണ്ണമായും ശുദ്ധീകരിക്കുക; കറുത്ത പാടുകൾ അല്ലെങ്കിൽ ഡീഗ്രേഡഡ് മെറ്റീരിയലുകൾക്കായി ശുദ്ധീകരണം പരിശോധിക്കുക | സ്പെക്സ് അർത്ഥമാക്കുന്നത് എവിടെയെങ്കിലും ചത്ത പാടുകൾ അല്ലെങ്കിൽ അപചയം എന്നാണ് |
| പ്രതിമാസ | തെർമോകോളുകളും ഹീറ്റർ ബാൻഡുകളും പരിശോധിക്കുക; ഫീഡ്-തൊണ്ട തണുപ്പിക്കൽ പരിശോധിക്കുക | ഒരു ഡ്രിഫ്റ്റഡ് സെൻസർ മാസങ്ങളോളം ശ്രദ്ധിക്കപ്പെടാതെ മെറ്റീരിയൽ പാചകം ചെയ്യുന്നു |
| സ്ക്രൂ പുറത്താകുമ്പോഴെല്ലാം | അടയാളപ്പെടുത്തിയ സ്ഥാനങ്ങളിൽ ഫ്ലൈറ്റ് ഒഡിയും ബാരൽ ബോർ ഐഡിയും അളക്കുക; ചെക്ക് റിംഗ് പരിശോധിക്കുക | സ്ക്രൂ ഇതിനകം പുറത്തായി. പത്ത് മിനിറ്റ് അളക്കുന്നത് സൗജന്യ ഡാറ്റയാണ് |
| കുറഞ്ഞത് വർഷം തോറും (ഉരച്ചതോ നശിപ്പിക്കുന്നതോ ആയ ഡ്യൂട്ടി) | ആസൂത്രിതമായ പുൾ: പൂർണ്ണ വസ്ത്രം അളക്കൽ, വിന്യാസ പരിശോധന, റീഡിംഗുകൾ ലോഗ് ചെയ്യുക | ഫിൽഡ്, പിവിസി, റീഗ്രൈൻഡ് ഡ്യൂട്ടി എന്നിവ ശുദ്ധമായ റെസിനേക്കാൾ വളരെ വേഗതയുള്ള സെറ്റുകൾ ധരിക്കുന്നു |
റെസിനുകളോ നിറങ്ങളോ മാറ്റുമ്പോൾ ശരിയായ ശുദ്ധീകരണ നടപടിക്രമം
തിരക്കുള്ള ദിവസങ്ങളിൽ ഒഴിവാക്കലുകൾ ഇല്ലാതെ, ഓരോ സ്റ്റോപ്പിനും ഓരോ മാറ്റത്തിനും മുമ്പായി ശുദ്ധീകരിക്കുക. ബാരലിനുള്ളിൽ തണുക്കാൻ ശേഷിക്കുന്ന മെറ്റീരിയൽ ഡീഗ്രേഡ് ചെയ്യുകയും ഉപരിതലത്തിലേക്ക് ചുട്ടുപഴുക്കുകയും പിന്നീട് ഉപഭോക്താവിൻ്റെ ഭാഗത്ത് കറുത്ത പാടുകളായി മടങ്ങുകയും ചെയ്യുന്നു.
നിറവ്യത്യാസങ്ങൾ, ഷട്ട്ഡൗണുകൾ, ഹീറ്റ് സെൻസിറ്റീവ് പോളിമറിലേക്ക് മാറുന്നതിന് മുമ്പ്, വാണിജ്യ ശുദ്ധീകരണ സംയുക്തം ഉപയോഗിക്കുക. വിർജിൻ PE അല്ലെങ്കിൽ PP അനുയോജ്യമായ മെറ്റീരിയലുകൾക്കിടയിലുള്ള പതിവ് പരിവർത്തനങ്ങൾ കൈകാര്യം ചെയ്യുന്നു. പിസി, പിഎംഎംഎ പോലുള്ള ഉയർന്ന താപനിലയുള്ള റെസിനുകൾ കൂടുതൽ ശക്തമായി പിടിക്കുകയും കൂടുതൽ ആക്രമണാത്മക ശുദ്ധീകരണം ആവശ്യമാണ്.
ആരംഭിക്കുന്നതിന് മുമ്പ് മാത്രമല്ല, ഷട്ട് ഡൗൺ ചെയ്യുന്നതിന് മുമ്പ് ശുദ്ധീകരിക്കുക. ഒരു കൂളിംഗ് ബാരലിൽ നിങ്ങൾ അവശേഷിക്കുന്നത് അടുത്ത സ്റ്റാർട്ടപ്പിൽ നിങ്ങൾ പോരാടുന്ന പ്രശ്നമായി മാറുന്നു.
സ്ക്രൂ-ടു-ബാരൽ ക്ലിയറൻസ് എങ്ങനെ അളക്കാം
അഭിപ്രായത്തെ വസ്തുതയാക്കി മാറ്റുന്ന അളവാണിത്, മിക്ക കടകളും ഇത് ഒഴിവാക്കുന്നു.
- സ്ക്രൂ വലിച്ച് വൃത്തിയാക്കുക.ചൂട്, പിച്ചള അല്ലെങ്കിൽ ചെമ്പ് ഉപകരണങ്ങൾ ഉപയോഗിച്ച്. ഒരിക്കലും സ്റ്റീൽ സ്ക്രാപ്പറുകൾ പാടില്ല, അത് സ്ക്രൂവിനെ ആശ്രയിച്ചിരിക്കുന്നു.
- അളക്കൽ സ്ഥാനങ്ങൾ അടയാളപ്പെടുത്തുകപ്രവർത്തന ദൈർഘ്യത്തിൽ: ഫീഡ്, സംക്രമണം, മീറ്ററിംഗ് എന്നിവ കുറഞ്ഞത്.
- ഫ്ലൈറ്റ് OD അളക്കുകഓരോ സ്ഥാനത്തും ഒരു ബാഹ്യ മൈക്രോമീറ്റർ ഉപയോഗിച്ച്, അസമമായ വസ്ത്രങ്ങൾ പിടിക്കാൻ ചുറ്റളവിന് ചുറ്റുമുള്ള നിരവധി പോയിൻ്റുകളിൽ റീഡിംഗുകൾ എടുക്കുക.
- ബാരൽ ബോർ ഐഡി അളക്കുകപൊസിഷനുകളിലും ആഴത്തിലും പൊരുത്തപ്പെടുന്ന ഒരു ബോർ ഗേജ് ഉപയോഗിച്ച്.
- റേഡിയൽ ക്ലിയറൻസ് കണക്കാക്കുക:ബോർ ഐഡിയിൽ നിന്ന് ഫ്ലൈറ്റ് ഒഡി കുറച്ചിട്ട് രണ്ടായി ഹരിക്കുക.
- ബിൽഡ് ഡ്രോയിംഗുമായി താരതമ്യം ചെയ്യുകഓരോ വായനയും തീയതിയും മണിക്കൂറും ഉപയോഗിച്ച് ലോഗ് ചെയ്യുക.
ഒരു സാർവത്രിക സംഖ്യയ്ക്കെതിരായല്ല, യഥാർത്ഥ ക്ലിയറൻസിന് എതിരായി ഫലം വ്യാഖ്യാനിക്കുക. ഉപയോഗപ്രദമായ ഒരു ഷോപ്പ് റൂൾ: ക്ലിയറൻസ് ബിൽഡ് മൂല്യത്തിൻ്റെ ഏകദേശം ഇരട്ടിയായി വളരുമ്പോൾ, അല്ലെങ്കിൽ അതേ സ്ക്രൂ വേഗതയിൽ ഔട്ട്പുട്ട് ഗണ്യമായി കുറയുമ്പോൾ, മാറ്റിസ്ഥാപിക്കൽ ആസൂത്രണം ചെയ്യാൻ ആരംഭിക്കുക. ഞങ്ങളുടെ ഘട്ടം ഘട്ടമായുള്ള മെഷർമെൻ്റ് ഗൈഡ് ഈ രീതിയെ പൂർണ്ണമായി വിശദമായി ഉൾക്കൊള്ളുന്നു.
ക്ലീനിംഗ് ഷെഡ്യൂളും ശുദ്ധീകരണ സംയുക്ത തരങ്ങളും
ജോലിയുമായി സംയുക്തം പൊരുത്തപ്പെടുത്തുക. ഉയർന്ന വിസ്കോസിറ്റി ഉള്ള സ്ക്രബ് മെക്കാനിക്കൽ (അബ്രസീവ്-ഫ്രീ) ശുദ്ധീകരിക്കുന്നു. രാസ ശുദ്ധീകരണങ്ങൾ നശിപ്പിച്ച വസ്തുക്കളെയും കാർബണിനെയും ആക്രമിക്കുന്നു. ലാമിനാർ പ്രവാഹം നഷ്ടപ്പെടുന്ന നിർജ്ജീവ സ്ഥലങ്ങളിൽ എത്തിച്ചേരാൻ നുരയെ ശുദ്ധീകരിക്കുന്നു.
ആഴത്തിലുള്ള വൃത്തിയുള്ള ഇടവേളകൾ റെസിനിനെ ആശ്രയിച്ചിരിക്കുന്നു. ഉയർന്ന താപനിലയുള്ള പോളിമറുകൾ കാർബൺ വേഗത്തിൽ നിർമ്മിക്കുന്നു, കൂടുതൽ ആഴത്തിലുള്ള ശുദ്ധീകരണം ആവശ്യമാണ്. നിങ്ങൾ ഓടുന്നതെന്തായാലും, നിങ്ങൾക്കായി ഷെഡ്യൂൾ ചെയ്യുന്നതിനായി ബ്ലാക്ക് സ്പെക്കുകൾക്കായി കാത്തിരിക്കുന്നതിനുപകരം ഇടവേള ഒരു ഷെഡ്യൂളിൽ സൂക്ഷിക്കുക.
എപ്പോൾ നന്നാക്കണം vs എപ്പോൾ മാറ്റിസ്ഥാപിക്കണം
സേവനത്തിൻ്റെ ഒരു വർഷത്തെ ചെലവ് താരതമ്യം ചെയ്യുക, രണ്ട് വില ടാഗുകളല്ല. പകുതിയോളം ചിലവ് വരുന്നതും എന്നാൽ വർഷത്തിൻ്റെ മൂന്നിലൊന്ന് തിരിച്ചുനൽകുന്നതുമായ പുനർനിർമ്മാണമാണ് വേഷപ്പകർച്ചയിൽ ചെലവേറിയ ഓപ്ഷൻ.
അറ്റകുറ്റപ്പണി വലത്തേക്ക് ചായുന്നുധരിക്കുന്നത് ഡൈമൻഷണലും മിതമായതുമായിരിക്കുമ്പോൾ, അടിസ്ഥാന ലോഹം ശബ്ദമാണ്, ഇത് ആദ്യത്തെ പുനർനിർമ്മാണമാണ്, ജ്യാമിതി ഇപ്പോഴും നിങ്ങളുടെ റെസിൻ അനുയോജ്യമാണ്.
മാറ്റിസ്ഥാപിക്കൽ വലത്തേക്ക് ചായുന്നുആഴത്തിൽ തുരുമ്പെടുക്കുമ്പോൾ, സ്ക്രൂ ഇതിനകം പുനർനിർമ്മിച്ചപ്പോൾ, നിങ്ങളുടെ മെറ്റീരിയൽ മാറിയപ്പോൾ പഴയ ജ്യാമിതി അനുയോജ്യമല്ലാത്തപ്പോൾ, അല്ലെങ്കിൽ സെറ്റ് ഒരു സാധാരണ വലുപ്പമായിരിക്കുമ്പോൾ, അതിൻ്റെ പകരം വയ്ക്കൽ വില റിപ്പയർ ഉദ്ധരണിക്ക് അടുത്താണ്.
ഞങ്ങളുടെ റിപ്പയർ vs റീപ്ലേസ്മെൻ്റ് ഗൈഡ് പൂർണ്ണ തീരുമാന പട്ടിക നൽകുന്നു.
സ്പെയർ സ്ക്രൂ ബാരലുകളുടെ ശരിയായ സംഭരണവും കൈകാര്യം ചെയ്യലും
നിങ്ങൾക്ക് ആവശ്യമുള്ളപ്പോൾ ഒരു സ്പെയർ സെറ്റ് നേരായതും വൃത്തിയുള്ളതുമാണെങ്കിൽ മാത്രമേ ഉപയോഗപ്രദമാകൂ. നീളത്തിൽ പിന്തുണയോടെ തിരശ്ചീനമായി സ്ക്രൂകൾ സംഭരിക്കുക, ഒരിക്കലും അഗ്രത്തിൽ ചായരുത്. തുരുമ്പിനെതിരെ കോട്ട് ചെയ്യുക, അവയെ മൂടി വയ്ക്കുക, സ്പെക് ഷീറ്റും അളന്ന കാഠിന്യം കണക്കുകളും ഭാഗത്തോടൊപ്പം സൂക്ഷിക്കുക.
സ്പെയർ-സെറ്റ് റൊട്ടേഷൻ തന്ത്രംഏത് വേഗത്തിലുള്ള ഫീസിനേക്കാളും വിലയുണ്ട്, മിക്കവാറും ഒരു വിതരണക്കാരനും ഇത് നിങ്ങളോട് പറയില്ല. നിലവിലെ സെറ്റ് പരാജയപ്പെടുന്നതിന് മുമ്പ് പകരം വയ്ക്കുന്നത് വാങ്ങുക. പുതിയ സെറ്റ് പ്രവർത്തിപ്പിക്കുക, ഉൽപ്പാദനം തുടരുമ്പോൾ പഴയത് പുനർനിർമ്മാണത്തിനായി അയയ്ക്കുക, പുനർനിർമ്മിച്ച സെറ്റ് സ്പെയർ ആയി ഷെൽഫിൽ സൂക്ഷിക്കുക.
നിങ്ങൾക്ക് ഇപ്പോൾ ആസൂത്രണം ചെയ്യാത്ത പ്രവർത്തനരഹിതമായ ഒരു റൊട്ടേഷൻ സ്വന്തമായുണ്ട്, ഭാവിയിലെ എല്ലാ മാറ്റങ്ങളും ശനിയാഴ്ച പുലർച്ചെ 2 മണിക്ക് പകരം നിങ്ങളുടെ ഷെഡ്യൂളിലാണ് നടക്കുന്നത്. സ്ട്രാറ്റജിക്ക് ഒരു സെറ്റ് പ്രവർത്തന മൂലധനം ചിലവാകും, തകരാർ സംഭവിക്കാത്ത ആദ്യ തവണ അത് തിരിച്ചടയ്ക്കുന്നു.
ഇത് പ്രക്രിയയാണോ അതോ യന്ത്രമാണോ? ഒരു തീരുമാന ഗേറ്റ്
ഒരു എതിരാളിയും എഴുതാത്ത വിഭാഗം ഇതാ, ഈ ഗൈഡിൻ്റെ ബാക്കിയുള്ളവ സംയോജിപ്പിച്ചതിനേക്കാൾ കൂടുതൽ സമയം ഇത് ലാഭിക്കും.
ഒരു മോൾഡിംഗ് വൈകല്യം ദൃശ്യമാകുമ്പോൾ, മിക്ക ടീമുകളും മെഷീൻ ക്രമീകരണങ്ങളിലേക്ക് എത്തുന്നു. താപനില, പിന്നിലെ മർദ്ദം, കുത്തിവയ്പ്പ് വേഗത, ഹോൾഡ് സമയം. ചിലപ്പോൾ അത് ശരിയുമാണ്. എന്നാൽ പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റ് ധരിക്കുമ്പോൾ, ഒരു ക്രമീകരണവും പ്രക്രിയ വീണ്ടെടുക്കുന്നില്ല, കൂടാതെ ഒരിക്കലും വിജയിക്കാൻ കഴിയാത്ത ഒരു തിരയലിലേക്ക് ആഴ്ചകൾ അപ്രത്യക്ഷമാകും.
നിങ്ങൾ മറ്റൊരു സെറ്റ് പോയിൻ്റിൽ തൊടുന്നതിന് മുമ്പ് ഈ ഗേറ്റ് പ്രവർത്തിപ്പിക്കുക.
1. എന്തെങ്കിലും മാറിയോ?പുതിയ റെസിൻ ലോട്ട്, പുതിയ കളറൻ്റ്, പുതിയ റീഗ്രൈൻഡ് റേഷ്യോ, പുതിയ മോൾഡ്, ആരെങ്കിലും ക്രമീകരിച്ച ക്രമീകരണം? അതെ എങ്കിൽ, മാറ്റത്തെ പിന്തുടരുക. തെളിയിക്കപ്പെടുന്നതുവരെ ഇതൊരു പ്രക്രിയ പ്രശ്നമാണ്.
2. തകരാർ പെട്ടെന്ന് പ്രത്യക്ഷപ്പെട്ടോ അതോ ആഴ്ചകൾക്കുള്ളിൽ ഇഴഞ്ഞു നീങ്ങുകയായിരുന്നോ?ഒരു മാറ്റത്തിലോ തകർന്ന ഘടകത്തിലോ പെട്ടെന്നുള്ള പോയിൻ്റുകൾ. വസ്ത്രധാരണത്തിൽ ക്രമാനുഗതമായ പോയിൻ്റുകൾ. വസ്ത്രം ഒറ്റരാത്രികൊണ്ട് എത്തില്ല.
3. കുഷ്യൻ ഷോട്ട് ഷോട്ടിന് സ്ഥിരതയുള്ളതാണോ?പൊരുത്തമില്ലാത്ത തലയണയാണ് ചെക്ക് റിംഗ് സംസാരിക്കുന്നത്. മറ്റെന്തിനുമുമ്പ് അത് പരിശോധിക്കുക.
4. ഔട്ട്പുട്ട് അതേ സ്ക്രൂ വേഗതയിൽ കുറഞ്ഞോ, അതോ വീണ്ടെടുക്കൽ സമയം നീട്ടിയിട്ടുണ്ടോ?രണ്ടും ക്ലിയറൻസിൽ പോയിൻ്റ് ചെയ്യുന്നു, അതായത് സ്ക്രൂ അല്ലെങ്കിൽ ബാരൽ വെയർ. നഷ്ടപ്പെട്ട ക്ലിയറൻസ് പുനഃസ്ഥാപിക്കാൻ ക്രമീകരണങ്ങൾക്ക് കഴിയില്ല.
5. മാറ്റമില്ലാത്ത സെറ്റ് പോയിൻ്റുകളിൽ ഉരുകിയ താപനില ഉയരുന്നുണ്ടോ?സ്ക്രൂ അധിക ഷിയർ ഹീറ്റ് സൃഷ്ടിക്കുന്നു, സാധാരണഗതിയിൽ അത് ഒരു ശോഷിച്ച ക്ലിയറൻസിനെതിരെ കൂടുതൽ കഠിനമായി പ്രവർത്തിക്കുന്നു.
6. ഓരോ വൃത്തിയാക്കലിനു ശേഷവും കറുത്ത പാടുകൾ തിരികെ വരുമോ?മെറ്റീരിയൽ ഒരു ചത്ത സ്ഥലത്ത് കിടക്കുന്നു. ഒരു പഴയ സെറ്റിൽ, ആ ഡെഡ് സ്പോട്ട് പലപ്പോഴും ഡീഗ്രേഡഡ് മെൽറ്റിനെ സംരക്ഷിക്കുന്ന ക്ലിയറൻസ് ധരിക്കുന്നു.
3 മുതൽ 6 വരെയുള്ള ചോദ്യങ്ങളിൽ മൂന്നോ അതിലധികമോ "അതെ" എന്ന ഉത്തരങ്ങൾ അർത്ഥമാക്കുന്നത് പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റ് ധരിച്ചിട്ടുണ്ടെന്ന് മെഷീൻ നിങ്ങളോട് പറയുന്നു എന്നാണ്. ട്യൂണിംഗ് നിർത്തുക. സ്ക്രൂ വലിച്ച് അളക്കുക.
അളക്കൽ ഒരു മണിക്കൂർ എടുക്കും. ക്രമീകരണങ്ങളിലൂടെ ഒരു മെക്കാനിക്കൽ വൈകല്യത്തെ പിന്തുടരാൻ ആഴ്ചകളെടുക്കും, അത് ഒരിക്കലും ഒത്തുചേരില്ല, കാരണം ഉത്തരം ഒരിക്കലും കൺട്രോളറിൽ ഉണ്ടായിരുന്നില്ല.
റൂട്ട്-കോസ് ടേബിൾ ഉപയോഗിച്ച് ട്രബിൾഷൂട്ടിംഗ് ഗൈഡ്
ചുവടെയുള്ള ഓരോ തകരാറും പ്രക്രിയയിൽ നിന്നോ മെക്കാനിക്കൽ വസ്ത്രങ്ങളിൽ നിന്നോ വരാം. പട്ടിക നാമകരണം ചെയ്യുന്നുസ്ക്രൂവും ബാരലുംമൂലകാരണം, കാരണം അത് എല്ലാവരും ഉപേക്ഷിക്കുന്ന പകുതിയാണ്.
| പ്രശ്നം | ലക്ഷണം | സ്ക്രൂ / ബാരൽ റൂട്ട് കാരണം | തിരുത്തൽ നടപടി |
|---|---|---|---|
| കറുത്ത വരകൾ / പൊള്ളലേറ്റ പാടുകൾ | ഭാഗത്ത് ഇരുണ്ട പാടുകൾ അല്ലെങ്കിൽ വരകൾ; ഒരു സ്റ്റോപ്പിന് ശേഷം മോശമാണ് | ജീർണിച്ച ക്ലിയറൻസിലോ നിർജ്ജീവമായ സ്ഥലത്തോ തങ്ങിനിൽക്കുന്ന മെറ്റീരിയൽ; സ്കോർ ബോർ; കേടായ സ്ക്രൂ ഉപരിതലം | ആഴത്തിലുള്ള ശുദ്ധീകരണം. പാടുകൾ തിരിച്ചെത്തിയാൽ, വലിച്ച് പരിശോധിക്കുക. സ്കോറിംഗും ക്ലിയറൻസും പരിശോധിക്കുക. സെറ്റ് ഹാർബറിംഗ് മെറ്റീരിയൽ ആണെങ്കിൽ മാറ്റിസ്ഥാപിക്കുക |
| പൊരുത്തമില്ലാത്ത ഷോട്ട് സൈസ് / ഷോർട്ട് ഷോട്ടുകൾ | ഷോട്ട് വെയ്റ്റ് ഡ്രിഫ്റ്റുകൾ; കുഷ്യൻ ഷോട്ട് മുതൽ വെടി വരെ വ്യത്യാസപ്പെടുന്നു | മോതിരം അടച്ചിട്ടില്ലെന്ന് പരിശോധിക്കുക(ഏറ്റവും സാധാരണമായത്); പിന്നിലേക്ക് ഉരുകാൻ അനുവദിക്കുന്ന തേയ്ച്ച വിമാനങ്ങൾ; ബാരൽ ബോർ ഓവർസൈസ് | ആദ്യം ചെക്ക് റിംഗ് പരിശോധിക്കുക. തുടർന്ന് ക്ലിയറൻസ് അളക്കുക. ചോർച്ചയുള്ള നോൺ-റിട്ടേൺ വാൽവ് ക്രമീകരണങ്ങൾ പരിഹരിക്കില്ല |
| ഉരുകിയ താപനില ഉയരുന്നു | സെറ്റ് പോയിൻ്റുകൾക്ക് മുകളിലുള്ള യഥാർത്ഥ ഉരുകൽ താപനില; മെറ്റീരിയൽ നിറവ്യത്യാസം | തെറ്റായ കംപ്രഷൻ അനുപാതത്തിൽ നിന്നുള്ള അമിതമായ കത്രിക; സ്ക്രൂ ജോലി കഠിനമാക്കുന്ന ക്ലിയറൻസ് ധരിക്കുന്നു; ഡ്രിഫ്റ്റഡ് തെർമോകോൾ | തെർമോകോളുകൾ പരിശോധിക്കുക. സ്ക്രൂ വേഗതയും പിന്നിലെ മർദ്ദവും പരിശോധിക്കുക. റെസിൻ ജ്യാമിതി തെറ്റാണെങ്കിൽ, സ്ക്രൂ ശരിയാക്കും |
| സാവധാനത്തിലുള്ള വീണ്ടെടുക്കൽ / നീണ്ട പ്ലാസ്റ്റിക് ചെയ്യൽ | വീണ്ടെടുക്കൽ സമയം നീളുന്നു; സൈക്കിൾ സമയം വളരുന്നു | തകർന്ന ക്ലിയറൻസ് പമ്പിംഗ് കാര്യക്ഷമത കുറയ്ക്കുന്നു; ഫീഡ് വിഭാഗം പ്രശ്നം; റെസിൻ തെറ്റായ ജ്യാമിതി | ഫീഡ് തൊണ്ടയിലെ തണുപ്പും പെല്ലറ്റ് ഫീഡും ആദ്യം പരിശോധിക്കുക. തുടർന്ന് ഡ്രോയിംഗിനെതിരെ ക്ലിയറൻസ് അളക്കുക |
| ഉയരുന്ന മോട്ടോർ ലോഡ് / ബാക്ക് മർദ്ദം | സ്ഥിരമായ ഔട്ട്പുട്ടിൽ കയറുന്ന മോട്ടോർ ആമ്പുകൾ; ടോർക്ക് അലാറങ്ങൾ | ബോറിനുള്ളിൽ സ്ക്രൂ ഡ്രാഗിംഗ് (തെറ്റായ ക്രമീകരണം, വളഞ്ഞ സ്ക്രൂ); അമിതമായ കത്രിക; തരംതാഴ്ന്ന മെറ്റീരിയൽ കെട്ടിട പ്രതിരോധം | വിന്യാസവും സ്ക്രൂ നേരായതും പരിശോധിക്കുക. വളഞ്ഞ സ്ക്രൂ ബോറിൻ്റെ ഒരു വശം ധരിക്കുകയും ഒരു പുതിയ ബാരലിനെ നശിപ്പിക്കുകയും ചെയ്യും |
| മെറ്റീരിയൽ ഡീഗ്രഡേഷൻ / നിറവ്യത്യാസം | മഞ്ഞനിറം, സ്പ്ലേ, പൊട്ടൽ, മണം | താമസ സമയം വളരെ ദൈർഘ്യമേറിയതാണ് (ബാരലിന് വളരെ ചെറുതായി ചിത്രീകരിച്ചത്); കത്രിക വളരെ ആക്രമണാത്മകമാണ്; മെറ്റീരിയൽ കൈവശം വച്ചിരിക്കുന്ന ചത്ത പാടുകൾ | ഷോട്ട്-സൈസ്-ബാരൽ-കപ്പാസിറ്റി അനുപാതം പരിശോധിക്കുക. കത്രിക കുറയ്ക്കുക. ഹീറ്റ്-സെൻസിറ്റീവ് റെസിനുകളിൽ, ഒരു ലോവർ-കംപ്രഷൻ സ്ക്രൂ മാത്രമായിരിക്കാം യഥാർത്ഥ പരിഹാരം |
| ഭാഗികമായി ഉരുകുന്നത് / ഖരകണങ്ങൾ | കഠിനമായ പാടുകൾ; ലെൻസ് പോലുള്ള വൈകല്യങ്ങൾ; ദുർബലമായ പാടുകൾ | അപര്യാപ്തമായ ഉരുകൽ ശേഷി: എൽ/ഡി വളരെ ചെറുതാണ്, കംപ്രഷൻ തെറ്റാണ്, ഔട്ട്പുട്ട് സ്ക്രൂവിന് ഉരുകാൻ കഴിയുന്നതിനേക്കാൾ പുറത്തേക്ക് തള്ളിയിരിക്കുന്നു, അല്ലെങ്കിൽ ക്ലിയറൻസ് നഷ്ടപ്പെട്ടു | ഔട്ട്പുട്ട് കുറയ്ക്കുക അല്ലെങ്കിൽ ഒരു ബാരിയർ സ്ക്രൂവിലേക്ക് അപ്ഗ്രേഡ് ചെയ്യുക. സെറ്റ് ധരിക്കുകയാണെങ്കിൽ, ഒരു ക്രമീകരണവും ഉരുകുന്നത് വീണ്ടെടുക്കില്ല |
| കളർ സ്ട്രീക്കിംഗ് / മോശം ചിതറിക്കൽ | അസമമായ നിറം; മാസ്റ്റർബാച്ച് ചിതറുന്നില്ല | മിക്സിംഗ് സെക്ഷൻ ഇല്ല; ധരിച്ച സ്ക്രൂ മോശമായി മിക്സിംഗ്; നിറച്ച അല്ലെങ്കിൽ നിറമുള്ള സംയുക്തത്തിന് തെറ്റായ സ്ക്രൂ | ഒരു മിക്സിംഗ് വിഭാഗം (മാഡോക്ക് അല്ലെങ്കിൽ പിൻ) വ്യക്തമാക്കുക. ആദ്യം സ്ക്രൂ കേവലം ജീർണിച്ചിട്ടില്ലെന്ന് സ്ഥിരീകരിക്കുക |
കറുത്ത വരകൾ അല്ലെങ്കിൽ പൊള്ളൽ അടയാളങ്ങൾ
ഡീഗ്രേഡ് പോളിമർ എവിടെയോ തങ്ങിനിൽക്കുകയും കഷണങ്ങളായി പിളരുകയും ചെയ്യുന്നു. ക്ലിയറൻസ്, സ്കോർ ചെയ്ത ബോർ, കേടായ ചെക്ക് റിംഗ്, ഒഴുക്ക് നിശ്ചലമാകുന്ന ഏതെങ്കിലും ഡെഡ് സ്പോട്ട് എന്നിവയാണ് ക്ലാസിക് ഒളിഞ്ഞിരിക്കുന്ന സ്ഥലങ്ങൾ.
ആദ്യം ആഴത്തിലുള്ള ശുദ്ധീകരണം. സമഗ്രമായ ശുദ്ധീകരണത്തിന് ശേഷം സ്പെക്കുകൾ തിരികെ വന്നാൽ, മെറ്റീരിയൽ കേവലം അവശിഷ്ടമല്ല. നിങ്ങളുടെ മെഷീനിലെ ഒരു സ്പോട്ട് ഉപയോഗിച്ച് ഇത് തുടർച്ചയായി നിർമ്മിക്കപ്പെടുന്നു, നിങ്ങൾ സ്ക്രൂ വലിച്ചിട്ട് അത് കണ്ടെത്തേണ്ടതുണ്ട്.
പൊരുത്തമില്ലാത്ത ഷോട്ട് സൈസ് അല്ലെങ്കിൽ ഷോർട്ട് ഷോട്ടുകൾ
നിങ്ങൾ ഒരു ക്രമീകരണം സ്പർശിക്കുന്നതിന് മുമ്പ് റിംഗ് പരിശോധിക്കുക. നോൺ-റിട്ടേൺ വാൽവ് സീൽ ചെയ്യുന്നത് നിർത്തുമ്പോൾ, കുത്തിവയ്പ്പ് സമയത്ത് ഉരുകുന്നത് പിന്നിലേക്ക് രക്ഷപ്പെടുന്നു, കൂടാതെ യന്ത്രം അളന്ന ഷോട്ട് പൂപ്പലിന് ലഭിക്കുന്ന ഷോട്ട് അല്ലെന്ന് കരുതി.
സമ്മാനം തലയണയാണ്. സ്ഥിരമായ ഒരു പ്രക്രിയ സ്ഥിരമായ തലയണ നിലനിർത്തുന്നു. കുഷ്യൻ ഷോട്ട് ടു ഷോട്ട് അലഞ്ഞുതിരിയുമ്പോൾ, മെൽറ്റ് അത് പാടില്ലാത്ത എവിടേക്കോ പോകുന്നു.
മെൽറ്റ് ടെമ്പറേച്ചർ സ്പൈക്കിംഗ് അല്ലെങ്കിൽ വളരെ ഉയർന്നത്
സെറ്റ് പോയിൻ്റുകളെ വിശ്വസിക്കുന്നതിനുപകരം ഒരു അന്വേഷണം ഉപയോഗിച്ച് യഥാർത്ഥ ഉരുകൽ അളക്കുക. യഥാർത്ഥ ഉരുകൽ സോണുകൾക്ക് മുകളിൽ നന്നായി നടക്കുന്നുണ്ടെങ്കിൽ, അധിക ചൂട് വരുന്നത് ഷിയറിൽ നിന്നാണ്, ബാൻഡുകളിൽ നിന്നല്ല.
കംപ്രഷൻ റെസിനേക്കാൾ ആക്രമണാത്മകമാകുമ്പോൾ, സ്ക്രൂ വേഗത വളരെ കൂടുതലാകുമ്പോൾ, പിന്നിലെ മർദ്ദം അമിതമാകുമ്പോൾ, അതേ മെറ്റീരിയൽ നീക്കാൻ ഒരു സ്ക്രൂ കൂടുതൽ പ്രയത്നിക്കേണ്ടിവരുമ്പോൾ ഷിയർ ഹീറ്റ് ഉയരുന്നു.
സ്ലോ സ്ക്രൂ റിക്കവറി / നീണ്ട പ്ലാസ്റ്റിക്ക് സമയം
ഹോപ്പറിൽ നിന്ന് ആരംഭിക്കുക. ബ്രിഡ്ജിംഗ് പെല്ലറ്റുകൾ, അമിതമായി ചൂടായ ഫീഡ് തൊണ്ട, അപര്യാപ്തമായ ഫീഡ് കൂളിംഗ് എന്നിവയെല്ലാം സ്ക്രൂയെയും സ്ട്രെച്ച് റിക്കവറിയെയും പട്ടിണിയിലാക്കുന്നു, അവയൊന്നും ഒരു സ്ക്രൂ വൈകല്യമല്ല.
ഫീഡ് ആരോഗ്യകരമാണെങ്കിൽ, വീണ്ടെടുക്കൽ ഇപ്പോഴും മന്ദഗതിയിലാണെങ്കിൽ, ക്ലിയറൻസ് അളക്കുക. പമ്പിംഗ് കാര്യക്ഷമത നഷ്ടപ്പെട്ട ഒരു സ്ക്രൂ, അതേ ഷോട്ട് നിറയ്ക്കാൻ കൂടുതൽ സമയമെടുക്കും, സൈക്കിൾ സമയം അതിനെ പ്രതിഫലിപ്പിക്കുന്നു.
ഉയരുന്ന മോട്ടോർ ലോഡ് അല്ലെങ്കിൽ ബാക്ക് പ്രഷർ
സ്ഥിരമായ ഔട്ട്പുട്ടിൽ ഉയരുന്ന ആമ്പുകൾ അർത്ഥമാക്കുന്നത് എന്തോ പ്രതിരോധിക്കുന്നു എന്നാണ്. ബോറിനുള്ളിൽ ഒരു വളഞ്ഞ സ്ക്രൂ വലിച്ചിടുന്നത് അപകടകരമാണ്: ഇത് ബാരലിൻ്റെ ഒരു വശം ധരിക്കുന്നു, കൂടാതെ ആ തെറ്റായ ക്രമീകരണത്തിനെതിരെ ഇൻസ്റ്റാൾ ചെയ്ത പുതിയ സ്ക്രൂ അതേ ഷെഡ്യൂളിൽ അതേ രീതിയിൽ ധരിക്കുന്നു.
നിങ്ങൾ എന്തെങ്കിലും ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ് നേരായതും വിന്യാസവും പരിശോധിക്കുക. വിരലടയാളമാണ് വൺ-സൈഡ് ബോർ വെയർ.
മെറ്റീരിയൽ ഡീഗ്രഡേഷൻ അല്ലെങ്കിൽ നിറവ്യത്യാസം
രണ്ട് കാരണങ്ങൾ ആധിപത്യം പുലർത്തുന്നു: മെറ്റീരിയൽ വളരെ ചൂടാണ്, അല്ലെങ്കിൽ അത് വളരെക്കാലം ചൂടാണ്. രണ്ടാമത്തേത് ആളുകൾ മിസ് ചെയ്യുന്ന ഒന്നാണ്.
ബാരൽ ഇലകൾക്ക് വളരെ ചെറുതായ ഒരു ഷോട്ട് സൈക്കിളിനു ശേഷം സൈക്കിളിൽ ഇരുന്നു ഉരുകുന്നു, മഞ്ഞനിറമാകുന്നതുവരെ സൌമ്യമായി പാചകം ചെയ്യുന്നു. ഒരു സ്ക്രൂ ഡിസൈനും വലിപ്പം കുറഞ്ഞ ഒരു ബാരലിൽ ഒരു ചെറിയ ഷോട്ട് ശരിയാക്കുന്നില്ല. സ്ക്രൂ വ്യാസം ശരിയാക്കുക, അല്ലെങ്കിൽ ജോലി ഒരു ചെറിയ മെഷീനിലേക്ക് മാറ്റുക.
ഒരു മാറ്റിസ്ഥാപിക്കൽ സ്ക്രൂ ബാരൽ എങ്ങനെ ഓർഡർ ചെയ്യാം
ഒരു എതിരാളിയും ഇത് കവർ ചെയ്യുന്നില്ല, വാങ്ങുന്നവർക്ക് യഥാർത്ഥത്തിൽ ആവശ്യമുള്ള ഭാഗമാണിത്. നിങ്ങൾ OEM-ൽ നിന്നോ ഒരു സ്വതന്ത്രനിൽ നിന്നോ ഓർഡർ ചെയ്താലുംസ്ക്രൂ ബാരൽ ഫാക്ടറി, അതേ വിവരങ്ങൾ ഉദ്ധരണിയെ നയിക്കുന്നു.
നിങ്ങൾ നൽകേണ്ട അളവുകളും സവിശേഷതകളും
- മെഷീൻ ബ്രാൻഡും മോഡലും.മൗണ്ടിംഗും ഡ്രൈവ്-എൻഡ് അളവുകളും സ്ഥിരീകരിക്കാൻ ഒരു നെയിംപ്ലേറ്റ് ഫോട്ടോ മതി.
- സ്ക്രൂ വ്യാസവും എൽ/ഡി അനുപാതവും,ഒരു ഡ്രോയിംഗിൽ നിന്ന് അല്ലെങ്കിൽ നേരിട്ട് അളക്കുന്നത്.
- ഫില്ലർ ഉള്ളടക്കമുള്ള റെസിൻ.ഇത് ലിസ്റ്റിലെ മറ്റെന്തിനെക്കാളും അടിസ്ഥാന ഉരുക്കിനെയും ഉപരിതല ചികിത്സയെയും നയിക്കുന്നു.
- ഷോട്ട് വലുപ്പവും ടാർഗെറ്റ് സൈക്കിളും,അതിനാൽ ജ്യാമിതി പകർത്തുന്നതിന് പകരം ഒപ്റ്റിമൈസ് ചെയ്യാൻ കഴിയും.
- ഒരു ഡ്രോയിംഗ്, അല്ലെങ്കിൽ ഒരു തേഞ്ഞ സാമ്പിൾ.ഒന്നുകിൽ പ്രവർത്തിക്കുന്നു. ജീർണിച്ച ഭാഗം അളക്കാനും പൂർണ്ണ ജ്യാമിതി പുനർനിർമ്മിക്കാനും കഴിയും.
- കഴിഞ്ഞ തവണ എന്താണ് തെറ്റ് സംഭവിച്ചത്.ഭാഗം സഹിതം ധരിക്കുന്ന പാറ്റേൺ അയയ്ക്കുക. സുഗമമായ അളവ് നഷ്ടം പറയുന്നു ഉരച്ചിലുകൾ. പിറ്റിംഗ് കോറോഷൻ പറയുന്നു. വൺ-സൈഡ് വെയർ അലൈൻമെൻ്റ് പറയുന്നു, ഇത് ഒരു പുതിയ സ്ക്രൂ ശരിയാക്കില്ല.
ആ അവസാന ഇനം വാങ്ങുന്നവർ മറക്കുന്നു, ഒരു പരാജയത്തിൻ്റെ വിശ്വസ്ത പകർപ്പ് വാങ്ങുന്നത് നിങ്ങളെ തടയുന്ന ഒന്നാണ്.
ഒഇഎം-മാച്ച് vs ഇഷ്ടാനുസൃത രൂപകൽപ്പന: ഗുണവും ദോഷവും
ഒരു OEM പൊരുത്തംയഥാർത്ഥ ജ്യാമിതി പുനർനിർമ്മിക്കുന്നു. ഒറിജിനൽ സ്ക്രൂ നിങ്ങളുടെ പ്രക്രിയയ്ക്ക് അനുയോജ്യമാവുകയും കേവലം ക്ഷയിക്കുകയും ചെയ്യുമ്പോൾ അത് ശരിയായ കോളാണ്. പ്രവചിക്കാവുന്നതും, ഡ്രോയിംഗിനെതിരെ പരിശോധിക്കാവുന്നതും, പ്രോസസ്സ് പുനർമൂല്യനിർണ്ണയമില്ല.
ഒരു ഇഷ്ടാനുസൃത ഡിസൈൻനിങ്ങൾ ഇന്ന് യഥാർത്ഥത്തിൽ പ്രവർത്തിപ്പിക്കുന്നതിന് അനുയോജ്യമായ ജ്യാമിതി മാറ്റുന്നു. പ്രോസസ്സ് നീങ്ങുകയും സ്ക്രൂ ചെയ്യാതിരിക്കുകയും ചെയ്തപ്പോൾ ഇത് ശരിയായ കോളാണ്: നിങ്ങൾ റീഗ്രൈൻഡ് ചേർത്തു, പൂരിപ്പിച്ച ഗ്രേഡിലേക്ക് മാറി, ഔട്ട്പുട്ട് ടാർഗെറ്റുകൾ മാറ്റി, അല്ലെങ്കിൽ യഥാർത്ഥ സ്ക്രൂ ഒരിക്കലും നിങ്ങളുടെ റെസിൻ നന്നായി കൈകാര്യം ചെയ്തില്ല.
പ്രക്രിയ മാറുമ്പോൾ ഒരു OEM പൊരുത്തം ഓർഡർ ചെയ്യുന്നത് പുതിയ സ്റ്റീലിൽ പ്രശ്നം പുനർനിർമ്മിക്കുന്നു. ഒറിജിനൽ മികച്ചതായിരിക്കുമ്പോൾ ഒരു ഇഷ്ടാനുസൃത ഡിസൈൻ ഓർഡർ ചെയ്യുന്നത് വിലയും പുനർമൂല്യനിർണ്ണയവും ചേർക്കുന്നു. നിങ്ങൾ ഏത് സാഹചര്യത്തിലാണ് എന്ന് ധരിക്കുന്ന പാറ്റേൺ നിങ്ങളോട് പറയുന്നു.
ചൈനയിൽ നിന്ന് സോഴ്സിംഗ് ചെയ്യുമ്പോൾ എന്താണ് പ്രതീക്ഷിക്കേണ്ടത്
ലീഡ് സമയം ജ്യാമിതി, ഉപരിതല ചികിത്സ, ഒരു ഡ്രോയിംഗ് നിലവിലുണ്ടോ എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. നിങ്ങളുടെ ഉദ്ധരണിക്കൊപ്പം രേഖാമൂലം ആവശ്യപ്പെടുക, ക്ലോക്ക് ആരംഭിക്കുന്നത് എന്താണെന്ന് ചോദിക്കുക: ഡ്രോയിംഗിൻ്റെ സ്ഥിരീകരണം അല്ലെങ്കിൽ വാങ്ങൽ ഓർഡർ. അവ ഒരേ തീയതിയല്ല, വ്യത്യാസം പലപ്പോഴും ഒരു ആഴ്ചയാണ്.
നിങ്ങൾ പ്രതിജ്ഞാബദ്ധമാക്കുന്നതിന് മുമ്പ് പിൻപറ്റേണ്ട മൂന്ന് കാര്യങ്ങൾ:
- ഉത്പാദനം ആരംഭിക്കുമ്പോൾ.തേഞ്ഞ സാമ്പിൾ റിവേഴ്സ് എഞ്ചിനീയറിംഗ് ഒരു ചിപ്പ് മുറിക്കുന്നതിന് മുമ്പ് സമയം ചേർക്കുന്നു. ഒരു ഡ്രോയിംഗ് ആ ഘട്ടം നീക്കം ചെയ്യുന്നു.
- ഉപരിതല ചികിത്സ എന്താണ് ചേർക്കുന്നത്.ബൈമെറ്റാലിക് സർഫേസിംഗും കാർബൈഡ് സ്പ്രേയിംഗും അവരുടേതായ ക്യൂവോടുകൂടിയ പ്രത്യേക പ്രക്രിയ ഘട്ടങ്ങളാണ്.
- കടൽ ചരക്ക്, പ്രത്യേകം.ഇത് നിർമ്മാണ ലീഡ് സമയത്തല്ല, ആദ്യമായി വാങ്ങുന്നവരെ ആശ്ചര്യപ്പെടുത്തുന്ന സംഖ്യയാണിത്.
ഞങ്ങളുടെ സ്വന്തം ഉദ്ധരണി രൂപകൽപ്പന പ്രകാരം സുതാര്യമാണ്: ഉൽപ്പന്നം, ഷിപ്പിംഗ്, നിലവിലുള്ള അറ്റകുറ്റപ്പണികൾ എന്നിവ ഉൾക്കൊള്ളുന്ന ഒരു കണക്കാക്കിയ ചിലവ് ഞങ്ങൾ നൽകുന്നു, അതിനാൽ പിന്നീട് കണ്ടെത്താനൊന്നുമില്ല. 12 മണിക്കൂറിനുള്ളിൽ നിങ്ങൾക്ക് ആ ഉദ്ധരണി ലഭിക്കും.
നേരത്തെ വിവരിച്ച സ്പെയർ-സെറ്റ് റൊട്ടേഷൻ ഉപയോഗിച്ച് ലീഡ് സമയം ആസൂത്രണം ചെയ്യുക. നിങ്ങളുടെ ഷെഡ്യൂളിൽ ഒരു വെയർ ലോഗ് ഷിപ്പിൽ നിന്ന് ഓർഡർ ചെയ്ത ഒരു സെറ്റ്. ഘടികാരത്തിനെതിരായ ഒരു തകരാർ കപ്പലിൽ നിന്ന് ഓർഡർ ചെയ്ത ഒരു സെറ്റ്, എയർ വഴി, ആരും വിശദീകരിക്കാൻ ആസ്വദിക്കാത്ത വിലയ്ക്ക്.
ഗുണനിലവാര സ്വീകാര്യത മാനദണ്ഡവും പരിശോധന പോയിൻ്റുകളും
ഒരു യഥാർത്ഥ വിതരണക്കാരനെ വിലകുറഞ്ഞതിൽ നിന്ന് വേർതിരിക്കുന്ന ചെക്കുകളാണിത്. ഓർഡർ നൽകുന്നതിന് മുമ്പ് അവരോട് രേഖാമൂലം ആവശ്യപ്പെടുക, സെറ്റ് എത്തുമ്പോൾ അവ പരിശോധിക്കുക:
- ഓരോ ഫ്ലൈറ്റിലും ഒന്നിലധികം പോയിൻ്റുകളിൽ പുറം വ്യാസം
- ദ്വാരത്തിൻ്റെ വ്യാസവും സിലിണ്ടറിസിറ്റിയും
- ഒരു പോലെ ഉപരിതല കാഠിന്യംഅളന്ന മൂല്യം(HV അല്ലെങ്കിൽ HRC), ഒരു കാറ്റലോഗ് സ്പെസിഫിക്കേഷൻ അല്ല
- നൈട്രൈഡ് കെയ്സ് ഡെപ്ത്, അല്ലെങ്കിൽ ഒരു ബൈമെറ്റാലിക് ബോറിലെ അലോയ് ലെയർ ഡെപ്ത്
- ഏകാഗ്രതയും നേരും
- ഉപരിതല പരുക്കൻ (റ)
- അടിസ്ഥാന സ്റ്റീൽ ഗ്രേഡ്, സ്ഥിരീകരിച്ചു
കാഠിന്യവും കെയ്സ് ഡെപ്ത്തും ഏറ്റവും പ്രാധാന്യമർഹിക്കുന്ന രണ്ടാണ്, രണ്ടും മിക്കപ്പോഴും നിശബ്ദമായി തരംതാഴ്ത്തി. 950-1050 HV-ലും 0.5-0.8 mm ആഴവുമുള്ള ഒരു നൈട്രൈഡ് ലെയർ നിങ്ങൾക്ക് ഒരു വിതരണക്കാരനെ പിടിക്കാൻ കഴിയുന്ന ഒരു സ്പെസിഫിക്കേഷനാണ്. സ്വന്തമായി "നൈട്രൈഡ്" അല്ല.
ഒരു ഉദ്ധരണി നാടകീയമായി മറ്റുള്ളവയ്ക്ക് താഴെയാണെങ്കിൽ, സ്റ്റീൽ എന്താണെന്നും ചികിത്സ എത്രത്തോളം ആഴത്തിലാണെന്നും ചോദിക്കുക. മിക്കവാറും എല്ലായ്പ്പോഴും അവിടെയാണ് വ്യത്യാസം മറഞ്ഞിരിക്കുന്നത്, നേരത്തെയുള്ള വസ്ത്രങ്ങളിൽ നിങ്ങൾ അത് തിരികെ നൽകും.
ഞങ്ങളുടെ മുഴുവൻ സോഴ്സിംഗ് വാക്ക്ത്രൂ ഇഷ്ടാനുസൃത സ്ക്രൂ ബാരൽ ഓർഡർ ഗൈഡിലാണ്.
ഒരു പകരം അല്ലെങ്കിൽ ഇഷ്ടാനുസൃത ഇഞ്ചക്ഷൻ സ്ക്രൂ ബാരൽ ആവശ്യമുണ്ടോ? നിങ്ങളുടെ മെഷീൻ മോഡൽ, ഡ്രോയിംഗ് അല്ലെങ്കിൽ ധരിച്ച സാമ്പിൾ അയയ്ക്കുക. ഞങ്ങൾ 12 മണിക്കൂറിനുള്ളിൽ ഉദ്ധരിക്കുന്നു.
ഒരു സ്ക്രൂ ബാരൽ ഉദ്ധരണി നേടുകപതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ചോദ്യം: ഒരു ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽ എത്രത്തോളം നിലനിൽക്കും?
A: PE, PP പോലുള്ള നോൺ-കോറോസിവ് റെസിനുകളിൽ, ഞങ്ങളുടെ നൈട്രൈഡ് 38CrMoAlA ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ ഏകദേശം 10,000-20,000 മണിക്കൂർ പ്രവർത്തിക്കുന്നു. ഗ്ലാസ് നിറച്ച സംയുക്തങ്ങൾ, പിവിസി, കനത്ത റീഗ്രൈൻഡ് എന്നിവ അത് കുറയ്ക്കുന്നു, ഫില്ലർ ഉള്ളടക്കത്തെയും ഔട്ട്പുട്ടിനെയും എത്രത്തോളം ആശ്രയിച്ചിരിക്കുന്നു. ക്ലോക്കും പ്രതീക്ഷയും പ്രവർത്തിപ്പിക്കരുത്: അളക്കുക. അബ്രസീവ് ഡ്യൂട്ടിയിൽ വർഷത്തിൽ ഒരിക്കലെങ്കിലും ബിൽഡ് ഡ്രോയിംഗിനെതിരെ ഫ്ലൈറ്റ് ഒഡിയും ബോർ ഐഡിയും പരിശോധിച്ച് ട്രെൻഡ് ലോഗ് ചെയ്യുക. ട്രെൻഡ്, ഒരു മണിക്കൂർ കണക്കല്ല, അടുത്ത സെറ്റ് എപ്പോൾ ഓർഡർ ചെയ്യണമെന്ന് നിങ്ങളോട് പറയുന്നു.
ചോദ്യം: ഒരു സ്ക്രൂവും ബാരലും തമ്മിലുള്ള സ്റ്റാൻഡേർഡ് ക്ലിയറൻസ് എന്താണ്?
A: ഒരൊറ്റ രൂപവുമില്ല, കാരണം സ്ക്രൂ വ്യാസമുള്ള ക്ലിയറൻസ് സ്കെയിലുകൾ. ഓരോ ഇഞ്ച് സ്ക്രൂ വ്യാസത്തിനും ഒരു വശത്ത് ഏകദേശം 0.001 ഇഞ്ച് റേഡിയൽ ക്ലിയറൻസ് ആണ് ഒരു പുതിയ സെറ്റിൻ്റെ വ്യവസായ നിയമം, അതിനാൽ 60 എംഎം സ്ക്രൂ ഓരോ വശത്തും 0.06 എംഎം അടുത്താണ്. നിങ്ങളുടെ ബിൽഡ് ഡ്രോയിംഗ് ആണ് അധികാരം. ഒരു പ്രായോഗിക സേവന പരിധി എന്ന നിലയിൽ, അളന്ന ക്ലിയറൻസ് ബിൽഡ് മൂല്യത്തിൻ്റെ ഏകദേശം ഇരട്ടിയായി വളരുകയോ അല്ലെങ്കിൽ ഔട്ട്പുട്ട് അതേ സ്ക്രൂ വേഗതയിൽ ഗണ്യമായി കുറയുകയോ ചെയ്യുമ്പോൾ, മാറ്റിസ്ഥാപിക്കൽ ആസൂത്രണം ചെയ്യുക.
ചോദ്യം: ഒന്നിലധികം വ്യത്യസ്ത റെസിനുകൾക്കായി എനിക്ക് ഒരു സ്ക്രൂ ഉപയോഗിക്കാമോ?
ഉത്തരം: ഒരു കുടുംബത്തിനുള്ളിൽ, അതെ. ഒരു പൊതു-ഉദ്ദേശ്യ സ്ക്രൂ PE, PP, PS, ABS എന്നിവ സ്വീകാര്യമായി കൈകാര്യം ചെയ്യുന്നു, അതുകൊണ്ടാണ് മെഷീൻ നിർമ്മാതാക്കൾ ഇത് സ്റ്റാൻഡേർഡ് ആയി ഷിപ്പ് ചെയ്യുന്നത്. കുടുംബങ്ങളിലുടനീളം, ഇല്ല. കർക്കശമായ പിവിസിയിലെ ഒരു ജിപി സ്ക്രൂ മെറ്റീരിയലിനെ നശിപ്പിക്കുകയും സ്റ്റീലിനെ നശിപ്പിക്കുകയും ചെയ്യുന്നു. ഗ്ലാസ് നിറച്ച നൈലോണിലെ ഒരു ജിപി സ്ക്രൂ വേഗം തീർന്നു. ഒരു ഷോട്ട് വോളിയത്തിന് വലുപ്പമുള്ള ഒരു സ്ക്രൂയ്ക്ക് മെറ്റീരിയൽ പാകം ചെയ്യാതെ ബാരലിൻ്റെ ഒരു ചെറിയ ഭാഗം ഉപയോഗിക്കുന്ന ജോലി ചെയ്യാൻ കഴിയില്ല. നിങ്ങളുടെ റെസിനുകൾ ആ വിടവുകളിൽ വ്യാപിക്കുകയാണെങ്കിൽ, നിങ്ങൾക്ക് ഒന്നിലധികം സ്ക്രൂകൾ ആവശ്യമാണ്, അല്ലെങ്കിൽ ഏറ്റവും കഠിനമായ കേസിനായി രൂപകൽപ്പന ചെയ്ത ഒരു സ്ക്രൂ.
ചോദ്യം: എൻ്റെ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ധരിച്ചിട്ടുണ്ടോ എന്ന് എനിക്ക് എങ്ങനെ പറയാൻ കഴിയും?
ഉത്തരം: മെഷീൻ നിങ്ങളോട് ആദ്യം പറയുന്നു, മൈക്രോമീറ്റർ അത് സ്ഥിരീകരിക്കുന്നു. ഒരേ സ്ക്രൂ സ്പീഡിൽ ഔട്ട്പുട്ട് ഡ്രോപ്പ്, റിക്കവറി ടൈം സ്ട്രെച്ചിംഗ്, മാറ്റമില്ലാത്ത സെറ്റ് പോയിൻ്റുകളിൽ മെൽറ്റ് ടെമ്പറേച്ചർ ക്ലൈംബിംഗ്, ക്ലീനിംഗ് കഴിഞ്ഞ് തിരിച്ചെത്തുന്ന കറുത്ത പാടുകൾ, ഷോട്ട് സൈസ് ഡ്രിഫ്റ്റിംഗ് എന്നിവ ശ്രദ്ധിക്കുക. അവയിലേതെങ്കിലും സ്ക്രൂ വലിക്കുന്നതിനെ ന്യായീകരിക്കുന്നു. തുടർന്ന് മൈക്രോമീറ്റർ ഉപയോഗിച്ച് ഫ്ലൈറ്റ് OD അളക്കുക, ഒരു ബോർ ഗേജ് ഉപയോഗിച്ച് ബോർ ഐഡി, പൊരുത്തപ്പെടുന്ന സ്ഥാനങ്ങളിൽ, ഡ്രോയിംഗുമായി റേഡിയൽ ക്ലിയറൻസ് താരതമ്യം ചെയ്യുക. ലക്ഷണങ്ങൾ നിർദ്ദേശിക്കുന്നു; അളവ് സ്ഥിരീകരിക്കുന്നു.
ചോദ്യം: എന്താണ് ഒരു ബൈമെറ്റാലിക് സ്ക്രൂ ബാരൽ, എനിക്കത് എപ്പോഴാണ് വേണ്ടത്?
A: ഒരു ബൈമെറ്റാലിക് ബാരൽ ഒരു അലോയ്-സ്റ്റീൽ ബോഡി നിലനിർത്തുകയും ബോറിലേക്ക് ഒരു ഹാർഡ് വെയർ അലോയ് ലയിപ്പിക്കുകയും ചെയ്യുന്നു. ഞങ്ങളുടെ ബാരലുകളിൽ, ബോറിൻ്റെ വെയർ സോണിന് ചുറ്റുമുള്ള മുഴുവൻ വൃത്താകൃതിയിലും ഞങ്ങൾ ഹാർഡ് അലോയ് സ്പ്രേ ചെയ്യുന്നു, ഇത് അകത്തെ കാഠിന്യം 62 HRC-ലേക്ക് കൊണ്ടുവരുന്നു. വര വരയ്ക്കാൻ എളുപ്പമാണ്:ഒരു നൈട്രൈഡ് 38CrMoAlA സെറ്റിൽ 30% വരെ ഗ്ലാസ് ഫൈബർ നന്നായി പ്രവർത്തിക്കുന്നു. 30% ഗ്ലാസിനു മുകളിൽ, മിനറൽ ഫില്ലർ അല്ലെങ്കിൽ ഫ്ലേം റിട്ടാർഡൻ്റ്, അല്ലെങ്കിൽ കോറോസിവ് റെസിൻ എന്നിവയിൽ, ബൈമെറ്റാലിക് പോകുക. നൈട്രൈഡ് കെയ്സ് 0.5–0.8 എംഎം ഡിഫ്യൂഷൻ ലെയറാണ്, സ്റ്റീൽ പൂർത്തിയാകുന്നതിന് വളരെ മുമ്പുതന്നെ കനത്ത ഫില്ലർ അതിലൂടെ മുറിക്കുന്നു.
ചോദ്യം: സ്ക്രൂ ഡിസൈൻ ഇഞ്ചക്ഷൻ മോൾഡിംഗിലെ ഭാഗത്തിൻ്റെ ഗുണനിലവാരത്തെ ബാധിക്കുമോ?
എ: നേരിട്ടും, മിക്ക പ്രോസസ്സ് ക്രമീകരണങ്ങളേക്കാളും കൂടുതൽ. മെറ്റീരിയൽ എത്ര പൂർണ്ണമായി ഉരുകുന്നു, ഉരുകിയ താപനില എത്ര ഏകീകൃതമാണ്, നിറവും ഫില്ലറും എത്ര നന്നായി ചിതറുന്നു, ഷോട്ട് എത്രത്തോളം സ്ഥിരതയുള്ളതാണെന്നും സ്ക്രൂ ജ്യാമിതി നിർണ്ണയിക്കുന്നു. അൺമെൽറ്റുകൾ, സ്ട്രീക്കുകൾ, സ്പ്ലേ, ഡീഗ്രേഡേഷൻ, ഷോട്ട് വേരിയേഷൻ എന്നിവയെല്ലാം കൺട്രോളറിലേക്ക് തിരിയുമ്പോഴെങ്കിലും സ്ക്രൂ ഡിസൈൻ അല്ലെങ്കിൽ സ്ക്രൂ വെയർ എന്നിവയിലേക്ക് മടങ്ങുന്നു. നിങ്ങൾ വരുത്തുന്ന എല്ലാ ക്രമീകരണ മാറ്റങ്ങളെയും ഒരു തകരാർ ചെറുക്കുമ്പോൾ, ജ്യാമിതിയോ വസ്ത്രധാരണമോ ആണ് സാധാരണ കാരണം.
ചോദ്യം: ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂവും എക്സ്ട്രൂഷൻ സ്ക്രൂവും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
A: ഒരു എക്സ്ട്രൂഷൻ സ്ക്രൂ തുടർച്ചയായി കറങ്ങുകയും പമ്പുകൾ നിർത്താതെ മുന്നോട്ട് ഉരുകുകയും ചെയ്യുന്നു. ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂ രണ്ട് ജോലികൾ ചെയ്യുന്നു: അത് ഒരു ഷോട്ട് പ്ലാസ്റ്റിസൈസ് ചെയ്യാൻ കറങ്ങുന്നു, തുടർന്ന് കറങ്ങുന്നത് നിർത്തി, അത് കുത്തിവയ്ക്കാൻ ഒരു പ്ലങ്കർ പോലെ മുന്നോട്ട് നീങ്ങുന്നു. ഇൻജക്ഷൻ സ്ക്രൂകൾ അഗ്രഭാഗത്ത് ഒരു ചെക്ക് റിംഗ് വഹിക്കുന്നത് എന്തുകൊണ്ടാണെന്നും എക്സ്ട്രൂഷൻ സ്ക്രൂകളേക്കാൾ 18:1 മുതൽ 25:1 വരെ കുറഞ്ഞ എൽ/ഡി അനുപാതങ്ങൾ പ്രവർത്തിക്കുന്നത് എന്തുകൊണ്ടാണെന്നും പരസ്പരവിരുദ്ധമായ പ്രവർത്തനം. മെറ്റീരിയലും ഷോട്ടുകൾക്കിടയിൽ ഒരു ഇഞ്ചക്ഷൻ ബാരലിൽ ഇരിക്കുന്നു, ഇത് താമസിക്കുന്ന സമയവും ഷോട്ട് സൈസിംഗും നിർണായകമാക്കുന്നു.
ചോദ്യം: ഒരു സ്ക്രൂ ബാരൽ നിർമ്മാതാവിന് എൻ്റെ സ്ക്രൂ ഡ്രോയിംഗ് കൂടാതെ പകർത്താനാകുമോ?
ഉ: അതെ. ഷിപ്പ് ചെയ്ത ഭാഗവും ജ്യാമിതിയും അളക്കാനും പുനർനിർമ്മിക്കാനും കഴിയും: വ്യാസം, വീക്ഷണാനുപാതം, ചാനൽ ഡെപ്ത്, ഡ്രൈവിൻ്റെ അറ്റത്തുള്ള ഫിറ്റ് അളവുകൾ. ഞങ്ങൾ ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ ± 0.001 mm വരെ പിടിക്കുന്നു. ഒരു മുൻകരുതൽ എടുത്തുപറയേണ്ടതാണ്: ഒരു തേയ്ച്ച സ്ക്രൂ ഫാക്ടറിയിൽ നിന്ന് പുറത്തുപോകുന്നതിനേക്കാൾ ചെറുതാണ്, അതിനാൽ മാറ്റിസ്ഥാപിക്കുന്നത് ധരിക്കുന്ന അളവുകളേക്കാൾ യഥാർത്ഥ ഡിസൈൻ ഉദ്ദേശ്യത്തിലാണ് നിർമ്മിക്കേണ്ടത്. ഭാഗം സഹിതം ധരിക്കുന്ന പാറ്റേൺ അയയ്ക്കുക, പുതിയ സ്ക്രൂ അത് പാരമ്പര്യമായി ലഭിക്കുന്നതിന് പകരം പരാജയത്തിനെതിരെ വ്യക്തമാക്കുന്നു.
ഉപസംഹാരം
മൂന്ന് ആശയങ്ങൾ മുഴുവൻ വഴികാട്ടിയും വഹിക്കുന്നു.
തിരഞ്ഞെടുക്കൽ റെസിൻ പിന്തുടരുന്നു.ജ്യാമിതി (എൽ/ഡി, കംപ്രഷൻ അനുപാതം, സ്ക്രൂ തരം) നിങ്ങളുടെ പോളിമർ എങ്ങനെ ഉരുകുന്നു എന്നതുമായി പൊരുത്തപ്പെടുന്നു. നിങ്ങളുടെ ഫീഡ് എത്രമാത്രം വൃത്തികെട്ടതാണെന്നതുമായി ഉപരിതല ചികിത്സ പൊരുത്തപ്പെടുന്നു. ശുദ്ധമായ റെസിനുകൾ നൈട്രൈഡ് 38CrMoAlA-യിൽ സന്തോഷത്തോടെ പ്രവർത്തിക്കുന്നു. ഉരച്ചിലുകളുള്ളതും നശിപ്പിക്കുന്നതുമായ ഫീഡുകൾക്ക് ഒരു ബൈമെറ്റാലിക് ബോർ ആവശ്യമാണ്, കൂടാതെ ക്ലീൻ കേസ് വ്യക്തമാക്കുന്നത് ഒരു പുതിയ സെറ്റ് നേരത്തെ മരിക്കുന്ന ഏറ്റവും സാധാരണമായ മാർഗമാണ്.
മെയിൻ്റനൻസ് വർഷങ്ങൾ വാങ്ങുന്നു, ഡാറ്റ പ്ലാനിംഗ് വാങ്ങുന്നു.ഓരോ സ്റ്റോപ്പിനും മുമ്പായി ശുദ്ധീകരിക്കുക, സ്റ്റീലിനേക്കാൾ പിച്ചള ഉപയോഗിച്ച് വൃത്തിയാക്കുക, സ്ക്രൂ പുറത്താകുമ്പോഴെല്ലാം ക്ലിയറൻസ് അളക്കുക. ഒരു വെയർ ലോഗ് "ഇത് ധരിച്ചിട്ടുണ്ടോ?" ആസൂത്രിതമായ മാറ്റവും ഷട്ട്ഡൗണും തമ്മിലുള്ള വ്യത്യാസമാണ് “എപ്പോഴാണ് ഇത് അതിരു കടക്കുന്നത്?” എന്നതിലേക്ക്.
നിങ്ങൾ പ്രക്രിയ ട്യൂൺ ചെയ്യുന്നതിന് മുമ്പ് മെഷീൻ ഡയഗ്നോസ് ചെയ്യുക.ഔട്ട്പുട്ട് കുറയുമ്പോൾ, സൈക്കിളുകൾ നീട്ടുമ്പോൾ, കുഷ്യൻ അലഞ്ഞുതിരിയുമ്പോൾ, അല്ലെങ്കിൽ വൃത്തിയാക്കിയ ശേഷം സ്പെക്കുകൾ തിരികെ വരുമ്പോൾ, പ്ലാസ്റ്റിസൈസിംഗ് യൂണിറ്റ് സംസാരിക്കുന്നു. നഷ്ടപ്പെട്ട ക്ലിയറൻസ് പുനഃസ്ഥാപിക്കുന്നതിനോ പഴയ ചെക്ക് റിംഗ് വീണ്ടും സീൽ ചെയ്യുന്നതിനോ ക്രമീകരണങ്ങൾക്ക് കഴിയില്ല. സ്ക്രൂ വലിച്ച് അളക്കുക.
നൻഹയ്യ ഇരുപത് വർഷത്തിലേറെയായി സ്ക്രൂകളും ബാരലുകളും നിർമ്മിക്കുകയും ലോകമെമ്പാടുമുള്ള 500+ ക്ലയൻ്റുകൾക്ക് സേവനം നൽകുകയും ചെയ്യുന്നു. ഞങ്ങളുടെ ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ 38CrMoAlA-ൽ നിന്ന് മെഷീൻ ചെയ്തിരിക്കുന്നു, കെടുത്തി ടെമ്പർ ചെയ്തിരിക്കുന്നു, തുടർന്ന് 500-560 °C-ൽ ഗ്യാസ്-നൈട്രൈഡ് ചെയ്ത് 950-1050 HV-ൽ 0.5-0.8 mm കെയ്സ്, ±0.001 എംഎം കെയ്സ് വരെ ±0.001 00 മണിക്കൂറിൽ 0-10 മണിക്കൂർ വരെ റേറ്റുചെയ്തു. നശിപ്പിക്കാത്ത റെസിനുകൾ. ഫീഡ് കാഠിന്യമേറിയതാണെങ്കിൽ, ബോറിൻ്റെ വെയർ സോണിന് ചുറ്റുമുള്ള മുഴുവൻ വൃത്തത്തിലും ഞങ്ങൾ ഹാർഡ് അലോയ് സ്പ്രേ ചെയ്യുകയും ഉള്ളിലെ കാഠിന്യം 62 HRC-ലേക്ക് കൊണ്ടുപോകുകയും ചെയ്യുന്നു.
നിങ്ങൾ ഓർഡർ ചെയ്യുന്നതിനുമുമ്പ്, ഞങ്ങളുടെ എഞ്ചിനീയർമാർ നിങ്ങളുമായുള്ള പരാമീറ്ററുകളിലൂടെ പ്രവർത്തിക്കുന്നു: വ്യാസം, വീക്ഷണാനുപാതം, സ്ക്രൂ ചാനൽ ഡെപ്ത്, കൂടാതെ 38CrMoAlA യ്ക്കും ഒരു ഡ്യൂപ്ലെക്സ് അലോയ്ക്കും ഇടയിലുള്ള മെറ്റീരിയൽ ചോയ്സ്. ആ കൺസൾട്ടേഷൻ സൗജന്യമാണ്, തുടർന്നുള്ള ഉദ്ധരണിയിൽ ഉൽപ്പന്നം, ഷിപ്പിംഗ്, പ്രതീക്ഷിക്കുന്ന മെയിൻ്റനൻസ് ചെലവ് എന്നിവ ഉൾപ്പെടുന്നു, അതിനാൽ പേജിൽ ഇല്ലാത്ത ഒന്നും പിന്നീട് ദൃശ്യമാകില്ല.
ഡെലിവറിക്ക് ശേഷം, ഞങ്ങളുടെ സാങ്കേതിക വിദഗ്ധർ ഇൻസ്റ്റാളേഷനും കമ്മീഷനിംഗും പിന്തുണയ്ക്കുന്നു, വാറൻ്റി കരാറിലേക്ക് പ്രവർത്തിക്കുന്നു (സാധാരണയായി ഒന്ന് മുതൽ രണ്ട് വർഷം വരെ), ഏത് വിൽപ്പനാനന്തര പ്രശ്നത്തിനും 24 മണിക്കൂറിനുള്ളിൽ പ്രതികരണവും 48-നുള്ളിൽ പരിഹാരവും ലഭിക്കും.
നിങ്ങളുടെ മെഷീൻ മോഡൽ, റെസിൻ, നിങ്ങൾ പരിഹരിക്കാൻ ശ്രമിക്കുന്ന പ്രശ്നം എന്നിവ ഞങ്ങൾക്ക് അയയ്ക്കുക. പന്ത്രണ്ട് മണിക്കൂറിനുള്ളിൽ നിങ്ങൾക്ക് ഒരു സ്പെസിഫിക്കേഷനും ഒരു ഉദ്ധരണിയും ഉണ്ടാകും.
നിങ്ങളുടെ മെഷീൻ, റെസിൻ, കഴിഞ്ഞ തവണ എന്താണ് തെറ്റ് സംഭവിച്ചതെന്ന് ഞങ്ങളോട് പറയുക. അത് പരിഹരിക്കുന്ന സെറ്റ് ഞങ്ങൾ വ്യക്തമാക്കും, അത് ആവർത്തിക്കുന്ന ഒന്നല്ല.
ഒരു ഉദ്ധരണിക്ക് നൻഹയ്യയെ ബന്ധപ്പെടുക