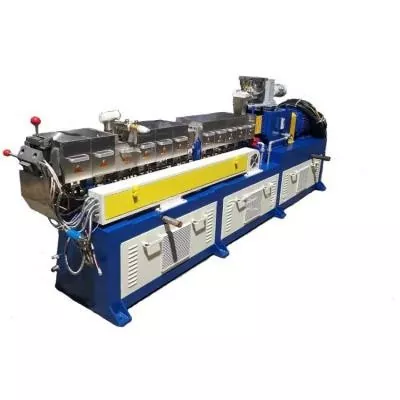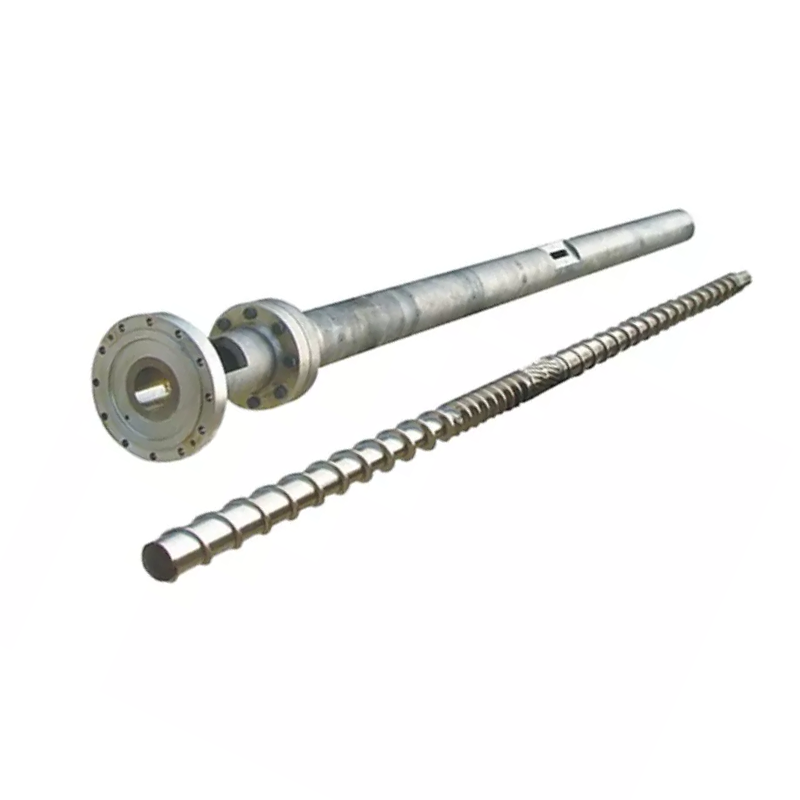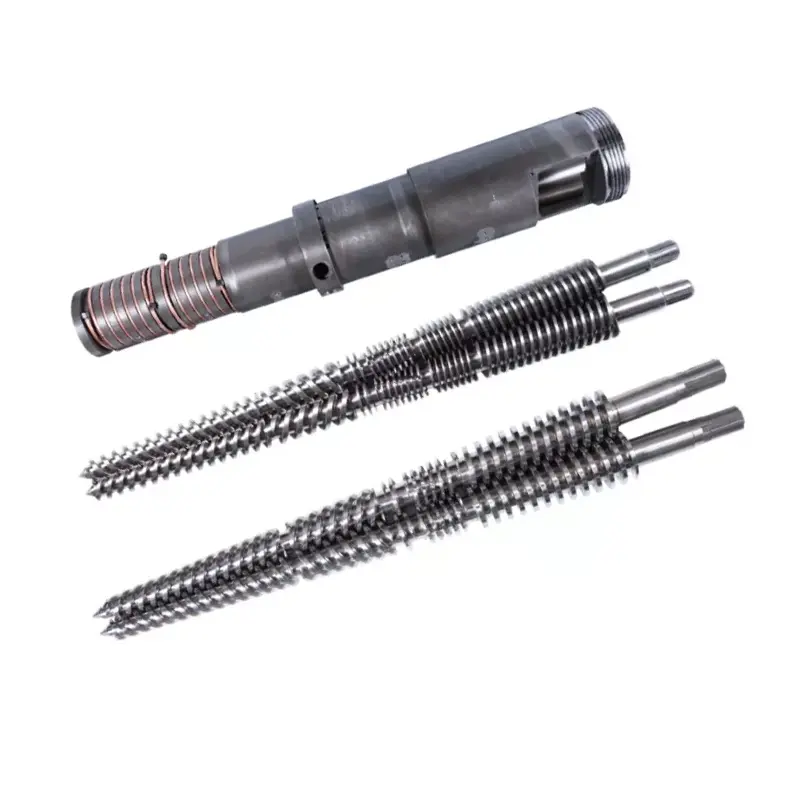
സ്ക്രൂ ആർപിഎം ഒരു ഔട്ട്പുട്ട് ഡയൽ അല്ല. ഒരു സ്പീഡ് മാറ്റം ഖരപദാർഥങ്ങളുടെ കൈമാറ്റം, ഉരുകൽ സമയം, കത്രിക, മർദ്ദം സൃഷ്ടിക്കൽ, താമസ സമയം എന്നിവയെ മാറ്റുന്നു, അതിനാൽ ഉപയോഗപ്രദമായ ഫലം ഉരുകുന്ന താപനില, മോട്ടോർ ലോഡ്, മർദ്ദം, ഉൽപ്പന്ന ഗുണനിലവാരം എന്നിവ ഉപയോഗിച്ച് വിലയിരുത്തണം.

പെട്ടെന്നുള്ള ഉത്തരം
സ്ക്രൂ വേഗത വർദ്ധിപ്പിക്കുന്നത് സാധാരണയായി ഡ്രാഗ് ഫ്ലോയും പ്രക്രിയയിലേക്ക് മെറ്റീരിയൽ പ്രവേശിക്കുന്ന നിരക്കും വർദ്ധിപ്പിക്കുന്നു, എന്നാൽ ബന്ധം പരിധിയില്ലാത്തതോ തികച്ചും രേഖീയമോ അല്ല. കൂടുതൽ ആർപിഎമ്മിന് ഷിയർ ഹീറ്റ് ചേർക്കാനും താമസ സമയം കുറയ്ക്കാനും ദുർബലമായ ഫീഡ് അല്ലെങ്കിൽ മെൽറ്റിംഗ് സെക്ഷൻ വെളിപ്പെടുത്താനും കഴിയും.
ഒരു സമയം ഒരു നിയന്ത്രിത വേരിയബിൾ മാറ്റുക, സ്ഥിരമായ അവസ്ഥയ്ക്കായി കാത്തിരിക്കുക, തുടർന്ന് ഔട്ട്പുട്ട്, മെൽറ്റ് ടെമ്പറേച്ചർ പ്രൊഫൈൽ, മർദ്ദം, മോട്ടോർ ലോഡ്, ഉൽപ്പന്ന ഗുണനിലവാരം എന്നിവ താരതമ്യം ചെയ്യുക. ഡ്രൈവിന് വേഗത്തിൽ തിരിയാൻ കഴിയുമെങ്കിലും അവയിലൊന്ന് അതിൻ്റെ അംഗീകൃത പരിധിയിൽ എത്തുമ്പോൾ നിർത്തുക.
എക്സ്ട്രൂഡറിനെ ഒരു കണക്റ്റഡ് സിസ്റ്റമായി വായിക്കുക
മെറ്റീരിയൽ ഒരു ബൾക്ക് സോളിഡ് ആയി പ്രവേശിക്കുന്നു, ഒരു ഒതുക്കമുള്ള കിടക്കയായി മാറുന്നു, ഉരുകുന്നു, കലർന്ന് നിയന്ത്രിത ഫ്ലോ പാതയിലൂടെ പോകുന്നു. ബാരൽ ഹീറ്ററുകളും കൂളിംഗ് സർക്യൂട്ടുകളും പ്രക്രിയയ്ക്കൊപ്പം താപം കൈമാറ്റം ചെയ്യുമ്പോൾ മോട്ടോർ മെക്കാനിക്കൽ ഊർജ്ജം നൽകുന്നു. സ്ക്രൂയും ഡൈയും മർദ്ദം ഡ്യൂട്ടി പങ്കിടുന്നു.
2016-ലെ ഒരു വ്യാവസായിക തലത്തിലുള്ള പഠനം 135 പ്രവർത്തന സാഹചര്യങ്ങൾക്കായി മൂന്ന് പോളിമറുകൾ, മൂന്ന് സ്ക്രൂ ജ്യാമിതികൾ, അഞ്ച് വേഗത, മൂന്ന് താപനില അവസ്ഥകൾ എന്നിവ പരീക്ഷിച്ചു. രചയിതാക്കൾ ഊർജ്ജ ആവശ്യവും ഉരുകുന്ന താപനില വ്യതിയാനവും ഒരുമിച്ച് അളന്നു. മെറ്റീരിയൽ, സ്ക്രൂ, വ്യവസ്ഥകൾ എന്നിവ ഉപയോഗിച്ച് അവയുടെ ഫലങ്ങൾ മാറി, അതിനാലാണ് ഒരു സാർവത്രിക ആർപിഎം-ടു-ഔട്ട്പുട്ട് നിയമം വിശ്വസനീയമല്ല.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:ഇൻവെർട്ടർ സ്വീകരിക്കുന്ന ഉയർന്ന ആർപിഎം അല്ല മികച്ച പ്രവർത്തന പോയിൻ്റ്. അംഗീകൃത മോട്ടോർ, ഗിയർബോക്സ്, മർദ്ദം, താപനില, ഉൽപ്പന്ന-ഗുണനിലവാര പരിധികൾ എന്നിവയ്ക്കുള്ളിൽ നിലനിൽക്കുന്ന ഏറ്റവും ഉയർന്ന സ്ഥിരതയുള്ള ഉൽപ്പാദന വ്യവസ്ഥയാണിത്. ഒരു പരിധി നേരത്തെ എത്തിയാൽ, വേഗതയേറിയ ഡ്രൈവ് അല്ലെങ്കിൽ ഒരു പുതിയ സ്ക്രൂ ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് ആ തടസ്സം തിരിച്ചറിയുക.
സ്ക്രൂ സ്പീഡ് വർദ്ധിക്കുമ്പോൾ എന്ത് മാറുന്നു
ഉയർന്ന ആർപിഎം ബാരലുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ സ്ക്രൂ പ്രതലത്തെ വേഗത്തിൽ ചലിപ്പിക്കുന്നു. ഒരു സ്ഥിരതയുള്ള ശ്രേണിയിൽ, ഇത് ഖരപദാർഥങ്ങളുടെ ഗതാഗതം വർദ്ധിപ്പിക്കുകയും ഉരുകുന്നത് കൈമാറുകയും ചെയ്യും. ഇത് ഷിയർ റേറ്റ്, മെക്കാനിക്കൽ എനർജി ഇൻപുട്ട്, ഉരുകാൻ ലഭ്യമായ സമയം, മെറ്റീരിയൽ അനുഭവിച്ച സ്ക്രൂ വിപ്ലവങ്ങളുടെ എണ്ണം എന്നിവയും മാറ്റുന്നു.
ഉരുകൽ-താപനില മാറ്റത്തിൻ്റെ ദിശ സാർവത്രികമല്ല. 2014-ലെ എച്ച്ഡിപിഇ പഠനത്തിൽ മൂന്ന് റെസിൻ വിസ്കോസിറ്റികളും മൂന്ന് സ്ക്രൂ ജ്യാമിതികളും നിരവധി വേഗതകളും സെറ്റ് താപനിലകളും ഉപയോഗിച്ചു. സ്ക്രൂ തരം, റെസിൻ വിസ്കോസിറ്റി, സെറ്റ് ടെമ്പറേച്ചർ, സ്പീഡ് എന്നിവയെല്ലാം ഊർജ ഉപയോഗത്തെയും ഉരുകുന്ന സ്ഥിരതയെയും ബാധിച്ചതായി കണ്ടെത്തി.
സിംഗിൾ-ഫ്ലൈറ്റഡ് സ്ക്രൂകൾ ഒരു നിർണായക വേഗത കാണിച്ചു, അവിടെ ഉരുകൽ ഗുണനിലവാരം വഷളായി, പരീക്ഷിച്ച ബാരിയർ സ്ക്രൂ മികച്ച താപനില ഏകീകൃതത നിലനിർത്തുന്നു.


ബാരൽ സെറ്റ് താപനില ഉരുകിയ താപനിലയല്ല
കൺട്രോളർ ഒരു ഹീറ്റർ-സോൺ ടാർഗെറ്റും സാധാരണയായി ബാരൽ മതിലിനടുത്തുള്ള താപനിലയും പ്രദർശിപ്പിക്കുന്നു. ചാനലിനുള്ളിലെ പോളിമറിന് രൂപഭേദം, ഘർഷണം എന്നിവയിൽ നിന്ന് മെക്കാനിക്കൽ ഊർജ്ജം ലഭിക്കുന്നു. തണുപ്പിക്കലിന് ആ താപത്തിൻ്റെ ഒരു ഭാഗം നീക്കം ചെയ്യാൻ കഴിയും, എന്നാൽ അവസാനത്തെ ഉരുകുന്നത് ഒരു കൺട്രോളർ റീഡിംഗ് സൂചിപ്പിക്കുന്നതിനേക്കാൾ ചൂടും തണുപ്പും കുറഞ്ഞ ഏകീകൃതവും തുടരും.
നിർവചിക്കപ്പെട്ട സ്ഥലത്ത് ഉരുകിയ താപനില അളക്കുകയും സെൻസർ രീതി പറയുകയും ചെയ്യുക. 2006-ലെ പോളിമർ എഞ്ചിനീയറിംഗ് & സയൻസ് പഠനം മെൽറ്റ് ഫ്ലോയ്ക്ക് കുറുകെ ഒരു തെർമോകോൾ ഗ്രിഡ് ഉപയോഗിച്ചു. സിംഗിൾ-ഫ്ലൈറ്റഡ് സ്ക്രൂകൾ ഉപയോഗിച്ച് ഉയർന്ന ത്രൂപുട്ടിൽ താഴ്ന്ന-താപനില പ്രദേശങ്ങൾ കണ്ടെത്തി, അതേസമയം മഡോക്ക് മിക്സർ ഉപയോഗിച്ച് പരീക്ഷിച്ച ബാരിയർ സ്ക്രൂ മികച്ച ഉരുകലും കുറഞ്ഞ വ്യതിയാനവും നേടി.
അളന്ന ഉരുകൽ ചൂടായതിനാൽ എല്ലാ ഹീറ്റർ സോണും താഴ്ത്തരുത്.സ്ക്രൂ ഏറ്റവും കൂടുതൽ ചൂടാണ് സൃഷ്ടിക്കുന്നതെങ്കിൽ, കത്രിക ഉയർന്ന നിലയിലായിരിക്കുമ്പോൾ, ആക്രമണാത്മകമായ കുറവ് സോളിഡ് ബെഡ് തണുത്തതാക്കും. മുഴുവൻ പ്രൊഫൈലും മാറ്റുന്നതിന് മുമ്പ് ഉരുകൽ സംഭവിക്കുന്നത്, ഹീറ്റർ ഔട്ട്പുട്ട്, കൂളിംഗ് പ്രതികരണം, മോട്ടോർ ലോഡ് എന്നിവ അവലോകനം ചെയ്യുക.
എന്തുകൊണ്ട് ഔട്ട്പുട്ട് ഒരു നേർരേഖയിൽ rpm പിന്തുടരുന്നത് നിർത്തുന്നു
കുറഞ്ഞ വേഗതയിൽ, നന്നായി ആഹാരം നൽകുന്ന ഒരു എക്സ്ട്രൂഡർ ആർപിഎമ്മും മാസ് ഫ്ലോയും തമ്മിൽ ഒരു നേർ-ലീനിയർ ബന്ധം കാണിച്ചേക്കാം. പെല്ലറ്റുകൾ ചാനലിൽ ആനുപാതികമായി നിറയാത്തപ്പോൾ, ബൾക്ക് ഡെൻസിറ്റി മാറുമ്പോൾ, ഫീഡ് തൊണ്ട വഴുതി വീഴുമ്പോൾ, ഉരുകുന്നത് പിന്നിലേക്ക് വീഴുമ്പോൾ, അല്ലെങ്കിൽ താഴത്തെ പ്രതിരോധം മർദ്ദം-ഫ്ലോ ബാലൻസ് മാറ്റുമ്പോൾ ആ ബന്ധം ദുർബലമാകുന്നു.
2022-ലെ സ്റ്റട്ട്ഗാർട്ട് യൂണിവേഴ്സിറ്റി പഠനം, ഉയർന്ന സ്ക്രൂ വേഗതയിൽ മിനുസമാർന്നതും ഹെലിക്കലി ഗ്രോവുള്ളതും അക്ഷീയമായി ഗ്രോവുഡ് ആയതുമായ ഫീഡ് സോണുകളെ താരതമ്യം ചെയ്തു. അത് ത്രോപുട്ട് രേഖീയമല്ലാത്ത ഒരു പരിധി കണ്ടെത്തി, ആ പെല്ലറ്റ് ആകൃതിയും വലുപ്പവും ആ പരിധിയെ ബാധിച്ചു. ഇത് ഒരു പ്രായോഗിക ഫാക്ടറി നിയമത്തെ പിന്തുണയ്ക്കുന്നു: യഥാർത്ഥ ഫീഡ്സ്റ്റോക്കും പോളിമർ പേരും രേഖപ്പെടുത്തുക.



നൻഹയ്യയുടെ പ്രസിദ്ധീകരിച്ച വേഗതയും ഔട്ട്പുട്ട് ശ്രേണിയും എങ്ങനെ വായിക്കാം
നൻഹയ്യ ഇനിപ്പറയുന്ന ഫാമിലി ടേബിൾ അതിൻ്റെ രണ്ടിലും പ്രസിദ്ധീകരിക്കുന്നുസിംഗിൾ സ്ക്രൂ വിഭാഗംഒപ്പം PE/PP ഹൈ-സ്പീഡ് പേജും. കമ്പനിയുടെ പ്രഖ്യാപിത ഉൽപ്പന്ന ശ്രേണി തിരിച്ചറിയാൻ ഇത് ഉപയോഗപ്രദമാണ്. ഇത് വ്യക്തമാക്കാത്ത മെറ്റീരിയലിനും ഡൈയ്ക്കും ഒരു ഓപ്പറേറ്റിംഗ് ഗ്യാരണ്ടി അല്ല.
| മോഡൽ | എൽ/ഡി | പ്രസിദ്ധീകരിച്ച ഔട്ട്പുട്ട് | പ്രസിദ്ധീകരിച്ച വേഗത | ഡ്രൈവിംഗ് മോട്ടോർ |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 മുതൽ 5 കി.ഗ്രാം / മണിക്കൂർ | 10 മുതൽ 60 ആർപിഎം വരെ | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 മുതൽ 8 കി.ഗ്രാം / മണിക്കൂർ | 10 മുതൽ 60 ആർപിഎം വരെ | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 മുതൽ 10 കി.ഗ്രാം / മണിക്കൂർ | 10 മുതൽ 60 ആർപിഎം വരെ | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 മുതൽ 36:1 വരെ | 10 മുതൽ 120 കി.ഗ്രാം / മണിക്കൂർ | 10 മുതൽ 150 ആർപിഎം വരെ | 5.5 മുതൽ 22 kW വരെ |
| NHY65 | 25:1 മുതൽ 36:1 വരെ | 60 മുതൽ 300 കി.ഗ്രാം / മണിക്കൂർ | 20 മുതൽ 150 ആർപിഎം വരെ | 22 മുതൽ 75 kW വരെ |
| NHY75 | 25:1 മുതൽ 36:1 വരെ | 200 മുതൽ 450 കി.ഗ്രാം / മണിക്കൂർ | 20 മുതൽ 150 ആർപിഎം വരെ | 30 മുതൽ 132 kW വരെ |
| NHY90 | 25:1 മുതൽ 36:1 വരെ | 180 മുതൽ 600 കി.ഗ്രാം / മണിക്കൂർ | 20 മുതൽ 110 ആർപിഎം വരെ | 30 മുതൽ 185 kW വരെ |
| NHY120 | 25:1 മുതൽ 36:1 വരെ | 320 മുതൽ 1000 കി.ഗ്രാം / മണിക്കൂർ | 20 മുതൽ 90 ആർപിഎം വരെ | 75 മുതൽ 280 kW വരെ |
| NHY150 | 25:1 മുതൽ 36:1 വരെ | 400 മുതൽ 1300 കി.ഗ്രാം / മണിക്കൂർ | 20 മുതൽ 75 ആർപിഎം വരെ | 90 മുതൽ 400 kW വരെ |
ഉറവിടം: നൻഹയ്യ വെബ്സൈറ്റ്, 2026 ഓഗസ്റ്റ് 31-ന് പരിശോധിച്ചു. ഓരോ വരിയിലും വിശാലമായ ശ്രേണി മൂല്യങ്ങൾ അടങ്ങിയിരിക്കുന്നു. ഉയർന്ന ഔട്ട്പുട്ട്, വേഗത, മോട്ടോർ നമ്പർ എന്നിവ ഒരു അനുമാനിക്കപ്പെടുന്ന മെഷീൻ കോൺഫിഗറേഷനിലേക്ക് സംയോജിപ്പിക്കരുത്.
നൻഹയ്യ വെബ്സൈറ്റ് ക്ലെയിം:ഒപ്റ്റിമൈസ് ചെയ്ത സ്ക്രൂ ഘടനയും ഉയർന്ന ടോർക്ക് ഗിയർബോക്സും പരമ്പരാഗത ഉപകരണങ്ങളെ അപേക്ഷിച്ച് കാര്യക്ഷമത ഇരട്ടിയാക്കുമെന്നും അതിൻ്റെ രൂപകൽപ്പനയ്ക്ക് പിപി എക്സ്ട്രൂഷൻ താപനില കുറയ്ക്കാൻ കഴിയുമെന്നും PE/PP ഹൈ-സ്പീഡ് പേജ് പ്രസ്താവിക്കുന്നു.
താരതമ്യ യന്ത്രം, റെസിൻ, ഡൈ, ടെസ്റ്റ് രീതി അല്ലെങ്കിൽ സ്വീകാര്യത വിൻഡോ എന്നിവ പേജിൽ പറയുന്നില്ല. ഒരു ROI അല്ലെങ്കിൽ പർച്ചേസ് ഗ്യാരൻ്റി നൽകുന്നതിന് മുമ്പ് ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട ടെസ്റ്റ് പ്രോട്ടോക്കോൾ ആവശ്യമായ വിതരണക്കാരൻ്റെ ക്ലെയിമുകളായി രണ്ട് പ്രസ്താവനകളും പരിഗണിക്കുക.
കോമ്പിനേഷനുകളെ വ്യാഖ്യാനിക്കുക, ഒറ്റപ്പെട്ട വായനകളല്ല
| ആർപിഎം വർദ്ധനവിന് ശേഷമുള്ള ട്രെൻഡ് | സാധ്യമായ വ്യാഖ്യാനം | അടുത്ത പരിശോധന |
|---|---|---|
| ഔട്ട്പുട്ട് ഉയരുന്നു, സമ്മർദ്ദവും ലോഡും സ്ഥിരമായി തുടരുന്നു, ഗുണനിലവാരം നിലനിർത്തുന്നു | ലൈൻ ഇപ്പോഴും അതിൻ്റെ ഉപയോഗപ്രദമായ ഓപ്പറേറ്റിംഗ് വിൻഡോയ്ക്കുള്ളിലായിരിക്കാം | മെൽറ്റ്-ടെമ്പറേച്ചർ യൂണിഫോമിറ്റിയും ഡൗൺസ്ട്രീം കൂളിംഗ് കപ്പാസിറ്റിയും സ്ഥിരീകരിക്കുക |
| Rpm ഉയരുന്നു, പക്ഷേ ഔട്ട്പുട്ട് നേട്ടങ്ങൾ ചുരുങ്ങുന്നു | തീറ്റ ശേഷി, ഉരുകൽ അല്ലെങ്കിൽ താഴത്തെ പ്രതിരോധം എന്നിവ പരിമിതപ്പെടുത്തിയേക്കാം | ഫീഡ് സ്ഥിരത, നിർദ്ദിഷ്ട ഔട്ട്പുട്ട്, ഫിൽട്ടർ, ഡൈ മർദ്ദം എന്നിവ പരിശോധിക്കുക |
| ഉരുകിയ താപനിലയും മോട്ടോർ ലോഡും വേഗത്തിൽ ഉയരുന്നു | മെക്കാനിക്കൽ ഊർജ്ജവും പ്രതിരോധവും വർദ്ധിക്കുന്നു | റെസിൻ വിസ്കോസിറ്റി, സ്ക്രൂ ജ്യാമിതി, ഫിൽട്ടർ അവസ്ഥ, ചൂട് പ്രൊഫൈൽ എന്നിവ അവലോകനം ചെയ്യുക |
| ശരാശരി ഉരുകൽ താപനില കുറയുന്നു, പക്ഷേ വ്യതിയാനം വർദ്ധിക്കുന്നു | വൈകി അല്ലെങ്കിൽ അപൂർണ്ണമായ ഉരുകൽ ഉണ്ടാകാം | ഉൽപ്പന്ന വൈകല്യങ്ങൾ പരിശോധിച്ച് സ്ക്രൂവിൻ്റെ ഉരുകൽ ശേഷിയുമായി താരതമ്യം ചെയ്യുക |
| ഔട്ട്പുട്ടും മോട്ടോർ ലോഡും ഉള്ള പ്രഷർ സൈക്കിളുകൾ | പ്രശ്നം തീറ്റ, ഉരുകൽ, താപനില നിയന്ത്രണം അല്ലെങ്കിൽ നിയന്ത്രണം എന്നിവയായിരിക്കാം | ഉപയോഗിക്കുകസർജിംഗ് ഡയഗ്നോസ്റ്റിക് ഗൈഡ് |
| ഒരു ഫിൽട്ടർ അല്ലെങ്കിൽ ഡൈ മാറ്റത്തിന് ശേഷം ലോഡ് ഉയരുന്നു | ഡൗൺസ്ട്രീം പ്രതിരോധം പ്രവർത്തന പോയിൻ്റ് മാറ്റി | ഒരേ മെറ്റീരിയലിലും നിരക്കിലും വൃത്തിയുള്ളതും വൃത്തികെട്ടതുമായ മർദ്ദം താരതമ്യം ചെയ്യുക |


നിയന്ത്രണങ്ങൾ പിന്തുടരുന്നതിന് പകരം നിയന്ത്രിത ഘട്ട പരിശോധന ഉപയോഗിക്കുക
- ഒരു സ്ഥിരതയുള്ള മെറ്റീരിയലും ഉൽപ്പന്നവും തിരഞ്ഞെടുക്കുക.റെസിൻ ഗ്രേഡ്, പെല്ലറ്റ് അല്ലെങ്കിൽ റീഗ്രൈൻഡ് ഫോം, അഡിറ്റീവുകൾ, ഈർപ്പം, സമീപകാല മെറ്റീരിയൽ സീക്വൻസ് എന്നിവ രേഖപ്പെടുത്തുക.
- ഒരു അടിസ്ഥാനരേഖ സ്ഥാപിക്കുക.യഥാർത്ഥ ആർപിഎം, ഫീഡ്, ഔട്ട്പുട്ട്, മെൽറ്റ് ടെമ്പറേച്ചർ, മർദ്ദം, മോട്ടോർ ലോഡ്, സോൺ റീഡിംഗുകൾ, ലൈൻ സ്ഥിരത പ്രാപിച്ചതിന് ശേഷം ഉൽപ്പന്ന നിലവാരം എന്നിവ രേഖപ്പെടുത്തുക.
- ഒരു അംഗീകൃത വേരിയബിൾ മാറ്റുക.ലൈൻ നടപടിക്രമം നിർവചിച്ചിരിക്കുന്ന ഇൻക്രിമെൻ്റ്, സ്റ്റെബിലൈസേഷൻ സമയം ഉപയോഗിക്കുക. വേഗത, തീറ്റ, താപനില എന്നിവ ഒരുമിച്ച് മാറ്റരുത്.
- ശരാശരിയും വ്യതിയാനവും താരതമ്യം ചെയ്യുക.സ്വീകാര്യമായ ശരാശരിക്ക് സൈക്ലിംഗ് മർദ്ദം അല്ലെങ്കിൽ അസമമായ മെൽറ്റ്-ടെമ്പറേച്ചർ പ്രൊഫൈൽ മറയ്ക്കാൻ കഴിയും.
- ആദ്യത്തെ പരിമിതപ്പെടുത്തുന്ന അവസ്ഥ അടയാളപ്പെടുത്തുക.ഇത് മോട്ടോർ ലോഡ്, മർദ്ദം, ഉരുകൽ ഗുണനിലവാരം, ഡൈമൻഷണൽ സ്ഥിരത, തണുപ്പിക്കൽ ശേഷി അല്ലെങ്കിൽ ഉപരിതല വൈകല്യം എന്നിവയായിരിക്കാം.
- അംഗീകൃത പരിധിക്കുള്ളിൽ മാത്രം ആവർത്തിക്കുക.മറ്റൊരു വർദ്ധനവ് വളരെ കുറച്ച് ഔട്ട്പുട്ട് നൽകുമ്പോഴോ അല്ലെങ്കിൽ സ്വീകാര്യതയ്ക്ക് പുറത്ത് അളന്ന അവസ്ഥ തള്ളുമ്പോഴോ ഉപയോഗപ്രദമായ പരമാവധി എത്തുന്നു.
ഞങ്ങളുടെ ഫാക്ടറി കാഴ്ച:അഞ്ച് സ്ഥിരതയുള്ള ഓപ്പറേറ്റിംഗ് പോയിൻ്റുകൾ അയയ്ക്കുന്ന ഒരു ഉപഭോക്താവ് ഒരു പരമാവധി ആർപിഎം അയയ്ക്കുന്ന ഉപഭോക്താവിനേക്കാൾ കൂടുതൽ ഉപയോഗപ്രദമായ ഡിസൈൻ തെളിവുകൾ നൽകുന്നു. ലൈനിന് കാര്യക്ഷമത നഷ്ടപ്പെടുന്നത് എവിടെയാണെന്നും അടുത്ത മാറ്റം ഫീഡ് വിഭാഗത്തിലാണോ, സ്ക്രൂ ജ്യാമിതിയിലാണോ, ധരിക്കുന്ന അവസ്ഥയിലാണോ അതോ ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾക്കാണോ ഉള്ളതെന്നും ട്രെൻഡ് കാണിക്കുന്നു.
പ്രോസസ്സ് ട്രെൻഡ് ഹാർഡ്വെയറിലേക്ക് മടങ്ങുമ്പോൾ
ഉയർന്ന ആർപിഎമ്മിന് അമിതമായ സ്ക്രൂ-ടു-ബാരൽ ക്ലിയറൻസ്, അടിവരയില്ലാത്ത ഫീഡ് സെക്ഷൻ, പിന്നിലേക്ക് വീഴുന്ന ഒരു മെൽറ്റിംഗ് സെക്ഷൻ, അല്ലെങ്കിൽ വളരെയധികം മർദ്ദനഷ്ടം സൃഷ്ടിക്കുന്ന ഒരു മിക്സർ എന്നിവ നന്നാക്കാൻ കഴിയില്ല. അതിന് ആ പരിധികൾ കാണാൻ എളുപ്പമാക്കാൻ കഴിയും. ധരിക്കുന്ന ഘടകങ്ങൾ പകർത്തുന്നതിന് മുമ്പ് വൃത്തിയാക്കി അളക്കുക.
ഉപയോഗിക്കുകതടസ്സം, പരമ്പരാഗത, മിക്സിംഗ് സ്ക്രൂ താരതമ്യംഉരുകുമ്പോൾ ഏകതാനത വേഗതയ്ക്കൊപ്പം മാറുന്നു. ഉപയോഗിക്കുകമെഷർമെൻ്റ് ഗൈഡ് ധരിക്കുകശുദ്ധമായ ഒഴുക്ക് പാതയും സ്ഥിരതയുള്ള മെറ്റീരിയലും ഉപയോഗിച്ച് നിർദ്ദിഷ്ട ഔട്ട്പുട്ട് കുറയുമ്പോൾ.
നൻഹയ്യയുടേത്ഉപകരണ പേജ്അതിൻ്റെ CNC lathes ന് 6 മീറ്റർ വരെ വർക്ക്പീസ് മെഷീൻ ചെയ്യാൻ കഴിയുമെന്നും അതിൻ്റെ ഡ്രില്ലിംഗ്, മില്ലിംഗ് ഉപകരണങ്ങൾക്ക് 0.02 mm പൊസിഷനിംഗ് കൃത്യതയുണ്ടെന്നും പ്രസ്താവിക്കുന്നു. അവ ഫാക്ടറി തലത്തിൽ പ്രസിദ്ധീകരിച്ച കഴിവുകളാണ്. അംഗീകൃത ഡ്രോയിംഗ് ഇപ്പോഴും ഓർഡറിനായുള്ള അളവുകളും പരിശോധന പോയിൻ്റുകളും നിർവചിക്കേണ്ടതുണ്ട്.

ഉയർന്ന ഔട്ട്പുട്ട് സിംഗിൾ സ്ക്രൂ അവലോകനത്തിനുള്ള ഡാറ്റ
- മെഷീൻ മേക്കർ, മോഡൽ, സ്ക്രൂ വ്യാസം
- യഥാർത്ഥവും നിലവിലുള്ളതുമായ സ്ക്രൂ, ബാരൽ അളവുകൾ
- റെസിൻ ഗ്രേഡ്, പെല്ലറ്റ് ഫോം, റീഗ്രൈൻഡ്, അഡിറ്റീവുകൾ
- സ്വീകാര്യമായ ഗുണനിലവാരത്തോടുകൂടിയ സാധാരണവും ലക്ഷ്യവുമായ ഔട്ട്പുട്ട്
- മോട്ടോർ, ഗിയർബോക്സ് അനുപാതം, റേറ്റുചെയ്ത ടോർക്ക് ഡാറ്റ
- യഥാർത്ഥ rpm, മോട്ടോർ ലോഡ്, ഊർജ്ജ പ്രവണത
- ബാരൽ സെറ്റ് പോയിൻ്റുകളും യഥാർത്ഥ സോൺ റീഡിംഗുകളും
- ഉരുകൽ താപനില സ്ഥാനവും സെൻസർ രീതിയും
- പ്രഷർ ട്രെൻഡ്, ഫിൽട്ടർ, ഡൈ വിശദാംശങ്ങൾ
- കൂളിംഗ്, ഹാൾ-ഓഫ്, ഡൗൺസ്ട്രീം പരിധികൾ
- വൈകല്യങ്ങളുടെ ഫോട്ടോകളും നിലനിർത്തിയ സാമ്പിളുകളും
- യഥാർത്ഥ ഡ്രോയിംഗും കണക്ഷൻ അളവുകളും
പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
സ്ക്രൂ സ്പീഡ് വർദ്ധിക്കുന്നത് എല്ലായ്പ്പോഴും എക്സ്ട്രൂഡർ ഔട്ട്പുട്ട് വർദ്ധിപ്പിക്കുമോ?
ഇല്ല. സ്ഥിരതയുള്ള ഒരു ഓപ്പറേറ്റിംഗ് വിൻഡോയ്ക്കുള്ളിൽ സ്ക്രൂ വേഗതയിൽ ഔട്ട്പുട്ട് ഉയർന്നേക്കാം, പക്ഷേ ഫീഡ് കപ്പാസിറ്റി, പെല്ലറ്റ് ഫോം, സ്ക്രൂ ജ്യാമിതി, ഉരുകൽ ശേഷി, ഡൈ റെസിസ്റ്റൻസ്, മോട്ടോർ ലോഡ്, വെയർ എന്നിവ ഫലം പരിമിതപ്പെടുത്തും. ഉയർന്ന വേഗതയിൽ, നിർദ്ദിഷ്ട ഔട്ട്പുട്ട് വീഴാം അല്ലെങ്കിൽ ഉരുകുന്നത് യൂണിഫോം കുറയാം.
ബാരൽ സെറ്റ് താപനിലയും ഉരുകിയ താപനിലയും തുല്യമാണോ?
നമ്പർ ബാരൽ സെറ്റ്പോയിൻ്റുകൾ ഹീറ്റർ സോണുകളെ നിയന്ത്രിക്കുന്നു, അതേസമയം സ്ക്രൂ റൊട്ടേഷൻ, ഷിയർ എന്നിവയിൽ നിന്ന് പോളിമറിന് മെക്കാനിക്കൽ ഊർജ്ജം ലഭിക്കുന്നു. അനുയോജ്യമായ സെൻസർ ഉപയോഗിച്ച് നിർവചിക്കപ്പെട്ട സ്ഥലത്ത് ഉരുകുന്നത് അളക്കുക, കൺട്രോളർ സെറ്റ്പോയിൻ്റിനെ യഥാർത്ഥ മെൽറ്റ് താപനിലയായി കണക്കാക്കുന്നതിന് പകരം രീതി രേഖപ്പെടുത്തുക.
സ്ക്രൂ വേഗത കൂടുമ്പോൾ ഉരുകിയ താപനില ഉയരുന്നത് എന്തുകൊണ്ട്?
ഉയർന്ന സ്ക്രൂ സ്പീഡ് ഷിയർ റേറ്റും മെക്കാനിക്കൽ എനർജി ഇൻപുട്ടും വർദ്ധിപ്പിക്കും. ഉരുകിയ താപനില മാറുന്നത് റെസിൻ വിസ്കോസിറ്റി, സ്ക്രൂ ജ്യാമിതി, ഫിൽ, ബാരൽ പ്രൊഫൈൽ, ഡൗൺസ്ട്രീം പ്രതിരോധം എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ചില സ്ക്രൂകളും മെറ്റീരിയൽ കോമ്പിനേഷനുകളും ഒരു നിർണായക വേഗതക്കപ്പുറം മോശമായതോ അപൂർണ്ണമായതോ ആയ ഉരുകൽ കാണിച്ചേക്കാം.
rpm ഉയരുമ്പോൾ പോലും ഔട്ട്പുട്ട് വർദ്ധിക്കുന്നത് നിർത്താൻ കഴിയുന്നത് എന്തുകൊണ്ട്?
ഫീഡ് വിഭാഗം ആനുപാതികമായി പൂരിപ്പിക്കുന്നത് നിർത്തിയേക്കാം, പെല്ലറ്റ് സ്ലിപ്പ് മാറാം, ബൾക്ക് ഡെൻസിറ്റി വ്യത്യാസപ്പെടാം, ഉരുകൽ ശേഷി എത്താം, അല്ലെങ്കിൽ ഡൈ ആൻഡ് ഫിൽട്ടർ പ്രതിരോധം സിസ്റ്റത്തെ പരിമിതപ്പെടുത്തിയേക്കാം. ഒരു സ്ക്രൂവും ബാരലും ചോർച്ച വർദ്ധിപ്പിക്കുകയും ഉപയോഗപ്രദമായ പമ്പിംഗ് കുറയ്ക്കുകയും ചെയ്യും.
സ്ക്രൂ സ്പീഡ് മാറ്റിയ ശേഷം ഓപ്പറേറ്റർമാർ എന്താണ് രേഖപ്പെടുത്തേണ്ടത്?
യഥാർത്ഥ സ്ക്രൂ വേഗത, ഫീഡ് നിരക്ക്, ഔട്ട്പുട്ട്, ഉരുകുന്ന താപനിലയും വ്യതിയാനവും, ഉരുകൽ മർദ്ദവും വ്യതിയാനവും, മോട്ടോർ ലോഡ്, സോൺ താപനില, കൂളിംഗ് പ്രതികരണം, ഉൽപ്പന്ന ഗുണനിലവാരം, ഒരു പുതിയ സ്ഥിരത കൈവരിക്കാൻ അനുവദിച്ച സമയം എന്നിവ രേഖപ്പെടുത്തുക.
ഉയർന്ന ഔട്ട്പുട്ട് സിംഗിൾ സ്ക്രൂ അവലോകനത്തിനായി ഞാൻ നൻഹയ്യയ്ക്ക് എന്ത് ഡാറ്റയാണ് അയയ്ക്കേണ്ടത്?
റെസിൻ ഗ്രേഡും ഫോമും, അഡിറ്റീവുകളും ഫില്ലറുകളും, ആവശ്യമായ ഔട്ട്പുട്ട്, നിലവിലുള്ള ആർപിഎം, മോട്ടോർ, ഗിയർബോക്സ് ഡാറ്റ, ബാരൽ പ്രൊഫൈൽ, മെൽറ്റ് ടെമ്പറേച്ചർ, പ്രഷർ ട്രെൻഡുകൾ, ഡൈ ആൻഡ് ഫിൽട്ടർ വിശദാംശങ്ങൾ, സ്ക്രൂ, ബാരൽ ഡ്രോയിംഗുകൾ, വെയർ അളവുകൾ, ഉൽപ്പന്ന വൈകല്യം അല്ലെങ്കിൽ ഉൽപ്പാദന പരിധി എന്നിവ അയയ്ക്കുക.
എഡിറ്റോറിയൽ കുറിപ്പ്: നൻഹയ്യ ഉൽപ്പന്ന സവിശേഷതകളും ക്ലെയിമുകളും കമ്പനി പ്രസിദ്ധീകരിച്ച വിവരങ്ങളായി തിരിച്ചറിയപ്പെടുന്നു. സ്വതന്ത്രമായ ഗവേഷണം പ്രക്രിയ ബന്ധങ്ങളെ പിന്തുണയ്ക്കുന്നു, ഏതെങ്കിലും നൻഹയ്യ മോഡലിന് ഒരു ഗ്യാരണ്ടിയല്ല. അന്തിമ പരിധികൾക്കും സ്വീകാര്യത വ്യവസ്ഥകൾക്കും മെറ്റീരിയൽ, മെഷീൻ, അംഗീകൃത ഡ്രോയിംഗ്, പ്രോജക്റ്റ് ടെസ്റ്റ് പ്ലാൻ എന്നിവ ആവശ്യമാണ്.