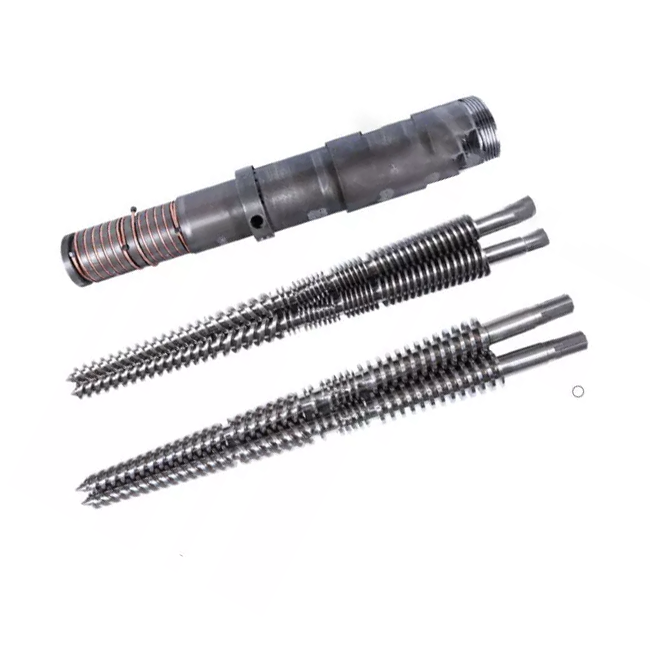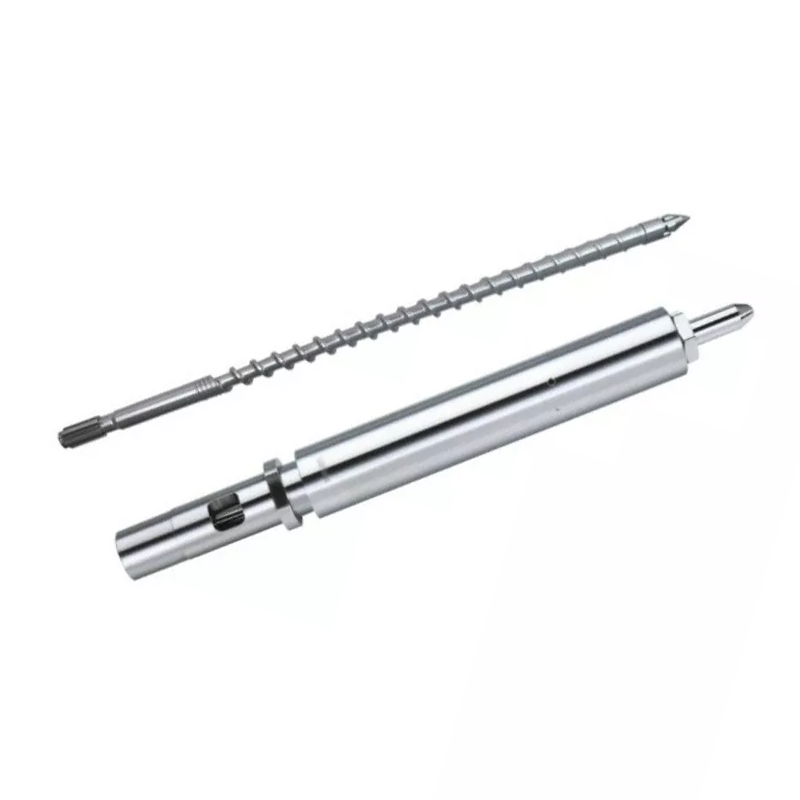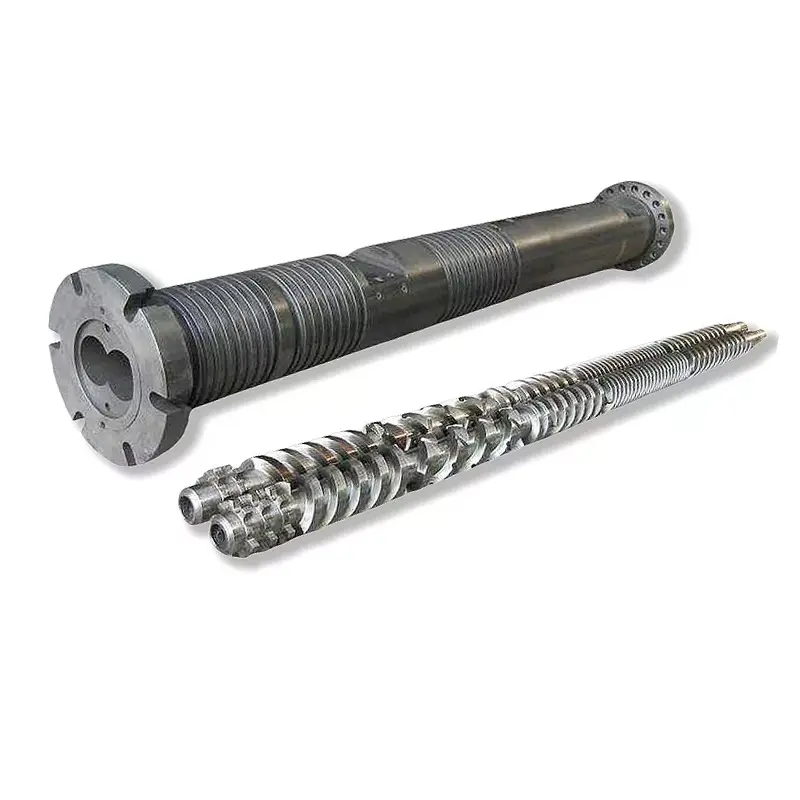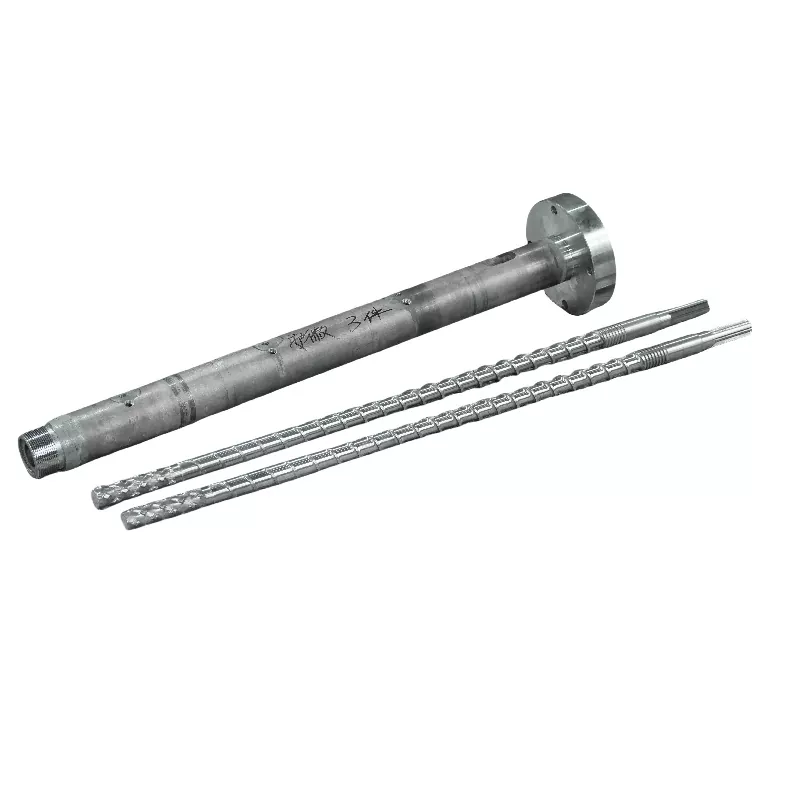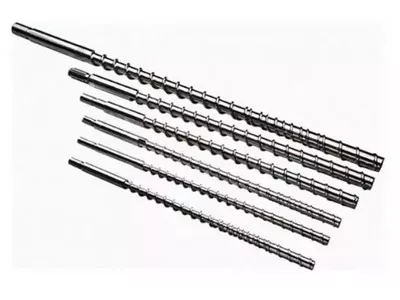
ഇഞ്ചക്ഷൻ സ്ക്രൂ എൽ/ഡി അനുപാതംപ്രവർത്തന ദൈർഘ്യത്തെ സ്ക്രൂ വ്യാസം കൊണ്ട് ഹരിക്കുന്നു, മിക്ക ഇഞ്ചക്ഷൻ സ്ക്രൂകളും 18:1 മുതൽ 25:1 വരെ പ്രവർത്തിക്കുന്നു. ഒരു സ്പെക് ഷീറ്റും നിങ്ങളോട് പറയുന്നില്ല: നിങ്ങൾ ഇതിനകം സ്വന്തമാക്കിയ ഒരു മെഷീനിൽ നിങ്ങൾക്ക് L/D മാറ്റാൻ കഴിയില്ല. നീളം ബാരലിന് ഉറപ്പിച്ചിരിക്കുന്നു. നിങ്ങൾക്ക് മാറ്റാൻ കഴിയുന്നത്സ്ക്രൂ വ്യാസം, കൂടാതെ ഒരു നിശ്ചിത ബാരലിൽ, ഒരു ചോയ്സ് എൽ/ഡി, ഷോട്ട് കപ്പാസിറ്റി, ഇഞ്ചക്ഷൻ മർദ്ദം എന്നിവ ഒരുമിച്ച് എതിർ ദിശകളിലേക്ക് നീക്കുന്നു. ഒരു ചെറിയ സ്ക്രൂ ഉയർന്ന എൽ/ഡി, ചെറിയ ഷോട്ടും കൂടുതൽ മർദ്ദവും നൽകുന്നു. ആ വ്യാപാരത്തെ നിങ്ങളുടെ റെസിനും നിങ്ങളുടെ ഭാഗവുമായി പൊരുത്തപ്പെടുത്തുക, മിക്ക L/D ചോദ്യങ്ങളും സ്വയം ഉത്തരം നൽകുന്നു.
ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂവിൽ എൽ/ഡി അനുപാതം എന്താണ് അർത്ഥമാക്കുന്നത്
L/D എന്നത് സ്ക്രൂവിൻ്റെ (L) പ്രവർത്തന ദൈർഘ്യം അതിൻ്റെ പുറം വ്യാസം (D) കൊണ്ട് ഹരിക്കുന്നു. വീതിയേക്കാൾ 22 മടങ്ങ് നീളമുള്ള ഒരു സ്ക്രൂവിന് 22:1 എന്ന L/D ഉണ്ട്.
അനുപാതം വലിപ്പം കൊണ്ട് സ്കെയിലുകൾ. 22:1 ലെ 40 എംഎം സ്ക്രൂവിൻ്റെ പ്രവർത്തന ദൈർഘ്യം 880 എംഎം ആണ്. 22:1 ലെ 80 എംഎം സ്ക്രൂവിന് 1,760 എംഎം നീളമുണ്ട്. ഒരേ അനുപാതം, വളരെ വ്യത്യസ്തമായ യന്ത്രങ്ങൾ.
എന്താണ് അനുപാതം യഥാർത്ഥത്തിൽ വിവരിക്കുന്നത്സ്ക്രൂവിന് അതിൻ്റെ ജോലി ചെയ്യാൻ എത്ര റൺവേ ഉണ്ട്. ഭക്ഷണം നൽകൽ, ഉരുകൽ, അളക്കൽ എന്നിവയെല്ലാം ആ നീളത്തിൽ നടക്കുന്നു. കൂടുതൽ നീളം എന്നതിനർത്ഥം കൂടുതൽ ഉരുകൽ ശേഷിയും കൂടുതൽ മിശ്രിതവുമാണ്. ദൈർഘ്യം കുറവ് അർത്ഥമാക്കുന്നത് രണ്ടും കുറവാണ്, കൂടാതെ മെറ്റീരിയലിന് ചൂടായി ഇരിക്കാനുള്ള സമയം കുറവാണ്.
മിക്ക ഇഞ്ചക്ഷൻ സ്ക്രൂകളും 18: 1 നും 25: 1 നും ഇടയിൽ ഇറങ്ങുന്നു, 20: 1 മുതൽ 22: 1 വരെ പൊതു-ഉദ്ദേശ്യ യന്ത്രങ്ങളിൽ സാധാരണ നിലയിലാണ്. പില്ലർ ഗൈഡ് ഞങ്ങളുടെ മുഴുവൻ ചിത്രവും ഉൾക്കൊള്ളുന്നുഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ ബാരൽ ഗൈഡ്.
എന്തുകൊണ്ട് ഇഞ്ചക്ഷൻ എൽ/ഡി എക്സ്ട്രൂഷൻ എൽ/ഡിയേക്കാൾ ചെറുതാണ്
എക്സ്ട്രൂഡറുകൾ സാധാരണയായി 25:1 മുതൽ 33:1 വരെ പ്രവർത്തിക്കുന്നു. ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ ചെറുതായിരിക്കും, കാരണം സൈക്കിളാണ്, പാരമ്പര്യമല്ല.
ഒരു എക്സ്ട്രൂഡർ സ്ക്രൂ തുടർച്ചയായി കറങ്ങുന്നു. മെറ്റീരിയൽ ഒരറ്റത്ത് പ്രവേശിക്കുന്നു, അതിലൂടെ നീങ്ങുന്നു, മറ്റേ അറ്റത്ത് പോകുന്നു. ഒന്നും കാത്തിരിക്കുന്നില്ല.
ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂ പൊട്ടിത്തെറിയിൽ പ്രവർത്തിക്കുന്നു. ഒരു ഷോട്ട് പ്ലാസ്റ്റിസൈസ് ചെയ്യാൻ അത് കറങ്ങുന്നു, പിൻവലിക്കുന്നു, തുടർന്ന് നിർത്തുന്നു. ഇത് കുത്തിവയ്ക്കുന്നു, പൂപ്പൽ തണുക്കുന്നു. എല്ലാ സമയത്തും, ബാരലിൽ ഇതിനകം ഉരുകുന്നത് നിശ്ചലമായി ഇരിക്കുകയും ചൂടായി തുടരുകയും ചെയ്യുന്നു.
ആ കാത്തിരിപ്പാണ് ആകെ വ്യത്യാസം. നീളമുള്ള ബാരൽ കൂടുതൽ ഉരുകുന്നു, ഒരു ഇഞ്ചക്ഷൻ മെഷീനിൽ, കൂടുതൽ ഉരുകുന്നത് അർത്ഥമാക്കുന്നത് കൂടുതൽ ചക്രങ്ങളിലൂടെ കൂടുതൽ മെറ്റീരിയൽ കാത്തിരിക്കുന്നു എന്നാണ്. ഒരു ചൂട് സെൻസിറ്റീവ് റെസിൻ, അധിക നീളം അധിക ശേഷി അല്ല. ഇത് അധിക താപ ചരിത്രമാണ്.
അതിനാൽ ഇൻജക്ഷൻ ഡിസൈൻ താമസസമയത്തിനെതിരായ ദ്രവീകരണ ശേഷിയെ സന്തുലിതമാക്കുന്നു, അതേസമയം എക്സ്ട്രൂഷൻ കൂടുതലും ഉരുകൽ ശേഷി വാങ്ങുന്നു.
ആരും നിങ്ങളോട് പറയാത്ത കാര്യം: നിങ്ങൾക്ക് എൽ/ഡി മാറ്റാൻ കഴിയില്ല
എൽ/ഡിയെക്കുറിച്ചുള്ള ലേഖനങ്ങൾ നിങ്ങൾക്ക് ഒരു നമ്പർ തിരഞ്ഞെടുക്കുന്നതുപോലെയാണ് സംസാരിക്കുന്നത്. നിങ്ങളുടെ ഉടമസ്ഥതയിലുള്ള ഒരു മെഷീനിൽ, നിങ്ങൾക്കില്ല.
എൽ ബാരൽ ഉപയോഗിച്ച് ഉറപ്പിച്ചിരിക്കുന്നു.ബാരൽ എന്നത് മെഷീൻ ഫ്രെയിമിലേക്ക് ബോൾട്ട് ചെയ്ത ഒരു മെഷീൻ പ്രഷർ പാത്രമാണ്, അതിൻ്റെ ഹീറ്റർ സോണുകൾ, ഫീഡ് തൊണ്ട, മൗണ്ടിംഗ് എന്നിവയെല്ലാം ഒരു നീളത്തിൽ നിർമ്മിച്ചിരിക്കുന്നു. ആരും ഒരു ബാരലിന് നീളം ഉണ്ടാക്കുന്നില്ല.
അതിനാൽ എൽ/ഡിയിൽ അവശേഷിക്കുന്ന ഏക വേരിയബിൾ സ്ക്രൂ വ്യാസമായ D ആണ്. വ്യാസം മാറ്റുക, അതിനോടൊപ്പം അനുപാതം മാറുന്നു, കാരണം ലൈനിന് മുകളിലുള്ള നീളം ഒരിക്കലും നീങ്ങുന്നില്ല.
അതുകൊണ്ടാണ് മെഷീൻ നിർമ്മാതാക്കൾ ഒരേ മെഷീനായി രണ്ടോ മൂന്നോ സ്ക്രൂ വ്യാസങ്ങൾ പട്ടികപ്പെടുത്തുന്നത്. അവർ നിങ്ങൾക്ക് മൂന്ന് ഷോട്ട് സൈസുകൾ വാഗ്ദാനം ചെയ്യുന്നില്ല. ഒരു ട്രേഡ്-ഓഫ് കർവിൽ അവർ നിങ്ങൾക്ക് മൂന്ന് പോയിൻ്റുകൾ വാഗ്ദാനം ചെയ്യുന്നു, ഷോട്ട് വലുപ്പം ചലിക്കുന്ന കാര്യങ്ങളിൽ ഒന്ന് മാത്രമാണ്.
സ്ക്രൂ വ്യാസം: എല്ലാം ചലിപ്പിക്കുന്ന ലിവർ
ഒരു നിശ്ചിത ബാരലിൽ, ഒരു തിരഞ്ഞെടുപ്പ് ഒരേസമയം നാല് കാര്യങ്ങൾ നീക്കുന്നു. ഈ പട്ടിക മനസിലാക്കുക, നിങ്ങൾ കുത്തിവയ്പ്പ് എൽ / ഡി മനസ്സിലാക്കുന്നു.
| നിങ്ങൾ ഒരു തിരഞ്ഞെടുക്കുകയാണെങ്കിൽ... | ചെറിയ സ്ക്രൂ വ്യാസം | വലിയ സ്ക്രൂ വ്യാസം |
|---|---|---|
| എൽ/ഡി അനുപാതം | ഉയർന്നത്(അതേ എൽ, ചെറിയ ഡി) | താഴ്ന്നത്(അതേ എൽ, വലിയ ഡി) |
| ഷോട്ട് ശേഷി | ചെറുത്(സ്ട്രോക്കിൻ്റെ ഓരോ മില്ലിമീറ്ററിലും കുറവ് വോളിയം) | വലുത് |
| കുത്തിവയ്പ്പ് സമ്മർദ്ദം ലഭ്യമാണ് | ഉയർന്നത്(ഒരു ചെറിയ പ്രദേശത്ത് അതേ ശക്തി) | താഴ്ന്നത് |
| ഓരോ ഷോട്ടിലും ഉരുകൽ ശേഷി | നല്ലത്(കുറഞ്ഞ മെറ്റീരിയലിന് കൂടുതൽ എൽ/ഡി) | ഉദാരത കുറവാണ് |
| ഒരു നിശ്ചിത ഭാഗത്തിനുള്ള താമസ സമയം | ചെറുത്(ഷോട്ട് കൂടുതൽ ചെറിയ ബാരൽ ഉപയോഗിക്കുന്നു) | നീളം കൂടിയത് |
| സ്യൂട്ടുകൾ | ചെറിയ കൃത്യതയുള്ള ഭാഗങ്ങൾ, നേർത്ത മതിലുകൾ, ഉയർന്ന വിസ്കോസിറ്റി, ചൂട് സെൻസിറ്റീവ് റെസിനുകൾ | വലിയ ഷോട്ടുകൾ, ചരക്ക് റെസിനുകൾ, കട്ടിയുള്ള ഭാഗങ്ങൾ |
സമ്മർദ്ദ വരി വീണ്ടും വായിക്കുക, കാരണം ആളുകൾ പ്രതീക്ഷിക്കുന്നതിലും കൂടുതൽ ജോലികൾ ഇത് തീരുമാനിക്കുന്നു. മെഷീൻ്റെ ഹൈഡ്രോളിക് അല്ലെങ്കിൽ ഇലക്ട്രിക് ഡ്രൈവ് സ്ക്രൂവിൻ്റെ പിൻഭാഗത്തേക്ക് ഒരു നിശ്ചിത ശക്തി നൽകുന്നു. മർദ്ദം എന്നത് വിസ്തീർണ്ണം കൊണ്ട് ഹരിച്ച ബലമാണ്. ഒരു ചെറിയ സ്ക്രൂവിന് മുഖ വിസ്തീർണ്ണം കുറവാണ്, അതിനാൽ അതേ ശക്തി ഉയർന്ന ഉരുകൽ മർദ്ദം ഉണ്ടാക്കുന്നു.
അതുകൊണ്ടാണ് കനം കുറഞ്ഞ ഭിത്തിയും ഉയർന്ന വിസ്കോസിറ്റി ജോലികളും പലപ്പോഴും ചെറിയ സ്ക്രൂവിൽ പതിക്കുന്നത്: ഒരു വലിയ സ്ക്രൂവിന് പൂരിപ്പിക്കാൻ കഴിയാത്ത ഒരു ഇറുകിയ അറയിലേക്ക് ഉരുകാൻ ഇതിന് കഴിയും. ഇതോടൊപ്പം വരുന്ന ഉയർന്ന എൽ/ഡി ഒരു ബോണസാണ്, യാദൃശ്ചികമല്ല.
ഒപ്പം താമസ നിരയും വായിക്കുക. നിങ്ങളുടെ പിസി മഞ്ഞയാണോ എന്ന് നിശബ്ദമായി തീരുമാനിക്കുന്നത് ഇതാണ്.

എൽ/ഡി ഷോട്ട് വലുപ്പത്തെ എങ്ങനെ ബാധിക്കുന്നു
കർശനമായി, L/D ഷോട്ട് വലുപ്പം സജ്ജീകരിക്കുന്നില്ല. വ്യാസവും സ്ട്രോക്കും ചെയ്യുന്നു: സ്ക്രൂവിൻ്റെ ക്രോസ്-സെക്ഷണൽ ഏരിയ എത്ര ദൂരം സഞ്ചരിക്കുന്നു എന്നതിൻ്റെ ഗുണിതമാണ് ഷോട്ട് വോളിയം.
എന്നാൽ ഒരു യഥാർത്ഥ മെഷീനിൽ നിങ്ങൾക്ക് അവയെ വേർതിരിക്കാൻ കഴിയില്ല, കാരണം നിങ്ങളുടെ ഷോട്ട് സജ്ജമാക്കുന്ന അതേ വ്യാസം നിങ്ങളുടെ എൽ/ഡിയെയും സജ്ജമാക്കുന്നു. ഒരു ചെറിയ കൃത്യതയുള്ള ഭാഗത്തിനായി ചെറിയ സ്ക്രൂ തിരഞ്ഞെടുക്കുക, അതേ നിമിഷത്തിൽ നിങ്ങൾ ഉയർന്ന എൽ/ഡി തിരഞ്ഞെടുത്തു.
പ്രായോഗിക ഫലം സന്തോഷകരമാണ്. നിങ്ങൾക്ക് ചെറിയ ഷോട്ട് നൽകുന്ന സ്ക്രൂ ഒരു ഗ്രാം മെറ്റീരിയലിന് കൂടുതൽ ഉരുകൽ നീളവും ഉയർന്ന കുത്തിവയ്പ്പ് മർദ്ദവും നൽകുന്നു. ആ മൂന്ന് പ്രോപ്പർട്ടികൾ ഒരേ ജോലികൾക്ക് അനുയോജ്യമാണ്, അതിനാലാണ് വ്യാപാരം പലപ്പോഴും വൃത്തിയായി പ്രവർത്തിക്കുന്നത്.
തെറ്റായ സ്ക്രൂയിൽ നിങ്ങൾ ഒരു ഭാഗം നിർബന്ധിക്കുമ്പോഴാണ് അത് സന്തോഷവാനായി നിർത്തുന്നത്. ഒരു വലിയ വ്യാസമുള്ള സ്ക്രൂയിൽ വളരെ ചെറിയ ഷോട്ട് പ്രവർത്തിപ്പിക്കുക, നിങ്ങൾക്ക് രണ്ടിലും ഏറ്റവും മോശമായത് ലഭിക്കും: കുറഞ്ഞ എൽ/ഡി, നിങ്ങളുടെ ഷോട്ടുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ഒരു വലിയ ബാരൽ വോളിയം, കൂടാതെ വളരെക്കാലം ചൂടിലൂടെ സഞ്ചരിക്കുന്ന മെറ്റീരിയൽ.
താമസ സമയം: നിങ്ങൾക്ക് കണക്കാക്കാൻ കഴിയുന്ന ഗുണനിലവാരമുള്ള കൊലയാളി
ഒരു പോളിമർ കഷണം കുത്തിവയ്ക്കുന്നതിന് മുമ്പ് ബാരലിനുള്ളിൽ എത്രനേരം ചൂടായി നിൽക്കുന്നു എന്നതാണ് താമസ സമയം. ഇഞ്ചക്ഷൻ മോൾഡിംഗിലെ ഏറ്റവും അണ്ടർറേറ്റഡ് സംഖ്യയാണിത്, മുപ്പത് സെക്കൻഡിനുള്ളിൽ നിങ്ങൾക്ക് ഇത് കണക്കാക്കാം.
താമസ സമയം ≈ (ബാരൽ ഷോട്ട് കപ്പാസിറ്റി ÷ നിങ്ങളുടെ ഷോട്ട് വലുപ്പം) × സൈക്കിൾ സമയം
ഒരേ യൂണിറ്റുകളിൽ രണ്ട് ശേഷികളും. മെഷീൻ്റെ റേറ്റിംഗിൽ നിന്ന് ഷോട്ട് കപ്പാസിറ്റി എടുക്കുക.
ഒരു ഉദാഹരണമായി പ്രവർത്തിക്കുക. 200 ഗ്രാം ഷോട്ട് കപ്പാസിറ്റിയുള്ള ഒരു യന്ത്രം, 30 സെക്കൻഡ് സൈക്കിളിൽ 20 ഗ്രാം ഭാഗം പ്രവർത്തിക്കുന്നു. അനുപാതം 10 ആണ്, അതിനാൽ ഉരുകുന്നത് ഏകദേശം പത്ത് സൈക്കിളുകളിലൂടെ ഇരിക്കുന്നു. താമസ സമയം ഏകദേശം 300 സെക്കൻഡ് അല്ലെങ്കിൽ അഞ്ച് മിനിറ്റ് ആണ്.
ഉരുകിയ താപനിലയിൽ അഞ്ച് മിനിറ്റ് എന്നത് PC, POM, PET അല്ലെങ്കിൽ PVC എന്നിവയ്ക്ക് ഒരു നീണ്ട സമയമാണ്. നിങ്ങളുടെ ക്രമീകരണങ്ങളിൽ തെറ്റൊന്നുമില്ല. ഭാഗം ബാരലിന് വളരെ ചെറുതാണ്, കൂടാതെ മെറ്റീരിയൽ അതിൻ്റെ ഊഴം കാത്തിരിക്കുമ്പോൾ പാചകം ചെയ്യുന്നു.
ഇപ്പോൾ ആ ജോലി ഒരു ചെറിയ സ്ക്രൂവിലേക്ക് മാറ്റുക. ഷോട്ട് കപ്പാസിറ്റി 80 ഗ്രാം ആയി കുറയുന്നു. അതേ 20 ഗ്രാം ഭാഗം ഇപ്പോൾ ബാരലിൻ്റെ നാലിലൊന്ന് ഉപയോഗിക്കുന്നു, ഉരുകുന്നത് പത്തിന് പകരം നാല് സൈക്കിളുകളിലൂടെ ഇരിക്കുന്നു, താമസ സമയം ഏകദേശം രണ്ട് മിനിറ്റായി കുറയുന്നു.
നിങ്ങൾ ഒരു സെറ്റ് പോയിൻ്റും മാറ്റിയില്ല. നിങ്ങൾ സ്ക്രൂ വ്യാസം മാറ്റി, ഡീഗ്രേഡേഷൻ പ്രശ്നം അതിനൊപ്പം പോയി.
20-80% ഷോട്ട് കപ്പാസിറ്റി ബാൻഡ്
നിങ്ങളുടെ ഷോട്ട് മെഷീൻ്റെ റേറ്റുചെയ്ത ഷോട്ട് കപ്പാസിറ്റിയുടെ ഏകദേശം 20% മുതൽ 80% വരെ എവിടെയെങ്കിലും സൂക്ഷിക്കുക എന്നതാണ് സാധാരണയായി ഉദ്ധരിക്കപ്പെട്ട വ്യവസായ മാർഗ്ഗനിർദ്ദേശം. നിങ്ങളുടെ മെഷീൻ്റെ മാനുവലിൽ ബാൻഡ് സ്ഥിരീകരിക്കുക, എന്നാൽ അതിൻ്റെ പിന്നിലെ യുക്തി എല്ലായിടത്തും നിലനിൽക്കുന്നു.
ബാൻഡിന് താഴെ, താമസ സമയം നീണ്ടുനിൽക്കുന്നു. മെറ്റീരിയൽ ചൂടിലൂടെ വളരെയധികം യാത്രകൾ നടത്തുന്നു, ചൂട് സെൻസിറ്റീവ് റെസിനുകൾ നശിക്കുന്നു. മുകളിലുള്ള ഫോർമുല പിടിക്കുന്ന പരാജയമാണിത്.
ബാൻഡിന് മുകളിൽ, രണ്ട് കാര്യങ്ങൾ തകരുന്നു. ശരിയായ തലയണ പിടിക്കാൻ മതിയായ ബാരൽ ശേഷിക്കുന്നില്ല, അതിനാൽ പാക്കിംഗിന് പൊരുത്തമില്ലാത്ത ഷോട്ട് ലഭിക്കും. സ്ക്രൂവിന് ഏകദേശം പൂർണ്ണമായ ബാരൽ മെറ്റീരിയൽ ഉരുകാൻ സമയവും ദൈർഘ്യവും കുറവാണ്, അതിനാൽ നിങ്ങൾ ഏറ്റവും കൂടുതൽ ആവശ്യപ്പെടുമ്പോൾ തന്നെ ഉരുകൽ ഗുണനിലവാരം ബാധിക്കും.
ബാൻഡിൻ്റെ മധ്യത്തിൽ ലാൻഡ്, യന്ത്രം പ്രവർത്തിക്കാൻ ഇടമുണ്ട്. നിങ്ങളുടെ ഭാഗം അതിന് പുറത്താണ് ഇരിക്കുന്നതെങ്കിൽ, ശരിയായ പരിഹാരം മറ്റൊരു സ്ക്രൂ വ്യാസം അല്ലെങ്കിൽ മറ്റൊരു മെഷീനാണ്, ഒരു വീരോചിതമായ പ്രക്രിയ ക്രമീകരണങ്ങളല്ല.
എങ്ങനെ എൽ/ഡി മെൽറ്റ് ക്വാളിറ്റിയെ ബാധിക്കുന്നു
ദൈർഘ്യം ഉരുകൽ ശേഷിയാണ്, ഉരുകൽ ശേഷി ഗുണനിലവാരമാണ്.
കൂടുതൽ എൽ/ഡി കൂടുതൽ പൂർണ്ണമായ ഉരുകൽ നൽകുന്നു.കട്ടിയുള്ള ഉരുളകൾക്ക് ചൂടുള്ള ബാരൽ ഭിത്തിക്ക് നേരെ കൂടുതൽ സഞ്ചരിക്കേണ്ടതുണ്ട്, അതിനാൽ അവയിൽ ചിലത് ഉരുകാതെ നിലനിൽക്കും. ഭാഗത്തെ ഹാർഡ് സ്പെക്കുകളും ലെൻസ് ആകൃതിയിലുള്ള ഉൾപ്പെടുത്തലുകളും ഉരുകുന്ന പരാജയങ്ങളാണ്, നീളം അവരോട് പോരാടുന്നു.
കൂടുതൽ എൽ/ഡി കൂടുതൽ ഏകതാനമായ ഉരുകൽ നൽകുന്നു.താപനില തുല്യമാക്കുന്നു, നിറവും ഫില്ലറും മികച്ച രീതിയിൽ വിതരണം ചെയ്യുന്നു, കൂടാതെ ചെക്ക് റിംഗിൽ എത്തുന്ന മെൽറ്റ് ഷോട്ടിൽ നിന്ന് ഷോട്ടിലേക്ക് കൂടുതൽ സ്ഥിരതയുള്ളതാണ്. അത് ഒരു വിശാലമായ പ്രോസസ്സ് വിൻഡോ ആയി കാണിക്കുന്നു.
കൂടുതൽ എൽ/ഡി കൂടുതൽ താപ ചരിത്രവും നൽകുന്നു.നന്നായി ഉരുകുന്ന അതേ നീളം മെറ്റീരിയലിനെ കൂടുതൽ നേരം നിലനിർത്തുന്നു, കൂടാതെ PVC, PC, POM, PET എന്നിവയ്ക്ക് അത് ഒരു ചെലവാണ്, ഒരു നേട്ടമല്ല.
അതിനാൽ മെൽറ്റ് ക്വാളിറ്റി കൂടുതൽ ഒരു കേസ് അല്ല നല്ലത്. ഇത് ഒരു സന്തുലിതാവസ്ഥയാണ്: പൂർണ്ണമായി ഉരുകാൻ മതിയായ നീളം, മെറ്റീരിയൽ ഉപയോഗിക്കുന്നതിന് വളരെക്കാലം കാത്തിരിക്കുന്ന അത്രയും ബാരൽ വോളിയം അല്ല. ഉരുകൽ ശേഷി നിങ്ങളുടെ പ്രത്യേക നിയന്ത്രണമായിരിക്കുമ്പോൾ, ഒരു മില്ലിമീറ്റർ ബാരൽ ചേർക്കാതെ തന്നെ ഒരു ബാരിയർ സ്ക്രൂ അതിനെ ഉയർത്തുന്നു.
റെസിൻ, ഭാഗം എന്നിവ പ്രകാരം എൽ/ഡി, വ്യാസം എന്നിവ തിരഞ്ഞെടുക്കുന്നു
ട്രേഡുകൾ ഒരുമിച്ച് ചേർക്കുക, തിരഞ്ഞെടുക്കൽ റെസിൻ, ഭാഗം എന്നിവയിൽ നിന്ന് വീഴുന്നു.
| നിങ്ങളുടെ സാഹചര്യം | നേരെ ചായുക | എന്തിന് |
|---|---|---|
| ചെറിയ, നേർത്ത മതിലുകളുള്ള കൃത്യമായ ഭാഗങ്ങൾ | ചെറിയ സ്ക്രൂ, ഉയർന്ന എൽ/ഡി | ഉയർന്ന കുത്തിവയ്പ്പ് മർദ്ദം നേർത്ത ഭാഗങ്ങൾ നിറയ്ക്കുന്നു; ഗ്രാമിന് നല്ല ഉരുകൽ; ചെറിയ താമസം |
| ചൂട് സെൻസിറ്റീവ് റെസിൻ (PC, POM, PET, PVC) | ഷോട്ടിനുള്ള ചെറിയ സ്ക്രൂ; L/D ബാൻഡിൻ്റെ ചെറിയ അവസാനം | താമസ സമയം ശത്രുവാണ്. ബാരൽ ശേഷിയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ഷോട്ട് വലുതായി സൂക്ഷിക്കുക |
| ഉയർന്ന വിസ്കോസിറ്റി എഞ്ചിനീയറിംഗ് റെസിൻ | ചെറിയ സ്ക്രൂ, ഉയർന്ന എൽ/ഡി | നിറയ്ക്കാൻ സമ്മർദ്ദവും നന്നായി ഉരുകാൻ നീളവും ആവശ്യമാണ് |
| വലിയ ഷോട്ടുകൾ, ചരക്ക് റെസിൻ (PE, PP, PS) | വലിയ സ്ക്രൂ, താഴ്ന്ന എൽ/ഡി | ശേഷി നയിക്കുന്നു; ഈ റെസിനുകൾ ഉരുകൽ നീളം കുറയുന്നത് സഹിക്കുന്നു |
| കട്ടിയുള്ള മതിലുകളുള്ള ഭാഗങ്ങൾ, മന്ദഗതിയിലുള്ള ചക്രങ്ങൾ | വലിയ സ്ക്രൂ, വാച്ച് റെസിഡൻസ് | നീണ്ട ചക്രങ്ങൾ താമസ സമയം വർദ്ധിപ്പിക്കുന്നു. ചെയ്യുന്നതിനുമുമ്പ് വീണ്ടും കണക്കുകൂട്ടുക |
| ഗ്ലാസ് നിറച്ച അല്ലെങ്കിൽ ഉരച്ചിലുകൾ ഉള്ള സംയുക്തം | ഓരോ ഭാഗത്തിനും വ്യാസം; മാറ്റുകഉപരിതലം | L/D ഭാഗം പിന്തുടരുന്നു. ധരിക്കാനുള്ള ഉത്തരം ഒരു ബൈമെറ്റാലിക് ബോറാണ്, വ്യത്യസ്ത നീളമല്ല |
| ഉയർന്ന ഔട്ട്പുട്ടിൽ ഉരുകിപ്പോകും | ഒരേ വ്യാസം; തടസ്സം സ്ക്രൂ | നിങ്ങൾക്ക് ഉരുകൽ ശേഷി ആവശ്യമാണ്, ബാരൽ നീളമല്ല. എന്തായാലും ബാരൽ മാറുന്നില്ല |
അവസാന രണ്ട് വരികൾ ശ്രദ്ധിക്കുക. മോൾഡറുകൾ നമ്മിലേക്ക് കൊണ്ടുവരുന്ന ഏറ്റവും സാധാരണമായ രണ്ട് പ്രശ്നങ്ങൾ എൽ / ഡി പ്രശ്നങ്ങളല്ല, അവ പരിഹരിക്കാൻ മറ്റൊരു സ്ക്രൂ വ്യാസം വാങ്ങുന്നത് പണം പാഴാക്കുന്നു.
ഇൻജക്ഷൻ മോൾഡിംഗിലെ സാധാരണ എൽ/ഡി തെറ്റുകൾ
- ഒരു എക്സ്ട്രൂഷൻ എൽ/ഡി പകർത്തുന്നു.ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂയിൽ പ്രയോഗിച്ച എക്സ്ട്രൂഡർ ടേബിളിൽ നിന്നുള്ള 30:1 നമ്പർ, ഇഞ്ചക്ഷൻ മോൾഡിംഗിനെ നിർവചിക്കുന്ന താമസ-സമയ പ്രശ്നത്തെ അവഗണിക്കുന്നു. രണ്ട് മെഷീനുകളും വ്യത്യസ്ത ജോലികൾ ചെയ്യുന്നു.
- ദൈർഘ്യമേറിയതാണെന്ന് കരുതുന്നതാണ് നല്ലത്.കൂടുതൽ നീളം കൂടുതൽ ഉരുകുന്നുഒപ്പംകൂടുതൽ താപ ചരിത്രം. ചൂട്-സെൻസിറ്റീവ് റെസിനിൽ, രണ്ടാമത്തേത് വിജയിക്കുകയും മെറ്റീരിയൽ ഡീഗ്രേഡ് ചെയ്യുകയും ചെയ്യുന്നു.
- ഷോട്ട്-ടു-കപ്പാസിറ്റി അനുപാതം അവഗണിക്കുന്നു.ജ്യാമിതിയിൽ നാം കാണുന്ന ഏറ്റവും സാധാരണമായ ഗുണനിലവാര പ്രശ്നം ഒരു വലിയ ബാരലിൽ പാചകം ചെയ്യുന്ന ഒരു ചെറിയ ഭാഗമാണ്. ആരും ഇത് പരിശോധിക്കുന്നില്ല, കാരണം ഇത് ഒരു ക്രമീകരണ സ്ക്രീനിലും ഇല്ല.
- വിശ്വസിക്കുന്ന എൽ/ഡി നിലവിലുള്ള ഒരു മെഷീനിൽ മാറ്റാം.അതിന് കഴിയില്ല. ബാരൽ സെറ്റുകൾ എൽ. വ്യാസം മാത്രം തിരഞ്ഞെടുക്കാൻ നിങ്ങളുടേതാണ്.
- ഒരു ഉരുകൽ പ്രശ്നത്തിന് L/D-യെ കുറ്റപ്പെടുത്തുന്നു.അൺമെൽറ്റുകൾ ഉയർന്ന ഉൽപാദനത്തിൽ മാത്രമേ ദൃശ്യമാകൂ എങ്കിൽ, നിങ്ങളുടെ ഉരുകൽ ശേഷി ചെറുതാണ്, നിങ്ങളുടെ ബാരലല്ല. ഒരു ബാരിയർ സ്ക്രൂ അതേ ബാരലിൽ അത് ശരിയാക്കുന്നു.
- ഒരു വസ്ത്രധാരണ പ്രശ്നത്തിന് L/Dയെ കുറ്റപ്പെടുത്തുന്നു.അതേ സ്ക്രൂ വേഗതയിൽ വീഴുന്ന ഔട്ട്പുട്ട്, ജ്യാമിതിയല്ല, ക്ലിയറൻസാണ് ധരിക്കുന്നത്. നിങ്ങൾ എന്തെങ്കിലും പുനർരൂപകൽപ്പന ചെയ്യുന്നതിന് മുമ്പ് അത് അളക്കുക.

ശരിയായ സ്ക്രൂ എങ്ങനെ ഓർഡർ ചെയ്യാം
നിങ്ങൾ അവരോട് പറയുന്നതിൽ നിന്ന് ഒരു സ്ക്രൂ നിർമ്മാതാവ് രൂപകൽപ്പന ചെയ്യുന്നു. ഇവ അയയ്ക്കുക, വ്യാസവും ജ്യാമിതിയും ശുപാർശ ചെയ്യുന്നു.
- മെഷീൻ ബ്രാൻഡ്, മോഡൽ, നിലവിലെ സ്ക്രൂ വ്യാസം.ഒരു നെയിംപ്ലേറ്റ് ഫോട്ടോ അതിൻ്റെ ഭൂരിഭാഗവും ഉൾക്കൊള്ളുന്നു, നിങ്ങൾ ഉള്ളിൽ പ്രവർത്തിക്കുന്ന ബാരൽ നീളം അത് ഞങ്ങളോട് പറയുന്നു.
- മെഷീൻ്റെ റേറ്റുചെയ്ത ഷോട്ട് കപ്പാസിറ്റി,നിങ്ങൾക്കറിയാമെങ്കിൽ, നിങ്ങളുടെ യഥാർത്ഥ ഭാഗത്തിൻ്റെ ഭാരം.
- സൈക്കിൾ സമയം.മുകളിലുള്ള രണ്ട് അക്കങ്ങൾ ഉപയോഗിച്ച്, നിങ്ങൾക്ക് താമസ സമയം കണക്കാക്കാം.
- റെസിൻ, ഗ്രേഡ്, ഫില്ലർ ഉള്ളടക്കം.ഇത് കംപ്രഷൻ പ്രൊഫൈലിനെയും ഉപരിതല ചികിത്സയെയും വ്യാസം പോലെ നയിക്കുന്നു.
- നിങ്ങൾ ആഗ്രഹിക്കുന്ന പോരായ്മ നീങ്ങി.താമസസ്ഥലത്ത് മഞ്ഞനിറത്തിലുള്ള പോയിൻ്റുകൾ. ഉരുകൽ ശേഷിയിൽ അൺമെൽറ്റ് പോയിൻ്റ്. ഷോർട്ട് ഷോട്ടുകൾ മർദ്ദത്തിലോ ചെക്ക് റിങ്ങിലോ പോയിൻ്റ് ചെയ്യുന്നു. ഓരോന്നിനും ഓരോ ഉത്തരമുണ്ട്.
- ഒരു ഡ്രോയിംഗ്, അല്ലെങ്കിൽ നിങ്ങളുടെ ധരിച്ച സ്ക്രൂ.ഒന്നുകിൽ നിങ്ങളുടെ മെഷീനിലേക്ക് നിർമ്മിക്കാം. ജീർണിച്ച ഭാഗം CMM ഉപകരണങ്ങളിൽ ±0.01 mm വരെ അളക്കുകയും ജ്യാമിതി പുനർനിർമ്മിക്കുകയും ചെയ്യുന്നു.
എന്തുകൊണ്ടാണ് നൻഹയ്യയ്ക്കൊപ്പം പ്രവർത്തിക്കുന്നത്
ഭാഗം വെയ്റ്റ്, സൈക്കിൾ സമയം, മെഷീൻ മോഡൽ എന്നിവ ഞങ്ങൾക്ക് അയയ്ക്കുക, ഞങ്ങൾ നിങ്ങളോട് എന്തെങ്കിലും ഉദ്ധരിക്കുന്നതിന് മുമ്പ് താമസ-സമയ കണക്ക് ഞങ്ങൾ പ്രവർത്തിപ്പിക്കും. ചിലപ്പോൾ ഉത്തരം മറ്റൊരു സ്ക്രൂ വ്യാസമാണ്. ചിലപ്പോൾ ഇത് നിങ്ങളുടെ പക്കലുള്ള ബാരലിൽ ഒരു ബാരിയർ സ്ക്രൂ ആണ്. ഇടയ്ക്കിടെ നിങ്ങളുടെ ജോലി മറ്റൊരു മെഷീനിലായിരിക്കും, ഞങ്ങൾ അങ്ങനെ പറയും.
ഒരു പുതിയ സ്ക്രൂ ഉത്തരം ആയപ്പോൾ, നൻഹയ്യ പണിതുഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂകൾഇരുപത് വർഷത്തിലേറെയായി ബാരലുകൾ, 38CrMoAlA, 42CrMo, SKD-61, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, നൈട്രൈഡ് അല്ലെങ്കിൽ ബൈമെറ്റാലിക്, 2.5-3 എംഎം ടങ്സ്റ്റൺ-ബെയറിംഗ് അലോയ് ലെയർ 62 HRC വരെ ഫീഡ് ആവശ്യപ്പെടുന്നു.
ഞങ്ങൾ നിങ്ങളുടെ ഡ്രോയിംഗ്, മെഷീൻ മോഡൽ അല്ലെങ്കിൽ ധരിച്ച സാമ്പിൾ എന്നിവയിൽ നിർമ്മിക്കുന്നുപകരക്കാർപ്രധാന മെഷീൻ ബ്രാൻഡുകളുമായി പൊരുത്തപ്പെടുന്നു, ഒരു സെറ്റിൻ്റെ ഏറ്റവും കുറഞ്ഞ ഓർഡർ, 12 മണിക്കൂറിനുള്ളിൽ ഒരു ഉദ്ധരണി.
മഞ്ഞനിറം, അൺമെൽറ്റുകൾ, അല്ലെങ്കിൽ ഷോർട്ട് ഷോട്ടുകൾ എന്നിവയ്ക്കെതിരെ പോരാടുകയാണോ? നിങ്ങളുടെ മെഷീൻ മോഡൽ, ഭാഗം ഭാരം, സൈക്കിൾ സമയം, റെസിൻ എന്നിവ അയയ്ക്കുക. ഇത് എൽ/ഡി, വ്യാസം, ഉരുകൽ ശേഷി, അല്ലെങ്കിൽ ധരിക്കുക, 12 മണിക്കൂറിനുള്ളിൽ ഉദ്ധരിക്കുക എന്നിവ ഞങ്ങൾ നിങ്ങളോട് പറയും.
ഒരു സ്ക്രൂ ശുപാർശ നേടുകപതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ഒരു ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂവിൻ്റെ സാധാരണ എൽ/ഡി അനുപാതം എന്താണ്?
മിക്ക ഇഞ്ചക്ഷൻ സ്ക്രൂകളും 18:1 നും 25: 1 നും ഇടയിൽ പ്രവർത്തിക്കുന്നു, 20: 1 മുതൽ 22: 1 വരെ പൊതു-ഉദ്ദേശ്യ മെഷീനുകളിൽ സാധാരണ നിലയിലാണ്. ചൂട് സെൻസിറ്റീവ് റെസിനുകൾ ചെറിയ അറ്റത്തെ അനുകൂലിക്കുന്നു, കാരണം മെറ്റീരിയൽ കുറഞ്ഞ സമയം ചൂടായി ചെലവഴിക്കുന്നു. നന്നായി ഉരുകേണ്ട എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക്കുകൾ ദൈർഘ്യമേറിയ അവസാനത്തെ അനുകൂലിക്കുന്നു.
എൻ്റെ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് മെഷീനിൽ എനിക്ക് L/D അനുപാതം മാറ്റാനാകുമോ?
നേരിട്ടല്ല. മെഷീൻ മെഷീൻ ചെയ്ത ബാരൽ വഴി നീളം നിശ്ചയിച്ചിരിക്കുന്നു. നിങ്ങൾക്ക് മാറ്റാൻ കഴിയുന്നത് സ്ക്രൂ വ്യാസമാണ്, എൽ അതേപടി തുടരുന്നതിനാൽ, ഒരു ചെറിയ വ്യാസം യാന്ത്രികമായി ഉയർന്ന എൽ/ഡി നൽകുന്നു. ആ ഒരൊറ്റ ചോയ്സ് നിങ്ങളുടെ ഷോട്ട് കപ്പാസിറ്റിയും ലഭ്യമായ ഇഞ്ചക്ഷൻ മർദ്ദവും മാറ്റുന്നു.
L/D അനുപാതം ഷോട്ട് വലുപ്പത്തെ ബാധിക്കുമോ?
പരോക്ഷമായും, വേർപെടുത്താനാകാതെയും. ഷോട്ട് വോളിയം സ്ക്രൂ വ്യാസത്തിൽ നിന്നും സ്ട്രോക്കിൽ നിന്നും വരുന്നു, L/D യിൽ നിന്നല്ല. എന്നാൽ ഒരു നിശ്ചിത ബാരലിൽ, നിങ്ങളുടെ ഷോട്ട് സജ്ജീകരിക്കുന്ന വ്യാസം നിങ്ങളുടെ എൽ/ഡിയും സജ്ജമാക്കുന്നു. ഒരു ചെറിയ ഷോട്ടിനായി ഒരു ചെറിയ സ്ക്രൂ തിരഞ്ഞെടുക്കുക, നിങ്ങൾക്ക് ഒരേ സമയം ഉയർന്ന എൽ/ഡിയും ഉയർന്ന ഇഞ്ചക്ഷൻ മർദ്ദവും ലഭിക്കും.
ഇഞ്ചക്ഷൻ മോൾഡിംഗിൽ താമസിക്കുന്ന സമയം എങ്ങനെ കണക്കാക്കാം?
മെഷീൻ്റെ റേറ്റുചെയ്ത ഷോട്ട് കപ്പാസിറ്റി നിങ്ങളുടെ യഥാർത്ഥ ഷോട്ട് വലുപ്പം കൊണ്ട് ഹരിക്കുക, തുടർന്ന് സൈക്കിൾ സമയം കൊണ്ട് ഗുണിക്കുക. 30 സെക്കൻഡ് സൈക്കിളിൽ 20 ഗ്രാം ഭാഗം പ്രവർത്തിക്കുന്ന 200 g മെഷീൻ ഏകദേശം 300 സെക്കൻഡ് അല്ലെങ്കിൽ അഞ്ച് മിനിറ്റ് താമസസ്ഥലം നൽകുന്നു. ഉരുകിയ താപനിലയിൽ PC, POM, PET, അല്ലെങ്കിൽ PVC എന്നിവ പിടിക്കാൻ വളരെ സമയമാണ്.
എന്തുകൊണ്ടാണ് കുത്തിവയ്പ്പ് എൽ/ഡി എക്സ്ട്രൂഷൻ എൽ/ഡിയേക്കാൾ ചെറുത്?
കാരണം ഒരു ഇഞ്ചക്ഷൻ സ്ക്രൂ പൊട്ടിത്തെറിക്കുമ്പോൾ പ്രവർത്തിക്കുന്നു. ഇത് ഒരു ഷോട്ട് പ്ലാസ്റ്റിസൈസ് ചെയ്യുന്നു, തുടർന്ന് യന്ത്രം കുത്തിവയ്ക്കുകയും പൂപ്പൽ തണുക്കുകയും ചെയ്യുമ്പോൾ അത് നിർത്തുകയും ബാരലിലെ ഉരുകുന്നത് മുഴുവൻ സമയവും ചൂടായി ഇരിക്കുകയും ചെയ്യുന്നു. ഒരു എക്സ്ട്രൂഡർ തുടർച്ചയായി പ്രവർത്തിക്കുന്നു, ഒന്നും കാത്തിരിക്കുന്നില്ല. ഒരു ഇഞ്ചക്ഷൻ മെഷീനിലെ അധിക ബാരൽ നീളം അധിക താപ ചരിത്രമാണ്, അധിക ഉരുകൽ ശേഷി മാത്രമല്ല, അതിനാൽ ഇഞ്ചക്ഷൻ സ്ക്രൂകൾ ചെറുതായിരിക്കും.
എൻ്റെ ഷോട്ട് ബാരൽ ശേഷിയുടെ എത്ര ശതമാനം ഉപയോഗിക്കണം?
സാധാരണയായി ഉദ്ധരിച്ച മാർഗ്ഗനിർദ്ദേശം റേറ്റുചെയ്ത ഷോട്ട് കപ്പാസിറ്റിയുടെ ഏകദേശം 20% മുതൽ 80% വരെയാണ്, നിങ്ങളുടെ മെഷീൻ മാനുവലാണ് അധികാരം. ആ ബാൻഡിന് താഴെ, താമസ സമയം നീണ്ടുനിൽക്കുകയും ചൂട് സെൻസിറ്റീവ് മെറ്റീരിയൽ നശിക്കുകയും ചെയ്യുന്നു. അതിന് മുകളിൽ, ശരിയായ തലയണയ്ക്ക് ഇടമില്ല, ഏകദേശം നിറഞ്ഞ ബാരൽ ഉരുകാൻ സമയമില്ല.
ഇൻജക്ഷൻ മോൾഡിംഗിന് ഉയർന്ന എൽ/ഡി ആണോ നല്ലത്?
സ്വയമേവയല്ല. കൂടുതൽ നീളം കൂടുതൽ പൂർണ്ണമായ ഉരുകലും കൂടുതൽ യൂണിഫോം ഉരുകലും നൽകുന്നു, ഇത് ഗുണനിലവാരം മെച്ചപ്പെടുത്തുന്നു. ഇത് കൂടുതൽ പദാർത്ഥങ്ങളെ കൂടുതൽ നേരം ചൂടാക്കുകയും ചെയ്യുന്നു, ഇത് താപ-സെൻസിറ്റീവ് റെസിനുകളെ നശിപ്പിക്കുന്നു. ശരിയായ എൽ/ഡി നിങ്ങളുടെ മെറ്റീരിയലിനെ ആവശ്യമുള്ളതിനേക്കാൾ കൂടുതൽ സമയം പിടിക്കാതെ പൂർണ്ണമായും ഉരുകുന്നു.
എൻ്റെ ഭാഗങ്ങൾ മഞ്ഞനിറമാണ്. അതൊരു എൽ/ഡി പ്രശ്നമാണോ?
സാധാരണയായി ഇത് ഒരു റെസിഡൻസ് ടൈം പ്രശ്നമാണ്, ഇത് ഷോട്ട്-സൈസ്-ടു-ബാരൽ-കപ്പാസിറ്റി പ്രശ്നമാണ്. ആദ്യം റസിഡൻസ് കണക്കുകൂട്ടൽ പ്രവർത്തിപ്പിക്കുക. ഒരു ചെറിയ ഭാഗം ഒരു വലിയ ബാരലിൽ പാചകം ചെയ്യുകയാണെങ്കിൽ, താപനില ക്രമീകരണവും സ്ക്രൂ ജ്യാമിതിയും അത് പരിഹരിക്കില്ല. ഒരു ചെറിയ സ്ക്രൂ വ്യാസം, അല്ലെങ്കിൽ ഒരു ചെറിയ യന്ത്രം, ചെയ്യും.