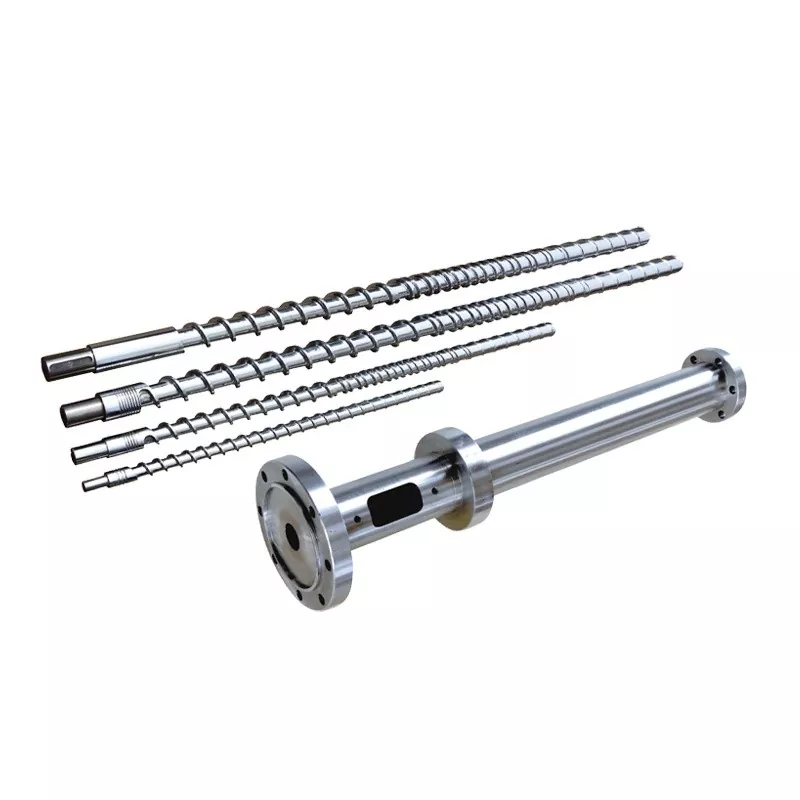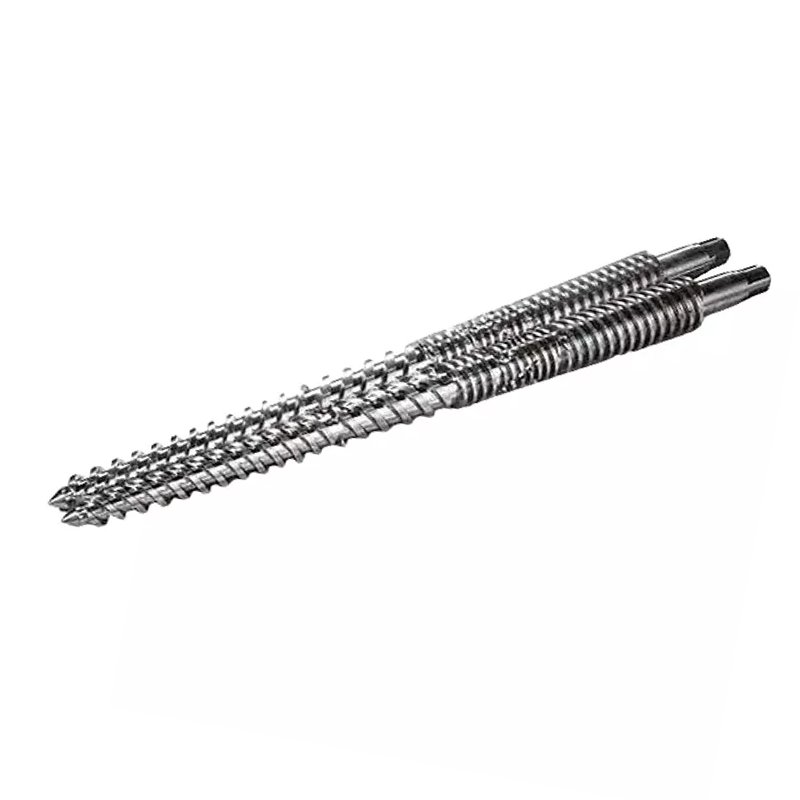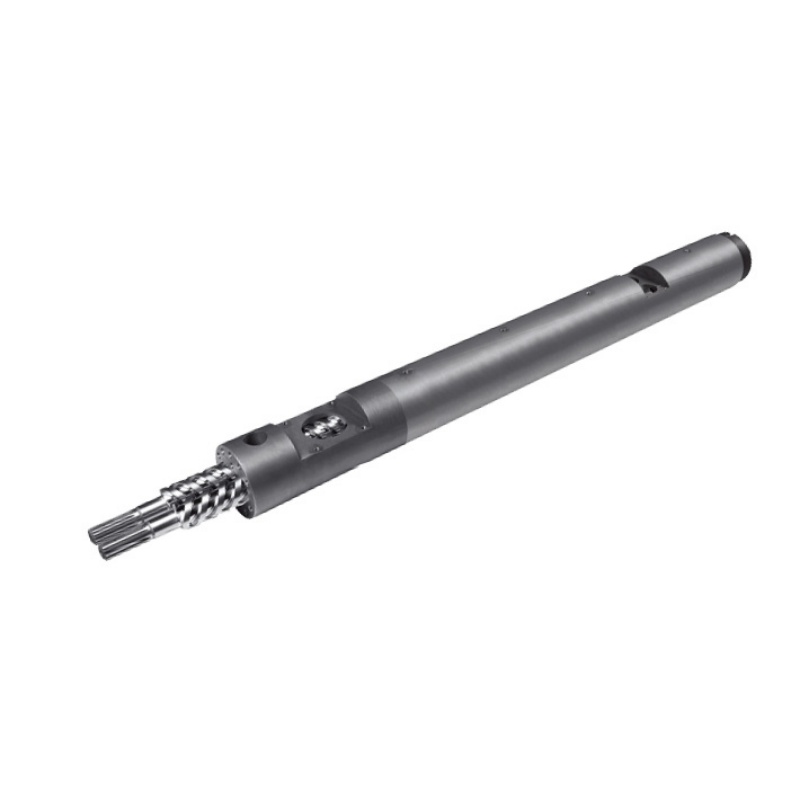

സ്ക്രൂ ബാരൽ യഥാർത്ഥത്തിൽ എന്താണ് ചെയ്യുന്നത്
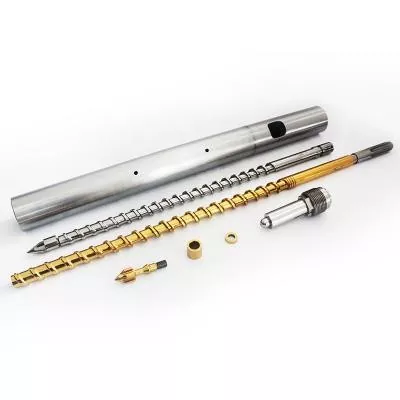
സ്ക്രൂയും ബാരലും പൊരുത്തപ്പെടുന്ന ജോഡിയായി പ്രവർത്തിക്കുന്നു. ഓരോ ചക്രത്തിൻ്റെയും ക്രമം ഇതാ:
- ഭക്ഷണം നൽകുന്നു- പ്ലാസ്റ്റിക് ഗുളികകൾ ഹോപ്പറിൽ നിന്ന് ഫീഡ് സോണിലേക്ക് വീഴുന്നു.
- ഉരുകുന്നത്- കറങ്ങുന്ന സ്ക്രൂ ഷിയർ ഹീറ്റ് ഉണ്ടാക്കുന്നു. ബാരൽ ഹീറ്ററുകളുമായി സംയോജിപ്പിച്ച്, ഉരുളകൾ ഉരുകുകയും കംപ്രസ് ചെയ്യുകയും ചെയ്യുന്നു.
- മീറ്ററിംഗ്- കുത്തിവയ്പ്പിന് മുമ്പ് ഉരുകുന്നത് താപനിലയിലും മർദ്ദത്തിലും ഏകതാനമായിത്തീരുന്നു.
- കുത്തിവയ്പ്പ്- സ്ക്രൂ ഒരു പ്ലങ്കർ പോലെ മുന്നോട്ട് നീങ്ങുന്നു, ഉരുകിയ പ്ലാസ്റ്റിക്കിനെ അച്ചിലേക്ക് തള്ളുന്നു.
ഓരോ ഡിസൈൻ വേരിയബിളും - ജ്യാമിതി, സോൺ അനുപാതങ്ങൾ, ഉപരിതല ചികിത്സ - ആ നാല് ഘട്ടങ്ങൾ എത്ര നന്നായി നടക്കുന്നു എന്നതിനെ ബാധിക്കുന്നു. അവയിലേതെങ്കിലും പൊരുത്തക്കേട് ഒരു ഉൽപാദന പ്രശ്നമായി കാണിക്കുന്നു.
തീരുമാനം 1: L/D അനുപാതം
എൽ/ഡി അനുപാതം (സ്ക്രൂ ഫ്ലൈറ്റ് ചെയ്ത ദൈർഘ്യം അതിൻ്റെ വ്യാസം കൊണ്ട് ഹരിച്ചാൽ) സ്പെക് ഷീറ്റിലെ ഏറ്റവും പ്രധാനപ്പെട്ട സംഖ്യയാണ്. ഇത് താമസ സമയം, മിക്സിംഗ് ഗുണനിലവാരം, ചൂട് വിതരണം എന്നിവ നിയന്ത്രിക്കുന്നു.മിക്ക പൊതു-ഉദ്ദേശ്യ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് ആപ്ലിക്കേഷനുകളും 20:1 ഉപയോഗിക്കുന്നു.
| റെസിൻ | ശുപാർശ ചെയ്യുന്ന എൽ/ഡി |
|---|---|
| PP, PE, PS (സ്റ്റാൻഡേർഡ്) | 18:1 - 20:1 |
| എബിഎസ്, പി.സി | 20:1 - 24:1 |
| പിവിസി (ചൂട് സെൻസിറ്റീവ്) | 16:1 - 20:1 |
| പി.ഇ.ടി | 20:1 - 22:1 |
| നൈലോൺ (PA) | 18:1 - 20:1 |
| GF- ശക്തിപ്പെടുത്തിയ വസ്തുക്കൾ | 20:1 - 24:1 |
തീരുമാനം 2: കംപ്രഷൻ അനുപാതം
ഫീഡ് സോണിൽ നിന്ന് മീറ്ററിംഗ് സോണിലേക്ക് സ്ക്രൂ ചാനൽ എത്രമാത്രം ചുരുങ്ങുന്നു എന്ന് കംപ്രഷൻ റേഷ്യോ (CR) അളക്കുന്നു. ഉയർന്ന CR ഉരുകുന്നത് കൂടുതൽ ആക്രമണാത്മകമായി കംപ്രസ്സുചെയ്യുന്നു - ക്രമേണ മയപ്പെടുത്തുന്ന രൂപരഹിതമായ റെസിനുകൾക്ക് നല്ലതാണ്. ലോവർ CR കൂടുതൽ സൗമ്യമാണ്, ചൂട് സെൻസിറ്റീവ് അല്ലെങ്കിൽ ഫൈബർ നിറച്ച വസ്തുക്കൾക്ക് ഇത് ആവശ്യമാണ്.
| റെസിൻ | കംപ്രഷൻ അനുപാതം |
|---|---|
| ABS, PC, PMMA (രൂപരഹിതം) | 3.0 - 3.5:1 |
| PP, PE, നൈലോൺ (സെമി-ക്രിസ്റ്റലിൻ) | 2.5 - 3.0:1 |
| പി.വി.സി | 2.0 - 2.5:1 |
| പി.ഇ.ടി | 2.3 - 2.6:1 |
| GF-റെയിൻഫോഴ്സ്ഡ് (≥15%) | 2.0 - 2.5:1 |
തീരുമാനം 3: സോൺ അനുപാതങ്ങൾ
ഒരു സാധാരണ ഇഞ്ചക്ഷൻ സ്ക്രൂ മൂന്ന് സോണുകളായി തിരിച്ചിരിക്കുന്നു. ഓരോ സോണിൻ്റെയും അനുപാതം മൊത്തം എൽ/ഡി പോലെ പ്രധാനമാണ്.
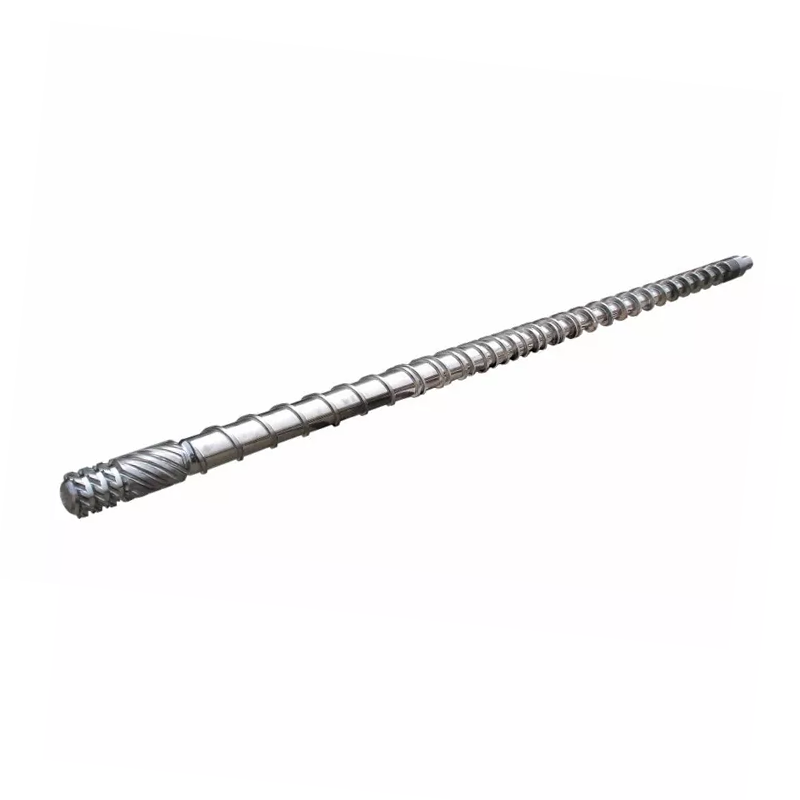
- ഫീഡ് സോൺ (L1):ഹോപ്പറിൽ നിന്ന് കട്ടിയുള്ള ഉരുളകൾ സ്വീകരിക്കുന്ന ആഴത്തിലുള്ള ചാനലുകൾ. ദൈർഘ്യമേറിയത് = കൂടുതൽ ത്രൂപുട്ട് ശേഷി.
- കംപ്രഷൻ സോൺ (L2):ചാനലിൻ്റെ ആഴം ക്രമാനുഗതമായി കുറയുന്നു. ഭൂരിഭാഗവും ഉരുകുന്നത് ഇവിടെയാണ്.
- മീറ്ററിംഗ് സോൺ (L3):ആഴം കുറഞ്ഞ, സ്ഥിരതയുള്ള ചാനലുകൾ. കുത്തിവയ്പ്പിന് മുമ്പ് ഏകീകൃത ഉരുകൽ താപനിലയും മർദ്ദവും ഉറപ്പാക്കുന്നു.
| റെസിൻ | ഫീഡ് (L1) | കംപ്രഷൻ (L2) | മീറ്ററിംഗ് (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| എബിഎസ് / പിസി | 40% | 40% | 20% |
| പി.ഇ.ടി | 40% | 40% | 20% |
| നൈലോൺ (PA) | 35–45% | 35-40% | 20-25% |
| പി.വി.സി | 35% | 50% | 15% |
തീരുമാനം 4: സ്ക്രൂ ബാരൽ മെറ്റീരിയൽ
38CrMoALA - സ്റ്റാൻഡേർഡ് ബേസ്ലൈൻ
നൻഹയ്യയുടെ ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂകൾ നിർമ്മിക്കുന്നത്38CrMoALA അലോയ് സ്റ്റീൽ, ചൂട്-ചികിത്സ കെടുത്തി. ഈ അടിസ്ഥാന മെറ്റീരിയൽ PE, PP, PS, ABS എന്നിവ പോലെയുള്ള സാധാരണ തെർമോപ്ലാസ്റ്റിക്സ് നന്നായി കൈകാര്യം ചെയ്യുന്നു, ഏകദേശം സേവനജീവിതം10,000–20,000 മണിക്കൂർസാധാരണ പ്രവർത്തന സാഹചര്യങ്ങളിൽ.
നൈട്രൈഡിംഗ്
500-560 ഡിഗ്രി സെൽഷ്യസിൽ ഗ്യാസ് നൈട്രൈഡിംഗ് ഒരു നൈട്രൈഡ് പാളി ഉണ്ടാക്കുന്നു0.5-0.8 മി.മീഒരു കാഠിന്യം കൊണ്ട്950–1050 HV (~62 HRC). ഇത് ട്രീറ്റ് ചെയ്യാത്ത സ്റ്റീലിനെ അപേക്ഷിച്ച് 30-40% വരെ വസ്ത്രധാരണ പ്രതിരോധം മെച്ചപ്പെടുത്തുന്നു. പൂരിപ്പിക്കാത്തതോ ലഘുവായതോ ആയ മെറ്റീരിയലുകൾ പ്രവർത്തിക്കുന്ന മിക്ക ഇഞ്ചക്ഷൻ മോൾഡിംഗ് ആപ്ലിക്കേഷനുകളുടെയും സ്റ്റാൻഡേർഡ്.

നൻഹയ്യ മ്യൂട്ടൻ്റ് (പെട്ടെന്നുള്ള) ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ - പിപി, പിഇ, നൈലോൺ തുടങ്ങിയ ക്രിസ്റ്റലിൻ റെസിനുകൾക്ക് അനുയോജ്യമാണ്.
Bimetallic - ഉരച്ചിലുകൾക്ക്
ബൈമെറ്റാലിക് ബാരലുകൾക്ക് ബാരൽ ബോറുമായി മെറ്റലർജിക്കായി ബന്ധിപ്പിച്ചിരിക്കുന്ന ഉയർന്ന അലോയ് വെയർ-റെസിസ്റ്റൻ്റ് ലൈനിംഗ് ഉണ്ട്. നൻഹയ്യയുടെ ബൈമെറ്റാലിക് പ്രക്രിയ ഒരു നേട്ടം കൈവരിക്കുന്നു62 എച്ച്ആർസിയുടെ അകത്തെ ബോർ കാഠിന്യംഹാർഡ് അലോയ് സ്പ്രേ വെൽഡിങ്ങിലൂടെ ബാരൽ ഇൻ്റീരിയറിലെ ഉയർന്ന വസ്ത്രങ്ങൾ ഉള്ള സ്ഥലങ്ങളിൽ.
| അപേക്ഷ | സ്ക്രൂ മെറ്റീരിയൽ | ബാരൽ ചികിത്സ |
|---|---|---|
| PE, PP, PS (പൂരിപ്പിച്ചിട്ടില്ല) | 38CrMoALA നൈട്രൈഡ് | സാധാരണ നൈട്രൈഡ് |
| ABS, PC, നൈലോൺ (പൂരിപ്പിച്ചിട്ടില്ല) | 38CrMoALA നൈട്രൈഡ് | സാധാരണ നൈട്രൈഡ് |
| PA + GF ≤30% | 38CrMoALA, കെടുത്തി + ദേഷ്യം | നൈട്രൈഡ് അല്ലെങ്കിൽ ബൈമെറ്റാലിക് |
| GF ഉള്ളടക്കം 15-50% | Bimetallic / TC ഫ്ലൈറ്റ് അരികുകൾ | ബൈമെറ്റാലിക് |
| പിവിസി / നശിപ്പിക്കുന്ന റെസിനുകൾ | നാശത്തെ പ്രതിരോധിക്കുന്ന അലോയ് | ബൈമെറ്റാലിക് (CR ഗ്രേഡ്) |
| കാർബൺ ഫൈബർ നിറഞ്ഞു | ടങ്സ്റ്റൺ കാർബൈഡ് | ടിസി സ്പ്രേ ചെയ്ത ബോർ |
തീരുമാനം 5: സ്ക്രൂ വ്യാസവും ഷോട്ട് വലുപ്പവും
നിങ്ങളുടെ യഥാർത്ഥ ഷോട്ട് ഇടയിൽ വീഴണം35%, 70%സ്ക്രൂവിൻ്റെ പരമാവധി ഷോട്ട് കപ്പാസിറ്റി. 35% ൽ താഴെ, മെറ്റീരിയൽ ബാരലിൽ വളരെ നേരം ഇരിക്കുകയും നശീകരണത്തിന് അപകടമുണ്ടാക്കുകയും ചെയ്യുന്നു. 70% ന് മുകളിൽ, സ്ക്രൂവിന് സൈക്കിളിനുള്ളിൽ വേണ്ടത്ര വേഗത്തിൽ വീണ്ടെടുക്കാൻ കഴിയില്ല.
നൻഹയ്യയിൽ നിന്നുള്ള പൊതുവായ കോൺഫിഗറേഷനുകൾ ചുവടെയുണ്ട്:
| കുത്തിവയ്പ്പ് തുക (ഗ്രാം) | സ്ക്രൂ Ø × നീളം (മില്ലീമീറ്റർ) | ബാരൽ Ø × നീളം (മില്ലീമീറ്റർ) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

നൻഹയ്യ ക്രമേണയുള്ള ഇഞ്ചക്ഷൻ മോൾഡിംഗ് സ്ക്രൂ - എബിഎസ്, പിസി, പിഎംഎംഎ തുടങ്ങിയ രൂപരഹിതമായ റെസിനുകൾക്ക് നല്ലത്.
നിങ്ങളുടെ നിലവിലെ സ്ക്രൂ ജോലിക്ക് തെറ്റാണെന്ന മുന്നറിയിപ്പ് സൂചനകൾ
- കറുത്ത പാടുകൾ അല്ലെങ്കിൽ പൊള്ളലേറ്റ പാടുകൾ- അമിതമായ താമസ സമയം അല്ലെങ്കിൽ ഹോട്ട് സ്പോട്ട് എന്നിവയിൽ നിന്ന് മെറ്റീരിയൽ തരംതാഴ്ത്തുന്നു. ബാരൽ താപനില സോണുകളും സ്ക്രൂ ക്ലിയറൻസും പരിശോധിക്കുക.
- സ്ഥിരതയില്ലാത്ത ഷോട്ട് ഭാരം- പലപ്പോഴും ഒരു റിട്ടേൺ നോൺ വാൽവ് അല്ലെങ്കിൽ അമിതമായ സ്ക്രൂ-ടു-ബാരൽ ക്ലിയറൻസ് ബാക്ക്ഫ്ലോ അനുവദിക്കുന്നു.
- ഉപരിതലത്തിൽ സ്പ്ലേ മാർക്കുകൾ- ഉരുകിയതിൽ ഈർപ്പം അല്ലെങ്കിൽ വാതകം. അപര്യാപ്തമായ പ്രീ-ഡ്രൈയിംഗ് അല്ലെങ്കിൽ ശരിയായി വായുസഞ്ചാരമില്ലാത്ത ഒരു സ്ക്രൂ ജ്യാമിതി സൂചിപ്പിക്കാം.
- സാവധാനത്തിലുള്ള വീണ്ടെടുക്കൽ / നീണ്ട സൈക്കിൾ സമയം- പ്ലാസ്റ്റിസിംഗ് ശേഷി അപര്യാപ്തമാണ്. സ്ക്രൂവിൻ്റെ വ്യാസം വർദ്ധിപ്പിക്കേണ്ടതുണ്ട്.
- വർണ്ണ മാറ്റങ്ങളിൽ ഉയർന്ന സ്ക്രാപ്പ്- മീറ്ററിംഗ് സോണിൽ മോശം മിക്സിംഗ്. സ്ക്രൂവിൽ ചേർത്ത ഒരു മഡോക്ക് അല്ലെങ്കിൽ ബാരിയർ മിക്സിംഗ് ഘടകം പലപ്പോഴും ഇത് പരിഹരിക്കുന്നു.
ഒരു ഉദ്ധരണി അഭ്യർത്ഥിക്കുമ്പോൾ നിങ്ങളുടെ നിർമ്മാതാവിനോട് എന്താണ് പറയേണ്ടത്
- മെഷീൻ ബ്രാൻഡും മോഡലും- അല്ലെങ്കിൽ നോൺ-സ്റ്റാൻഡേർഡ് മെഷീനുകൾക്കുള്ള ബോർ വ്യാസവും ഫ്ലേഞ്ച് അളവുകളും
- പ്രാഥമിക റെസിൻ(കൾ)— ബാധകമെങ്കിൽ ഫില്ലർ തരവും ശതമാനവും ഉൾപ്പെടുത്തുക
- ഷോട്ട് വലുപ്പ പരിധി- ഗ്രാമിൽ ഏറ്റവും കുറഞ്ഞതും കൂടിയതും
- ടാർഗെറ്റ് സൈക്കിൾ സമയം
- നിങ്ങൾ പരിഹരിക്കാൻ ശ്രമിക്കുന്ന നിലവിലെ പ്രശ്നങ്ങൾ- എന്തെങ്കിലും ഉണ്ടെങ്കിൽ
നൻഹയ്യയിൽ നിന്ന് ഒരു സാങ്കേതിക ശുപാർശ നേടുക
ഞങ്ങൾ 12 മണിക്കൂറിനുള്ളിൽ പ്രതികരിക്കും. ഞങ്ങളുടെ എഞ്ചിനീയറിംഗ് ടീമിന് ശരിയായ സ്ക്രൂ ജ്യാമിതി, മെറ്റീരിയൽ ഗ്രേഡ്, നിങ്ങളുടെ മെഷീൻ, റെസിൻ എന്നിവയുടെ അളവുകൾ വ്യക്തമാക്കാൻ കഴിയും - നിങ്ങൾ ഒരു ഉദ്ധരണിക്ക് മുമ്പ്.